
Как настроить сварочный инвертор: ток, полярность и дуга

Филимонов Иван
Эксперт PROTSS · 21 сентября 2026 г.
Настройка сварочного инвертора сводится к трём вещам: току под диаметр электрода и толщину металла, полярности подключения и корректировке дуги. Даём ориентиры для электродов 2–4 мм и признаки того, что ток выбран неверно.
Инвертор для ручной дуговой сварки не требует сложной настройки: обычно достаточно выставить ток и правильно подключить кабели. Но именно от тока зависит качество шва: при малом электрод залипает и шов получается «горбом», при большом металл прожигается и электрод краснеет.
Ток под диаметр электрода
Диаметр электрода подбирают по толщине металла, а ток — по диаметру. Общие ориентиры для распространённых электродов, к которым нужно сверяться с упаковкой:
| Диаметр электрода | Ориентир по току | Типичный металл |
|---|---|---|
| 2 мм | 40–70 А | тонкий лист, 1,5–2 мм |
| 2,5 мм | 60–90 А | лист 2–3 мм |
| 3 мм | 90–130 А | металл 3–5 мм, универсальный электрод |
| 4 мм | 130–180 А | толстый металл, многослойные швы |
Аппараты на 160–200 А закрывают всё это с запасом; выбор по мощности для дома описан в статье сварочный аппарат для дома и гаража, а подбор самих электродов — в статье какие электроды выбрать.
MMA-инверторы: от 4 800 ₽
Полярность
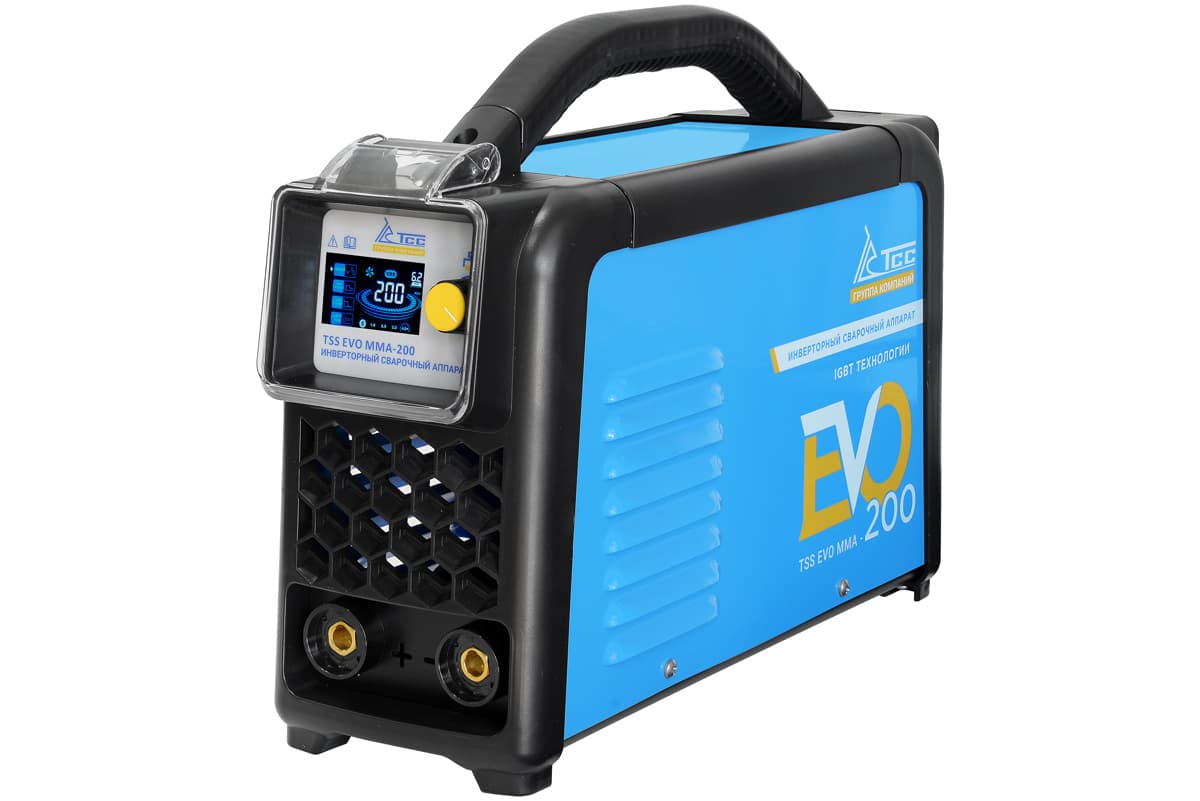
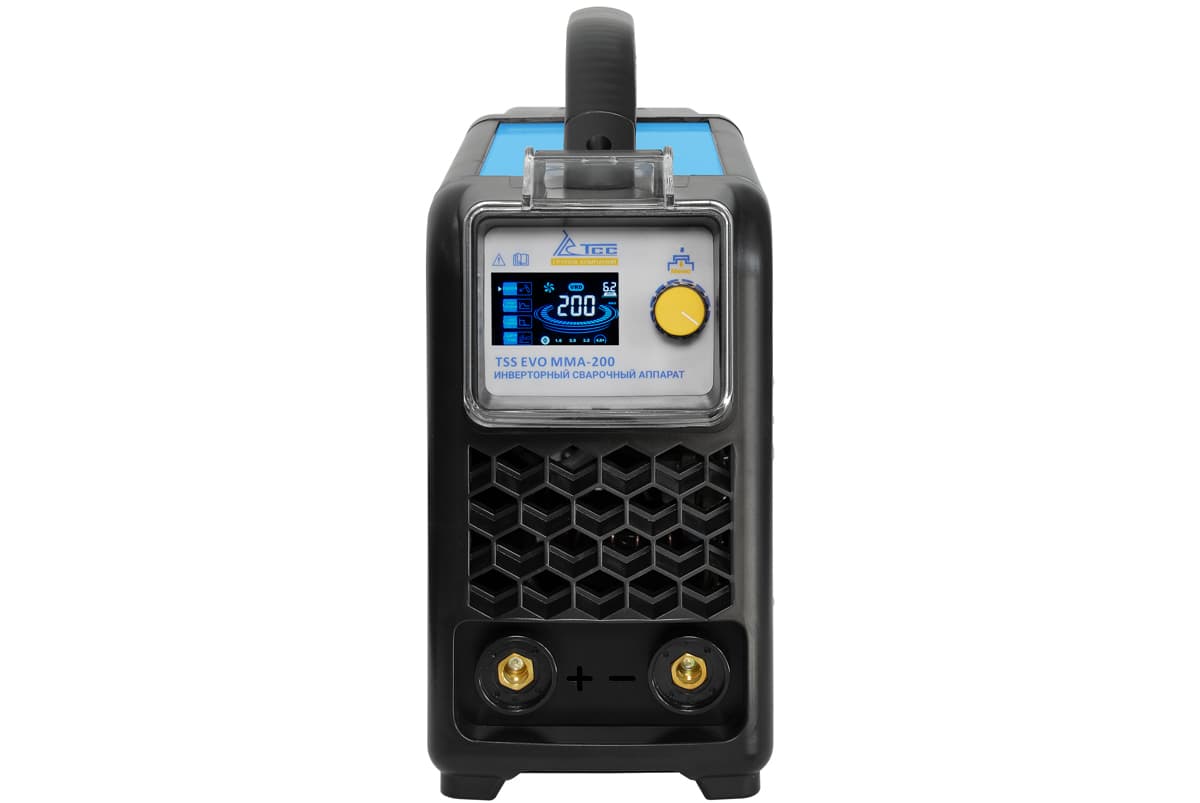
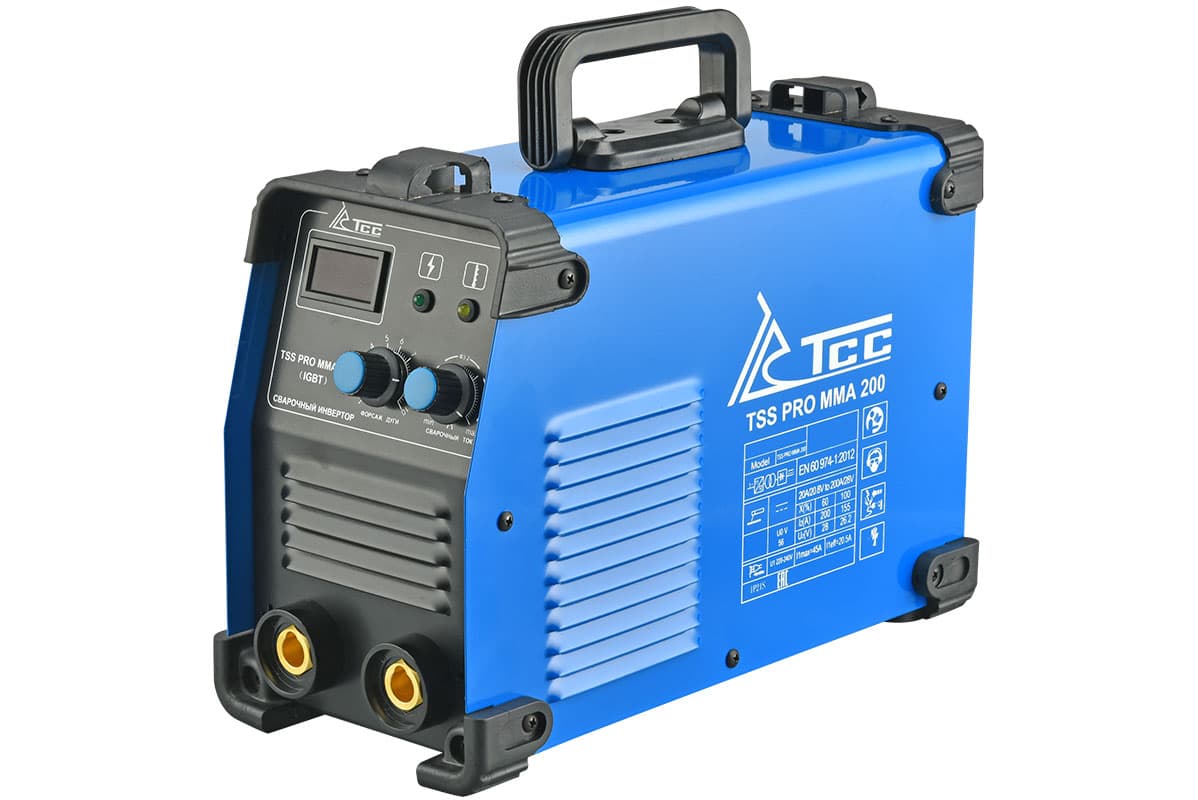
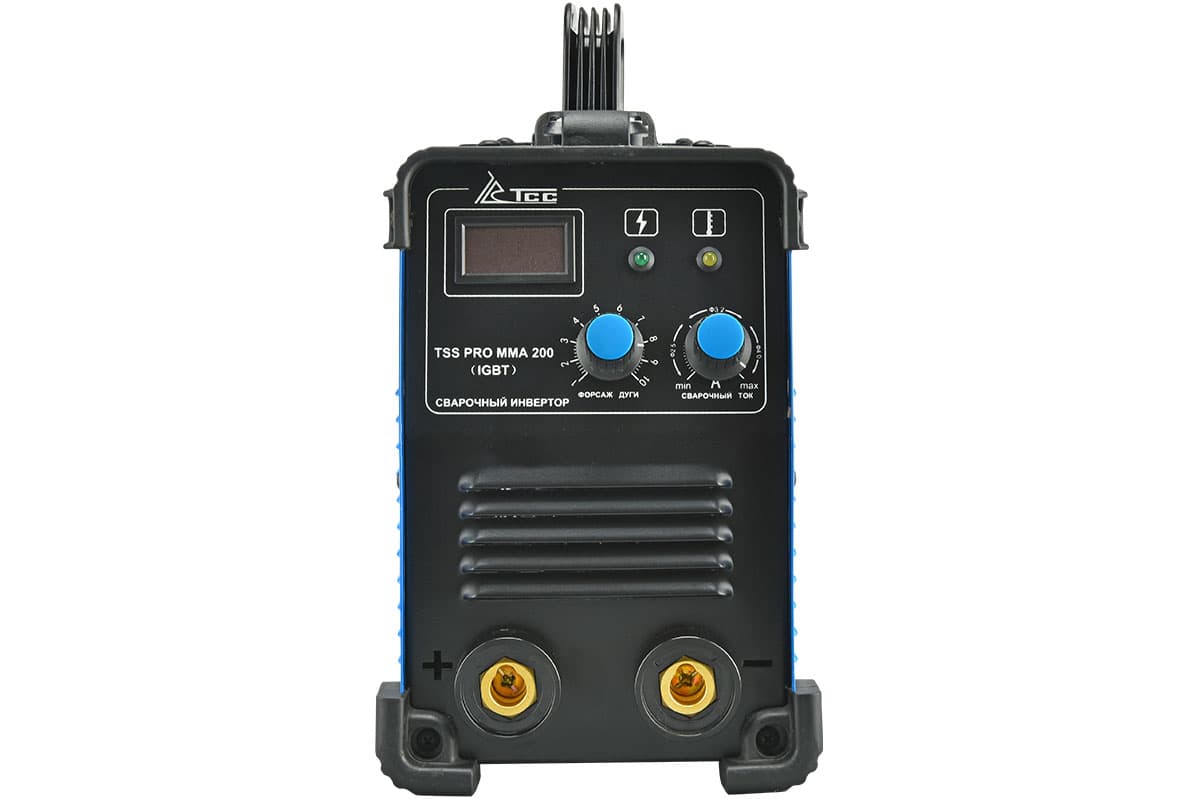
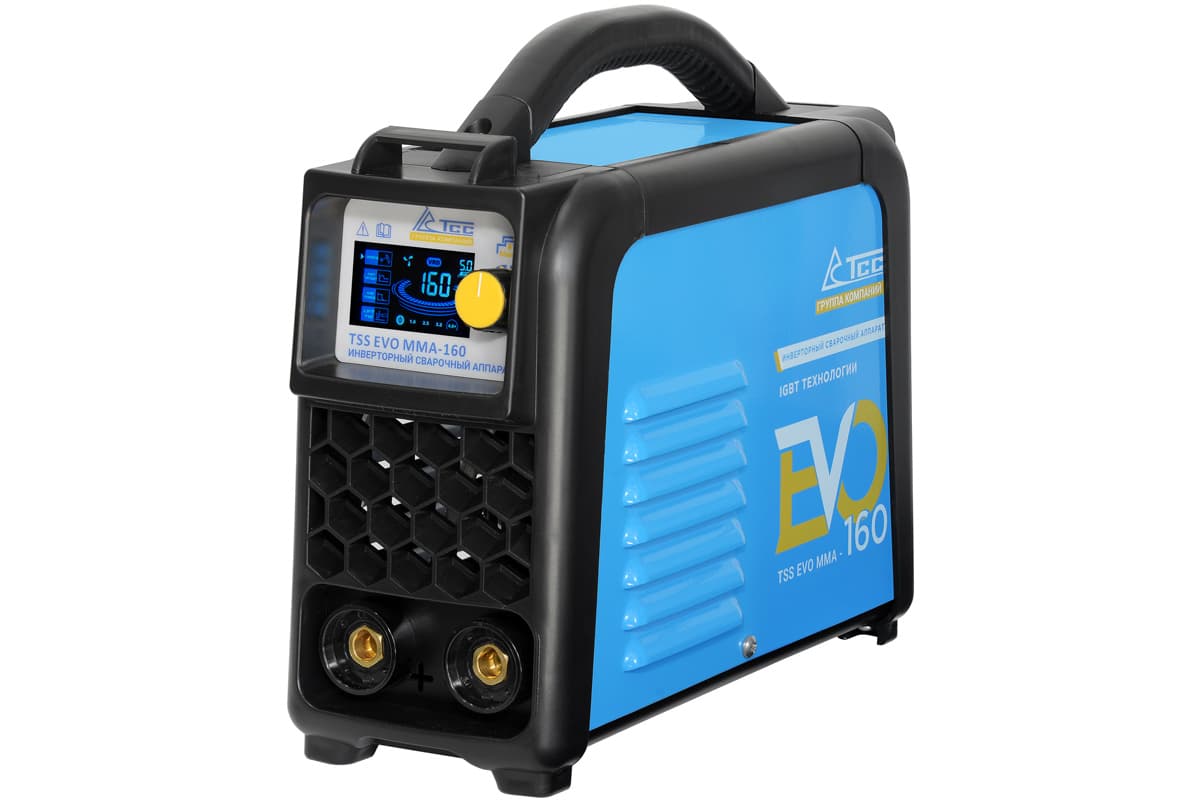
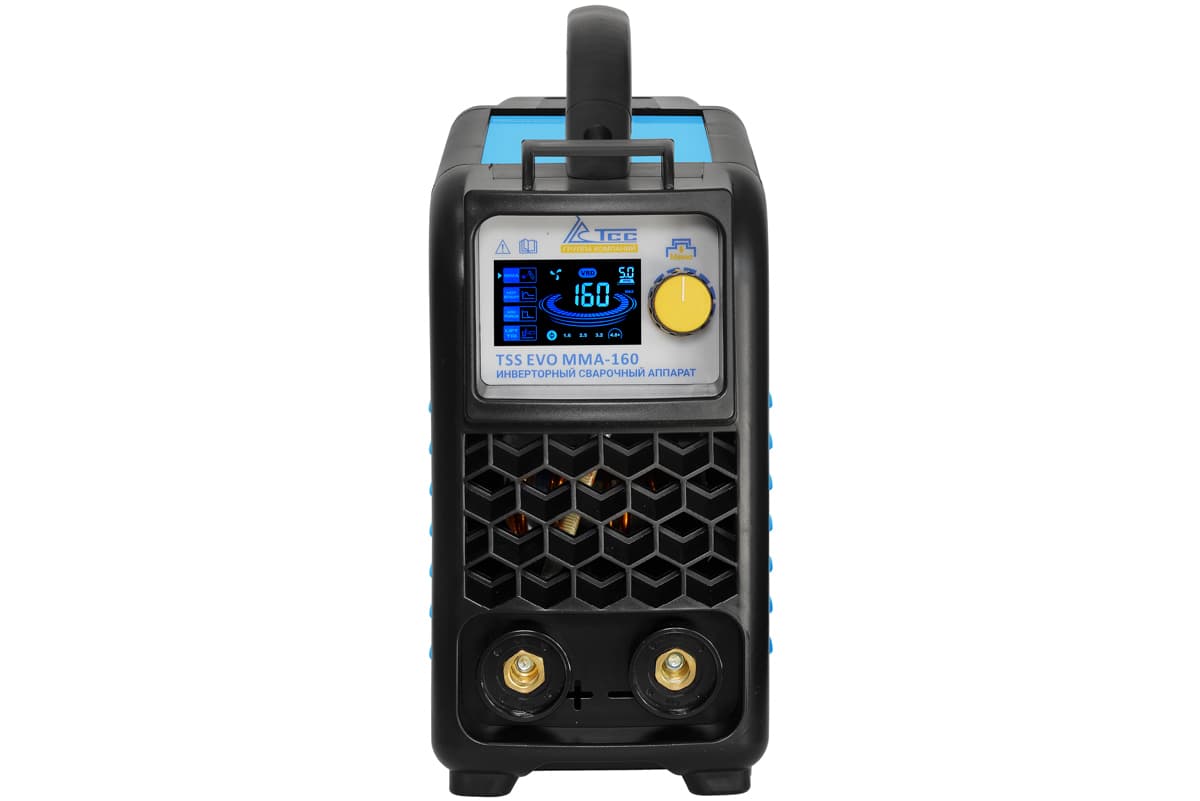
При прямой полярности электрод подключён к минусу, при обратной — к плюсу. От выбора зависит, где выделяется больше тепла: при обратной полярности сильнее нагревается электрод, а при прямой — изделие. Для большинства бытовых рутиловых и основных электродов производитель указывает нужную полярность на упаковке; если она не указана, начинайте с обратной и оценивайте результат пробным швом.
Порядок настройки
- Подключите кабели: держатель электрода и обратный зажим, надёжный контакт на изделии без ржавчины и краски.
- Установите электрод в держатель и выставьте ток по таблице или упаковке.
- Сделайте пробный шов на обрезке: дуга должна гореть ровно, шлак отделяться, валик быть равномерным.
- Корректируйте ток шагами по 5–10 А, оценивая результат.
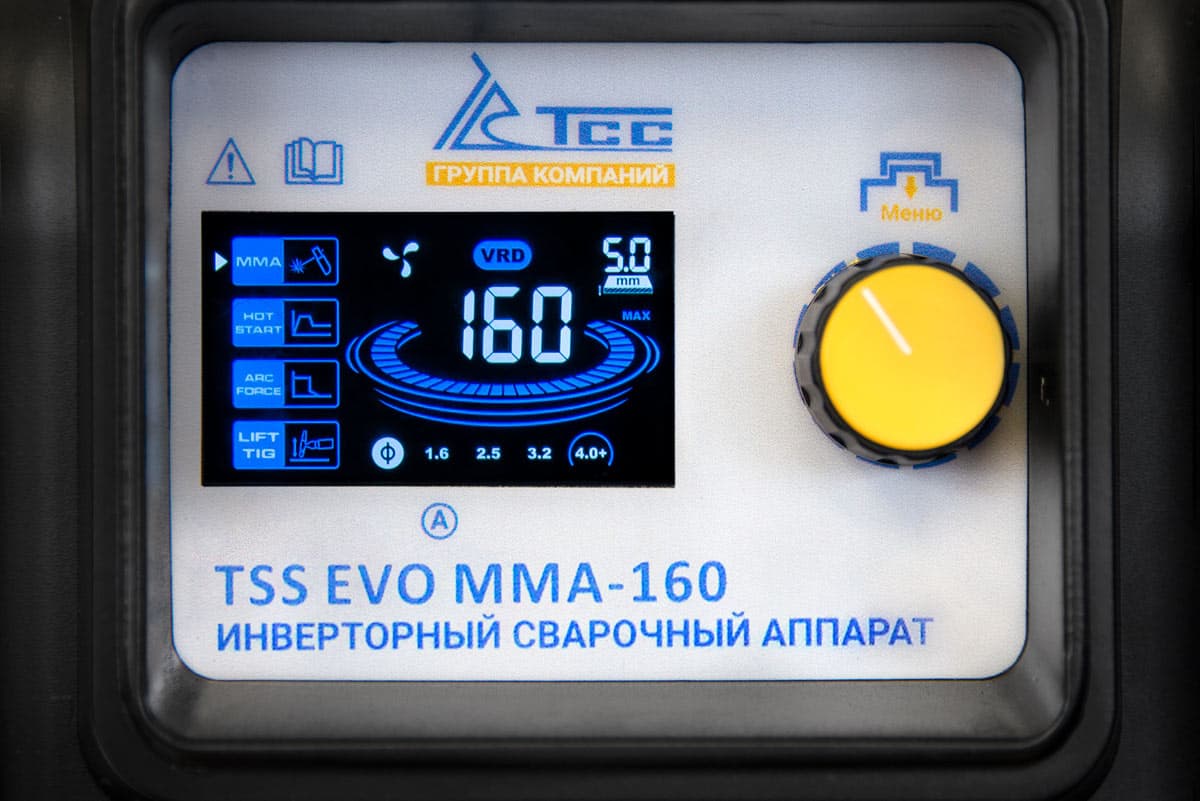
- Если аппарат имеет регулировки форсажа дуги и горячего старта, увеличьте их при залипании электрода и уменьшите при брызгах.
Признаки неправильной настройки
- Электрод залипает, дуга гаснет — ток мал или контакт плохой.
- Шов узкий, с валиком «горбом», плохо проплавлен — ток мал, скорость слишком высока.
- Прожоги, подрезы, сильные брызги — ток велик или дуга слишком длинная.
- Электрод краснеет по длине — ток превышает допустимый для этого диаметра.
Если аппарат отключается
Инвертор уходит в защиту не от неправильной настройки, а от перегрева: цикл работы ограничен, и после серии швов аппарату нужна пауза. Почему так происходит и как считать паузы — в статье ПВ сварочного аппарата. Питание слабой сети или от генератора влияет на стабильность дуги: какой генератор нужен для сварочного инвертора. Если вы осваиваете сварку с нуля, начните с пошагового разбора как варить сварочным аппаратом, а настройку полуавтомата смотрите в статье настройка сварочного полуавтомата.
Частые вопросы
Как выбрать ток на сварочном инверторе?
По диаметру электрода: как ориентир, для 2 мм — 40–70 А, для 2,5 мм — 60–90 А, для 3 мм — 90–130 А, для 4 мм — 130–180 А. Точный диапазон указан на упаковке электродов; итог проверяйте пробным швом на обрезке металла.
Какая полярность нужна для сварки инвертором?
Зависит от электродов: производитель указывает полярность на упаковке. Если не указана, начинайте с обратной (электрод на плюсе) и оценивайте результат пробным швом.
Почему электрод залипает при сварке инвертором?
Чаще всего ток слишком мал, плохой контакт обратного зажима или влажный электрод. Увеличьте ток на 5–10 А, зачистите место контакта и просушите электроды по рекомендации производителя; форсаж дуги, если он есть, тоже помогает.
Как понять, что ток слишком большой?
Прожоги металла, подрезы, сильные брызги, электрод краснеет по длине и быстро выгорает. Уменьшите ток шагами по 5–10 А и сделайте пробный шов.
Почему сварочный инвертор отключается во время работы?
Срабатывает защита от перегрева: у аппарата ограничен цикл работы (ПВ). Дайте ему остыть и планируйте паузы; отключения могут вызывать и слабая сеть или недостаточная мощность генератора.