
Сварка инвертором для начинающих: как варить электродом пошагово

Филимонов Иван
Эксперт PROTSS · 20 августа 2026 г.
Как начать варить инвертором дома или в гараже: подключение к сети, защита, зачистка и масса, ток по диаметру электрода, поджиг, длина дуги, угол и скорость. Ошибки новичка и как распознать каждую по виду шва.
Сварка инвертором для начинающих сводится к пяти шагам: надеть защиту, зачистить металл и плотно закрепить массу, выставить ток по диаметру электрода (ориентир — 30–40 А на миллиметр диаметра, точнее — по пачке), зажечь дугу коротким чирканьем и вести электрод, держа постоянную длину дуги около одного диаметра. Начинать лучше с электрода 3 мм на токе около 100 А и наплавки валиков на пластине 4–6 мм — стыки варить имеет смысл, когда валик стал ровным.
Что нужно для сварки инвертором дома и как защититься
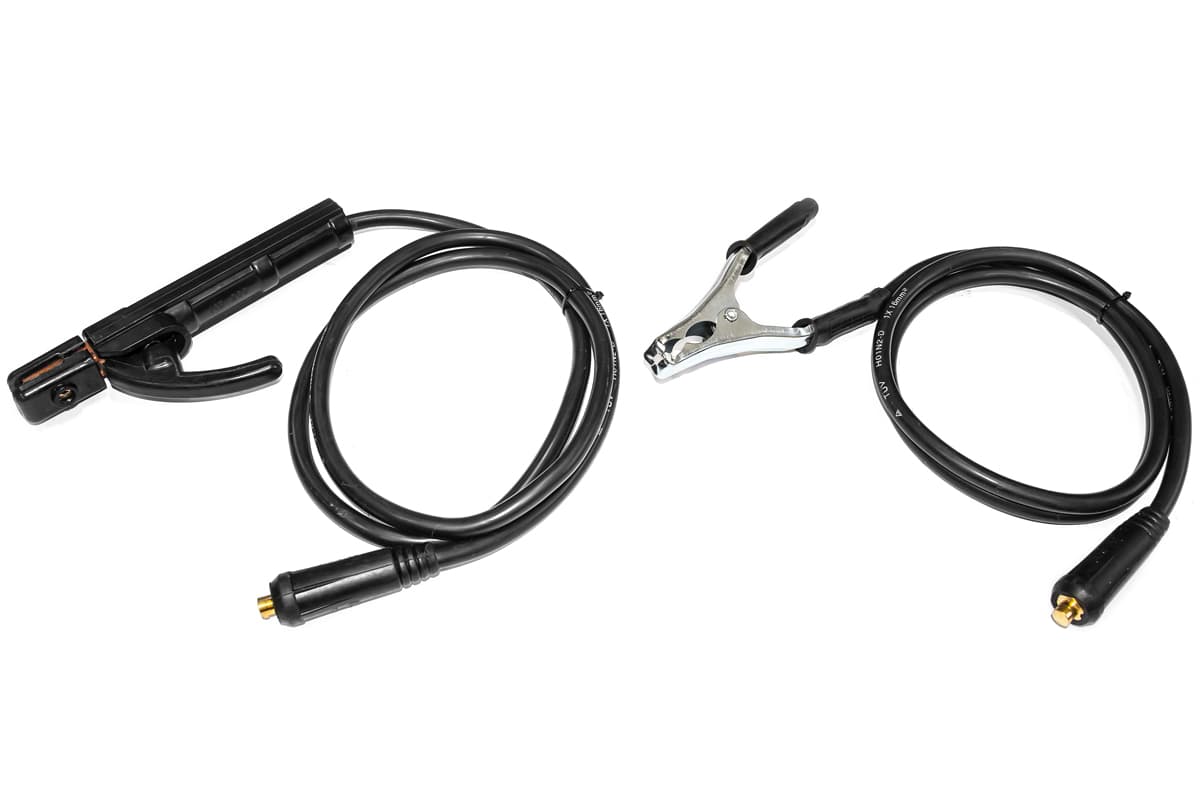
Минимальный набор новичка: инвертор MMA на 160–200 А, держатель электрода и кабель с зажимом массы (обычно в комплекте), пачка электродов 3 мм и пачка 2,5 мм, маска, краги, молоток для отбивки шлака и металлическая щётка. Плюс болгарка с зачистным или лепестковым кругом — без зачистки хорошего шва не будет.
Современные инверторы облегчают старт тремя функциями, которые стоит поискать в описании аппарата:
- Горячий старт (Hot Start) — кратковременно повышает ток в момент поджига, дуга загорается легче.
- Антизалипание (Antistick) — если электрод прилип, аппарат сбрасывает ток, электрод не раскаляется и легко отламывается.
- Форсаж дуги (Arc Force) — при укорачивании дуги аппарат добавляет ток, и электрод реже тухнет и залипает.
Например, у TSS EVO MMA-160 и TSS EVO MMA-200 все три функции есть, горячий старт и форсаж регулируются, а функция VRD снижает напряжение холостого хода для безопасности. Как выставлять эти параметры, разобрано в статье как настроить сварочный инвертор.
Сеть. Бытовой инвертор на 220 В под нагрузкой потребляет заметную мощность: у TSS EVO MMA-200 максимальное потребление по паспорту — 6,2 кВА. Подключайте аппарат к исправной розетке с заземлением на отдельной линии с автоматом подходящего номинала. Удлинитель — полностью размотанный, медный, достаточного сечения: на длинном и тонком кабеле напряжение проседает, дуга становится вялой, а сам кабель греется. Если проводка старая или автомат выбивает — работы по линии выполняет электрик. Для работы там, где сети нет, подойдёт генератор — как его подобрать, объяснено в статье какой генератор нужен для сварочного инвертора.
Место. Варят на негорючей поверхности — металлическом столе, бетоне, кирпиче. В радиусе нескольких метров не должно быть бензина, растворителей, ветоши, опилок и сухой травы: брызги и окалина разлетаются дальше, чем кажется. Рядом держат огнетушитель или ведро воды, после работы 20–30 минут проверяют, не тлеет ли что-нибудь.
Безопасность: что надеть до включения
Новичку удобнее всего маска-хамелеон: она светлая, пока дуги нет, и темнеет в момент поджига, поэтому место начала шва видно до самого старта. Как выбрать степень затемнения и скорость срабатывания — в статье как выбрать сварочную маску.
При отбивке шлака маска обычно поднята, а горячая корка отлетает в стороны. Обычные защитные очки под маской решают вопрос.
Шаг 1. Подготовка металла и подключение
Зачистка — самая недооценённая новичками операция. Ржавчина, окалина, краска, масло и влага при нагреве дают газ прямо в сварочную ванну, а результат — поры, которые никакой настройкой тока не убрать. Кромки и по 10–20 мм металла в обе стороны от шва зачищают до блеска щёткой, лепестковым кругом или наждачной бумагой. На толщине от 5 мм кромки дополнительно снимают под углом, чтобы шов проварил всю глубину, а не лёг сверху.
Зажим массы должен стоять на зачищенном участке самой детали или на металлическом столе, к которому деталь прижата, и держаться плотно. Ток идёт через это соединение целиком: плохой контакт даёт нестабильную дугу, греет зажим и заставляет ставить ток выше нужного.
Полярность. Инвертор выдаёт постоянный ток, и важно, куда подключён держатель. Большинство распространённых электродов рассчитаны на обратную полярность — держатель на «плюсе», масса на «минусе»; часть рутиловых электродов допускает любую. Правильная полярность указана на пачке — сверьтесь с ней до начала работы.
Детали перед сваркой прихватывают короткими швами по 10–15 мм через каждые 10–15 см — иначе при нагреве конструкцию поведёт, и стык разойдётся ещё до того, как вы дойдёте до конца.
Шаг 2. Электрод и ток: таблица для новичка
Диаметр электрода выбирают по толщине металла, а ток — по диаметру электрода. Практический ориентир: примерно 30–40 ампер на каждый миллиметр диаметра электрода.
| Диаметр электрода | Толщина металла | Ориентировочный ток |
|---|---|---|
| 1,6 мм | 1–2 мм | 30–55 А |
| 2 мм | 2–3 мм | 50–80 А |
| 2,5 мм | 3–4 мм | 70–100 А |
| 3 мм | 4–6 мм | 90–130 А |
| 4 мм | 6–10 мм | 130–180 А |
| 5 мм | от 10 мм | 180–250 А |
Таблица — стартовая точка, а не норматив. Диапазон, рекомендованный для конкретной марки, напечатан на пачке электродов, и он важнее общего правила; уточняйте и по паспорту аппарата. В вертикальном и потолочном положении ток берут примерно на 10–15% ниже, чем в нижнем.
Новичку проще всего начинать с электрода 3 мм с рутиловым покрытием: дуга легче зажигается и спокойнее горит, шлак отделяется без усилий. Разбор покрытий, полярности и прокалки — в статье о том, какие электроды выбрать.
Шаг 3. Как поджечь дугу
Дугу зажигают коротким касанием металла — так же, как чиркают спичкой, и почти так же коротко.
Чирканье. Ведёте торцом электрода по металлу вбок, как спичкой по коробку, и в момент появления дуги приподнимаете электрод на 2–3 мм. Способ удобнее для старта: касание скользящее, электрод почти не успевает прихватиться. Минус — след на детали, поэтому чиркают в стороне от шва или прямо по будущему стыку.
Постукивание. Опускаете электрод вертикально, коротко касаетесь металла и сразу поднимаете. Требует более точного движения, зато не оставляет царапин и удобнее в тесноте.
Оба движения должны быть быстрыми. Задержали электрод на металле — он приварится. Если это случилось, электрод отламывают резким движением вбок; если не поддаётся — выключают аппарат и отсоединяют держатель, а не тянут на себя. Первый поджиг часто не выходит с одного раза — это нормально и проходит за первый десяток попыток. Если электрод залипает постоянно, прибавьте ток на 10–15 А или увеличьте горячий старт.
Шаг 4. Длина дуги, угол и скорость
Длина дуги должна быть примерно равна диаметру электрода — для «тройки» около 3 мм — и оставаться постоянной. Электрод сгорает, поэтому рука непрерывно опускает его к детали с той скоростью, с какой он укорачивается, и одновременно ведёт вдоль шва. Эта двойная координация и есть навык сварщика.
- Дуга слишком короткая — электрод залипает, шов высокий и узкий, шлак отбивается плохо.
- Дуга слишком длинная — крупные брызги, дуга шипит и блуждает, защита от покрытия не накрывает ванну: появляются поры, провар мельчает.
Звук — надёжный индикатор: при правильной длине дуга ровно и плотно потрескивает, как жарящееся на сковороде. Шипение и хлопки означают, что дуга длинная.
Угол. Электрод держат не перпендикулярно, а с наклоном примерно 15–30° от вертикали:
- углом назад (электрод отклонён в сторону уже сваренного участка) — провар глубже, валик уже; рабочий вариант для большинства швов;
- углом вперёд — валик шире, провар мельче; удобно на тонком металле, где важно не прожечь.
Скорость подбирают по сварочной ванне: она должна оставаться видимой и равномерной по ширине. Слишком быстро — шов узкий, «наложенный сверху». Слишком медленно — ванна перегревается и растекается, на тонком листе появляется прожог. Ориентир по ширине валика — два-три диаметра электрода. Прямые швы новичку проще вести без поперечных колебаний; «ёлочку» и полумесяц осваивают позже.
Шлак и осмотр шва
Корка шлака поверх валика — застывшая защита от покрытия электрода, снимать её обязательно. Дайте шву потемнеть, отбейте шлак молотком и пройдитесь щёткой. При сварке в несколько проходов шлак, оставленный под следующим слоем, превращается в шлаковое включение — полость внутри шва. Каждый проход зачищают до следующего.
Хороший признак: шлак отделяется сам, крупными кусками. Если приходится долбить — почти наверняка режим был неверным, чаще всего занижен ток.
Ошибки новичка: как распознать по шву
| Что видно | Вероятная причина | Что сделать |
|---|---|---|
| Электрод залипает при поджиге | Мало тока либо касание слишком долгое | Прибавить ток или горячий старт, поджигать быстрым чирканьем |
| Электрод залипает в процессе | Дуга слишком короткая | Держать дугу в диаметр электрода, опускать руку равномерно |
| Много крупных брызг, дуга шипит | Дуга слишком длинная | Опустить электрод ближе к детали |
| Подрезы — канавки по краям валика | Ток завышен, дуга длинная, быстрый ход | Убавить ток, замедлиться, задерживаться на краях |
| Высокий узкий валик, не растекается | Мало тока или слишком быстро | Прибавить ток на 10–15 А, вести медленнее |
| Широкий плоский валик, наплывы | Ток велик или ход слишком медленный | Убавить ток, ускориться |
| Непровар — шов лежит поверх металла | Мало тока, велика скорость, грязные кромки | Прибавить ток или взять электрод тоньше, зачистить кромки |
| Прожог насквозь | Ток велик для этой толщины | Убавить ток, взять электрод меньшего диаметра, вести быстрее |
| Поры и свищи | Ржавчина, краска, влага, отсыревшие электроды, длинная дуга | Зачистить металл, прокалить электроды по инструкции, укоротить дугу |
| Неровная, «рваная» чешуя | Рука дрожит, длина дуги скачет | Опереться локтем, вести двумя руками, тренировать валики |
| Аппарат отключился сам | Сработала термозащита: исчерпан ПВ | Дать остыть; подробнее — в статье про ПВ сварочного аппарата |
Правильный шов выглядит так: ровная мелкая чешуя, ширина одинаковая по всей длине, валик плавно переходит в основной металл без канавок по краям, шлак сходит легко.
Отдельная ситуация — деталь «повело» после сварки. Это не ошибка режима, а тепловая деформация: металл при остывании стягивается. Лечится порядком сварки — короткими участками вразбежку, а не одним длинным швом от края до края.
С чего начать тренировку
- Возьмите обрезок листа 4–6 мм, электрод 3 мм, поставьте ток около 100 А.
- Наплавляйте валики по чистому металлу: зажгли дугу, провели 10–15 см, отбили шлак, посмотрели на результат.
- Когда валики стали ровными, сварите две пластины встык с зазором 1–2 мм, затем угловое соединение.
- Потом — горизонтальные швы на вертикальной плоскости и только затем вертикаль: как её варить снизу вверх и сверху вниз, разобрано в статье сварка вертикального шва.
В нижнем положении расплав держится в ванне сам, и следить нужно только за дугой. В остальных положениях металл стремится стечь — его удерживают заниженным током и техникой ведения. Начинать сразу с вертикали бессмысленно: шов стечёт, и будет непонятно, в чём ошибка.
Какой инвертор взять новичку
Инверторы для ручной дуговой сварки
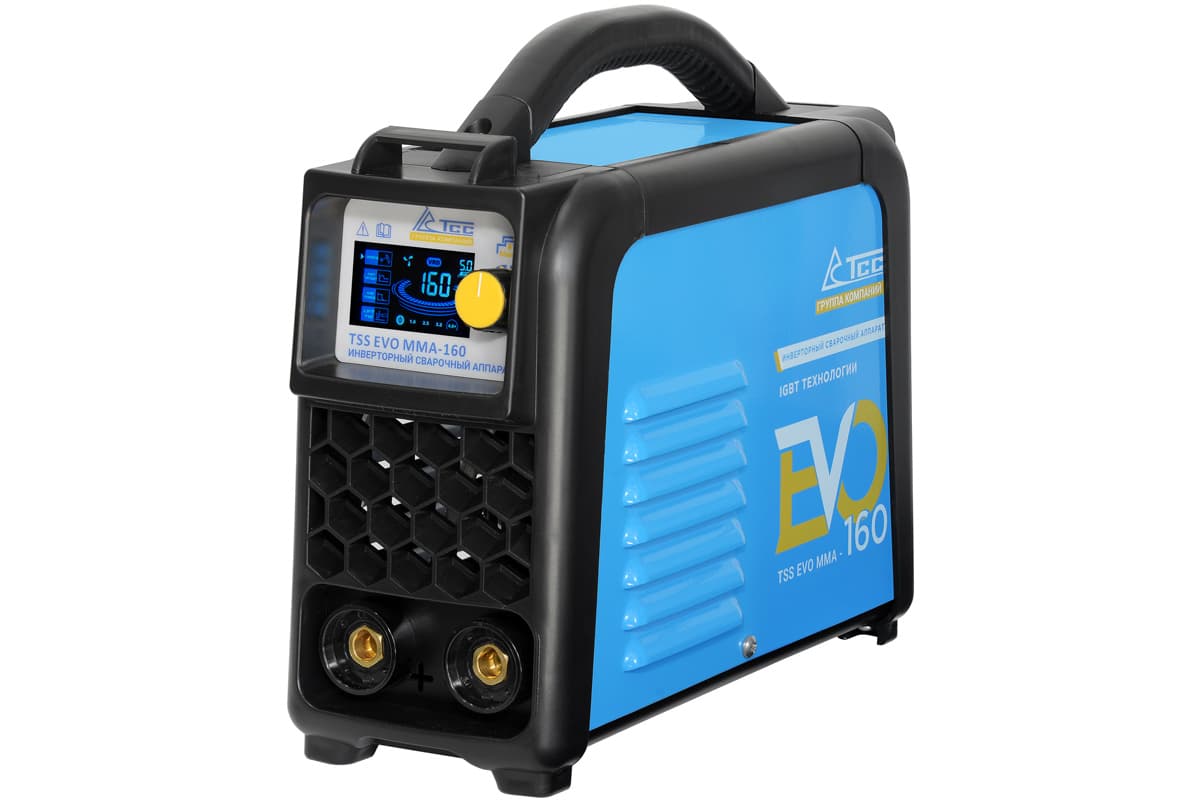
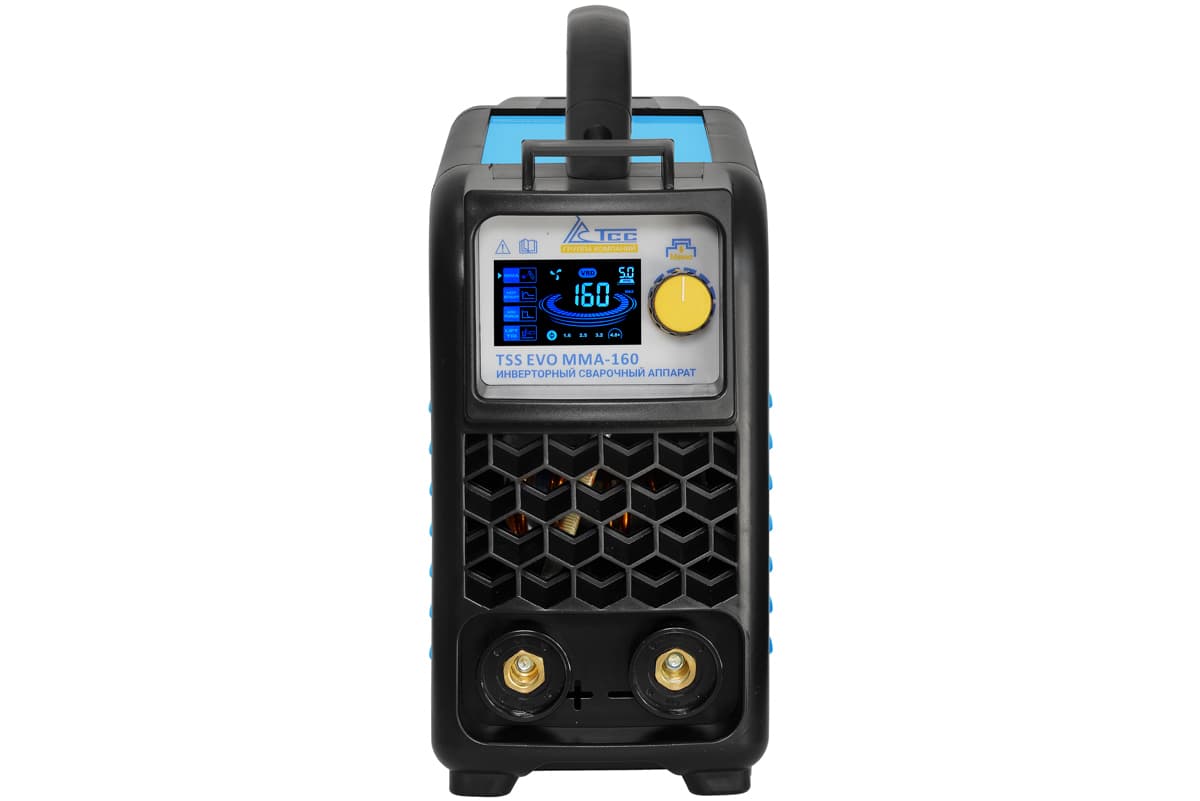
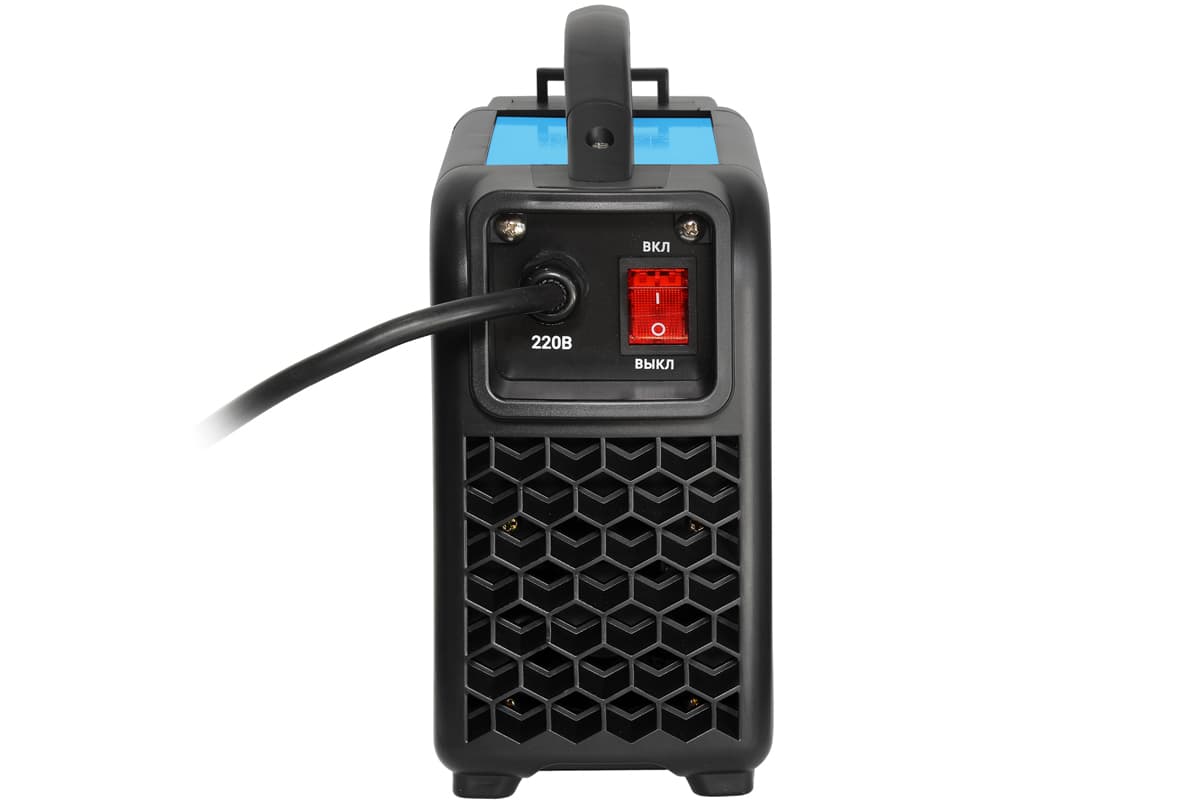
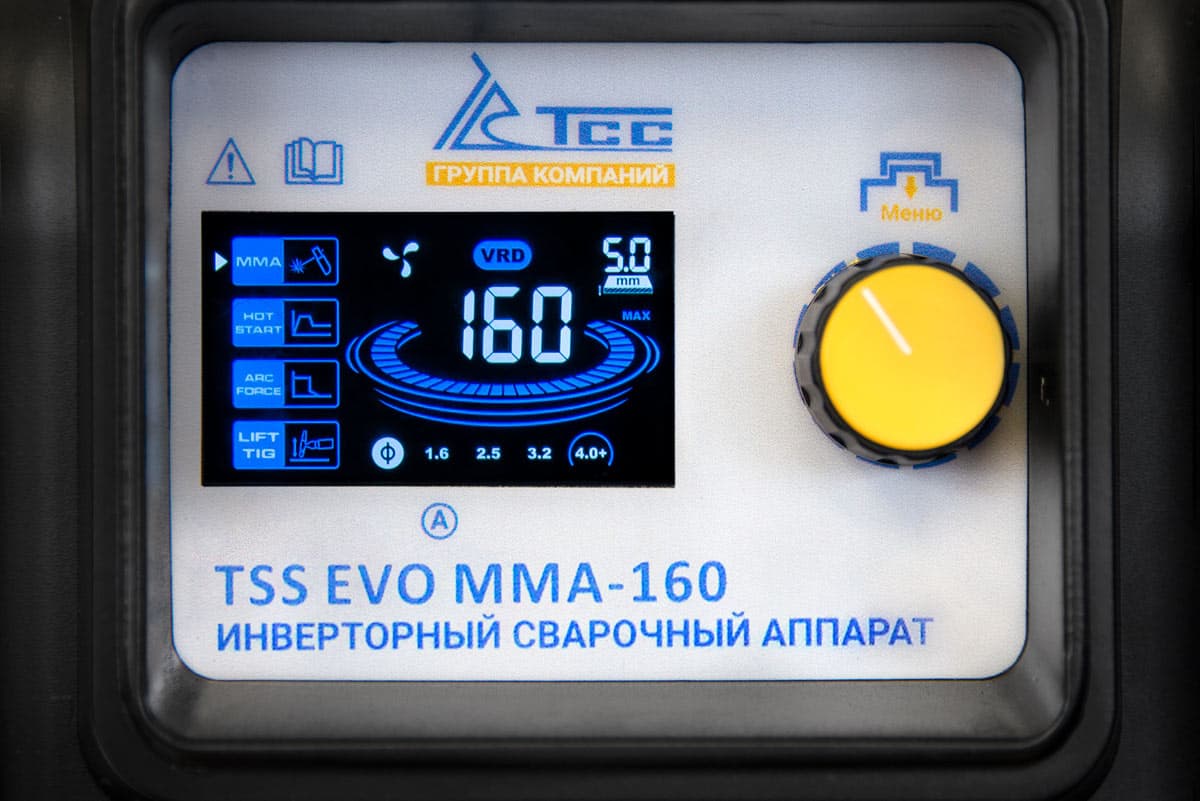
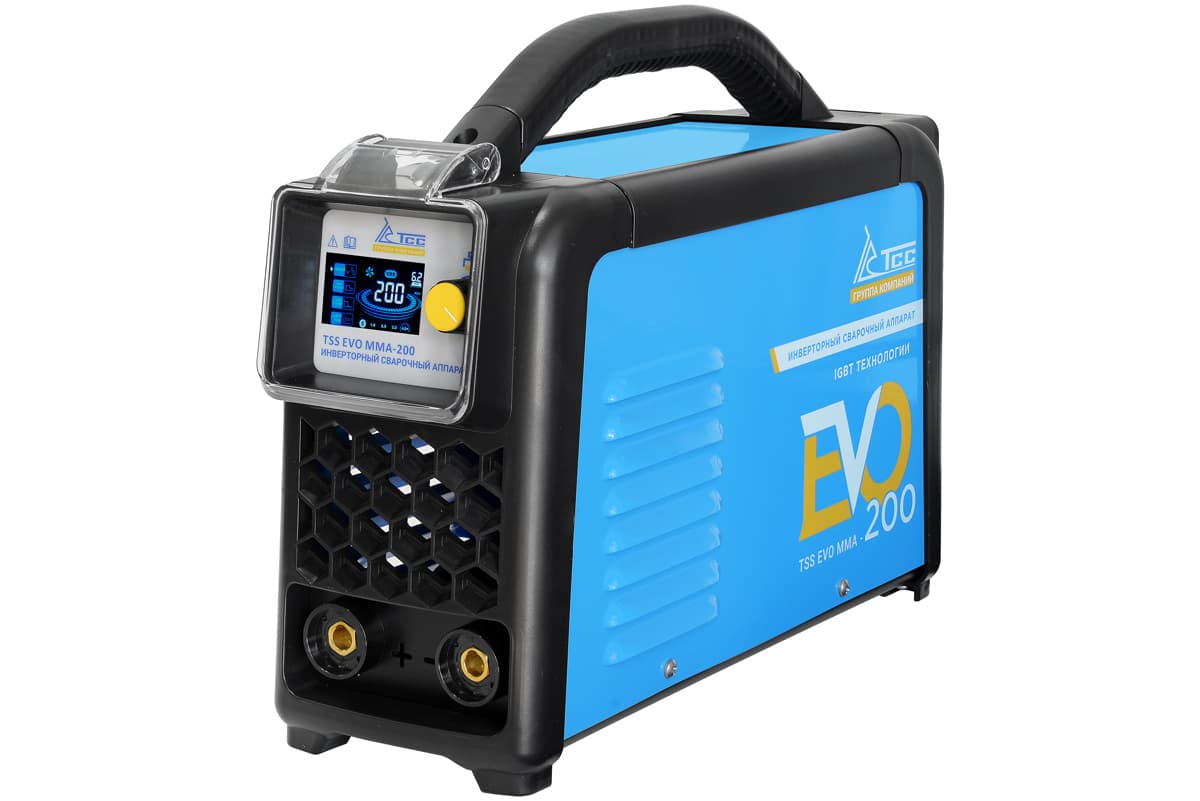
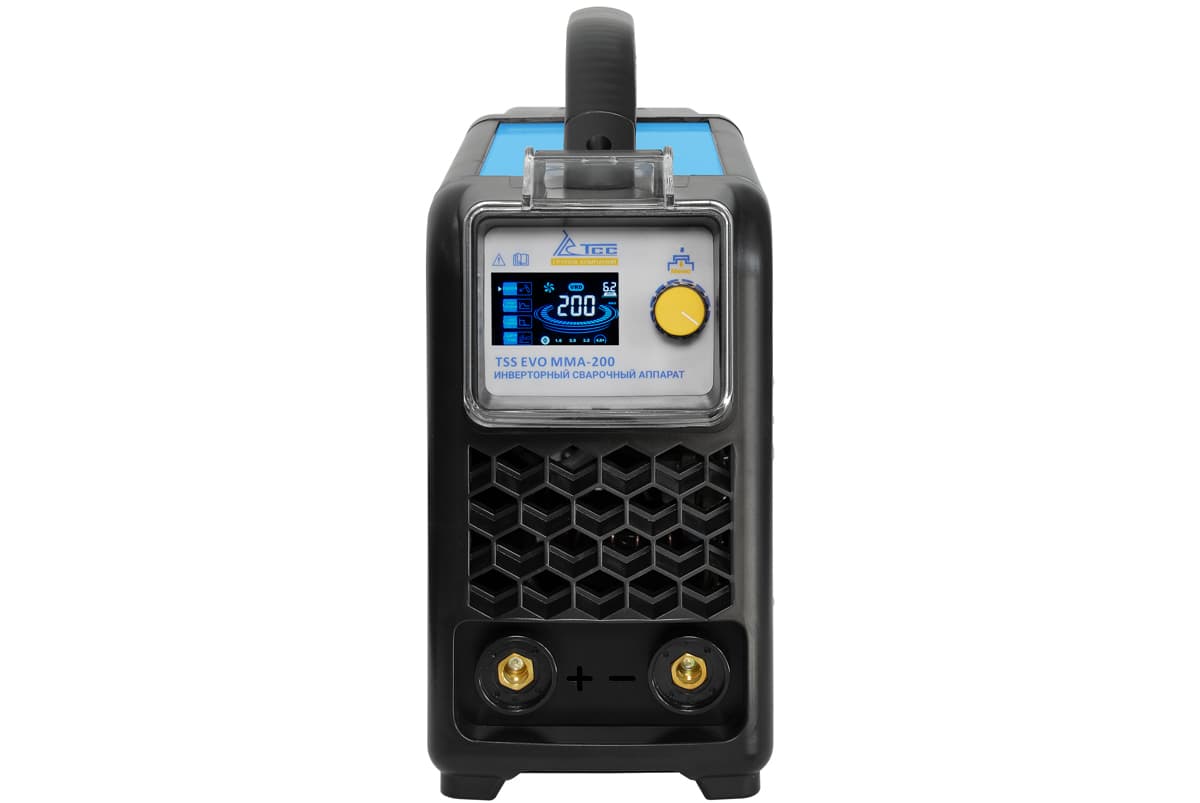
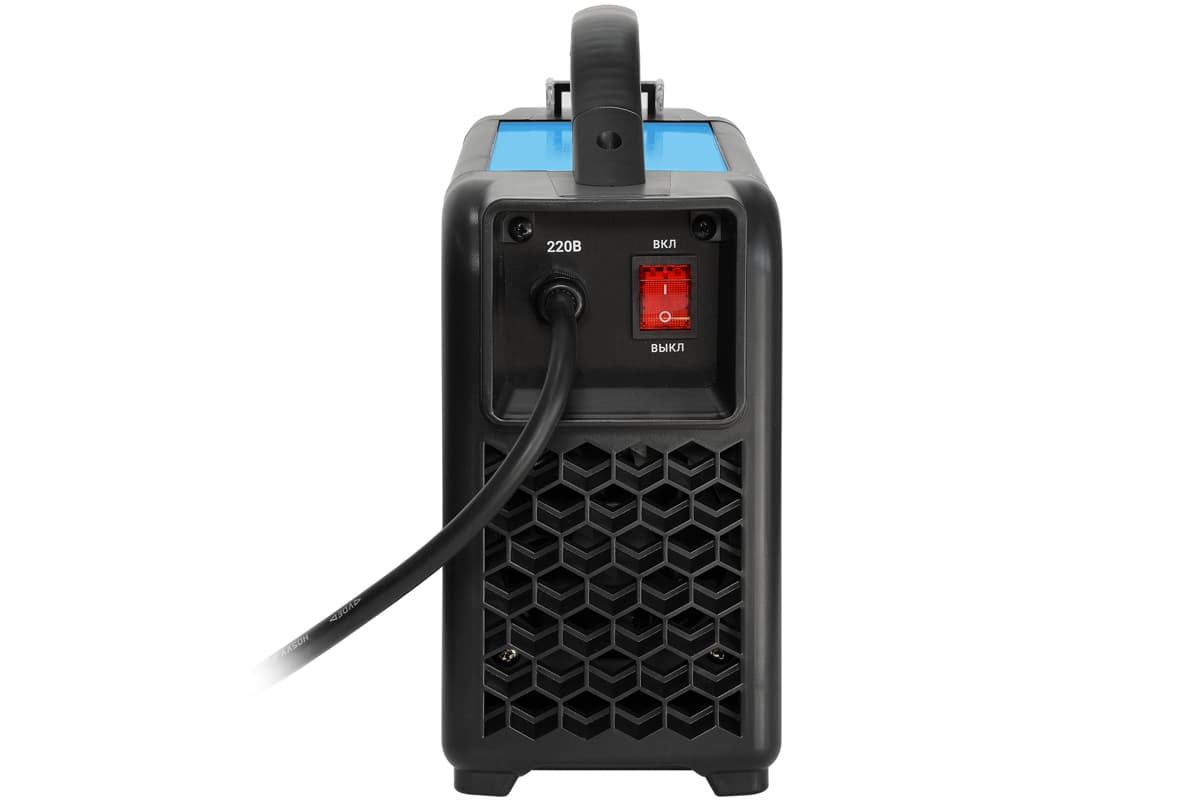
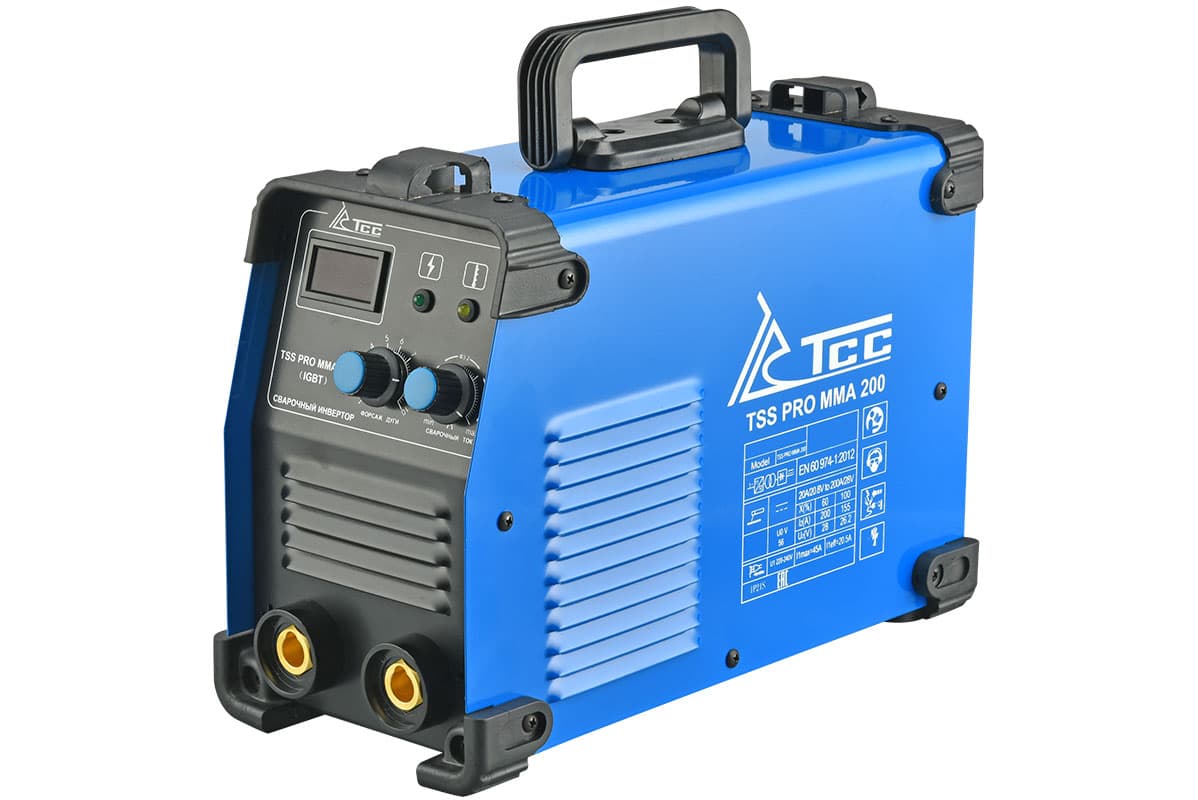
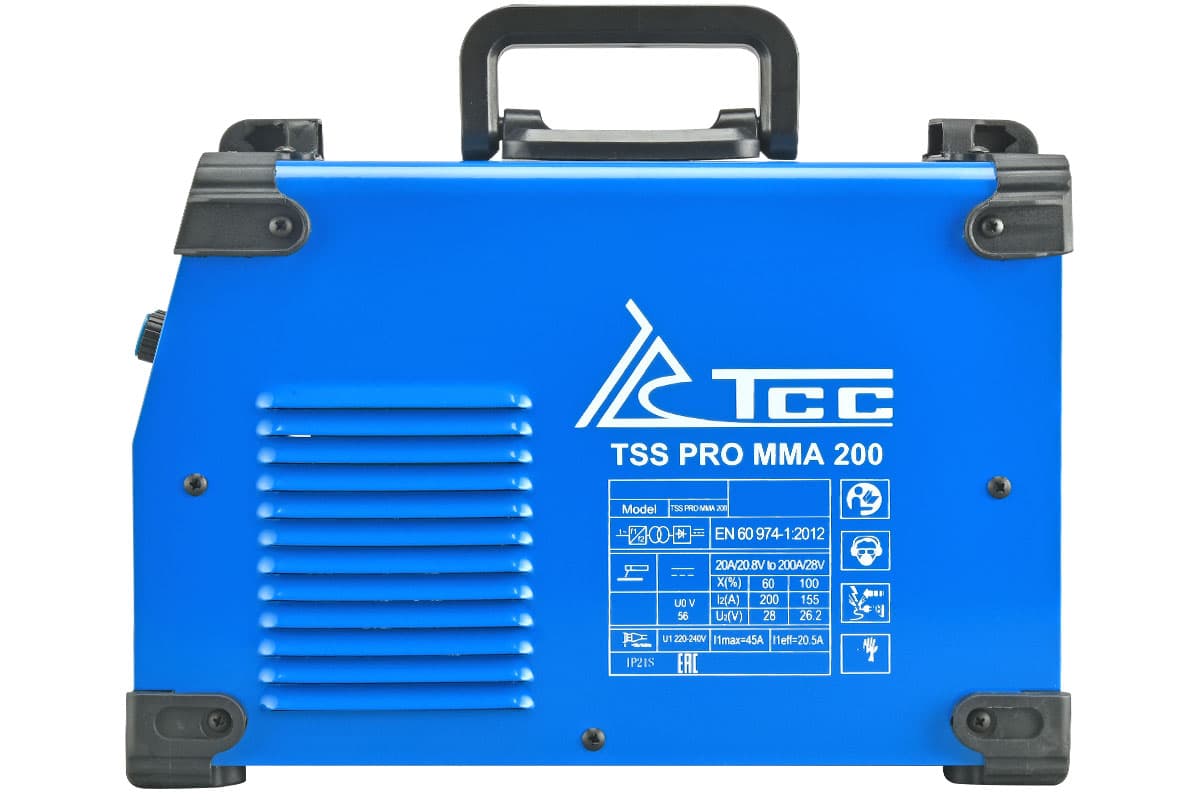
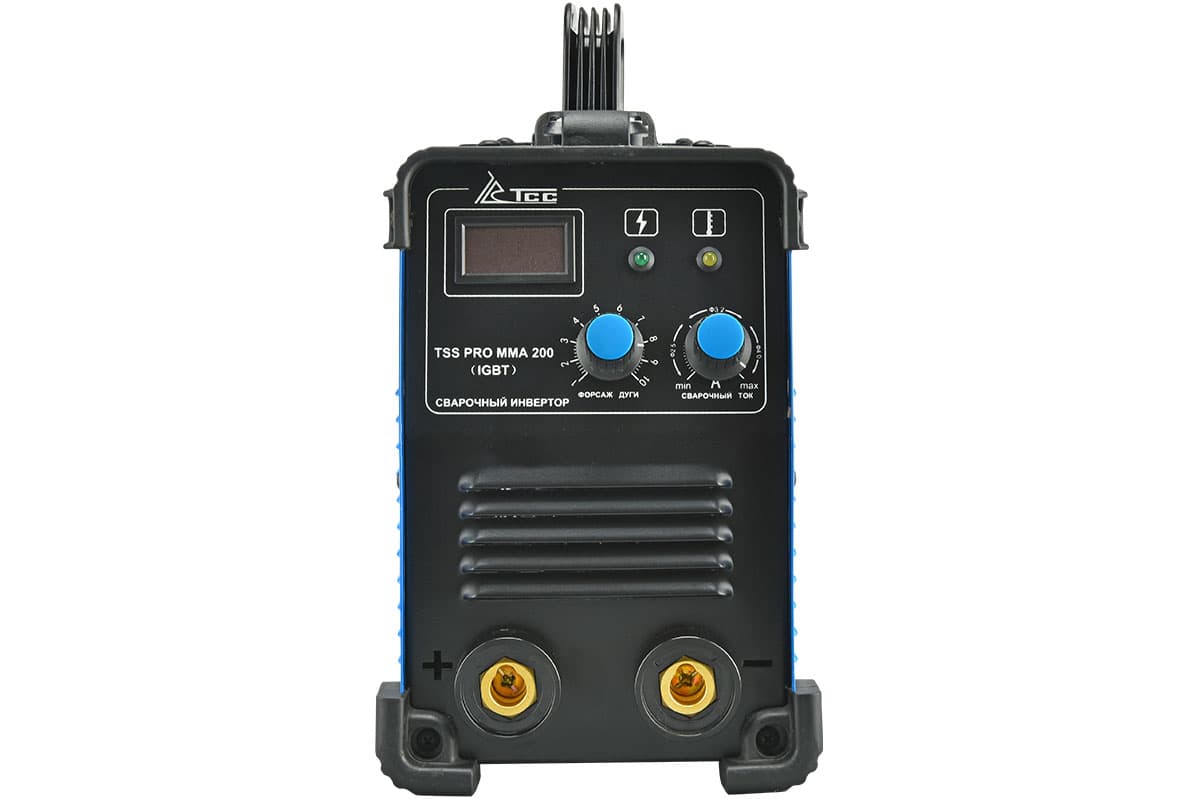
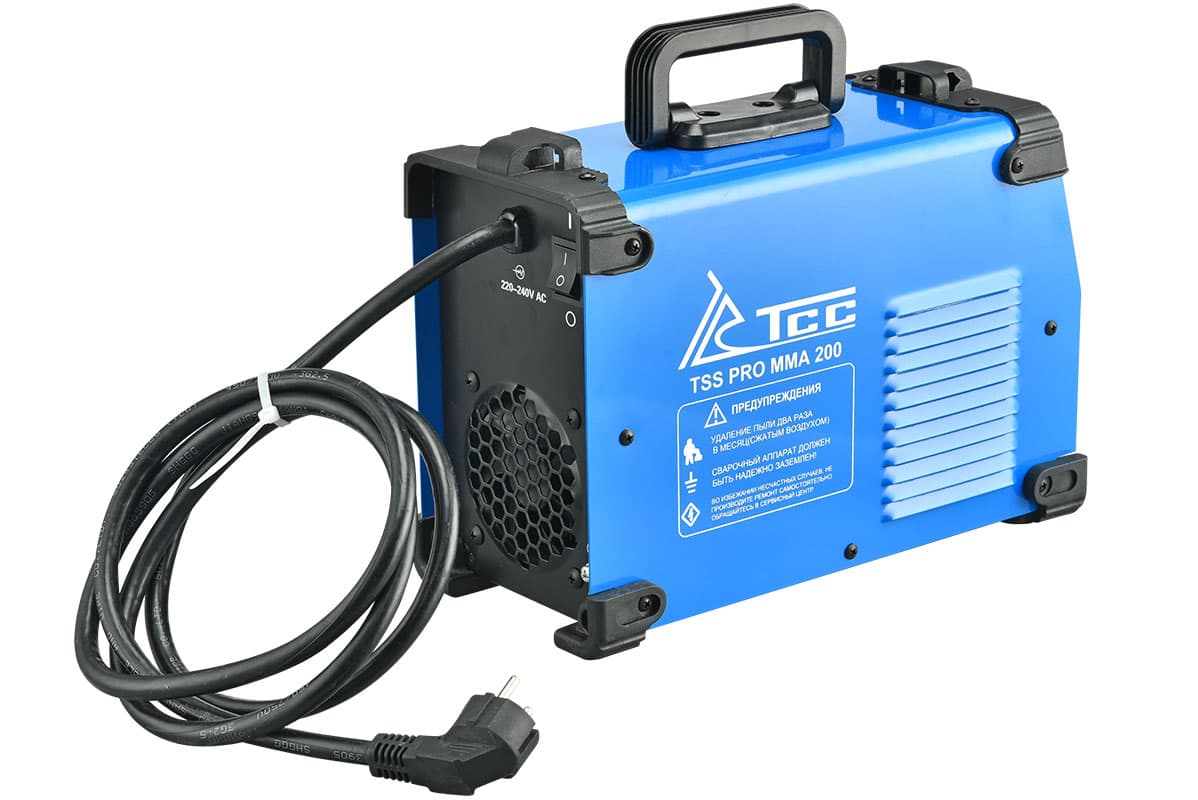
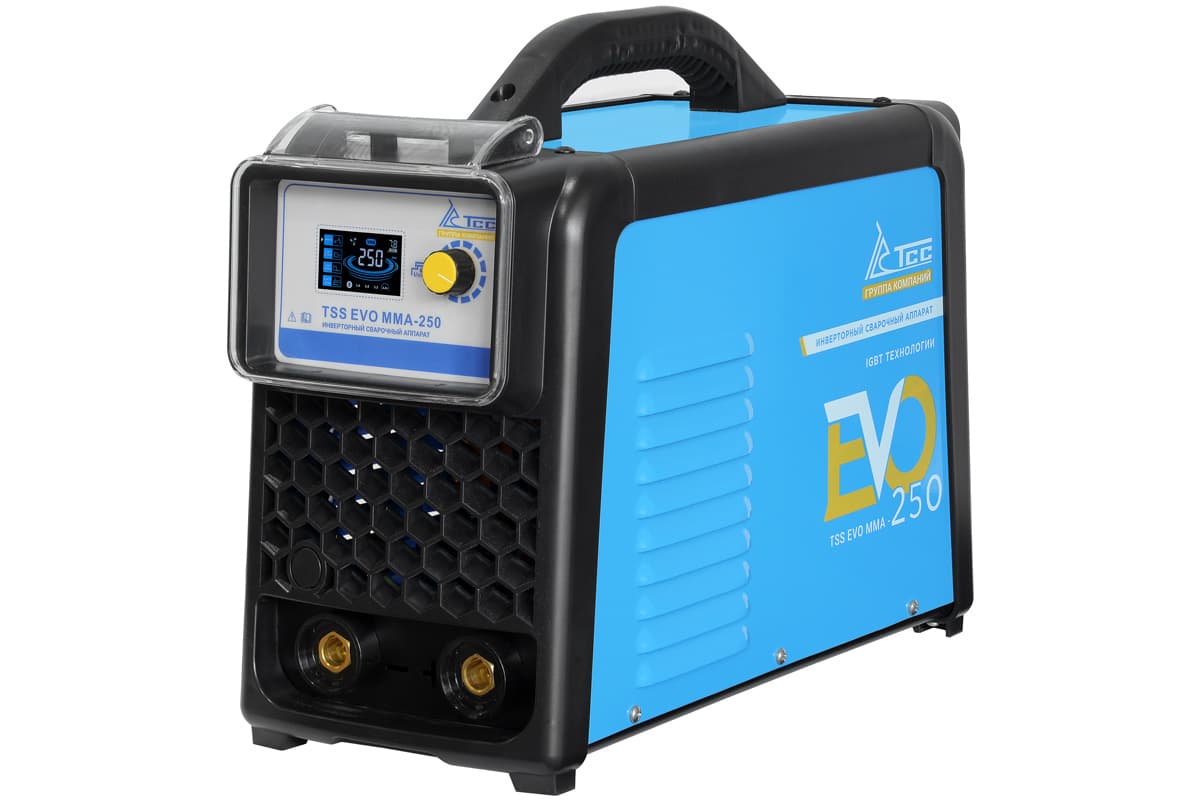
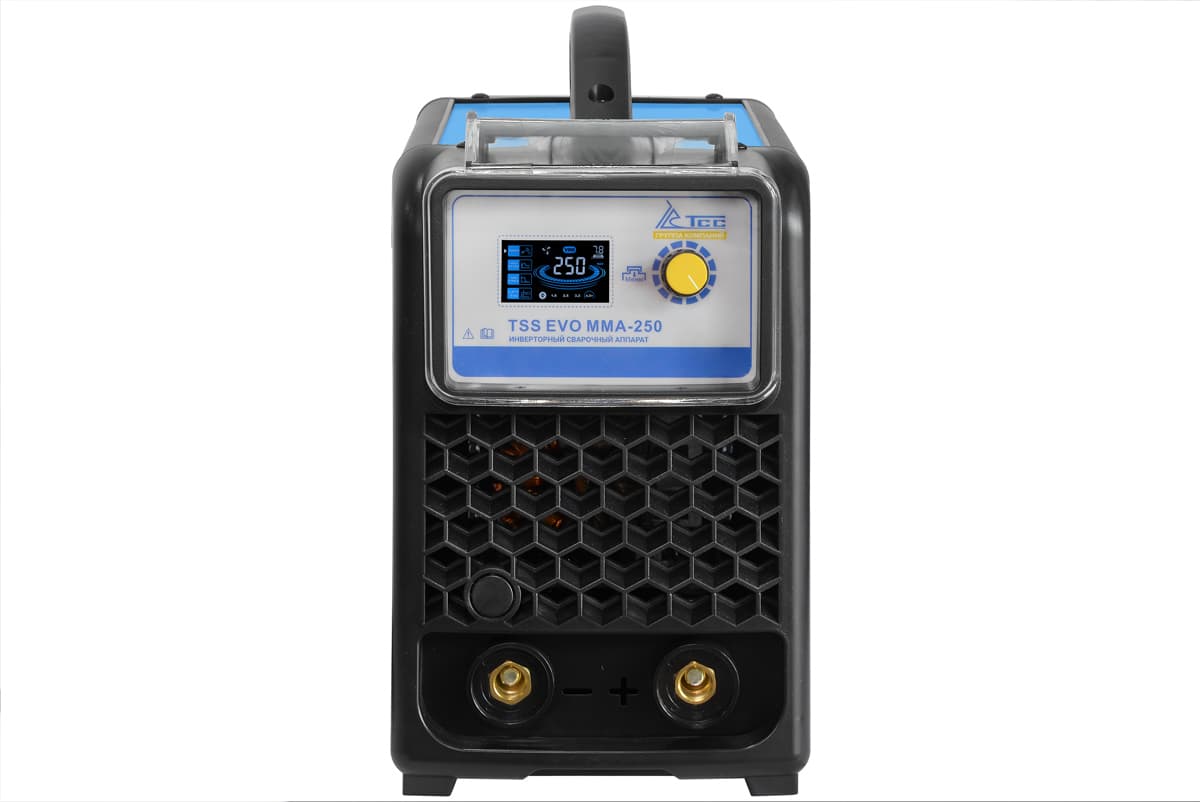
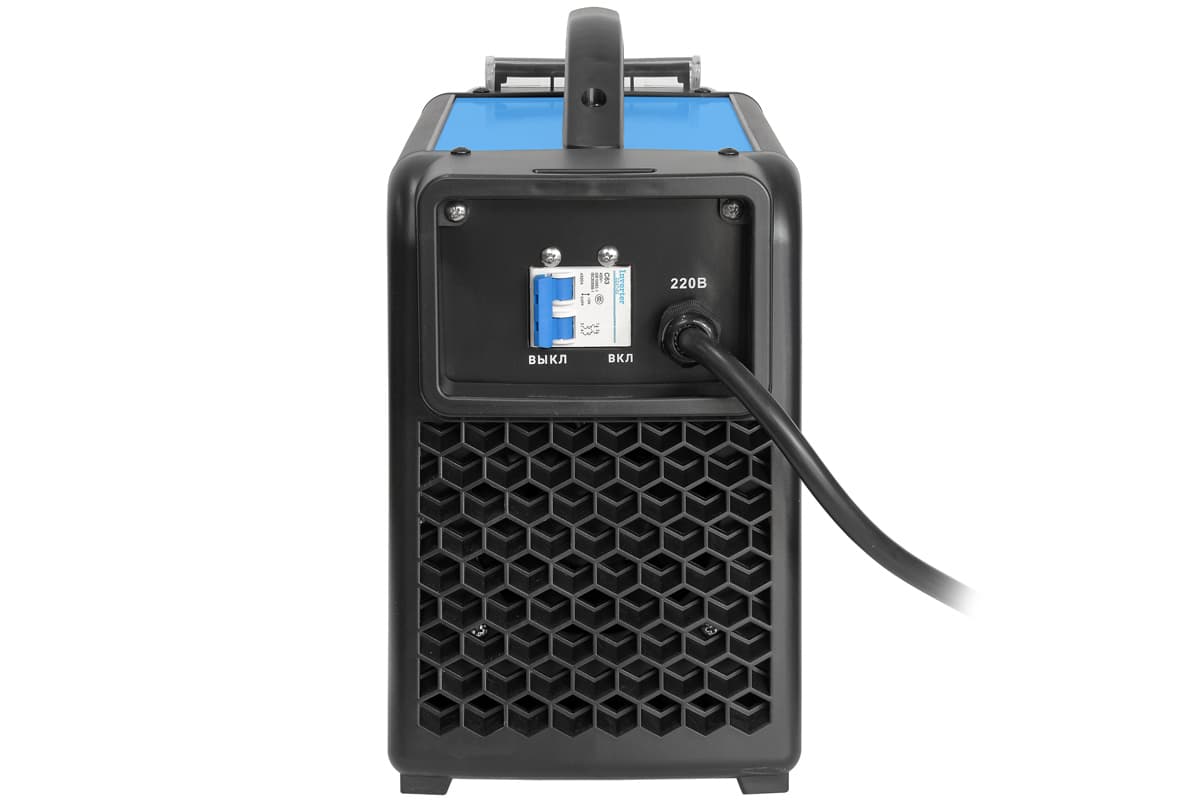
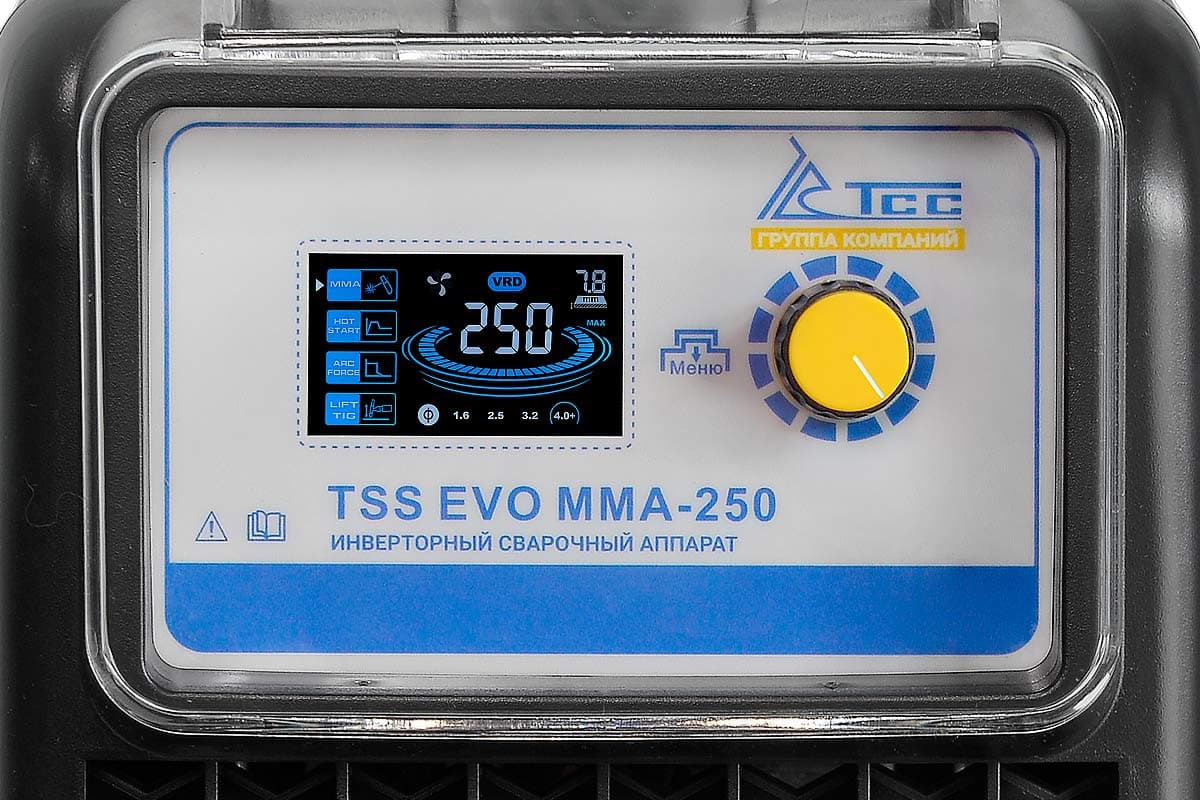
Для дома и гаража хватает инвертора на 160–200 А с питанием от 220 В: он закрывает электроды 2–4 мм и металл до 8–10 мм. Лёгкий аппарат удобно переносить — TSS EVO MMA-160 весит 4 кг, TSS EVO MMA-200 — 4,5 кг. Если планируются электроды 5 мм или много длинных швов, смотрите модели на 250 А. Все модели с характеристиками — в разделе сварочные инверторы MMA, подробный разбор выбора — в статье какой сварочный аппарат выбрать. Когда ручная дуговая станет привычной, следующий шаг — аргонодуговая сварка TIG или полуавтомат.
Частые вопросы
Как научиться варить инвертором с нуля?
Начните не со стыков, а с наплавки валиков по чистому листу 4–6 мм электродом 3 мм на токе около 100 А: зажгли дугу, провели валик 10–15 см, отбили шлак, посмотрели на результат. Задача первого вечера — научиться держать постоянную длину дуги, опуская электрод по мере сгорания. Стыки пробуют, когда валик получается ровным.
Какой ток ставить на инверторе для электрода 3 мм?
Ориентир — 90–130 А в нижнем положении, для электрода 2,5 мм — 70–100 А, для 4 мм — 130–180 А. Это общее правило 30–40 А на миллиметр диаметра; точный диапазон для конкретной марки напечатан на пачке электродов. В вертикальном и потолочном положении ток снижают примерно на 10–15%.
Можно ли варить инвертором в домашних условиях от розетки?
Да, бытовые инверторы рассчитаны на сеть 220 В. Нужна исправная розетка с заземлением на отдельной линии с автоматом подходящего номинала, удлинитель — медный, достаточного сечения и полностью размотанный. Варят на негорючей поверхности, вдали от горючих материалов, с огнетушителем рядом и с проветриванием.
Почему электрод залипает при сварке инвертором?
Две основные причины: мало тока или дуга слишком короткая. Прибавьте ток на 10–15 А, увеличьте горячий старт, если он регулируется, и держите зазор между электродом и деталью примерно в один диаметр электрода. Приварившийся электрод отламывают резким движением вбок, а не тянут на себя.
Какие электроды лучше для начинающего?
Рутиловые диаметром 3 мм: дуга легко зажигается и спокойно горит, шлак отделяется без усилий, электроды менее капризны к длине дуги. Полярность смотрите на пачке: большинство электродов для инвертора рассчитаны на обратную полярность, держатель на «плюсе».
Как понять по шву, что режим подобран неправильно?
Высокий узкий валик и трудно отбиваемый шлак — мало тока. Широкий плоский валик, наплывы и прожоги — много тока или медленный ход. Канавки по краям — подрезы от завышенного тока или длинной дуги. Поры — грязный металл, сырые электроды или длинная дуга.