
Сварка вертикального шва электродом: снизу вверх и сверху вниз

Филимонов Иван
Эксперт PROTSS · 27 сентября 2026 г.
Как варить вертикальный шов электродом и полуавтоматом: когда вести снизу вверх, а когда сверху вниз, насколько снизить ток, как держать электрод, какие движения делать и почему металл стекает.
Вертикальный шов электродом чаще всего варят снизу вверх: ток снижают на 10–15% относительно нижнего положения, электрод берут не толще 3–4 мм, дугу держат короткой, а ванну поднимают по шву короткими поперечными движениями — «ёлочкой», «треугольником» или «полумесяцем» — с задержкой на кромках. Сверху вниз варят быстро и только тонкий металл до 3 мм, специальными электродами, допускающими это положение.
Почему вертикальный шов сложнее нижнего
В нижнем положении жидкий металл лежит в ванне сам. На вертикали его тянет вниз сила тяжести: ванна норовит сползти, образуя наплыв или «сосульку», а шлак затекает вперёд и мешает дуге. Удерживают металл тремя способами: меньшим током, чтобы ванна была небольшой и быстрее застывала; короткой дугой, давление которой подпирает ванну; и техникой движения, при которой каждая новая порция металла ложится на уже застывающую «полочку» снизу.
Поэтому вертикаль осваивают после уверенного нижнего шва. Если с поджигом и длиной дуги пока проблемы, сначала пройдите основы из статьи сварка инвертором для начинающих.
Снизу вверх или сверху вниз
| Параметр | Снизу вверх | Сверху вниз |
|---|---|---|
| Провар | глубокий | неглубокий |
| Скорость | ниже | высокая |
| Толщина металла | от 3–4 мм и толще | тонкий металл, до 3 мм |
| Ток | на 10–15% ниже нижнего положения | обычно чуть выше, чем при сварке снизу вверх |
| Электроды | большинство универсальных | только допускающие это положение по пачке |
| Сложность | средняя | высокая: шлак может затечь под дугу |
Снизу вверх — универсальный вариант. Застывший металл снизу работает как полка для ванны, и её легко удерживать; шлак стекает вниз, на уже сваренный участок, а не под дугу. Провар глубокий, шов прочный. Так варят металлоконструкции, трубы, стыки толщиной от 3–4 мм.
Сверху вниз — быстрый способ для тонкого металла, где глубокий провар не нужен и опасен прожогом. Ведут быстро, не давая шлаку и металлу обогнать дугу. Не каждый электрод это позволяет: на пачке нарисованы пиктограммы допустимых положений, и сварка сверху вниз обозначается отдельно. Хорошо для этого подходят электроды с целлюлозным покрытием, которыми, в частности, варят трубопроводы. Разбор покрытий — в статье какие электроды выбрать.
Режим: ток, электрод, угол
Ток. Ориентир — на 10–15% ниже, чем для того же электрода в нижнем положении. Если для «тройки» в нижнем положении вы ставите 110–120 А, на вертикали начните примерно с 95–105 А. Точный диапазон указан на пачке электродов, иногда отдельно для каждого положения; сверяйтесь и с паспортом аппарата. Как выставлять ток на инверторе, разобрано в статье как настроить сварочный инвертор.
Диаметр. Обычно 3 мм, для толстого металла — до 4 мм. Более толстые электроды на вертикали дают слишком большую ванну, которую не удержать.
Длина дуги. Короче, чем в нижнем положении, — меньше диаметра электрода. Короткая дуга меньше греет, лучше защищает ванну и своим давлением подпирает металл. Инверторы с функцией форсажа дуги здесь помогают: при укорачивании дуги аппарат добавляет ток, и электрод реже залипает.
Угол. При сварке снизу вверх электрод держат почти перпендикулярно листу с небольшим наклоном — примерно 10–20°, так что кончик направлен вверх, в сторону движения. При сварке сверху вниз наклон больше, кончик тоже смотрит вверх — на уже сваренный участок, и дуга давит на ванну снизу, не пуская её вперёд. Угол подбирают по поведению ванны: если металл стекает, укоротите дугу и уменьшите наклон.
Для углового соединения на вертикали электрод дополнительно держат посередине угла между стенками, примерно по биссектрисе, чтобы обе стенки проплавлялись одинаково.
Движения электрода: ёлочка, треугольник, полумесяц
Прямой валик без колебаний на вертикали получается только на тонком металле и узком стыке. В остальных случаях электродом делают поперечные движения — они распределяют тепло и позволяют ванне застывать порциями.
Ёлочка. Электрод ведут от одной кромки к другой и немного вверх, возвращаются косым движением к первой кромке выше предыдущей точки. След напоминает ветки ели, уложенные поочерёдно в две стороны. На каждой кромке — короткая задержка, чтобы проплавить её и не оставить подреза; через центр — быстро, чтобы там не накапливался металл. Универсальное движение для стыковых швов средней ширины.
Треугольник. Электрод описывает маленький треугольник: от кромки к кромке поперёк шва и вершиной вверх или вниз к корню. Такое движение хорошо проваривает корень и обе стенки, поэтому его используют для угловых и тавровых соединений и для толстого металла, когда шов нужно заполнить на всю ширину.
Полумесяц. Плавные дугообразные движения от кромки к кромке с постепенным подъёмом. Задержка — на краях, в середине электрод проходит быстро. Даёт широкий гладкий валик; подходит для облицовочного прохода поверх уже заполненного шва.
Сварка с отрывами. Самый простой способ для начинающих: зажгли дугу, наплавили небольшую порцию металла, коротко увели электрод вверх или в сторону, давая ванне схватиться, и вернули его на край застывающей капли. Шов собирается как лесенка из порций. Главное — возвращаться быстро, пока кратер ещё красный, иначе будет непровар между порциями.
Шаг вверх небольшой — примерно половина-две трети диаметра электрода за одно движение. Ширина валика — не больше трёх диаметров электрода; более широкий шов лучше собрать из нескольких проходов.
Типичные ошибки и как их исправить
| Что видно | Причина | Что сделать |
|---|---|---|
| Металл стекает, наплывы, «сосульки» внизу | Ток велик, дуга длинная, медленный подъём | Снизить ток на 5–10 А, укоротить дугу, быстрее переходить вверх |
| Подрезы — канавки по краям шва | Нет задержки на кромках, ток велик | Задерживаться на краях, проходить центр быстро |
| Выпуклый горб по центру | Медленно в середине, длинная задержка в центре | Ускорить проход через центр |
| Шлаковые включения | Шлак обгоняет дугу при сварке сверху вниз, плохая зачистка между проходами | Вести быстрее, круче наклонить электрод, зачищать каждый проход |
| Непровар корня | Сверху вниз на толстом металле, мало тока | Варить снизу вверх, прибавить ток в пределах пачки |
| Электрод залипает | Слишком короткая дуга при малом токе | Добавить ток на 5–10 А или форсаж дуги |
| Поры | Длинная дуга, влажные электроды, грязный металл | Держать дугу короткой, прокалить электроды, зачистить кромки |
Нормальный вертикальный шов снизу вверх выглядит как ровная «ёлочка» или чешуя одинаковой ширины, без наплывов, с плавным переходом к основному металлу.
Вертикальный шов полуавтоматом
Полуавтоматом вертикаль варить проще: шлака нет, ванна небольшая. Принципы те же:
- Тонкий металл до 3 мм — сверху вниз, быстро, без колебаний или с небольшими. Провар мельче, прожогов меньше.
- Металл толще — снизу вверх, с движениями ёлочкой или треугольником и задержкой на кромках.
- Режим — на 10–15% ниже, чем в нижнем положении: немного уменьшают скорость подачи проволоки и напряжение. Как они связаны и какие у них ориентиры, разобрано в статье настройка сварочного полуавтомата.
- Вылет проволоки — короткий, горелка почти перпендикулярна листу с небольшим наклоном вверх.
Импульсный режим MIG облегчает сварку в неудобных положениях: тепло подаётся порциями, ванна меньше и лучше держится. Порошковую проволоку для вертикали выбирают с допуском на все положения — он указан на упаковке. На тонком металле вертикаль полуавтоматом — отдельная тема, она разобрана в статье сварка тонкого металла.
Какой аппарат удобнее для вертикали
Аппараты для сварки в любых положениях
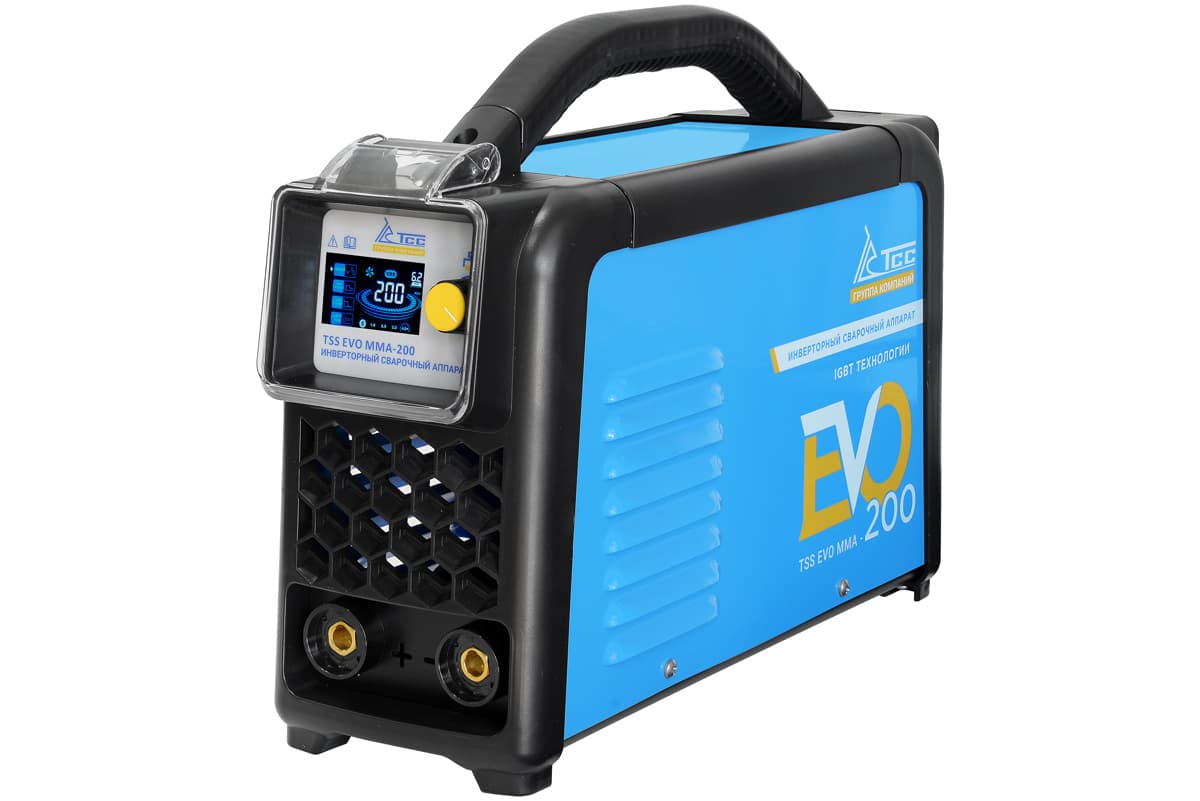
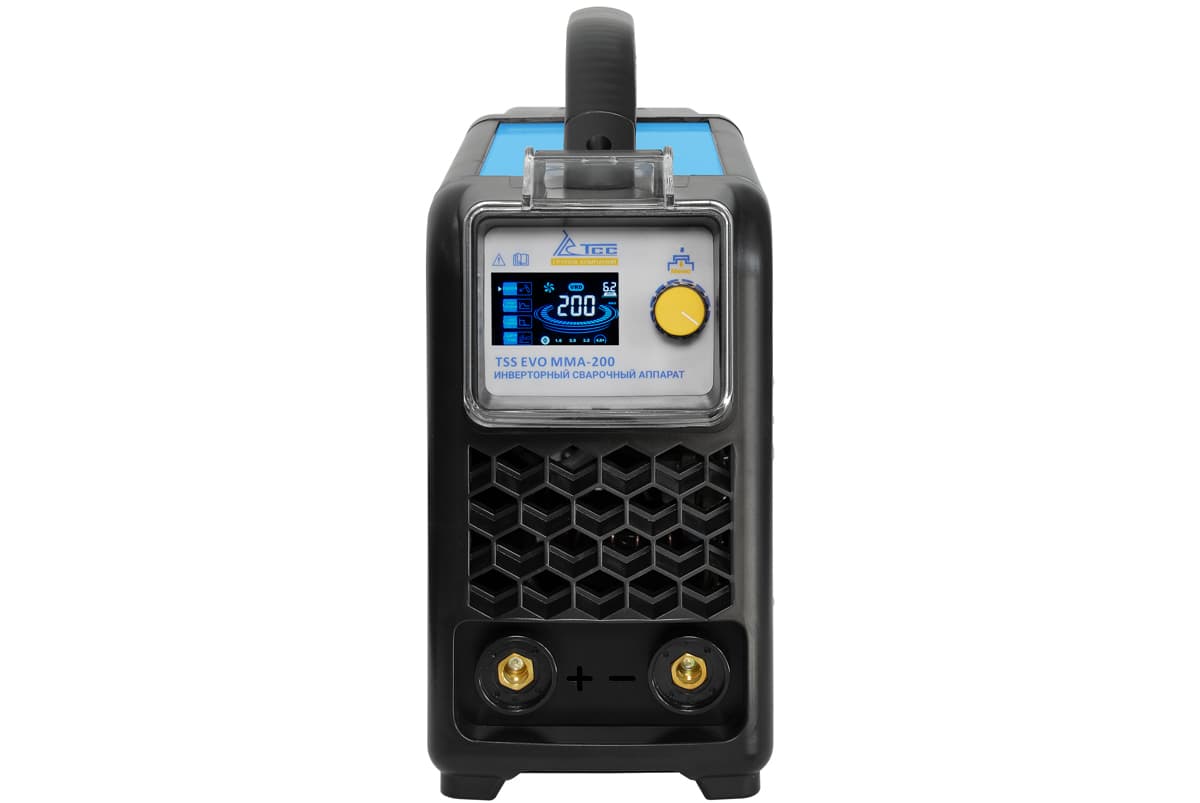
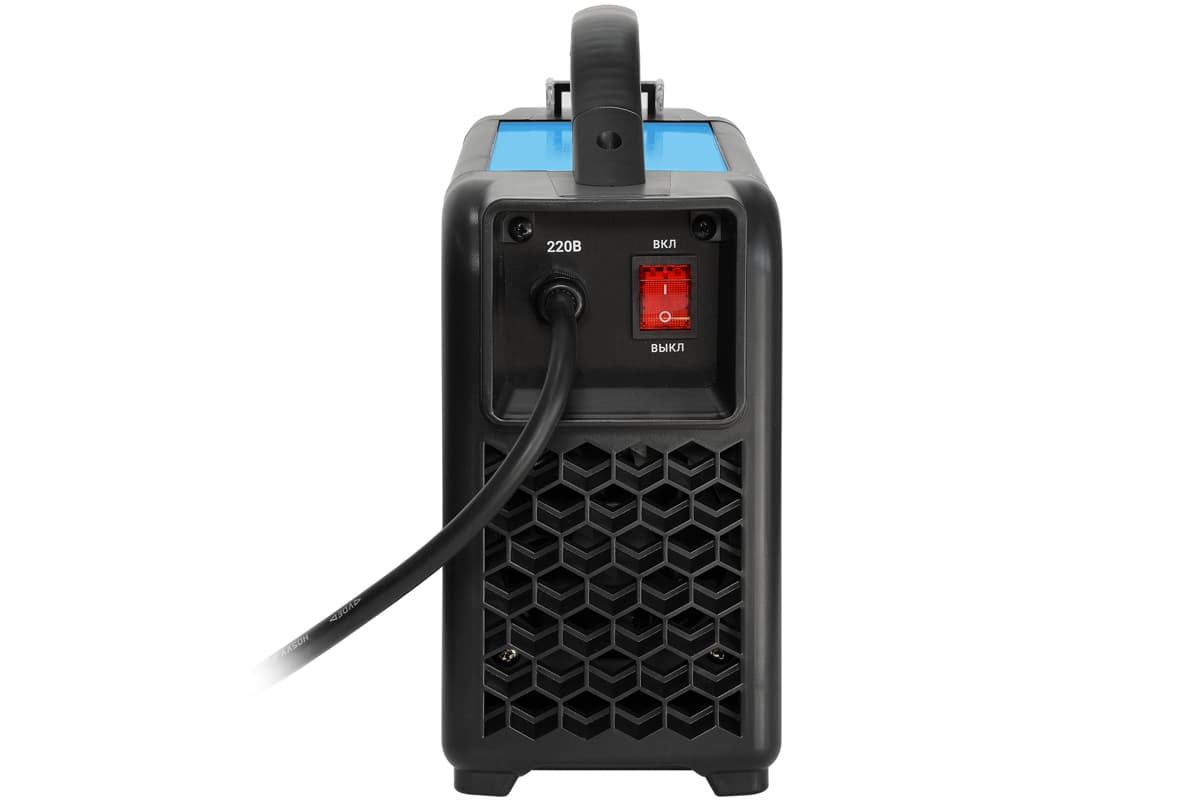
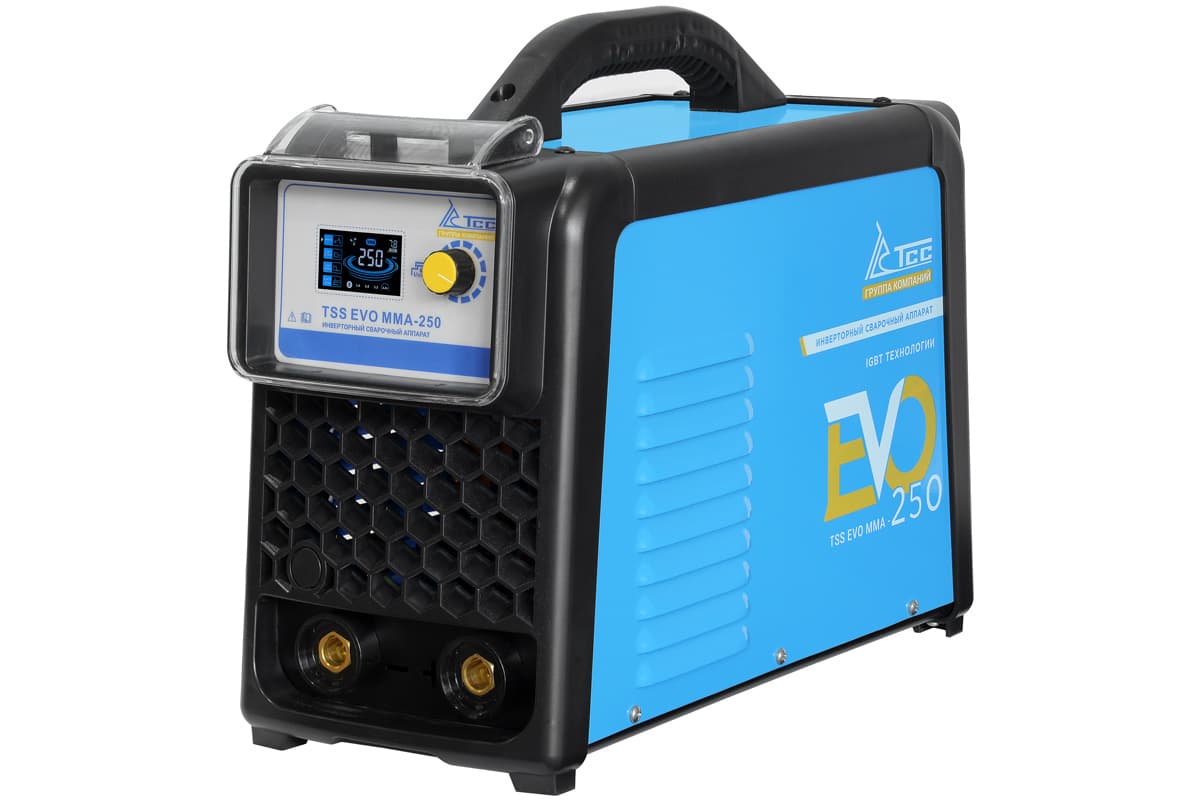
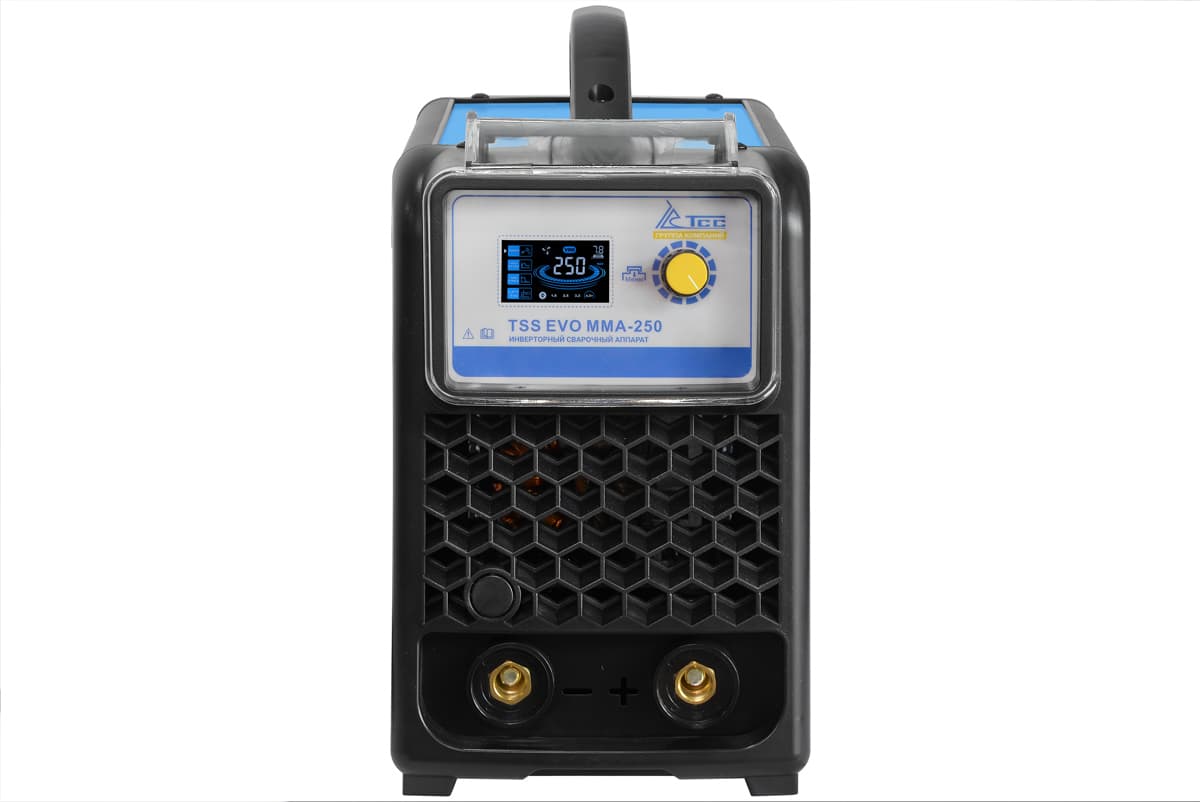
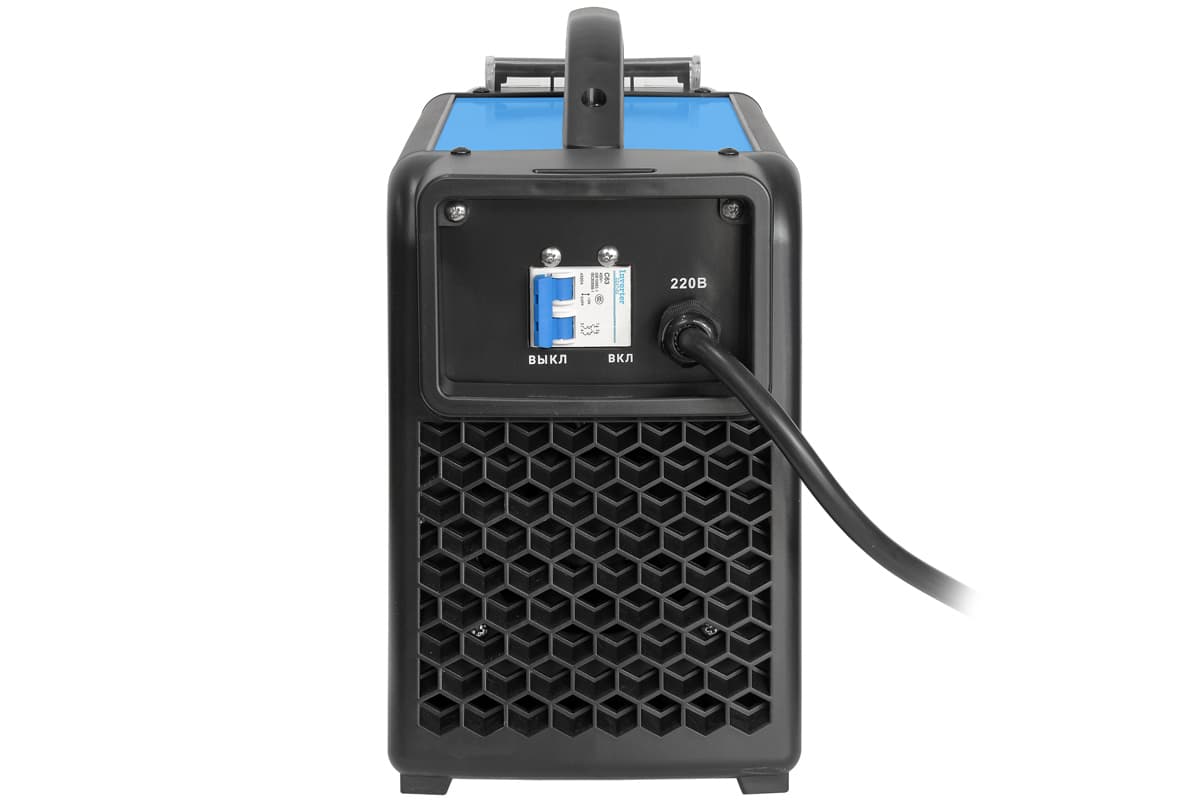
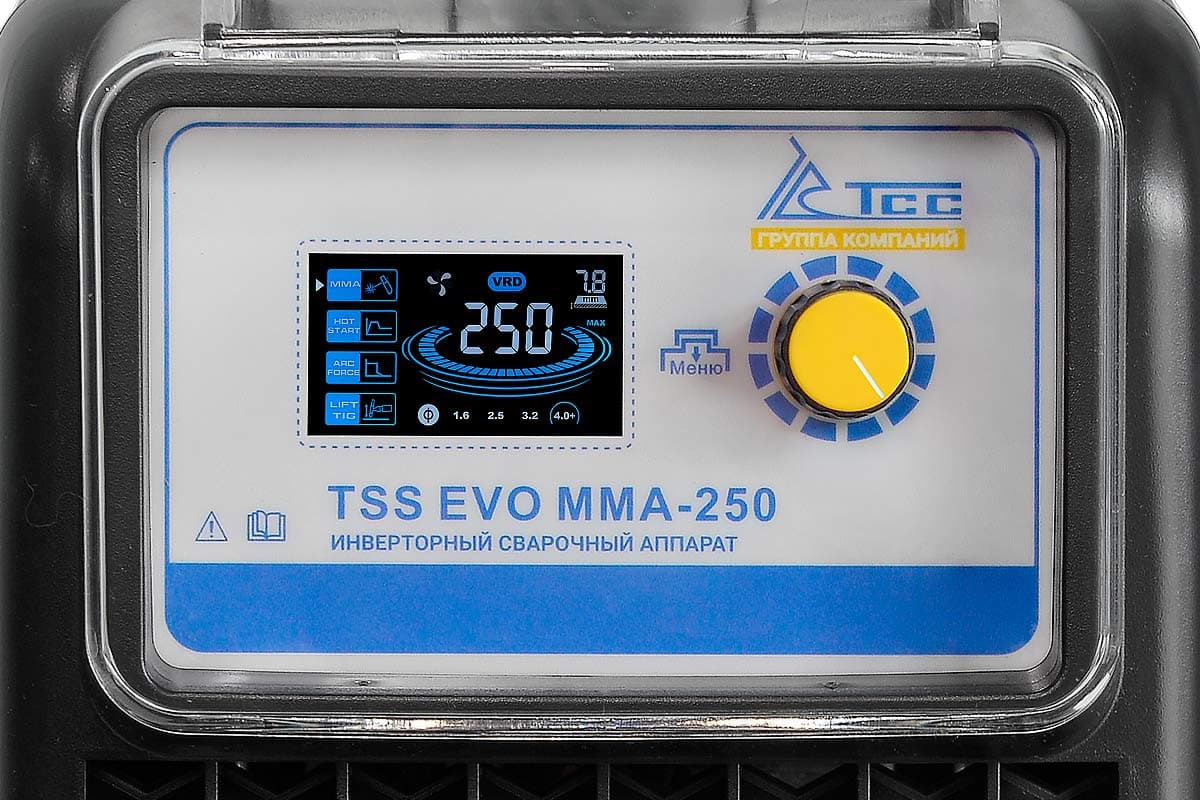
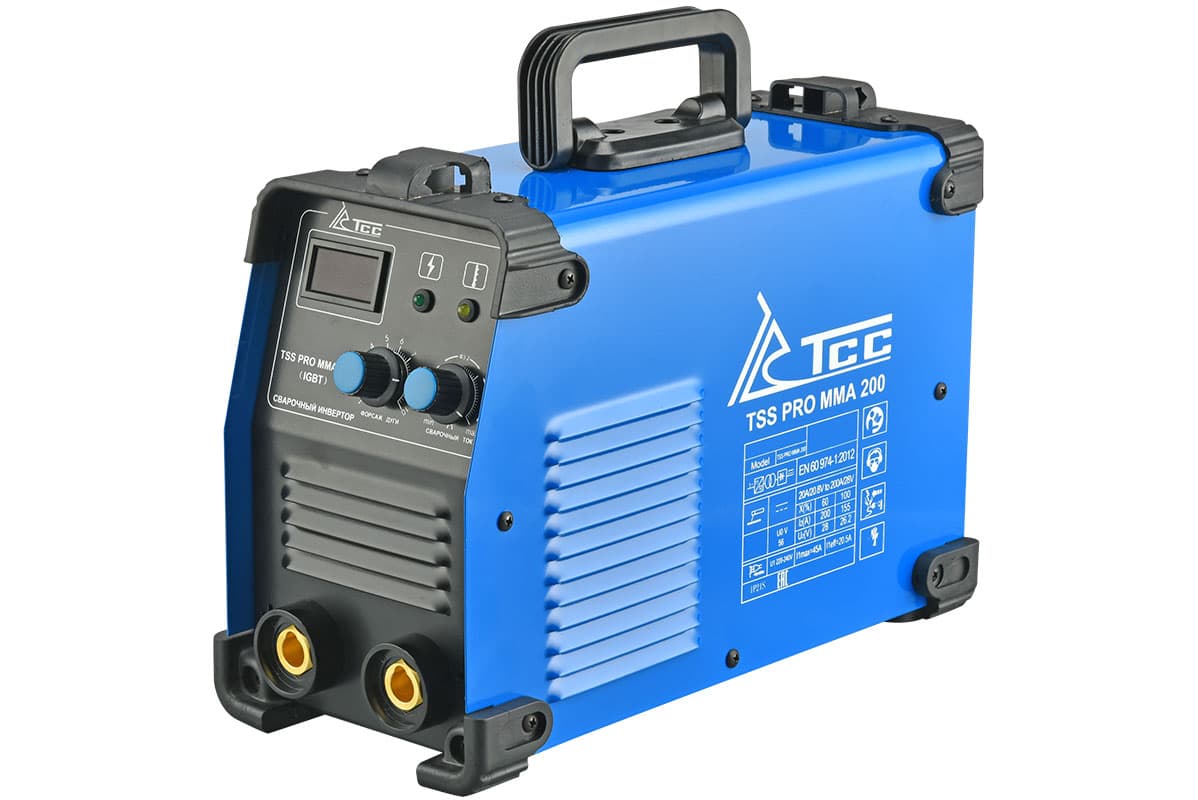
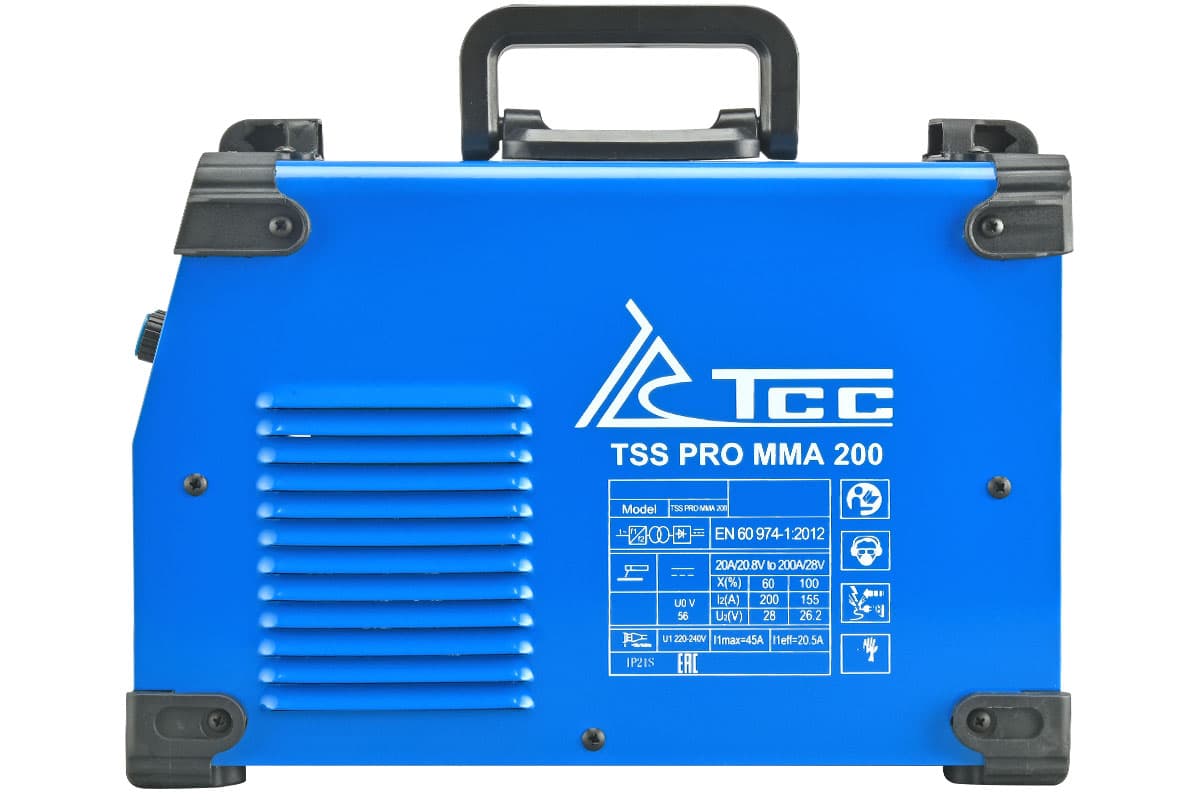
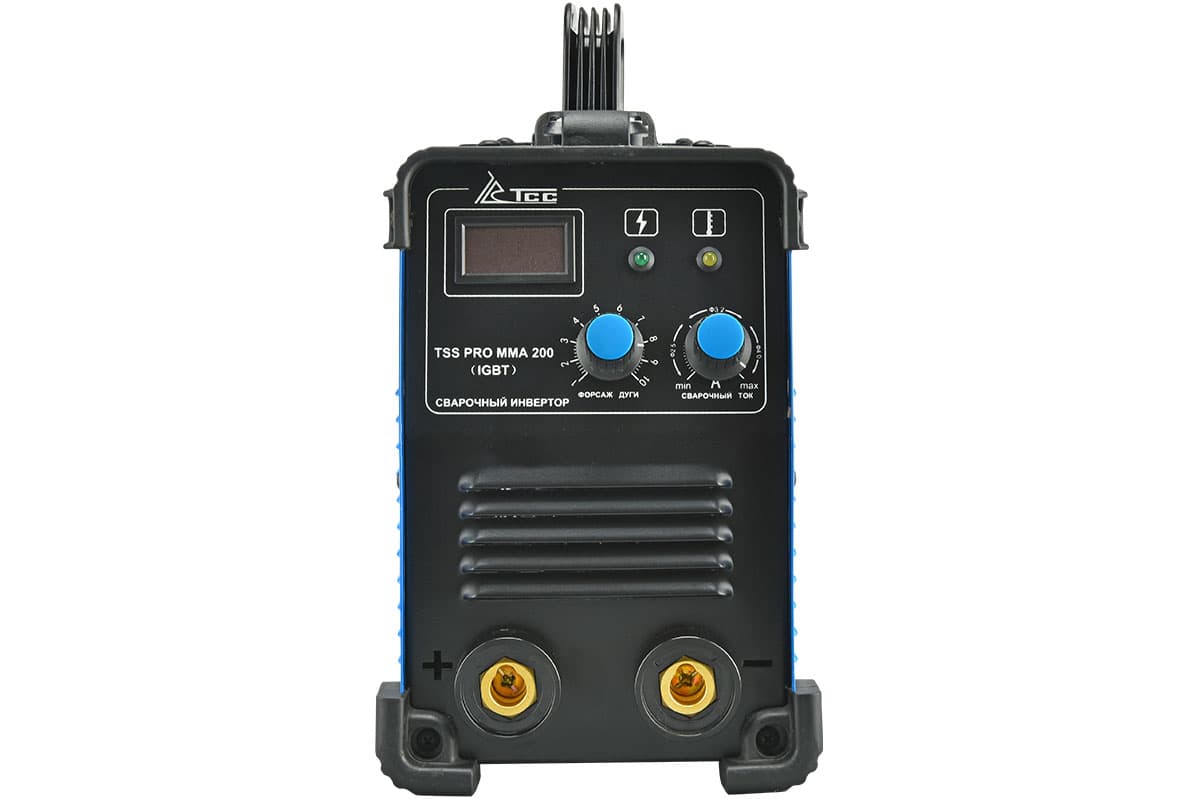
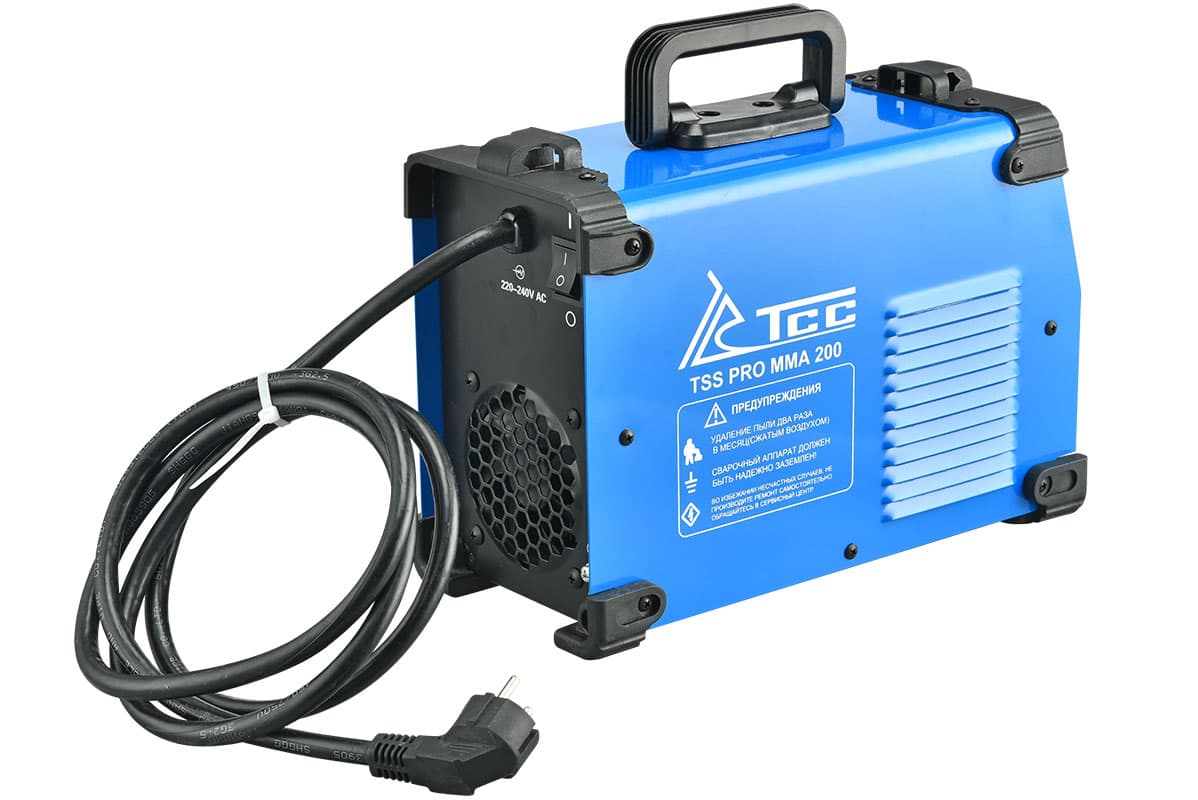
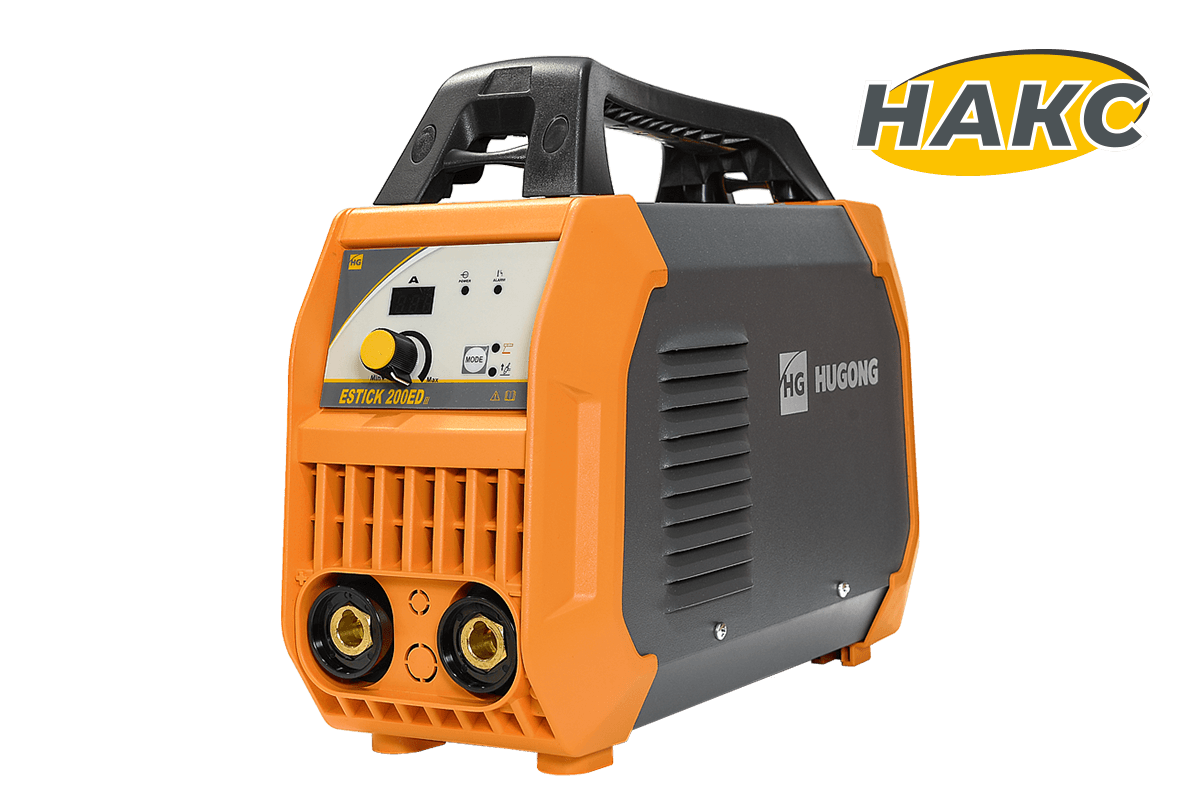
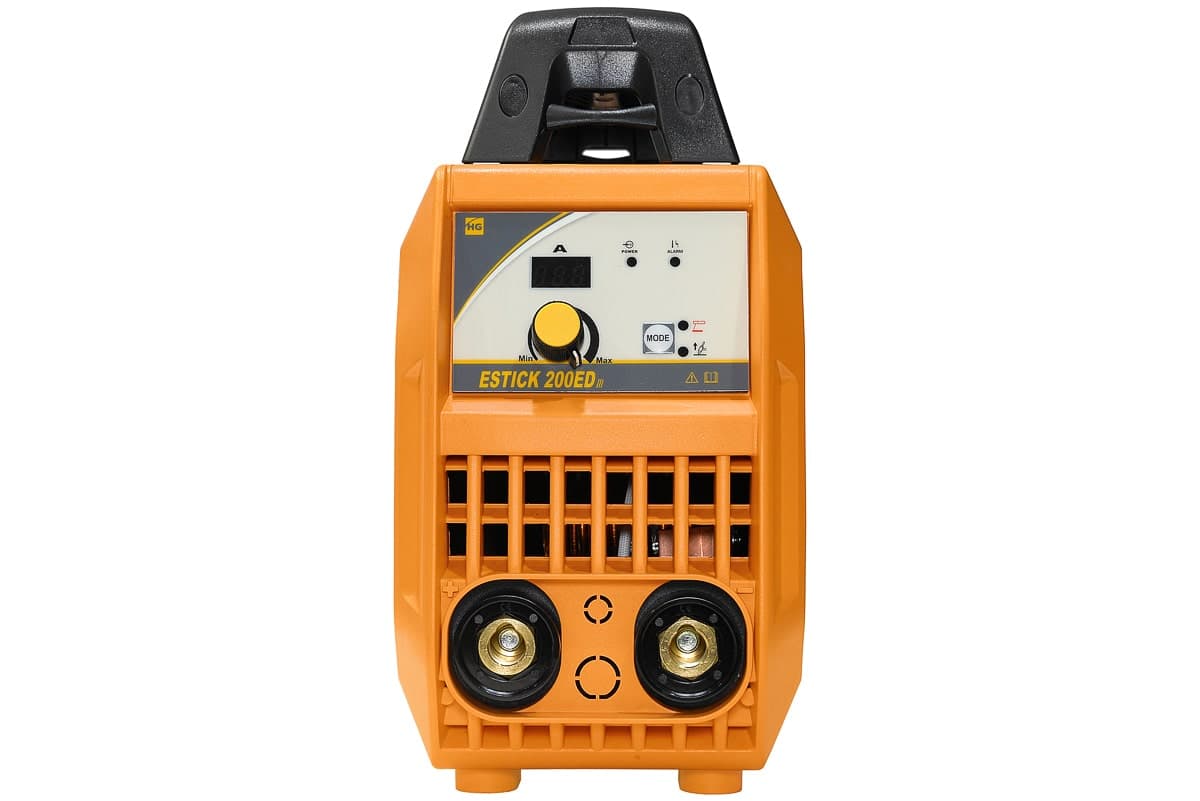
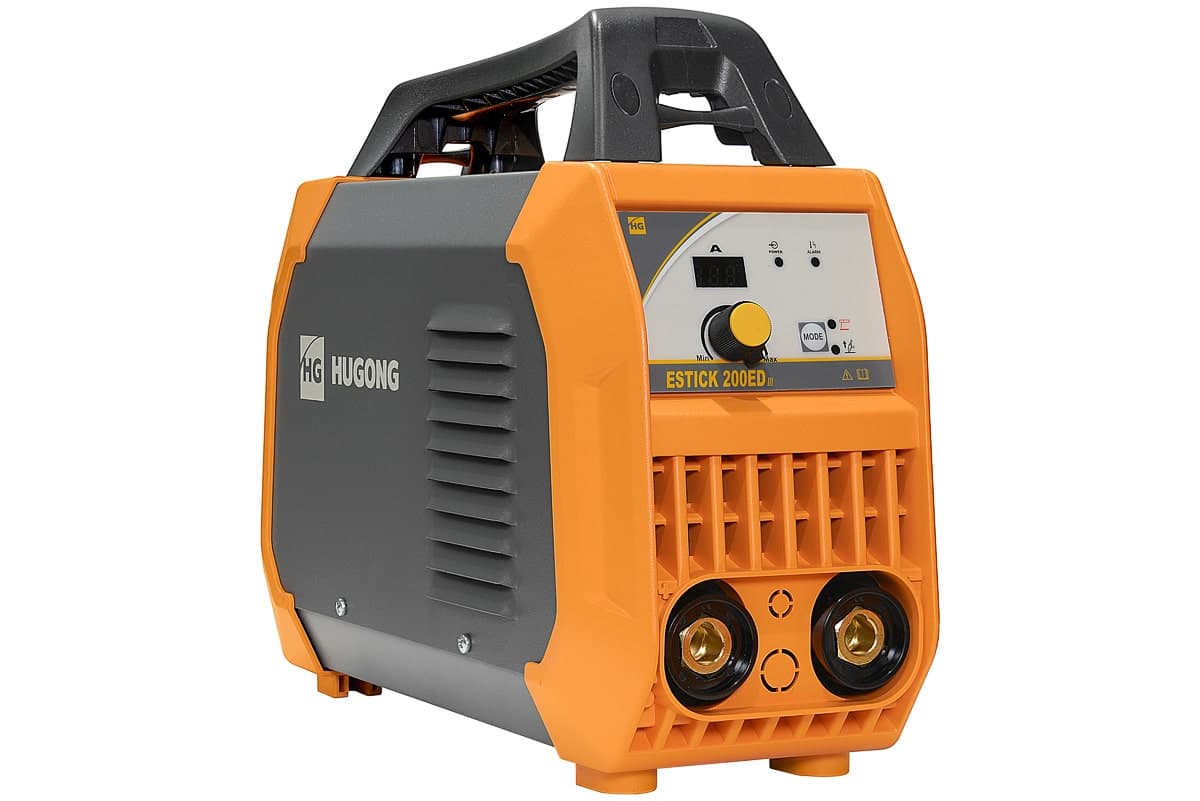
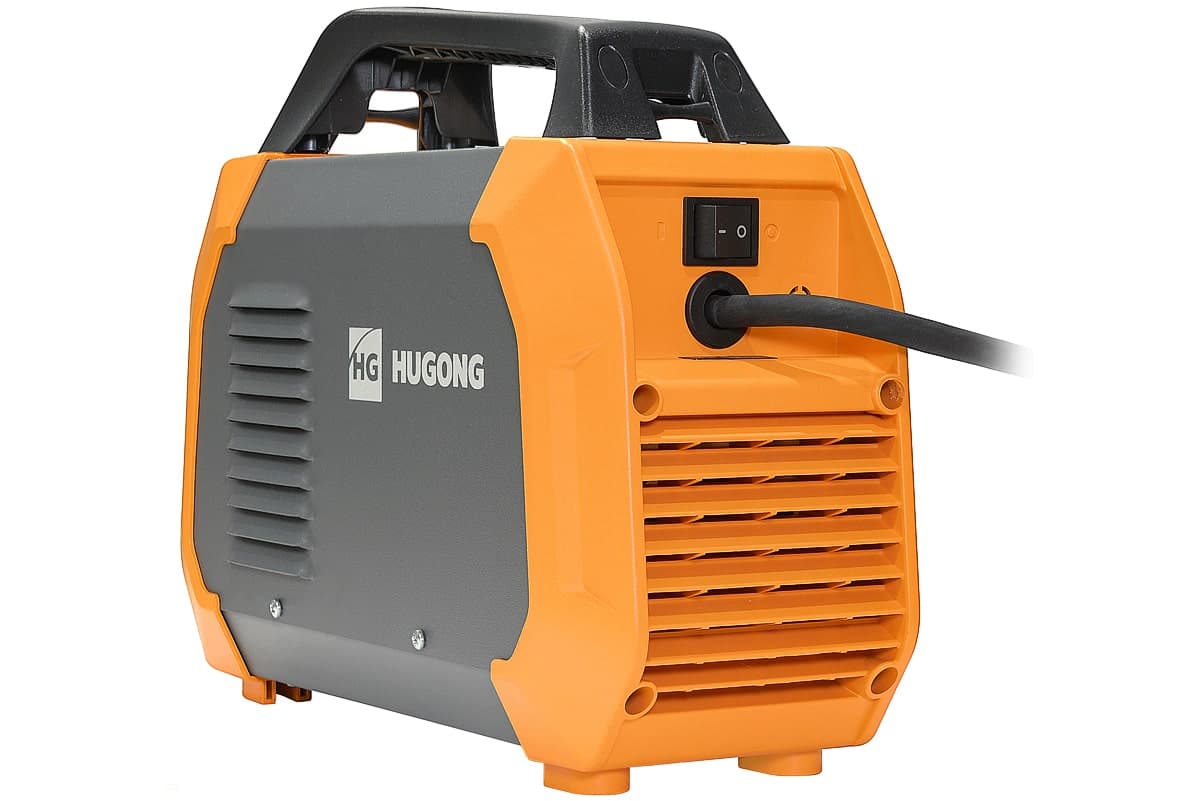
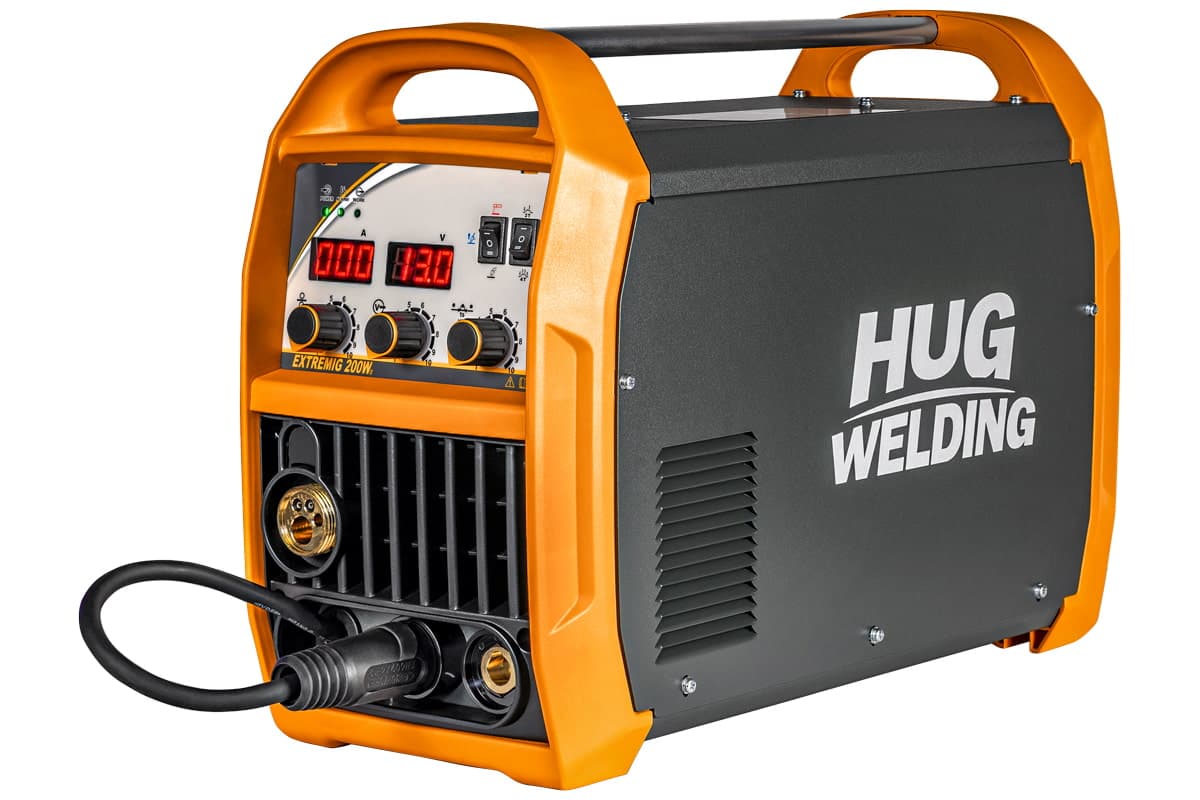
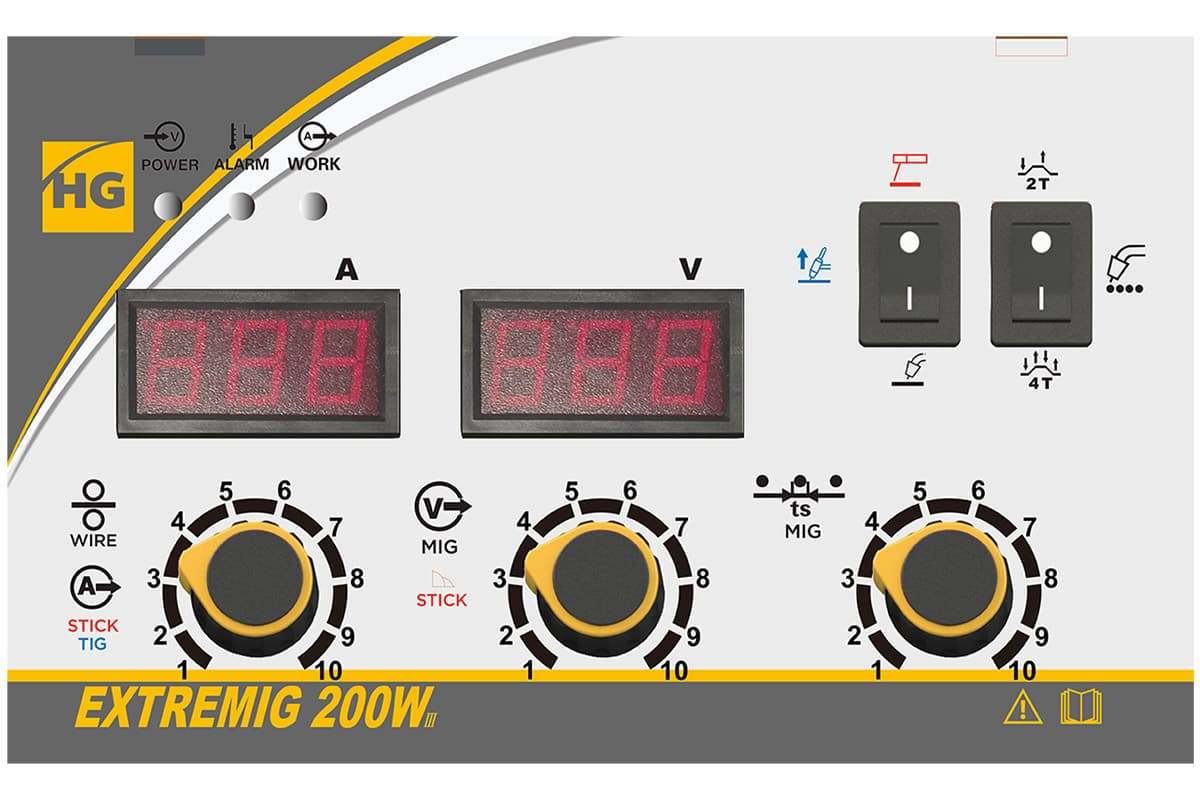
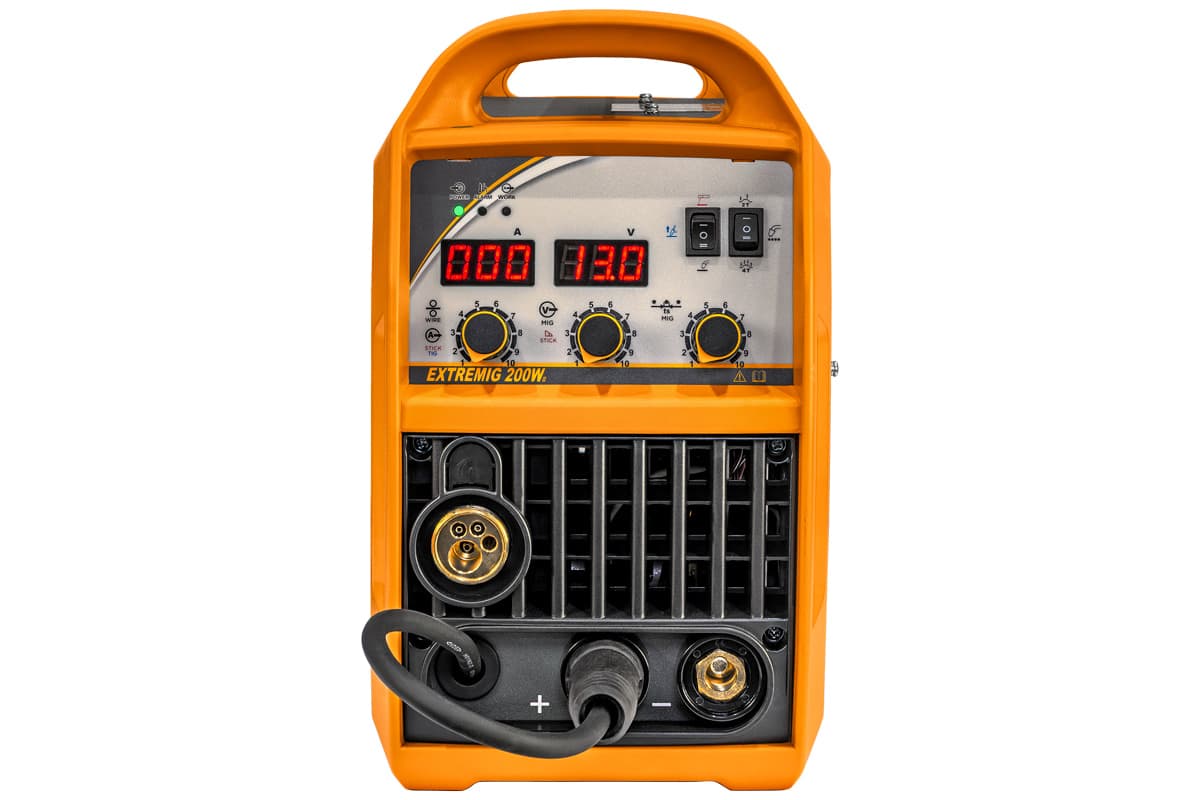
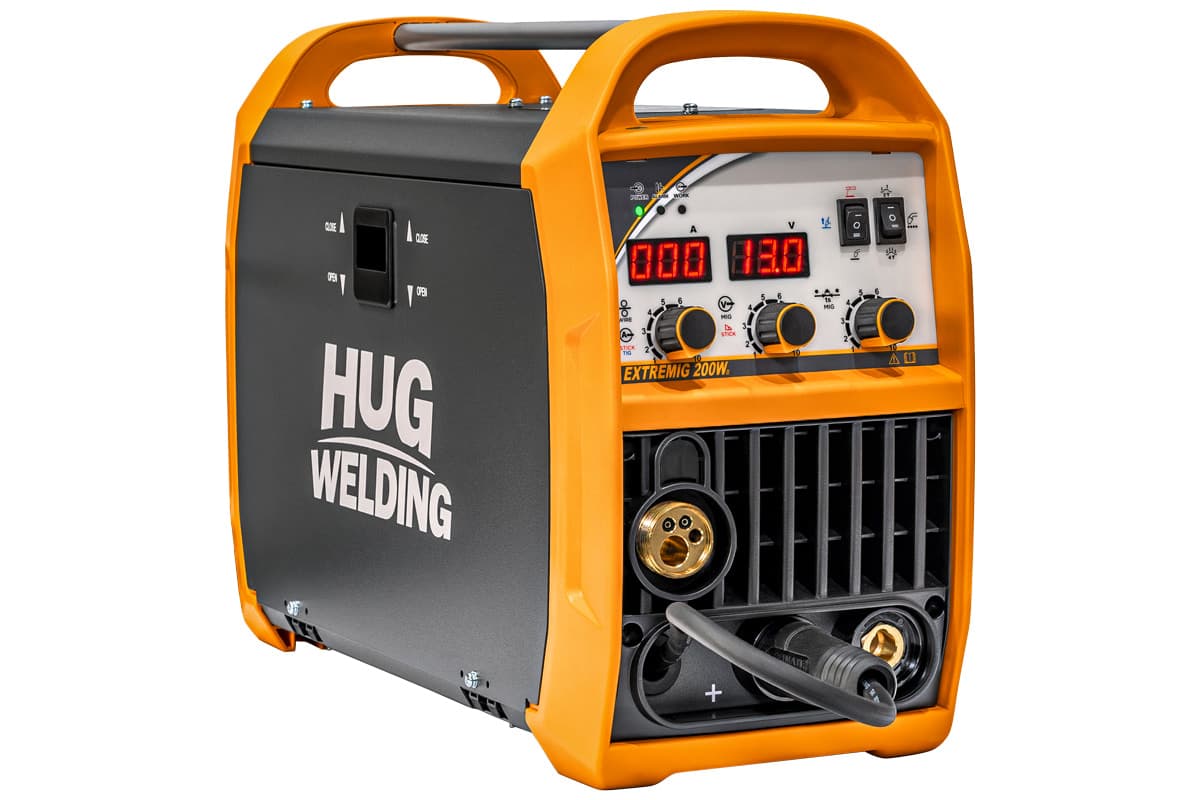
Для вертикали электродами 3–4 мм достаточно инвертора на 200–250 А. Полезны регулируемые горячий старт и форсаж дуги — они помогают удерживать короткую дугу без залипания: у TSS EVO MMA-200 и TSS EVO MMA-250 обе функции регулируются. Шаг установки тока в 1 А у серии EVO удобен, когда нужно снизить ток ровно на 10–15%. Если планируете и полуавтомат, и электрод, посмотрите многорежимные модели вроде HUGONG EXTREMIG 200W III: MIG/MAG, порошковая проволока, MMA и TIG в одном корпусе. Инверторы для ручной дуговой сварки собраны в разделе сварочные инверторы MMA, полуавтоматы — в разделе сварочные полуавтоматы MIG/MAG. Если вертикальные швы нужны на трубах, почитайте и статью какой аппарат выбрать для сварки труб.
Частые вопросы
Как правильно варить вертикальный шов электродом?
Чаще всего снизу вверх: ток на 10–15% ниже, чем в нижнем положении, электрод 3 мм, короткая дуга, электрод почти перпендикулярен листу с небольшим наклоном кончиком вверх. Ванну поднимают поперечными движениями — ёлочкой, треугольником или полумесяцем — с задержкой на кромках и быстрым проходом через центр.
Как варить вертикальный шов снизу вверх или сверху вниз?
Снизу вверх — для металла от 3–4 мм и ответственных швов: провар глубже, шлак стекает на готовый участок. Сверху вниз — для тонкого металла, быстро, с неглубоким проваром и только электродами, у которых это положение указано на пачке.
Какой ток ставить для вертикального шва?
Примерно на 10–15% ниже, чем для того же электрода в нижнем положении. Для электрода 3 мм это обычно около 90–110 А. Точный диапазон — на пачке электродов и в паспорте аппарата; дальше подстраивают по ванне: если стекает — ток ниже.
Почему при сварке вертикального шва металл стекает?
Ванна слишком большая и горячая: велик ток, длинная дуга или медленный подъём. Снизьте ток на 5–10 А, держите дугу короче диаметра электрода, двигайтесь вверх небольшими шагами и задерживайтесь на кромках, а не в центре.
Как варить вертикальный шов начинающему?
Начать с метода отрывов: зажечь дугу, наплавить небольшую порцию, на мгновение увести электрод, дав металлу схватиться, и вернуться на край застывающей капли. Когда шов перестанет стекать, переходить к непрерывным движениям ёлочкой. Тренируйтесь на пластинах 4–6 мм электродом 3 мм.
Как варить вертикальный шов полуавтоматом?
Тонкий металл до 3 мм — сверху вниз, быстро. Толще — снизу вверх с движениями ёлочкой или треугольником. Скорость подачи проволоки и напряжение снижают примерно на 10–15% относительно нижнего положения, вылет проволоки держат коротким.