
Как варить полуавтоматом с газом: пошаговая техника для новичка

Филимонов Иван
Эксперт PROTSS · 5 октября 2026 г.
Как правильно варить полуавтоматом в углекислоте или смеси: зачистка и прихватки, угол горелки вперёд и назад, вылет 8–12 мм, движения, швы в разных положениях, ошибки по виду валика и план тренировок на шесть занятий.
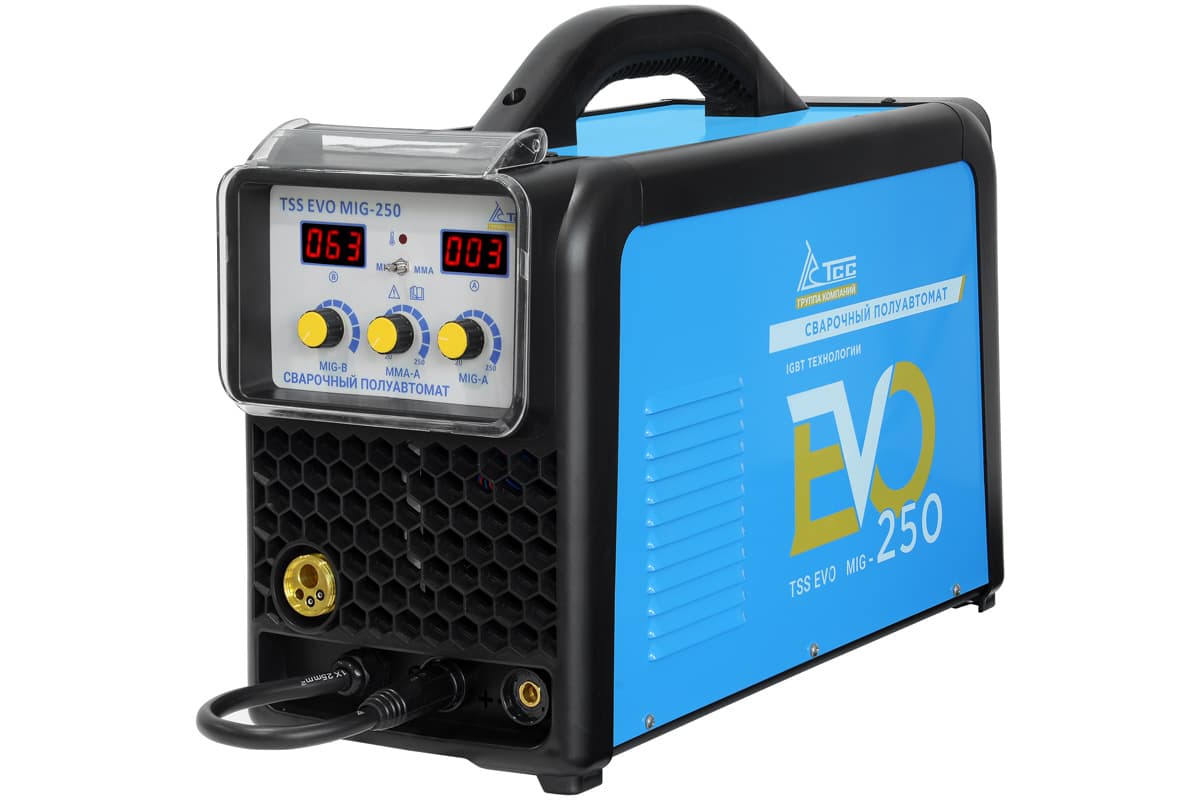
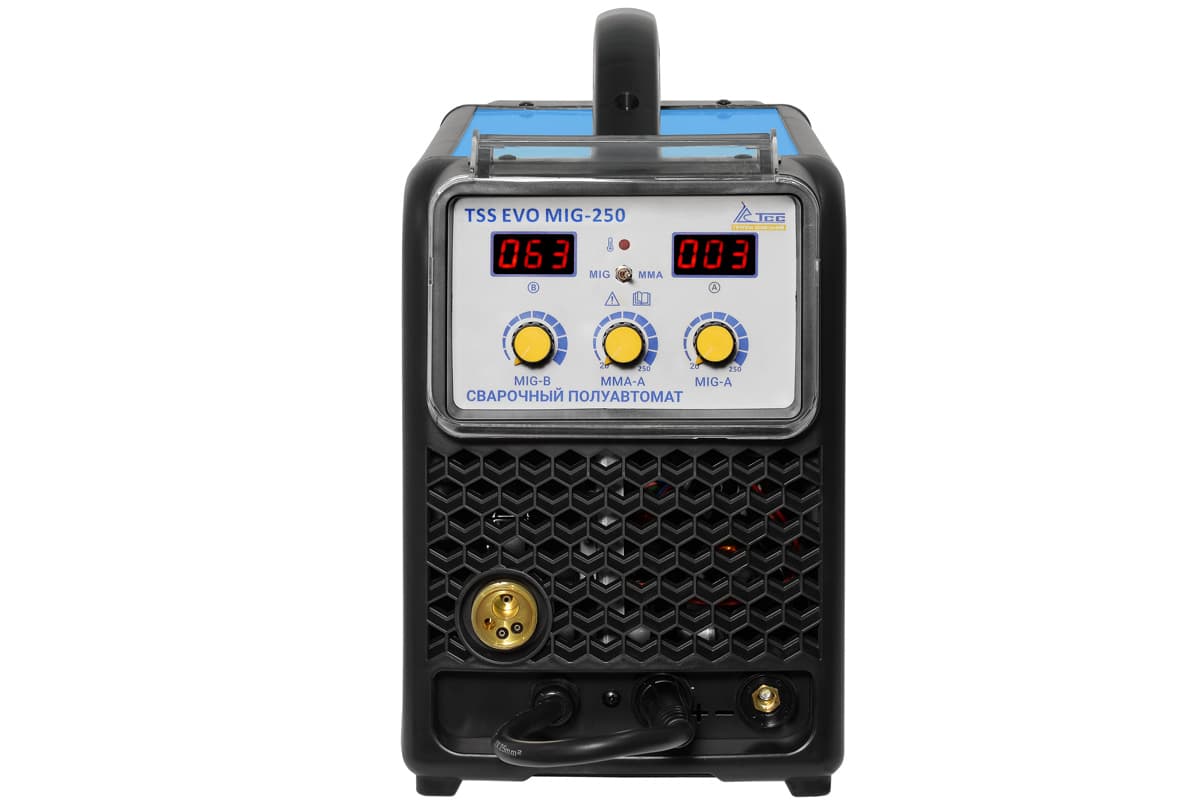
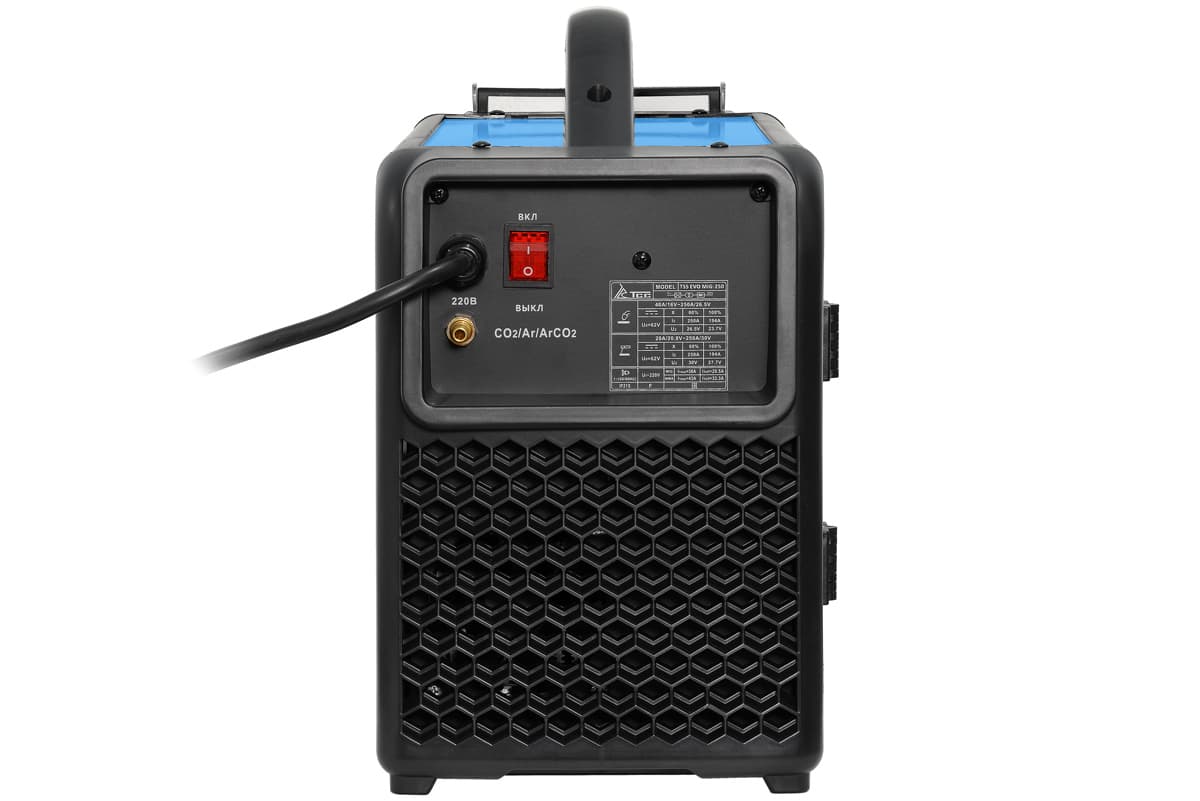
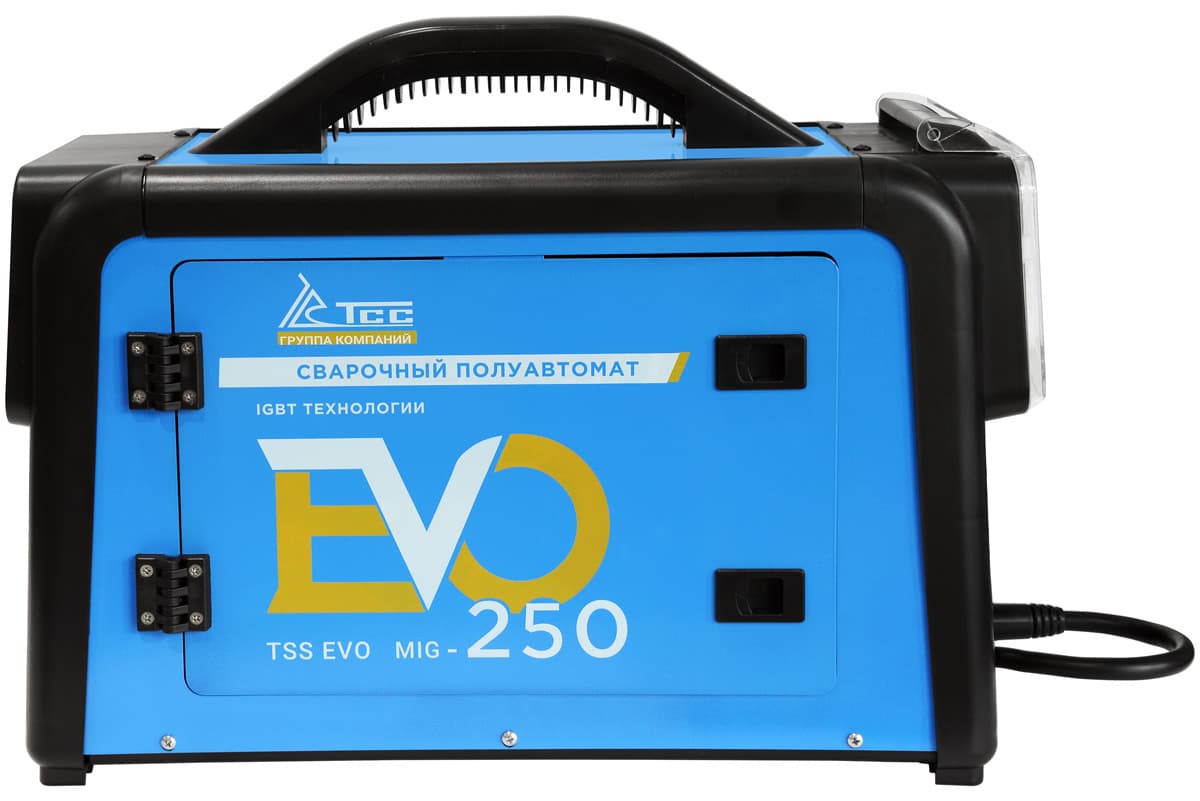
Варить полуавтоматом с газом новичку проще, чем электродом: дуга не гаснет, проволока подаётся сама, шлак отбивать не нужно. Порядок такой — зачистить металл до блеска, собрать детали на прихватки, выставить режим по толщине, держать горелку с наклоном 10–20° от вертикали и вылет проволоки около 10 мм, вести шов равномерно, держа дугу на передней кромке сварочной ванны. Для старта хватает аппарата на 160–250 А от сети 220 В — например, TSS PRO MIG/MMA-160 за 20 340 ₽ или TSS EVO MIG-250 за 22 374 ₽ (цены на момент публикации), проволоки 0,8 мм и баллона с углекислотой или смесью.
Что нужно, чтобы начать варить полуавтоматом с газом
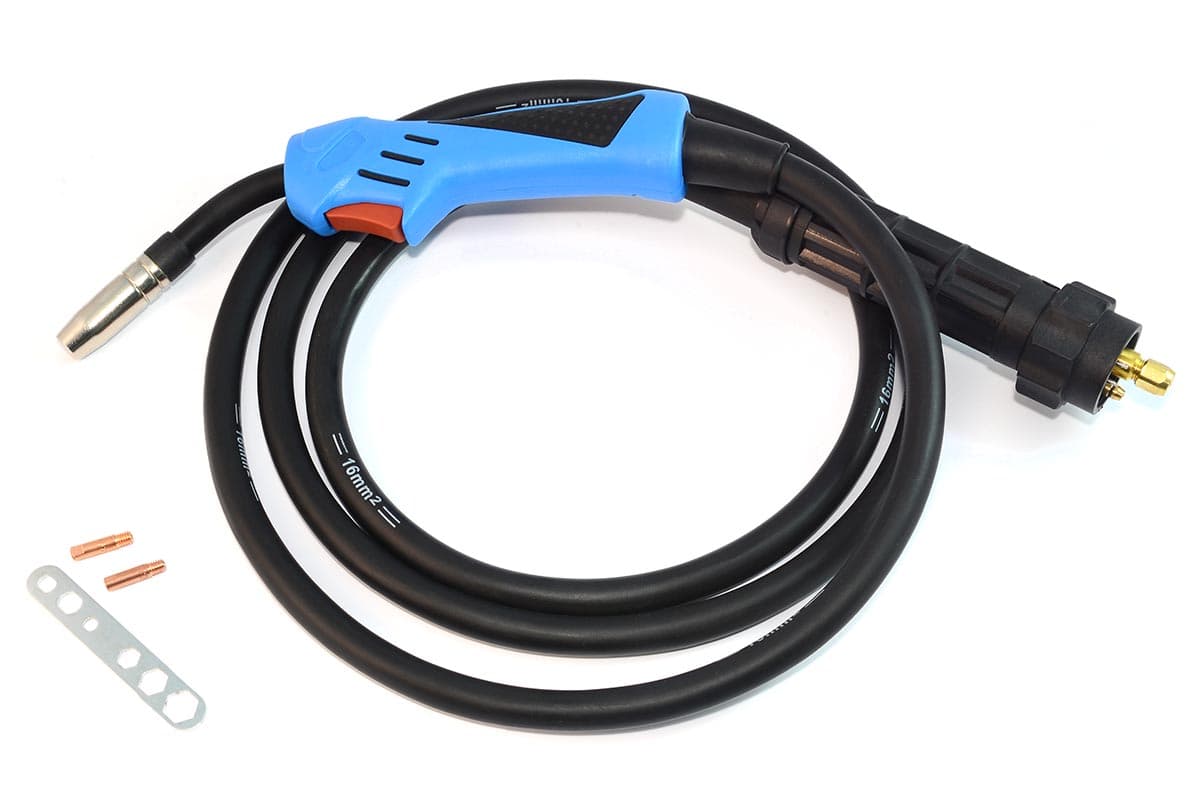
Минимальный комплект: сам полуавтомат с горелкой и кабелем массы, катушка сплошной омеднённой проволоки 0,8 мм, баллон с газом, редуктор с ротаметром, запасные контактные наконечники под диаметр проволоки, маска, краги, роба и болгарка с зачистным кругом. Для конструкционной стали варят в чистой углекислоте или в смеси аргона с CO₂: смесь даёт меньше брызг и аккуратнее валик, углекислота дешевле. Подробно о выборе газа, расходе и подогревателе — в статье какой газ нужен для полуавтомата, о марке и диаметре проволоки — в разборе сварочной проволоки для полуавтомата.
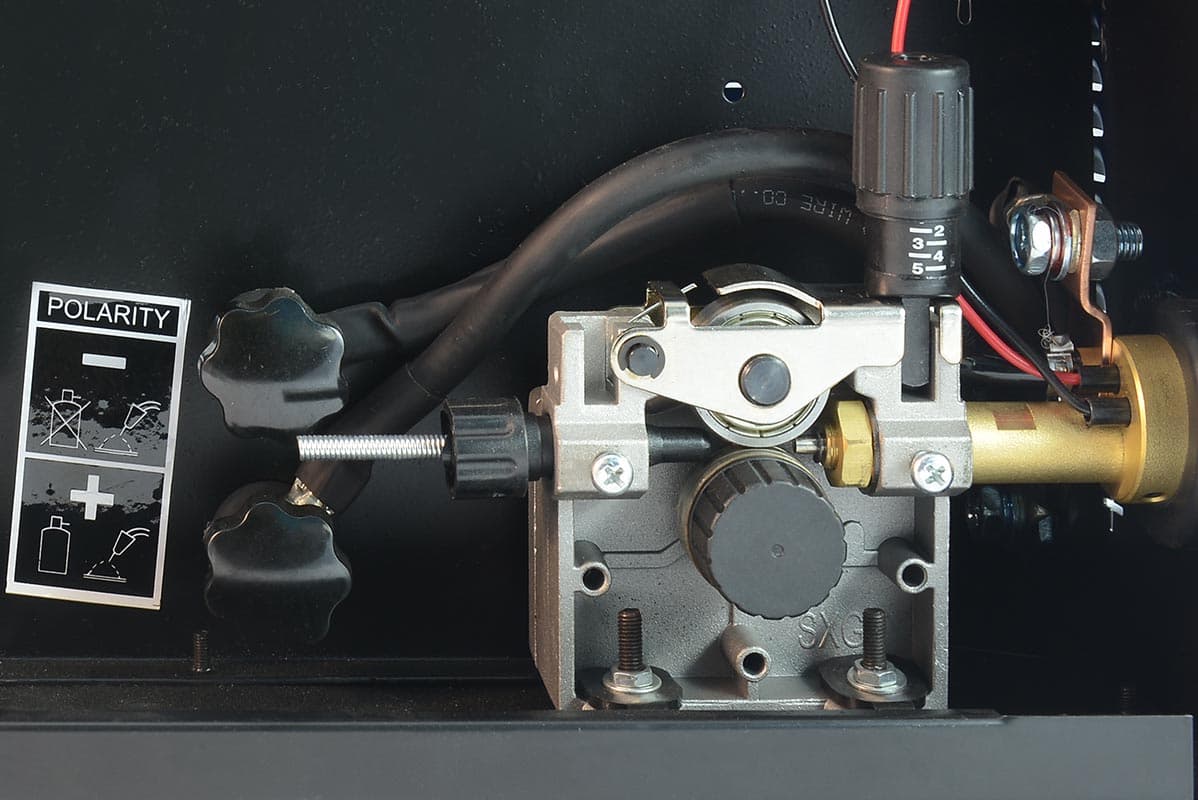
Для сплошной проволоки в газе горелку подключают на «плюс», массу — на «минус» (обратная полярность). Если аппарат поддерживает и порошковую проволоку, проверьте, не переставлена ли перемычка полярности после прошлой работы без газа: на «минусе» сплошная проволока даёт сильные брызги и неустойчивую дугу. Сварка без баллона — отдельная техника, она разобрана в статье сварка порошковой проволокой.
Безопасность: маска, одежда, газ и пожар
Новичку удобнее маска-хамелеон: до поджига через неё виден стык и кончик проволоки, поэтому шов начинается точно в нужной точке. Как выбрать фильтр и чувствительность — в статье как выбрать сварочную маску.
Шаг 1. Подготовка металла
Защита у полуавтомата только газовая: шлака, который у электрода связывает загрязнения, здесь почти нет. Поэтому всё, что лежит на металле, — ржавчина, окалина, краска, цинк, масло, влага — при нагреве даёт газ прямо в ванну и превращается в поры.
- Кромки и полосу 15–20 мм с каждой стороны зачищают до блестящего металла лепестковым или зачистным кругом.
- Масло и консервационную смазку снимают растворителем и дают ему полностью испариться — пары растворителя горючи.
- Металл толщиной от 5–6 мм при сварке встык с одной стороны разделывают: снимают фаску, чтобы шов проварил всю толщину, а не лёг сверху.
- Зажим массы ставят на зачищенный участок самой детали или стола, ближе к шву. Плохой контакт — это нестабильная дуга и греющийся зажим.
Шаг 2. Сборка и прихватки
Металл при нагреве расширяется, а при остывании стягивается. Без прихваток стык «убегает»: зазор в конце шва закрывается или раскрывается, детали встают не под тем углом. Прихватка — это короткий шов, который держит геометрию до основной сварки.
| Толщина металла | Зазор в стыке | Длина прихватки | Шаг прихваток |
|---|---|---|---|
| 0,8–1,5 мм | без зазора, плотно | точка 3–5 мм | 30–50 мм |
| 2–3 мм | 0–1 мм | 5–10 мм | 50–100 мм |
| 4–6 мм | 1–2 мм | 10–15 мм | 100–150 мм |
| от 6 мм | 1–2 мм с разделкой | 15–20 мм | 150–250 мм |
Таблица — практический ориентир, а не норматив. Порядок постановки: сначала по концам, потом посередине, затем между ними. На длинном стыке тонкого листа прихватки ставят вразбежку от центра к краям, давая металлу остыть. Перед основным швом прихватки осматривают: если есть пора или прихватка «горбом», её сошлифовывают — шов, наложенный поверх горба, не проварит его. Начала и концы толстых прихваток слегка стачивают на клин, чтобы основной шов плавно на них заходил.
Шаг 3. Горелка, вылет и пробный валик
До того как варить деталь, готовят горелку и пробуют режим на обрезке такой же толщины.
- Наконечник — под диаметр проволоки. Наконечник на 1,0 мм под проволоку 0,8 мм даёт плохой токосъём, дуга «плавает». Сопло без налипших брызг, иначе газ идёт струйками сбоку.
- Проволоку протягивают кнопкой протяжки или горелкой без газа и обрезают кусачками так, чтобы вылет был около 10 мм, а на конце не было шарика — с ним поджиг хуже.
- Газ. Открывают баллон и выставляют на ротаметре расход; ориентир для проволоки 0,8–1,0 мм — 8–12 л/мин, на сквозняке ставят ширму, а не удваивают расход.
- Режим. Напряжение и скорость подачи берут по толщине металла из таблицы на крышке аппарата или из синергетической программы, если она есть, — например, у HUGONG PMIG 200 III аппарат сам подбирает напряжение под выбранную подачу. Как согласовать напряжение с подачей и какие ориентиры по толщине, подробно разобрано в статье настройка сварочного полуавтомата; здесь важно одно — режим проверяют пробным валиком, а не только по цифрам.
Правильно настроенная дуга в углекислоте звучит ровным частым треском, как жарящееся на сковороде. Грубые удары и толчки горелки — подача велика для напряжения; редкие хлопки и длинная дуга — подача мала. Режим уточняйте по паспорту аппарата и упаковке проволоки.
Вылет держат постоянным. Вылет — расстояние от торца наконечника до металла. Ориентир — около десяти диаметров проволоки: 8–10 мм для 0,8 мм, 10–12 мм для 1,0 мм. Вырос вылет — проволока лишний раз подогревается, ток падает, провар мельчает, газ хуже накрывает ванну. Сократился — наконечник забрызгивается и греется. Новички чаще всего «уводят» горелку от металла к концу шва, когда устаёт рука, поэтому горелку держат двумя руками или опирают на локоть и ведут вдоль упора.
Положение горелки: углом вперёд и углом назад
Горелку держат не строго вертикально, а с продольным наклоном 10–20° от вертикали. От направления наклона зависит форма шва.
| Параметр | Углом назад («тянуть») | Углом вперёд («толкать») |
|---|---|---|
| Как держать | сопло наклонено к уже сваренному участку, горелка тянется за дугой | сопло наклонено вперёд по ходу, горелка толкает дугу |
| Провар | глубже | мельче |
| Валик | уже и выпуклее | шире и площе |
| Обзор стыка | хуже, ванна закрывает стык | лучше, стык виден перед дугой |
| Когда применять | металл от 3–4 мм, угловые швы, где нужен провар | тонкий лист 0,8–3 мм, швы, где важно не прожечь и видеть кромки |
Для начинающего удобнее «углом вперёд» с небольшим наклоном: видно, куда идёт шов, валик ложится ровнее. При сварке сплошной проволокой в газе такой наклон считается основным. Наклон больше 20–25° вреден в обоих случаях — газовая защита сдувается с ванны, появляются поры.
Поперечный угол зависит от соединения:
- Стык — горелка в плоскости, перпендикулярной листам, дуга по центру зазора.
- Тавр и угловое — горелка под 45° к обеим полкам. Если толщины разные, дугу смещают на более толстую деталь — тонкая прогреется сама.
- Нахлёст — горелка под 60–70° к нижнему листу, дуга на нижний лист у кромки верхнего, иначе кромка верхнего листа оплавится.
Движения горелкой и скорость
Главное правило для полуавтомата: дуга идёт по передней кромке сварочной ванны. Если ехать слишком медленно, ванна уходит вперёд, дуга оказывается позади неё, и жидкий металл ложится на холодную деталь, не сплавляясь с ней. Такой шов выглядит прилично, но отрывается от кромки — это несплавление, самый коварный дефект полуавтомата.
Основные движения:
- Прямой валик без колебаний — горелку ведут равномерно вдоль шва. Подходит для тонкого металла, прихваток, корня шва и первых тренировок.
- Зигзаг — небольшие поперечные колебания на ширину 1,5–2 диаметра сопла с короткой задержкой на кромках. Даёт широкий валик и помогает закрыть зазор.
- Полумесяц и «ёлочка» — для вертикали снизу вверх и для толстого металла, когда нужно прогреть обе кромки.
- Мелкие круги или петли — для широкого валика на угловых швах; кромки сплавляются, середина не перегревается.
- Стежками (точками) — для тонкого листа: короткий поджиг, пауза, следующая точка с перекрытием на половину предыдущей.
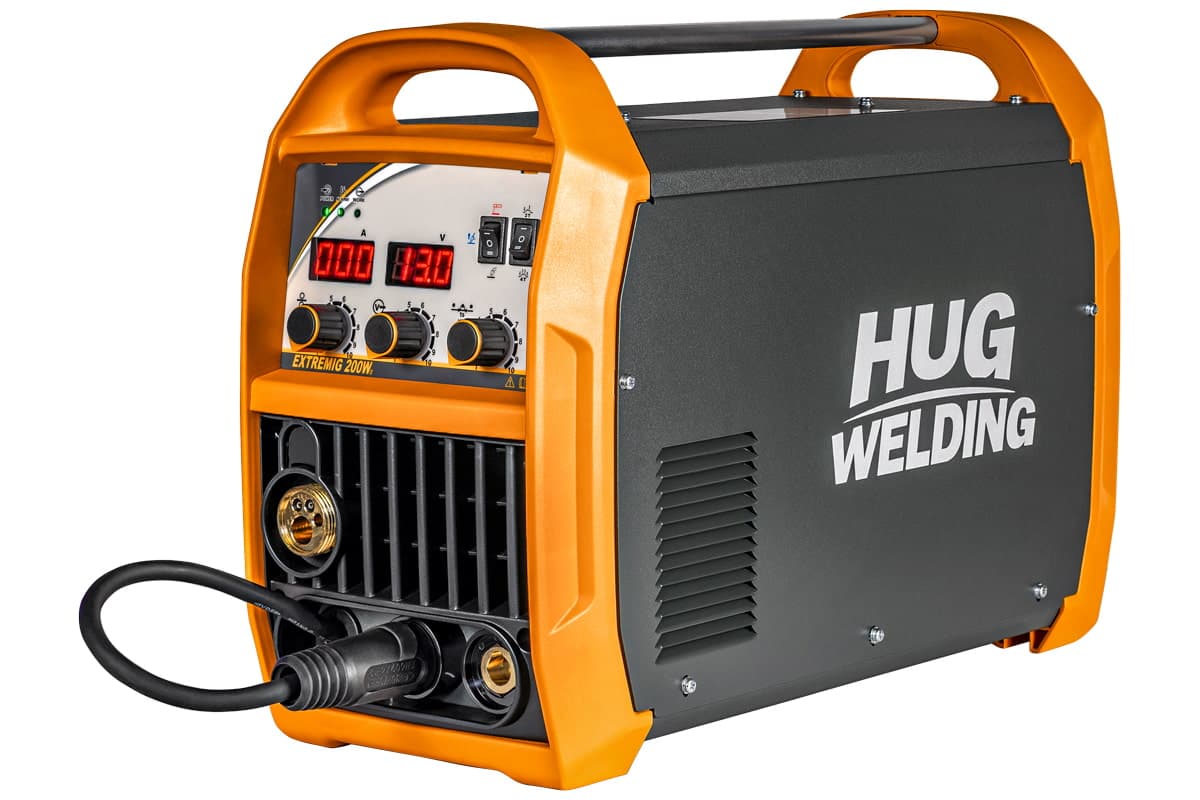
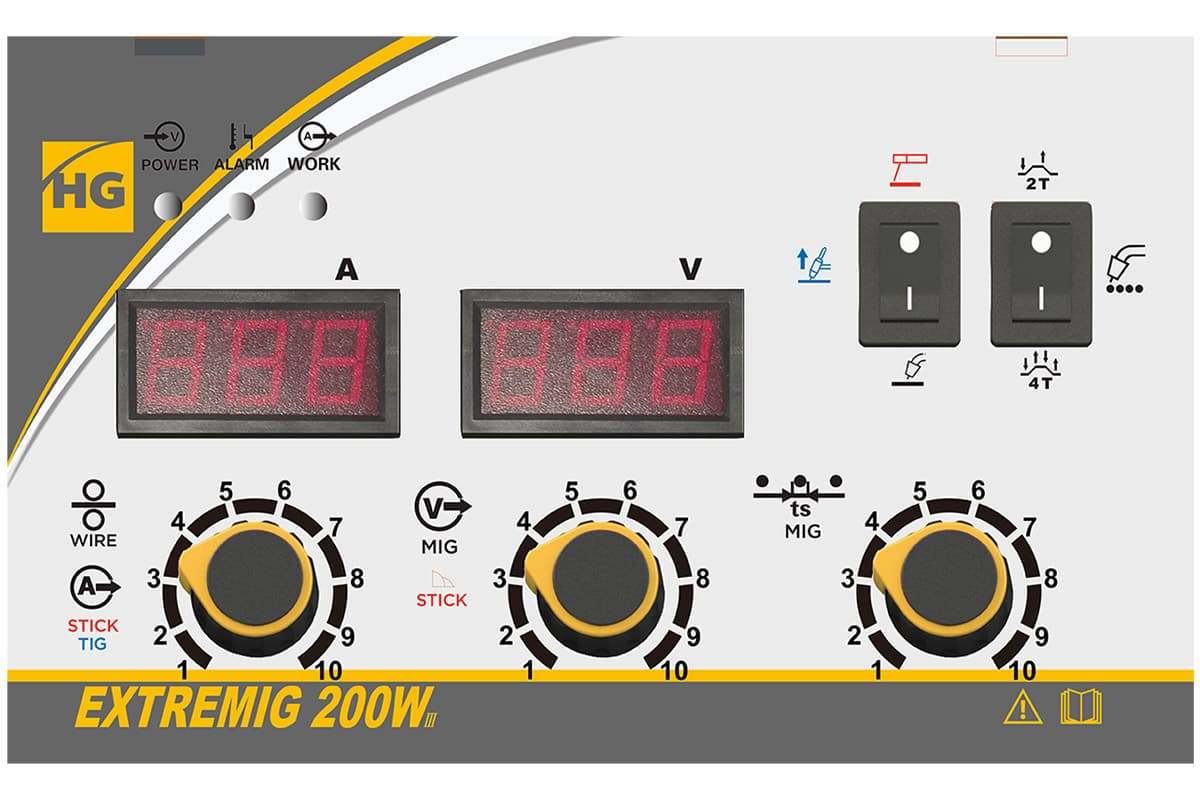
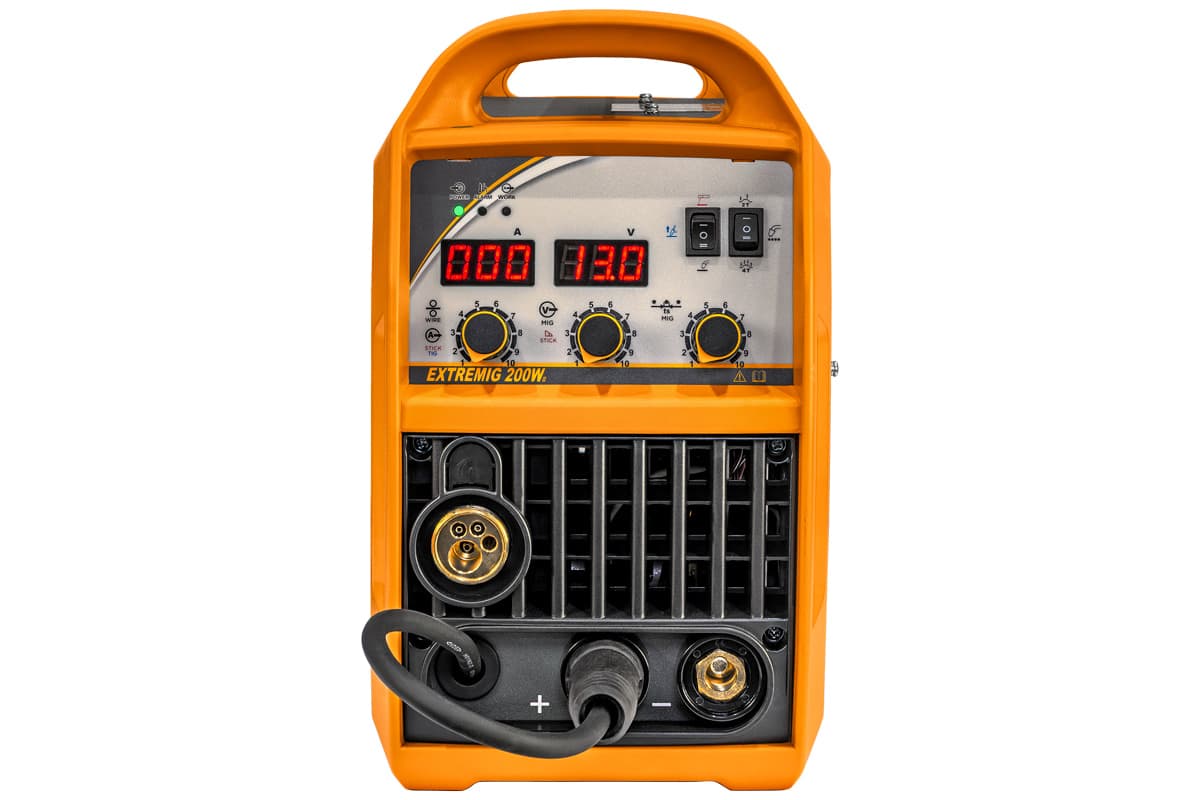
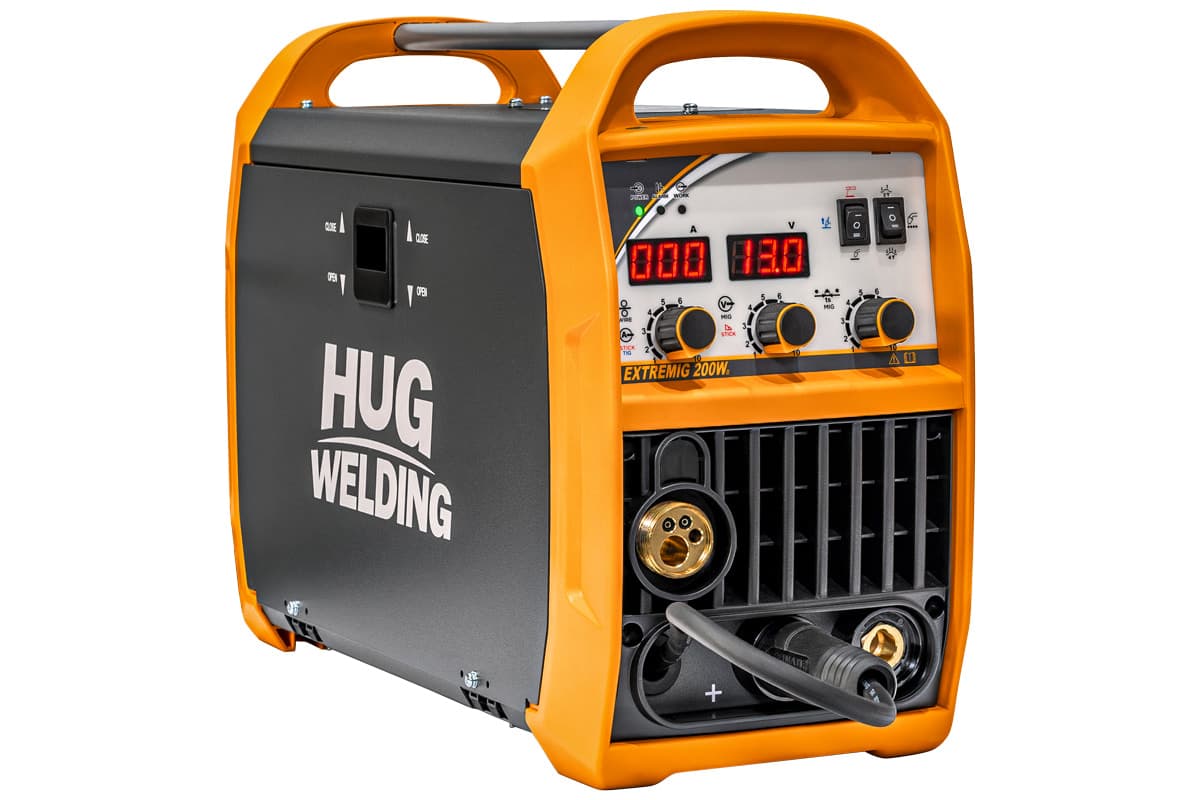
Скорость подбирают по ширине валика: она должна оставаться одинаковой по всей длине. Сужается валик — идёте быстрее, расплывается — медленнее. Для 2T-режима кнопку держат всё время, в 4T-режиме — нажали и отпустили для начала и конца шва; 4T удобен на длинных швах, где устаёт палец. Режимы 2T/4T и точечная сварка с регулировкой времени есть, например, у HUGONG EXTREMIG 200W III.
Конец шва не обрывают резко — образуется кратер с трещиной. Скорость перед концом слегка замедляют или возвращают горелку на 5–10 мм назад по валику и только потом отпускают кнопку, продолжая держать сопло над кратером 1–2 секунды, пока идёт газ.
Как варить шов полуавтоматом в разных положениях
| Положение | Направление | Режим | Особенности техники |
|---|---|---|---|
| Нижнее | любое, удобнее на себя | по таблице | ванна держится сама, начинать с него |
| Горизонтальное на вертикальной стене | слева направо или наоборот | на 5–10% ниже | горелку наклоняют чуть вверх, чтобы металл не стекал на нижнюю кромку |
| Вертикальное, тонкий металл до 3 мм | сверху вниз | на 10–15% ниже | быстро, без колебаний, вылет короткий |
| Вертикальное, металл толще | снизу вверх | на 10–15% ниже | ёлочка или треугольник, задержка на кромках |
| Потолочное | на себя | на 10–15% ниже, газ чуть больше | короткие валики, мелкая ванна, защита шеи и плеч от капель |
Вертикаль и потолок осваивают только после уверенного нижнего шва: расплав стремится стечь, и без навыка непонятно, что именно пошло не так. Подробно про движения и направление на вертикали — в статье сварка вертикального шва.
Как варить тонкий металл полуавтоматом
Лист 0,8–2 мм — частая задача (кузов, профильная труба, короба), и здесь работают свои правила:
- проволока 0,6–0,8 мм и нижний край режима;
- стык собирают без зазора, прихватки ставят часто;
- шов ведут стежками или короткими участками по 20–30 мм вразбежку, давая металлу остыть;
- горелку держат «углом вперёд», дугу направляют на более толстую или на нижнюю деталь;
- под стык можно подложить медную пластину — она отводит тепло и не приваривается.
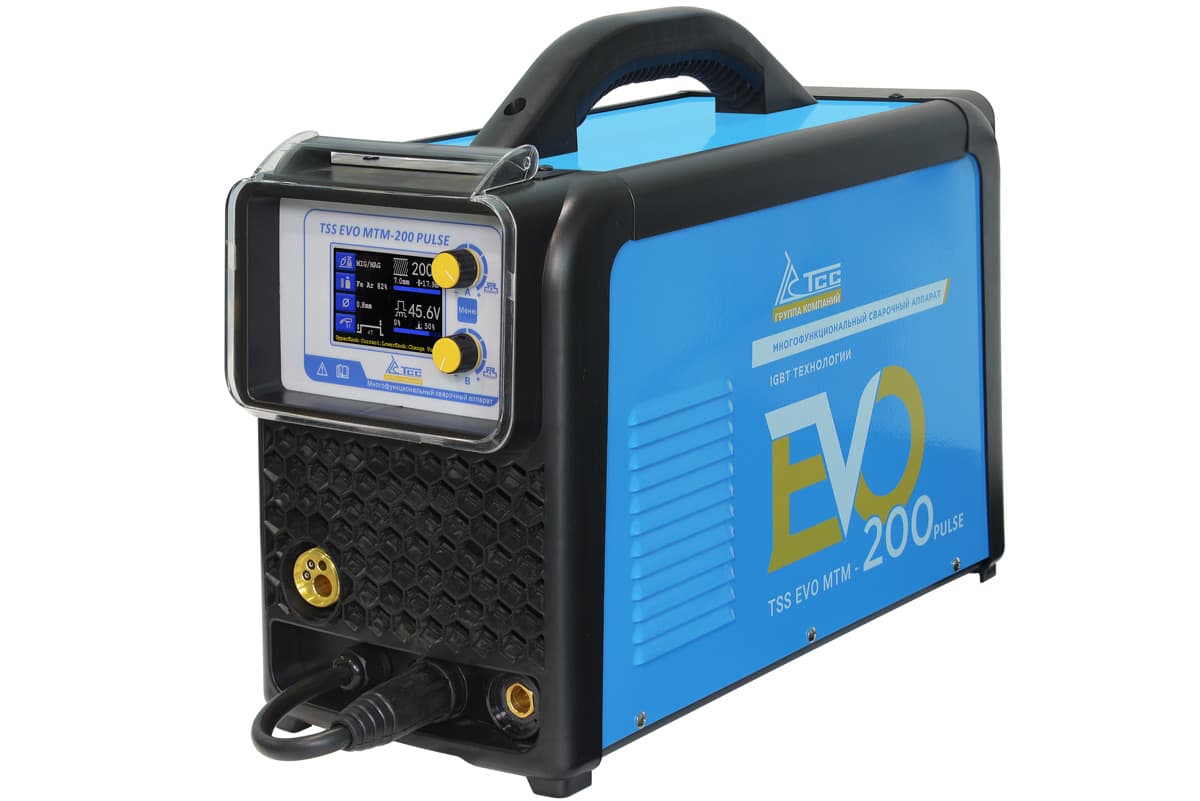
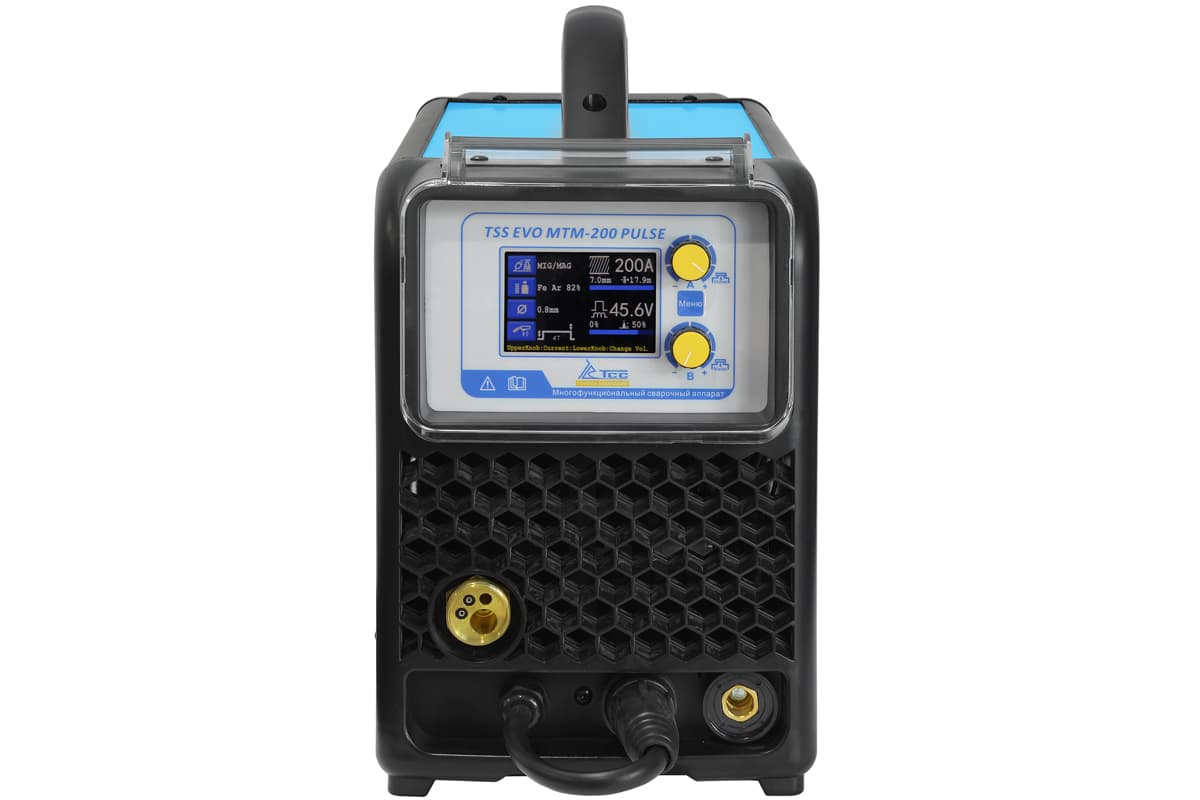
Импульсный режим, как у TSS EVO MTM-200 PULSE или HUGONG PMIG 200 III, облегчает тонкий металл и сварку в неудобных положениях. Полный разбор способов, как не прожечь лист, — в статье сварка тонкого металла.
Ошибки новичка: как распознать по виду шва
| Что видно | Вероятная причина | Что сделать |
|---|---|---|
| Поры, «губка» на поверхности | нет газа или мал расход, сквозняк, грязный металл, большой вылет, забрызганное сопло | проверить баллон и ротаметр, поставить ширму, зачистить металл, сократить вылет, почистить сопло |
| Много крупных брызг | подача и напряжение не согласованы, длинный вылет, перепутана полярность | подобрать подачу пробным валиком, сократить вылет, горелка на «плюсе» |
| Высокий узкий валик «гусеницей» | мало напряжения, быстрый ход, сильный наклон углом назад | прибавить напряжение, замедлиться, наклонить горелку вперёд |
| Валик не сплавлен с кромкой | дуга отстаёт от ванны, медленный ход, мало тока | держать дугу на передней кромке ванны, прибавить подачу |
| Подрезы по краям | много напряжения, быстрый ход, нет задержки на кромках | убавить напряжение, задерживаться на краях при колебаниях |
| Прожог | ток велик для толщины, медленный ход, зазор | убавить режим, варить стежками, собрать без зазора |
| Проволока прилипает к наконечнику | вылет слишком короткий или мала подача | держать вылет 8–12 мм, прибавить подачу, заменить наконечник |
| Проволока толкает горелку | подача велика для напряжения | убавить подачу или добавить напряжение |
| Рывки подачи, дуга «стреляет» | слабый или пережатый прижим ролика, ролик не под диаметр, грязный канал, изношенный наконечник | отрегулировать прижим, поставить ролик и наконечник под проволоку, продуть канал |
| Шов ушёл со стыка | стык не виден, горелка закрывает обзор | наклон углом вперёд, сменить позу, разметить стык мелом |
| Деталь повело | много тепла в одном месте | прихватки чаще, шов короткими участками вразбежку |
Хороший шов полуавтоматом — ровный, одинаковой ширины, со слегка выпуклым валиком и плавным переходом в основной металл, без канавок по краям. Брызг немного, они мелкие и счищаются щёткой.
Как научиться варить полуавтоматом: упражнения
Шесть занятий, каждое — на обрезках низкоуглеродистой стали в нижнем положении, пока не сказано иное.
- Без дуги. Проволоку отводят, газ закрыт: проводите горелкой вдоль линии мелом, держа вылет и наклон. Цель — рука идёт ровно 15–20 см без рывков.
- Валики по пластине 3–4 мм. Прямые валики по 10–15 см с расстоянием 2–3 см. После каждого — оценка ширины и звука, поправка режима.
- Наплавка площадки. Валики рядом с перекрытием на треть ширины. Учит держать дугу на кромке ванны и не оставлять несплавленных полос.
- Тавр. Две пластины под 90°, угловой шов горелкой под 45°. Затем — тавр из пластин разной толщины, дуга на толстую.
- Стык и нахлёст. Встык с зазором по таблице, потом нахлёст листа 1,5–2 мм стежками.
- Вертикаль и горизонталь. Тонкий металл — сверху вниз, толще — снизу вверх.
Проверка без лаборатории: тренировочный тавр или стык зажимают в тиски и ломают молотком. Если излом прошёл по шву и видна несплавленная кромка или поры внутри — режим или техника требуют поправки. Если металл порвался рядом со швом — провар хороший.
Какой полуавтомат взять новичку
Полуавтоматы для начинающих, сеть 220 В
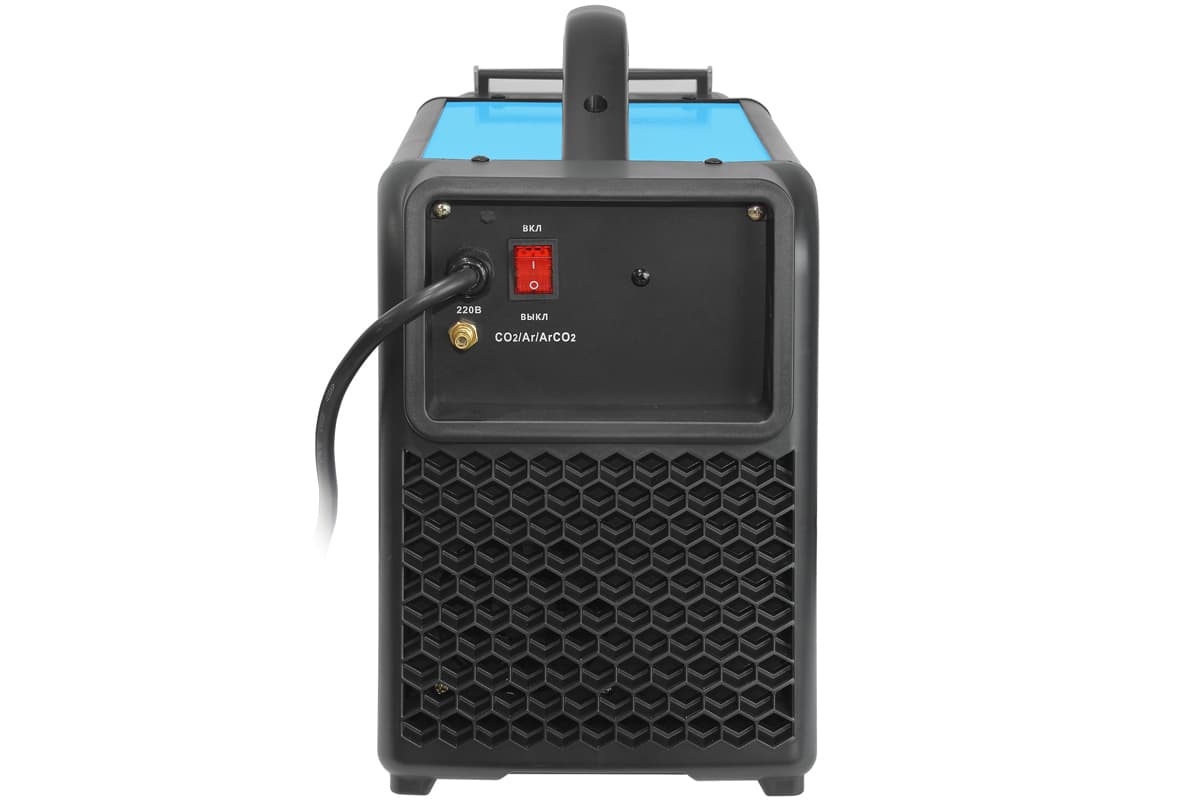
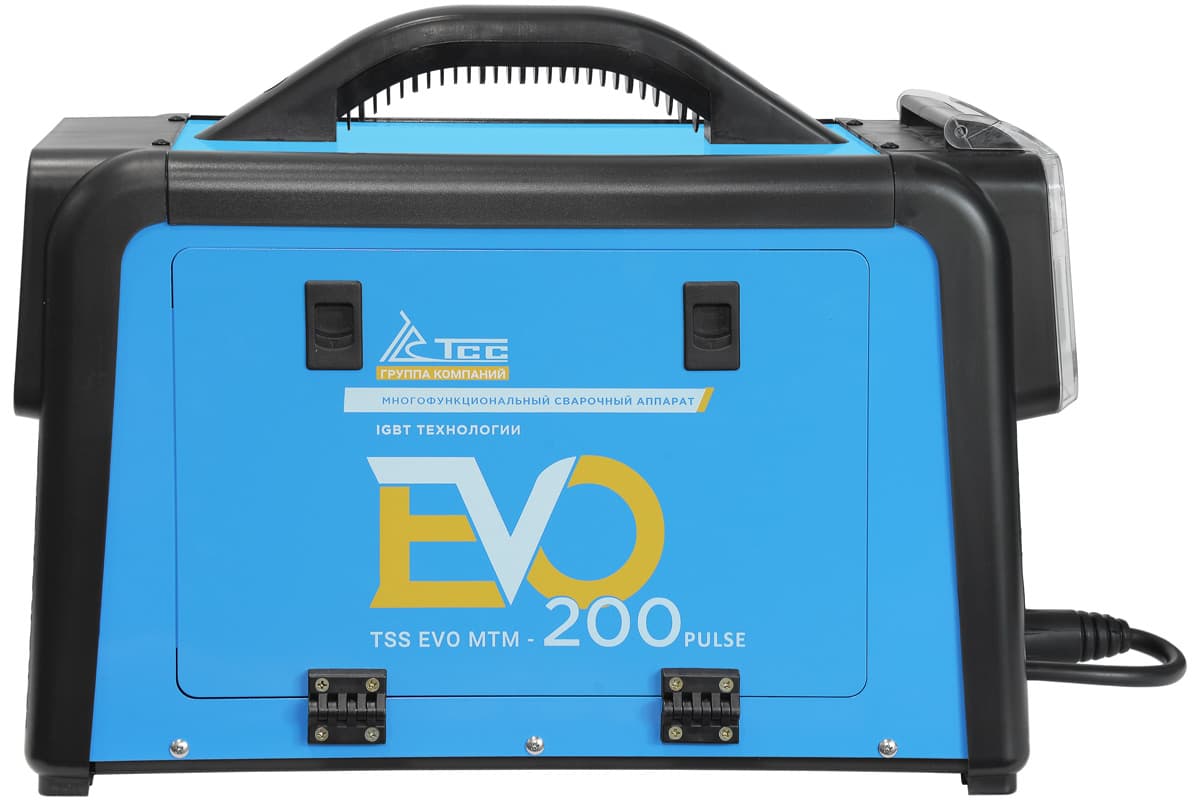
Сварочный полуавтомат многофункциональный TSS EVO MTM-200 PULSE
Все модели ниже работают от 220 В и принимают катушку до 5 кг. Цены на момент публикации.
| Модель | Цена | Ток MIG | Проволока | ПВ по паспорту | Масса | Чем удобен новичку |
|---|---|---|---|---|---|---|
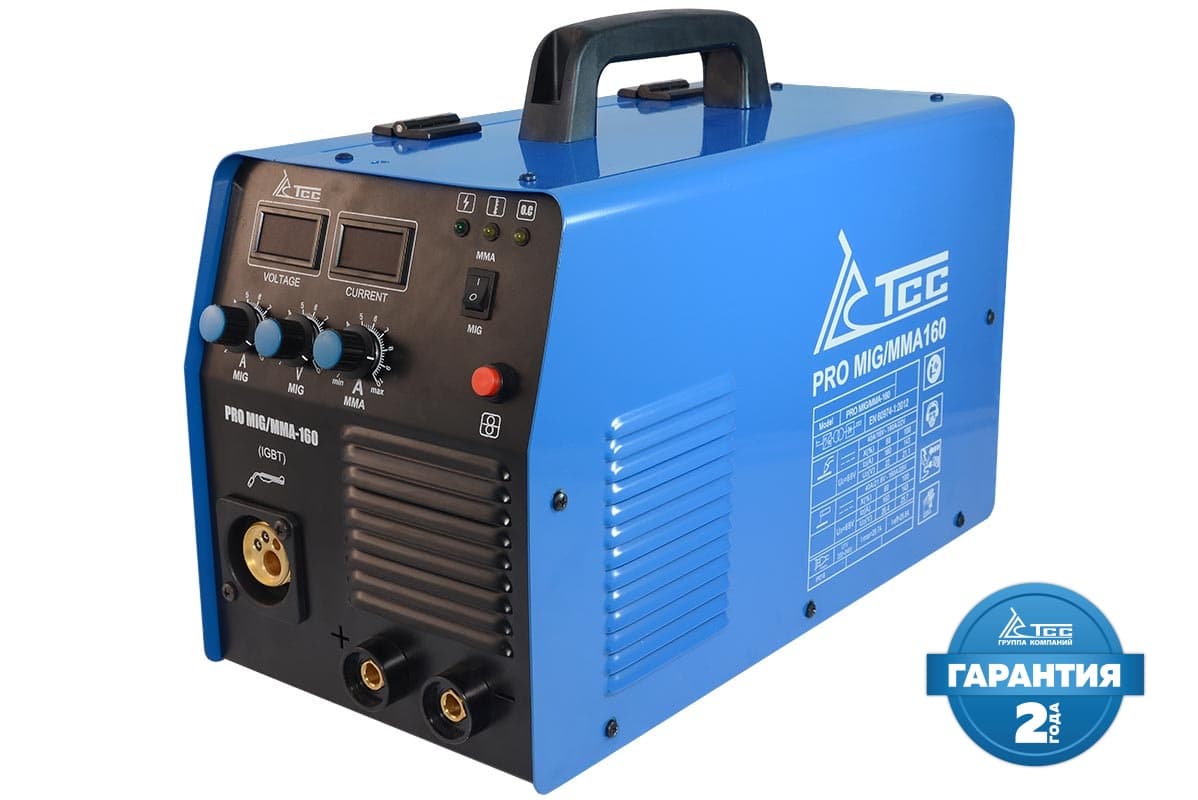
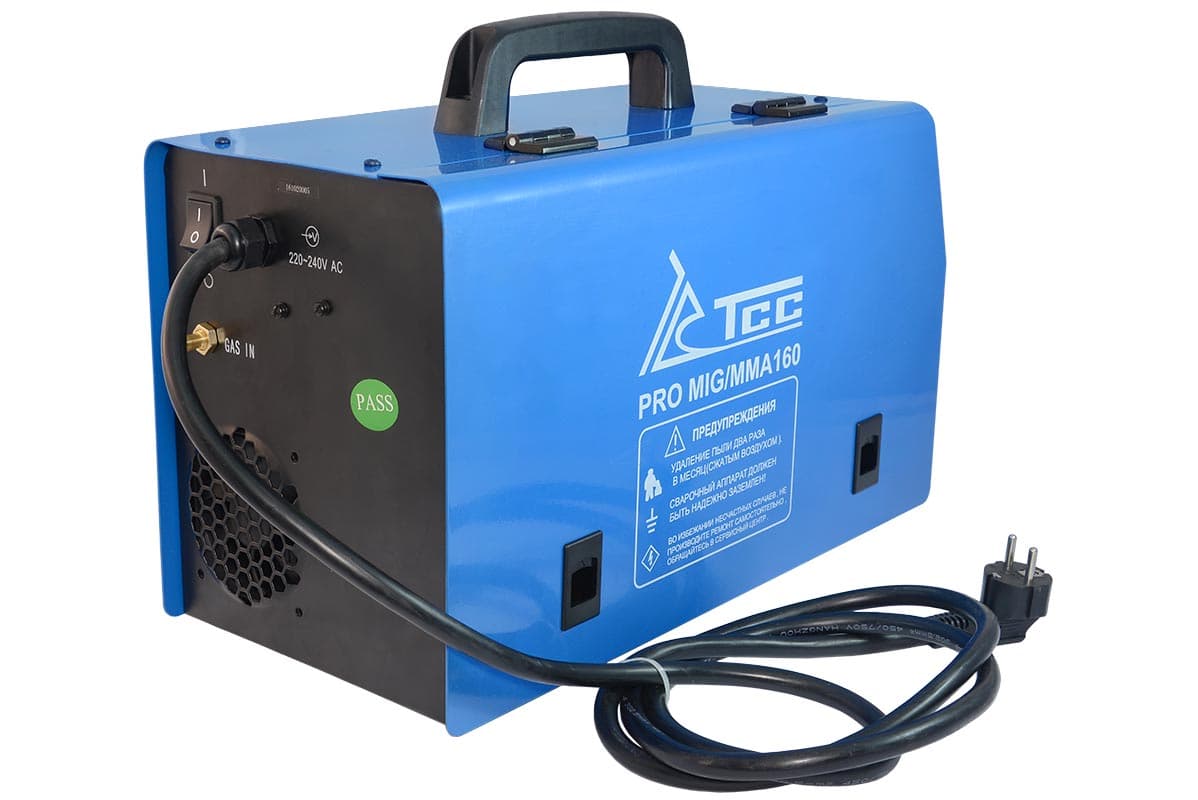
| TSS PRO MIG/MMA-160 | 20 340 ₽ | 25–160 А | 0,6–0,8 мм | 80% | 13,9 кг | недорогой старт для металла до 3–4 мм, есть режим MMA, гарантия 24 мес. |
| TSS EVO MIG-250 | 22 374 ₽ | 40–250 А | 0,6–1,0 мм | 60% | 15 кг | запас тока под проволоку 1,0 мм, горелка 4 м |
| HUGONG EXTREMIG 200W III | 45 000 ₽ | 30–200 А | 0,6–1,0 мм | 30% при 20 °C | 10,5 кг | 2T/4T, точечная сварка, режимы MMA и TIG, гарантия 60 мес. |
| TSS EVO MTM-200 PULSE | 50 850 ₽ | 40–200 А | 0,6–1,0 мм | 60% | 12 кг | импульсный MIG для тонкого листа, MMA и TIG |
| HUGONG PMIG 200 III | 59 100 ₽ | 30–200 А | 0,8–1,2 мм | 40% при 20 °C | 11 кг | синергетика, одинарный и двойной импульс |
ПВ разные производители указывают при разных условиях, поэтому сравнивать цифры напрямую нельзя — как читать этот параметр, объяснено в статье ПВ сварочного аппарата. Подробный выбор по сети, току и комплектации — в статье какой сварочный полуавтомат выбрать.
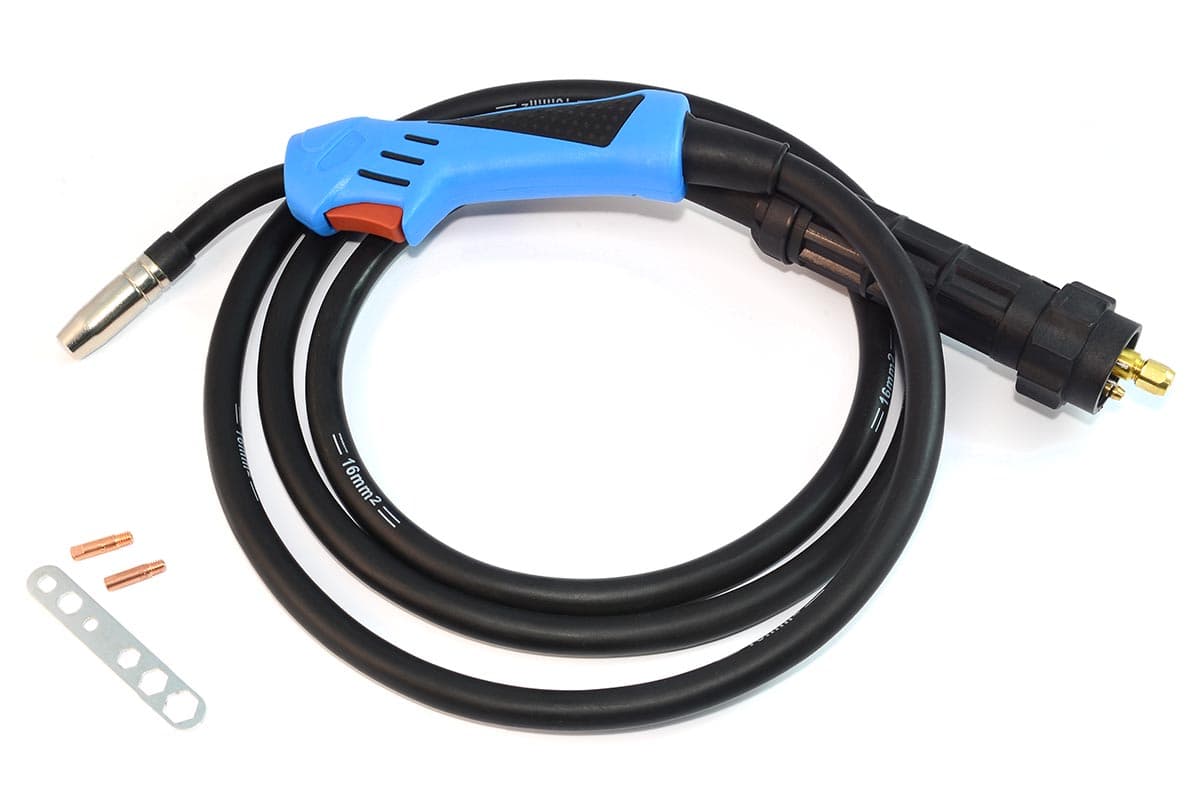
Наконечники изнашиваются и забрызгиваются быстрее всего, поэтому их держат в запасе по 5–10 штук под каждый диаметр проволоки.
Расходники для горелки
Все модели с характеристиками — в разделе полуавтоматы MIG/MAG, наконечники, ролики и горелки — в разделе расходников MIG, остальная техника — в каталоге сварочного оборудования. PROTSS — официальный дилер ТСС: доставка по России, счёт для юрлиц, сервисные центры ТСС в Москве, Екатеринбурге, Самаре, Ростове-на-Дону и Симферополе. Если вы до этого варили только электродом, сравните приёмы со статьёй сварка инвертором для начинающих — многие навыки переносятся, но длину дуги в полуавтомате держит аппарат, а вам остаются вылет, угол и скорость.
Частые вопросы
Как правильно варить полуавтоматом с газом?
Зачистите металл до блеска на 15–20 мм от стыка, прихватите детали, подключите горелку на «плюс», откройте газ на 8–12 л/мин для проволоки 0,8–1,0 мм. Держите вылет около 10 мм, наклон горелки 10–20° от вертикали и ведите дугу по передней кромке ванны с постоянной скоростью. Режим проверьте пробным валиком на обрезке той же толщины.
Как научиться варить полуавтоматом новичку с нуля?
Начните с холостых проходов горелкой без дуги, затем наплавляйте прямые валики по 10–15 см на пластине 3–4 мм проволокой 0,8 мм. Когда ширина валика станет одинаковой, переходите к наплавке площадки, тавру, стыку и нахлёсту, а вертикаль и потолок оставьте на конец. Качество проверяйте изломом образца в тисках.
Как держать горелку полуавтомата — углом вперёд или углом назад?
Углом вперёд горелка толкает дугу: валик шире, провар мельче, стык хорошо виден — так удобнее на тонком металле и новичку. Углом назад горелка тянется за дугой: провар глубже, валик уже и выпуклее — для металла от 3–4 мм и угловых швов. В обоих случаях наклон не больше 20–25°, иначе газ сдувается с ванны.
Какой вылет проволоки должен быть при сварке полуавтоматом?
Ориентир — около десяти диаметров проволоки: 8–10 мм для 0,8 мм и 10–12 мм для 1,0 мм. Большой вылет снижает ток и провар и ухудшает газовую защиту, слишком короткий забрызгивает и перегревает наконечник. Главное — держать вылет одинаковым по всей длине шва.
Почему при сварке полуавтоматом получаются поры?
Почти всегда это проблема газовой защиты или чистоты металла: закончился газ или мал расход, сквозняк сдувает защиту, сопло забито брызгами, вылет слишком большой, на металле ржавчина, краска или масло. Проверьте баллон и ротаметр, поставьте ширму, почистите сопло и зачистите кромки до блеска.
Как варить металл полуавтоматом, если он тонкий?
Возьмите проволоку 0,6–0,8 мм и нижний край режима, соберите стык без зазора с частыми прихватками и варите стежками или короткими участками по 20–30 мм вразбежку. Горелку держите углом вперёд. Медная подкладка под стыком отводит тепло и уменьшает риск прожога.