
Сварка тонкого металла полуавтоматом и электродом: как не прожечь

Филимонов Иван
Эксперт PROTSS · 27 сентября 2026 г.
Чем варить металл до 2 мм — полуавтоматом, аргоном или электродом, какая проволока и какой ток нужны, как ставить прихватки, зачем импульсный режим и что делать, если металл всё-таки прожгло.
Тонкий металл до 2 мм лучше всего варить полуавтоматом в защитном газе проволокой 0,6–0,8 мм на малом токе короткими участками или точками; самый аккуратный шов даёт аргонодуговая сварка TIG, особенно в импульсном режиме. Электродом тонкий лист тоже можно сварить — электродом 1,6–2 мм на токе 30–60 А, но это сложнее. Главное правило для любого способа — не давать металлу перегреться: частые прихватки, минимальный зазор, прерывистый шов и отвод тепла.
Почему тонкий металл сложно варить
У тонкого листа мало массы, которая могла бы забрать тепло дуги. Металл под дугой нагревается почти мгновенно на всю толщину, ванна проваливается — получается прожог. Чем ниже ток, тем меньше риск, но на слишком малом токе дуга неустойчива, и шов не сплавляется с кромками.
Вторая проблема — коробление. Тонкий лист при нагреве расширяется, при остывании стягивается, и деталь «ведёт» волной. Это особенно заметно на кузовных панелях, дверцах, коробах, листовой обшивке.
Третья — подготовка. На тонком металле любой зазор в стыке становится дырой, а ржавчина и краска дают поры, которые на такой толщине сразу сквозные.
Чем варить тонкий металл: сравнение способов
| Способ | Толщина, с которой удобно | Плюсы | Минусы |
|---|---|---|---|
| Полуавтомат MIG/MAG в газе | от 0,6–0,8 мм | быстро, мало тепла, шов без шлака, прост в освоении | нужен баллон с газом |
| TIG постоянным током | от 0,5 мм | самый точный контроль тепла, чистый шов, нержавейка и алюминий | медленно, нужен навык и аккуратная сборка |
| Электрод MMA | от 1–1,5 мм | не нужен газ, работает на улице | легко прожечь, шлак, трудно на листе тоньше 1,5 мм |
| Порошковая проволока без газа | от 1,5–2 мм | не нужен газ, работает на ветру | больше тепла и брызг, шлак, прожоги |
Для кузовного ремонта, профильной трубы 1,5–2 мм, коробов и листовых конструкций оптимален полуавтомат. Для нержавейки, тонкостенных трубок и алюминия — TIG. Электрод — когда тонкий металл варить приходится редко и полуавтомата нет.
Сварка тонкого металла полуавтоматом
Проволока. Для листа 0,6–1 мм — проволока 0,6 мм, для 1–2 мм — 0,8 мм. Тонкая проволока плавится при меньшем токе и даёт узкую управляемую ванну. Подробнее о диаметрах и марках — в статье сварочная проволока для полуавтомата.
Газ. Смесь аргона с углекислотой даёт более мягкую дугу и меньше брызг, чем чистая углекислота, — на тонком металле это заметно. Какой газ для каких задач, разобрано в статье какой газ для полуавтомата.
Режимы. Ориентиры для низкоуглеродистой стали в нижнем положении:
| Толщина металла | Диаметр проволоки | Сварочный ток | Напряжение дуги |
|---|---|---|---|
| 0,8–1 мм | 0,6 мм | 30–50 А | 14–16 В |
| 1–1,5 мм | 0,6–0,8 мм | 40–80 А | 15–18 В |
| 1,5–2 мм | 0,8 мм | 70–110 А | 16–19 В |
Это стартовая точка: реальный режим зависит от газа, проволоки, положения шва и аппарата. Уточняйте по паспорту полуавтомата и таблице режимов, если она есть на аппарате, и подстраивайте по звуку — на правильном режиме дуга ровно и мелко трещит. Как связаны напряжение и скорость подачи, разобрано в статье настройка сварочного полуавтомата.
Техника. Вылет проволоки короткий, 8–10 мм. Горелку держат углом вперёд — сопло наклонено в сторону движения: провар мельче, валик шире и площе. Ведут без поперечных колебаний, быстро. На очень тонком металле вместо непрерывного шва ставят точки внахлёст одна на другую, давая каждой чуть остыть, — так тепло не накапливается.
Сварка тонкого металла без газа
Порошковая самозащитная проволока позволяет варить без баллона: защиту создаёт наполнитель внутри проволоки. Для тонкого металла это компромисс: такая проволока рассчитана на более жёсткий режим, шов даёт шлак и больше брызг, прожечь лист около миллиметра проще, чем сплошной проволокой в газе.
Если без газа не обойтись — работа на улице, на ветру, разовый ремонт:
- берите самый тонкий диаметр порошковой проволоки, который поддерживает аппарат, и ролик с насечкой под порошковую проволоку;
- установите полярность по упаковке проволоки — для самозащитной это обычно прямая, горелка на «минусе»;
- варите точками и короткими участками, отбивая шлак.
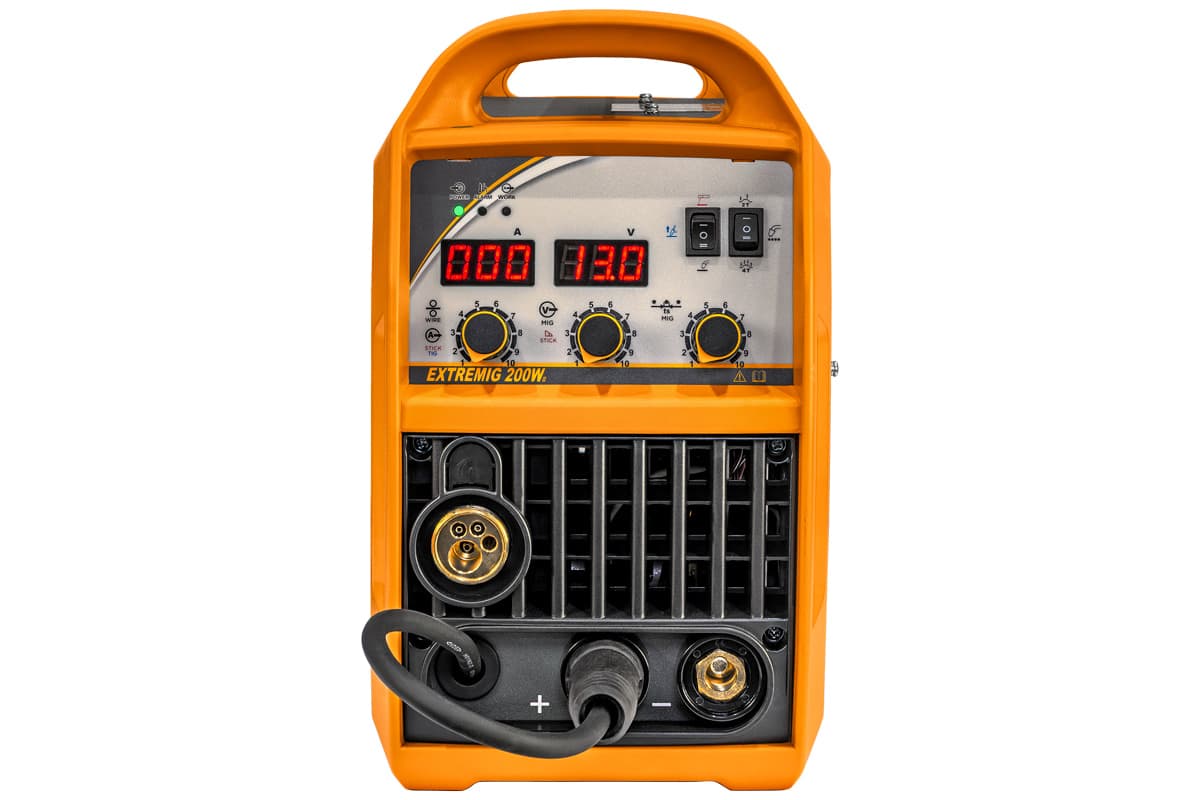
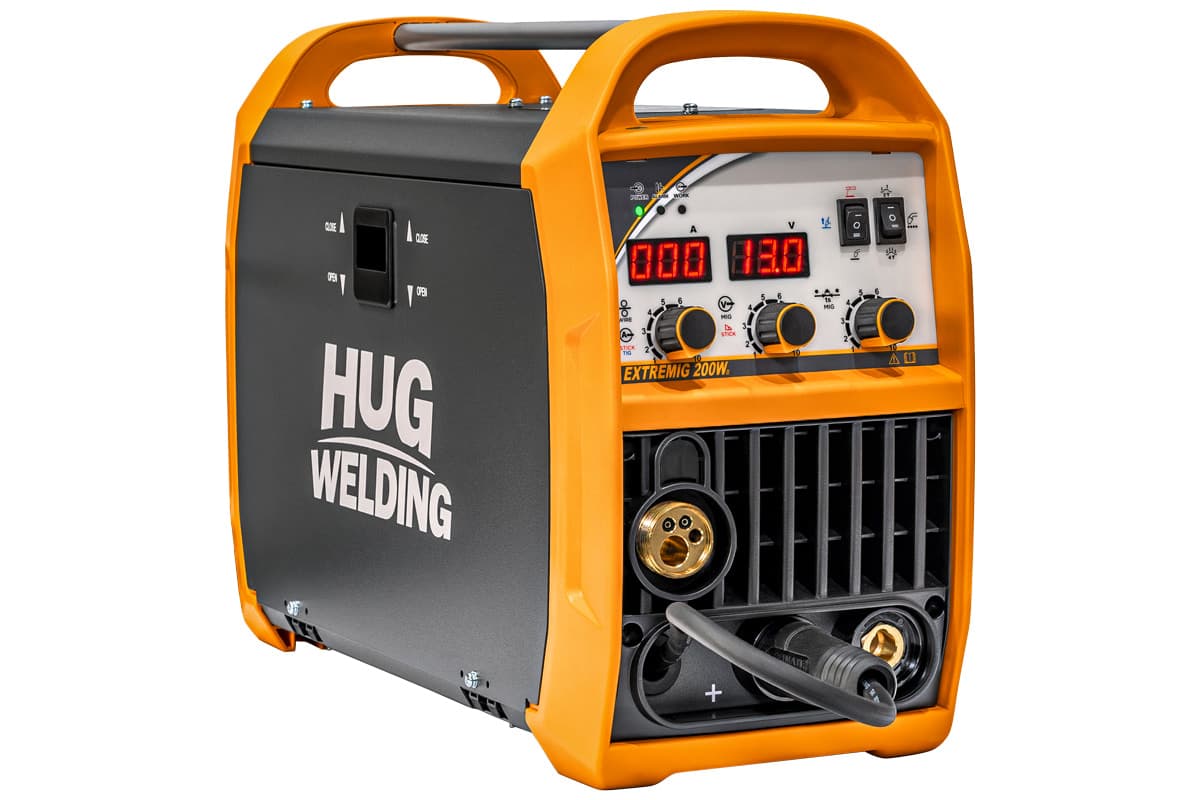
Подробный разбор — в статье сварка порошковой проволокой. Режим порошковой проволоки (FCAW) есть, например, у TSS PRO MIG/MMA-160 и HUGONG EXTREMIG 200W III.
Сварка тонкого металла электродом и аргоном
Электродом. Реально с толщины около 1–1,5 мм. Электрод 1,6 мм — ток примерно 30–50 А, электрод 2 мм — 40–70 А; точный диапазон на пачке. Подключение — обратная полярность, держатель на «плюсе»: деталь греется меньше. Дугу держат короткой, электрод ведут углом вперёд, быстро, участками 10–20 мм. Важно, чтобы аппарат стабильно держал дугу на малом токе и мог работать с электродом 1,6 мм: у TSS PRO MMA-200 заявлен диапазон электродов от 1 мм, у большинства инверторов — от 1,6 мм. Основы техники — в статье сварка инвертором для начинающих.
TIG. Постоянный ток, прямая полярность, вольфрамовый электрод 1–1,6 мм. Ориентир по току — 30–50 А на лист 1 мм, 60–90 А на 2 мм; для нержавейки чуть меньше, чем для углеродистой стали. На тонком металле нередко варят вообще без присадки, оплавляя кромки. Импульсный режим DC Pulse чередует пиковый и базовый ток: металл успевает частично остыть между импульсами, ванна меньше и прожогов меньше. Подробнее о технологии — в статье аргонодуговая сварка TIG.
Как не прожечь тонкий металл
- Сборка без зазора. Кромки подгоняют плотно, зазор на листе до 1 мм — практически нулевой. Если зазор есть, его сначала сводят прихватками.
- Частые прихватки. Короткие точки через 20–50 мм, от середины к краям или поочерёдно с разных концов. Лист не разойдётся и меньше поведёт.
- Прерывистый шов вразбежку. Участки 10–20 мм в разных местах стыка, каждый следующий — когда предыдущий остыл. Сплошной шов собирают из таких участков.
- Медная подкладка. Медная пластина под стыком забирает тепло и не даёт ванне провалиться; к меди сталь не приваривается.
- Дуга на более толстую деталь. Если варите лист к трубе или уголку, направляйте дугу на толстый элемент и подтягивайте ванну к тонкому.
- Вертикаль — сверху вниз. На тонком металле вертикальные швы полуавтоматом ведут быстро сверху вниз: провар мельче, прожогов меньше. Подробности — в статье сварка вертикального шва.
Если всё-таки прожгли: дайте месту остыть, затем заваривайте дыру от краёв к центру короткими точками, каждая чуть перекрывает предыдущую. Большую дыру проще закрыть вставкой из того же листа.
Импульсные режимы и холодная прихватка
Импульс — главный инструмент против перегрева на тонком металле:
- TIG DC Pulse — ток переключается между пиковым и базовым значением; регулируются частота и баланс импульса. Есть у TSS EVO TIG-200 и HUGONG ETIG 200DP III.
- Импульсный MIG (PULSE MIG) — перенос металла одной каплей за импульс, мало брызг и управляемое тепло. Есть у TSS EVO MTM-200 PULSE и HUGONG PMIG 200 III.
- Двойной импульс (DOUBLE PULSE MIG) — дополнительная низкочастотная модуляция, по описанию производителя сокращает тепловложение и деформацию. Есть у HUGONG PMIG 200 III.
- Холодная прихватка (COLD TACK) — режим коротких импульсов для прихваток на тонком металле с минимальным нагревом. Есть у HUGONG ETIG 200DP III.
Полуавтоматы для тонкого металла
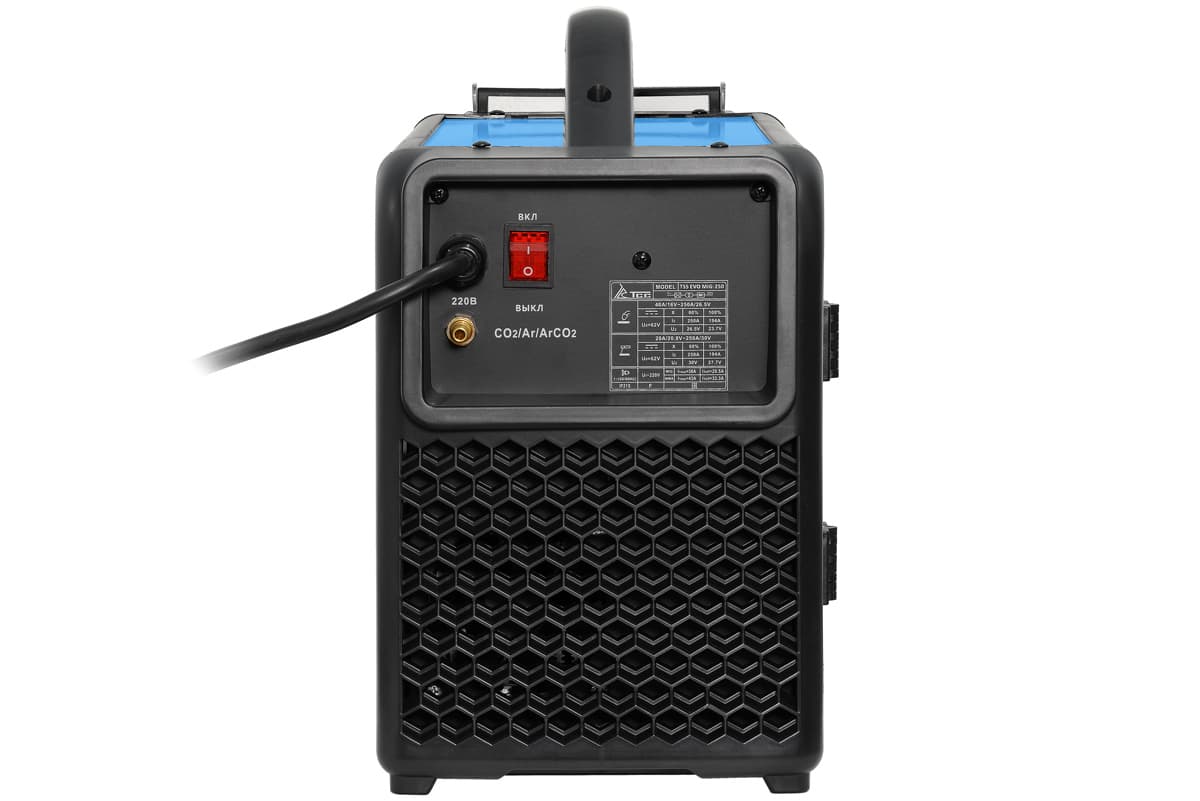
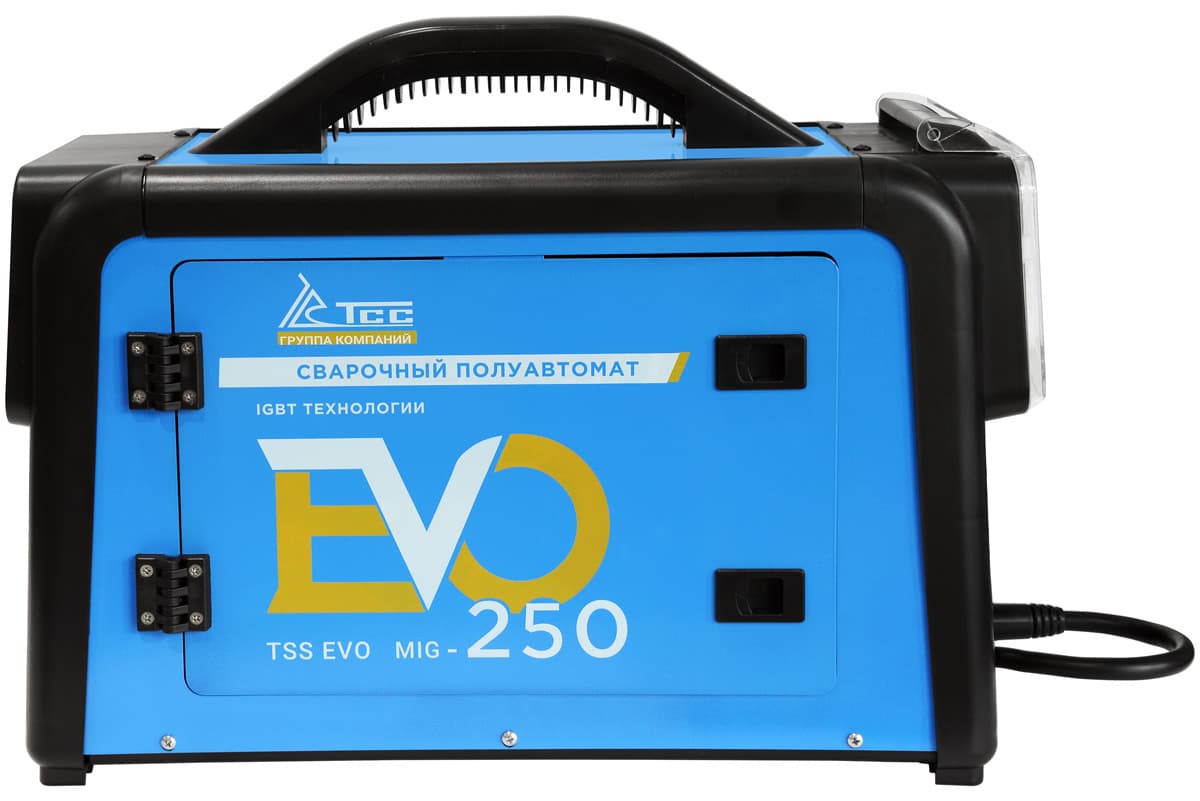
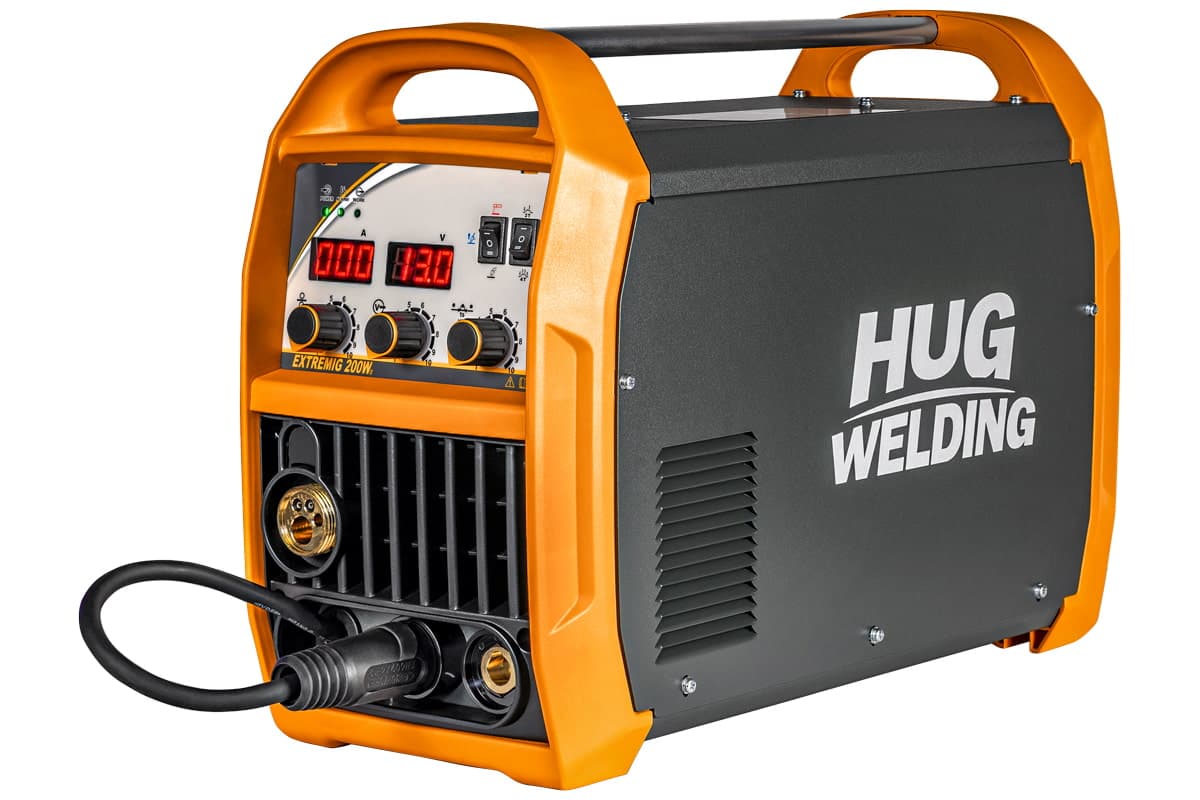
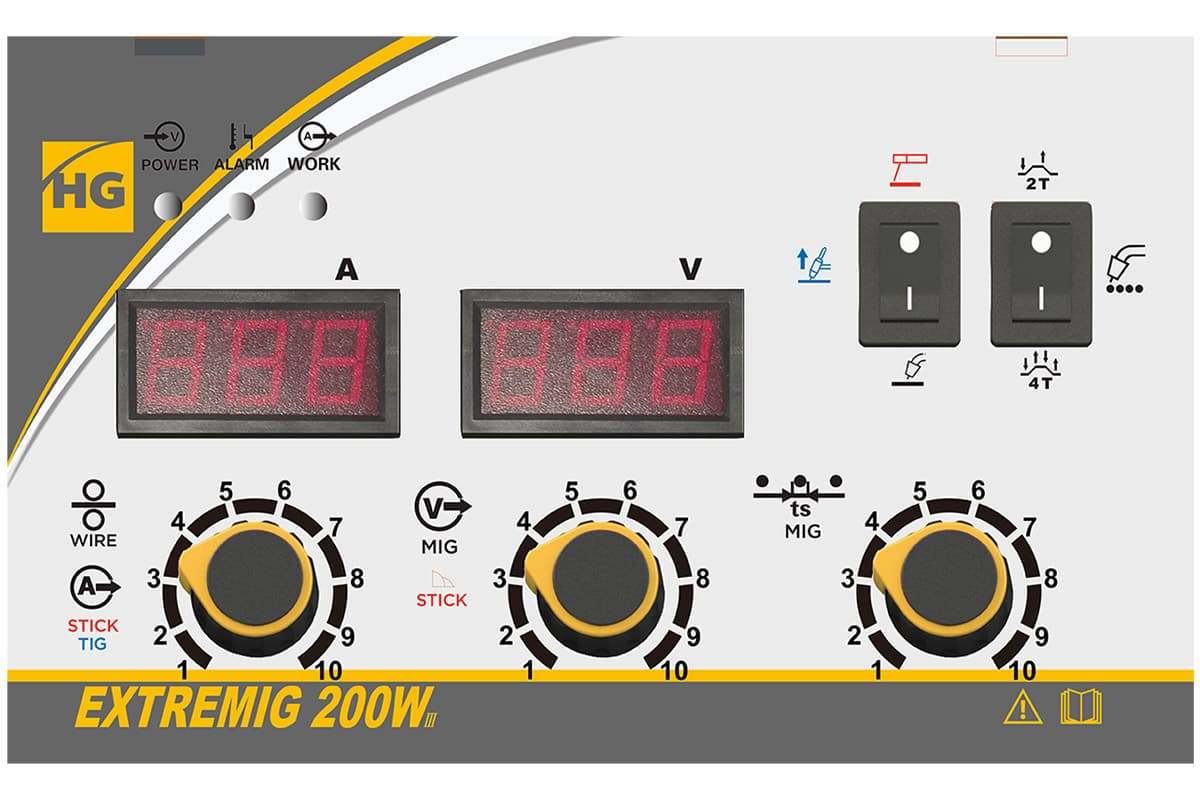
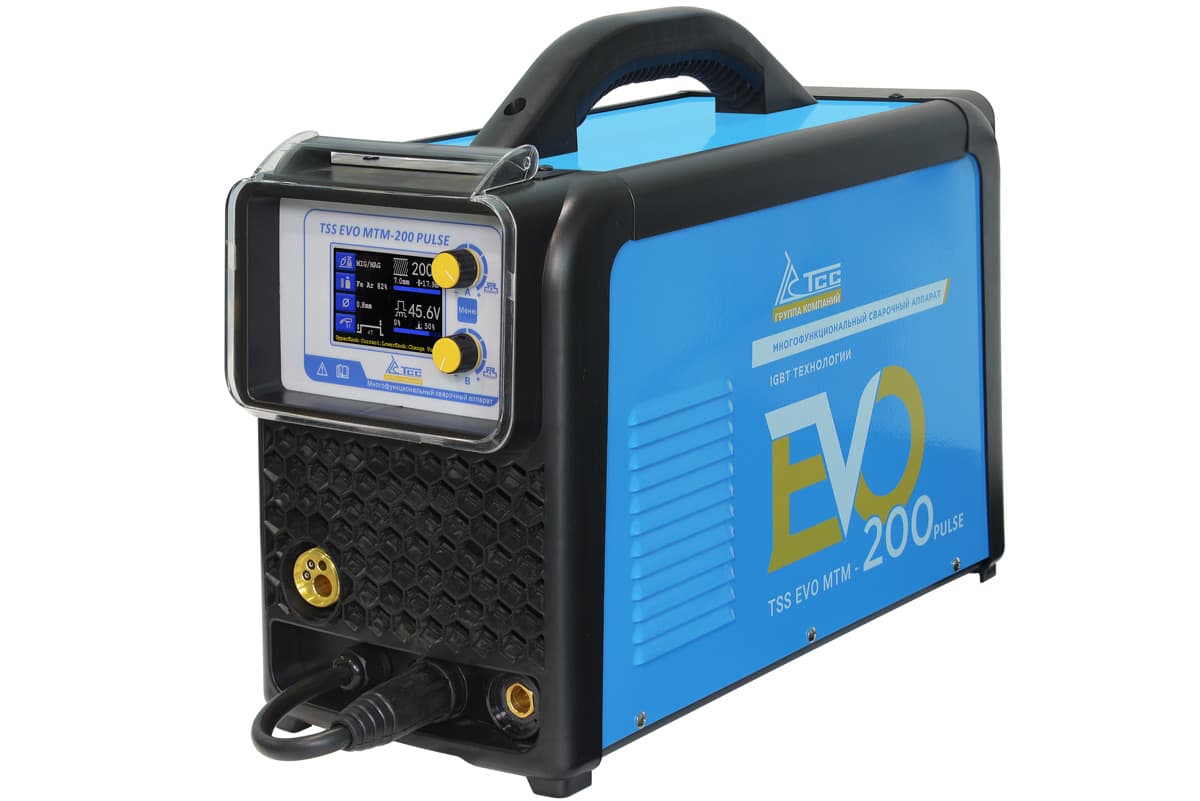
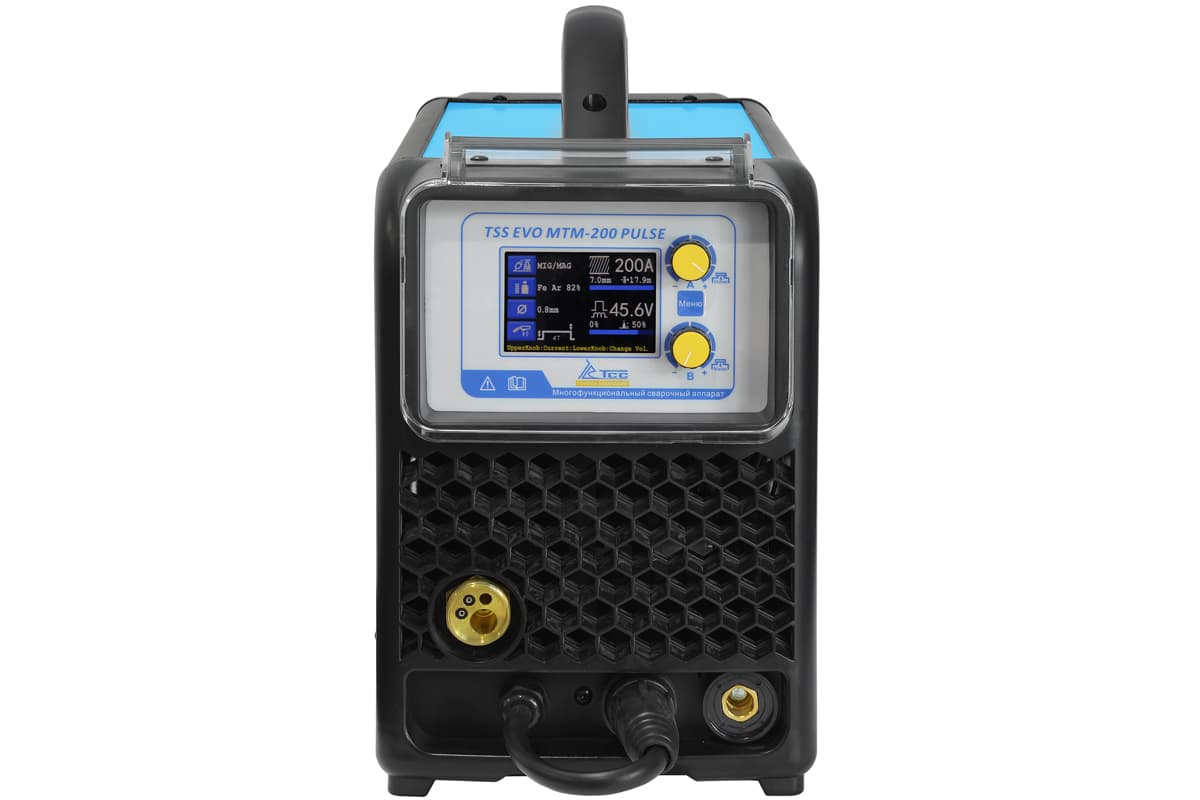
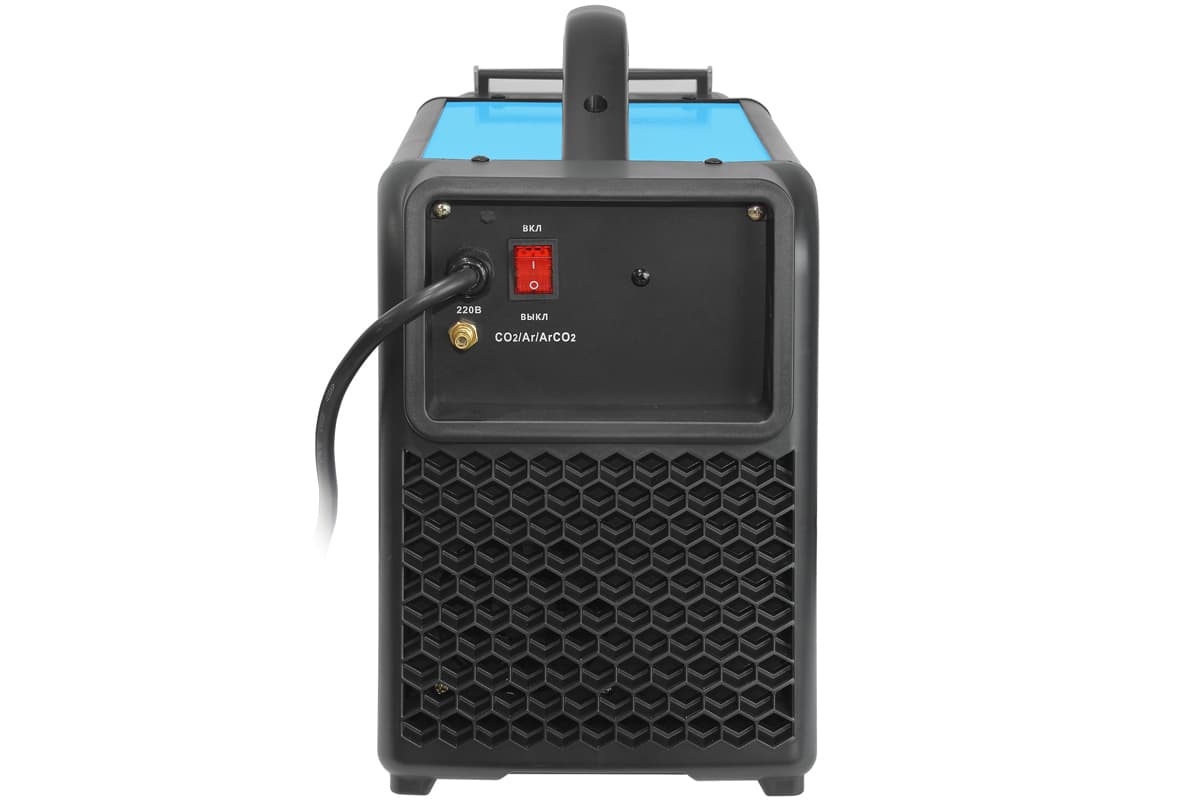
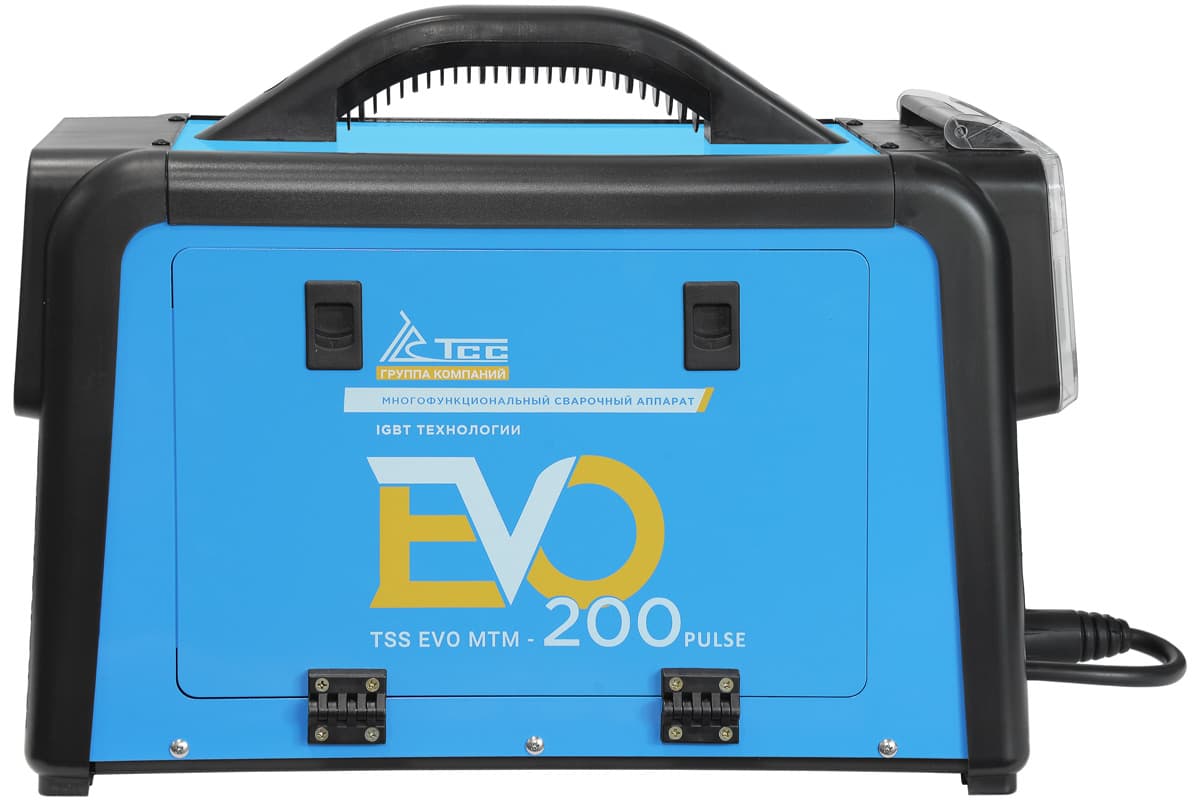
Сварочный полуавтомат многофункциональный TSS EVO MTM-200 PULSE
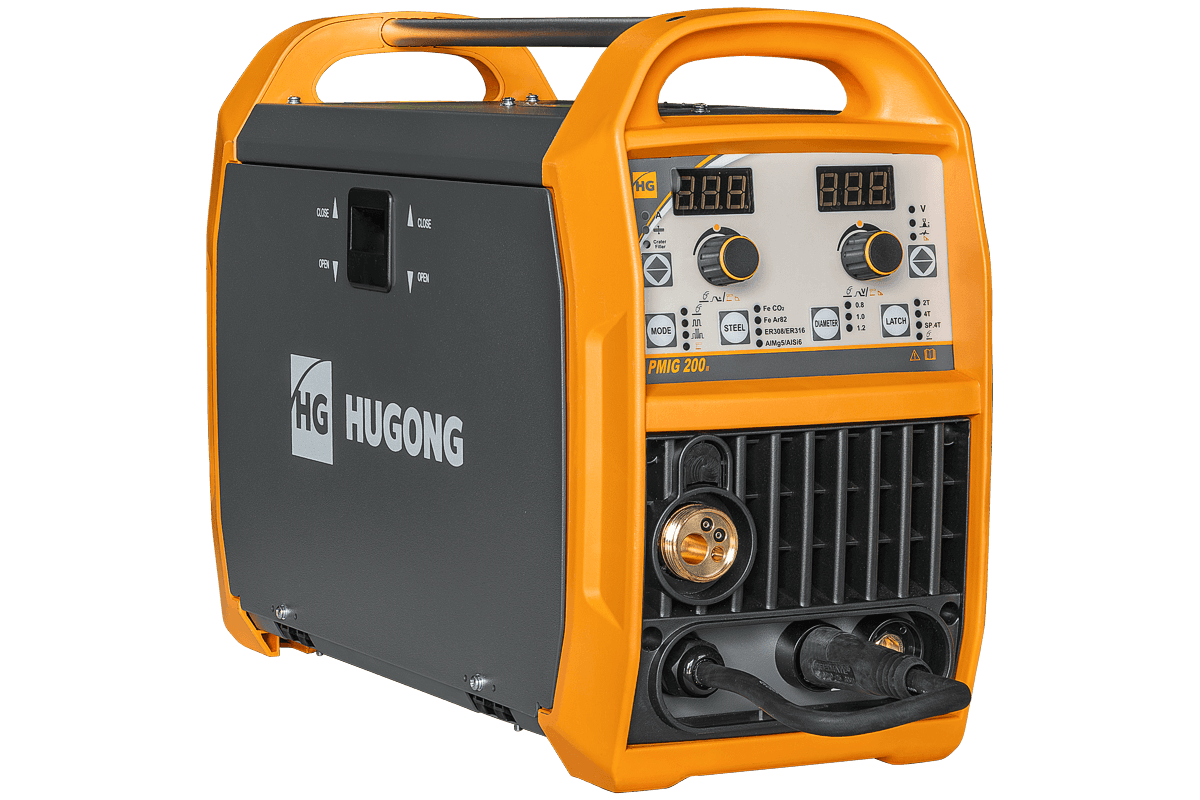
Аппараты TIG с импульсным режимом
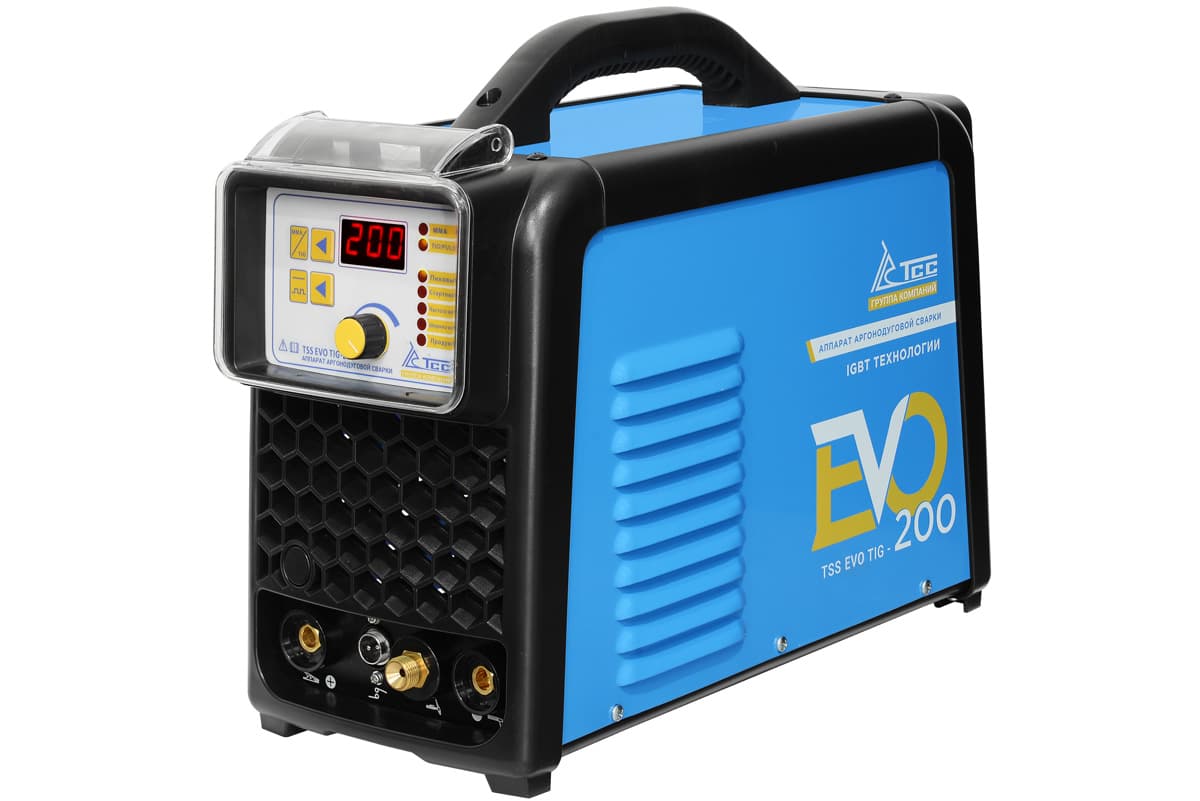
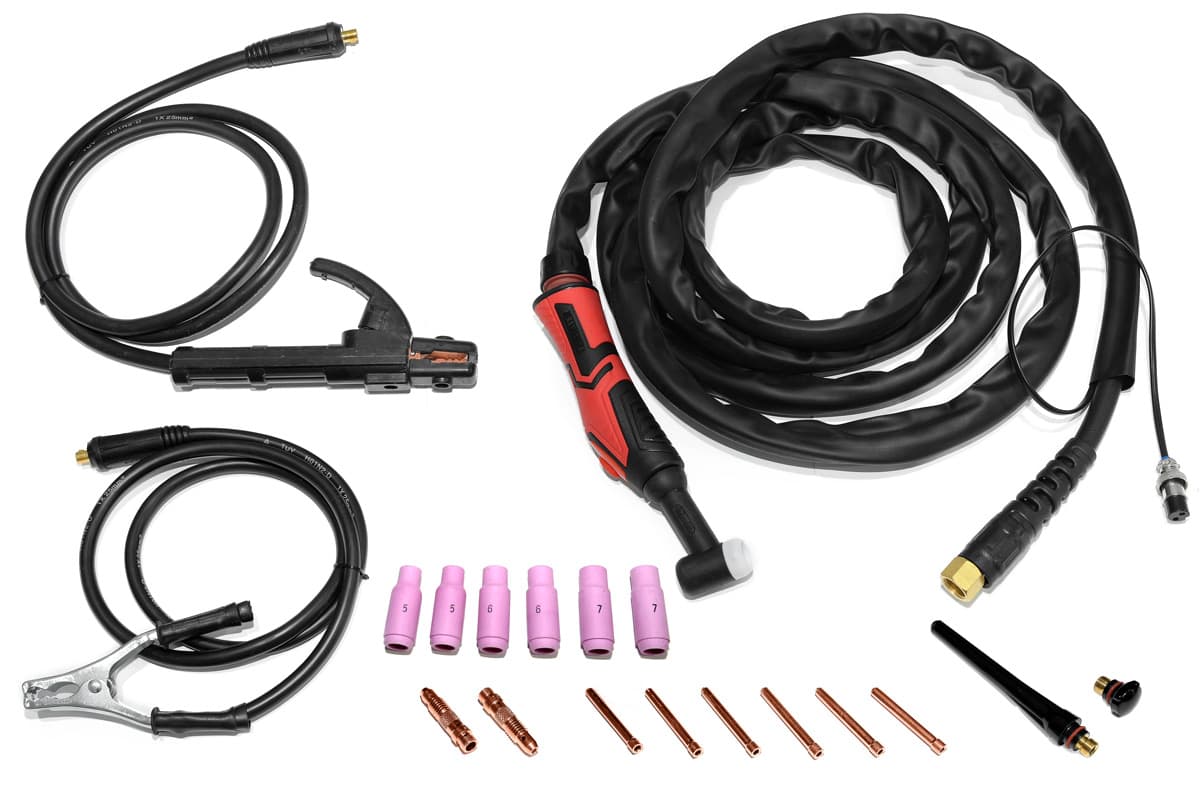
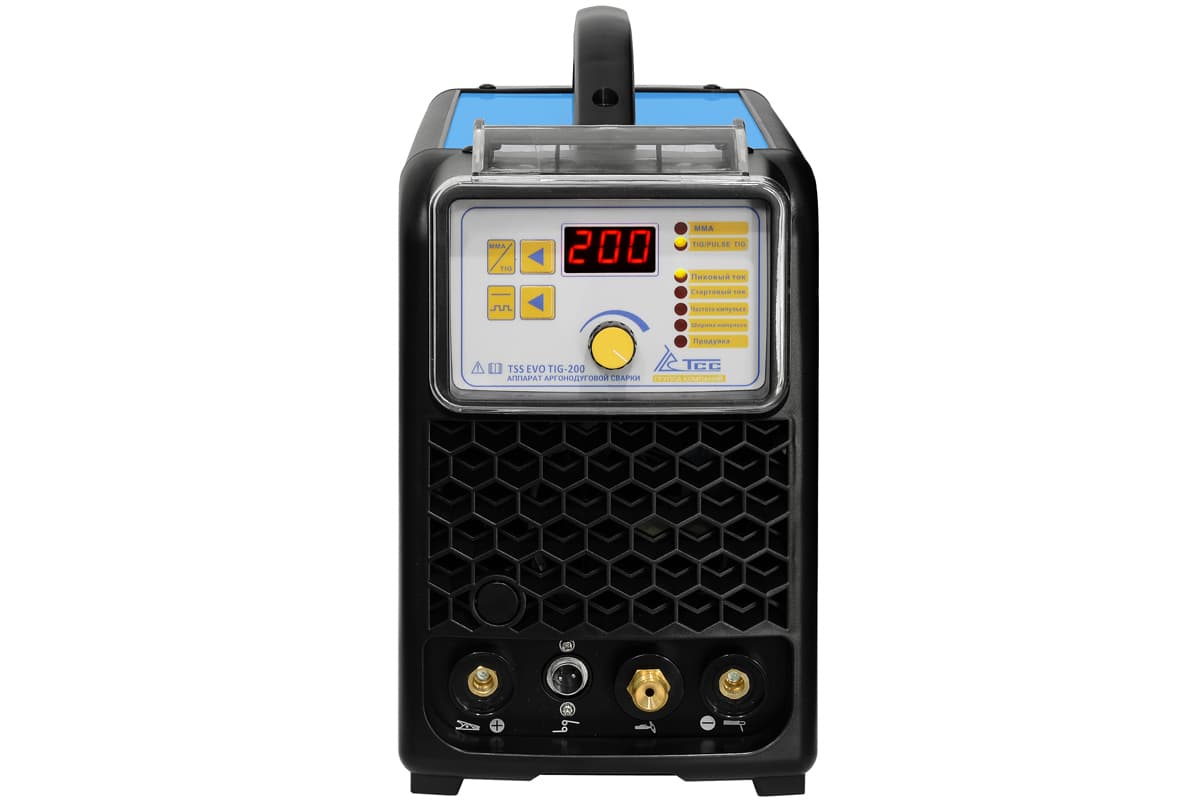
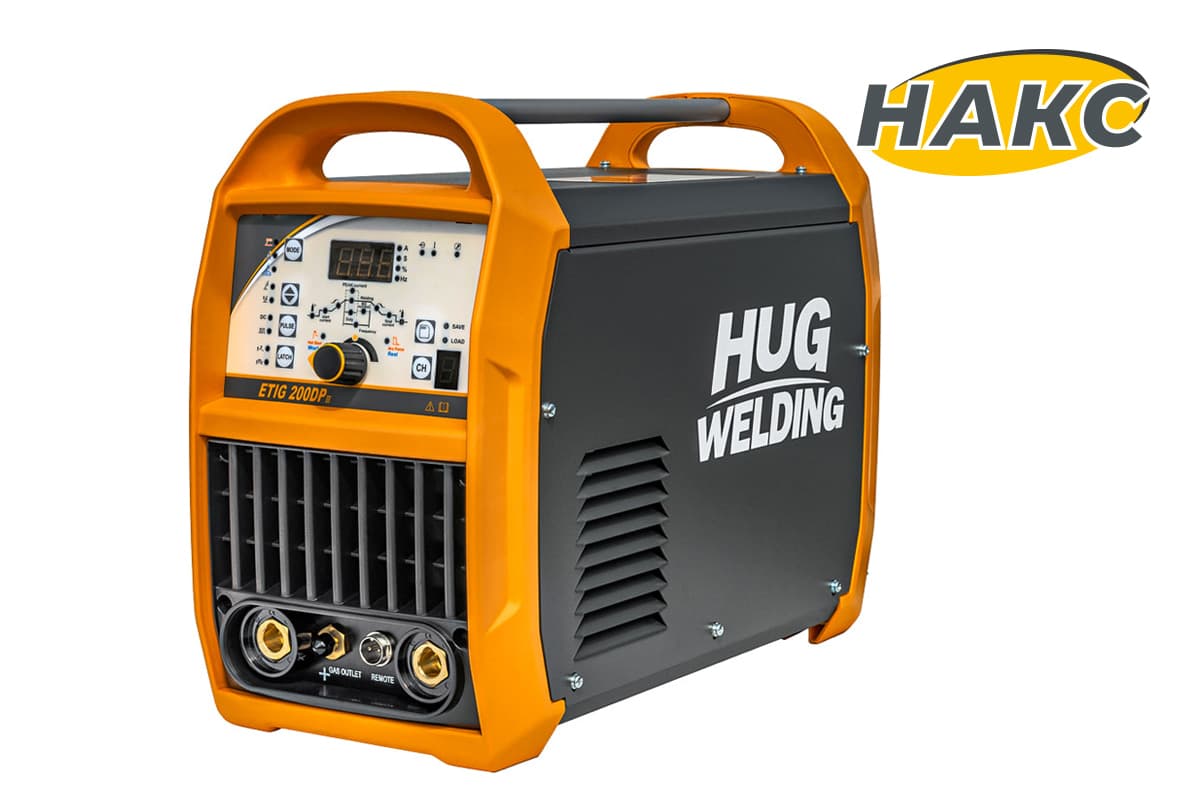
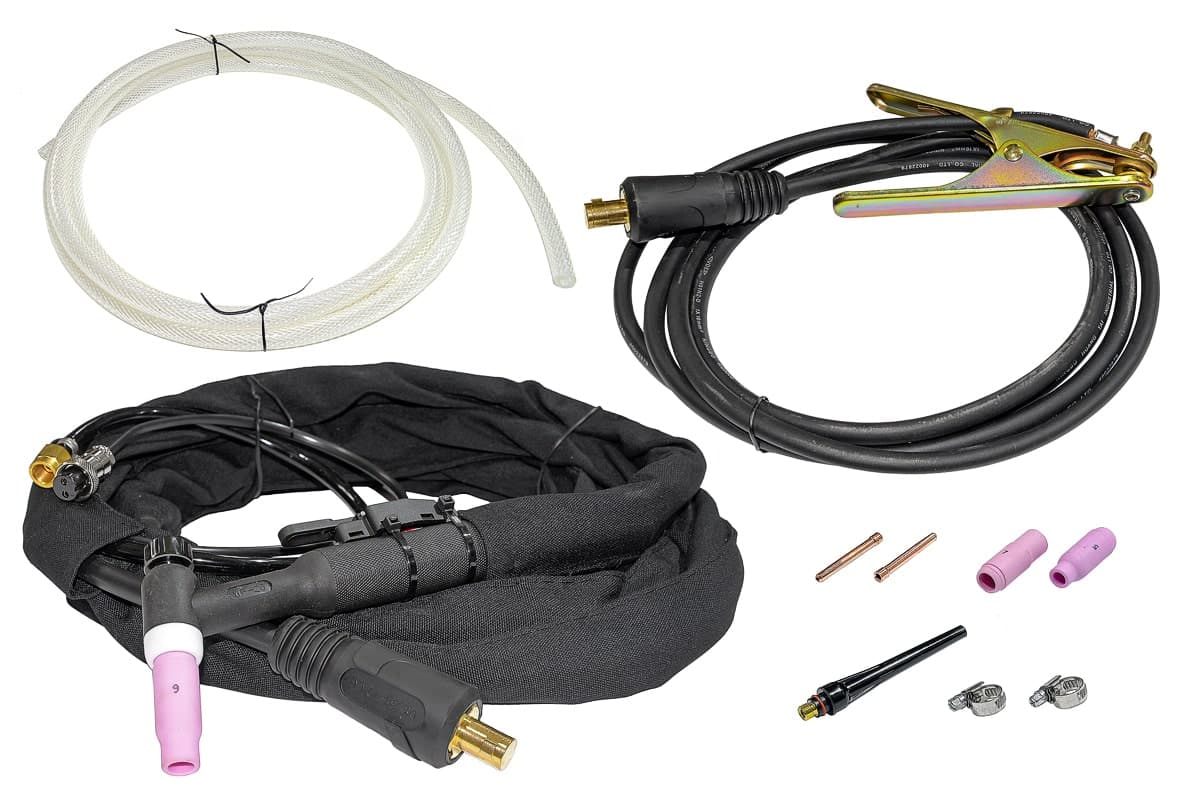
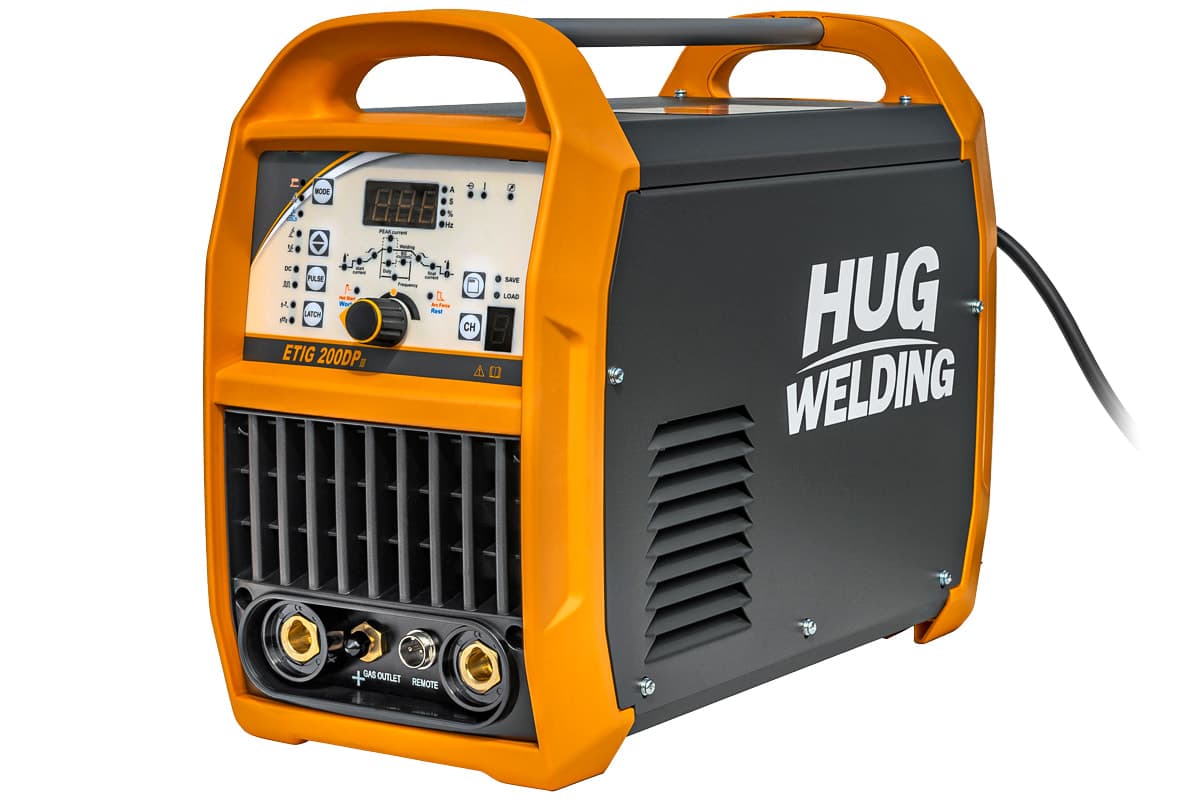
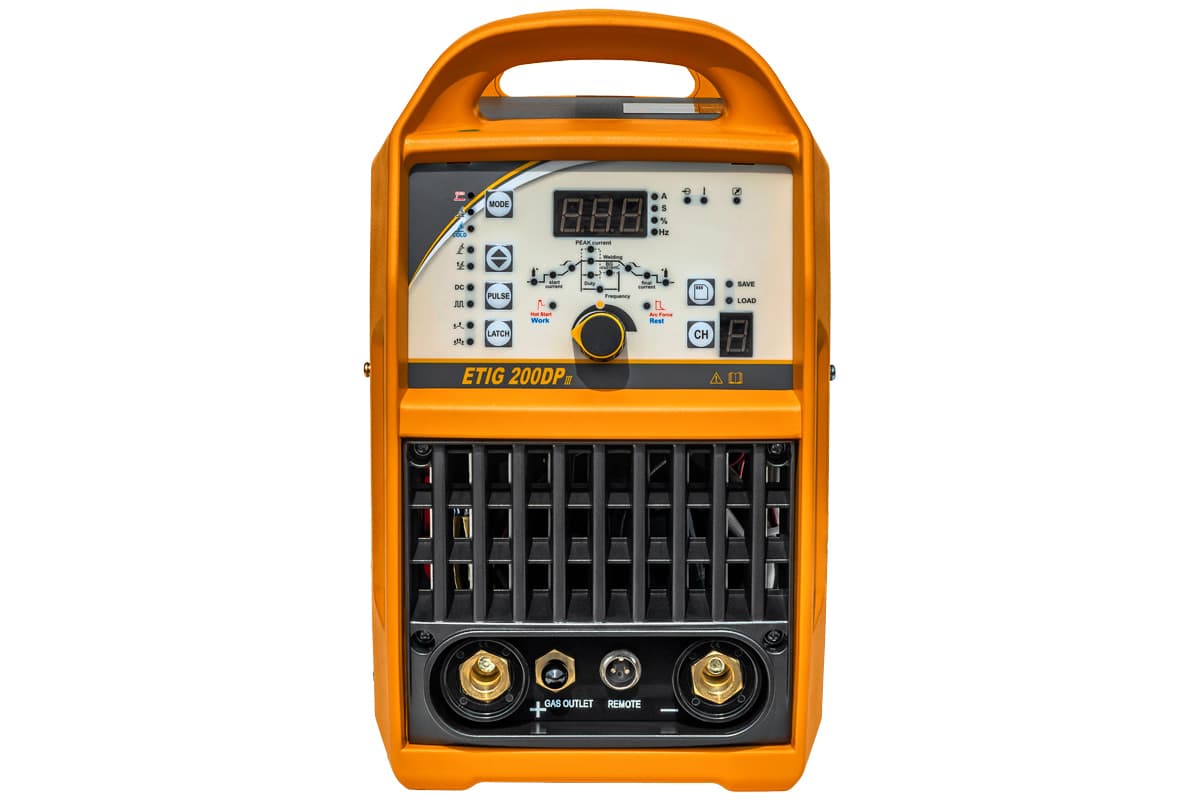
Аппарат аргонодуговой сварки HUGONG ETIG 200DP III (cold tack)
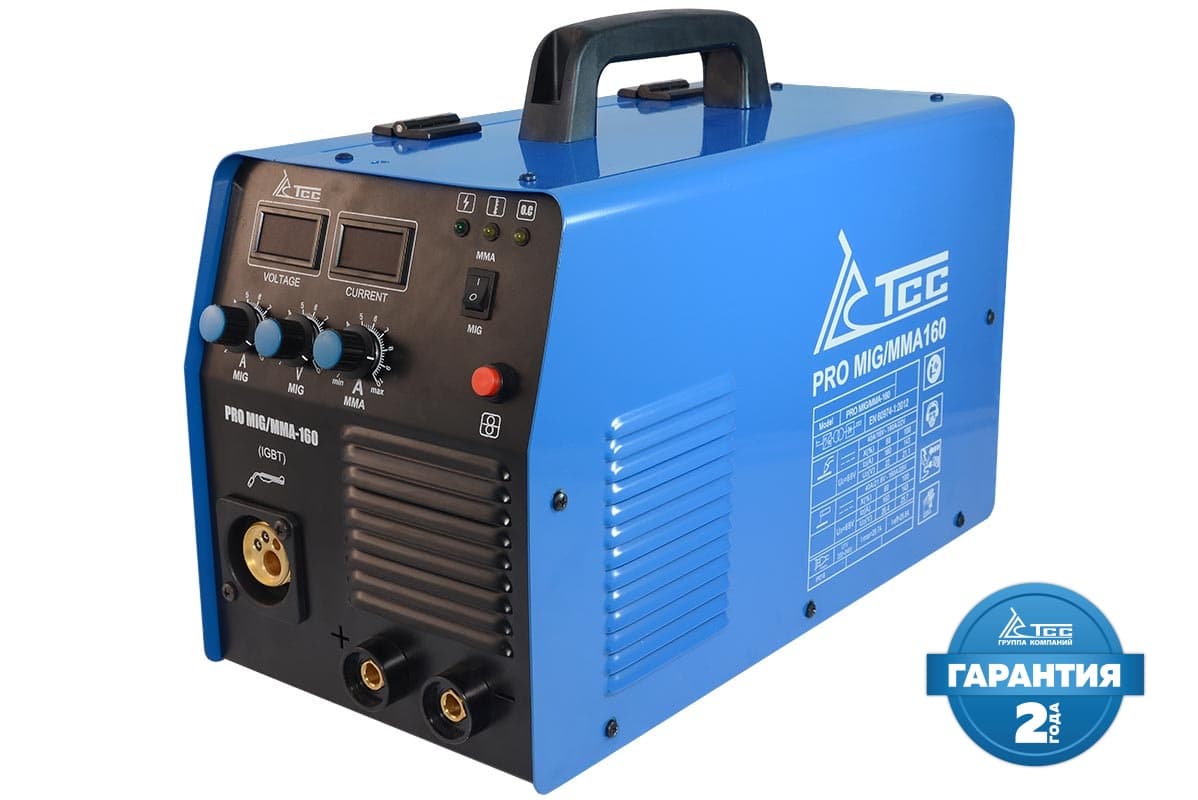
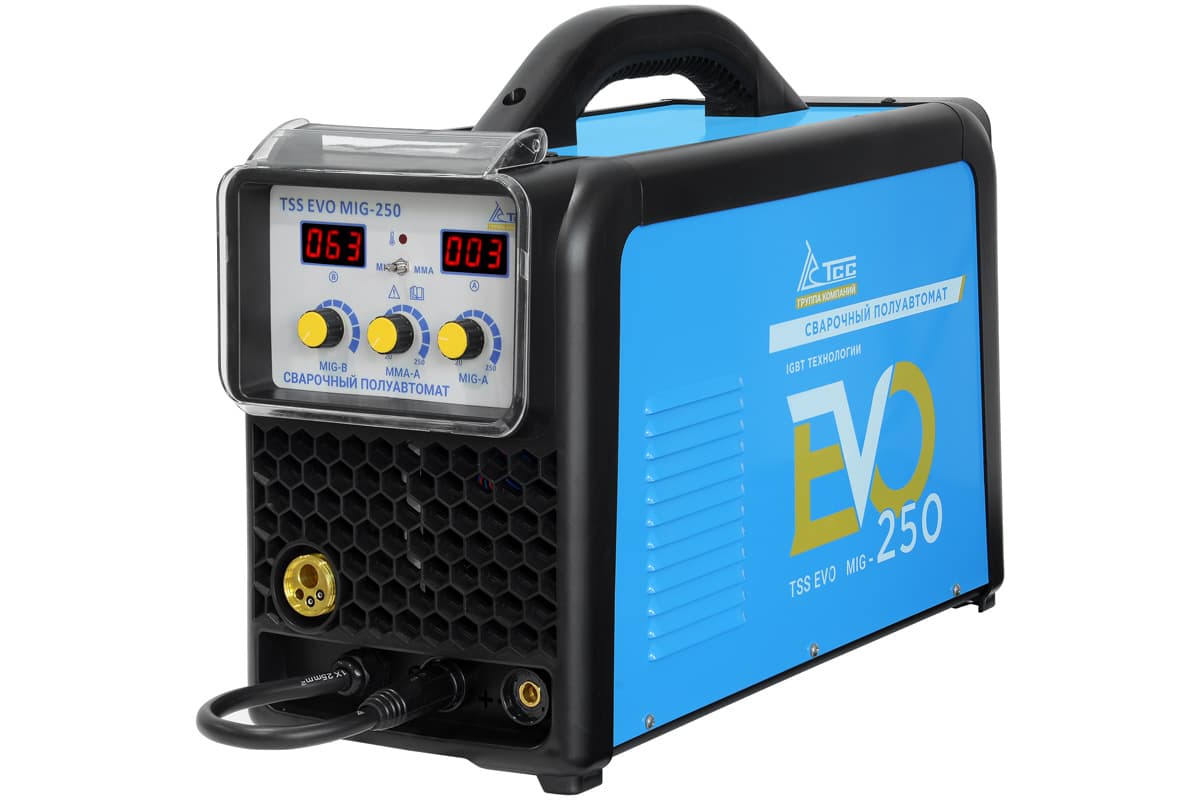
Для гаража и кузовного ремонта подойдёт полуавтомат на 220 В, который работает с проволокой 0,6 мм: TSS PRO MIG/MMA-160 (проволока 0,6–0,8 мм), TSS EVO MIG-250 и HUGONG EXTREMIG 200W III (0,6–1,0 мм). Если тонкий металл — основная работа, стоит смотреть модели с импульсом. Все модели — в разделе сварочные полуавтоматы MIG/MAG, под бытовую сеть — в подборке полуавтоматы на 220 В, аргонодуговые — в разделе аппараты TIG. Сравнение моделей — в статье какой сварочный полуавтомат выбрать.
Частые вопросы
Чем лучше варить тонкий металл?
Для листа 0,8–2 мм оптимален полуавтомат в защитном газе с проволокой 0,6–0,8 мм: быстро, мало тепла, шов без шлака. Самый аккуратный шов даёт TIG, особенно с импульсом, но он медленнее и требует навыка. Электродом тонкий металл сварить можно, но сложнее всего.
Какую проволоку брать для сварки тонкого металла полуавтоматом?
Для листа 0,6–1 мм — 0,6 мм, для 1–2 мм — 0,8 мм. Тонкая проволока плавится при меньшем токе и даёт узкую управляемую ванну. Проверьте, что аппарат поддерживает этот диаметр и что в нём стоит подходящий подающий ролик и наконечник.
Можно ли сварить тонкий металл электродом?
Да, с толщины около 1–1,5 мм. Нужен электрод 1,6–2 мм, ток примерно 30–70 А по пачке, обратная полярность, короткая дуга и короткие участки вразбежку. Аппарат должен устойчиво держать дугу на малом токе.
Можно ли варить тонкий металл полуавтоматом без газа?
Можно самозащитной порошковой проволокой, но это компромисс: больше тепла, брызг и шлака, прожечь лист около миллиметра проще. Берите самый тонкий диаметр, полярность по упаковке проволоки (обычно прямая), варите точками и короткими участками.
Как не прожечь тонкий металл при сварке?
Стык без зазора, частые прихватки, минимальный рабочий ток, прерывистый шов короткими участками вразбежку, медная подкладка под стыком. Горелку или электрод ведут углом вперёд, быстро, без поперечных колебаний. Импульсные режимы снижают нагрев ещё сильнее.