
Как гнуть арматуру: оправка, разметка, лягушки и хомуты для фундамента

Филимонов Иван
Эксперт PROTSS · 6 октября 2026 г.
Арматуру гнут холодной вокруг оправки не меньше 5 диаметров стержня для рифлёного прутка до 20 мм и 8 диаметров — для более толстого. Разбираем нормы СП 63 и СП 70, расчёт длины заготовки, лягушки, хомуты и границу между рычагом и станком.
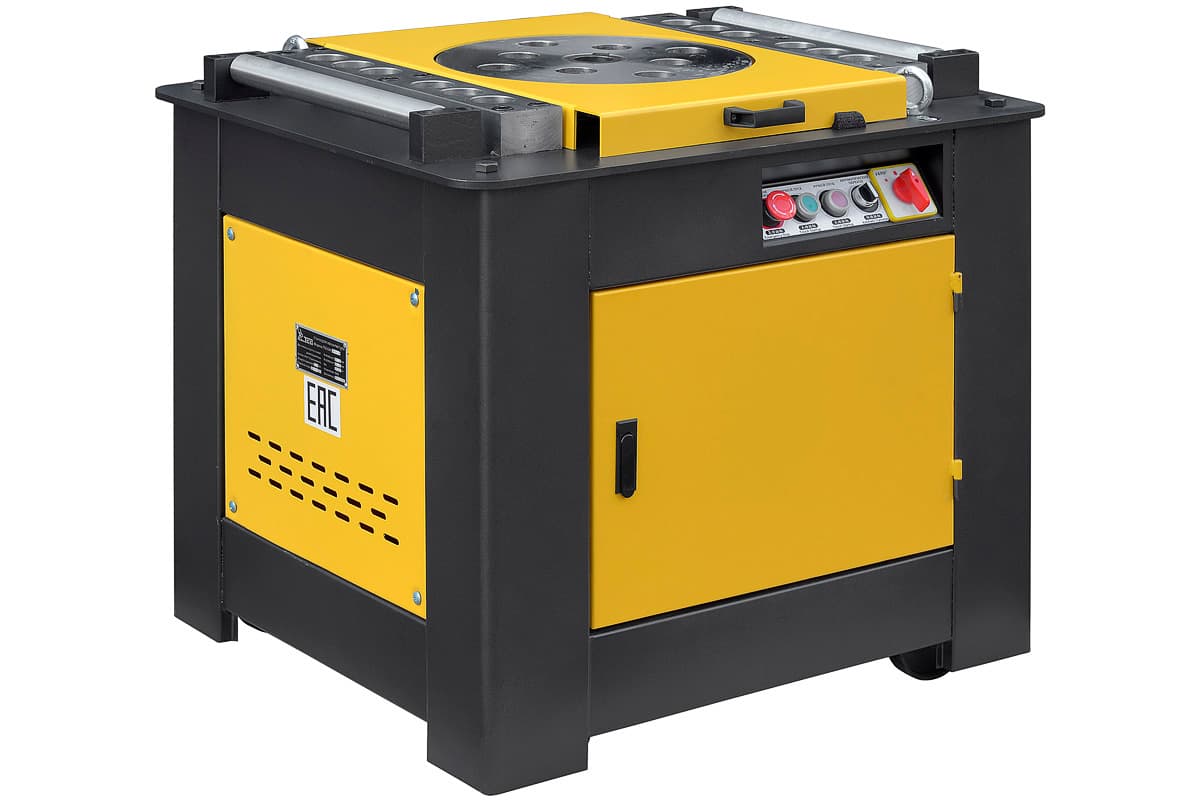
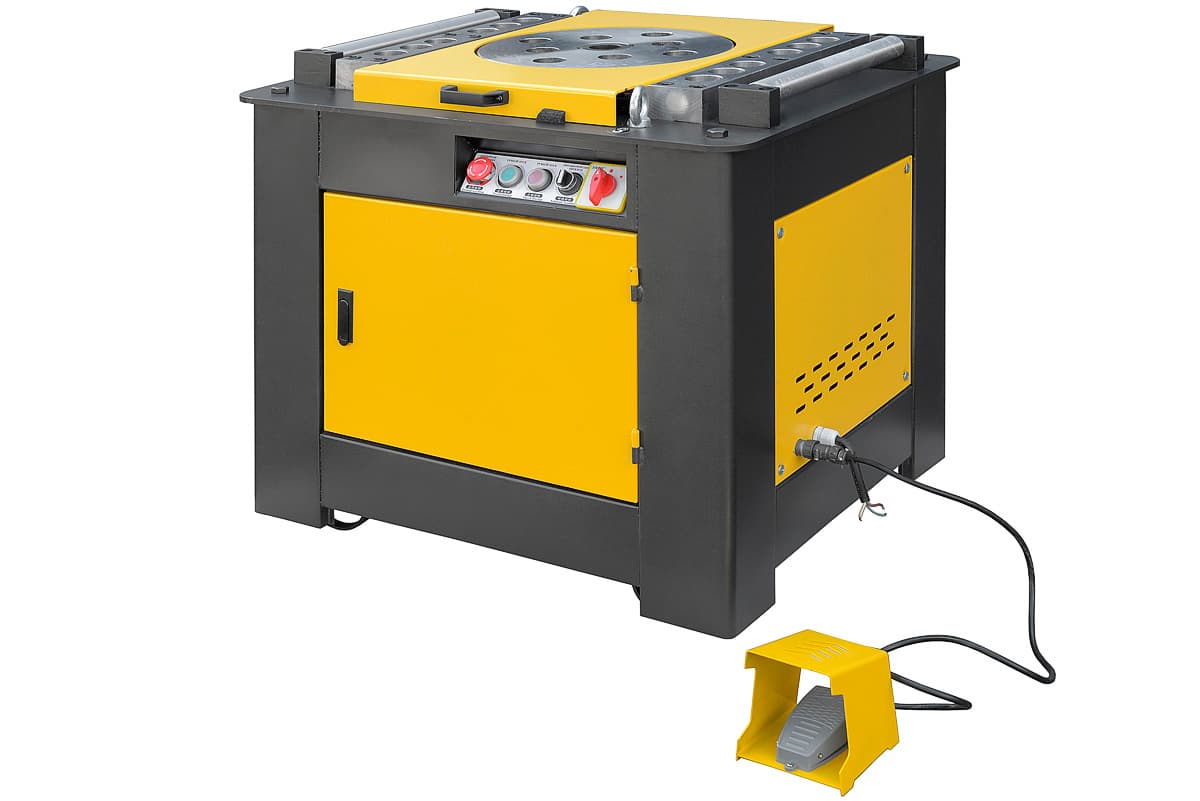
Гнуть арматуру нужно холодной, плавно и вокруг оправки нужного диаметра: по СП 63.13330.2018 (п. 10.3.33) для рифлёного прутка А400 и А500С диаметром до 20 мм оправка — не меньше 5 диаметров стержня, для 20 мм и толще — не меньше 8. Значит, пруток 12 мм гнут вокруг пальца диаметром не менее 60 мм, а не через угол швеллера. Тонкую арматуру 6–12 мм для хомутов и лягушек гнут вручную рычажным арматурогибом, всё, что толще и в количестве, — на станке: гибочные станки ТСС GW 42N и TSS GW 52 с ЧПУ берут пруток от 6 до 40 и 45 мм. Ниже — нормы, разметка, типовые элементы для фундамента и брак, который видно сразу.
Можно ли гнуть арматуру с нагревом
Главный вопрос новичков — «можно ли подогреть, чтобы гнулась легче». Для современной арматуры ответ — нет, если речь о горелке «на глаз».
Арматура А500С и большая часть А400 получает прочность не только от химического состава стали, но и от упрочнения при прокатке: термомеханического (поверхностный слой закаливают прямо в потоке стана) или холодной деформацией. Нагрев разрушает эту структуру. Стержень после него может выглядеть нормально, но участок гиба станет мягче расчётного или, при резком остывании, хрупким. Проверить это на объекте нечем, а работать этот участок будет как обычный. Подробнее о классах и букве «С» — в статье о сварке арматуры, там же объяснено, почему по той же причине нельзя прихватывать стержни крестом.
Что говорит норма. СП 70.13330.2012 (п. 10.3.4) требует гнуть арматурную сталь «с одинаковой скоростью», то есть без рывков, и прямо допускает гнутьё с нагревом до 600–800 °С — но только по технологическому регламенту (карте), где прописаны способ нагрева, оборудование и контроль температуры. На практике это решение проектировщика и технолога, а не бригады с газовым резаком.
Как правильно гнуть арматуру: оправка и радиус гиба
Внутренний диаметр гиба задаёт оправка — палец или втулка, вокруг которой обходит пруток. Если оправка мала, металл на наружной стороне гиба растягивается сверх возможного: появляются надрывы по рёбрам профиля, а в бетоне острый загиб ещё и раскалывает защитный слой. Поэтому «согнуть через угол» или «на двух трубах вплотную» — самый частый источник брака.
Нормы по диаметру оправки есть в двух сводах правил, и они не совпадают, потому что решают разные задачи: СП 63 — проектирование, СП 70 — производство работ.
| Класс | СП 63.13330.2018, п. 10.3.33 | СП 70.13330.2012, табл. 10.4 | Предельный угол по СП 70 |
|---|---|---|---|
| А240 (гладкая) | 2,5d до 20 мм; 4d от 20 мм | 2,5d | не ограничен |
| А400 | 5d до 20 мм; 8d от 20 мм | 4d до 20 мм; 6d свыше 20 мм | 180° |
| А500, А500С | 5d до 20 мм; 8d от 20 мм | 6d до 20 мм; 7d свыше 20 мм | 90° |
Здесь d — номинальный диаметр стержня. СП 63 отдельно оговаривает, что диаметр оправки может задаваться и техническими условиями на конкретный прокат, а СП 70 для стыкованной сваркой и затем изогнутой арматуры требует не меньше 10d. Если в проекте нужен крюк 135° или 180° из А500С, а по таблице СП 70 предел 90°, — это вопрос к проектировщику, а не повод гнуть «как получится».
В миллиметрах для ходовых диаметров рифлёной арматуры это выглядит так (ориентир — большее из двух сводов):
| Диаметр прутка | По СП 63 | По СП 70 для А500С |
|---|---|---|
| 8 мм | 40 мм | 48 мм |
| 10 мм | 50 мм | 60 мм |
| 12 мм | 60 мм | 72 мм |
| 16 мм | 80 мм | 96 мм |
| 25 мм | 200 мм | 175 мм |
| 32 мм | 256 мм | 224 мм |
Для 20 мм два документа по-разному формулируют границу диапазона; безопасно брать 8d, то есть 160 мм. Окончательные значения — по проекту: в рабочих чертежах КЖ диаметр загиба часто указан прямо на спецификации детали.
Попутно ещё две вещи, которые влияют на правильный гиб. Первая — скорость: равномерный ход без рывков, особенно на морозе, когда сталь хуже переносит ударную нагрузку. Вторая — угол с перегибом: пруток после снятия нагрузки немного пружинит назад, поэтому угол на станке выставляют с поправкой по пробной детали, а не «догибают» готовый элемент.
Разметка и длина заготовки: припуск на гиб
Заготовку режут до гибки, и ошибка в длине обнаруживается только на последнем гибе. Типичная ошибка — сложить наружные размеры с чертежа и отрезать столько же. На каждом гибе пруток идёт по дуге, и эта дуга короче, чем два наружных катета.
Метод расчёта такой:
- Длину считают по средней линии стержня. Радиус средней линии в гибе — половина диаметра оправки плюс половина диаметра стержня.
- Длина дуги на гиб 90° — четверть окружности этого радиуса.
- Каждый наружный размер на чертеже включает «лишнее» — половину оправки плюс полный диаметр стержня с каждой стороны гиба.
- Припуск (вычет) на один гиб 90° = два таких «лишних» отрезка минус длина дуги.
Пример для П-образного элемента фундамента с наружными размерами 300×400×300 мм из А500С 12 мм на оправке 60 мм (5d):
- радиус средней линии: 30 + 6 = 36 мм, дуга 90° — 56,5 мм;
- «лишнее» на каждом катете: 30 + 12 = 42 мм;
- вычет на гиб: 2 × 42 − 56,5 = 27,5 мм;
- длина заготовки: 300 + 400 + 300 − 2 × 27,5 = 945 мм.
На оправке 72 мм (6d по СП 70) вычет вырастает до 30 мм на гиб, заготовка — 940 мм. Отсюда рабочее правило: на гиб 90° вычитают около 2–2,5 диаметра стержня, в зависимости от оправки. Но точную цифру для своего станка и своей втулки определяют пробной деталью: согнули, измерили, поправили вычет — и только потом режут партию.
Метки ставят мелом или маркером от одного торца, а при гибке совмещают с одной и той же гранью пальца станка, всегда с одной стороны. Если половину деталей размечать от левого торца, а половину от правого, разброс размеров обеспечен. Резать заготовки удобно станком — холодный рез без прижогов, разбор моделей серии GQ — в статье о станках для гибки и резки арматуры.
Как гнуть арматуру для фундамента: П-элементы, углы, хомуты
В ленточном фундаменте и плите большая часть гнутых деталей — это четыре типа.
Угловые Г-элементы. В углах и примыканиях ленты продольные стержни не просто перехлёстывают прямыми: ставят гнутые Г-образные стержни, которые заходят в обе стены на длину анкеровки. Длину анкеровки и перепуска задаёт проект — СП 63 позволяет учитывать в ней загибы и лапки, и это расчёт проектировщика, а не бригады.
П-образные элементы. Закрывают торцы плиты и ленты, объединяя верхнюю и нижнюю сетки: стержень огибает торец, и бетон на краю не остаётся без арматуры. Считаются по примеру выше, два гиба по 90°.
Хомуты. Прямоугольные замкнутые детали ленты, ростверка, колонн. Гнут из тонкой арматуры, часто из гладкой А240 — её оправка меньше (2,5d), и замкнутый контур с крюками получается компактнее. Порядок для замкнутого хомута — четыре гиба по 90° подряд от одного конца, затем загибы концов-крюков на угол и длину по проекту. Длина заготовки — периметр по наружным размерам минус четыре вычета на гиб плюс длина двух крюков.
Шпильки. Поперечные связи между сетками с крюками на концах — их надевают на стержни сеток. Гнутся так же, как хомуты, но с двумя гибами.
Как гнуть лягушки из арматуры
«Лягушка» — опорный каркас-подставка, на котором верхняя сетка плиты стоит на проектной высоте, пока её вяжут и бетонируют. Это фигура из одного прутка: две «ноги» с лапками опираются на нижнюю сетку, перекладина сверху держит верхнюю.
Как сделать:
- Высоту считают от проекта, а не «на глаз»: толщина плиты минус защитные слои снизу и сверху и минус диаметры стержней, на которые лягушка опирается и которые держит. Ошибка в высоте лягушки — это сразу неправильный защитный слой верхней сетки по всей плите.
- Диаметр прутка — такой, чтобы лягушка держала вес верхней сетки и людей, которые по ней ходят во время бетонирования. В проектах его указывают отдельной позицией.
- Гибов обычно шесть: лапка — нога — перекладина — нога — лапка. Все одинаковые лягушки гнут по шаблону: на станке выставляют упоры и делают партию, вручную — на стенде с упорами-пальцами, иначе ноги разной высоты.
- Порядок гибки — от середины к краям или от одного края с перекладиной в одном направлении, чтобы все детали получились зеркально одинаковыми, а не «через одну наоборот».
Для лягушек тоже действует правило оправки: острый загиб у основания ноги в первую очередь даёт трещину при нагрузке.
Своими руками или на станке: где граница по диаметру
Вручную — рычажные арматурогибы. Это гибочная плита или диск с пальцем-оправкой и рычаг-труба. В паспортах массовых ручных арматурогибов предел обычно в районе 12–16 мм — точнее по конкретному инструменту. Самодельный стенд — плита с вваренными пальцами и труба-рычаг — работает по тому же принципу; главное, чтобы центральный палец был нужного диаметра, а не «что нашлось». Две трубы вплотную или угол швеллера дают слишком маленький радиус. Композитную (стеклопластиковую) арматуру на объекте не гнут вовсе: гнутые элементы из неё делают на заводе.
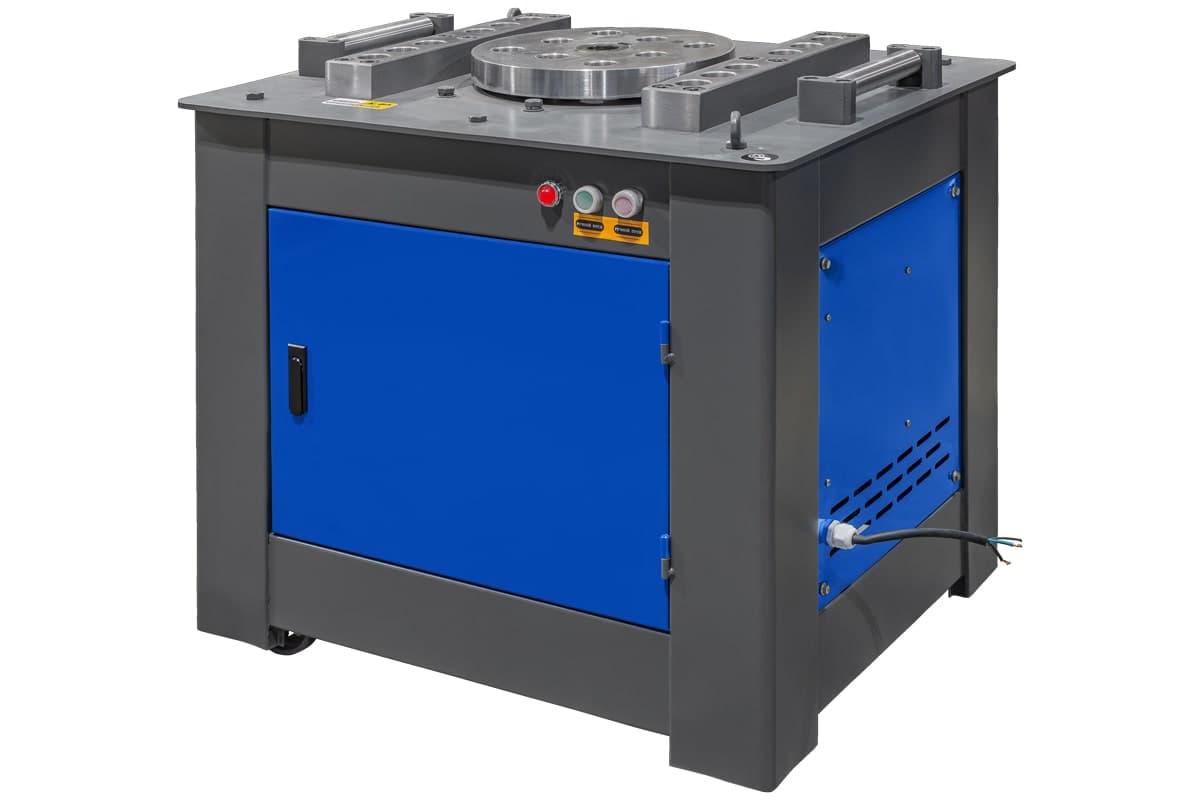
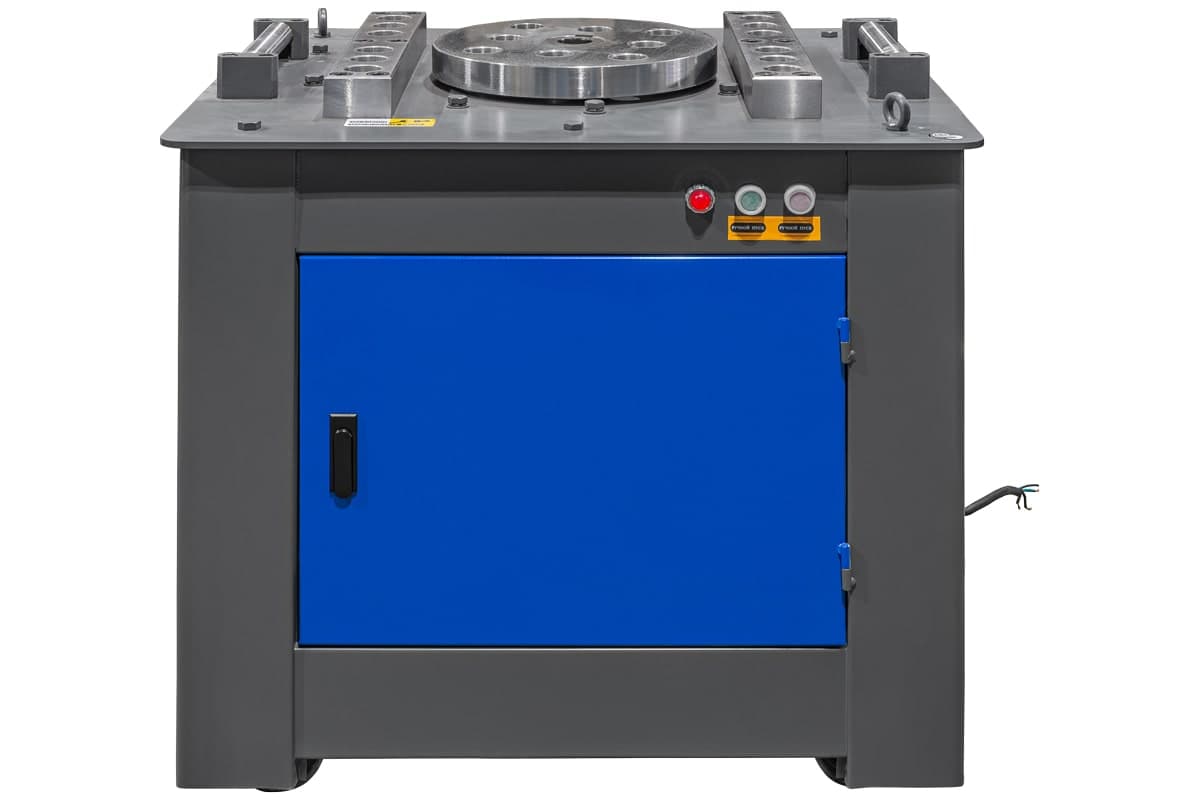
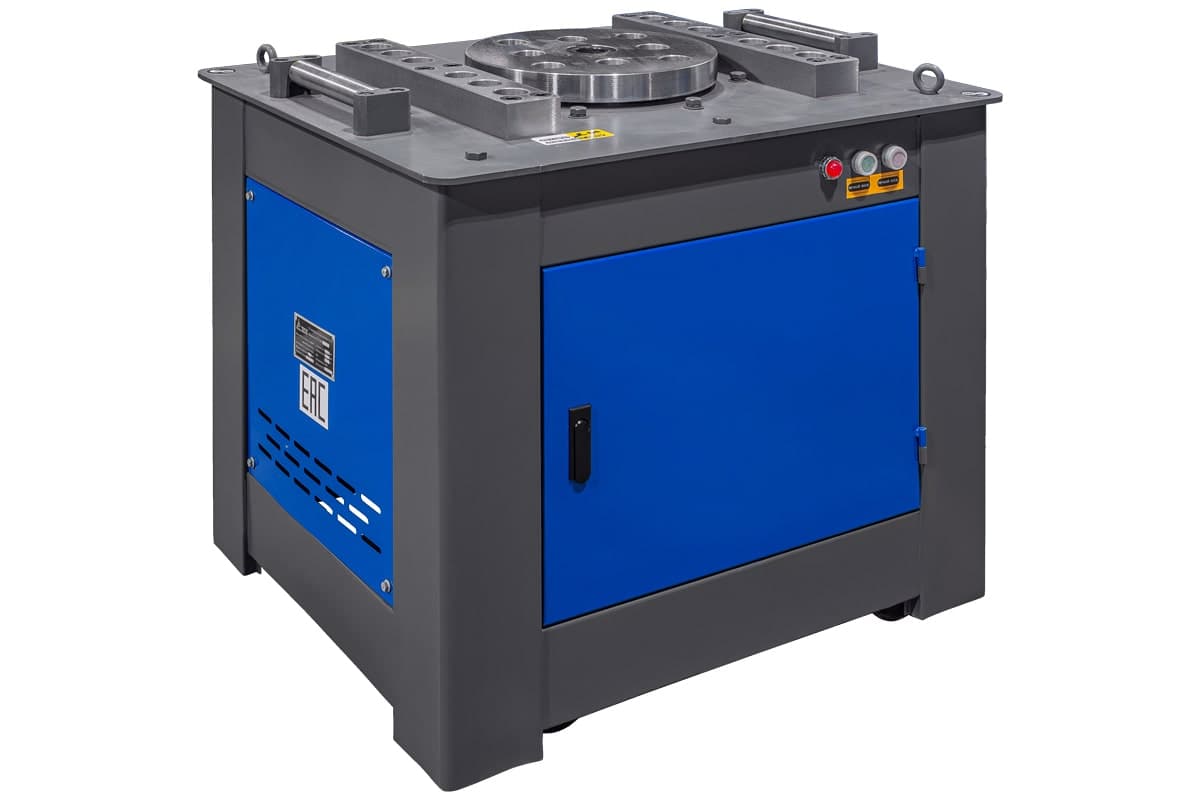
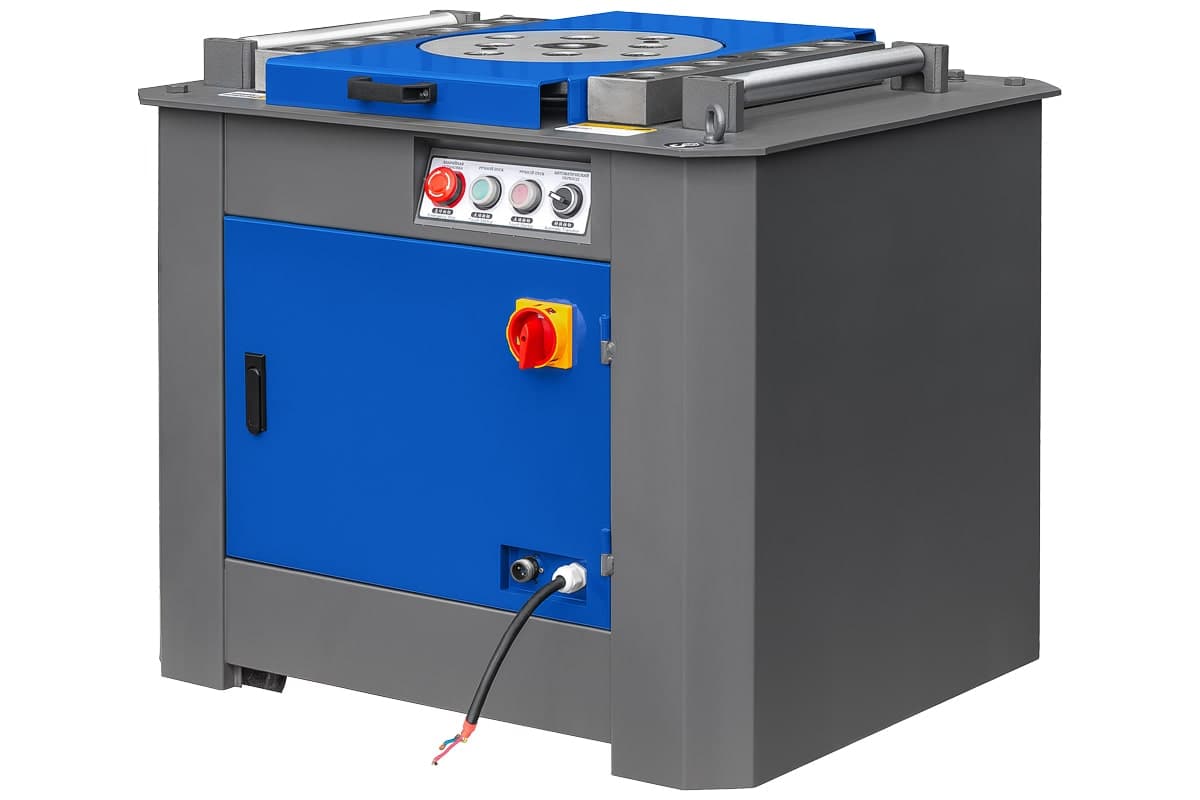
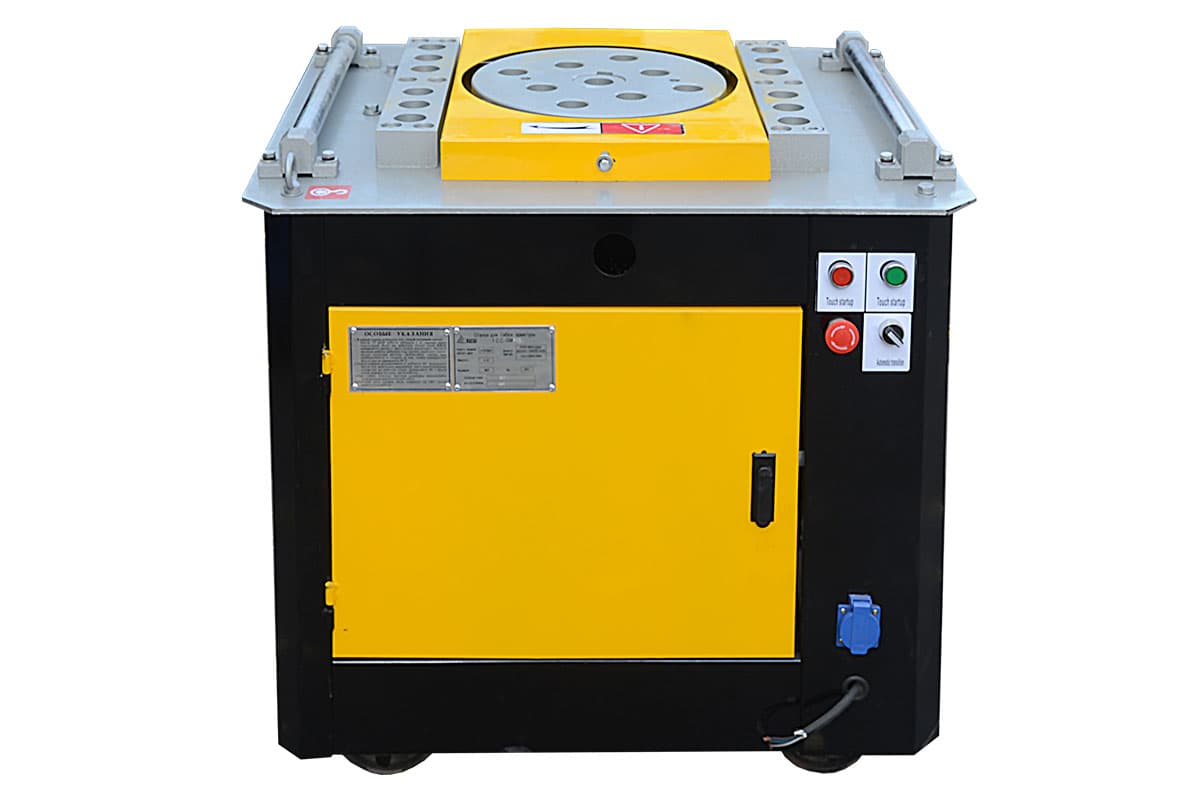
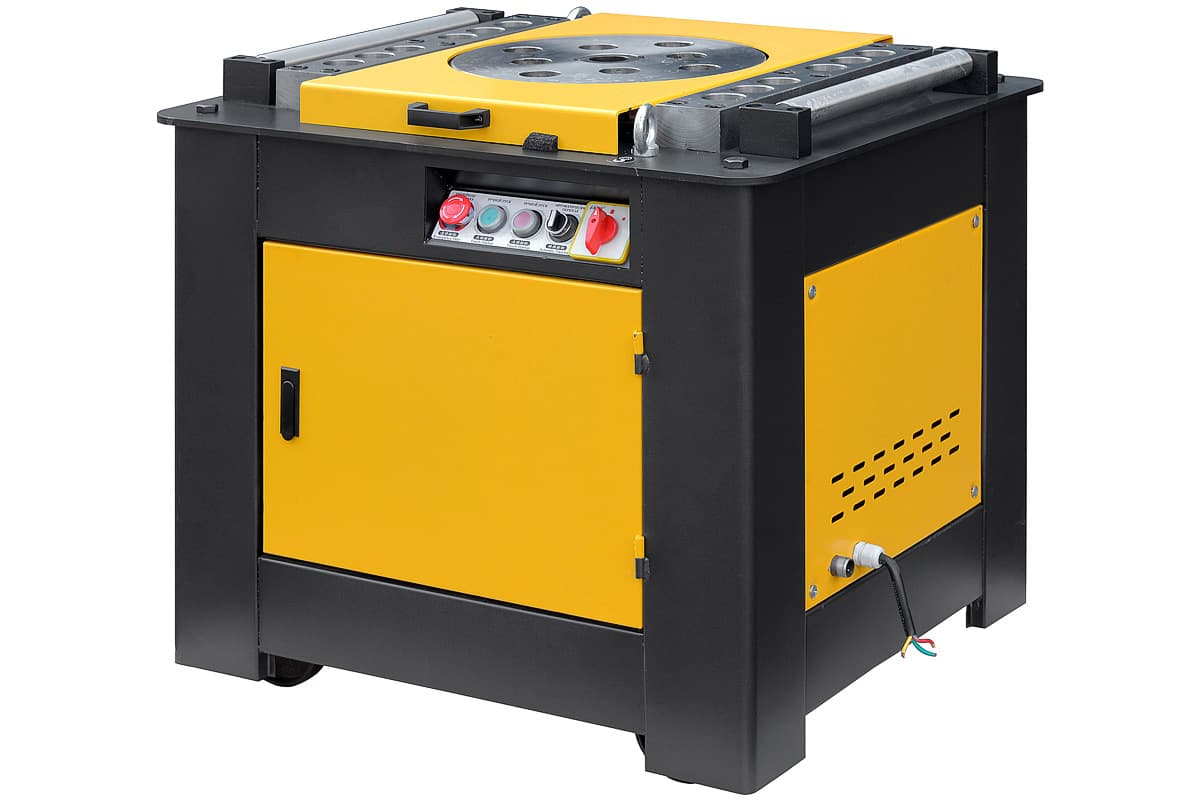
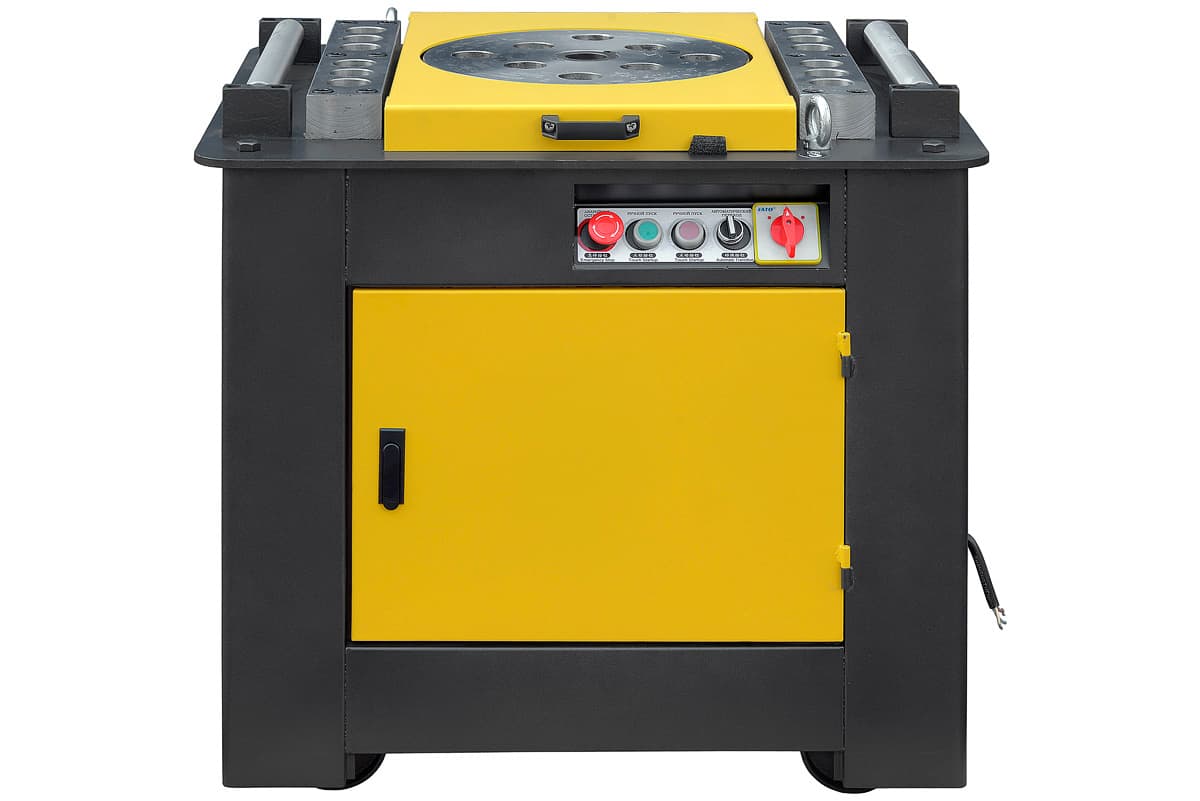
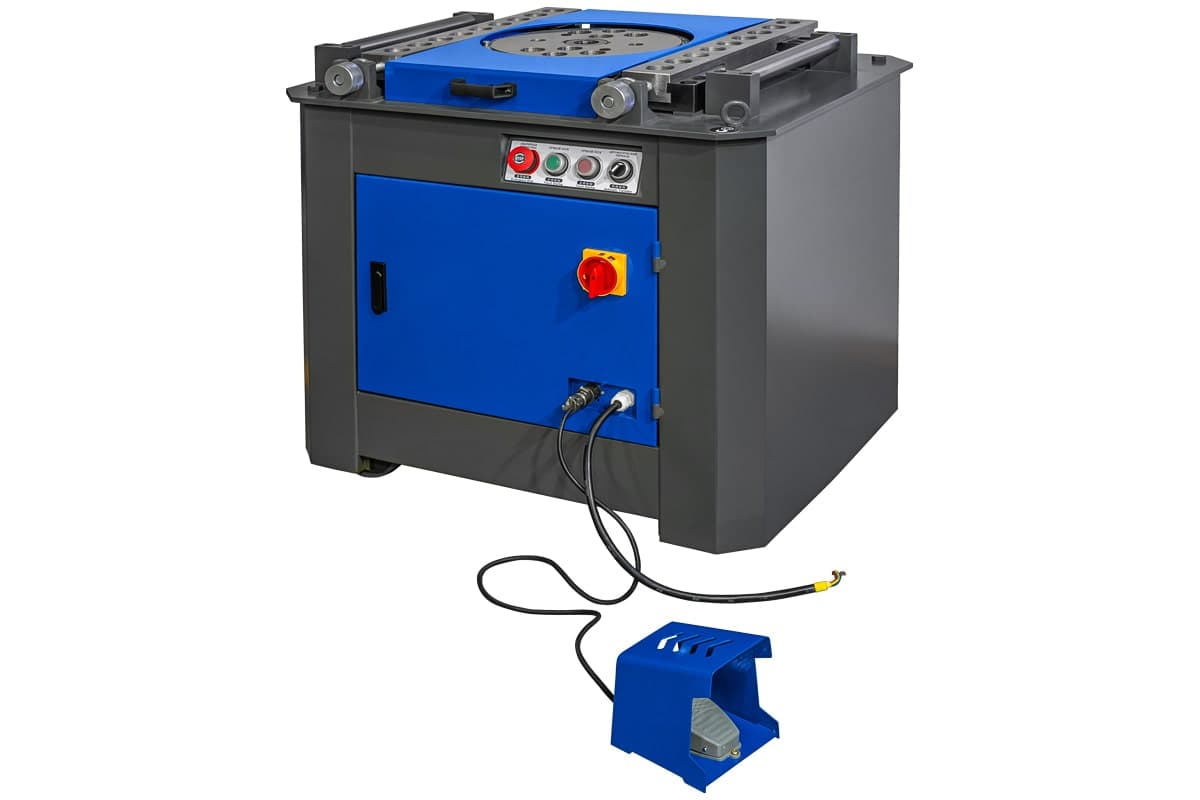
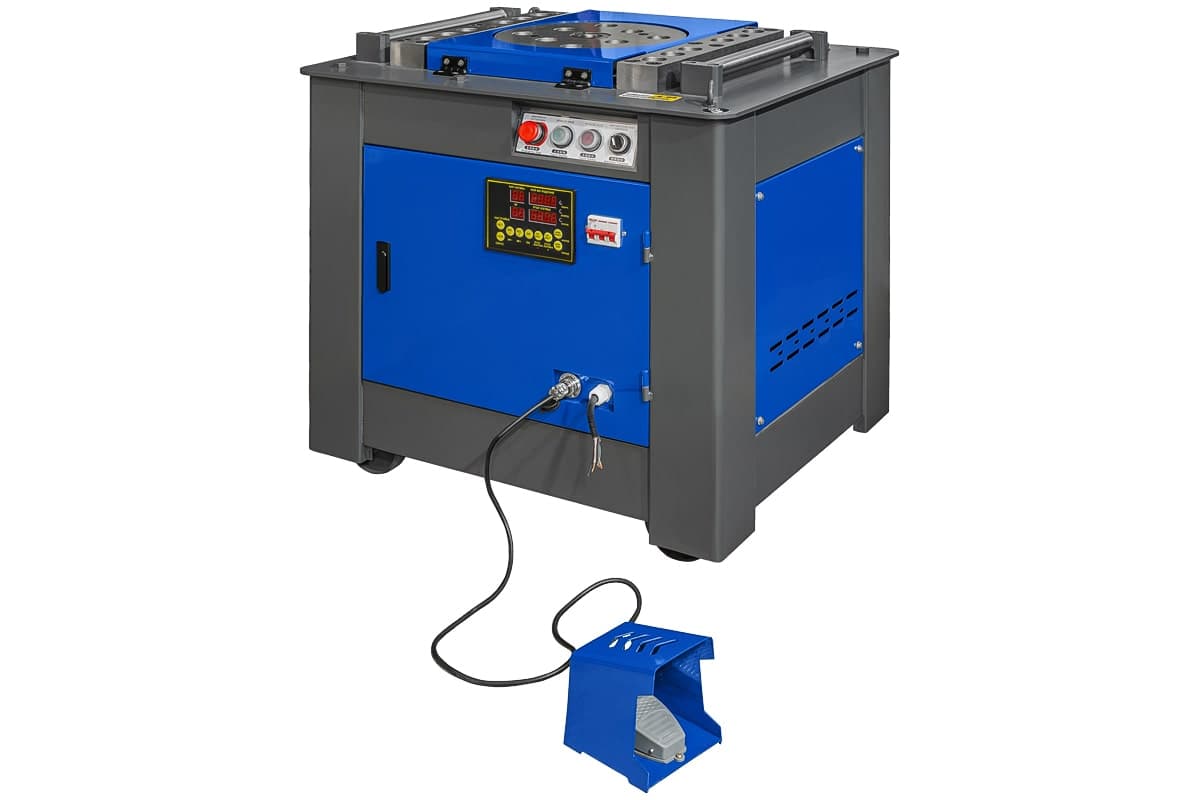
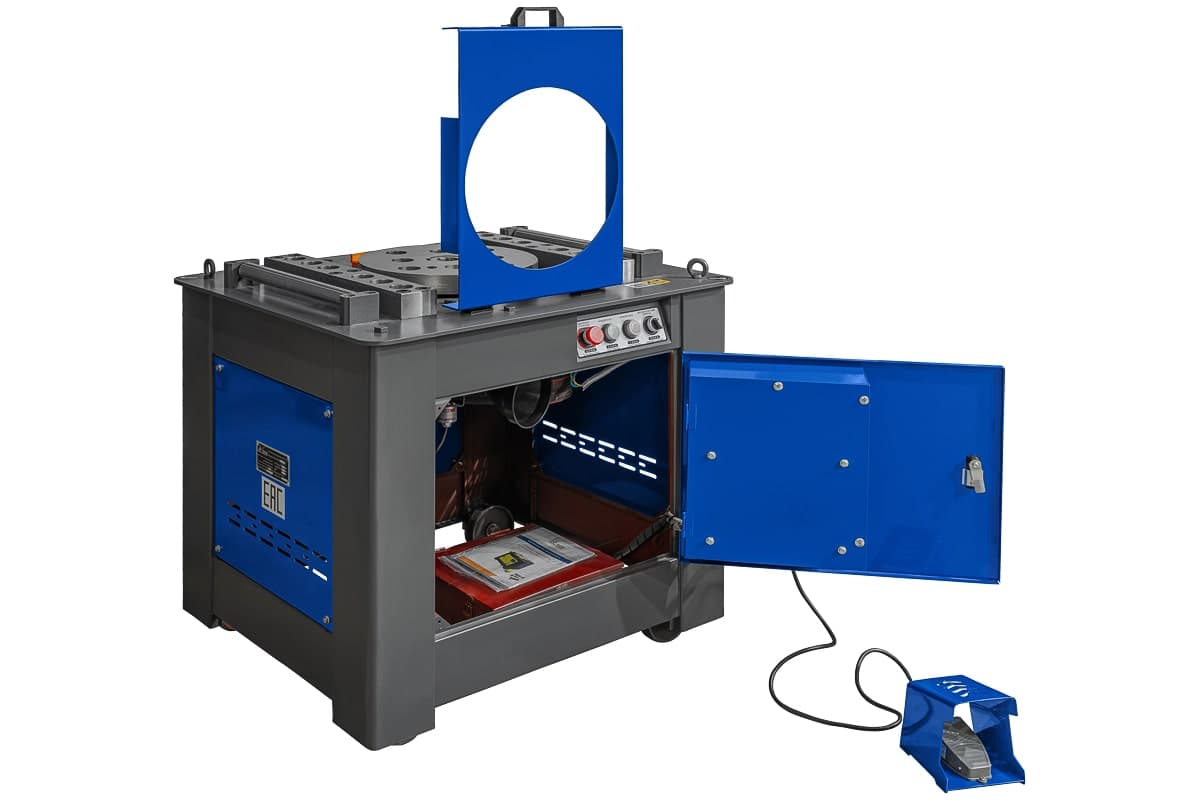
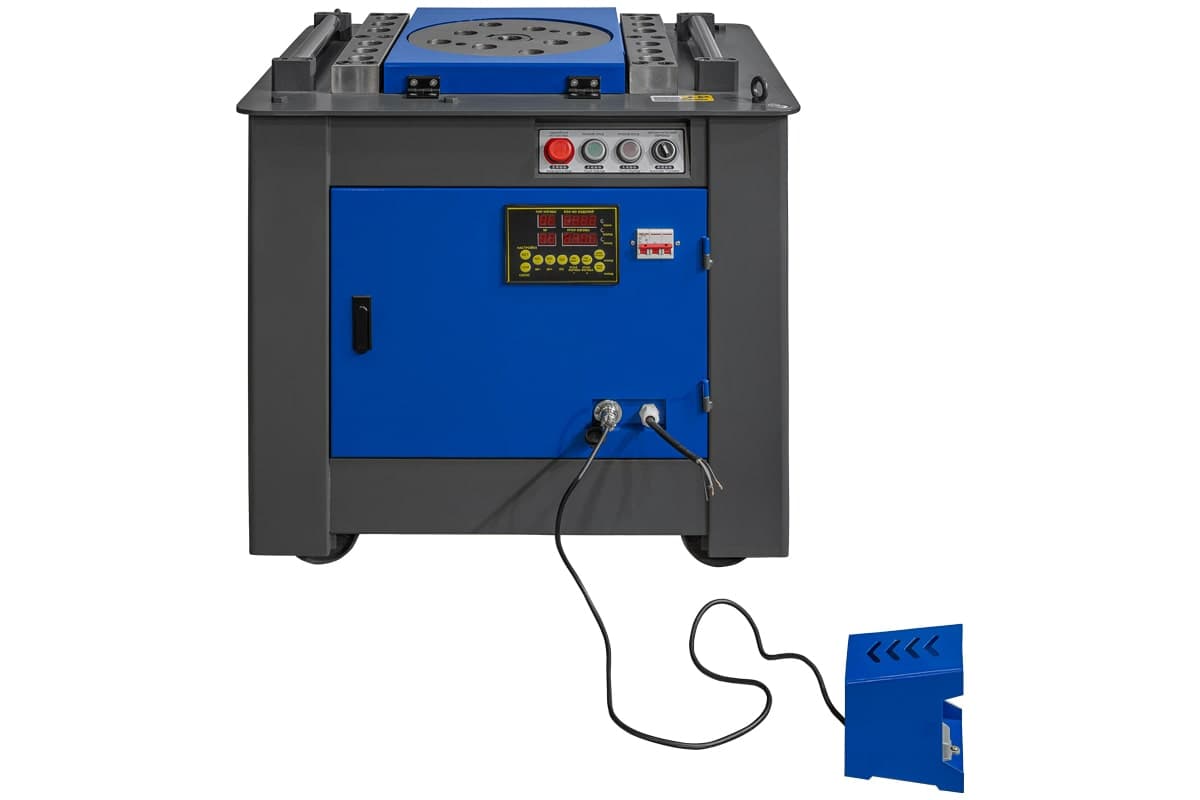
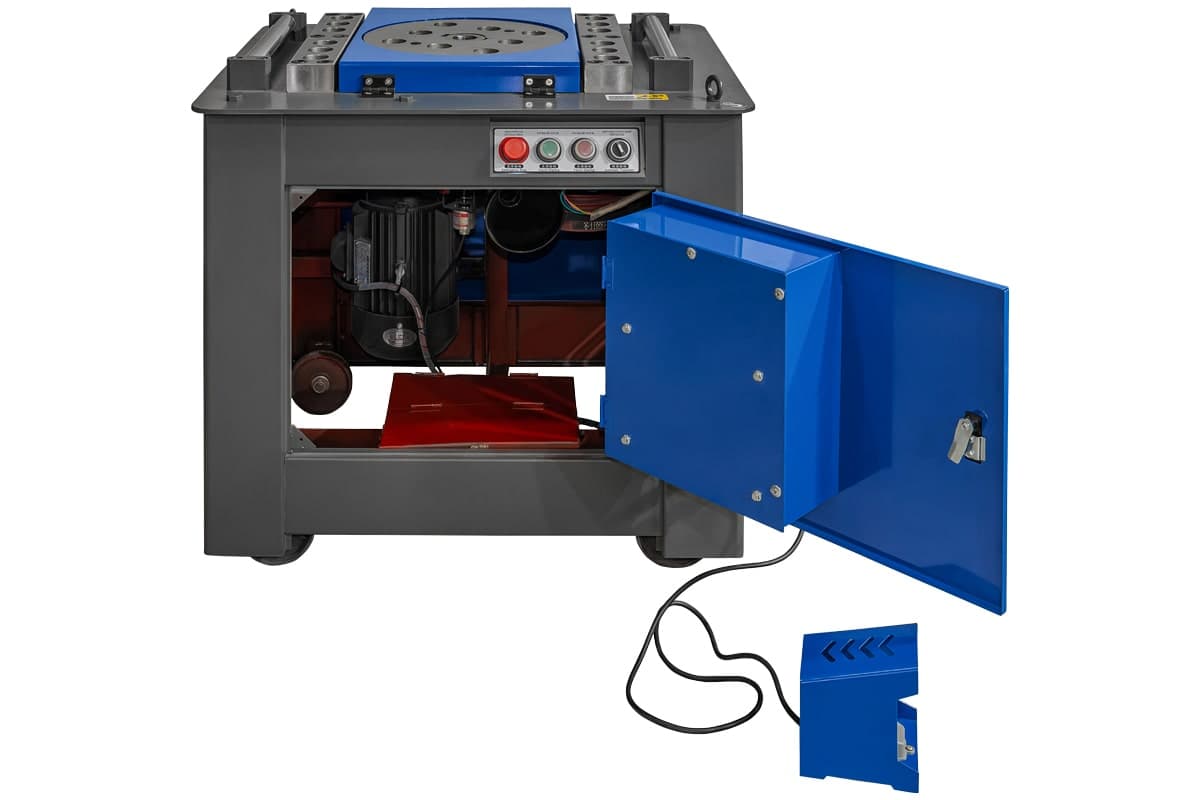
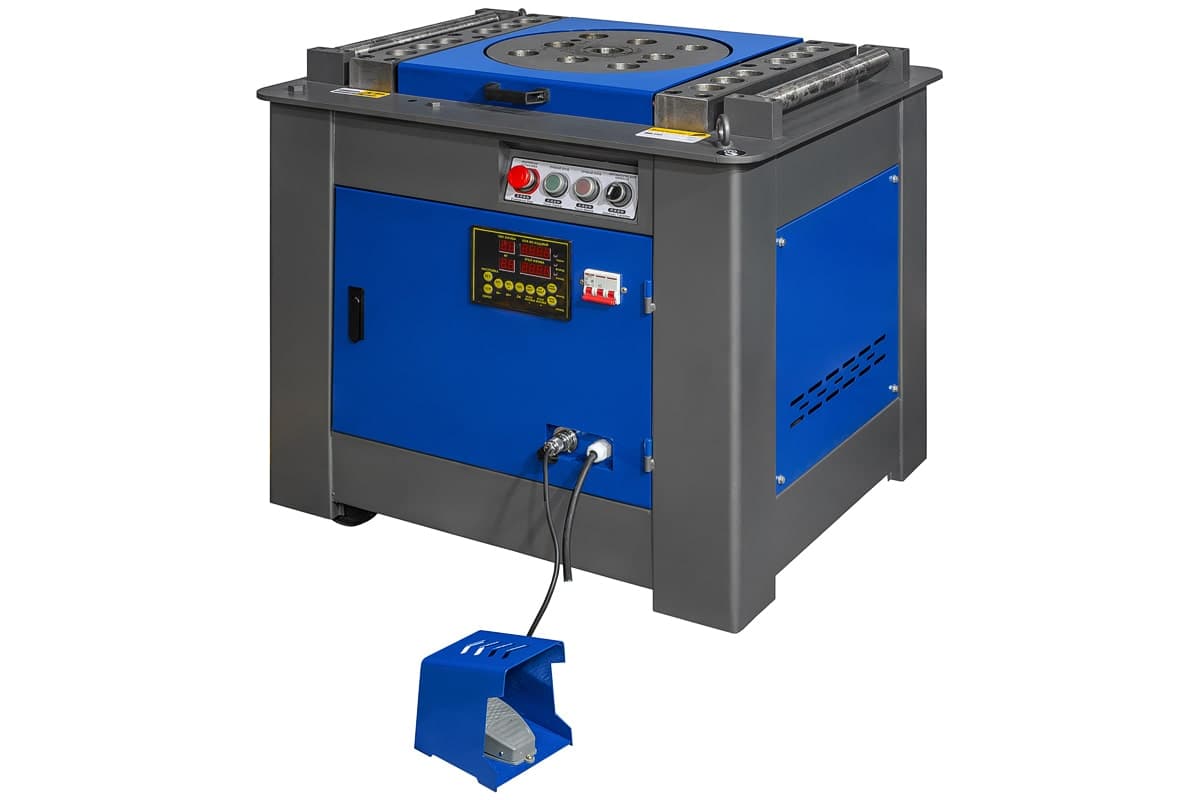
На станке — от 6 до 45 мм. Электрические гибочные станки серии GW работают от сети 380 В, пруток обходит центральный палец вращающегося диска. Максимальные диаметры по карточкам каталога:
| Модель | Диаметр прутка | Двигатель | Диск | Масса | Цена |
|---|---|---|---|---|---|
| TSS GW 40B | 6–32 мм | 3 кВт | 12 об/мин | 255 кг | 135 280 ₽ |
| TSS GW 42В с концевиком | 6–38 мм | 3 кВт | 12 об/мин | 310 кг | 179 792 ₽ |
| ТСС GW 42N | 6–40 мм | 3 кВт | 12 об/мин | 250 кг | 173 104 ₽ |
| ТСС GW 42R автоматический | 6–40 мм | 3 кВт | 12 об/мин | 285 кг | 208 352 ₽ |
| TSS GW 42 с ЧПУ | 6–42 мм | 3 кВт | 12 об/мин | 283 кг | 190 464 ₽ |
| TSS GW 52В с концевиком | 6–45 мм | 4 кВт | 10 об/мин | 360 кг | 223 376 ₽ |
| TSS GW 52 с ЧПУ | 6–45 мм | 4 кВт | 10 об/мин | 333 кг | 227 296 ₽ |
Цены на момент публикации. В описании GW 42N указано, что диск вращается со скоростью 8 об/мин на максимальном диаметре и 12 об/мин на минимальном — тот самый принцип равномерного гиба без рывка.
Граница получается такая: хомуты, шпильки и лягушки из прутка 6–12 мм на частном фундаменте гнут рычагом. Рабочие стержни 16 мм и толще, сотни одинаковых деталей или требования к точной повторяемости — это станок. Какой именно и стоит ли доплачивать за концевик, автомат или ЧПУ — разобрано в статьях станок для гибки и резки арматуры и станок для гибки арматуры с ЧПУ.
Станки для гибки арматуры: от 32 до 45 мм
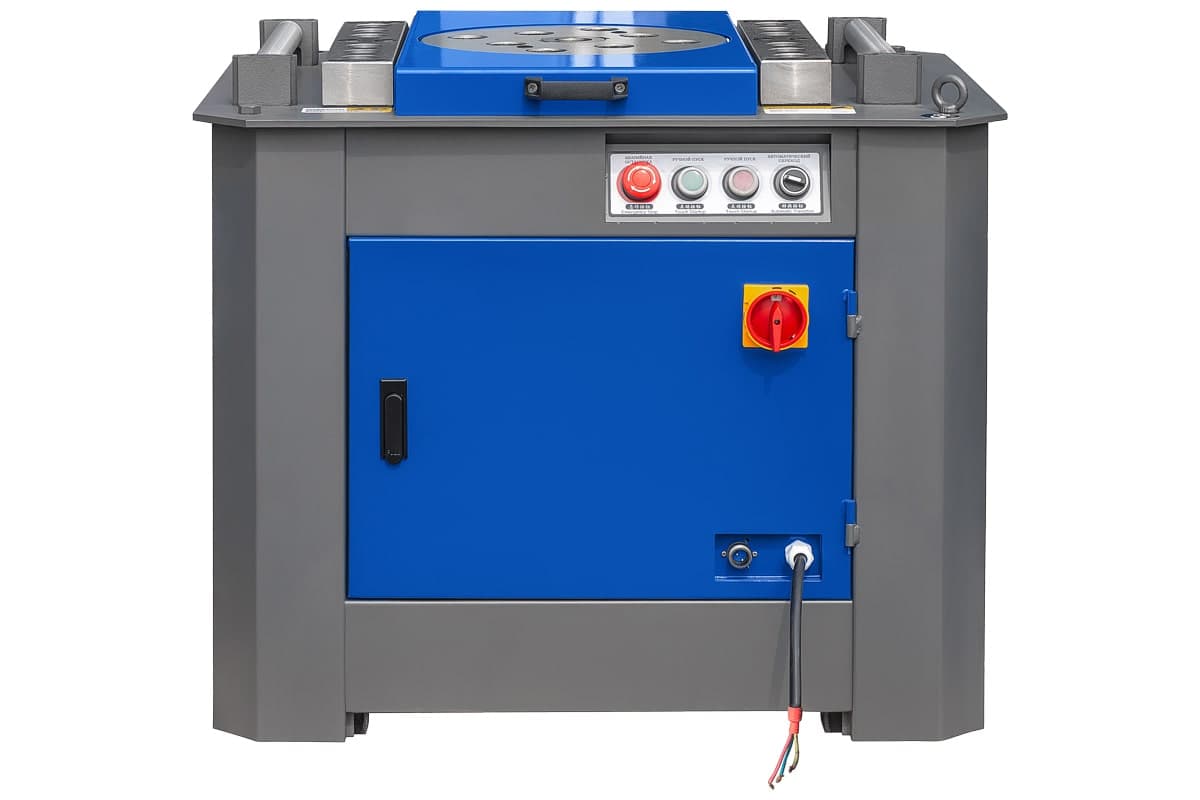
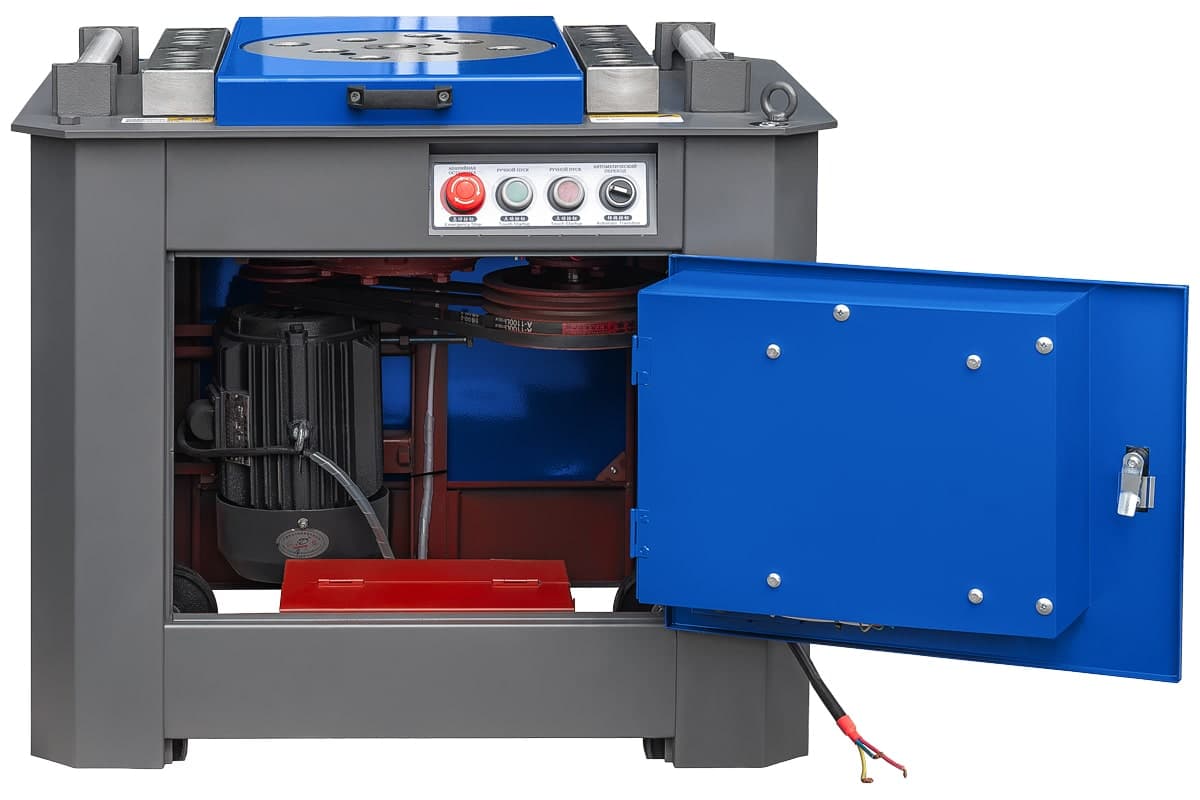
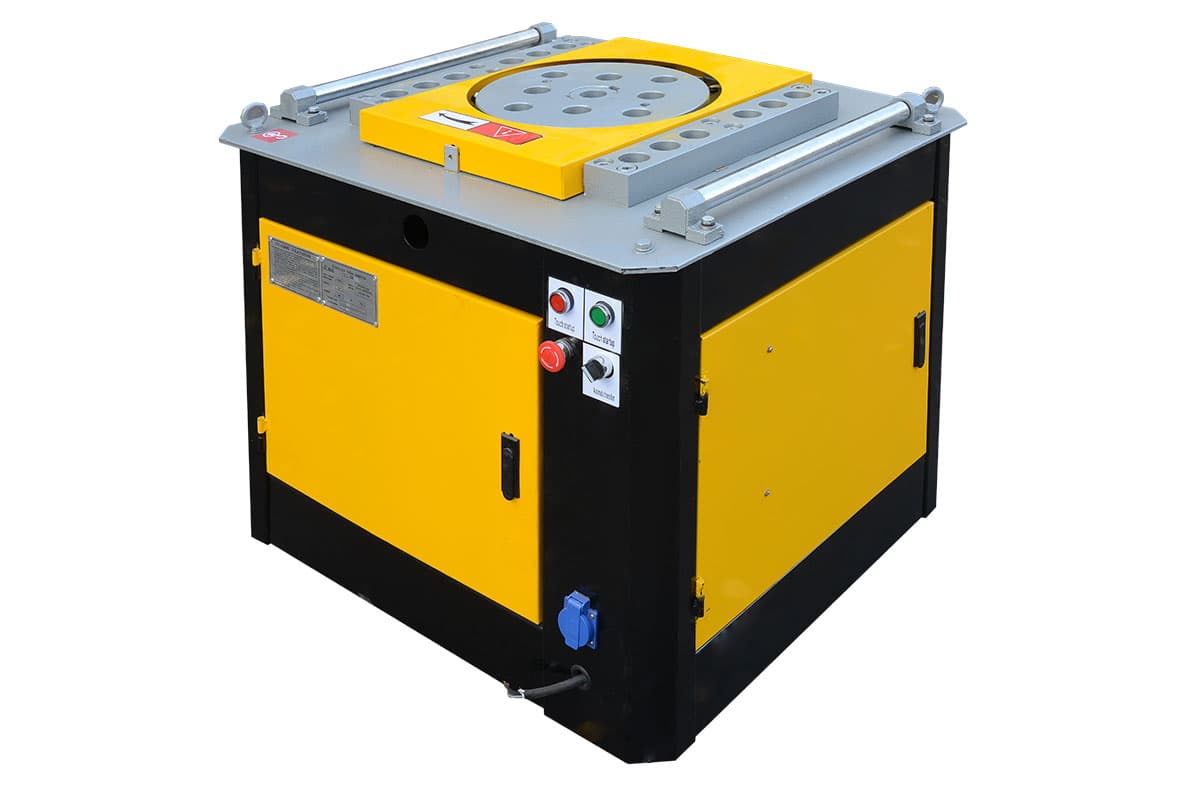
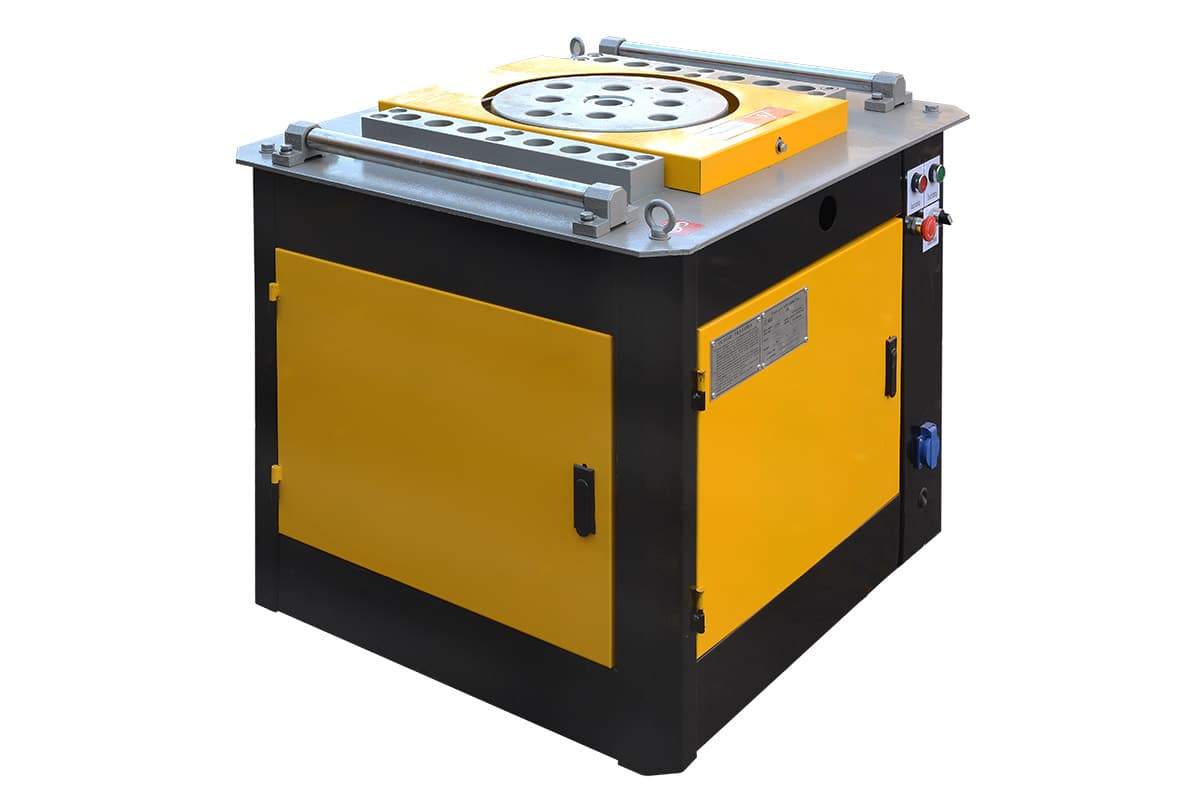
Как гнуть арматуру на станке: порядок работы
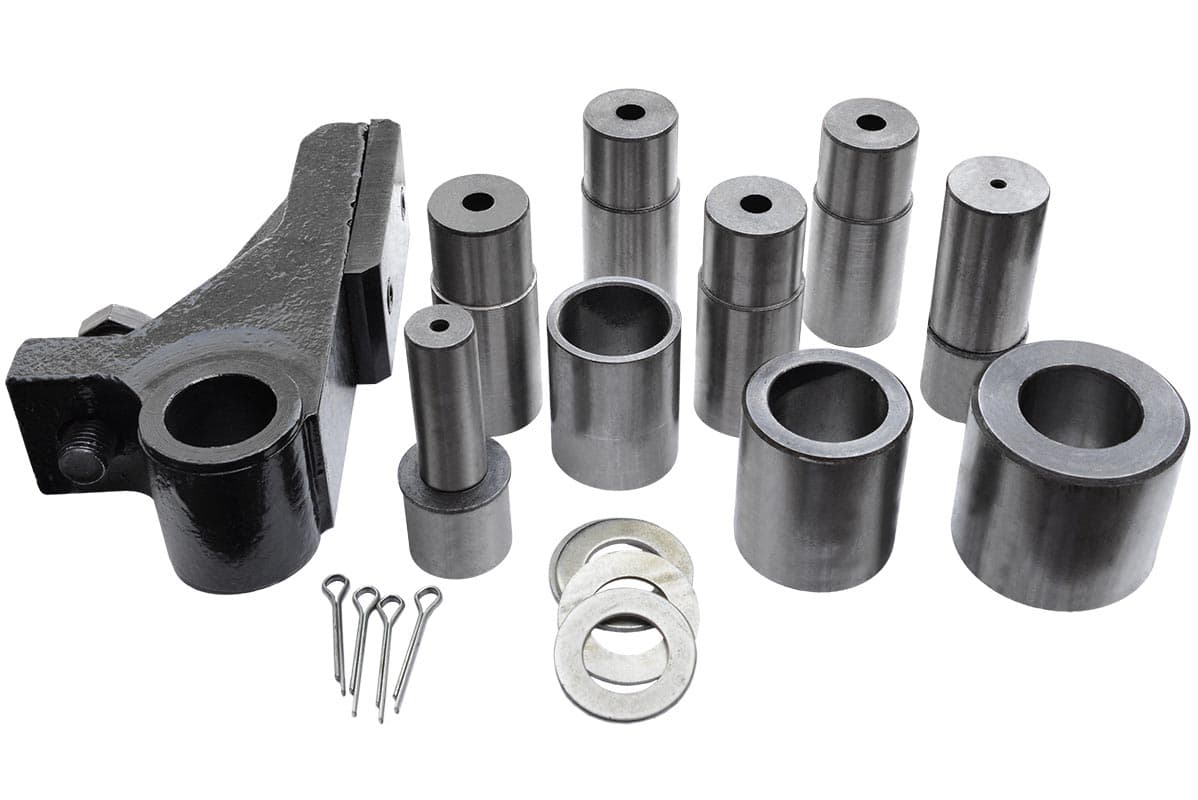
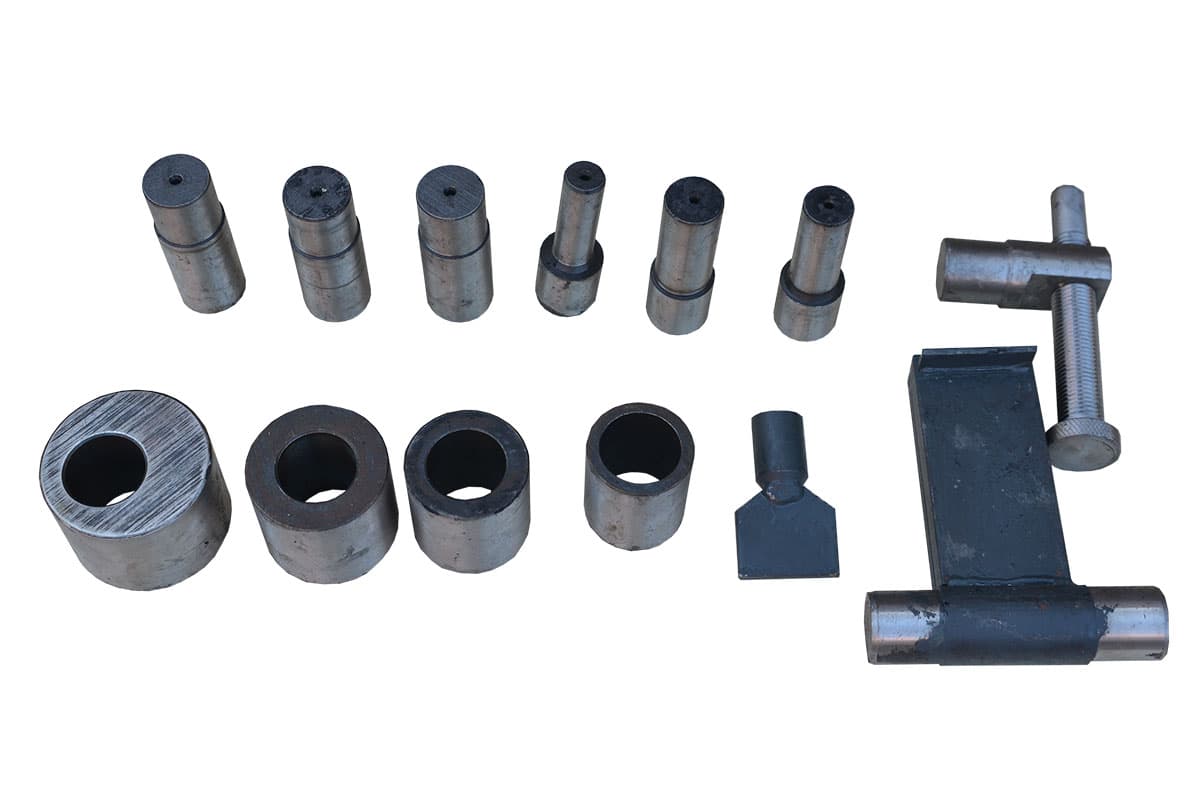
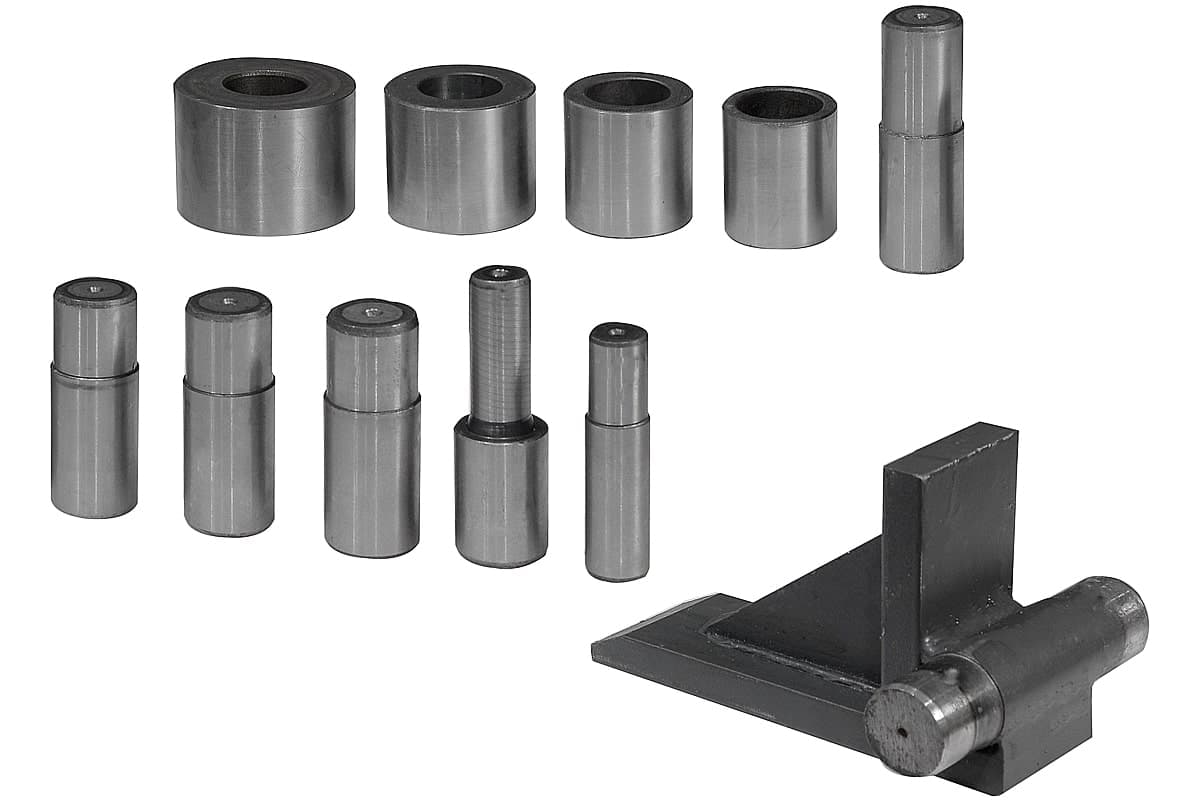
- Подберите оправку. На центральный палец диска ставят втулку под диаметр прутка по таблице выше; комплектность втулок уточняйте в паспорте модели.
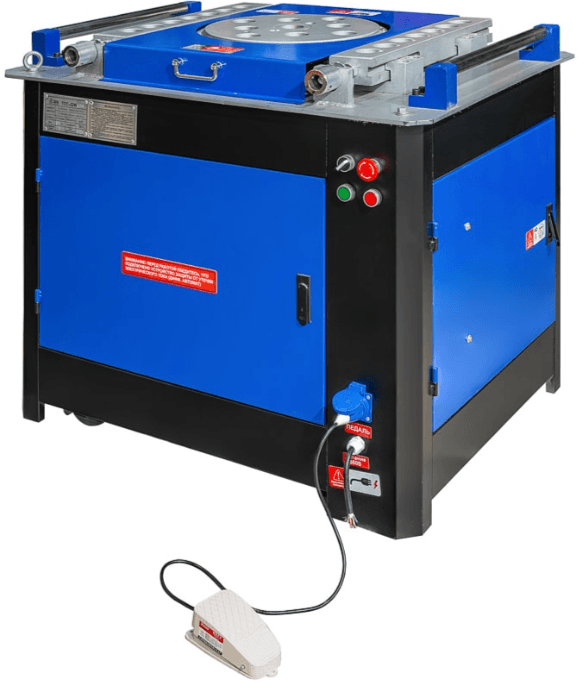
- Выставьте угол. На станках с концевиком угол задают переставляемыми штифтами — концевой выключатель реверсирует диск при достижении угла. На моделях с ЧПУ угол задают с панели, и его можно менять без перестановки упоров.
- Пробная деталь. Согнули одну, измерили угол и размеры, поправили угол на упругий возврат и вычет на гиб — только потом партия.
- Подача прутка. Метку совмещают с одной и той же гранью пальца, длинный пруток поддерживают рольгангом или подставкой на высоте стола, чтобы он не провисал и не ломал угол.
- Пакетная гибка нескольких прутков возможна только в пределах паспорта по суммарному сечению — уточняйте по конкретной модели.
На стройке без трёхфазной сети станки GW питают от генератора — двигатель 3–4 кВт, но пусковой ток требует запаса по мощности. Как его подобрать — в статьях генератор для стройки и однофазный или трёхфазный генератор; модели — в разделе дизельных электростанций.
Контроль и брак после гибки
Что проверяют на готовой детали:
- Трещины и надрывы на наружной стороне гиба. ГОСТ 34028-2016 (п. 5.7) для приёмки самого проката требует, чтобы после испытания на изгиб не было трещин и разрывов, видимых без увеличительных приборов. Если на объекте трещина видна глазом — значит, оправка была мала, пруток гнули рывком или сталь не соответствует классу. Деталь — в брак, партию проката — на проверку.
- Смятие и залом профиля. Сплющенный в гибе стержень хуже сцепляется с бетоном.
- Угол и размеры — по шаблону или угольнику с первой и далее выборочных деталей партии.
- Перегибы и правка. Следы повторного гиба в одном месте — брак: выпрямление гнутых стержней СП 70 не разрешает.
- Совпадение класса. Заготовки разных классов на одном столе путают; каждая пачка — с биркой.
Безопасность при гибке арматуры
- Станок — заземлён и подключён через свой автомат. Кабель питания не должен лежать в зоне хода прутка.
- Руки — вне зоны диска. Пруток придерживают за конец, пуск — педалью или кнопкой, когда руки уже убраны. Ничего не поправляют на вращающемся диске.
- Зона поворота прутка. Длинный стержень при гибе описывает дугу: в этой зоне не должно быть людей, особенно за спиной оператора.
- Рычаг при ручной гибке. Труба срывается с прутка — стойте так, чтобы при срыве не упасть вперёд; рукавицы и очки обязательны, пруток может спружинить.
- Резка и торцы. Острые торцы после резки закрывают защитными колпачками, если пруток торчит из каркаса в проходе.
Чек-лист перед гибкой
- Класс и диаметр арматуры по бирке совпадают с проектом.
- Диаметр оправки — по проекту, а если не указан, большее из значений СП 63 и СП 70.
- Длина заготовки посчитана с вычетом на каждый гиб и проверена пробной деталью.
- Метки ставятся от одного торца и совмещаются с одной гранью пальца.
- Гнуть холодным, плавно, без нагрева и без исправления перегибом.
- Первая деталь партии проверена по шаблону, наружная сторона гиба — без трещин.
- Вручную — только тонкий пруток; рабочие стержни 16 мм и толще — на станке.
Станки для гибки — в разделе станки для гибки арматуры, для резки заготовок — станки для резки арматуры, запасные части — в разделе запчасти для станков резки и гибки арматуры. PROTSS — официальный дилер ТСС: для юрлиц работаем по счёту, в том числе по 44-ФЗ и 223-ФЗ (как оформить поставку), и даём скидки до 30% — как их получить. После того как каркас связан, бетон уплотняют — об этом статья о виброрейке для бетона.
Автоматические станки и станки с ЧПУ для серийной гибки
Частые вопросы
Можно ли гнуть арматуру с нагревом?
Без технологической карты — нет. Арматура А500С и большая часть А400 упрочнена при прокатке, и нагрев горелкой разупрочняет участок гиба или делает его хрупким, а проверить это на объекте нечем. СП 70.13330.2012 (п. 10.3.4) допускает гнутьё с нагревом до 600–800 °С только по технологическому регламенту с контролем температуры. Во всех остальных случаях арматуру гнут холодной.
Как правильно гнуть арматуру, чтобы не было трещин?
Гнуть вокруг оправки нужного диаметра и с равномерной скоростью. По СП 63.13330.2018 для рифлёной арматуры до 20 мм оправка не меньше 5 диаметров стержня, от 20 мм — 8 диаметров; для гладкой А240 — 2,5 и 4 диаметра. СП 70.13330.2012 для А500С даёт 6d и 7d. Пруток 12 мм гнут вокруг пальца не меньше 60–72 мм, а не через угол швеллера.
Как гнуть арматуру для фундамента своими руками?
Для хомутов, шпилек и лягушек из прутка 6–12 мм хватает рычажного арматурогиба или стенда: плита с центральным пальцем нужного диаметра и упорами плюс труба-рычаг. Заготовку режут с вычетом около 2–2,5 диаметра стержня на каждый гиб 90°, одинаковые детали гнут по упорам. Рабочие стержни 16 мм и толще гнут на станке.
Как гнуть лягушки из арматуры?
Лягушка гнётся из одного прутка в шесть гибов: лапка, нога, перекладина, нога, лапка. Высоту считают от проекта: толщина плиты минус защитные слои снизу и сверху и минус диаметры стержней сеток. Партию гнут по упорам на станке или стенде, чтобы ноги были одинаковой высоты, иначе верхняя сетка ляжет с разным защитным слоем.
Как рассчитать длину заготовки арматуры с учётом гиба?
Сложите наружные размеры детали и вычтите припуск на каждый гиб. Для гиба 90° припуск равен двум отрезкам по половине оправки плюс диаметр стержня минус длина дуги по средней линии. Для прутка 12 мм на оправке 60 мм это 27,5 мм, поэтому П-элемент 300×400×300 мм режут длиной 945 мм. Точный вычет для своего станка уточняют пробной деталью.
Как гнуть арматуру на гибочном станке?
Ставят втулку-оправку под диаметр прутка, выставляют угол штифтами (на станках с концевиком) или с панели (на моделях с ЧПУ), гнут пробную деталь и поправляют угол на упругий возврат. Станки ТСС серии GW работают от 380 В и гнут пруток от 6 мм до 32 мм у GW 40B, 40 мм у GW 42N и 45 мм у GW 52В и GW 52 с ЧПУ.
Можно ли согнуть композитную арматуру?
На объекте — нет. Стеклопластиковая и базальтопластиковая арматура после отверждения не гнётся пластически, а ломается. Гнутые элементы из неё — хомуты, Г- и П-образные детали — изготавливают на заводе и заказывают готовыми по размерам проекта.