
Сварка арматуры: какую можно варить, способы по ГОСТ, электроды и ток

Филимонов Иван
Эксперт PROTSS · 5 октября 2026 г.
Варить можно только свариваемую арматуру — с буквой «С» в классе или из стали с нормальной свариваемостью. Разбираем способы по ГОСТ 14098-2014 (внахлёст, с накладками, ванная, стыковая), длины швов от 4d до 10d, электроды и ток по диаметру, аппараты от 6 203 ₽ и резку станком.
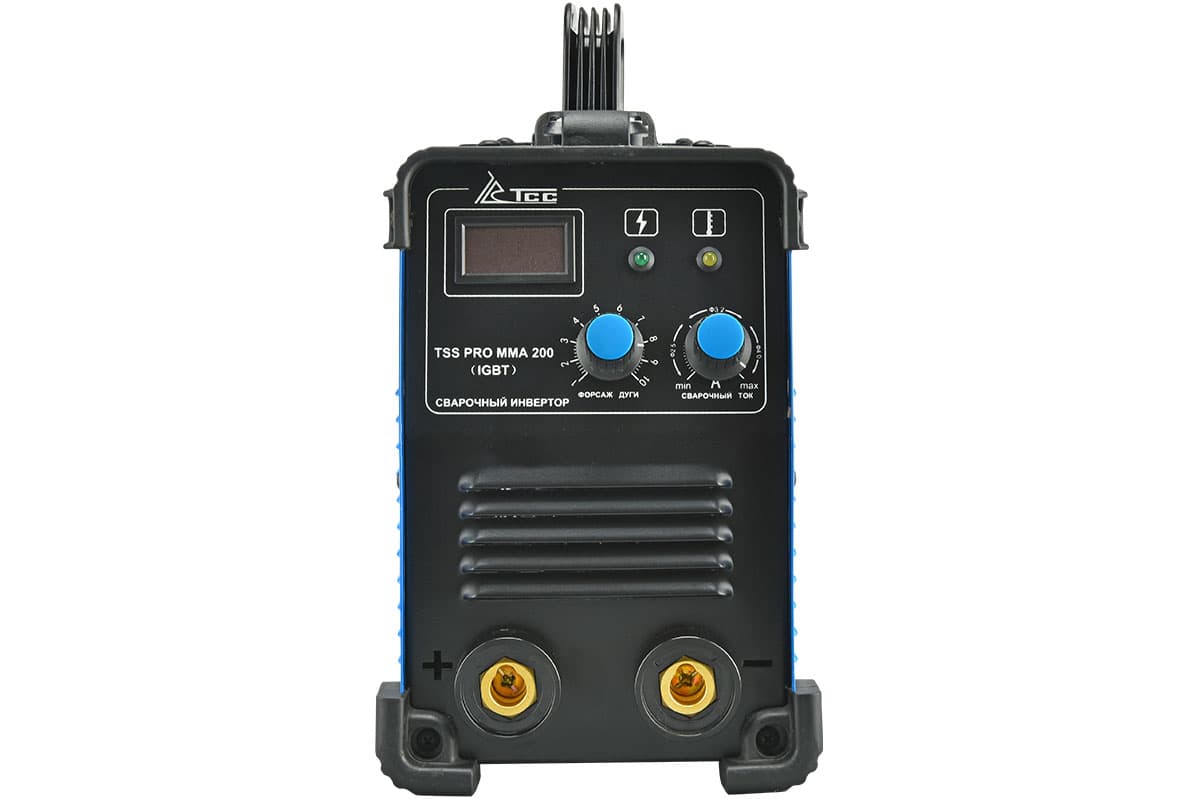
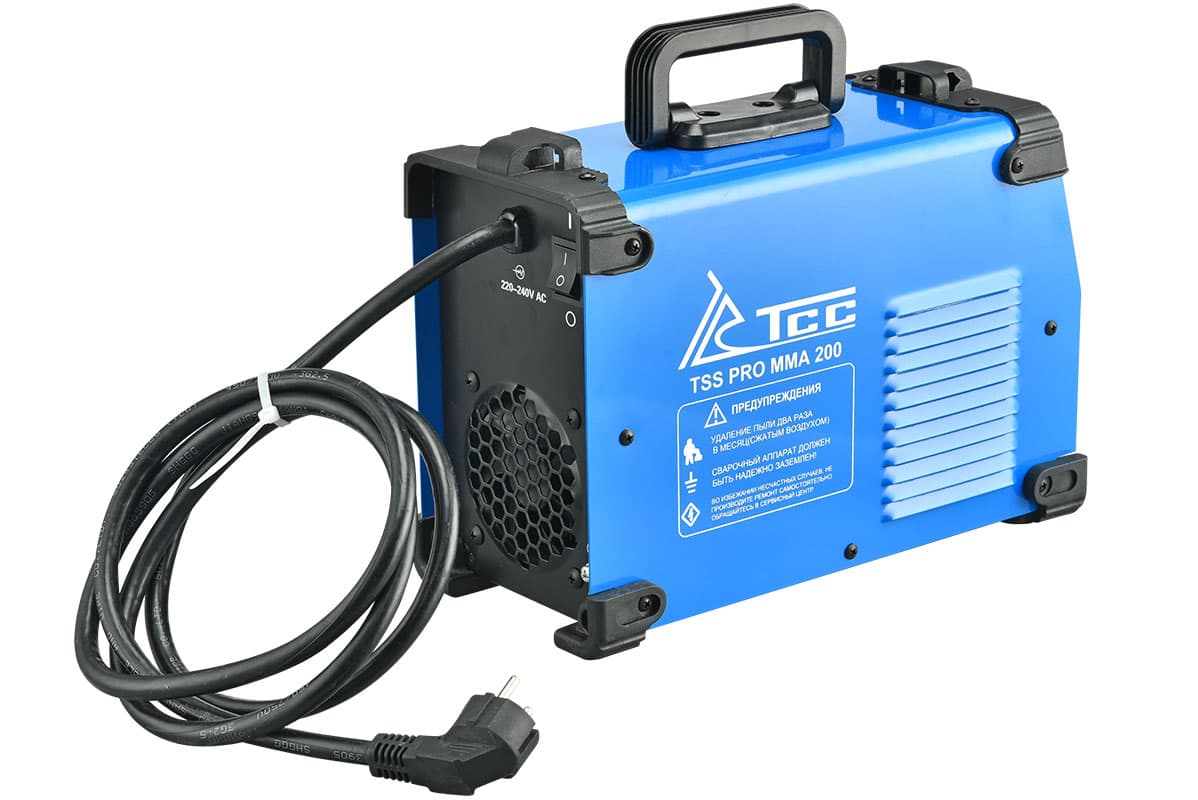
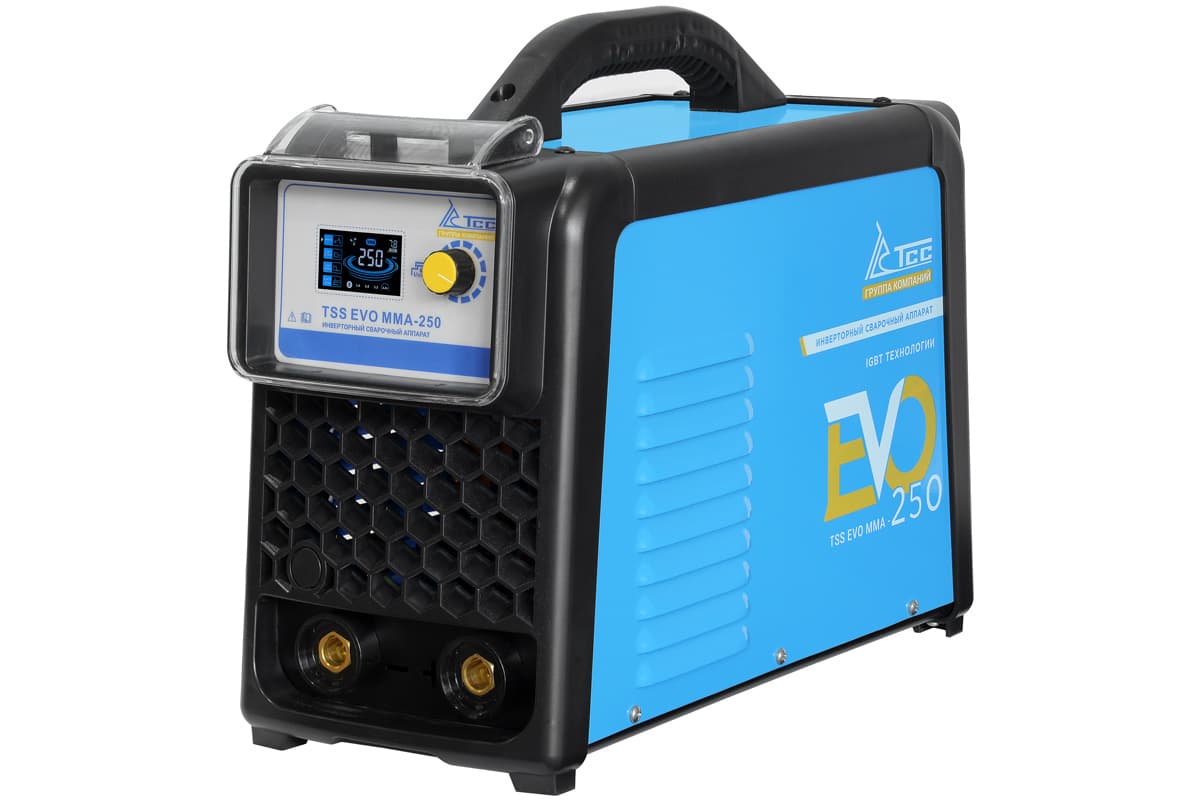
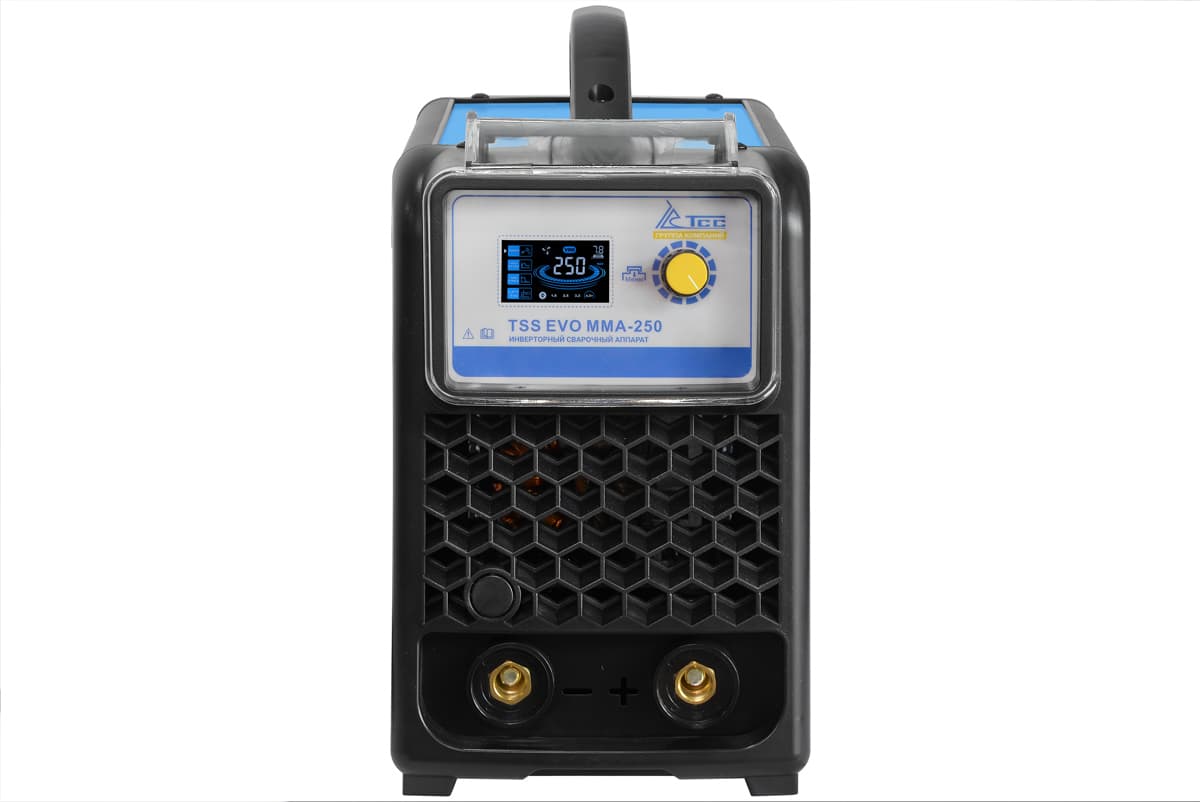
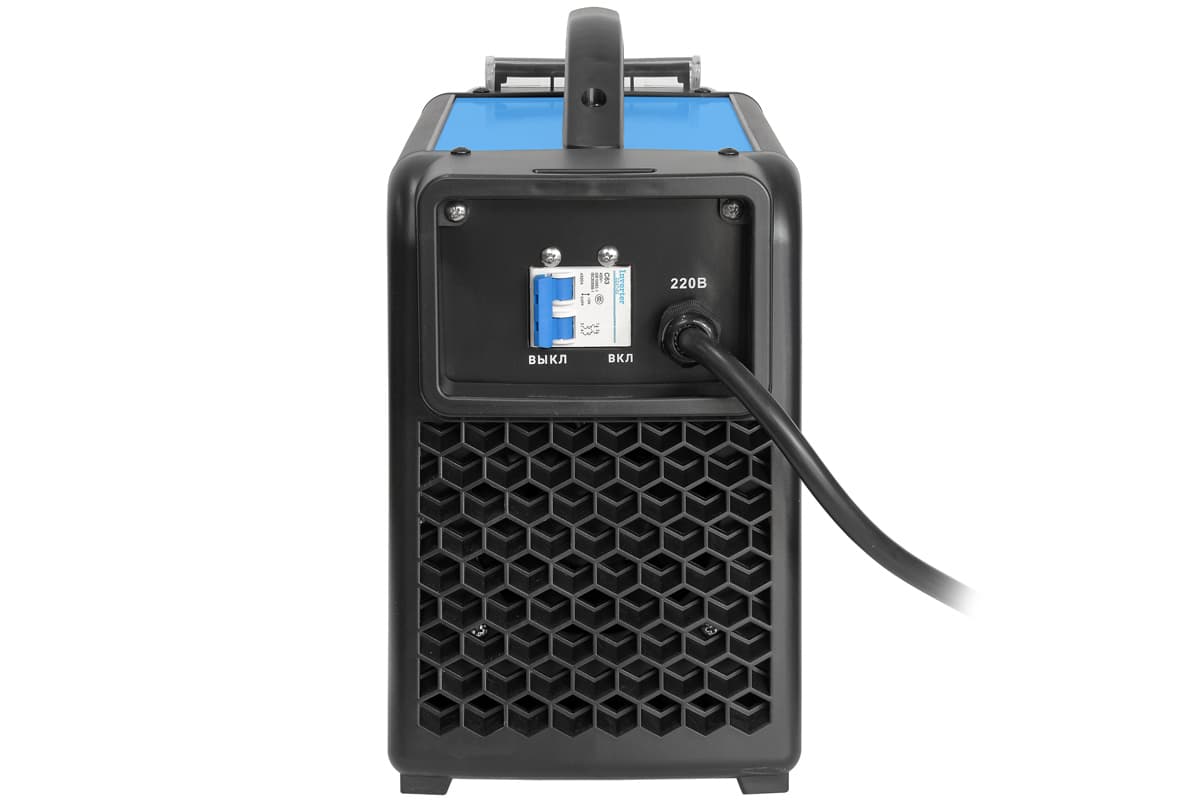
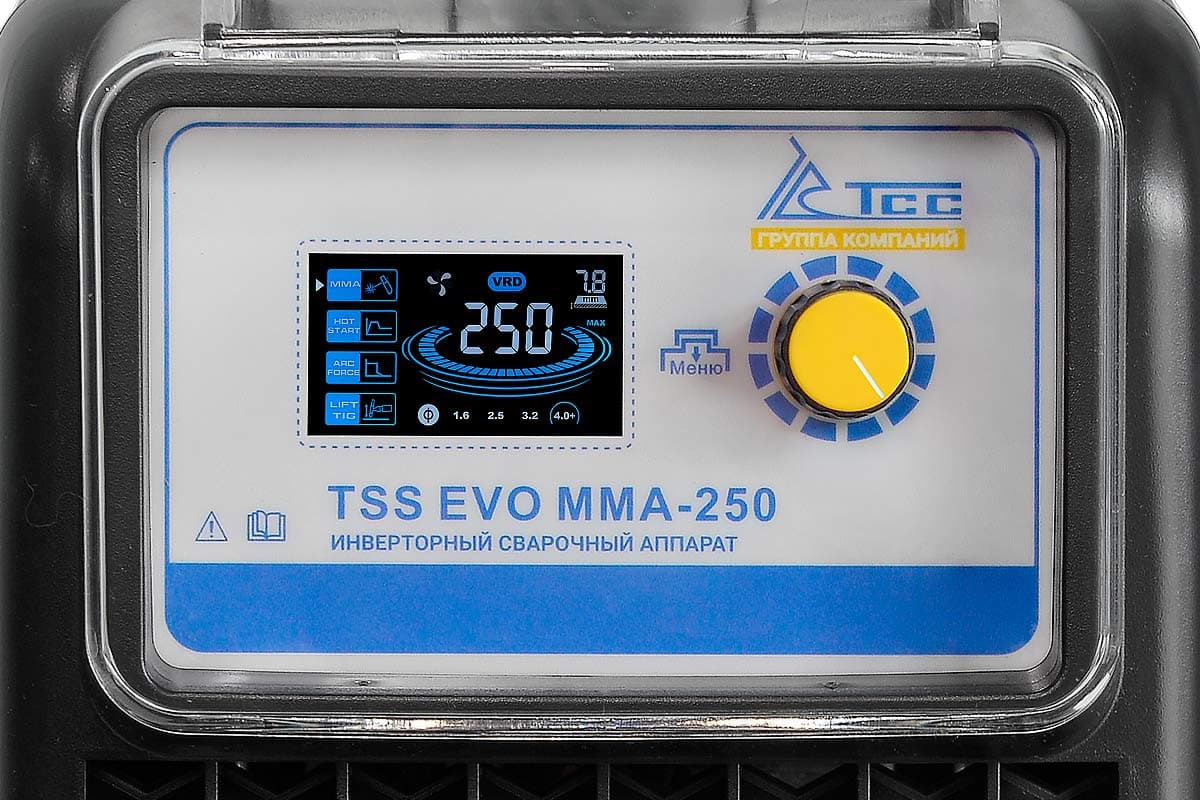
Сварка арматуры допустима, только если сталь свариваемая: в маркировке класса стоит буква «С» (А500С, В500С) или в сертификате указана марка стали с нормальной свариваемостью. Типы соединений задаёт ГОСТ 14098-2014: на стройке арматуру чаще всего соединяют дуговой сваркой внахлёст или с накладками из стержней, толстые стержни от 20 мм — ванной сваркой или на скобе-накладке. Для стержней 10–20 мм хватает инвертора на 200–250 А с электродом 3–4 мм — например, TSS PRO MMA-200 за 6 203 ₽ (ПВ 80%) или TSS EVO MMA-250 за 10 170 ₽. Для ванной сварки стержней 28–40 мм нужен аппарат на 315–400 А и сеть 380 В. Цены на момент публикации.
Какую арматуру можно варить: классы и буква «С»
Свариваемость арматуры определяет не диаметр и не профиль, а химический состав стали и способ упрочнения. В ГОСТ 14098-2014 прямо перечислено, каким документам должен соответствовать состав свариваемых по стандарту сталей: А240, А300, А400 и выше — по ГОСТ 5781, термомеханически упрочнённые Ат500С и Ат600С — по ГОСТ 10884, А500С — по действующим нормативам (в России это ГОСТ Р 52544).
| Класс | Сварка | Что проверить |
|---|---|---|
| А240 (гладкая) | сваривается | подходит для хомутов и монтажных деталей |
| А400 | зависит от марки стали | в сертификате: сталь 25Г2С варится хорошо, у 35ГС свариваемость ограничена |
| А500С, В500С | свариваемая по определению | буква «С» — это и есть «свариваемая» |
| А600С | свариваемая, состав задан стандартом | для неё в ГОСТ указана сталь 20Г2СФБА |
| Ат600, Ат800, Ат1000 без «С» | только как более слабый класс | стержни немерной длины и отходы ГОСТ разрешает в сварных изделиях только как А400 без пересчёта сечения |
Последняя строка — ключ к вопросу «почему арматуру нельзя варить». Термомеханически упрочнённая сталь получает прочность от закалки при прокатке. Местный нагрев дугой эту структуру разрушает: рядом со швом сталь разупрочняется или, наоборот, становится хрупкой. Поэтому стандарт и разрешает использовать такие стержни (речь о немерной длине и отходах) в сварных изделиях только как арматуру класса А400 — весь запас прочности высокого класса теряется.
Сварка или вязка арматуры проволокой
Оба способа законные: ГОСТ 10922-2012 так и называется — «Арматурные и закладные изделия, их сварные, вязаные и механические соединения». Выбор зависит от класса стали и задачи.
| Критерий | Вязка проволокой | Сварка |
|---|---|---|
| Какая арматура | любая, включая несвариваемую | только свариваемая |
| Влияние на сталь | не греет стержень | зона нагрева у шва |
| Стык по длине | длинный нахлёст по проекту | шов 4–10d или ванная без нахлёста |
| Жёсткость каркаса | каркас подвижен до бетонирования | жёсткий каркас, удобно поднимать краном |
| Что нужно | крючок или вязальный пистолет | аппарат, электроды, питание, сварщик |
Для частного фундамента из А500С и А400 на 10–14 мм вязка — нормальная практика: быстрее, дешевле и не зависит от электричества. Сварку выбирают, когда каркас собирают заранее и поднимают целиком, когда стыкуют толстые стержни 25–40 мм (нахлёст на таких диаметрах съедает много металла) и когда сварное соединение указано в проекте.
Способы соединения арматуры сваркой по ГОСТ 14098-2014
Стандарт кодирует соединение буквой типа, номером и способом сварки: К — крестообразное, С — стыковое, Н — нахлёсточное с пластиной, Т — тавровое; Р — ручная, М — механизированная, К — контактная. Для стройки важны шесть вариантов:
| Обозначение | Что это | Где применяют |
|---|---|---|
| С23-Рэ | стержни внахлёстку, ручная дуговая | стыки 10–25 мм на объекте |
| С21-Рн | стык с накладками из стержней | стыки 10–40 мм, когда нахлёст не помещается |
| С7-Рв, С10-Рв | ванная одноэлектродная в инвентарной форме | горизонтальные и вертикальные стыки толстых стержней |
| С15-Рс | ванно-шовная на стальной скобе-накладке | стержни 20–40 мм |
| С1-Ко | контактная стыковая | заводы и арматурные цеха |
| К3-Рп | крестообразное прихватками | фиксация каркаса без нормируемой прочности |
Механизированные варианты тех же соединений (С21-Мн, С23-Мэ, С14-Мп) выполняют полуавтоматом в углекислоте или порошковой проволокой — стандарт допускает любой из этих видов. Как выбрать аппарат под такую сварку — в статье какой полуавтомат выбрать.
Сварка арматуры внахлёст и с накладками: длина шва
Это самые частые способы соединения арматуры сваркой на стройплощадке: обычный инвертор, электрод 3–4 мм, никаких форм. Главный параметр — длина шва в диаметрах стержня (d). По таблицам 9 и 10 ГОСТ 14098-2014 для одностороннего шва:
| Класс | Внахлёст (С23-Рэ) | С накладками (С21-Рн) | Пример для d = 16 мм |
|---|---|---|---|
| А240 | не меньше 6d | не меньше 6d | 96 мм |
| А400 | не меньше 8d | не меньше 8d | 128 мм |
| А500С | не меньше 8d | не меньше 8d | 128 мм |
| А600С | не меньше 10d | не меньше 10d | 160 мм |
Двусторонние швы длиной 4d стандарт допускает для внахлёстки классов А240 и Ас300 и для накладок классов А240, А300, А400. Ширина шва внахлёст — не меньше половины диаметра и не меньше 8 мм, высота — не меньше четверти диаметра и не меньше 4 мм. Для стержней разного диаметра размеры считают по меньшему.
Накладки при сварке арматуры накладками ставят из стержней того же класса, а для классов А600, А800 и А1000 — со смещением и швами в шахматном порядке. Для стержней 25–40 мм вместо накладок из арматуры допускаются усиленные скобы-накладки.
Ванная сварка арматуры
Ванная сварка соединяет торцы двух стержней без нахлёста: стык помещают в инвентарную форму (медную или графитовую) или на стальную скобу-ванночку, и зазор между торцами заполняют жидким металлом. Электрод плавится непрерывно, металл держится в ванне, пока не прогреет оба торца на всё сечение. Так варят толстые стержни колонн и ростверков: в ГОСТ ванно-шовное соединение на скобе-накладке С15-Рс предусмотрено для диаметров 20–40 мм.
Что отличает ванную сварку от обычной:
- Ток выше обычного. Электрод 5–6 мм и ток в верхней части его диапазона — это 250–320 А, иногда больше. Бытовой инвертор на 200 А такой стык не проварит.
- Длительная работа без пауз. Ванна должна оставаться жидкой, поэтому важна продолжительность включения: аппарат с ПВ 60% на максимальном токе варит 6 минут из 10, а 4 минуты остывает. Как это считать — в статье про ПВ сварочного аппарата.
- Скобы-ванночки — расходник. Их подбирают под диаметр стержня, оставляют в стыке, а материал скоб по ГОСТ — листовая сталь С235–С255.
- Вертикальные стыки сложнее. Для вертикальных стержней колонн стандарт выделяет отдельные типы (С10-Рв, С19-Рм), а техника ведения ванны в этом положении требует опыта. Общие приёмы — в статье вертикальный шов.
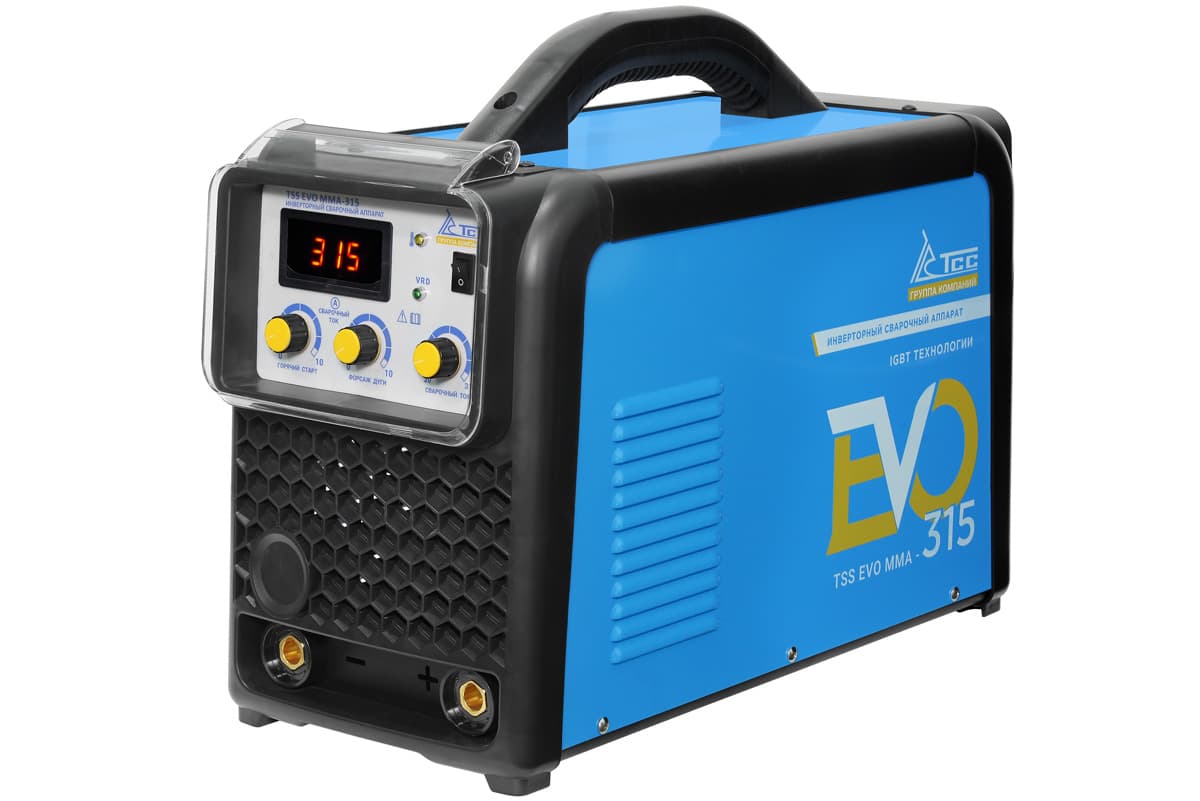
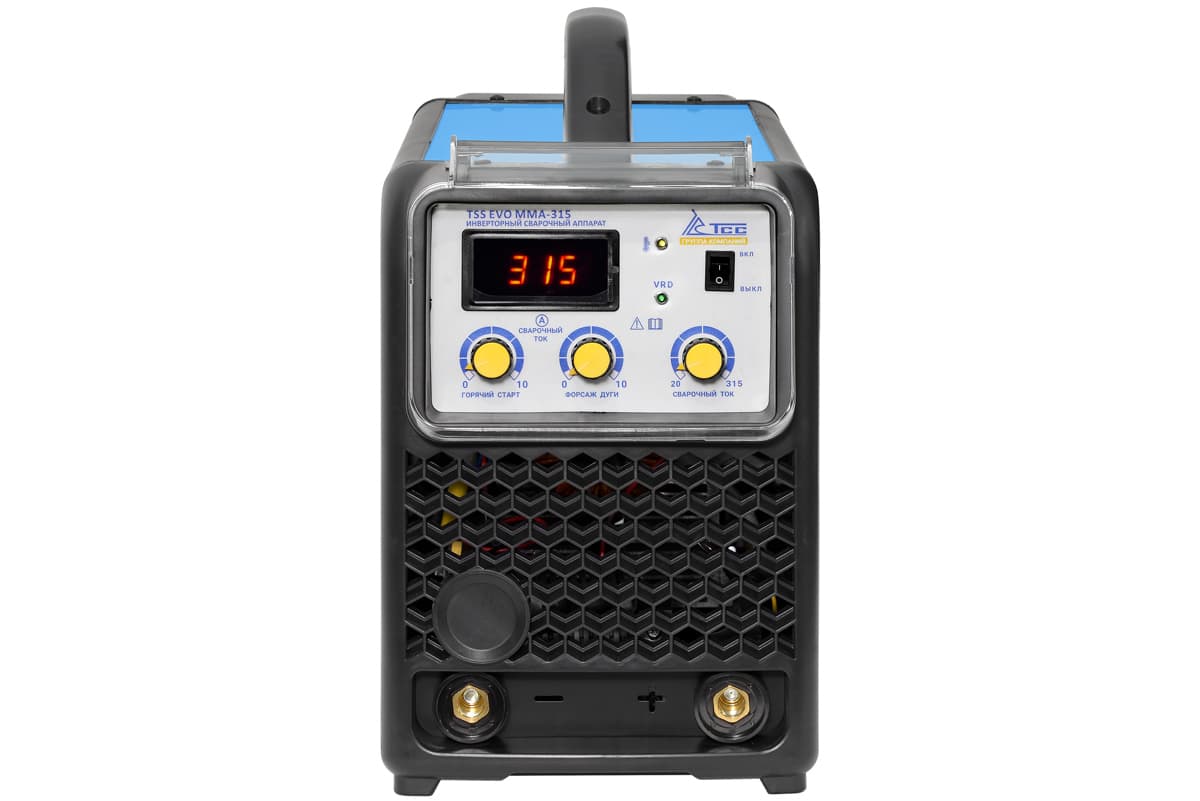
Под ванную сварку в каталоге есть TSS EVO MMA-315 за 36 980 ₽ (20–315 А, электрод до 6 мм, 380 В) и HUGONG INVERDELTA 400 III за 75 757 ₽ (15–400 А, электрод до 6 мм, 380 В).
Стыковая сварка арматуры: контактная и дуговая
Под стыковой сваркой арматуры понимают два разных процесса. Контактная стыковая (С1-Ко) — заводская: стержни зажимают в машине, пропускают ток через торцы и осаживают. Шов получается без присадки и без нахлёста, но машина стационарная и для стройплощадки не подходит. На объекте стыковое соединение делают дуговой сваркой: ванной в форме, на скобе-накладке или с накладками из стержней (С21-Рн) — все эти типы в стандарте относятся к стыковым.
Для стыков на объекте торцы должны быть ровными, а зазор — выставленным по технологической карте. Поэтому заготовки удобнее резать станком, а не электродом и не газом: об этом — ниже.
Крестообразные прихватки: почему ими ослабляют стержень
Сварка пересечений каркаса точками (К3-Рп) — самый массовый и самый недооценённый способ. В примечании к таблице 3 ГОСТ 14098-2014 сказано, что прочность таких соединений на срез не нормируется, а соединения К3-Рп с нормируемой прочностью на строительной площадке выполнять не допускается. То есть прихватка держит каркас до бетонирования, но в расчёте не участвует.
Опасность прихваток в другом — в том, что они делают с рабочим стержнем:
- короткий шов на холодном металле остывает очень быстро, и в зоне нагрева сталь может стать хрупкой;
- подрез у края прихватки — надрез на теле стержня, с которого под нагрузкой начинается трещина;
- на термоупрочнённой арматуре точечный нагрев снимает упрочнение именно в том сечении, где стоит прихватка.
Отсюда практическое правило: точками крепят хомуты, монтажные и распределительные стержни; рабочие стержни вяжут, если проект прямо не разрешает прихватки на них. По таблице ГОСТ прихватка должна иметь длину не меньше половины диаметра и не меньше 8 мм, а ток — минимальный, при котором электрод уверенно горит.
Электроды для сварки арматуры и ток по диаметру
Тип электрода задают проект или технологическая карта. Для рабочих стыков А500С и А400 обычно берут электроды с основным покрытием типа Э50А (например, УОНИ-13/55) — их варят на постоянном токе, как правило обратной полярности. Для прихваток и неответственных узлов из А240 подходят рутиловые электроды. Подробно о покрытиях, прокалке и полярности — в статье какие электроды выбрать.
Ориентир связки «арматура — электрод — ток — аппарат» для нижнего положения:
| Диаметр арматуры | Типичное соединение | Электрод | Ток, ориентир | Аппарат |
|---|---|---|---|---|
| 8–12 мм | прихватки каркаса, внахлёст | 3 мм | 80–140 А | 200 А, сеть 220 В |
| 14–20 мм | внахлёст, накладки | 4 мм | 130–190 А | 200–250 А, ПВ от 60% |
| 20–28 мм | накладки, скоба-накладка | 4–5 мм | 160–250 А | 250–315 А |
| 28–40 мм | ванная в форме, скоба-накладка | 5–6 мм | 220–320 А | 315–400 А, сеть 380 В |
Это общепринятые ориентиры, а не норма: уточняйте режим по паспорту аппарата и по пачке электродов. В вертикальном и потолочном положении ток снижают, а на морозе режим и подогрев задаёт технологическая карта.
Инверторы для сварки арматуры: от 200 до 315 А
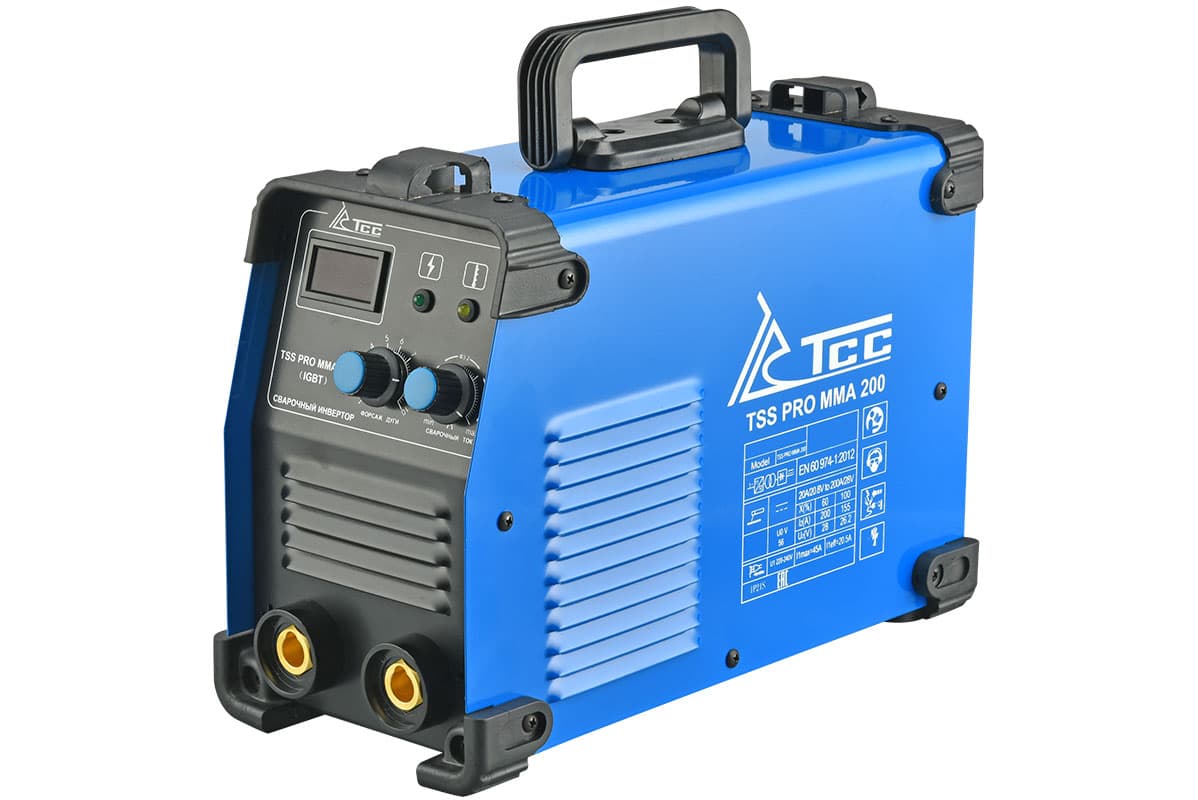
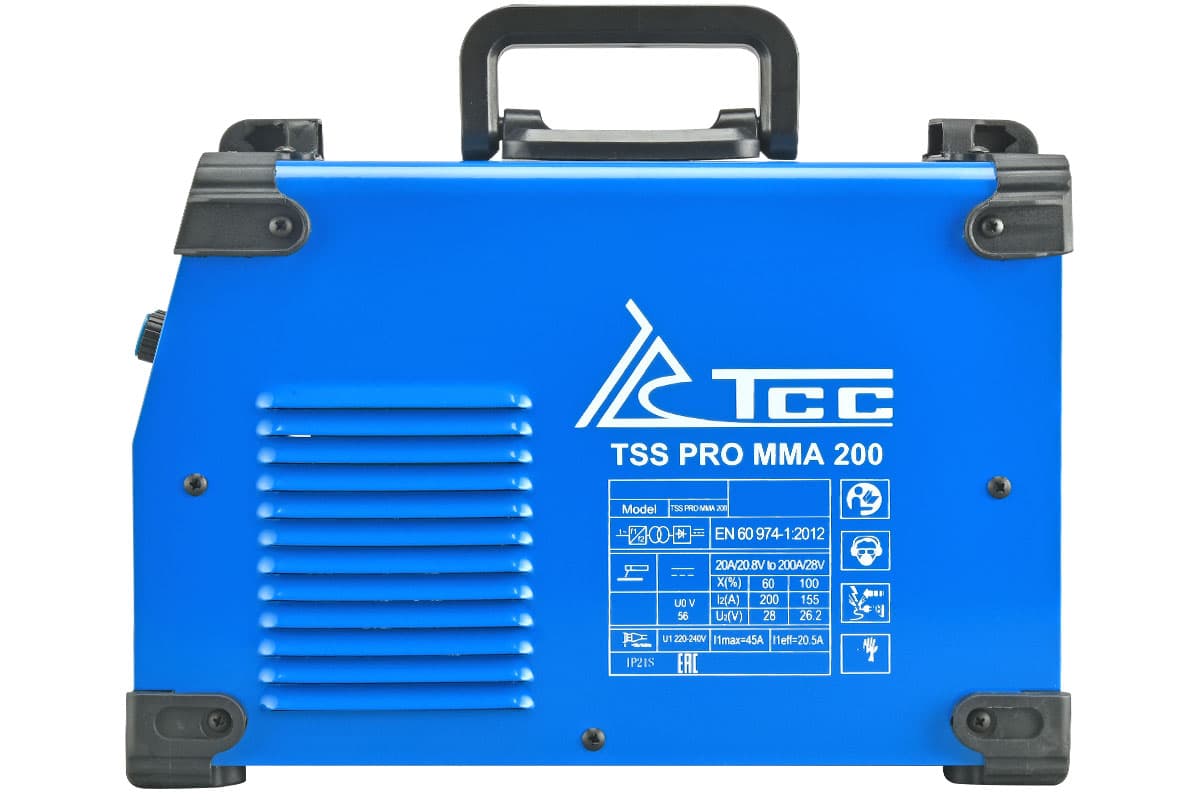
Аппарат для сварки арматуры: инвертор или сварочный генератор
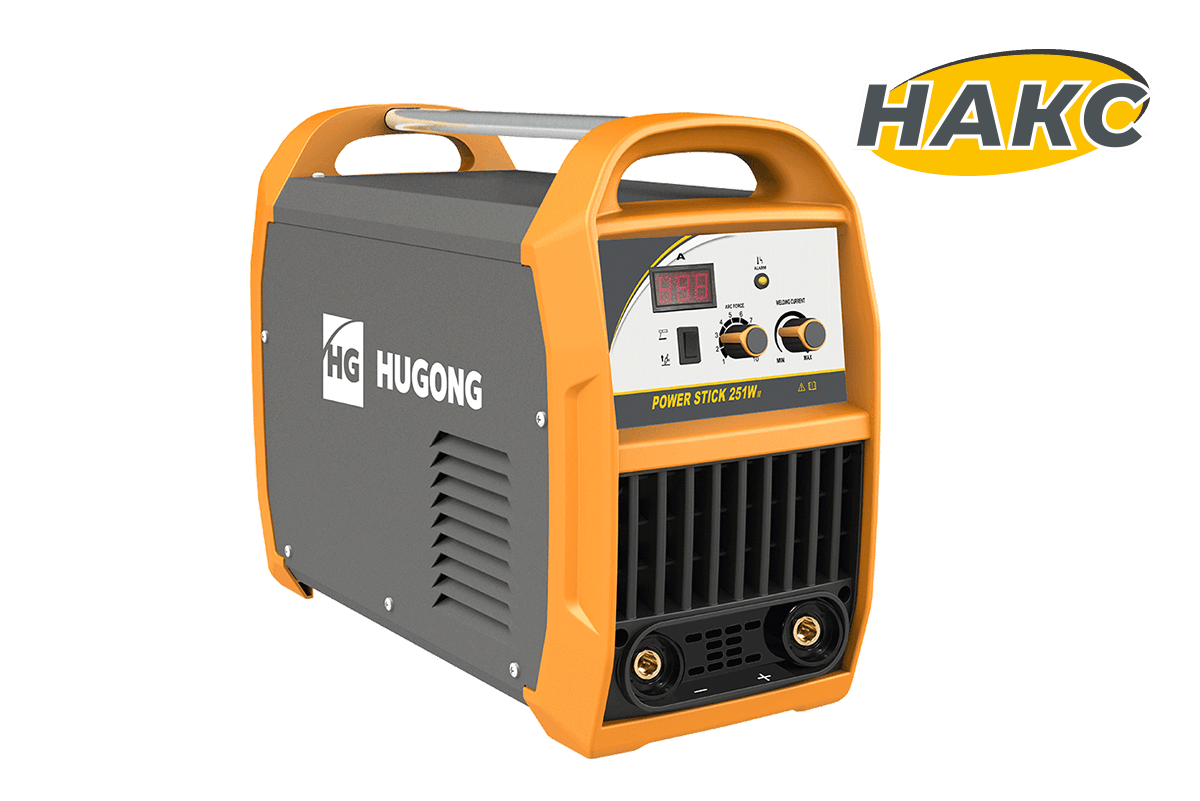
Параметры инверторов из таблицы выше по карточкам каталога:
| Модель | Ток MMA | ПВ | Электрод | Сеть | Масса | Цена |
|---|---|---|---|---|---|---|
| TSS PRO MMA-200 | 20–200 А | 80% | 1–4 мм | 220 В | 6,8 кг | 6 203 ₽ |
| TSS EVO MMA-250 | 20–250 А | 60% | 1,6–5 мм | 220 В | 9,5 кг | 10 170 ₽ |
| HUGONG ESTICK 200ED III | 20–200 А | 60% при 20 °C | 1,6–5 мм | 160–250 В | 4,76 кг | 23 469 ₽ |
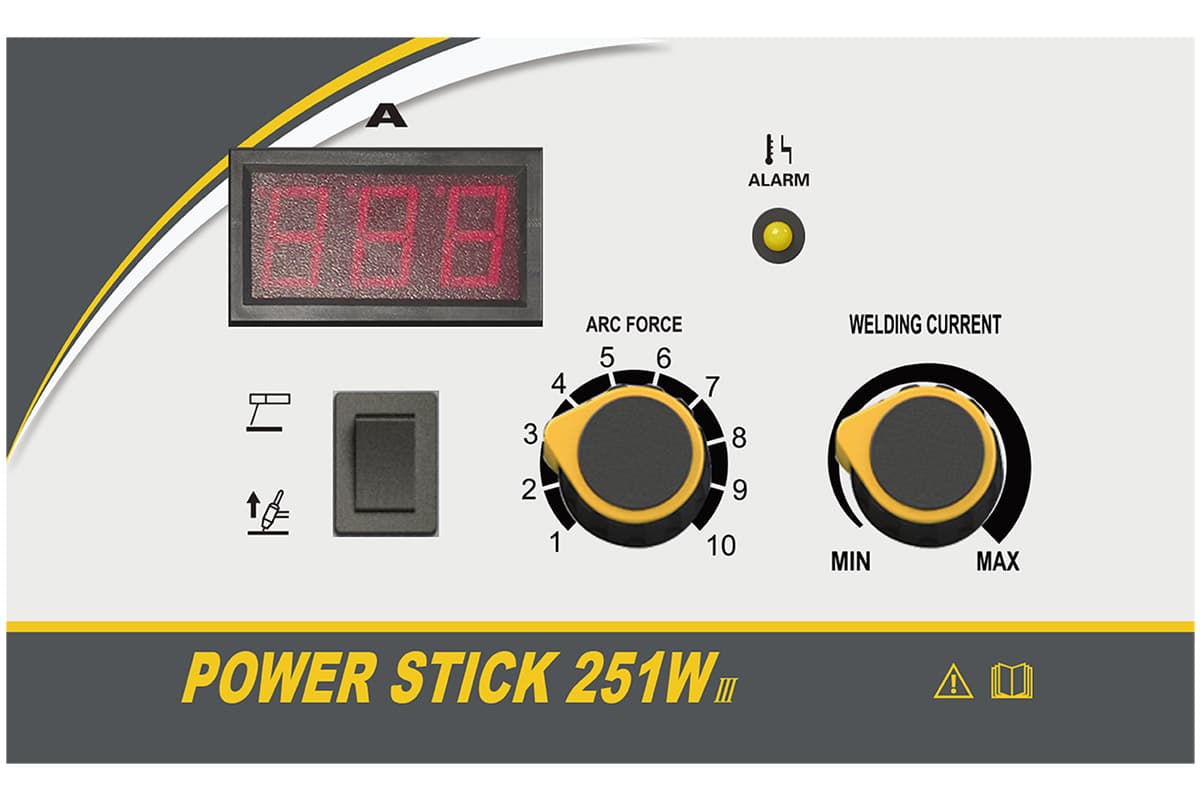
| HUGONG POWER STICK 251W III | 30–250 А | 60% при 20 °C | 1,6–5 мм | 220 В | 12 кг | 43 680 ₽ |
| TSS EVO MMA-315 | 20–315 А | 60% | 1,6–6 мм | 380 В | 13,5 кг | 36 980 ₽ |
| HUGONG INVERDELTA 400 III | 15–400 А | 60% при 20 °C | 1,6–6 мм | 380 В | 19 кг | 75 757 ₽ |
На стройке сеть часто «проседает» на длинной переноске — тут полезен ESTICK 200ED III с допуском питания 160–250 В. Сечение сварочного кабеля до дальнего стыка подбирают по току и длине, иначе на переноске теряется часть тока. Все модели — в разделе ручная дуговая сварка MMA.
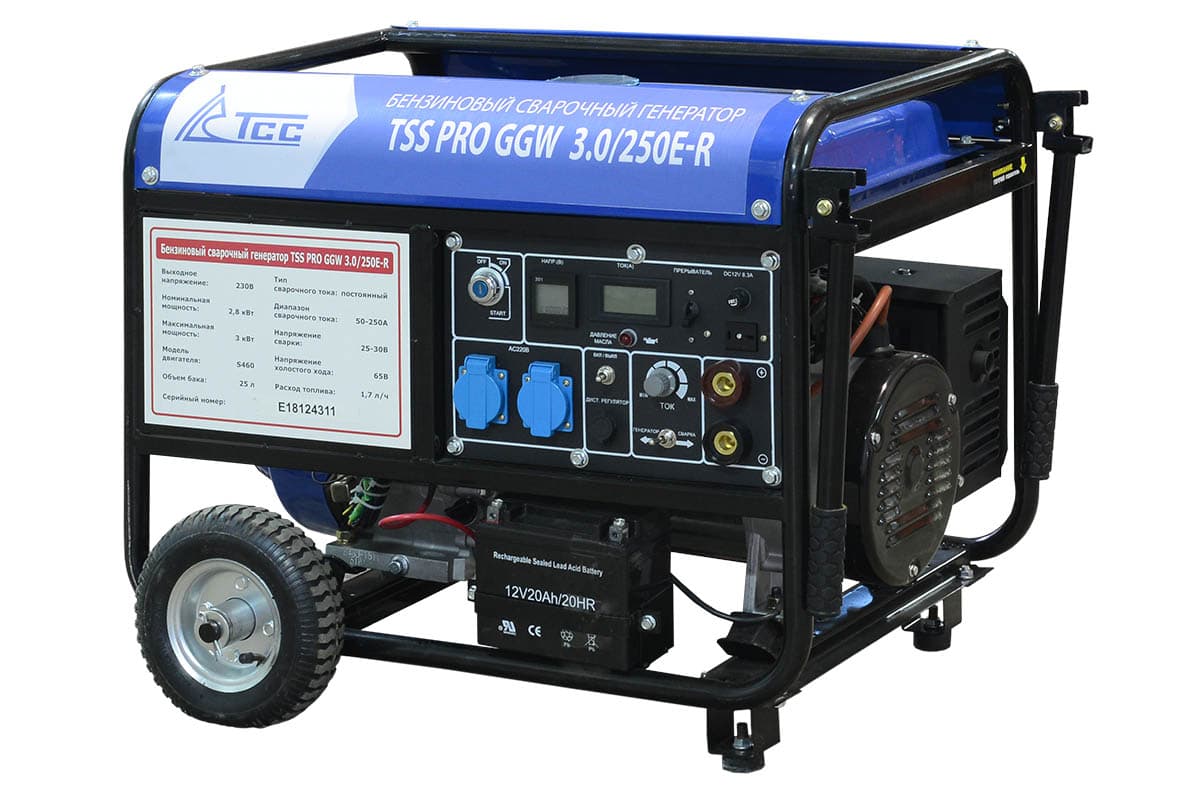
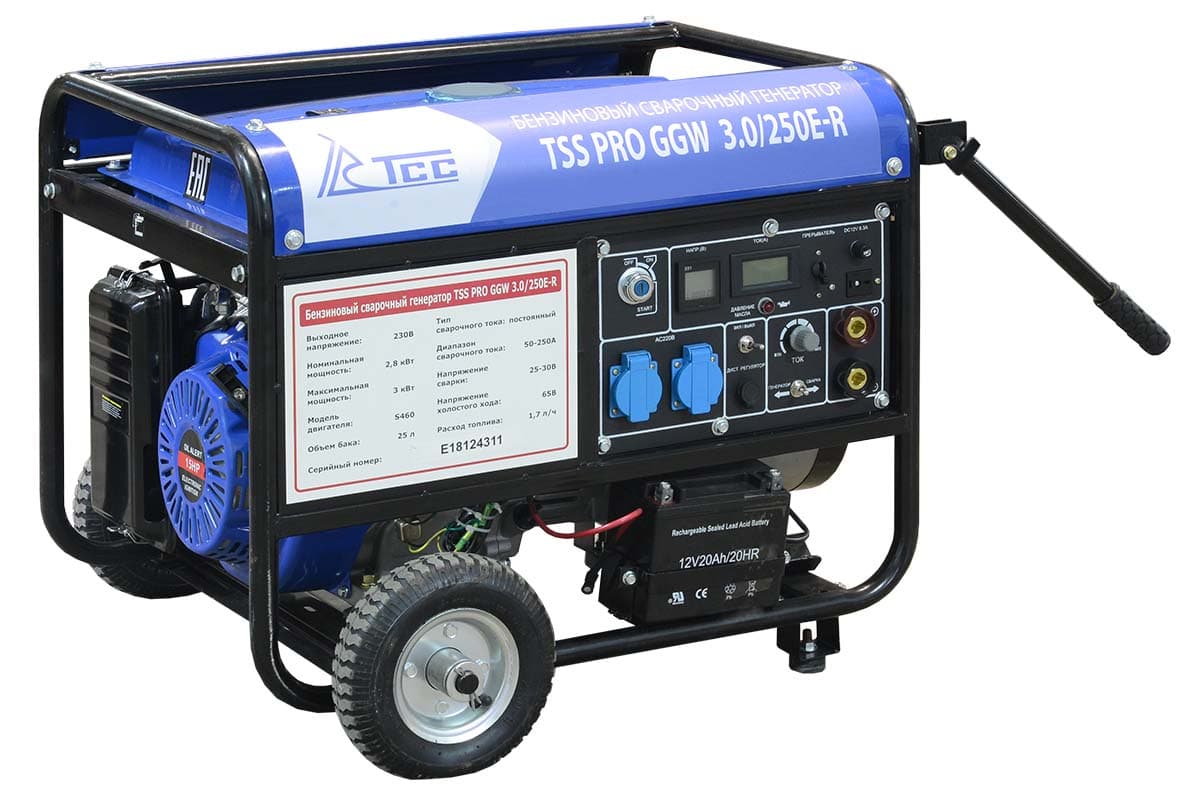
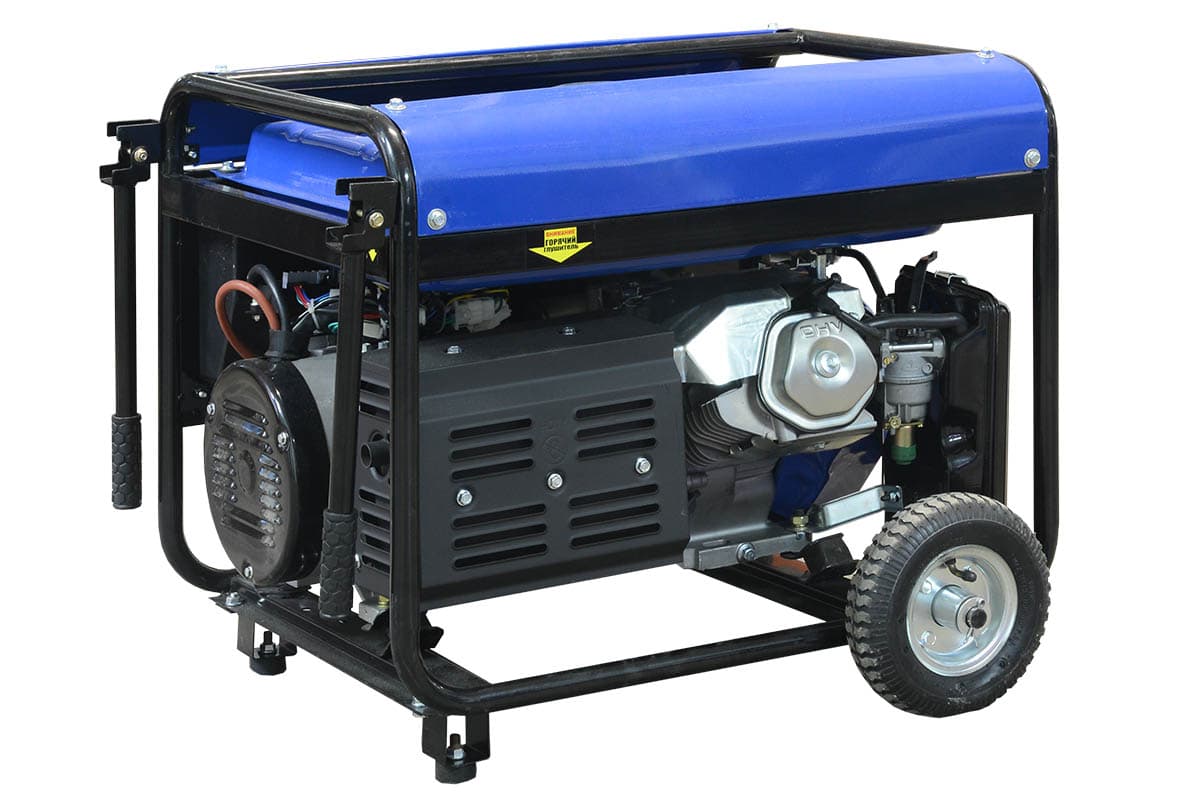
Если сети на объекте нет, есть два пути. Первый — обычный генератор для инвертора: он должен быть с запасом по мощности, иначе страдают и генератор, и аппарат; расчёт — в статье какой генератор нужен для сварочного инвертора. Второй — сварочный генератор, где двигатель сразу даёт сварочный ток и розетку для инструмента:
- TSS PRO GGW 3.0/250E-R — бензин, 50–250 А, ПВ 80%, электрод до 5 мм, 2,8 кВт на розетке, 120 000 ₽;
- TSS GGW 6.0/250ED-R — бензин, 20–230 А, ПВ 80%, электрод до 5 мм, 6 кВт на розетке, 150 000 ₽;
- TSS DGW 7.0/250ED-R — дизель, до 230 А, ПВ 80%, электрод до 5 мм, 6,5 кВт, 180 000 ₽;
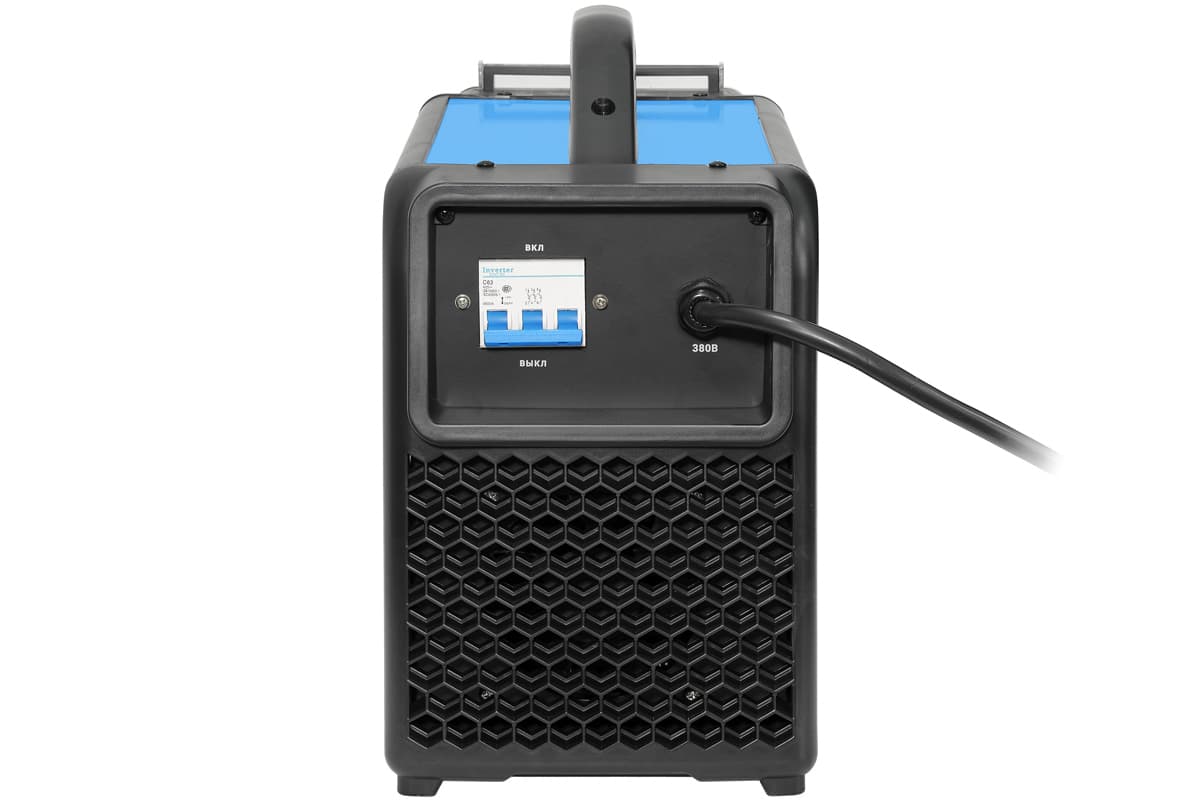
- TSS DGW 10.0/300ED-R3 — дизель, 20–300 А, электрод 2–6 мм, 10 кВт и розетка 380 В, 500 000 ₽: тянет ванную сварку и заодно трёхфазный станок.
Чем такие машины отличаются от пары «генератор плюс инвертор» — в статье сварочный генератор, когда на объекте нужны два сварщика от одной машины — в разборе двухпостового сварочного агрегата, а общий расчёт питания площадки — в статье генератор для стройки. Разделы каталога: бензиновые и дизельные сварочные генераторы.
Сварочные генераторы для стройплощадки
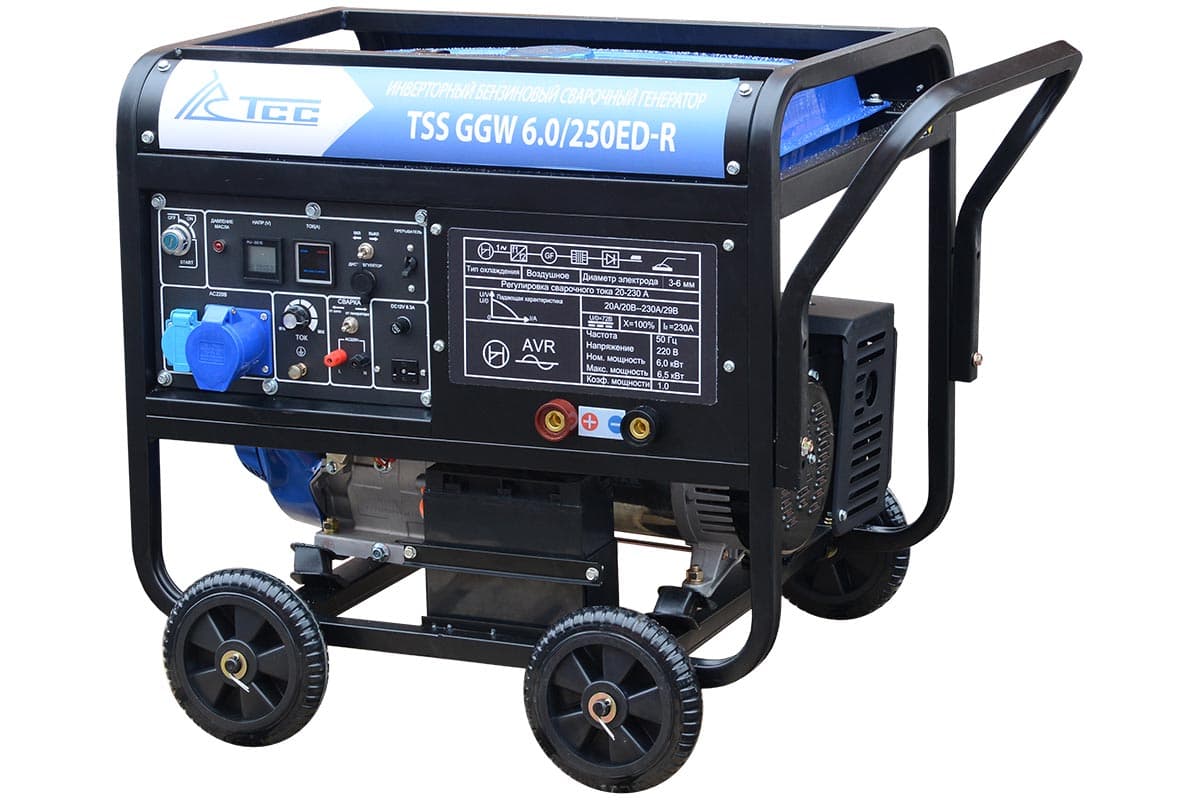
Инверторный бензиновый сварочный генератор TSS GGW 6.0/250ED-R
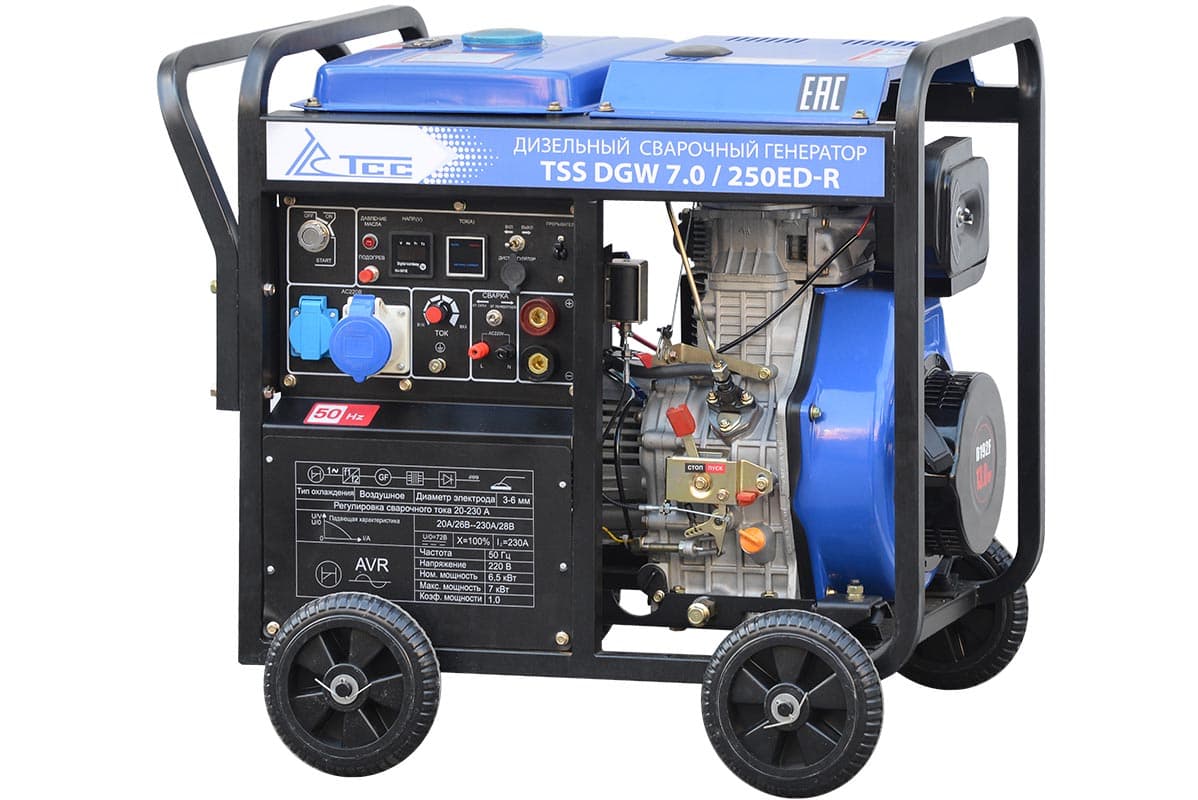
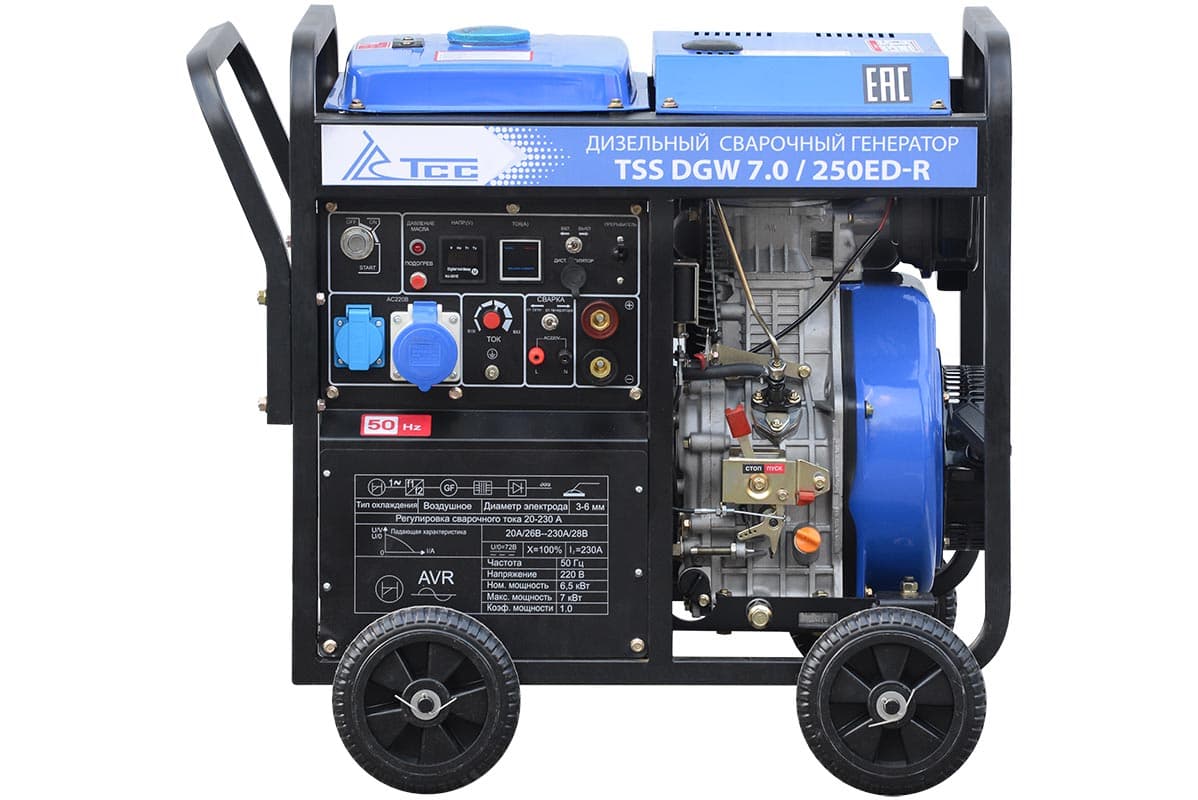
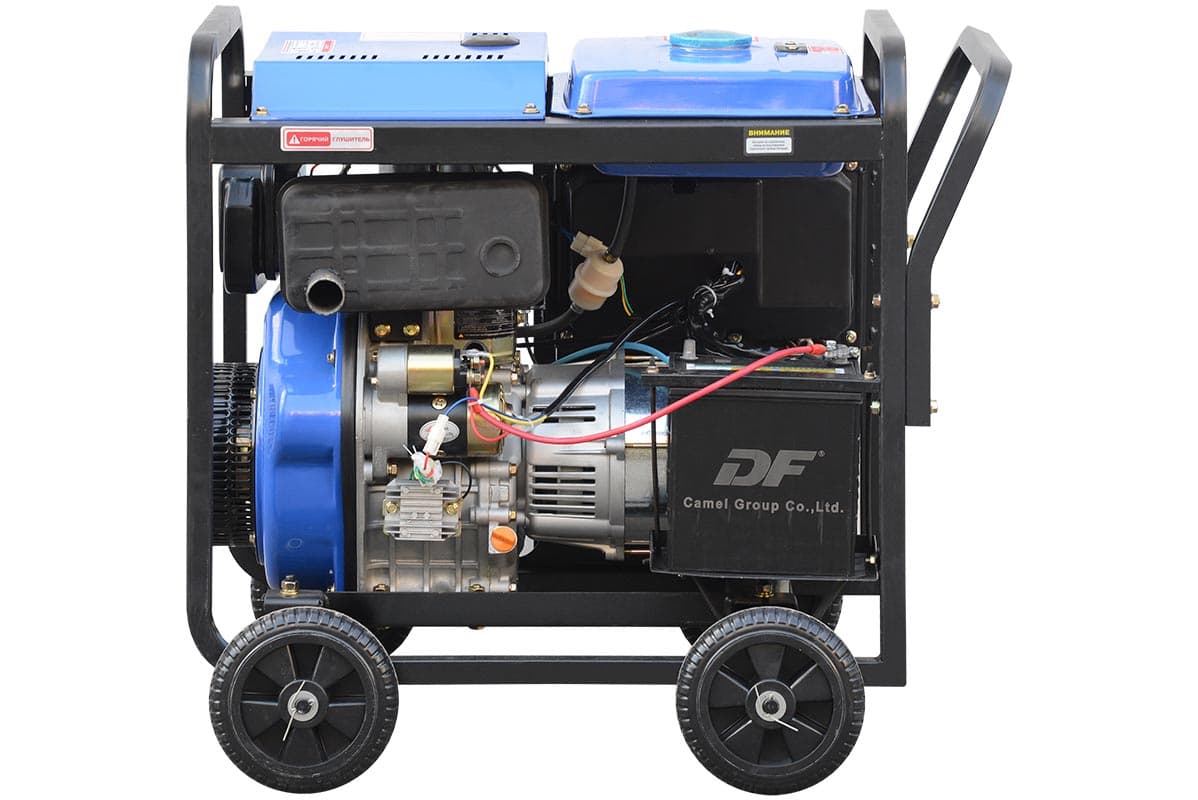
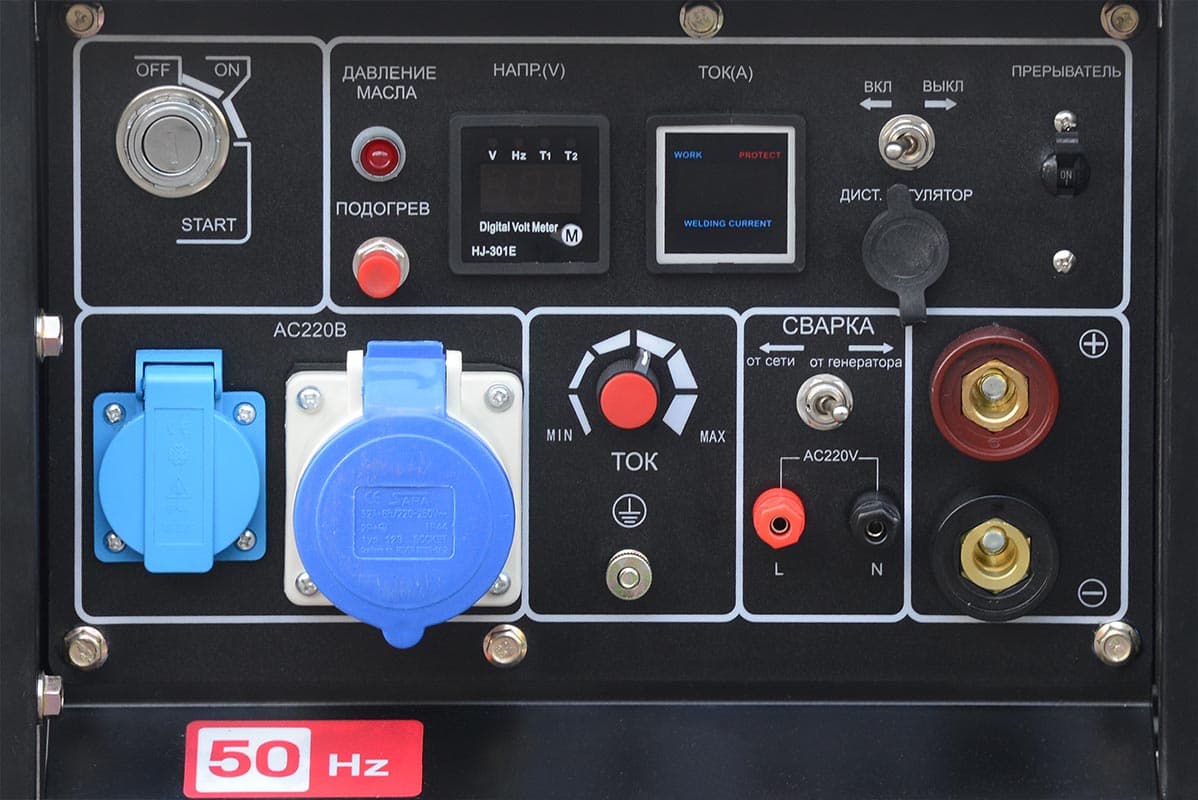
Инверторный дизельный сварочный генератор TSS DGW 7.0/250ED-R
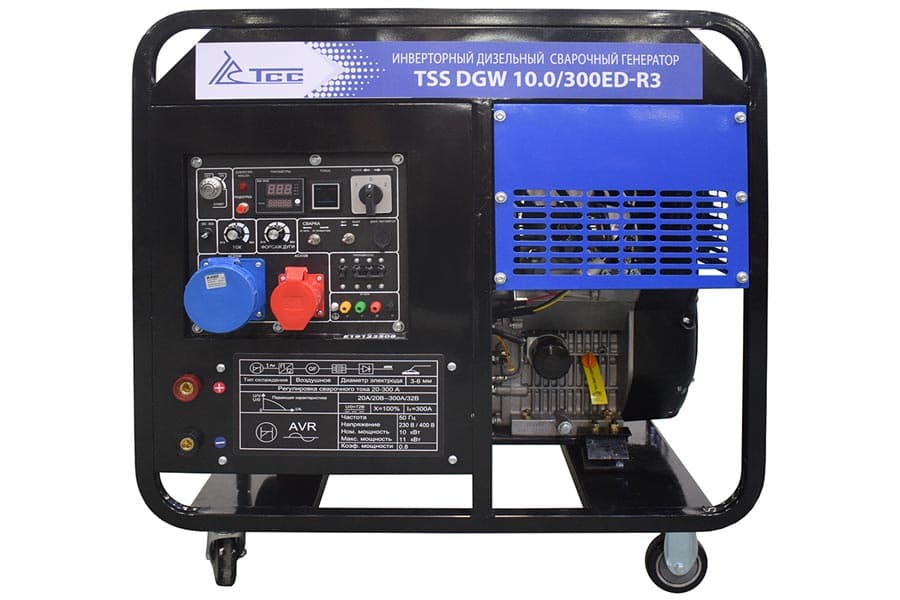
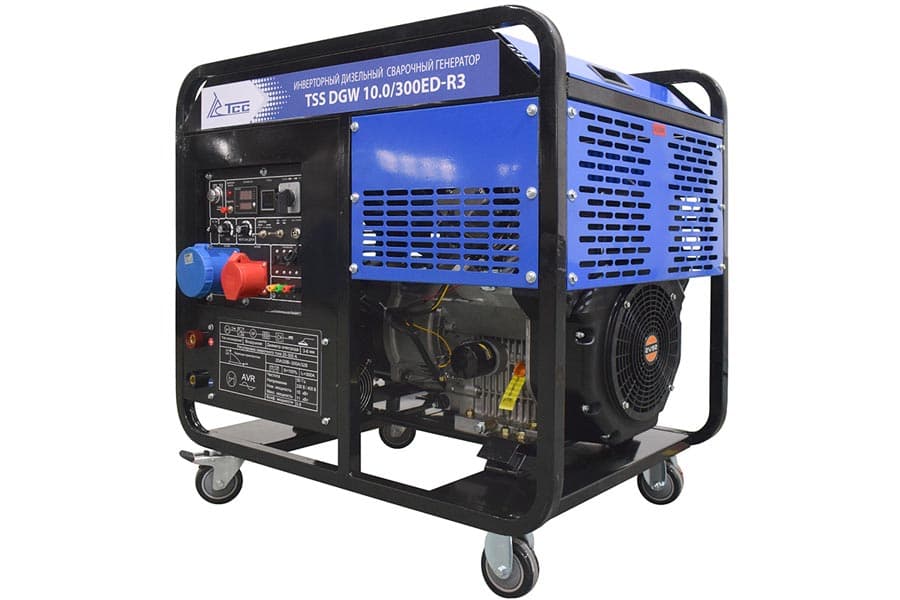
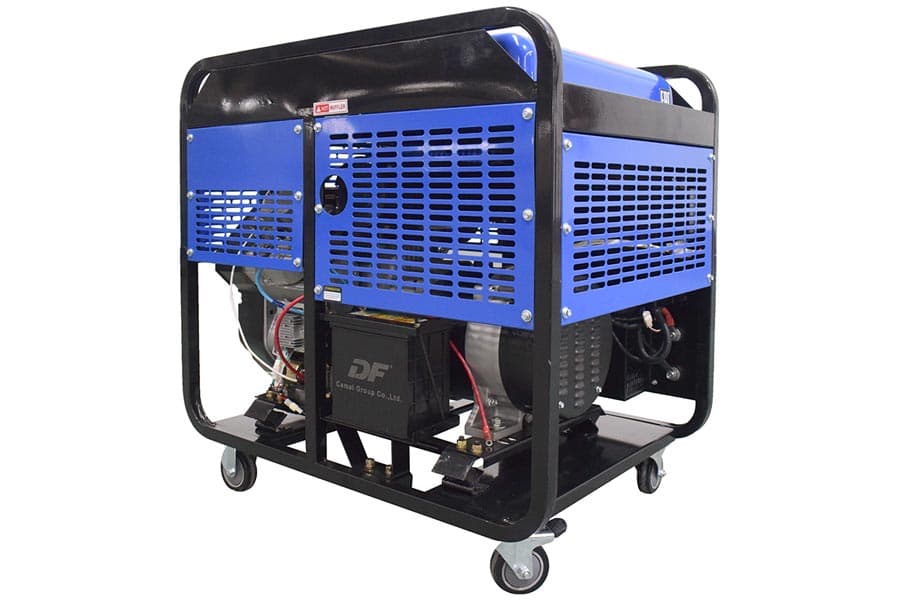
Инверторный дизельный сварочный генератор TSS DGW 10.0/300ED-R3
Резка арматуры станком вместо болгарки
Под сварку арматуру режут на мерные заготовки: накладки, стержни под стык, выпуски. Болгарка с этим справляется на десятке резов, но на объёме проигрывает: диск изнашивается, торец греется и получает прижог, летят искры — рядом с деревянной опалубкой и плёнкой это пожарный риск, а заклинивший диск опасен для рук. Резать арматуру электродом («резка арматуры сваркой») тем более не стоит: торец получается с наплывами, а металл у реза перегрет.
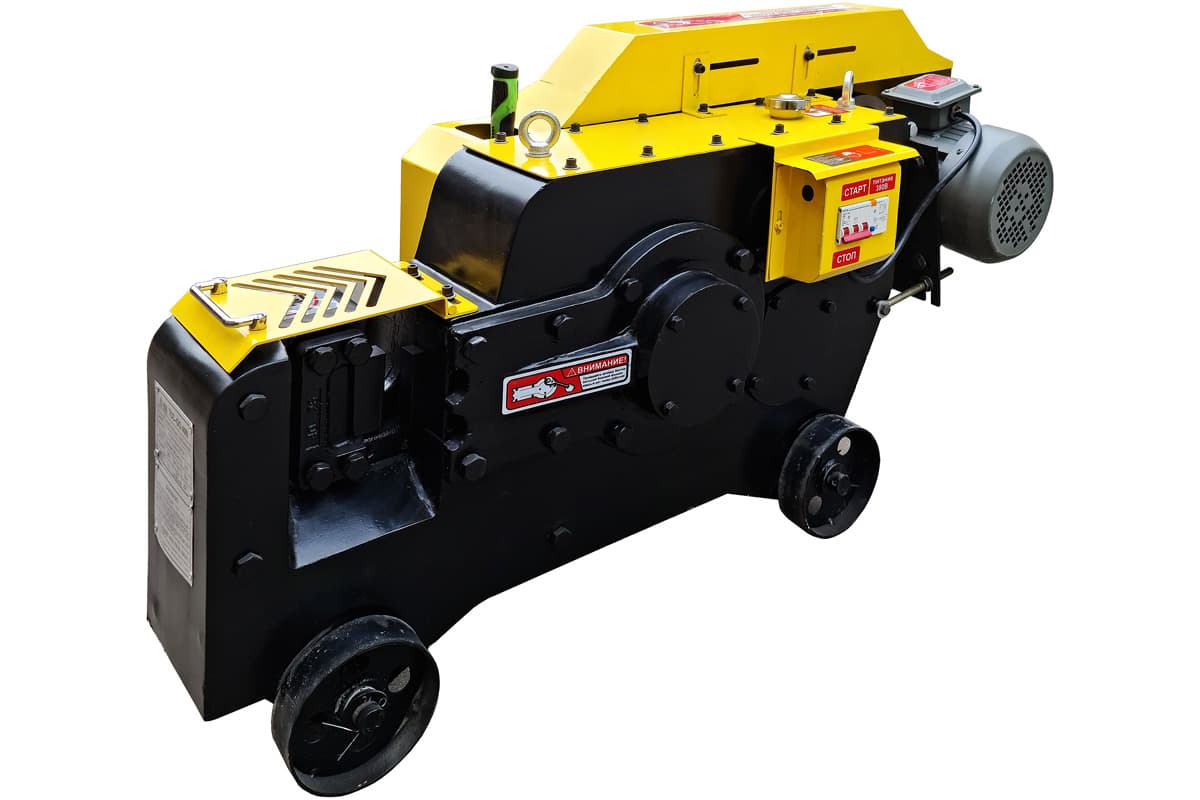
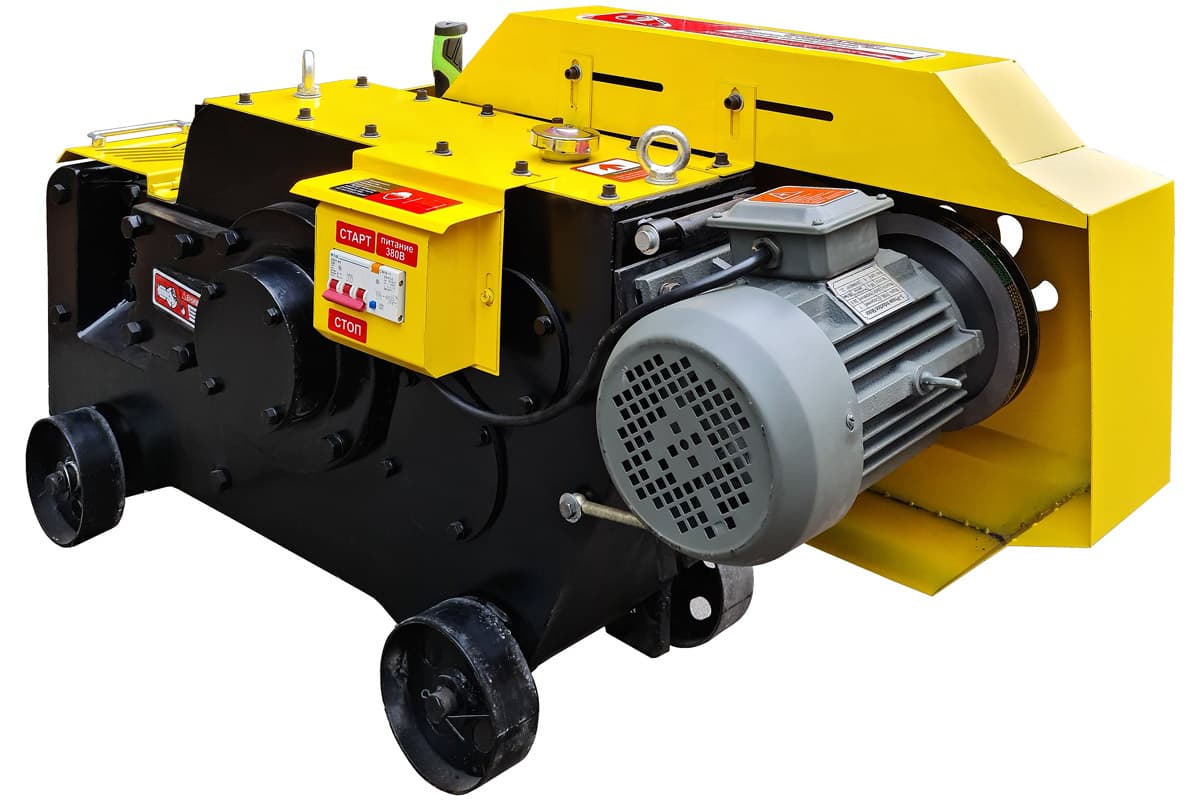
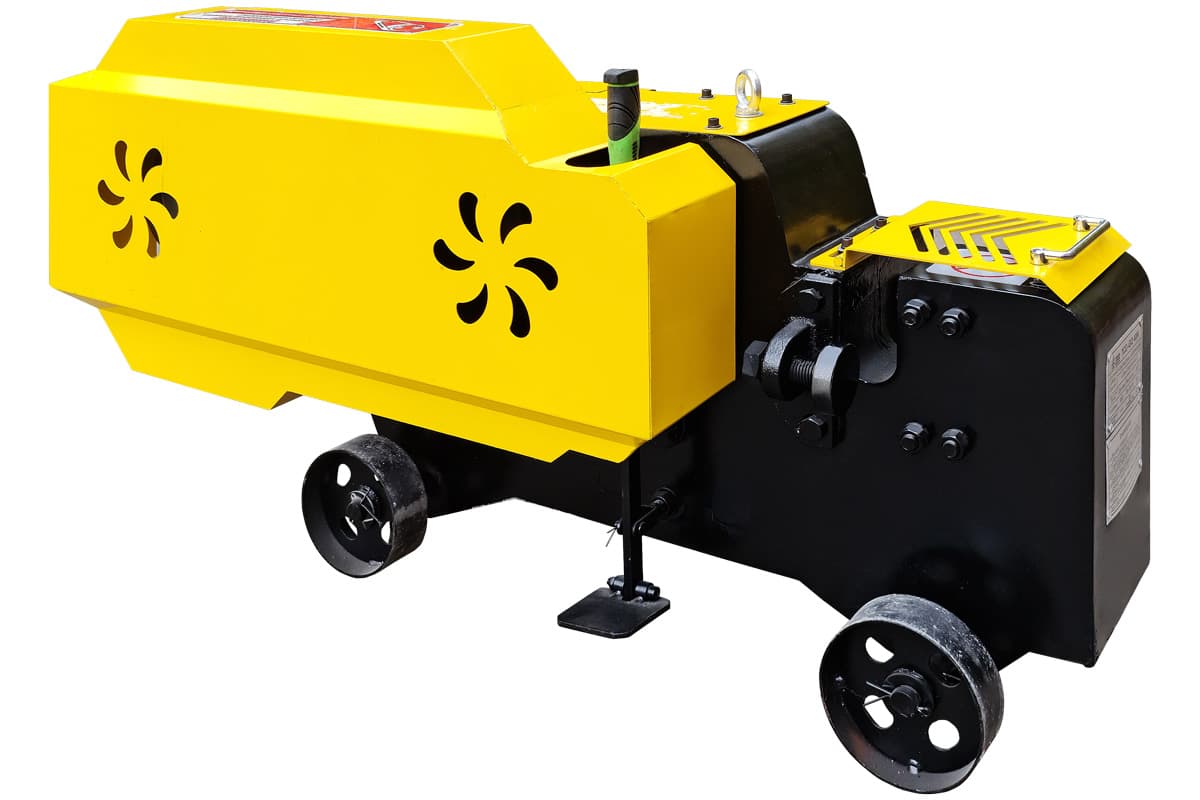
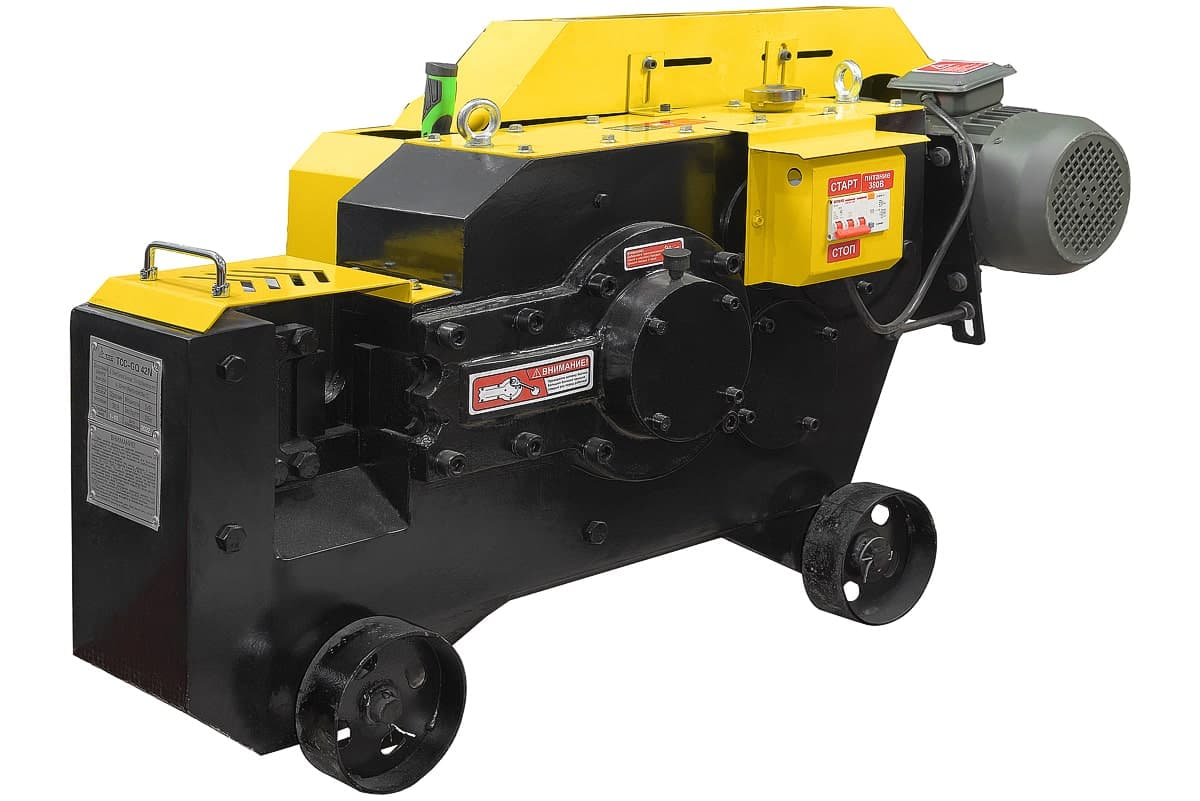
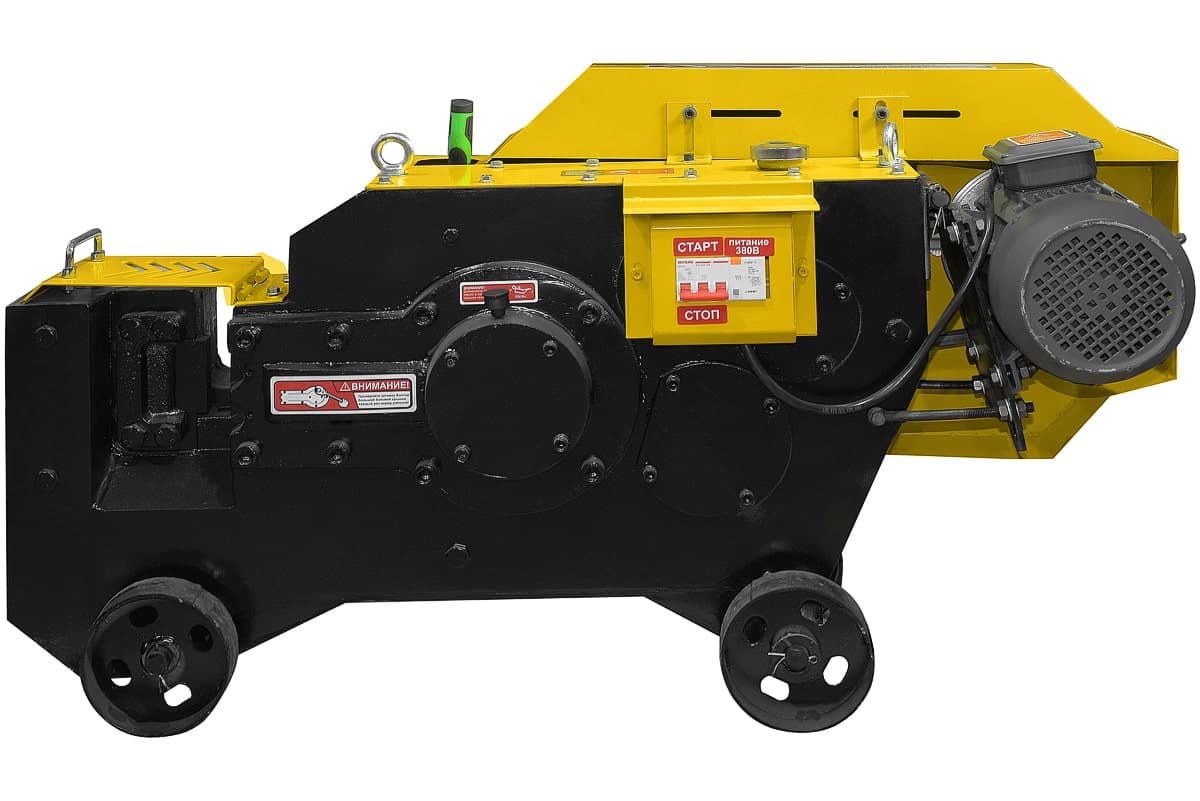
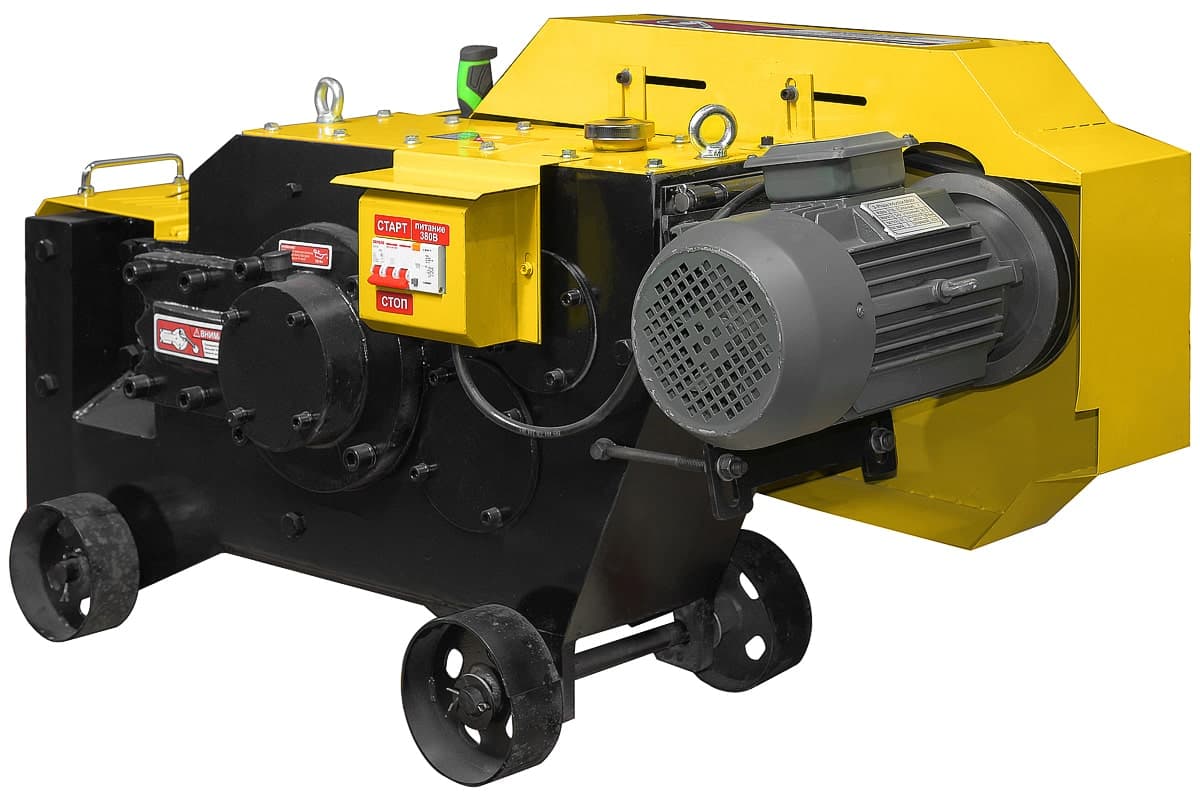
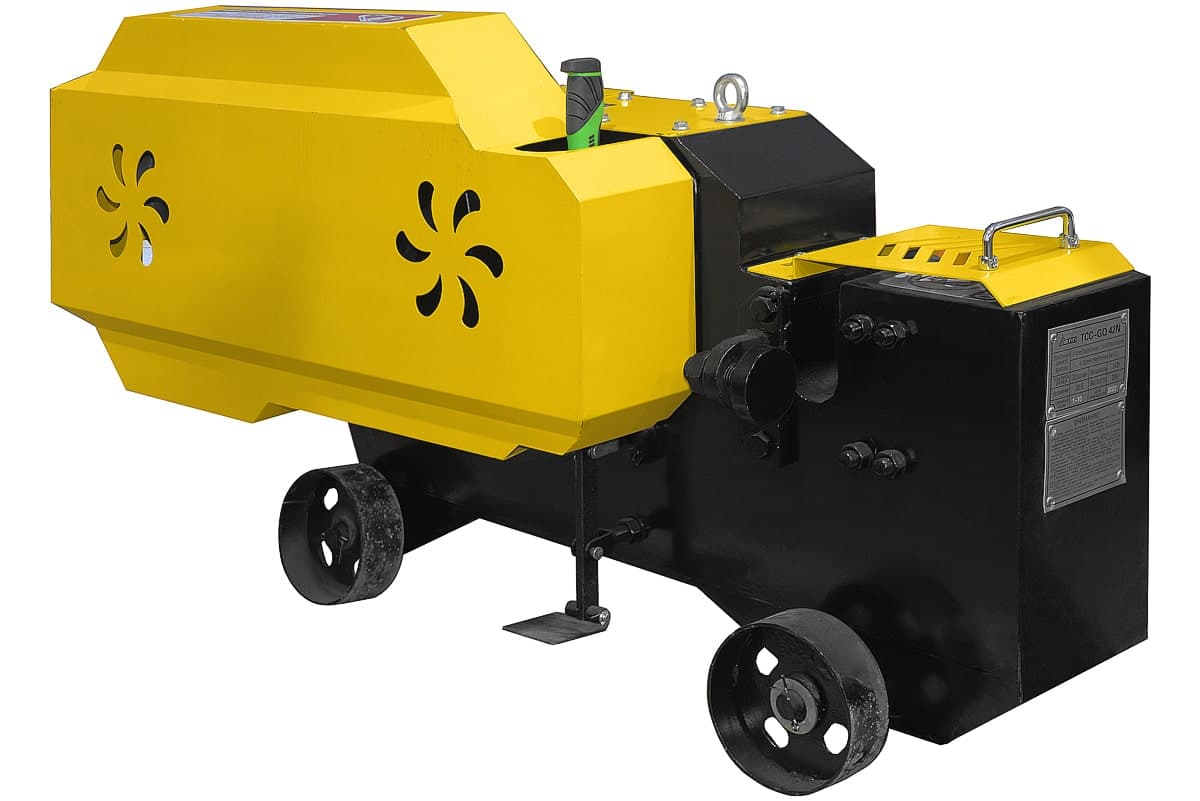
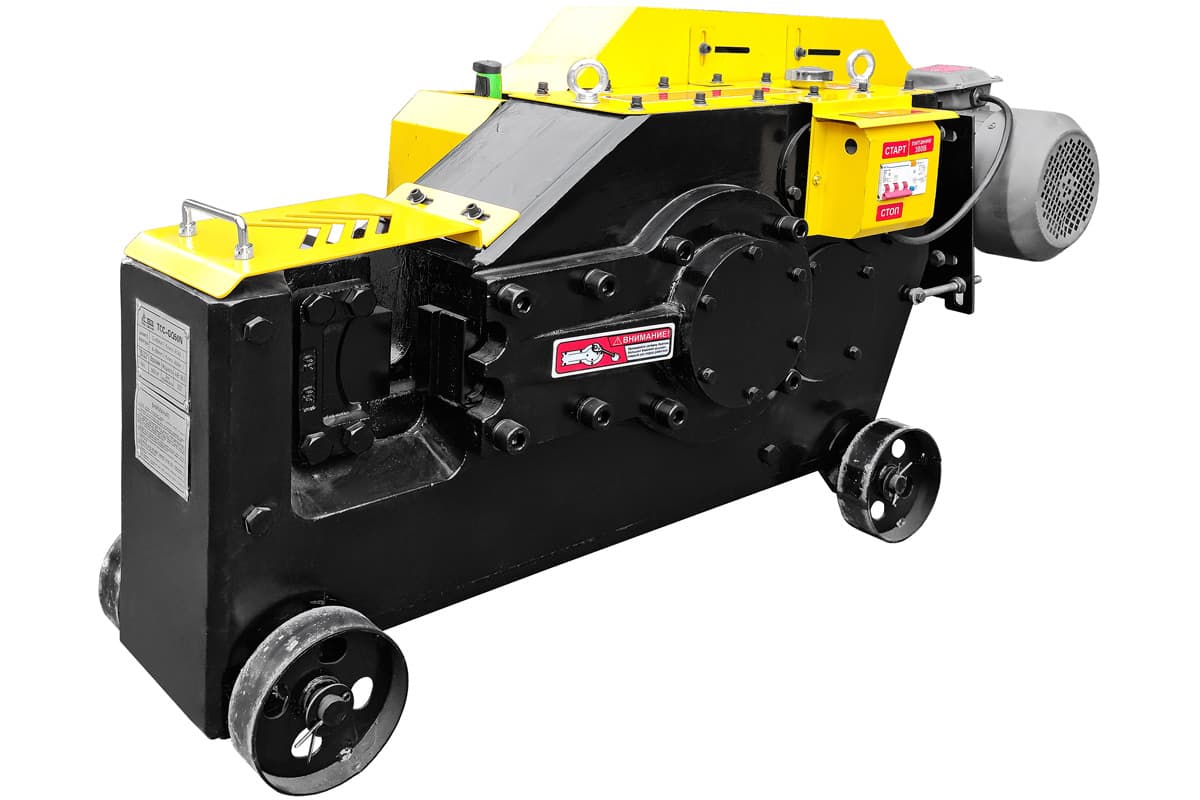
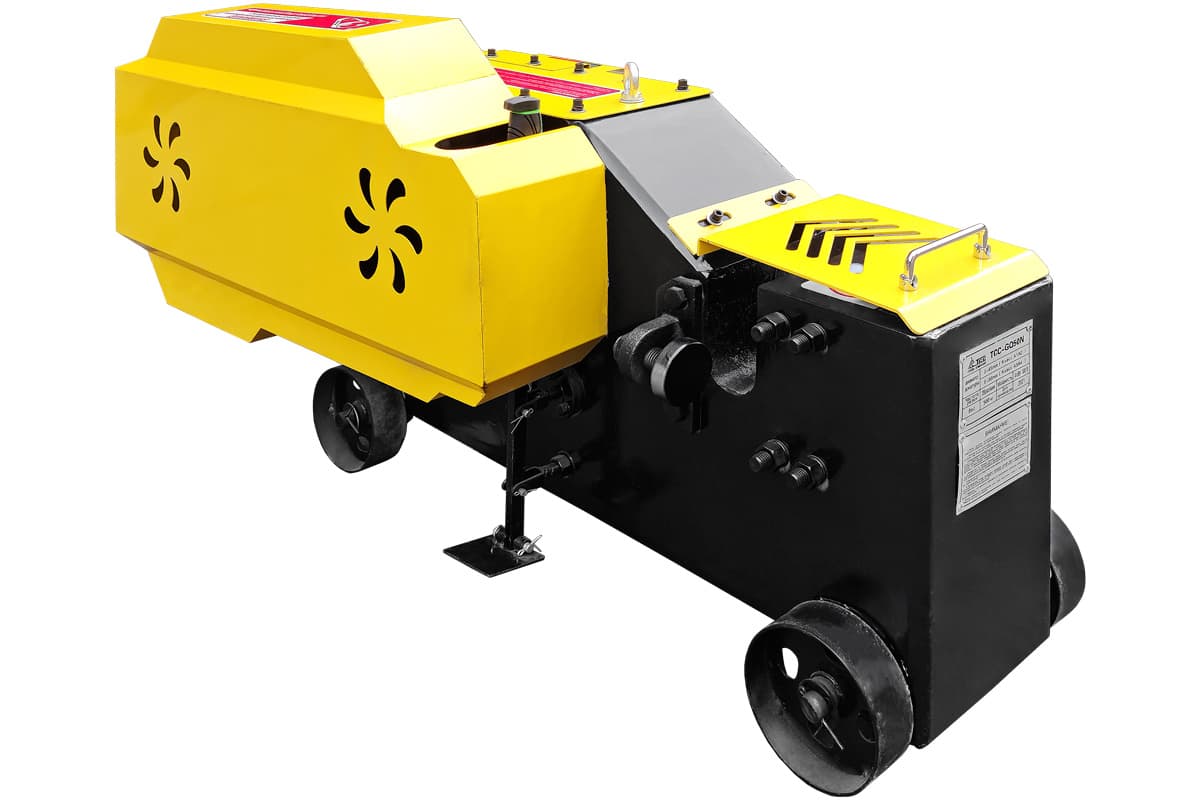
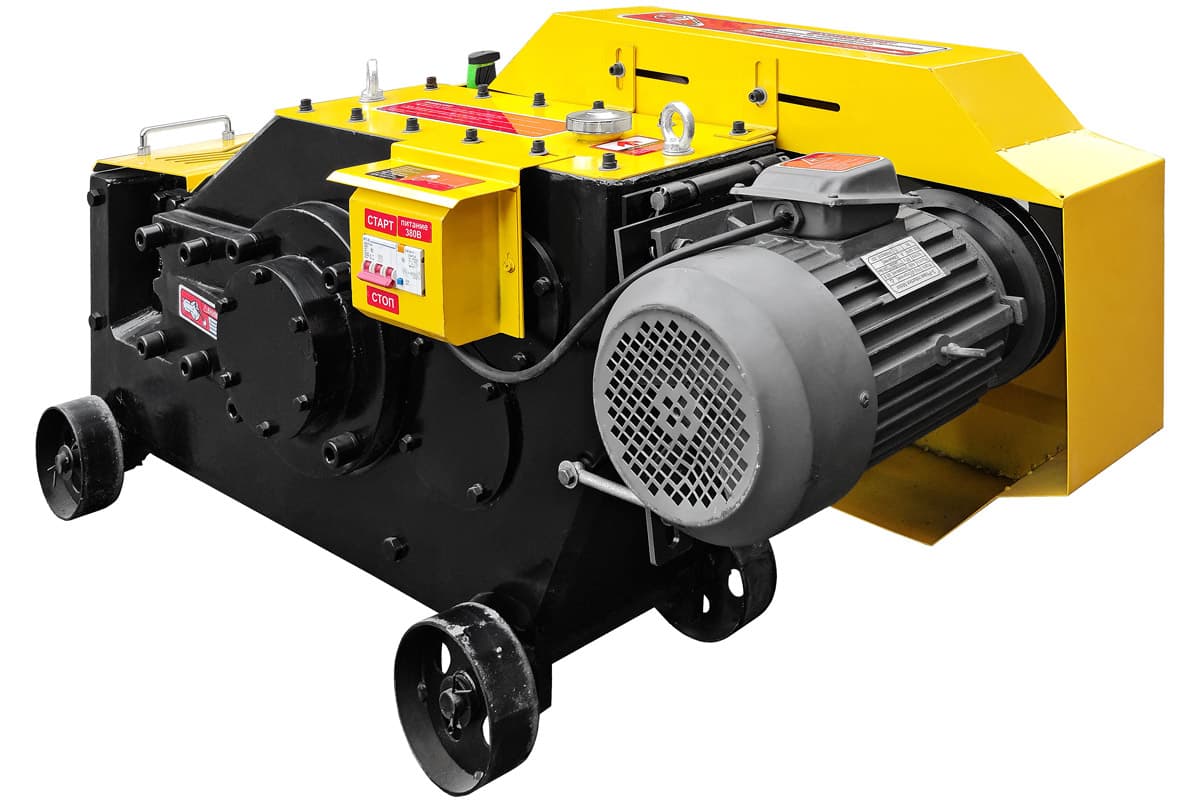
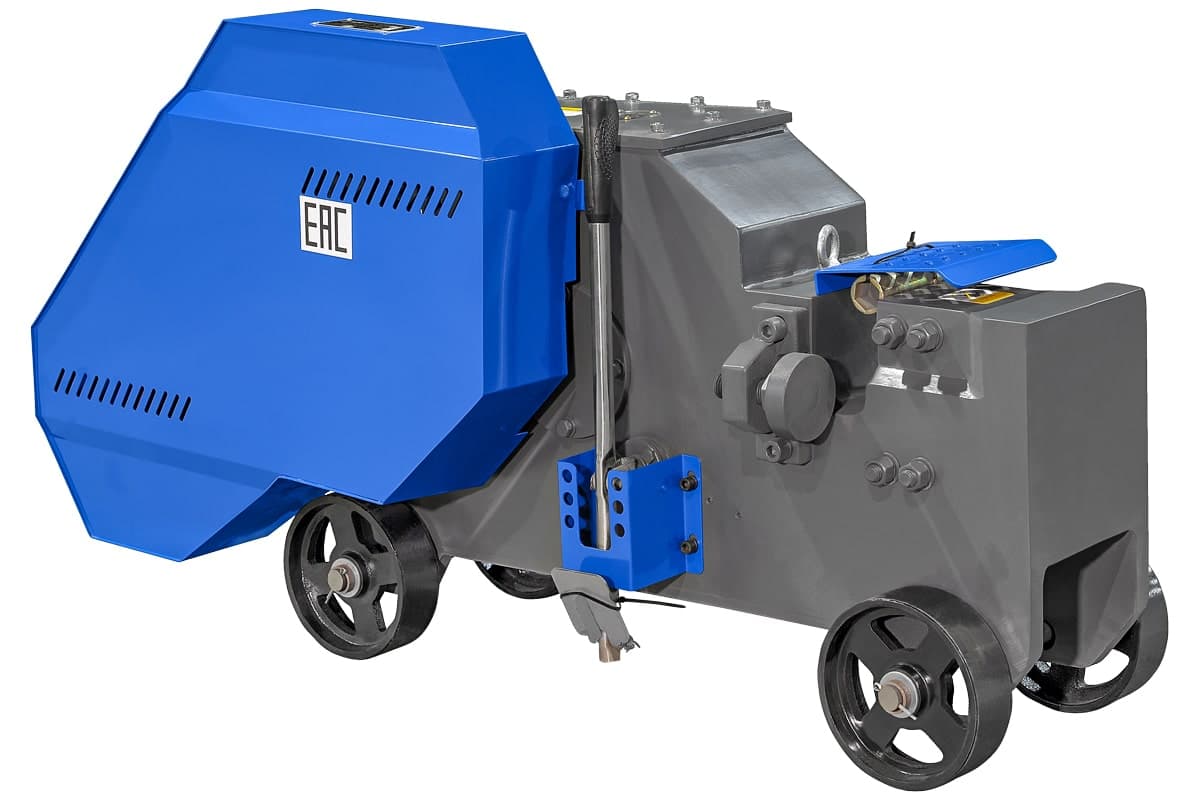
Станок рубит пруток ножами — холодный рез, без искр. В каталоге серия ТСС GQ, все модели на 380 В:
| Модель | Диаметр прутка | Двигатель | Темп | Масса | Цена |
|---|---|---|---|---|---|
| ТСС GQ 40N | 6–36 мм | 3 кВт | 32 реза/мин | 315 кг | 175 360 ₽ |
| ТСС GQ 42N | 6–40 мм | 3 кВт | 32 реза/мин | 330 кг | 184 480 ₽ |
| ТСС GQ 50N | 6–45 мм | 4 кВт | 28 резов/мин | 490 кг | 245 664 ₽ |
| TSS GQ 52A | 6–45 мм | 4 кВт | 28 резов/мин | 540 кг | 255 504 ₽ |
Если на площадке нет трёхфазной сети, станок питают от трёхфазного генератора с запасом на пуск двигателя. Как выбрать станок под диаметр и объём, когда нужен гибочный и сколько служат ножи — в статье станок для гибки и резки арматуры; все модели — в разделе станки для резки арматуры.
Станки для резки арматуры ТСС GQ
Безопасность при сварке арматуры
- Глаза и лицо. Для ручной дуговой сварки на токах 100–300 А обычно берут светофильтр DIN 10–12; удобнее маска-хамелеон с регулировкой, если ток меняется от прихваток к ванной. Подбор — в статье как выбрать сварочную маску.
- Брызги и УФ. Брезентовая или спилковая роба, краги, закрытая обувь. Ультрафиолет дуги обжигает кожу за минуты; соседей по площадке закрывают ширмами.
- Вентиляция. В котловане, в опалубке стен и в подвале дым скапливается. Ветер или вентилятор должен уносить его от лица, а в замкнутом объёме нужна принудительная вытяжка.
- Пожар. Опалубка, утеплитель, плёнка и мусор у стыка загораются от брызг. Уберите горючее, держите рядом огнетушитель и осмотрите место через некоторое время после окончания работы.
- Электричество. Целые кабели и держатель, не стоять в воде, клемма массы — на свариваемом стержне, а не на каркасе в десяти метрах.
- Высота. Сварка арматуры колонн и перекрытий на высоте — только со страховочной системой и с защитой от падения огарков вниз.
- Баллоны. При сварке полуавтоматом баллон с газом крепят вертикально, вдали от дуги и нагрева, и не прокладывают сварочный кабель по нему.
Чек-лист перед сваркой арматуры
- Класс арматуры по бирке или сертификату: есть «С» или свариваемая марка стали — варим; нет — вяжем.
- Тип соединения по проекту и ГОСТ 14098-2014: внахлёст, накладки, ванная, прихватки.
- Длина шва: 6d, 8d или 10d по классу, для А500С 16 мм — от 128 мм.
- Электрод по проекту: тип, диаметр, прокалка; режим — по пачке.
- Аппарат под самый толстый стык: до 20 мм — 200–250 А на 220 В, ванная 28–40 мм — 315–400 А на 380 В или сварочный генератор.
- Заготовки нарезаны станком, торцы ровные, зазоры выставлены.
- Маска, роба, огнетушитель, вентиляция, страховка на высоте.
Юрлицам PROTSS как официальный дилер ТСС выставляет счёт, работает по 44-ФЗ и 223-ФЗ и даёт скидки до 30%; доставка по России, сервисные центры ТСС — в Москве, Екатеринбурге, Самаре, Ростове-на-Дону и Симферополе.
Частые вопросы
Какую арматуру можно варить сваркой?
Свариваемую: классы с буквой «С» (А500С, В500С, А600С), А240 и А400 из стали с нормальной свариваемостью — например 25Г2С; марку смотрят в сертификате. Термомеханически упрочнённую арматуру Ат600–Ат1000 без «С» (немерной длины и отходы) ГОСТ 14098-2014 разрешает в сварных изделиях только как арматуру класса А400 без пересчёта сечения, то есть её запас прочности теряется. Если класса и сертификата нет, арматуру вяжут.
Какой ГОСТ регулирует сварку арматуры?
ГОСТ 14098-2014 «Соединения сварные арматуры и закладных изделий железобетонных конструкций. Типы, конструкции и размеры», действует с 1 июля 2015 года вместо ГОСТ 14098-91, с Изменением № 1 от 2019 года. Он задаёт типы соединений (К, С, Н, Т), способы сварки и размеры швов. Общие требования к сварным, вязаным и механическим соединениям — в ГОСТ 10922-2012.
Какой длины должен быть шов при сварке арматуры внахлёст?
По ГОСТ 14098-2014 для одностороннего шва внахлёст: А240 — не меньше 6 диаметров, А400 и А500С — не меньше 8 диаметров, А600С — не меньше 10. Для стержня А500С 16 мм это от 128 мм, для 25 мм — от 200 мм. Двусторонние швы длиной 4 диаметра допускаются для классов А240 и Ас300.
Что такое ванная сварка арматуры?
Это стыковое соединение торцов двух стержней без нахлёста: стык помещают в инвентарную форму или на стальную скобу-ванночку и заполняют жидким металлом электрода. Так варят толстые стержни колонн и ростверков, на скобе-накладке — диаметром 20–40 мм. Нужны электроды 5–6 мм и ток порядка 250–320 А, то есть аппарат на 315–400 А, например TSS EVO MMA-315 или HUGONG INVERDELTA 400 III.
Какие электроды нужны для сварки арматуры?
Тип электрода задаёт проект. Для рабочих стыков А500С и А400 обычно применяют электроды с основным покрытием типа Э50А, например УОНИ-13/55, на постоянном токе. Диаметр — по арматуре: 3 мм для стержней 8–12 мм (80–140 А), 4 мм для 14–20 мм (130–190 А), 5–6 мм для ванной сварки 28–40 мм. Точный режим — на пачке электродов.
Что лучше для арматуры: сварка или вязка?
Для частного фундамента из стержней 10–14 мм обычно вязка: она подходит для любого класса стали, не греет стержень и не требует электричества. Сварка нужна, когда каркас собирают заранее и поднимают целиком, когда стыкуют стержни 25–40 мм и когда сварной стык предусмотрен проектом. Несвариваемую арматуру только вяжут.
Можно ли прихватывать арматуру сваркой крест-накрест?
Можно для фиксации каркаса — хомутов, монтажных и распределительных стержней. По ГОСТ 14098-2014 прочность крестообразных прихваток К3-Рп не нормируется, а выполнять их с нормируемой прочностью на стройплощадке не допускается. На рабочих стержнях прихватка даёт подрез и зону перегрева, поэтому их вяжут, если проект прямо не разрешает сварку.