
Сварка алюминия: какой аппарат нужен и почему обычный инвертор не подойдёт

Филимонов Иван
Эксперт PROTSS · 22 сентября 2026 г.
Алюминий варят на переменном токе (AC) — этого не умеет обычный инвертор MMA или DC-TIG. Разбираем, зачем нужен именно AC/DC-аппарат, что такое очищающая дуга, какая проволока и присадка подходят и почему тонкий алюминий прожигается чаще, чем сталь.
Алюминий не варят так же, как сталь, и дело не в опыте сварщика, а в самом металле. На воздухе алюминий мгновенно покрывается тугоплавкой оксидной плёнкой с температурой плавления около 2000 °C — почти в три раза выше, чем у самого металла под ней. Обычный постоянный ток (DC), которым варят сталь, эту плёнку не убирает: дуга просто скользит по оксиду, не проплавляя металл. Поэтому первый и главный вопрос при сварке алюминия — не «какой инвертор», а «есть ли в нём переменный ток».
Почему нужен именно переменный ток
В цикле переменного тока полярность аппарата меняется десятки раз в секунду. В одной полуволне (electrode positive) дуга разрушает оксидную плёнку — это и есть очищающая дуга, видимая как характерное «шипение» и светлая зона вокруг шва. В другой полуволне (electrode negative) энергия уходит в проплавление металла. DC-TIG даёт только одно из двух состояний постоянно — либо дуга не пробивает оксид, либо чрезмерно греет электрод без очистки. Поэтому для алюминия аппарат должен физически уметь переключать полярность — это и называется AC/DC, а не просто «более мощный TIG».
На панели современных AC/DC-инверторов есть регулировка баланса AC (AC Balance): больше времени на очищающую полуволну — шире зона очистки, но выше износ вольфрамового электрода; больше времени на проплавляющую — глубже провар, но риск, что оксид не полностью снимется. Начинающим стоит держать заводскую настройку по умолчанию и корректировать только при видимых проблемах со швом.
Присадка и защитный газ
Присадочную проволоку подбирают под сплав основного металла, а не берут любую алюминиевую:
| Основной металл | Типичная присадка |
|---|---|
| Конструкционный алюминий (АД31, АД0) | АМг3, АМг5 |
| Алюминиево-магниевые сплавы (АМг) | АМг проволока того же или близкого легирования |
| Литой алюминий (детали, отливки) | Присадка с повышенным кремнием (силумин-совместимая) |
Защитный газ для TIG-сварки алюминия — чистый аргон; смеси с CO₂ или кислородом, которые используют для стали, для алюминия не подходят — они окисляют шов, а не защищают его.
Частые ошибки на тонком алюминии
Алюминий проводит тепло значительно лучше стали, поэтому металл вокруг шва греется быстрее, чем кажется по виду сварочной ванны — визуально алюминий не краснеет, как сталь, и сварщик без опыта продолжает вести дугу, пока деталь уже прогорает насквозь. На листе до 2 мм это главная причина брака, а не неправильный ток. Помогает более высокая скорость ведения горелки, импульсный режим (если он есть у аппарата) и предварительный прогон на обрезке того же металла и толщины перед основным швом.
Какой аппарат брать
Аппараты для аргонодуговой сварки
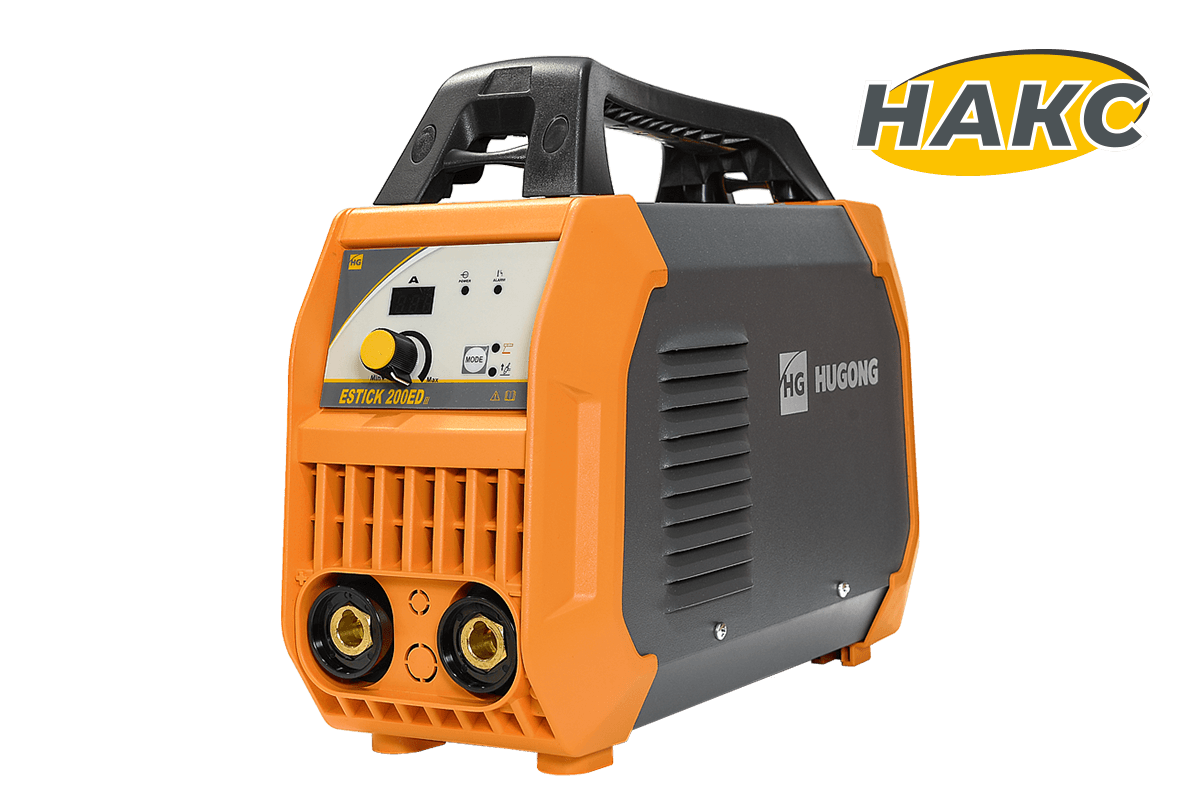
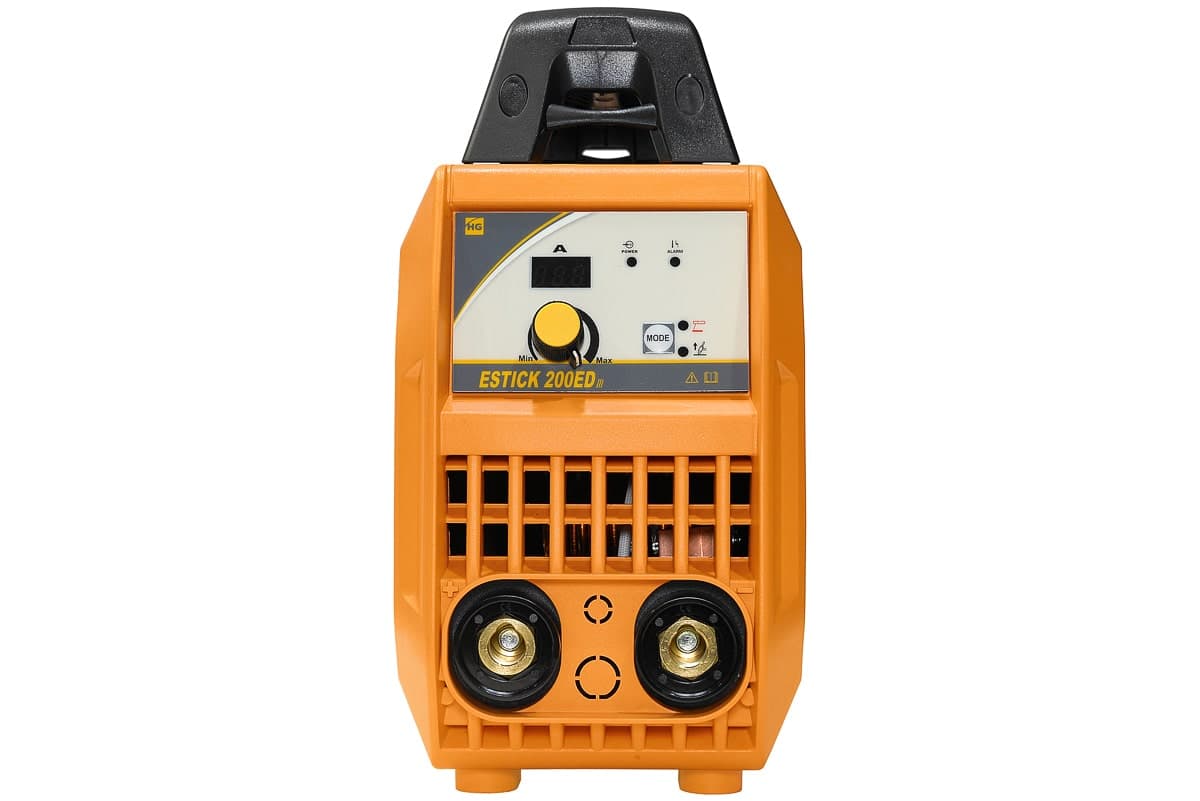
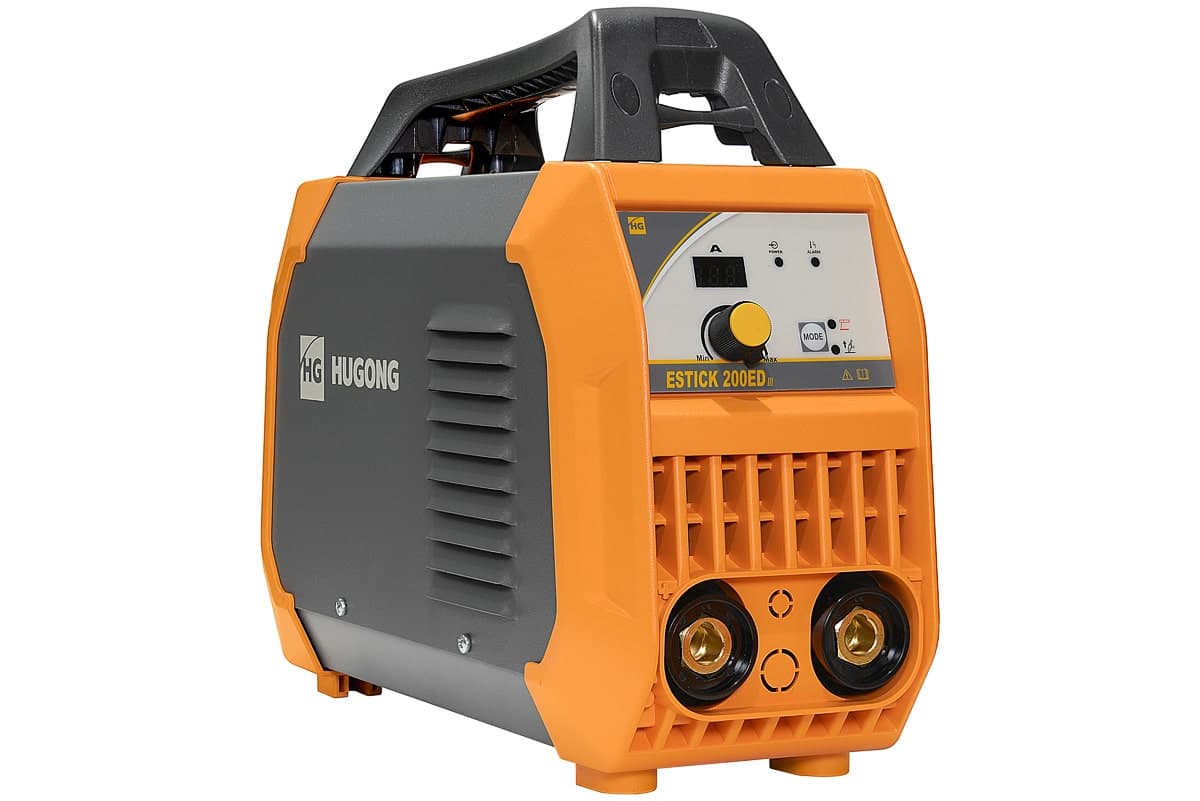
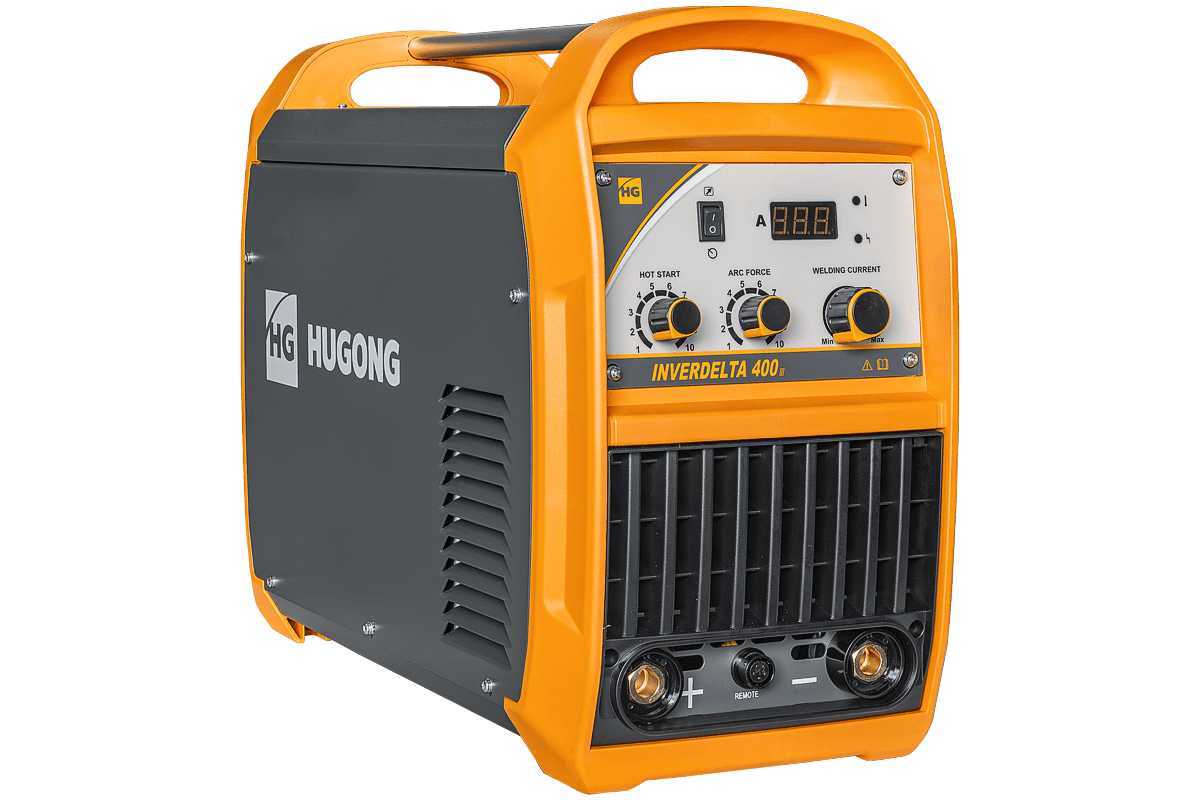
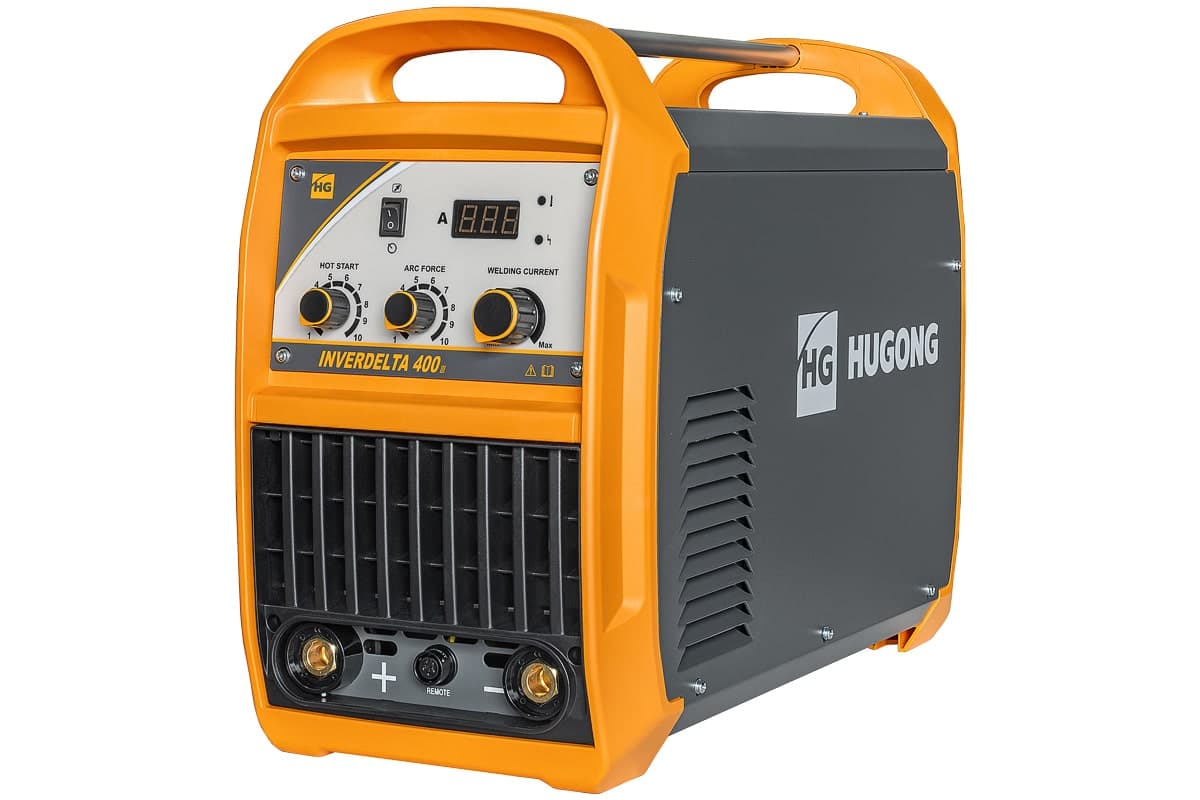
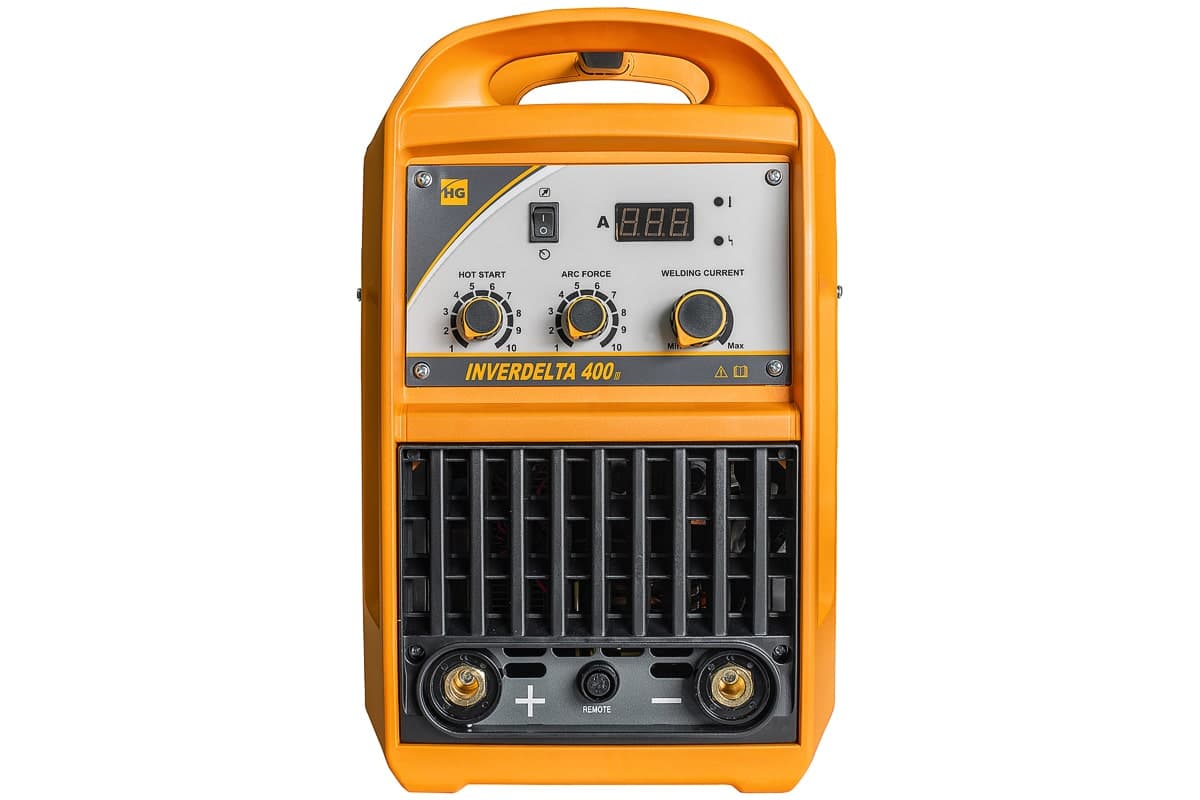
Не все модели в каталоге поддерживают AC — уточняйте у менеджера именно AC/DC-исполнение, если задача включает алюминий, а не только сталь и нержавейку. Общий разбор параметров TIG-сварки — в статье аргонодуговая сварка TIG, а сравнение моделей по току и цене — в ТОП-10 аппаратов TIG.
Когда алюминий сваривают не TIG
Для длинных швов и серийной работы на алюминии применяют полуавтоматическую сварку алюминиевой проволокой в среде аргона (MIG) — там своя специфика подачи мягкой проволоки, и вопрос решается конструкцией самого полуавтомата, а не аппаратом TIG. Если основная задача — сталь, а алюминий эпизодический, разумнее один универсальный AC/DC TIG-аппарат, чем отдельная линия под алюминий.
Частые вопросы
Почему обычный сварочный инвертор не варит алюминий?
Обычный инвертор даёт постоянный ток (DC), а алюминий на воздухе покрыт тугоплавкой оксидной плёнкой, которую DC не разрушает — дуга скользит по оксиду, не проплавляя металл. Нужен переменный ток (AC), который поочерёдно разрушает плёнку и проплавляет металл, поэтому для алюминия требуется AC/DC-аппарат, а не просто TIG.
Что такое очищающая дуга при сварке алюминия?
Это разрушение оксидной плёнки на алюминии, которое происходит в одной из полуволн переменного тока (electrode positive). Видна как светлая зона вокруг шва. Регулируется балансом AC на панели аппарата: больше очищающей полуволны — шире зона очистки, но выше износ вольфрамового электрода.
Какую присадочную проволоку выбрать для сварки алюминия?
По сплаву основного металла: для конструкционного алюминия АД31 и АД0 подходит АМг3 или АМг5, для литых деталей — присадка с повышенным содержанием кремния. Проволоку АМг того же легирования, что и основной металл, берут по умолчанию для большинства конструкционных задач.
Почему тонкий алюминий прожигается чаще стали той же толщины?
Алюминий проводит тепло значительно лучше стали, и металл вокруг шва греется быстрее, чем это заметно визуально — алюминий не краснеет от нагрева, как сталь. Это главная причина прогара на листе до 2 мм. Помогает более высокая скорость ведения горелки и пробный шов на обрезке того же металла перед основной работой.
Каким газом варят алюминий при TIG-сварке?
Чистым аргоном. Смеси с CO₂ или кислородом, которые используют для стали и нержавейки, для алюминия не подходят — они окисляют шов вместо защиты сварочной ванны.