
Как варить аргоном: пошаговая техника TIG для начинающих

Филимонов Иван
Эксперт PROTSS · 5 октября 2026 г.
Варить аргоном учатся на стали 2 мм и постоянном токе: вольфрам 1,6 мм, ток 50–80 А, аргон 6–10 л/мин, короткая дуга. Разбираем по шагам заточку, вылет, поджиг HF и Lift, работу горелкой и прутком, нержавейку, алюминий на AC, ошибки и упражнения.
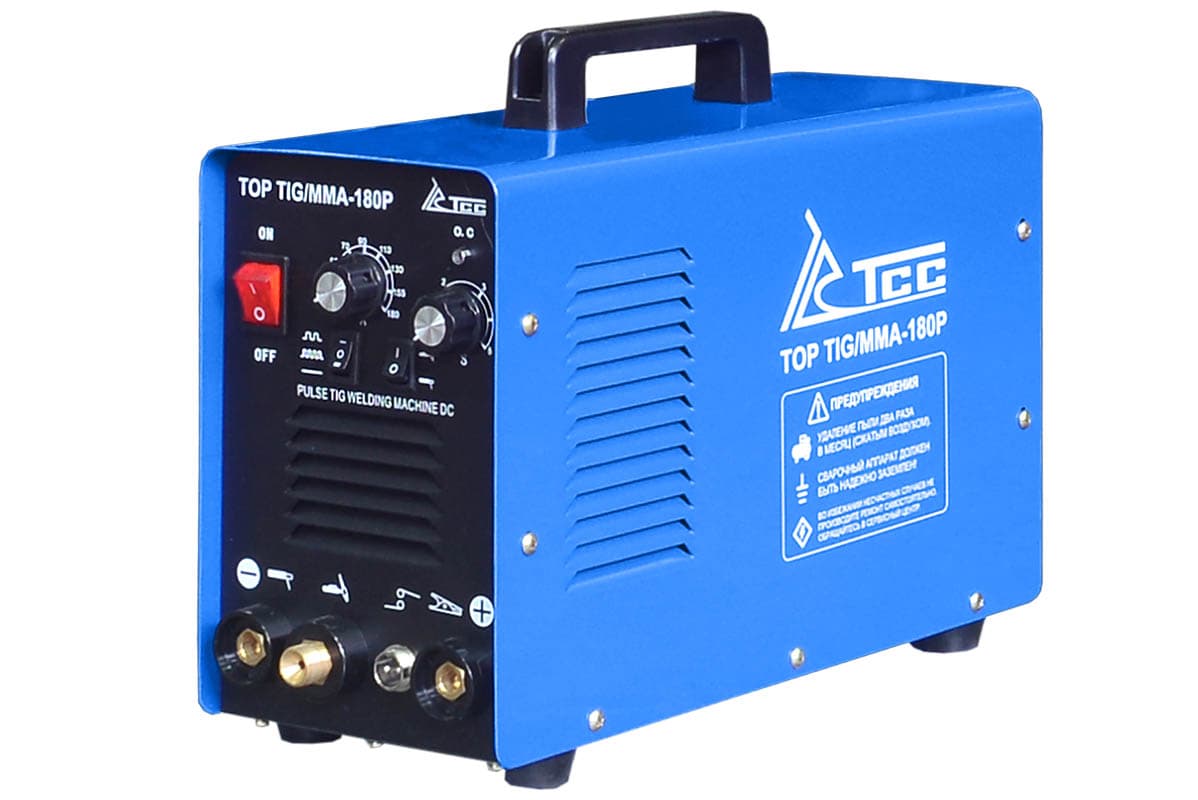
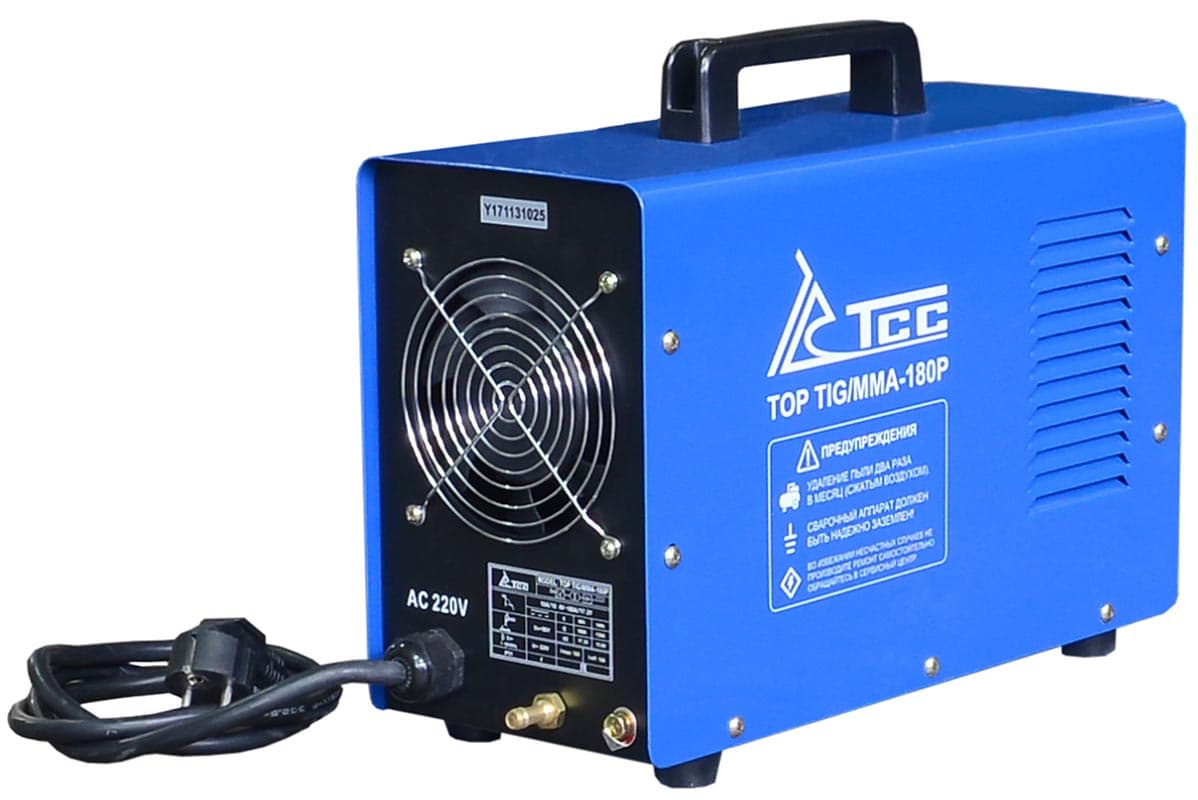
Варить аргоном начинают на углеродистой стали толщиной 2 мм и постоянном токе: вольфрамовый электрод 1,6 мм заточен на конус, вылет 3–5 мм, сопло №6–7, аргон 6–10 л/мин, ток около 50–80 А, дуга не длиннее диаметра электрода. Для учёбы хватает DC-аппарата на 220 В вроде TSS TOP TIG/MMA-180P за 14 238 ₽ или TSS EVO TIG-200 за 19 323 ₽; для алюминия нужен AC/DC, например TSS EVO TIG-200 AC/DC за 30 000 ₽. Цены на момент публикации. Все цифры режимов ниже — общепринятые ориентиры: уточняйте их по паспорту аппарата и упаковке прутков.
Чем TIG отличается от электрода и полуавтомата, разобрано в статье что такое аргонодуговая сварка TIG. Здесь — только практика у горелки.
Что подготовить перед первой сваркой аргоном
Минимальный комплект: аппарат TIG, горелка с цангой и соплом под диаметр электрода, баллон аргона с редуктором-расходомером, вольфрамовые электроды, присадочные прутки, клемма массы, отдельный абразивный круг под вольфрам, щётка из нержавеющей проволоки, обезжириватель и средства защиты (раздел о безопасности — в конце статьи).
Подключение. На постоянном токе горелку подключают к разъёму «минус», массу — к «плюсу». Это прямая полярность: две трети тепла уходит в деталь, электрод остаётся холодным. Почему на MMA и полуавтомате всё иначе, разобрано в статье полярность при сварке. Перед поджигом нажмите кнопку и убедитесь, что газ выходит из сопла.
Металл. TIG не прощает грязи: окалина, ржавчина, краска, масло дают поры и нестабильную дугу. Кромки зачищают до блеска на 15–20 мм и протирают растворителем. Для нержавейки и алюминия держите отдельные щётки, которыми никогда не чистили чёрную сталь, — частицы железа потом ржавеют в шве. Оцинковку аргоном не варят без снятия цинка: пары ядовиты, шов пористый.
Шаг 1. Вольфрамовый электрод: диаметр, маркировка, заточка
Маркировку определяют по цвету торца. Общепринятые обозначения:
| Цвет | Марка | Где применяют |
|---|---|---|
| синий | WL-20, лантанированный | универсальный: DC и AC, сталь, нержавейка, алюминий |
| красный | WT-20, торированный | DC: сталь, нержавейка, медь; пыль заточки радиоактивна |
| серый | WC-20, цериевый | DC на малых токах, хороший поджиг |
| белый | WZ, циркониевый | AC, алюминий |
| зелёный | WP, чистый вольфрам | AC на простых аппаратах |
Новичку проще всего взять синий WL-20: он работает на всех режимах. В каталоге есть WL20 диаметром 1,6 мм за 915,30 ₽ и WL20 2,4 мм за 1 983,15 ₽ — за упаковку из 10 штук длиной 175 мм, цены на момент публикации.
Диаметр — ориентировочно 1,0 мм для токов до 50–60 А и металла до 1 мм, 1,6 мм — примерно до 120–150 А (листы 1–3 мм), 2,4 мм — выше 150 А. Для учёбы на 2 мм берите 1,6.
Заточка. Конус длиной примерно 2–2,5 диаметра электрода, риски от круга — строго вдоль оси. Кончик слегка притупляют, чтобы острие не отваливалось в ванну. Углы заточки описаны в статье о TIG по ссылке выше. Заточите сразу 4–5 электродов: новичок «макает» вольфрам несколько раз за час.
Шаг 2. Вылет, сопло и расход аргона
Сопло. Номер сопла — это внутренний диаметр в шестнадцатых долях дюйма: №4 — около 6,4 мм, №7 — около 11 мм. Для электрода 1,6 мм обычно ставят №6–7, для узких углов и мелких деталей — №4–5. Керамика трескается от ударов — держите запасные сопла.
Вылет — сколько электрода выступает из сопла. Ориентир — 3–5 мм для стыка и нахлёста на плоскости, до 6–8 мм для внутреннего угла, куда сопло не подлезает.
Аргон. Для сопла №6–7 в закрытом помещении — 6–10 л/мин по ротаметру. Больше — не лучше: турбулентная струя подсасывает воздух. От сквозняка спасает экран, а не открытый до упора редуктор. Предпродувку ставят на 0,2–0,5 с, постпродувку — ориентировочно секунда на каждые 10 А тока, но не меньше 5–6 с.
Шаг 3. Ток и поджиг: HF, Lift и режимы 2T/4T
Стартовые ориентиры для углеродистой стали на DC, стыковой шов в нижнем положении:
| Толщина | Ток, ориентир | Вольфрам | Пруток | Аргон |
|---|---|---|---|---|
| 0,8–1 мм | 25–45 А | 1,0–1,6 мм | 1,0–1,6 мм | 5–7 л/мин |
| 1,5–2 мм | 50–80 А | 1,6 мм | 1,6 мм | 6–8 л/мин |
| 3 мм | 90–130 А | 1,6–2,4 мм | 2,0–2,4 мм | 7–10 л/мин |
| 4–5 мм | 130–180 А | 2,4 мм | 2,4–3,2 мм | 8–12 л/мин, разделка кромок |
Для нержавейки ток обычно берут на 10–20% ниже, чем для стали той же толщины: она хуже отводит тепло. Для алюминия на AC — наоборот, выше. Если ванна не появляется 2–3 секунды — ток мал; если сразу растекается — велик.
Поджиг. Бесконтактный HF: держите электрод в 2–3 мм от детали и нажмите кнопку — дуга вспыхнет сама. Контактный Lift: поставьте край сопла на деталь, коснитесь кончиком вольфрама металла, нажмите кнопку и плавно отведите электрод, качнув горелку на сопле. Что умеют модели каталога, по описаниям в карточках:
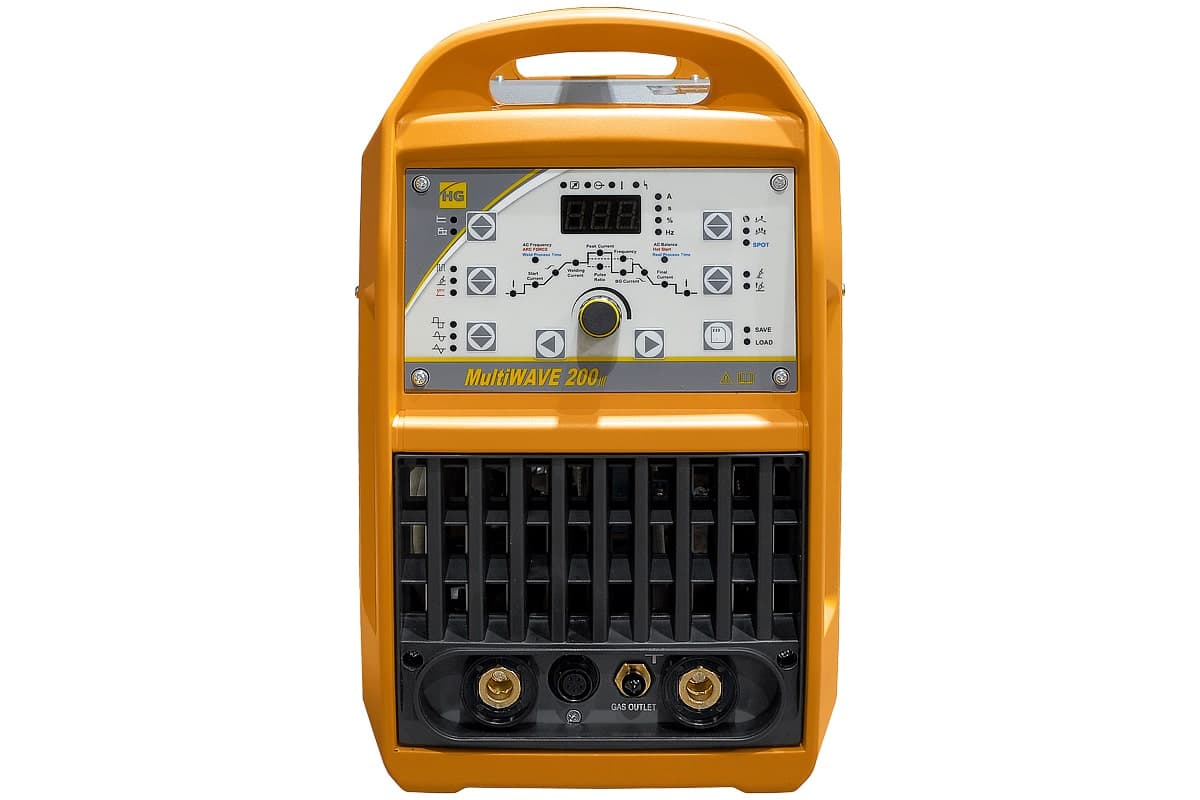
- только HF — TOP TIG/MMA-180P, TSS PRO TIG/MMA-200 и TSS PRO TIG/MMA-300, а также HUGONG MultiWAVE 200 III AC/DC (высоковольтный бесконтактный поджиг);
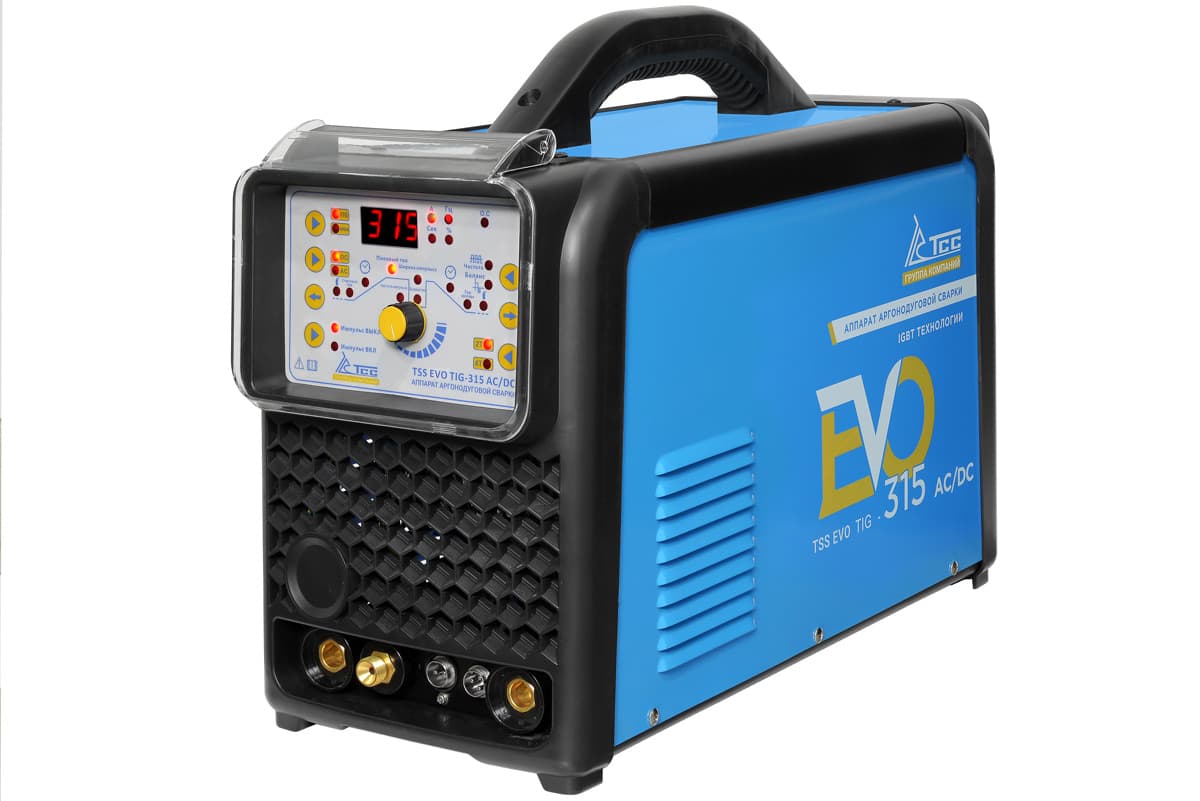
- выбор Lift или HF — TSS NEO TIG-200, EVO TIG-200, HUGONG ETIG 200DP III, HUGONG POWER TIG 300DP III; у EVO TIG-200 AC/DC и TSS EVO TIG-315 AC/DC в описании указан HF и выбор Lift/HF — уточняйте у менеджера.
2T и 4T. В режиме 2T дуга горит, пока кнопка нажата, — удобно для прихваток и коротких швов. В 4T нажали и отпустили — дуга горит на рабочем токе, нажали снова — пошёл спад тока и заварка кратера, отпустили — дуга гаснет. Режимы 2T/4T прямо указаны у ETIG 200DP III, POWER TIG 300DP III и у цифровых TSS PRO TIG/MMA 200P AC/DC Digital и TSS PRO TIG 400P AC/DC Digital. Ещё удобнее педаль регулировки тока за 7 322,88 ₽: ток добавляют ногой, пока ванна не сформировалась, и убирают к концу шва. Возможность подключить педаль указана у серии EVO и PRO TIG 400P AC/DC.
Шаг 4. Как правильно держать горелку и пруток
Для правши шов ведут справа налево: горелка в правой руке, пруток — в левой, впереди дуги.
- Горелка — наклон 10–20° от вертикали, сопло «смотрит» вперёд по ходу шва. Сильный завал горелки ухудшает газовую защиту.
- Длина дуги — примерно равна диаметру электрода, 1,5–2,5 мм. Длинная дуга даёт широкий плоский шов и плохую защиту, слишком короткая — риск макнуть вольфрам.
- Пруток — под углом 15–20° к детали, конец всё время держат в облаке аргона. Вынули горячий пруток из газа — он окисляется, и окисел уходит в шов.
- Упор. Рука с горелкой должна опираться: мизинцем или ребром ладони на деталь или стол.
Ритм «прогрел — капнул — сдвинул». Зажгите дугу и держите её на месте, пока под ней не образуется блестящая жидкая ванна. Коснитесь прутком переднего края ванны — он должен расплавиться в ней, а не в дуге. Уберите пруток назад, на край газовой зоны, сдвиньте горелку на половину ширины ванны и повторите. В конце шва не обрывайте дугу резко: уменьшите ток педалью или спадом, добавьте последнюю каплю в кратер и держите горелку над швом, пока идёт постпродувка.
Как варить аргоном нержавейку
Меньше тепла. Ток ниже, скорость выше, шов узкий. Нержавейка сильно ведёт от нагрева, поэтому длинные швы варят участками вразбивку, а детали собирают на частых прихватках. Почему перегрев опасен для коррозионной стойкости и как выдерживать паузы между проходами, рассказано в статье сварка нержавеющей стали.
Цвет как контроль. Сразу после остывания посмотрите на шов:
| Цвет шва и околошовной зоны | Что значит |
|---|---|
| серебристый, светло-соломенный | защита и тепловложение в норме |
| золотистый, бронзовый | допустимо, чуть больше тепла |
| синий, фиолетовый | перегрев или рано убрали газ — снизьте ток, увеличьте скорость и постпродувку |
| серый, чёрный, шершавый | металл окислился: нет защиты, сквозняк, шланг подсасывает воздух |
Поддув. На трубах и стыковых швах тонкого листа обратная сторона шва тоже окисляется — получается чёрная крупчатая корка, которую называют «сахаром». Чтобы её не было, обратную сторону защищают аргоном: трубу закрывают заглушками и пускают газ внутрь с небольшим расходом, а на листе используют канавку-подкладку с подачей газа. Начинайте варить, когда воздух из трубы вытеснен.
Как варить алюминий аргоном на переменном токе
Алюминий варят только на AC: переменный ток разрушает оксидную плёнку. Почему так, и что делают баланс и частота, разобрано в статье сварочный аппарат AC/DC, а присадку по марке сплава — в статье сварка алюминия: какой аппарат нужен. Здесь — порядок действий.
- Очистка непосредственно перед сваркой. Обезжирить, затем пройти кромки и пруток отдельной нержавеющей щёткой. Плёнка нарастает снова, поэтому чистить за сутки бессмысленно.
- Режим. AC, ток выше, чем для стали той же толщины. Баланс начинайте с заводской или средней установки и корректируйте по шву: широкая матовая полоса вокруг шва и перегретый, растущий шарик на электроде — очистки слишком много; тёмная плёнка и «грязная» ванна — мало.
- Старт. Ванна в начале шва появляется не сразу, а прогретая деталь потом резко «проваливается». Держите дугу на месте до блестящей ванны, затем идите быстрее и снижайте ток педалью или ведите шов короче.
- Присадку подают чаще, чем на стали, а кратер обязательно заваривают на пониженном токе — иначе подрезы и трещины.
У цифровых AC/DC-моделей настройки вынесены на панель: у TSS PRO TIG/MMA 200P AC/DC Digital по паспорту частота переменного тока 20–100 Гц, баланс 20–80%, предпродувка до 5 с и постпродувка до 10 с; у HUGONG MultiWAVE 200 III AC/DC постпродувка 1–60 с, ток TIG от 8 А, но ПВ 35% при 20 °C — это аппарат для тонкого металла, а не для длинных швов.
Сталь: с чего начать учиться
Углеродистая сталь — самый терпимый металл для TIG: ванну хорошо видно, ошибки по току сразу заметны. Пруток берут с кремнием и марганцем, по составу аналог проволоки Св-08Г2С.
Тонкий лист — отдельная тема: как не прожечь 0,8–1 мм и чем TIG здесь лучше полуавтомата, разобрано в статье сварка тонкого металла.
Типовые ошибки новичка по виду шва и электрода
| Что видно | Причина | Что сделать |
|---|---|---|
| кончик вольфрама в металле, дуга сразу «поплыла» | макнули электрод в ванну или коснулись прутком | остановиться, отломать загрязнённый кончик, заточить заново |
| электрод после сварки синий или чёрный | мало постпродувки или газа нет | увеличить постпродувку, проверить баллон и шланг |
| поры в шве | сквозняк, грязь, утечка газа, пруток вынимали из газовой зоны | экран, зачистка, проверка соединений, держать пруток в аргоне |
| капли присадки лежат на поверхности | мало тока или пруток плавили в дуге, а не в ванне | добавить ток, подавать пруток в передний край ванны |
| прожог | ток велик, стоите на месте, большой зазор | снизить ток, быстрее вести, собирать без зазора |
| трещина или воронка в конце шва | дугу оборвали без спада тока | заварка кратера, спад тока 2–3 с, режим 4T или педаль |
| дуга блуждает | поперечная заточка, затупленный кончик, длинная дуга | перезаточить вдоль, держать дугу короче |
| на нержавейке чёрная корка с обратной стороны | нет поддува | защищать корень аргоном |
Подробный каталог дефектов с фотопризнаками — в статье дефекты сварных швов.
Как научиться варить аргоном: программа упражнений
Координацию двух рук ставят короткими ежедневными тренировками на обрезках. Подготовьте 15–20 пластин из стали 2 мм размером около 50 на 150 мм.
- Сухой проход. Без дуги проведите горелку по линии шва с упором руки.
- Оплавление без присадки. Ведите ванну по пластине, держа ширину 4–5 мм. Цель — ровная дорожка без расширений и без касаний вольфрамом.
- Валик с присадкой. Ритм «прогрел — капнул — сдвинул» по прямой на плоскости. Капли должны ложиться с одинаковым шагом.
- Стыковой шов двух пластин без зазора, с прихватками по краям. Оценка — равномерный провар с обратной стороны.
- Нахлёст и тавр. Здесь учатся направлять тепло: дугу больше на толстую или нижнюю деталь, пруток — в угол.
- Нержавейка 1–1,5 мм. Контроль — по таблице цветов выше.
- Алюминий 2–3 мм на AC — когда стальные швы уже получаются стабильно.
- Вертикаль и трубы — последним этапом.
Ориентир готовности к следующему шагу — пять подряд швов без макания электрода и без пор.
Аппараты TIG на постоянном токе для стали и нержавейки
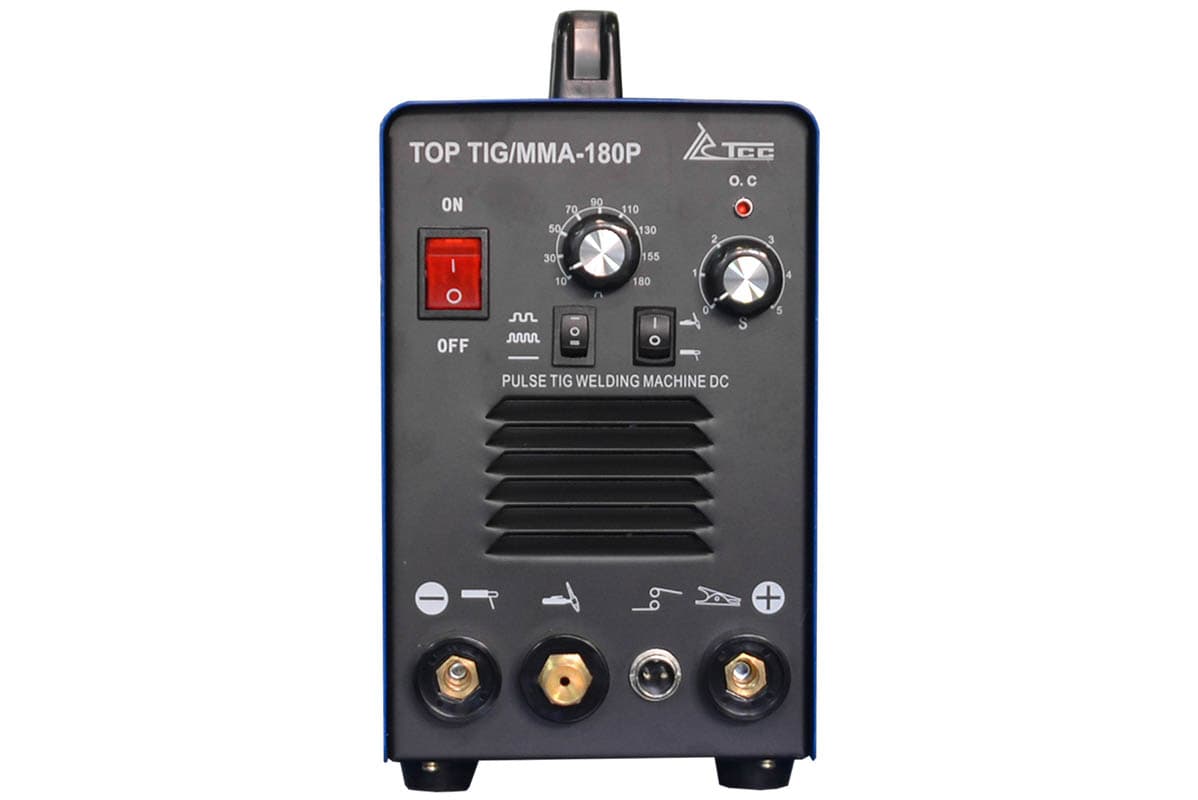
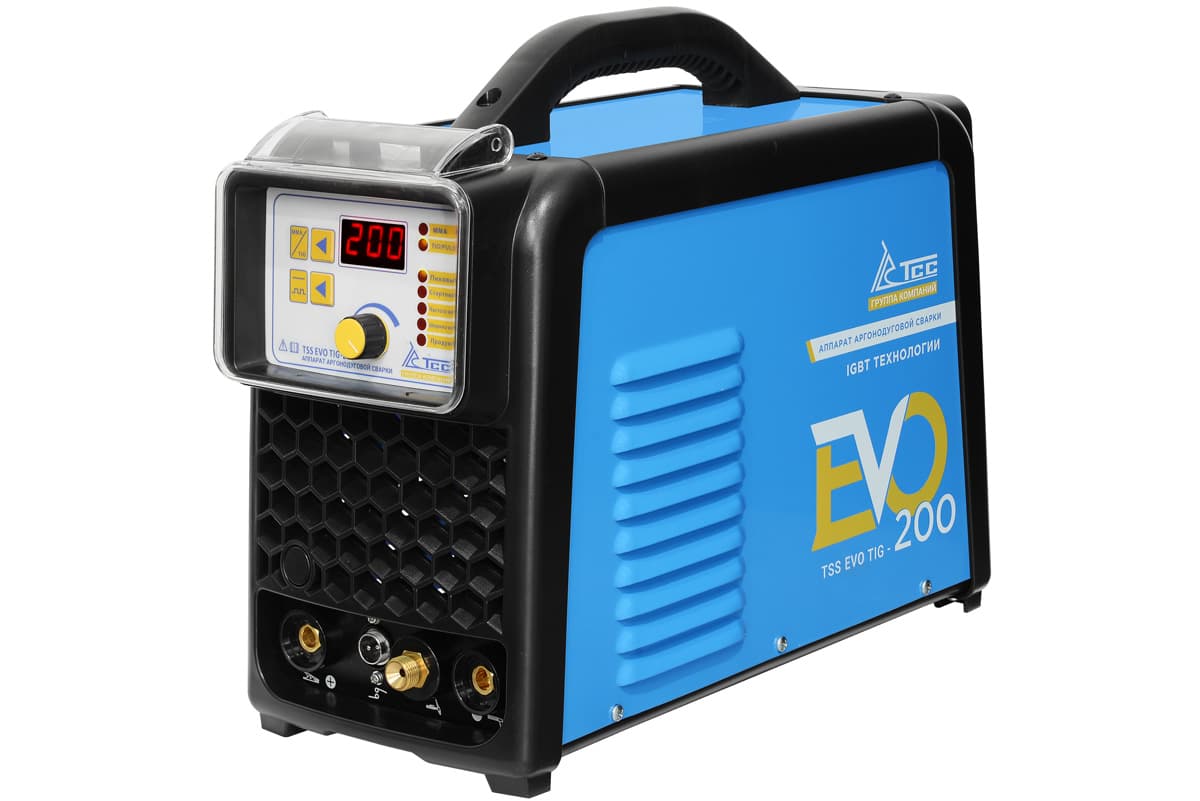
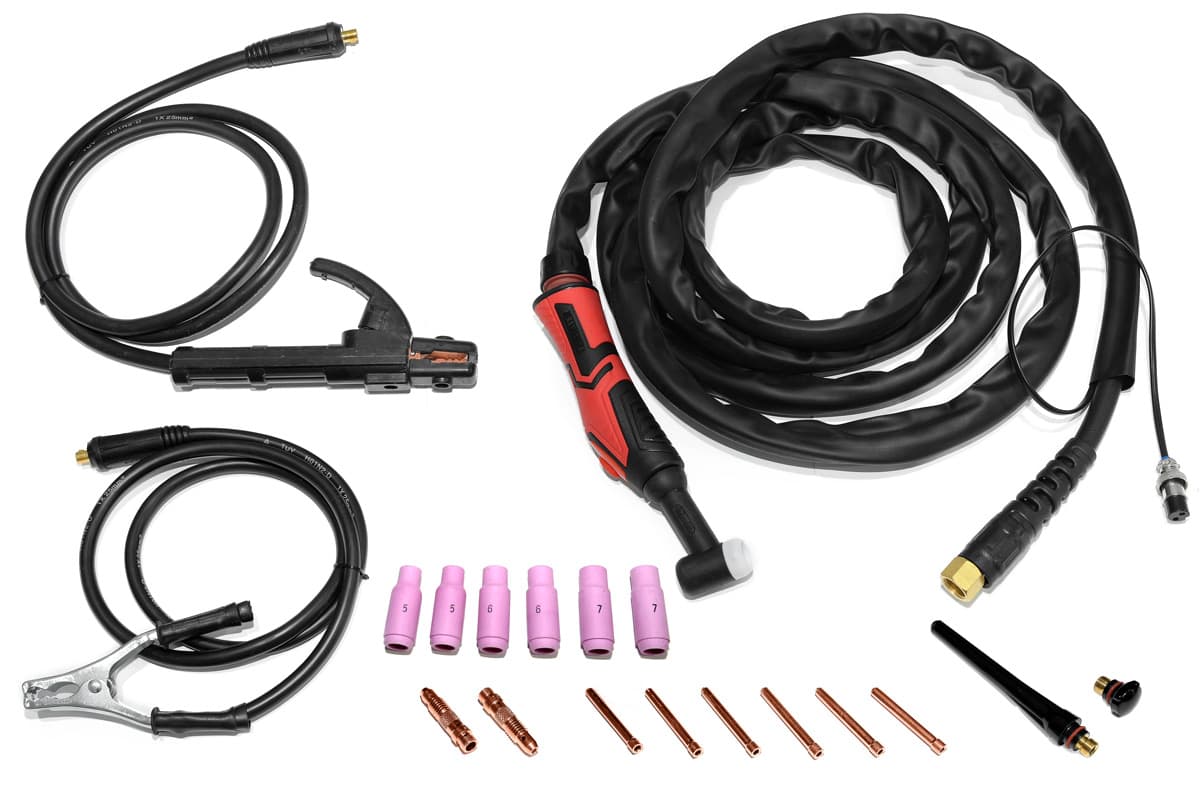
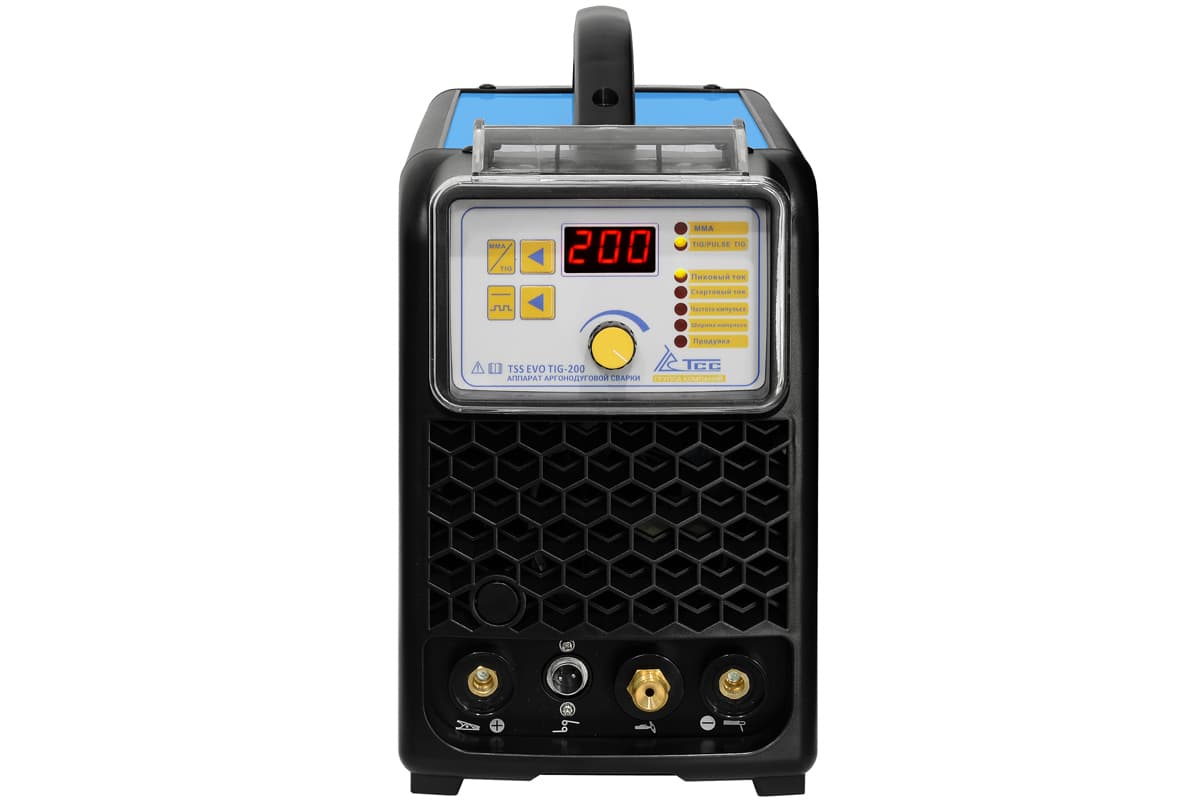
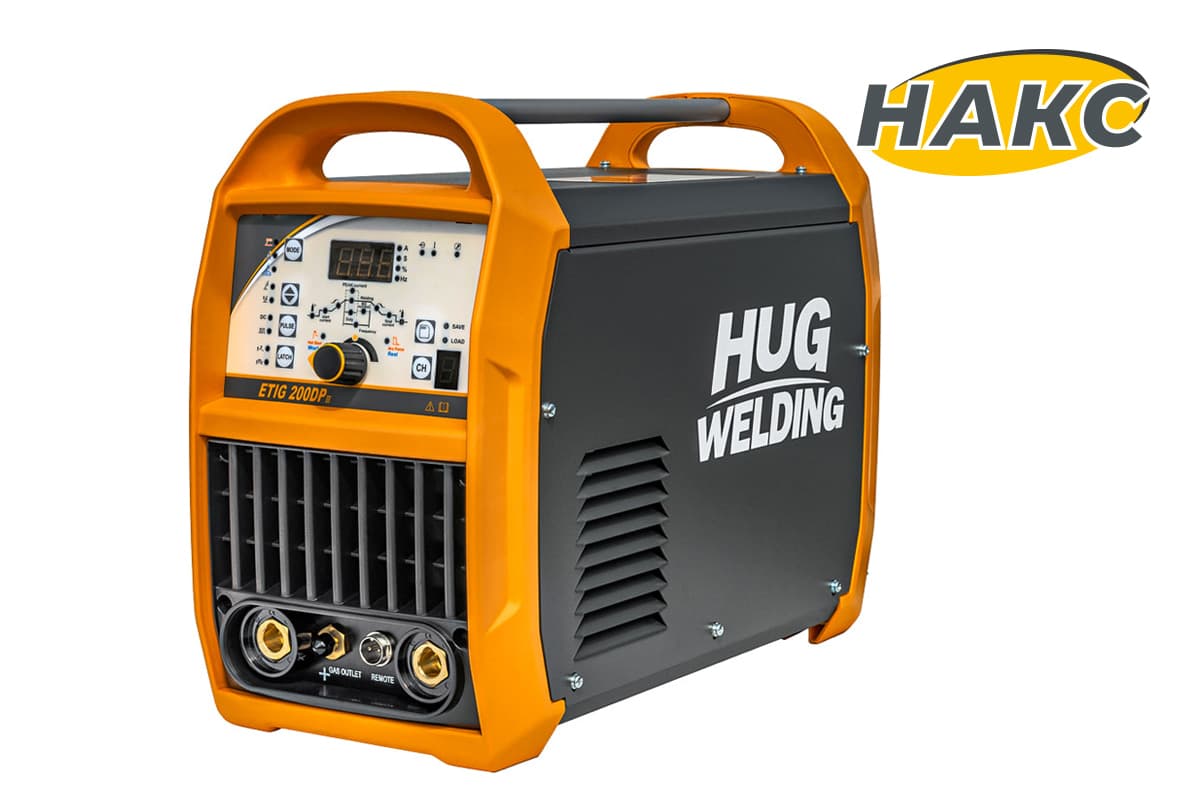
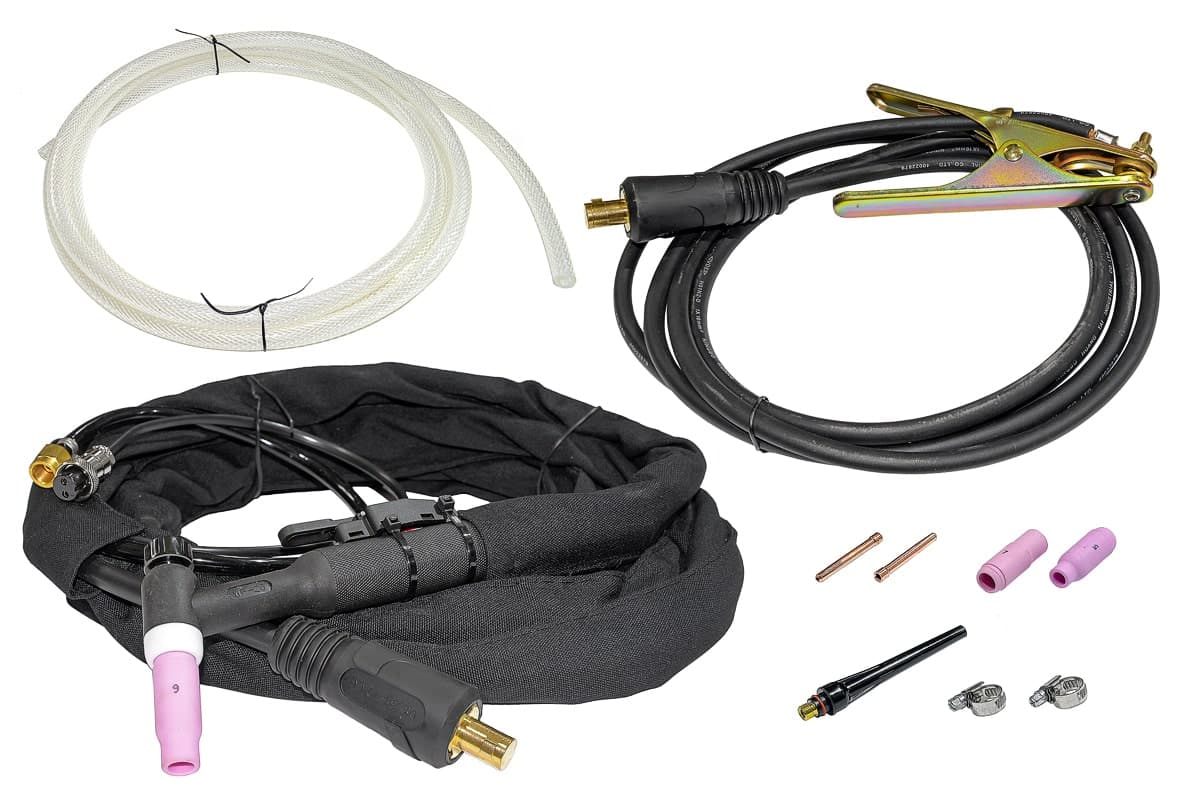
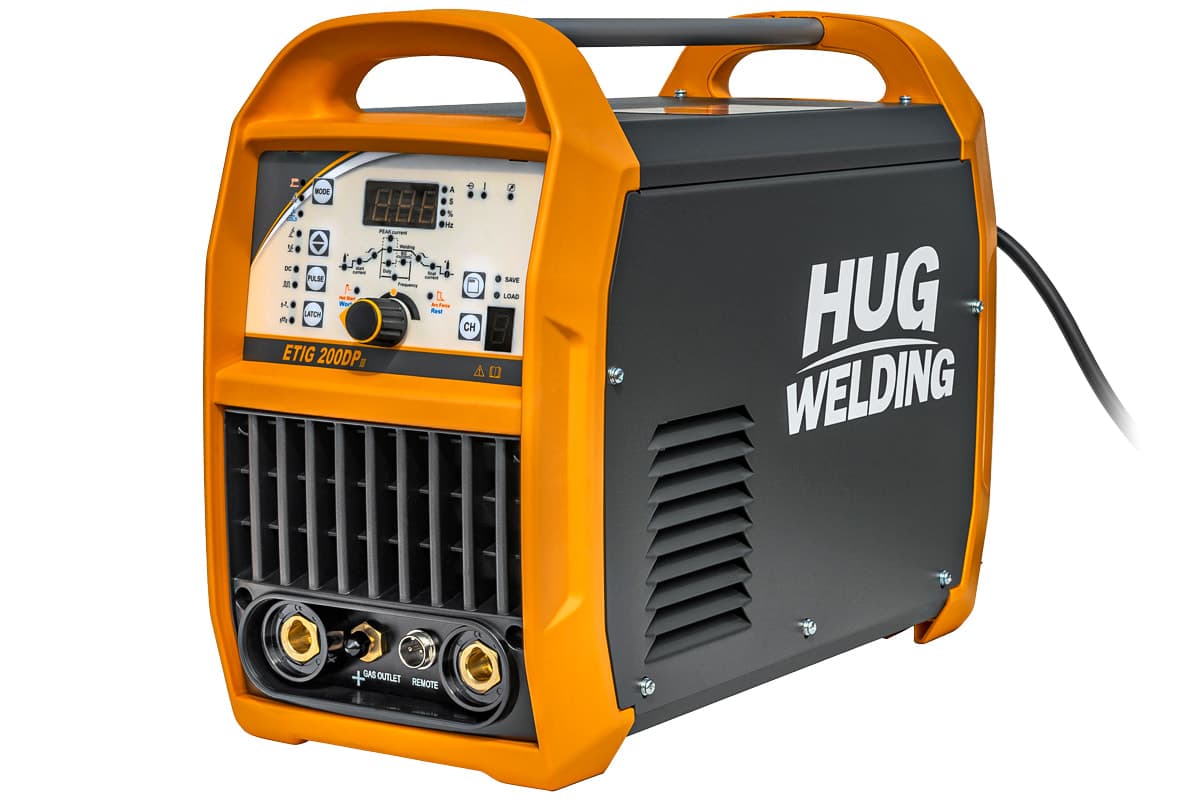
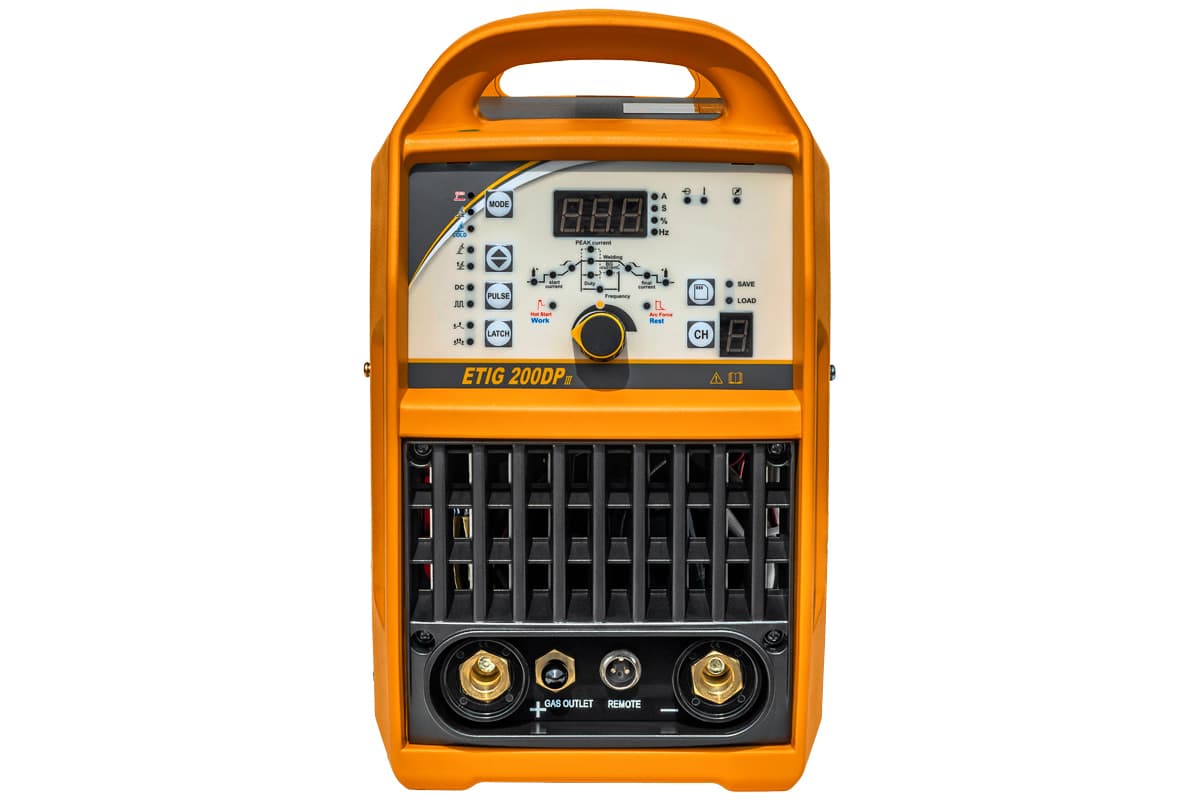
Аппарат аргонодуговой сварки HUGONG ETIG 200DP III (cold tack)
Аппараты TIG из каталога для обучения и работы
Параметры из карточек каталога, цены на момент публикации.
| Модель | Ток TIG | Ток | ПВ | Сеть | Поджиг | Цена |
|---|---|---|---|---|---|---|
| TSS TOP TIG/MMA-180P | 10–180 А | DC | 60% | 220 В | HF | 14 238 ₽ |
| TSS NEO TIG-200 | 10–200 А | DC | 60% | 220 В | Lift/HF | 15 000 ₽ |
| TSS PRO TIG/MMA-200 | 10–200 А | DC | 80% | 220 В | HF | 15 255 ₽ |
| TSS EVO TIG-200 | 10–200 А | DC | 60% | 220 В | Lift/HF | 19 323 ₽ |
| HUGONG ETIG 200DP III | 10–200 А | DC | 60% при 20 °C | 220 В | Lift/HF | 40 000 ₽ |
| TSS PRO TIG/MMA-300 | 10–300 А | DC | 80% | 380 В | HF | 30 510 ₽ |
| HUGONG POWER TIG 300DP III | 10–300 А | DC | 60% при 20 °C | 380 В | Lift/HF | 52 000 ₽ |
| TSS EVO TIG-200 AC/DC | 10–200 А | AC/DC | 60% | 220 В | HF | 30 000 ₽ |
| TSS PRO TIG/MMA 200P AC/DC Digital | 10–200 А | AC/DC | 80% | 220 В | не указан | 40 578,30 ₽ |
| HUGONG MultiWAVE 200 III AC/DC | 8–200 А | AC/DC | 35% при 20 °C | 220 В | HF | 59 900 ₽ |
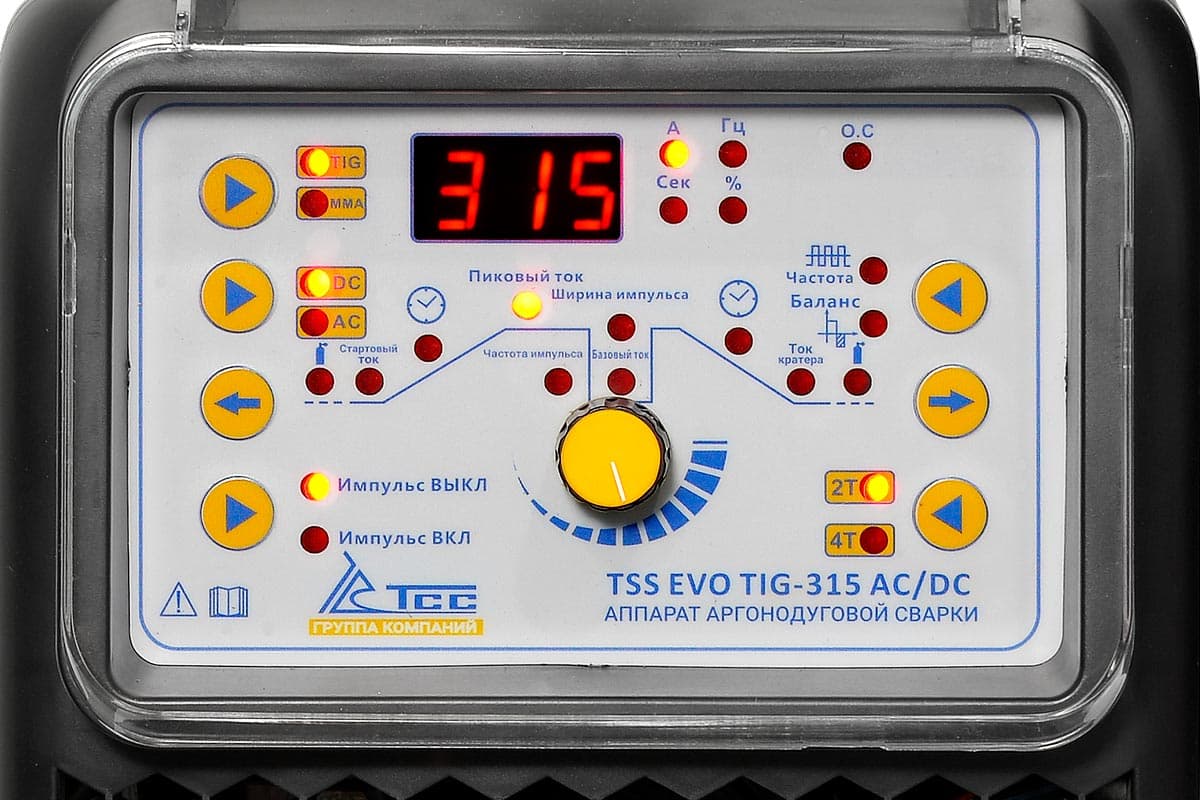
| TSS EVO TIG-315 AC/DC | 10–315 А | AC/DC | 60% | 380 В | HF | цену уточняйте |
| TSS PRO TIG 400P AC/DC Digital | 10–400 А | AC/DC | 80% | 380 В | не указан | 60 918,30 ₽ |
Как выбирать: если алюминия в планах нет — DC на 220 В, при желании с Lift/HF и импульсом. Если алюминий хотя бы иногда — сразу AC/DC: доплата за переменный ток в серии EVO на 200 А — около 10 700 ₽, а DC-аппарат под алюминий придётся менять целиком. Почему ПВ 35% мало для длинных швов — в статье ПВ сварочного аппарата. Рейтинг с подробным разбором моделей — в материале ТОП-10 аппаратов TIG, весь ассортимент — в разделе аргонодуговые аппараты.
Аппараты TIG AC/DC для алюминия
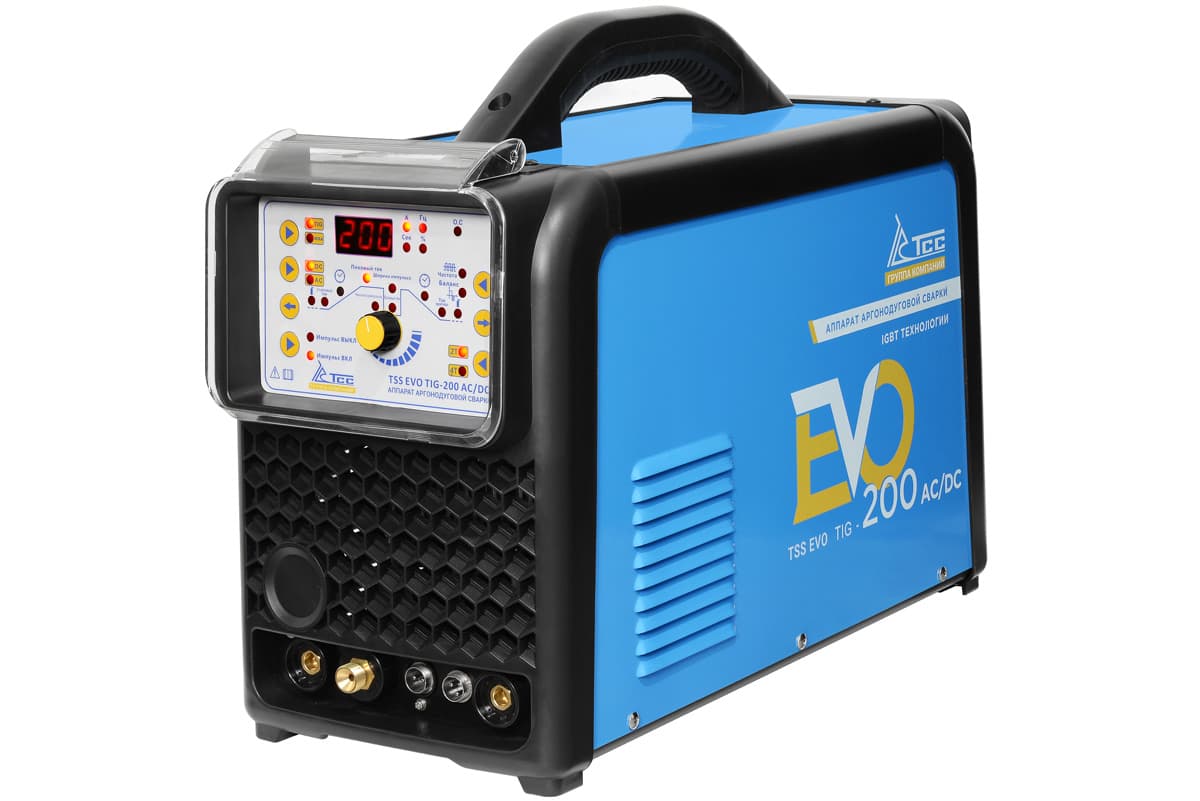
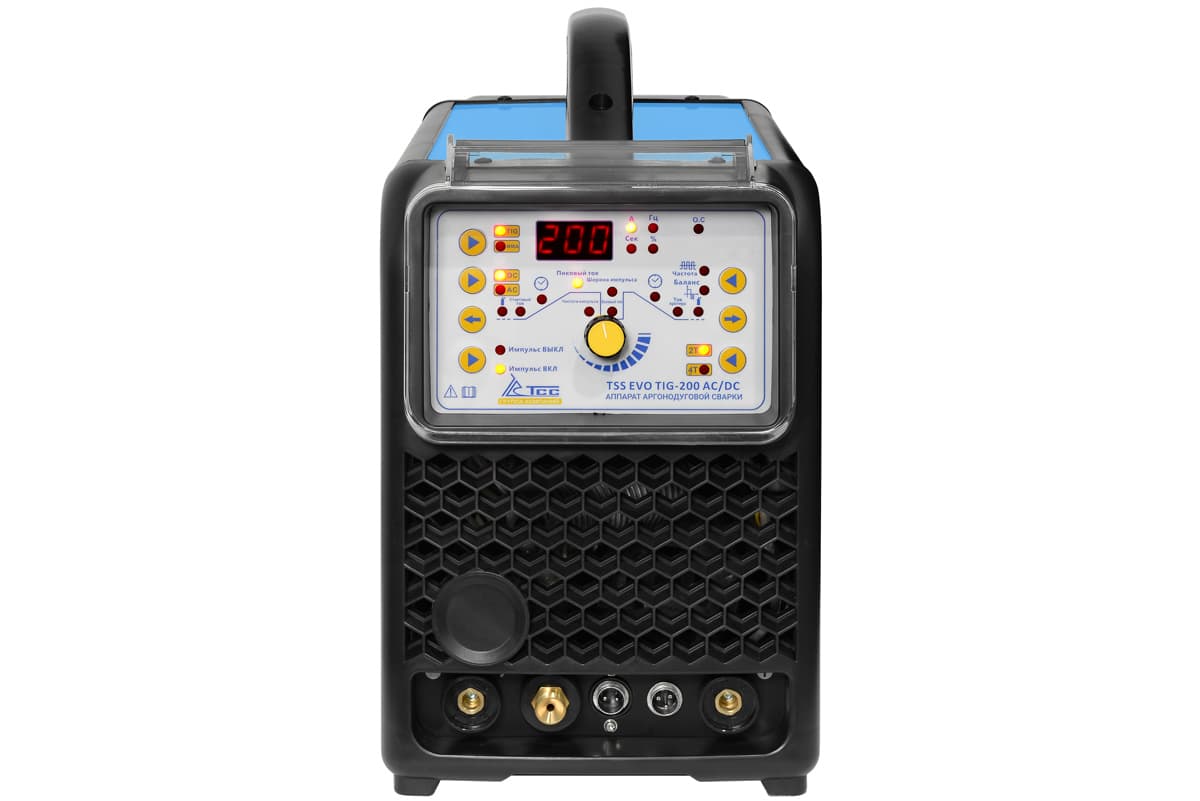
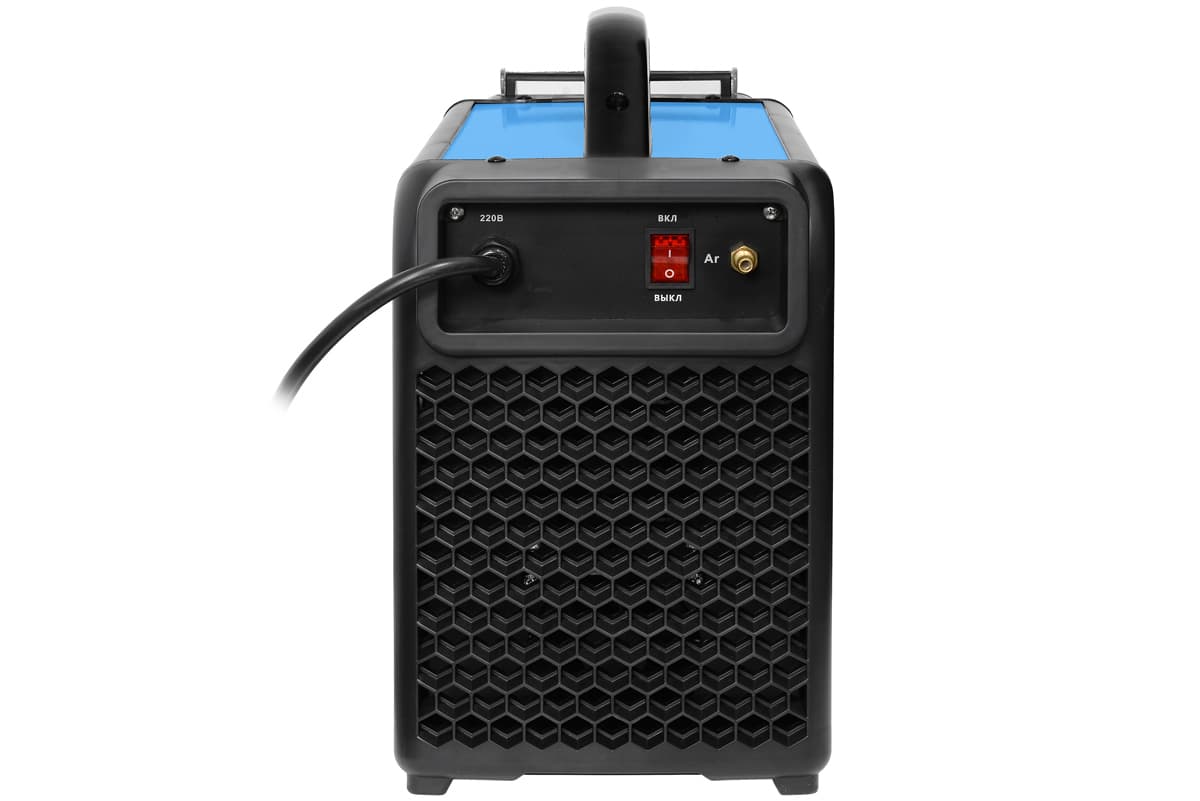
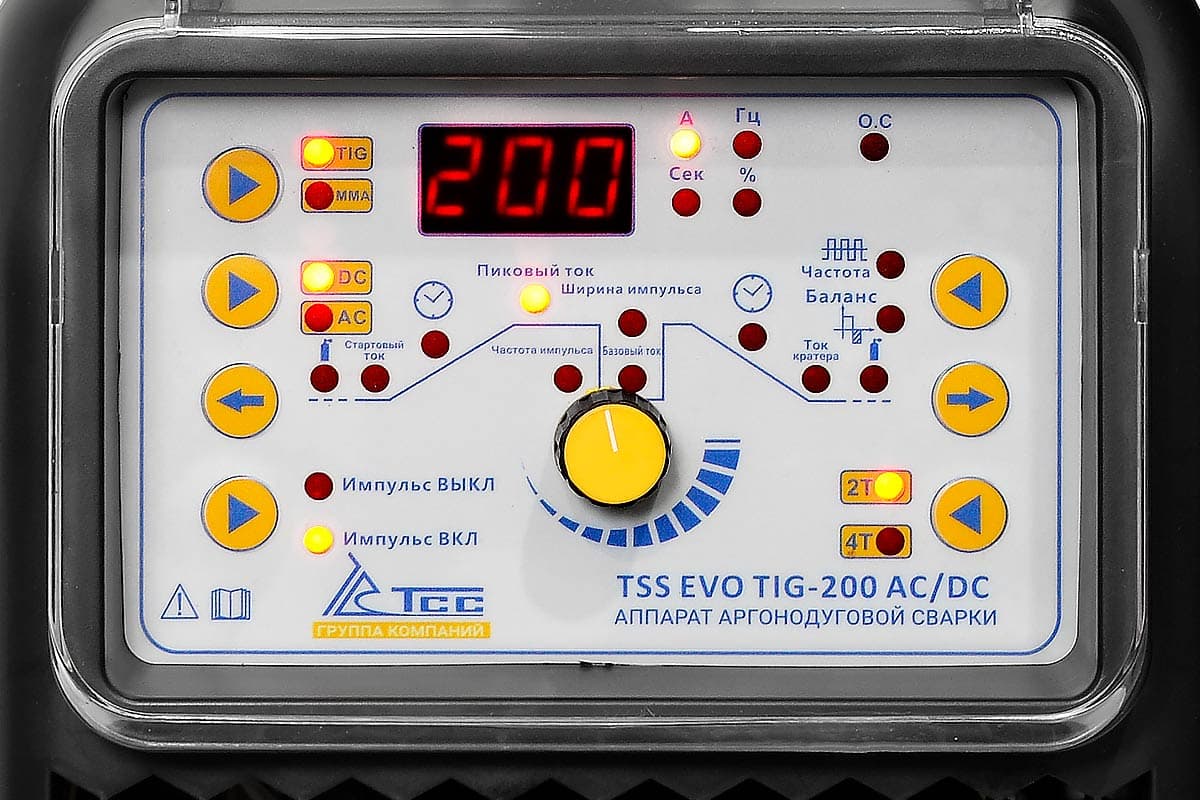
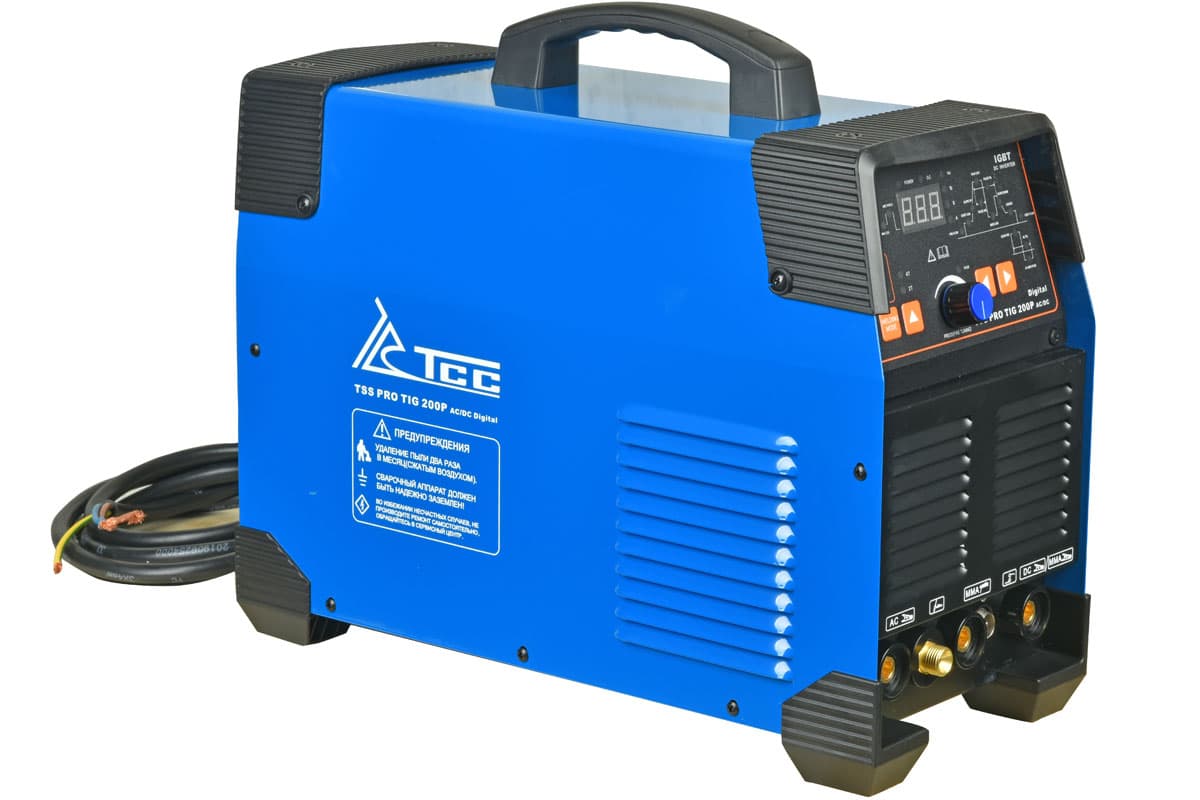
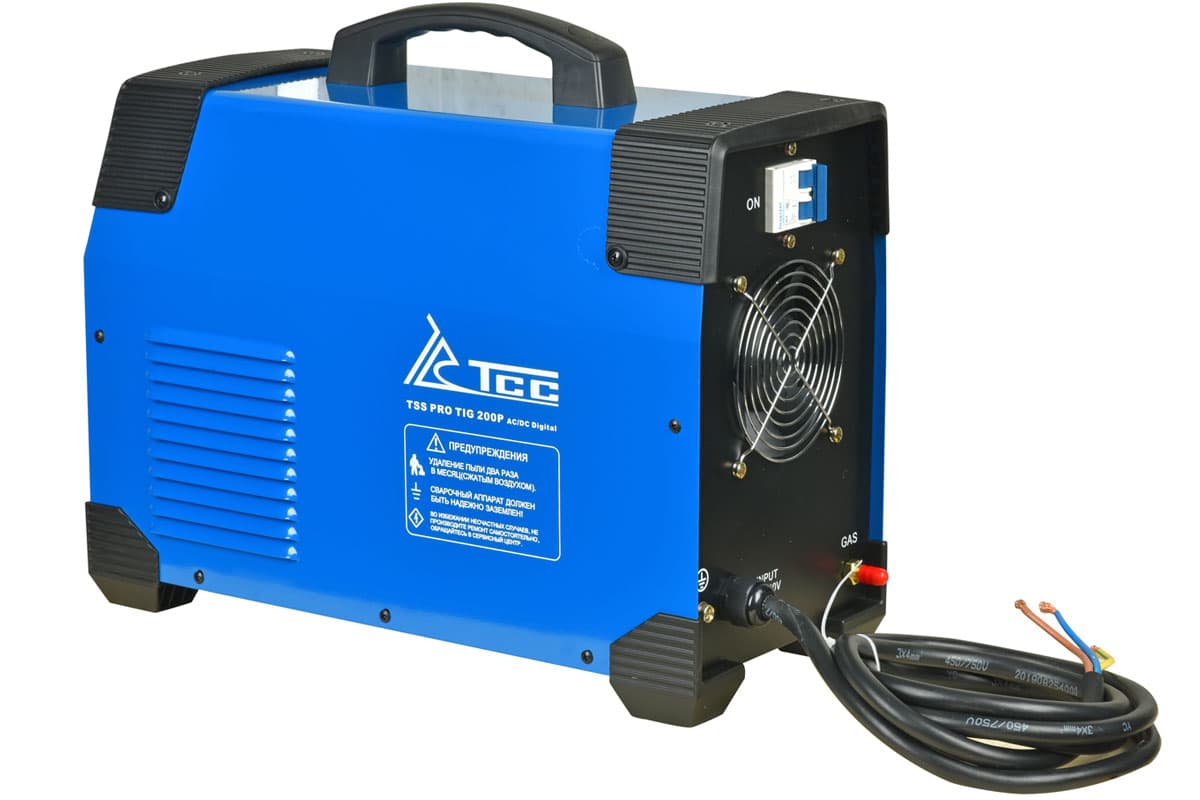
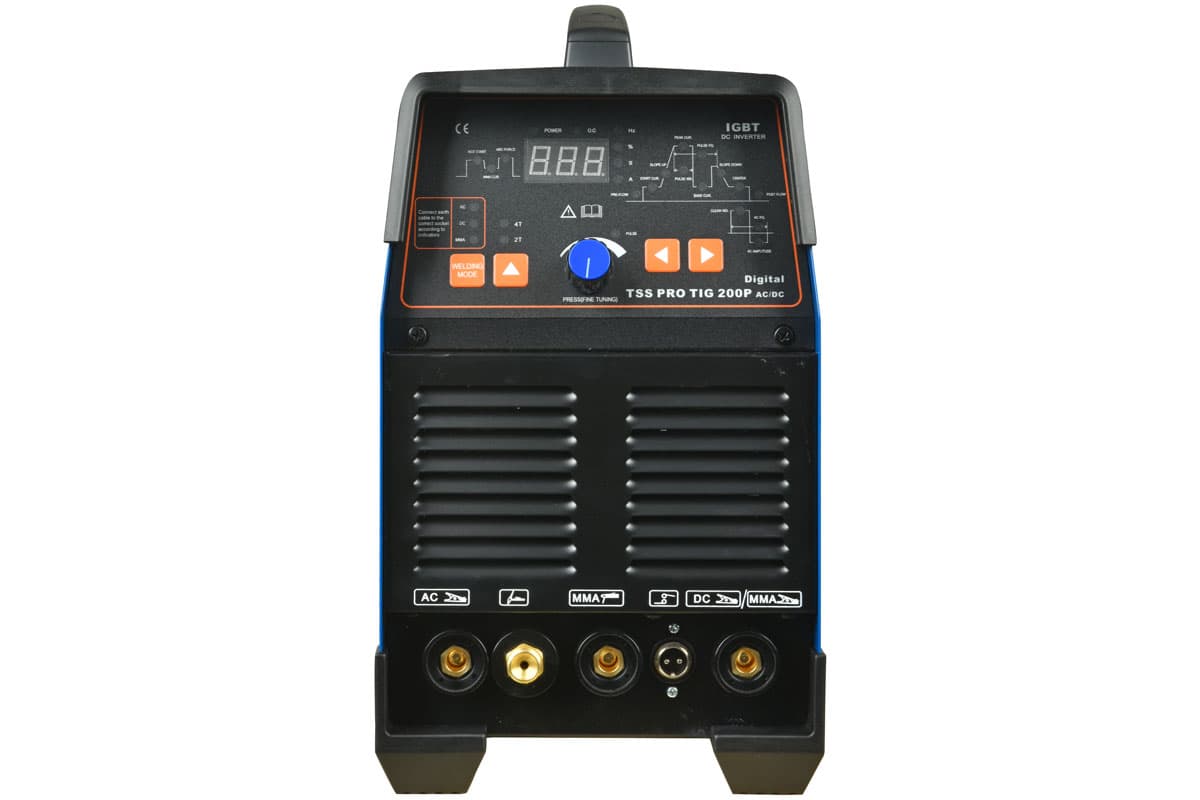
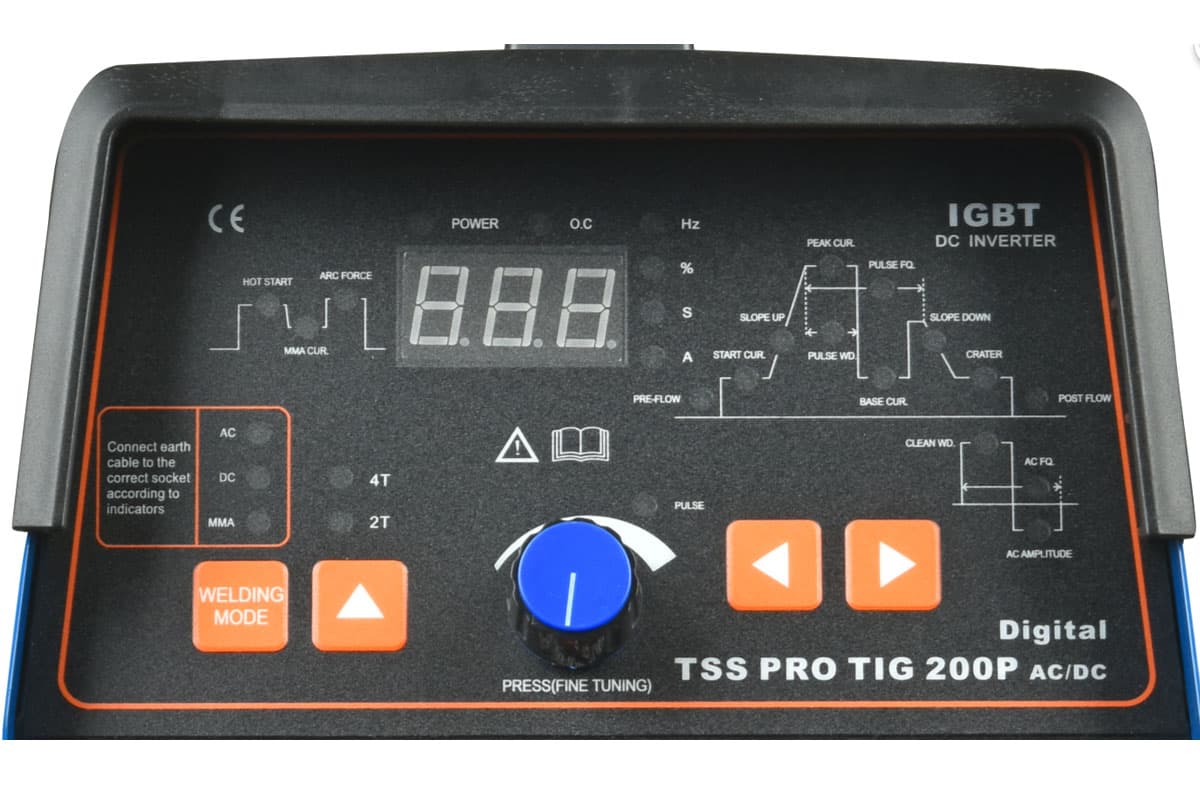
Аппарат TIG сварки алюминия TSS PRO TIG/MMA 200P AC/DC Digital
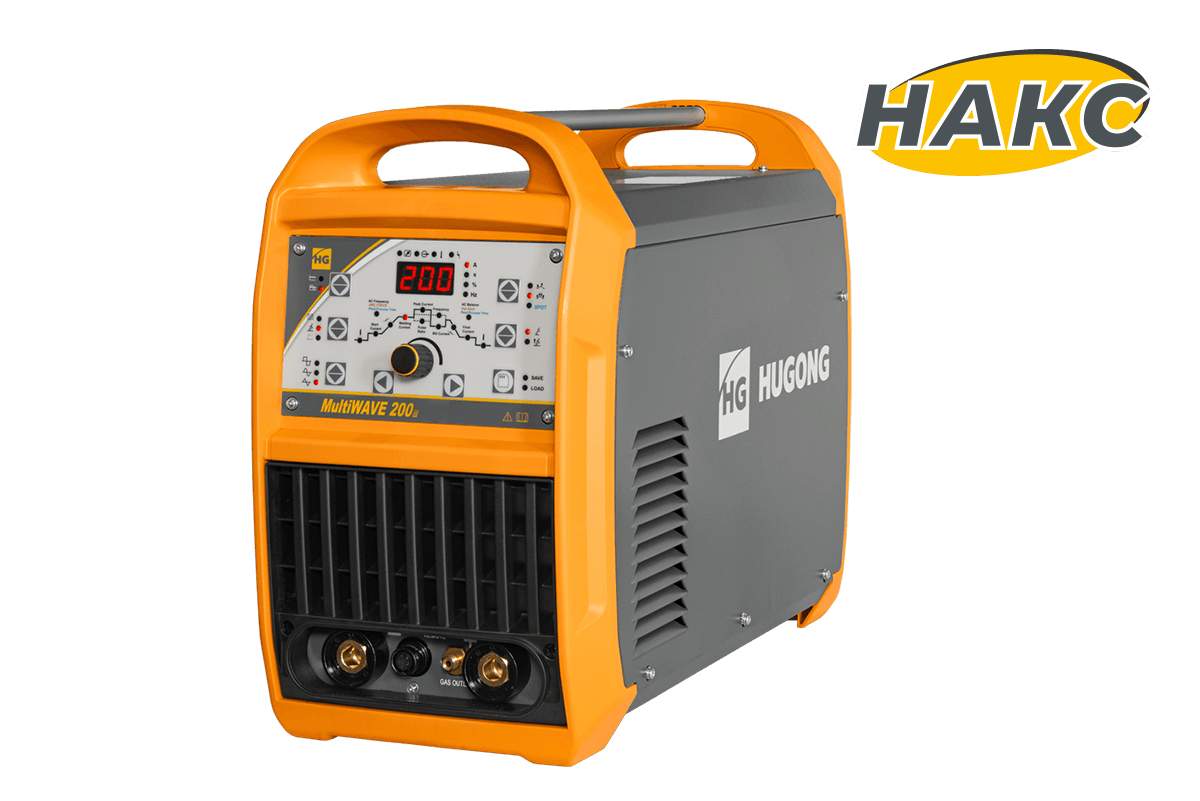
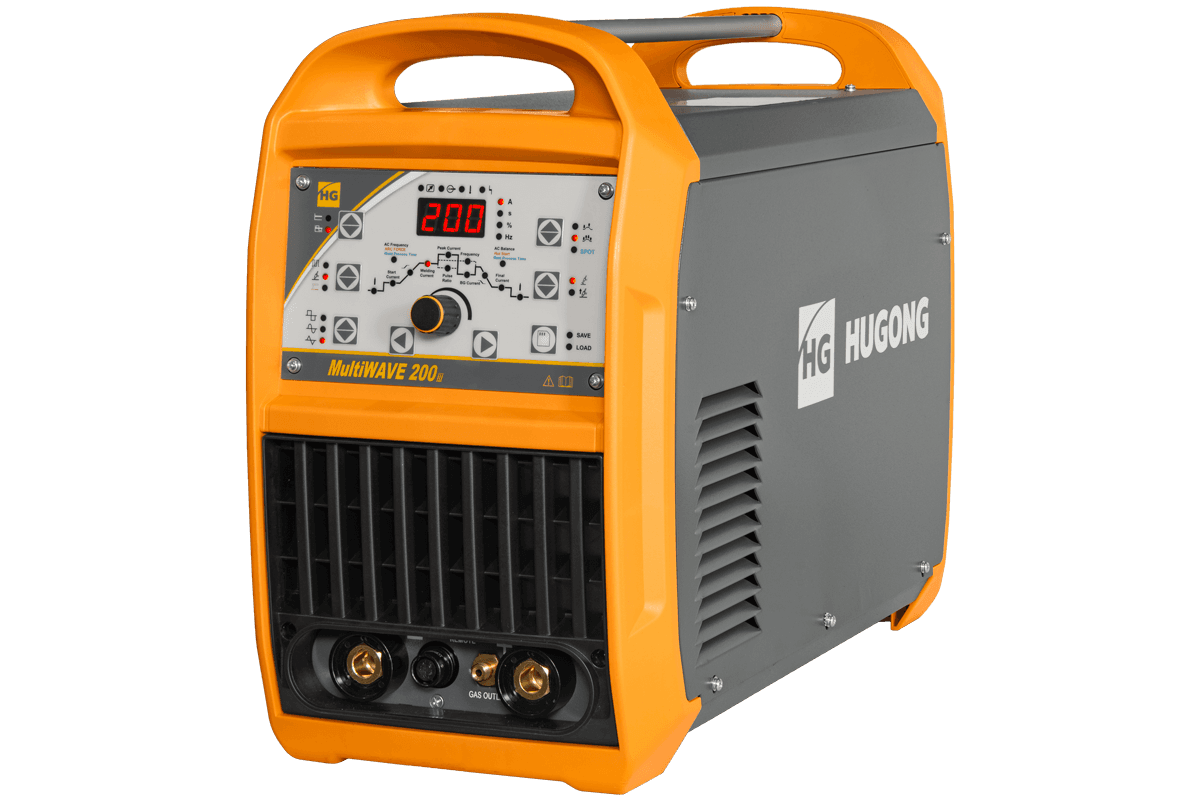
Расходники к горелкам — цанги, сопла, хвостовики, педали — собраны в разделе TIG расходники и комплектующие, вольфрам — в разделе сварочные материалы. PROTSS — официальный дилер ТСС: работаем с юрлицами по счёту, в том числе по 44-ФЗ и 223-ФЗ, доставляем по России; юрлицам доступны скидки до 30%.
Безопасность при сварке аргоном
- Маска. Светофильтр с затемнением ориентировочно DIN 9–11 для токов TIG до 100–150 А и DIN 11–13 выше. Хамелеон должен уверенно срабатывать на малых токах. Как выбрать — в статье сварочная маска.
- Кожа. Никаких открытых участков: ультрафиолет аргоновой дуги обжигает кожу быстрее, чем кажется, а тонкая светлая ткань пропускает часть излучения. Куртка из плотной ткани, тонкие кожаные краги для TIG — в толстых рукавицах пруток не почувствовать.
- Вентиляция. При сварке выделяется озон, на нержавейке — соединения хрома, на алюминии озона особенно много. Нужна местная вытяжка или хотя бы проветривание. Пыль от заточки торированных WT-20 — только с вытяжкой.
- Аргон. Он тяжелее воздуха и вытесняет его в ямах, подвалах, внутри ёмкостей — там возможна потеря сознания без всякого предупреждения. В замкнутых объёмах не работают без принудительной вентиляции и напарника снаружи.
- Баллон. Только вертикально, закреплённым цепью, вдали от нагрева и дуги. Редуктор открывают плавно, стоя сбоку. После работы вентиль закрывают.
- Пожар. Убрать горючее из радиуса нескольких метров, держать рядом огнетушитель, после работы проверить место через 30–60 минут.
- HF-поджиг. Высокочастотный импульс может мешать кардиостимуляторам и электронике рядом. Людям с кардиостимулятором нужна консультация врача; на аппаратах с выбором поджига используйте Lift.
Частые вопросы
Как варить аргоном новичку: с чего начать?
Начинать стоит с углеродистой стали толщиной 1,5–2 мм на постоянном токе. Ориентиры: вольфрамовый электрод WL-20 диаметром 1,6 мм, заточка вдоль оси на длину 2–2,5 диаметра, вылет 3–5 мм, сопло №6–7, аргон 6–10 л/мин, ток 50–80 А, длина дуги около 2 мм. Горелка подключается к минусу. Сначала учатся вести ванну без присадки, затем ритму «прогрел — капнул — сдвинул» с прутком. Точные режимы уточняйте по паспорту аппарата.
Как правильно варить аргоном: как держать горелку и пруток?
Правша ведёт шов справа налево. Горелку наклоняют на 10–20° от вертикали в сторону движения, дуга примерно равна диаметру электрода. Пруток держат под углом 15–20° к детали впереди дуги и подают в передний край ванны, не касаясь вольфрама. Конец прутка не вынимают из облака аргона. Рука с горелкой обязательно опирается на деталь или стол. В конце шва ток снижают спадом или педалью и держат горелку над кратером до конца постпродувки.
Как варить алюминий аргоном?
Только на переменном токе, то есть аппаратом AC/DC: на постоянном оксидная плёнка не разрушается. Кромки и пруток обезжиривают и зачищают отдельной нержавеющей щёткой непосредственно перед сваркой. Баланс начинают со средней установки и корректируют по шву. Ток выше, чем для стали той же толщины. Дугу держат на месте до появления блестящей ванны, затем ведут быстрее, присадку подают чаще, кратер обязательно заваривают на пониженном токе.
Как варить аргоном нержавейку, чтобы шов не чернел?
Брать ток примерно на 10–20% ниже, чем для обычной стали той же толщины, вести быстрее, делать постпродувку не короче 5–6 секунд и защищать обратную сторону шва аргоном на трубах и стыках. Нормальный цвет шва — серебристый или соломенный, синий значит перегрев, серый и чёрный — нет газовой защиты. Длинные швы варят участками вразбивку, чтобы деталь не повело.
Как научиться варить аргоном самостоятельно?
Короткими ежедневными тренировками на обрезках стали 2 мм по программе: сухой проход без дуги, оплавление без присадки, валик с прутком, стык, нахлёст и тавр, затем нержавейка 1–1,5 мм и алюминий на AC. Переходить к следующему упражнению стоит, когда получается пять швов подряд без касания вольфрамом ванны и без пор. До первого поджига обязательно изучите технику безопасности: маска, закрытая кожа, вентиляция, закреплённый баллон.
На сколько хватает баллона аргона на 10 литров?
Баллон на 10 литров при давлении около 150 атмосфер вмещает примерно 1,5 кубометра газа. При расходе 8 л/мин этого хватает приблизительно на 3 часа горения дуги, при 6 л/мин — около 4 часов. Реальное время сварки меньше из-за пред- и постпродувки и остатка, который не вырабатывают до нуля.
Можно ли варить аргоном полуавтоматом?
Полуавтомат в чистом аргоне варит алюминий и нержавейку, но это сварка проволокой MIG, а не TIG с вольфрамом и прутком. Для стали полуавтомату нужна смесь аргона с углекислотой. Если нужна именно аргонодуговая сварка неплавящимся электродом, требуется аппарат TIG или многофункциональный инвертор с режимом TIG и отдельной горелкой.