
Дефекты сварных швов: виды, причины и как их исправить

Филимонов Иван
Эксперт PROTSS · 5 октября 2026 г.
Поры, непровар, несплавление, подрезы, прожоги, наплывы, трещины, шлак и кратеры: как выглядит каждый дефект сварного шва, почему появляется при MMA, MIG и TIG, как его предотвратить и исправить. Сводная таблица настроек и методы контроля.
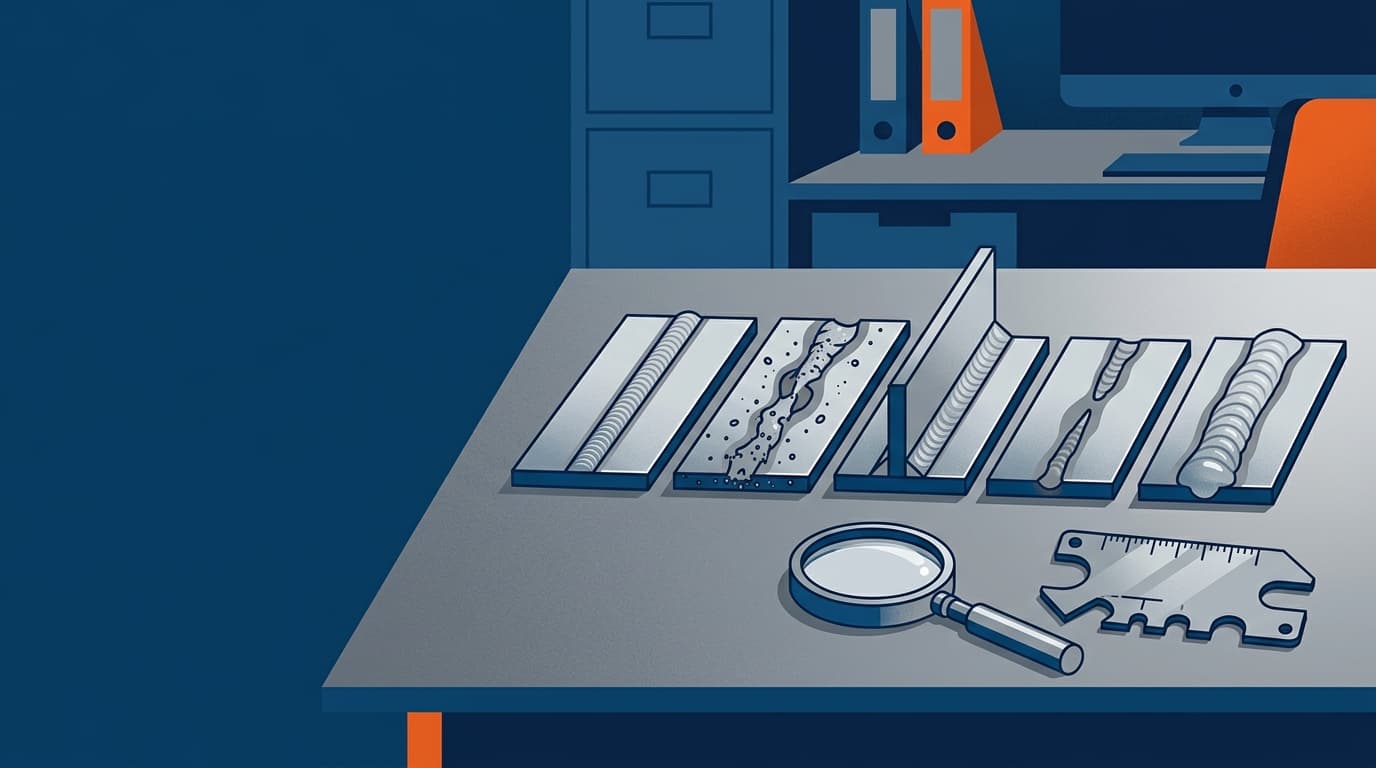
Дефекты сварных швов — это отклонения формы, размеров и сплошности шва: снаружи видны подрезы, наплывы, прожоги, кратеры, неравномерный валик, брызги и выходящие на поверхность поры; внутри скрываются поры, шлаковые включения, непровар, несплавление и трещины. Почти все они вырастают из трёх причин: неверный режим (ток, напряжение, скорость), грязный или влажный металл и плохая защита ванны, ошибки техники — угол, длина дуги, порядок проходов. Аппарат тоже влияет: стабильная дуга и функции горячего старта, форсажа и антизалипания, как у TSS EVO MMA-200 за 6 000 ₽ на момент публикации, снимают часть проблем на старте и при короткой дуге, но не заменяют зачистку и правильный режим.
Что такое дефект сварного шва и какие бывают виды
Дефектом сварного шва называется любое отклонение от требований к соединению: несплошность металла, неверная форма или размер, включение постороннего вещества. Классификацию и обозначения задают ГОСТ 30242-97 и ГОСТ Р ИСО 6520-1, а допустимы ли конкретные дефекты и в каком размере — решает нормативный документ на изделие: проект, СП или отраслевые правила. Одна мелкая пора в ограждении может быть допустима, такая же пора в сосуде под давлением — нет.
| Группа по ГОСТ | Что в неё входит | Где обычно находится |
|---|---|---|
| 1. Трещины | продольные, поперечные, кратерные, горячие и холодные | в шве и в зоне термического влияния |
| 2. Полости | поры одиночные, цепочки, скопления, свищи, усадочные раковины | внутри шва, иногда выходят на поверхность |
| 3. Твёрдые включения | шлак, флюс, оксиды, вольфрам | между проходами и у кромок |
| 4. Несплавления и непровары | несплавление по кромке, между валиками, непровар корня | на границе шва и основного металла |
| 5. Нарушения формы | подрез, наплыв, прожог, превышение усиления, смещение кромок, неравномерная ширина | на поверхности |
| 6. Прочие | брызги, следы случайного поджига дуги, задиры | на поверхности рядом со швом |
Для практики удобнее деление на наружные дефекты (видны при осмотре) и внутренние (видны только приборам). Отдельно стоят сквозные — свищ или прожог, через которые проходит жидкость или газ.
Наружные дефекты сварных швов
Подрезы
Как выглядит. Канавка в основном металле вдоль края валика: металл кромки расплавился, а наплавленный не заполнил углубление. Подрез уменьшает рабочее сечение и работает как надрез, от которого под переменной нагрузкой идёт трещина.
Причины.
- MMA — завышенный ток, длинная дуга, электрод наклонён в сторону вертикальной стенки в угловом шве, быстрый ход без задержки на краях.
- MIG/MAG — завышенное напряжение при большой скорости ведения, горелка смещена от оси шва.
- TIG — велик ток для толщины, присадку подают нерегулярно, и ванна «съедает» кромку.
Как предотвратить. Убавить ток или напряжение, укоротить дугу, при колебаниях задерживаться у кромок, в угловом шве направлять электрод в угол, а не на стенку.
Как исправить. Мелкий подрез зачищают и заполняют тонким валиком электродом меньшего диаметра или TIG с присадкой на пониженном токе, затем зашлифовывают переход.
Прожог и наплывы
Прожог — сквозное отверстие в шве с вытекшим металлом. Причина при любом процессе одна: слишком много тепла на эту толщину — велик ток, мала скорость, широкий зазор. Особенно часто на листе до 2 мм; приёмы для тонкого металла собраны в статье сварка тонкого металла. Исправляют так: зачищают края отверстия, при необходимости подкладывают медную пластину с обратной стороны и заваривают короткими участками от краёв к центру на пониженном токе.
Наплыв — металл натёк на основной металл и не сплавился с ним. Под наплывом почти всегда скрывается несплавление. Причины: при MMA — велик ток, медленный ход, при вертикали и потолке — неверный угол; при MIG — избыток подачи проволоки относительно напряжения; при TIG — слишком много присадки. Наплыв срезают шлифмашиной и проверяют, нет ли под ним несплавления; если есть — выбирают и переваривают.
Кратеры
Кратер — углубление в конце шва, где оборвали дугу. Металл в нём остывает последним, усаживается и часто даёт кратерную трещину.
- MMA — дугу обрывают резким отводом электрода. Правильно: в конце шва вернуться на 10–15 мм назад по валику или сделать паузу, заполнить кратер и только потом плавно отвести.
- MIG — то же движение возврата или режим 4Т с током заварки кратера, если он есть в аппарате.
- TIG — ток не сбрасывают кнопкой мгновенно, а дают время спада и ток заварки кратера.
Незаполненный кратер зачищают и заваривают; кратер с трещиной вырезают до здорового металла.
Неравномерный шов и разбрызгивание
Неравномерная ширина и высота валика, рваная чешуя — следствие нестабильной руки и плавающей длины дуги или вылета проволоки. Это нарушение формы, а не только эстетика: на узких участках шов тоньше расчётного. Разбрызгивание — капли металла, приварившиеся рядом со швом. При MMA причины — длинная дуга, завышенный ток, магнитное дутьё, сырые электроды. При MIG/MAG брызги дают рассогласование напряжения и подачи, неверная полярность, чистая углекислота вместо смеси. Брызги снимают скребком или шлифовкой — на ответственных изделиях их не оставляют, потому что под каплей начинается коррозия.
Внутренние дефекты: поры, непровар, несплавление, шлак
Поры и свищи
Как выглядит. Пора — пузырёк газа, застывший в металле: круглый или вытянутый, одиночный, цепочкой или скоплением. Свищ — пора, вытянутая к поверхности и вскрывшаяся воронкой, иногда сквозная. Внутренние поры видно только на рентгене или ультразвуке, наружные — сразу после отбивки шлака.
Причины дефектов сварных швов в виде пор зависят от процесса:
- MMA — ржавчина, окалина, краска, масло на кромках; отсыревшие электроды, особенно с основным покрытием; длинная дуга, при которой газ от покрытия не накрывает ванну.
- MIG/MAG — нет газовой защиты: сквозняк, мал или слишком велик расход (турбулентность подсасывает воздух), сопло забито брызгами, подсос воздуха через негерметичный шланг, большой вылет проволоки, грязная или ржавая проволока. Как выставить расход и чем защищают ванну, разобрано в статье какой газ для полуавтомата.
- TIG — мал расход аргона, нет постпродувки, газовая линза или сопло подобраны неверно, грязная присадка; на алюминии — оксидная плёнка и влага на кромках.
Как предотвратить. Зачистить кромки до блеска на 10–20 мм, прокалить электроды по режиму с пачки (подробно — в статье какие электроды выбрать), держать короткую дугу, работать в закрытом от ветра месте, проверить газовый тракт.
Как исправить. Цепочку и скопление пор выбирают шлифмашиной или фрезой до чистого металла и переваривают. Поверх поры не варят: газ останется внутри.
Непровар и несплавление
Непровар — металл не расплавлен на всю глубину соединения, чаще всего в корне шва. Несплавление — наплавленный металл лёг на кромку или на предыдущий валик, но не сплавился с ним. Оба дефекта снаружи часто не видны: валик выглядит нормально, а соединение держит вдвое меньше.
Причины.
- MMA — мал ток для диаметра электрода, велика скорость, узкий зазор и разделка, толстый электрод в корне, шлак, затёкший вперёд дуги.
- MIG/MAG — занижено напряжение при короткой дуге: металл холодный и ложится «гусеницей» поверх кромки, это характерное для полуавтомата несплавление. Ещё — ведение «углом вперёд» с большой скоростью и неверный вылет.
- TIG — малый ток, расфокусированная дуга из-за тупого вольфрама, присадку подают в ванну раньше, чем расплавилась кромка.
Как предотвратить. Разделка кромок и зазор по толщине, ток в рабочем диапазоне электрода, корневой проход — электродом меньшего диаметра, угол «назад» для глубокого провара, зачистка каждого прохода. Как подобрать ток под электрод, рассказано в статье как настроить сварочный инвертор, напряжение и подачу полуавтомата — в статье настройка сварочного полуавтомата.
Как исправить. Непровар корня с доступом с обратной стороны выбирают и подваривают подварочным швом. Без доступа — вырезают шов до корня и переваривают заново. Несплавление между валиками выбирают до здорового металла.
Шлаковые и вольфрамовые включения
Шлаковое включение — кусок шлака, оставшийся внутри шва. Типично для MMA и порошковой проволоки при многопроходной сварке: шлак предыдущего валика не отбили, или он затёк вперёд дуги при большом наклоне электрода и малом токе. Предотвращение — зачистка каждого прохода до металла, ток не ниже рабочего, валики без глубоких канавок между ними. Вольфрамовое включение бывает только при TIG: касание вольфрамом ванны или ток выше допустимого для диаметра электрода. Выход — поджиг HF или Lift вместо чирканья, острый электрод нужного диаметра. Оба включения выбирают и переваривают.
Трещины: горячие и холодные
Трещина — самый опасный дефект сварного шва: она растёт под нагрузкой, и ни один норматив на ответственные конструкции её не допускает.
Горячие трещины возникают при кристаллизации, пока металл ещё не остыл: идут по оси шва или в кратере. Причины — высокое содержание серы и углерода, узкий и глубокий шов, где последние порции жидкого металла собираются по центру, жёсткое закрепление деталей, незаполненный кратер. Профилактика — правильная форма шва (ширина больше глубины), заварка кратера, присадка под марку стали.
Холодные трещины появляются после остывания — иногда через несколько часов, — чаще в зоне термического влияния рядом со швом. Главные причины — водород из сырых электродов или влажных кромок, закаливающаяся сталь (высокоуглеродистая, легированная) и остаточные напряжения. Профилактика — прокалённые электроды с основным покрытием, предварительный подогрев для сталей, склонных к закалке, медленное остывание, правильный порядок наложения швов. Режим подогрева берут из технологии на конкретную сталь, а не на глаз.
Как исправить трещину. Концы трещины засверливают, чтобы она не пошла дальше, трещину вырезают до здорового металла с разделкой под сварку, проверяют капиллярным методом, что она выбрана целиком, и переваривают. Заваривать поверх нельзя: трещина продолжится в новом металле.
Таблица: дефект → причина → настройка или приём по процессам
Таблица для поиска причины по уже найденному дефекту. Признаки ошибок новичка «что видно на шве — что поправить» собраны в статье сварка инвертором для начинающих — здесь разбивка по процессам.
| Дефект | MMA (электрод) | MIG/MAG (полуавтомат) | TIG (аргон) |
|---|---|---|---|
| Поры, свищи | зачистка, прокалка электродов, короткая дуга | проверить расход газа и сопло, убрать сквозняк, уменьшить вылет | расход аргона, постпродувка, чистая присадка |
| Непровар | ток выше, ход медленнее, электрод тоньше в корень, зазор | напряжение выше, угол «назад», меньше скорость | ток выше, острый вольфрам, дождаться расплава кромки |
| Несплавление | зачистка шлака, угол на кромку | поднять напряжение, не вести «углом вперёд» быстро | не вводить присадку до расплава кромки |
| Подрез | ток ниже, дуга короче, задержка на краях | напряжение ниже, горелка по оси шва | ток ниже, присадку подавать равномерно |
| Прожог | ток ниже, электрод тоньше, ход быстрее | ток и напряжение ниже, прерывистый шов | ток ниже или импульс, подкладка |
| Наплыв | ток ниже, ход быстрее, верный угол | подача ниже относительно напряжения | меньше присадки |
| Кратер | возврат на 10–15 мм перед обрывом | режим 4Т с током заварки кратера | время спада и ток заварки кратера |
| Шлак/вольфрам | отбивать каждый проход | для порошковой — тоже | поджиг HF или Lift, не касаться ванны |
| Брызги | дуга короче, ток ниже, сухие электроды | согласовать напряжение и подачу, индуктивность, смесь | — |
| Трещины | основные прокалённые электроды, подогрев, кратер | присадка под сталь, форма шва | спад тока, присадка под сталь |
Значения тока, напряжения и расхода газа подбирают по паспорту аппарата, пачке электродов или катушке проволоки — универсальных цифр нет.
Как сварочный аппарат влияет на дефекты
Аппарат не сварит за сварщика, но несколько функций прямо закрывают типовые дефекты. Ниже — что указано в карточках моделей каталога.
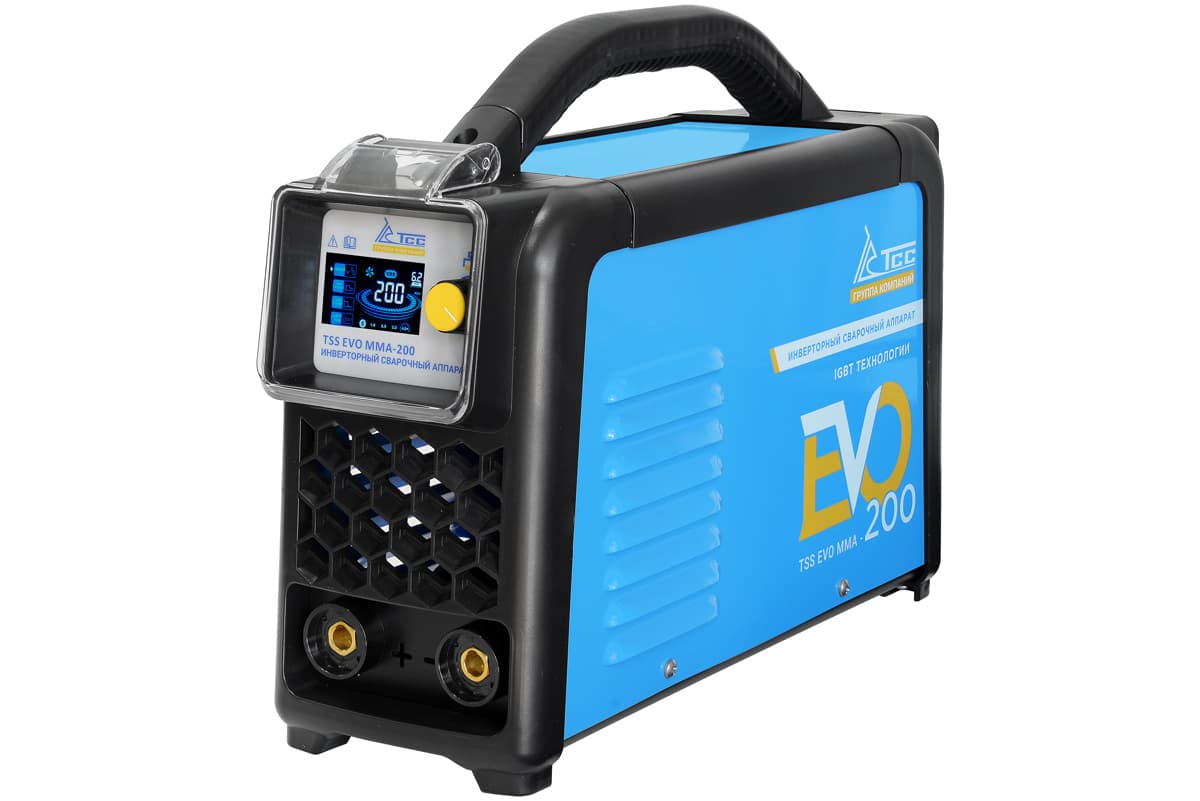
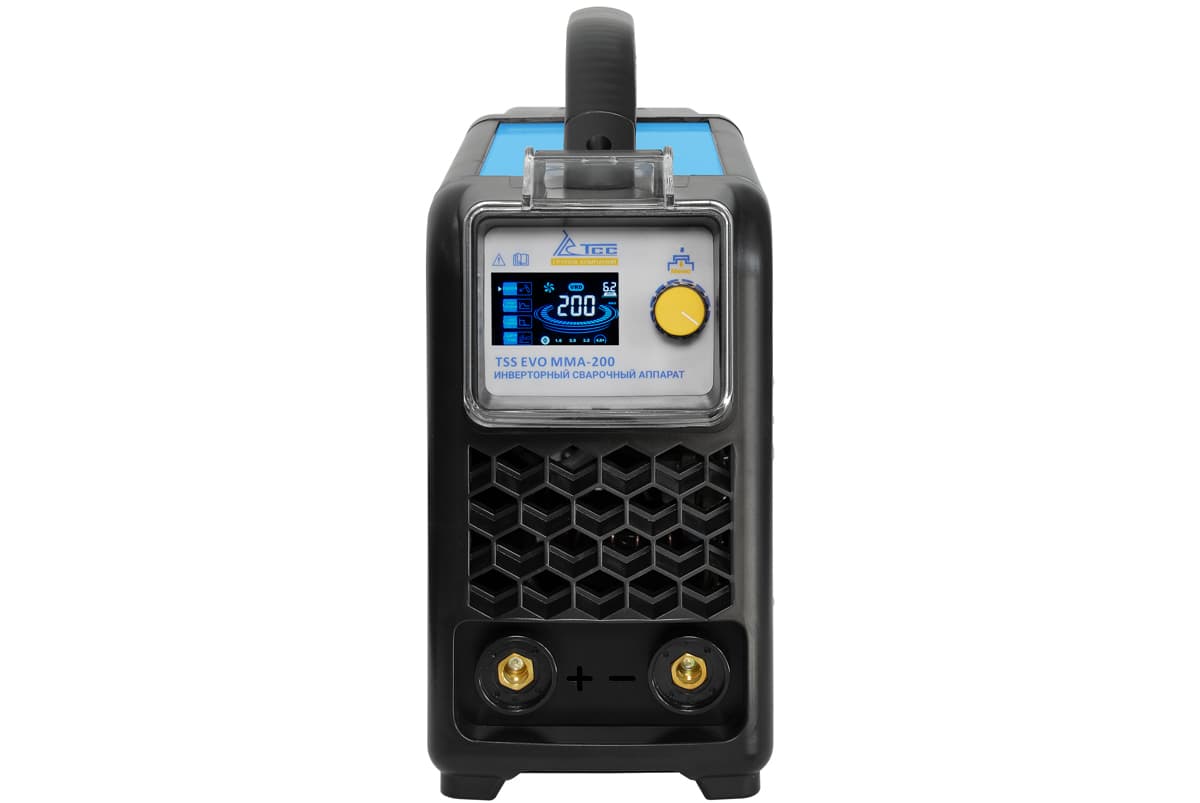
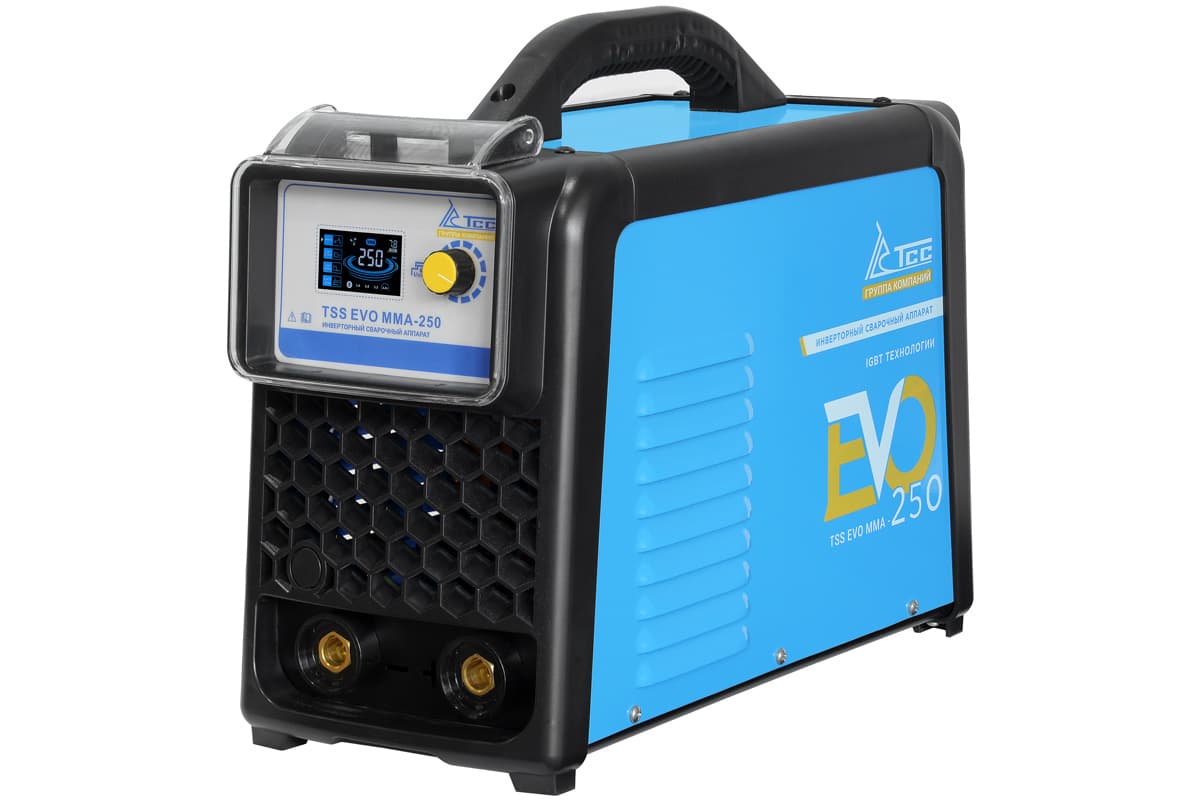
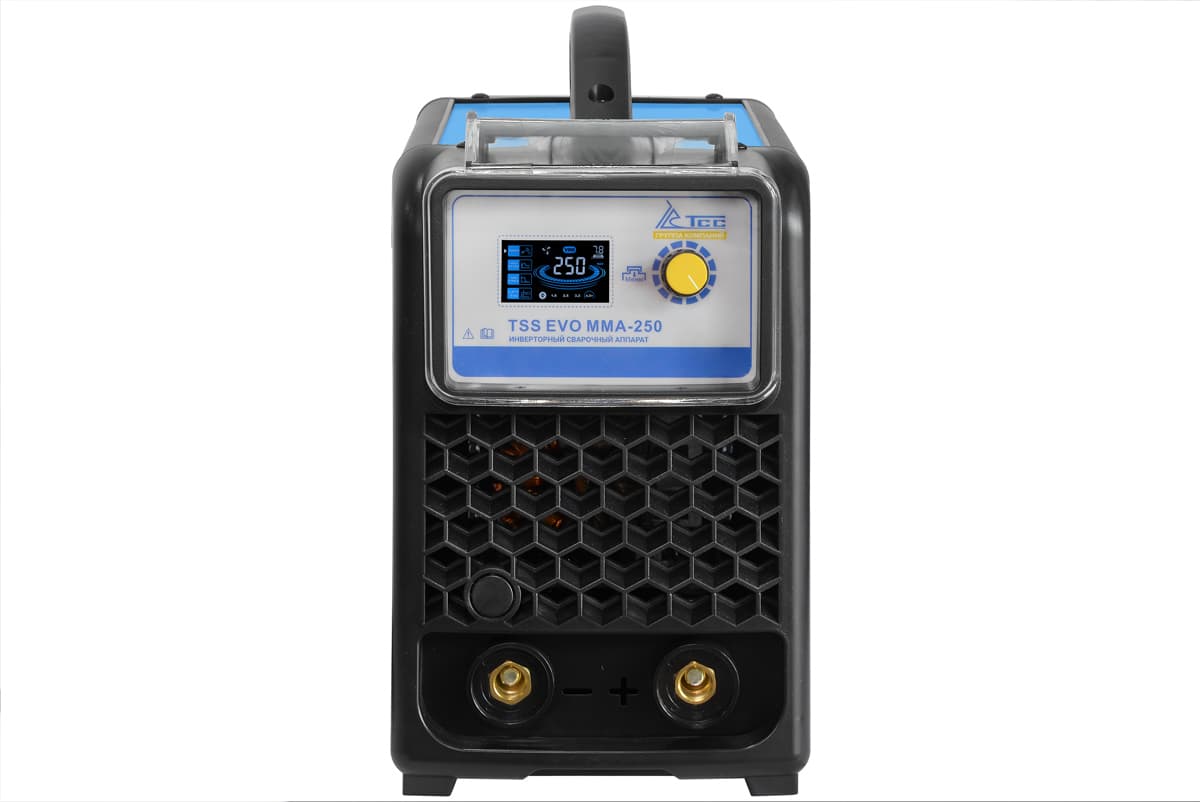
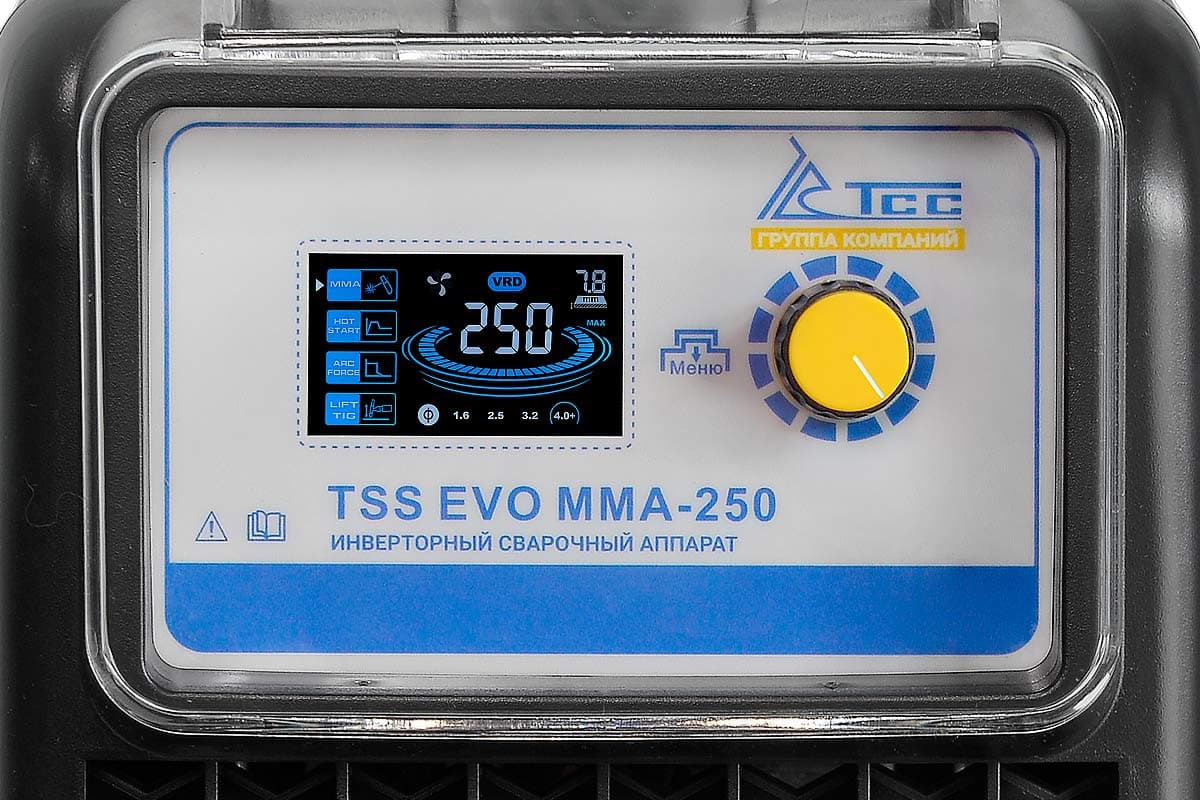
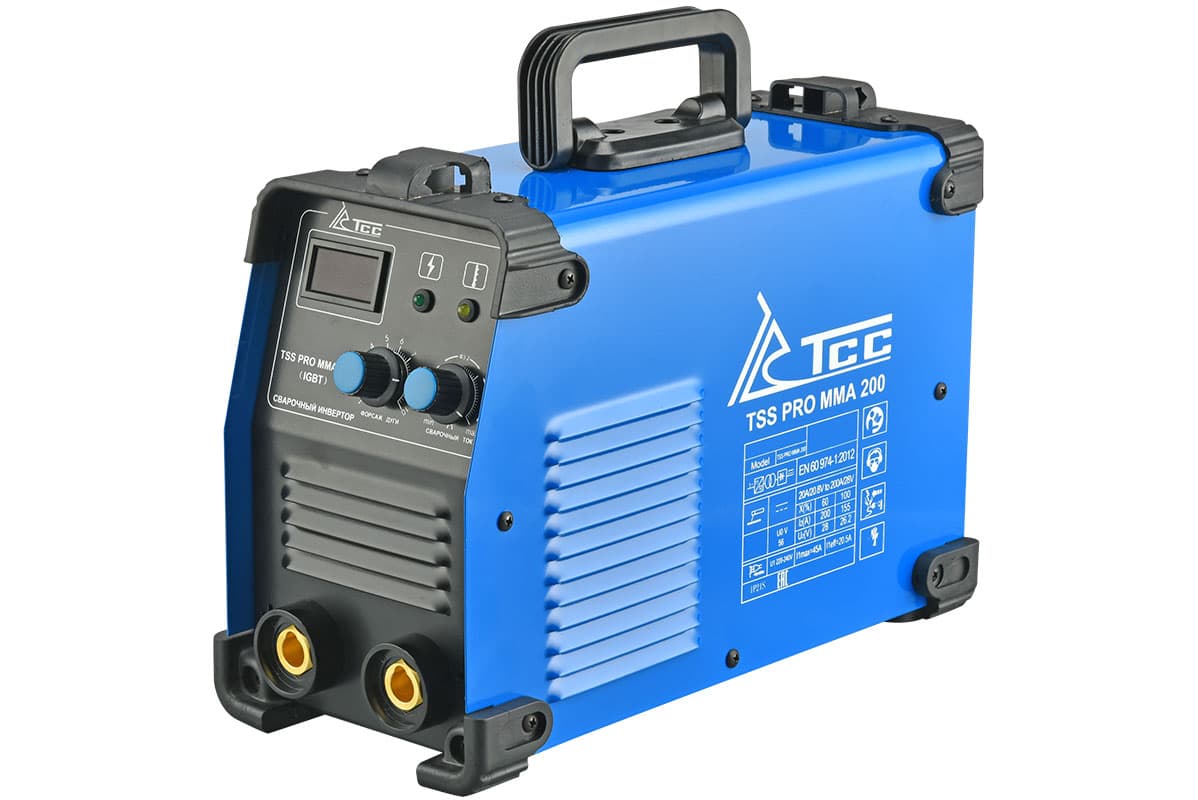
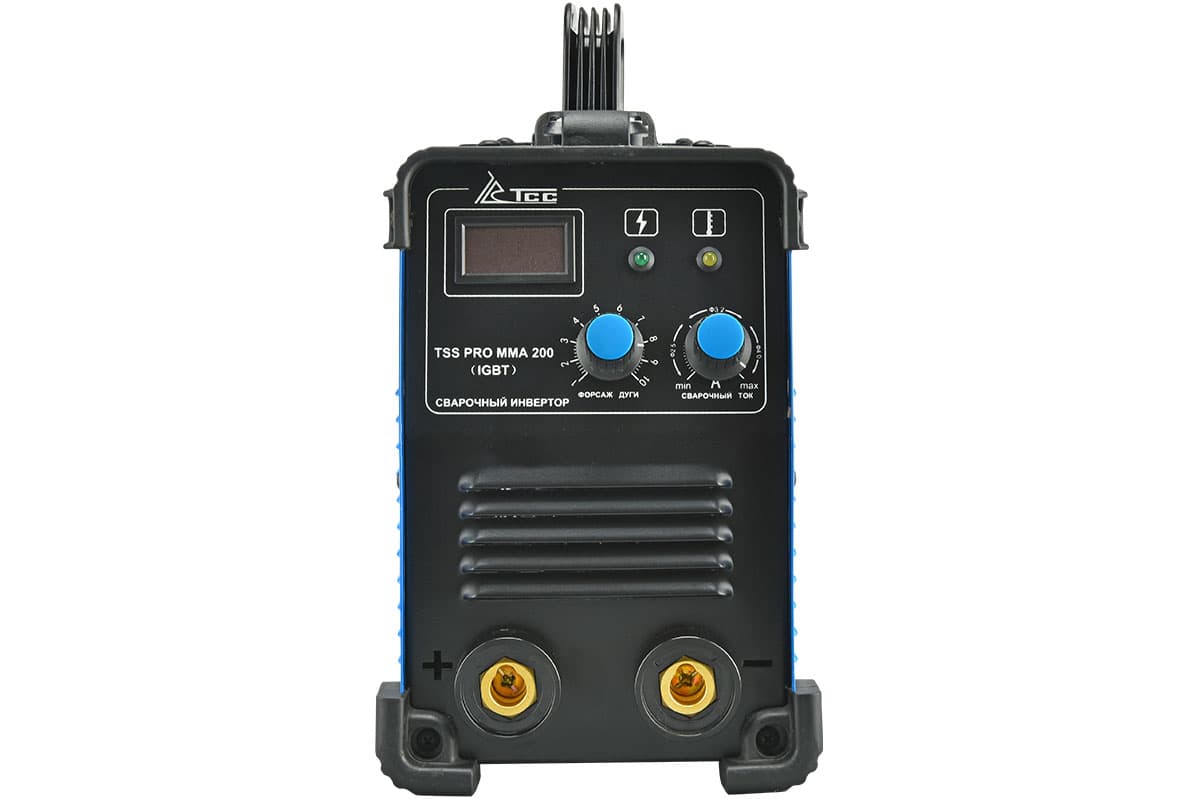
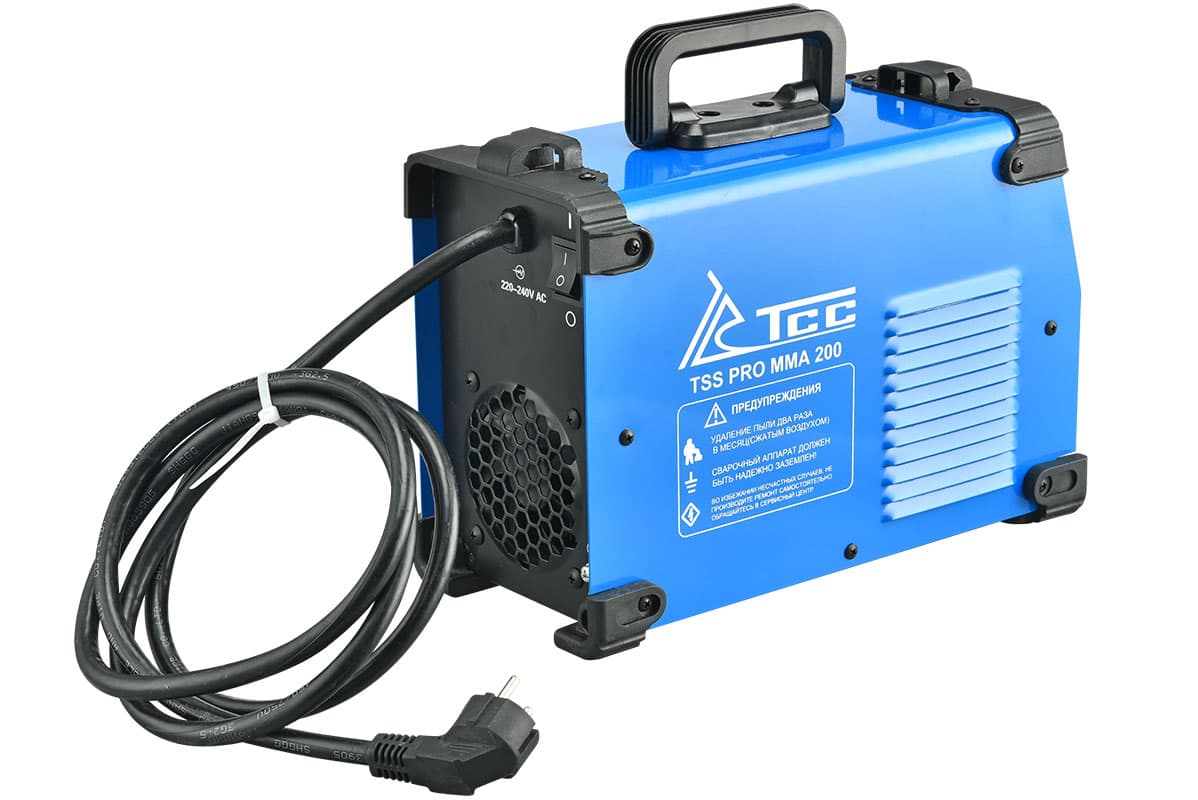
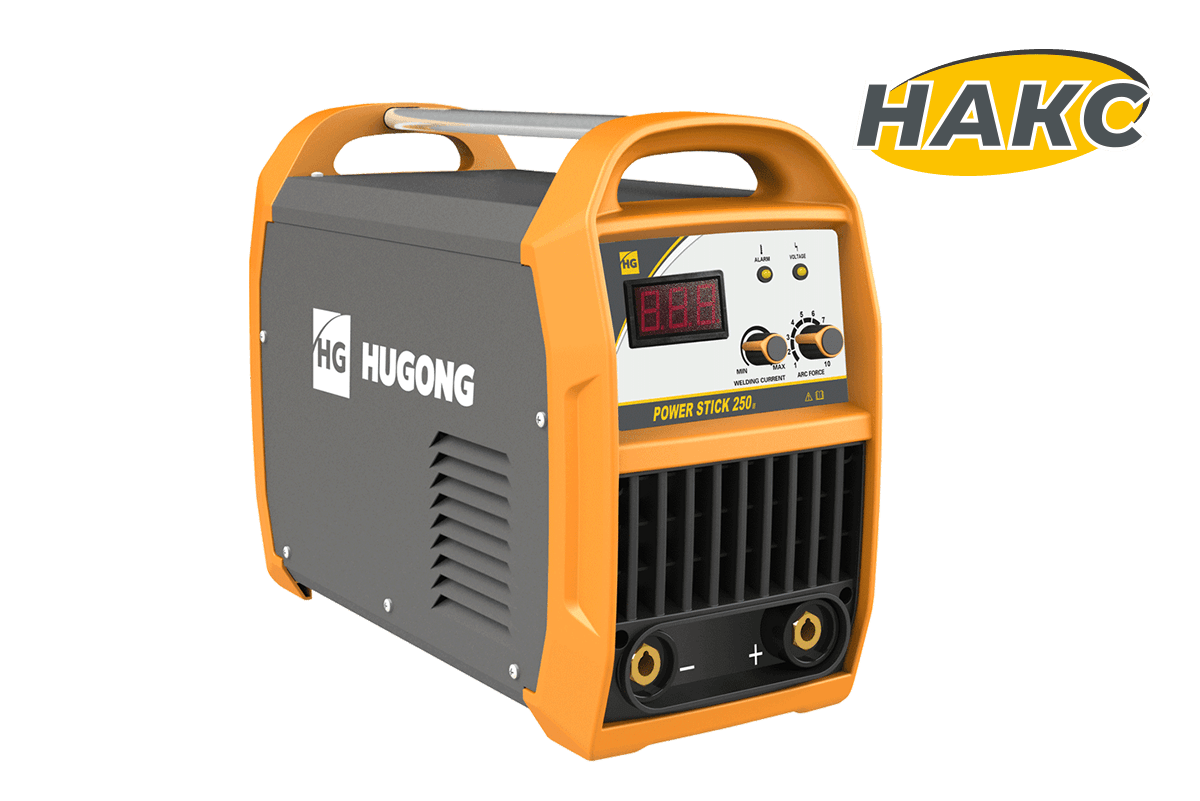
MMA: горячий старт, форсаж, антизалипание. Горячий старт кратковременно поднимает ток при поджиге — меньше непровара и пор в начале шва, где металл ещё холодный. Форсаж дуги добавляет ток при укорачивании дуги — электрод реже тухнет и залипает. Антизалипание сбрасывает ток при залипании электрода, он не перегревается и не портит покрытие. Все три функции есть у TSS EVO MMA-200, TSS EVO MMA-250 за 10 170 ₽ и TSS PRO MMA-200 за 6 204 ₽ — у PRO MMA-200 форсаж регулируемый, ПВ 80%. У HUGONG EXTREME 200 III в описании горячий старт и антизалипание без регулировки форсажа. В описании HUGONG POWER STICK 250 III прямо сказано, как форсаж связан с дефектами: на максимуме он помогает избежать прилипания электрода, при прожигании металла его нужно убавить. Цены на момент публикации.
Стабильность дуги и сеть. Длинный тонкий удлинитель и просадка сети делают дугу вялой — это прямой путь к непровару и порам. Сечение кабелей — в статье кабель для сварочного аппарата. Если аппарат уходит в термозащиту посреди шва, на месте обрыва остаётся кратер; запас по времени работы считают по ПВ сварочного аппарата.
Инверторы MMA с горячим стартом и антизалипанием
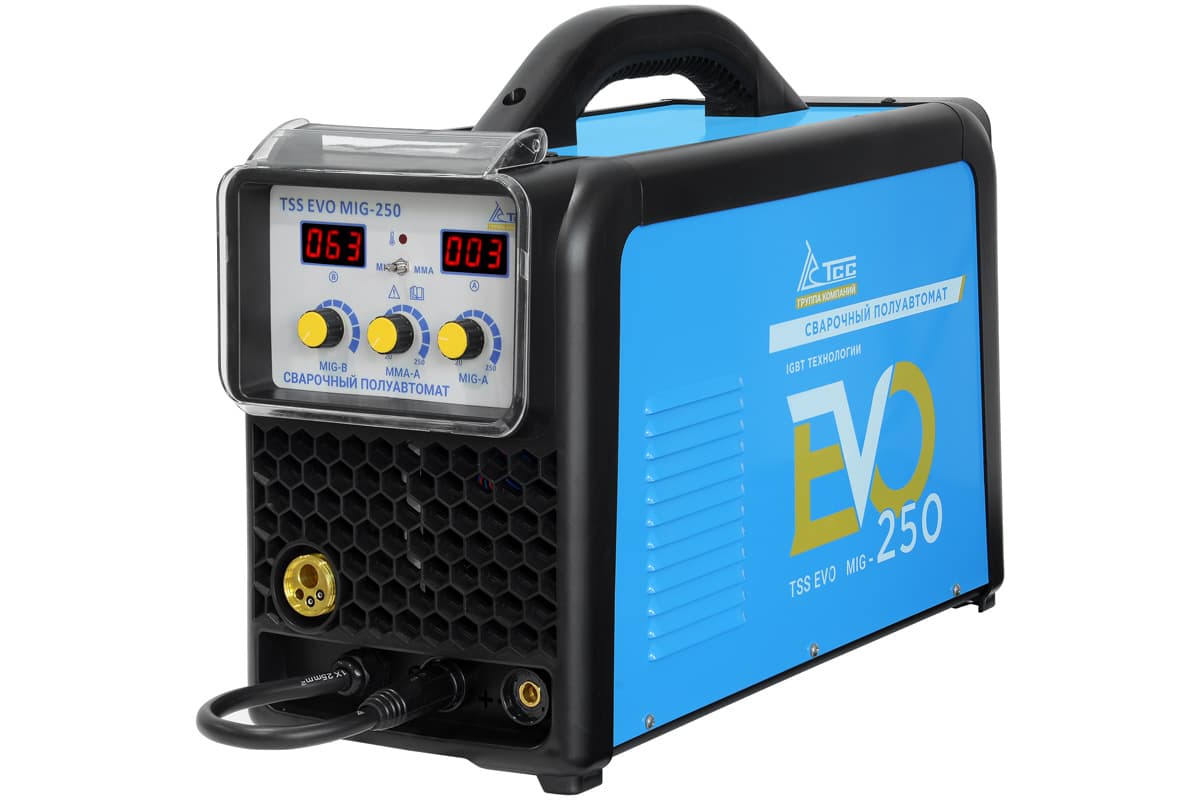
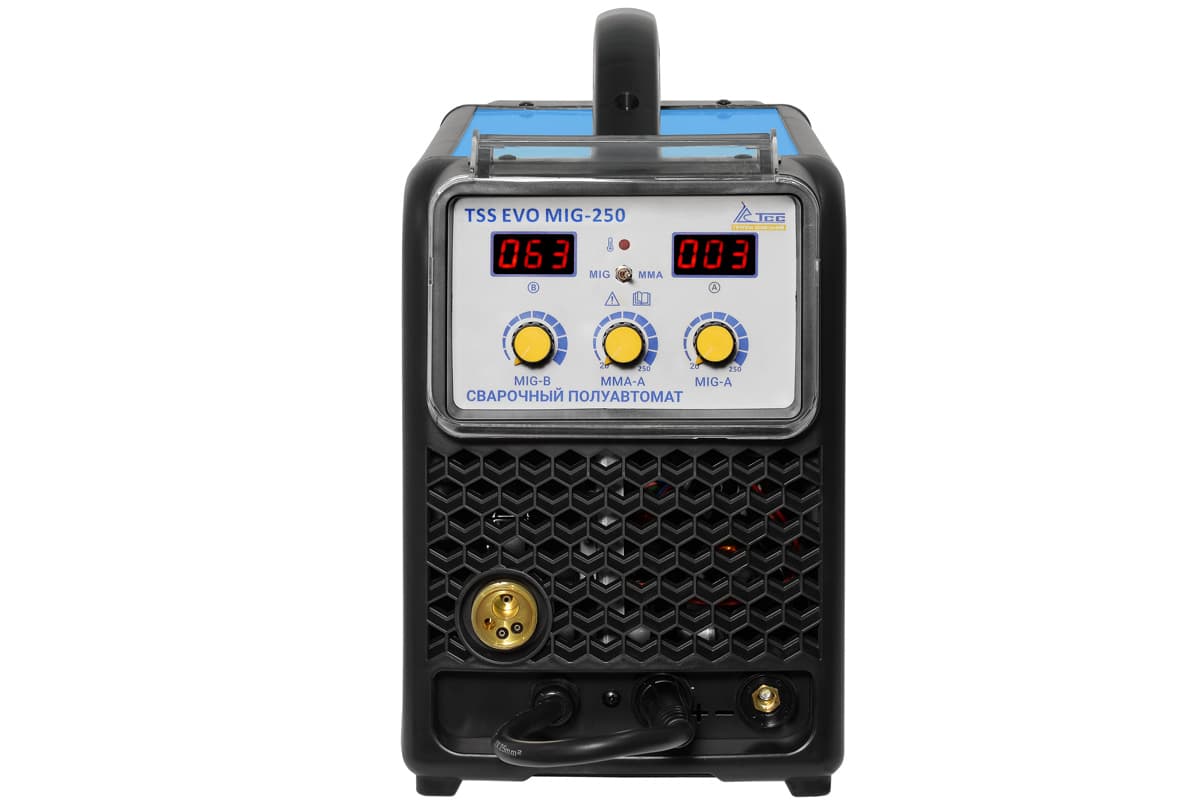
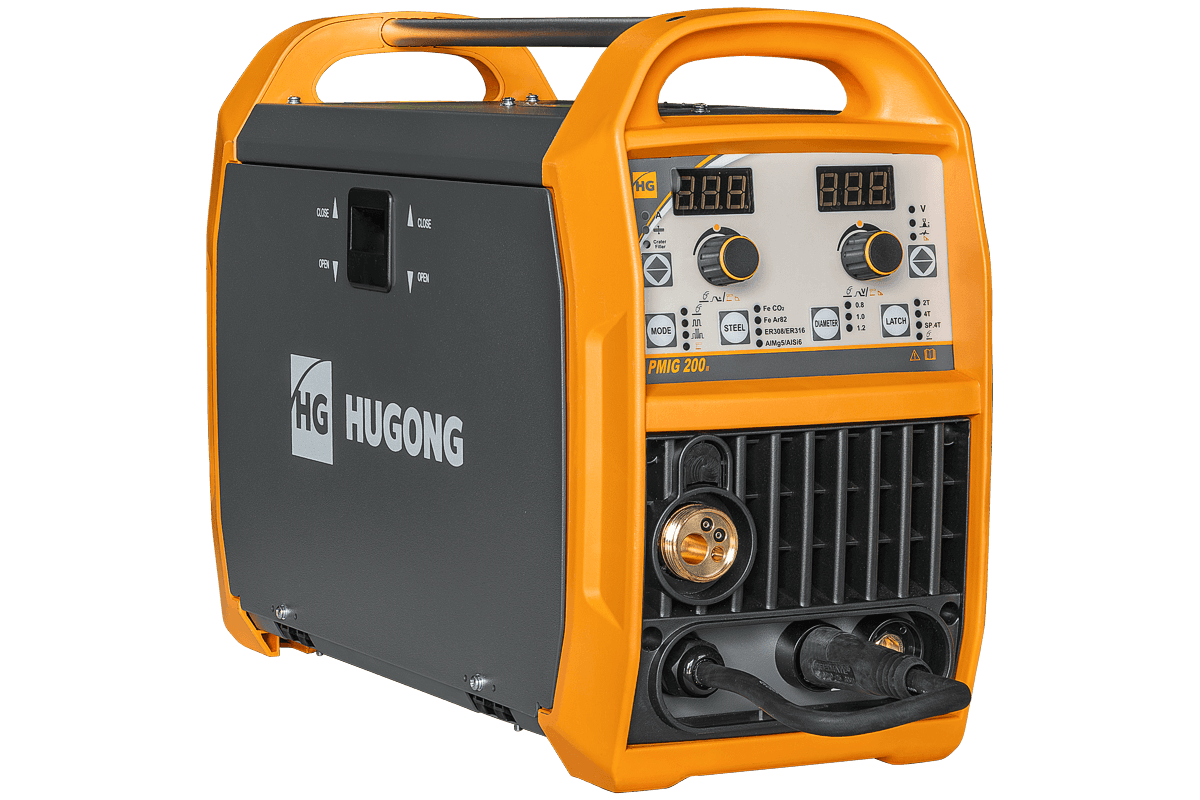
MIG/MAG: индуктивность, синергия, импульс. У TSS EVO MIG-250 за 22 374 ₽ напряжение регулируется в пределах 16–26,5 В, в режиме MMA есть горячий старт, антизалипание и регулируемый форсаж. У HUGONG PMIG 200 III за 59 100 ₽ — синергетическое управление, регулировка индуктивности (влияет на разбрызгивание и жёсткость дуги), время предпродувки и постпродувки газа (против пор в начале и в конце шва), стартовый ток, импульсный и двойной импульсный режимы, снижающие тепловложение — меньше прожогов и деформаций на тонком металле. Многофункциональный TSS EVO MTM-200 PULSE за 50 850 ₽ — синергетический аппарат с режимом PULSE MIG.
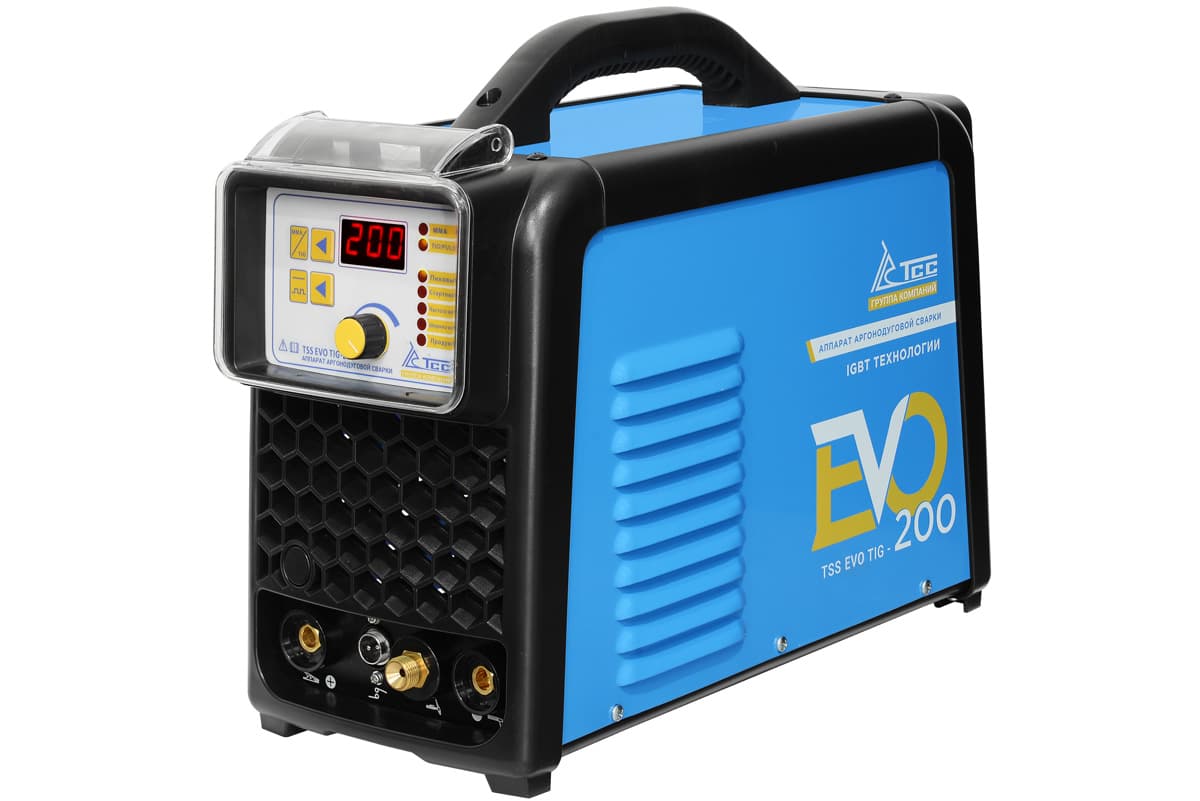
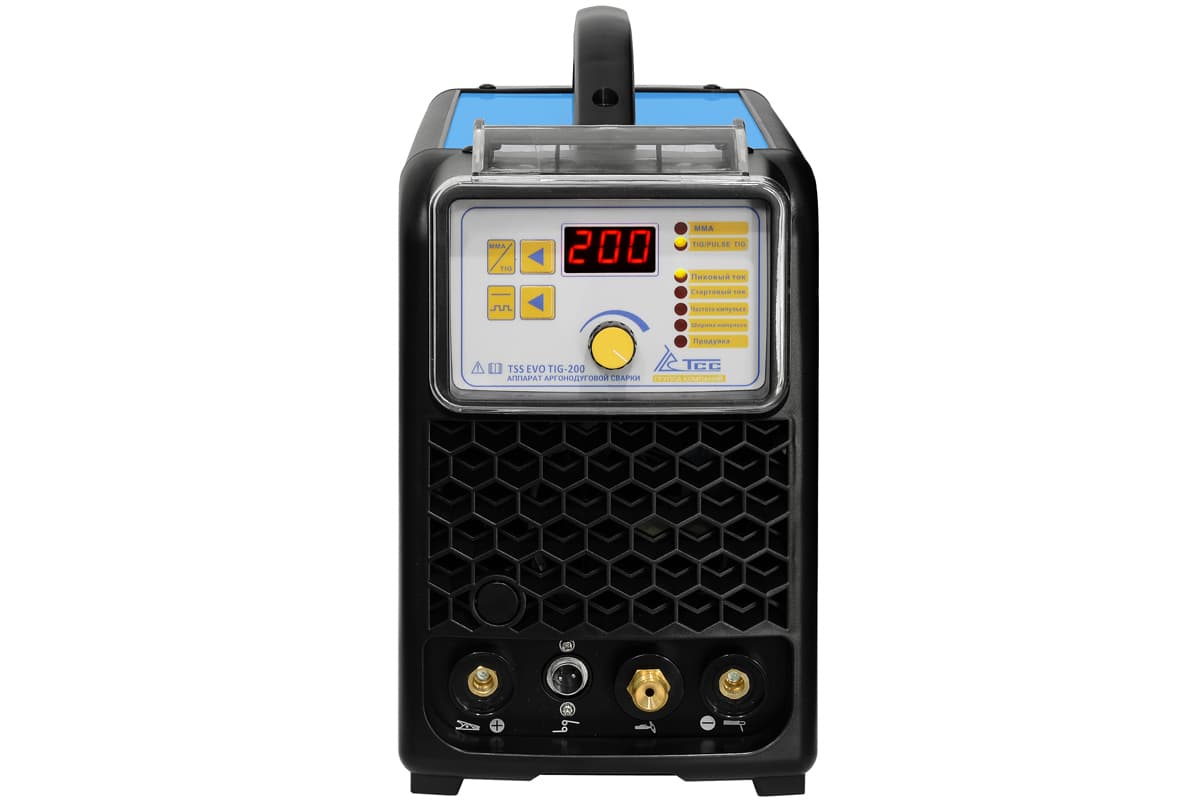
TIG: спад тока, заварка кратера, продувка. У TSS EVO TIG-200 за 19 323 ₽ и TSS NEO TIG-200 за 15 000 ₽ регулируются стартовый, рабочий ток и ток заварки кратера, время продувки, есть выбор поджига Lift или HF — поджиг без касания убирает вольфрамовые включения. У HUGONG ETIG 200DP III за 40 000 ₽ — предпродувка 0–5 с, постпродувка 1–15 с, нарастание тока 0–15 с и спад 0–25 с, а режим холодной прихватки помогает на тонком металле не прожигать. Для алюминия нужен переменный ток, иначе оксидная плёнка даёт включения и несплавление: TSS EVO TIG-200 AC/DC за 30 000 ₽, подробнее — в статье сварка алюминия.
Полуавтоматы и TIG с настройками против пор и кратеров
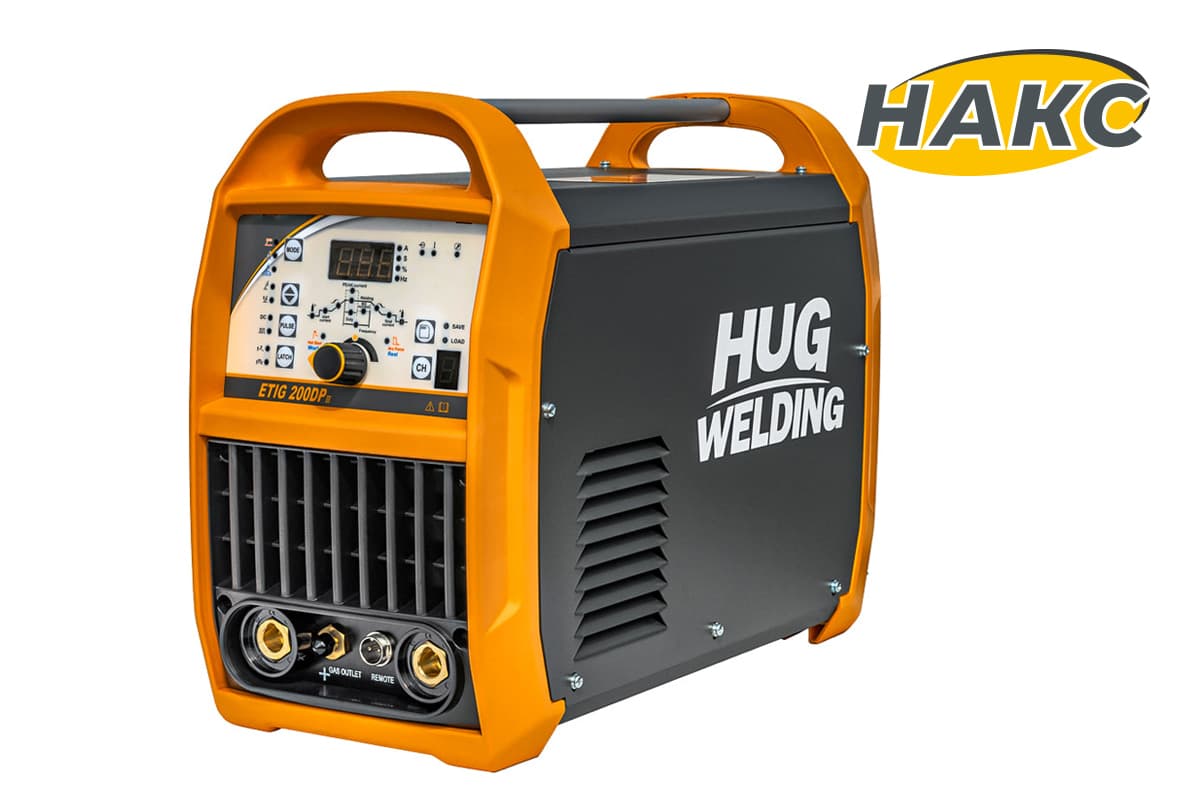
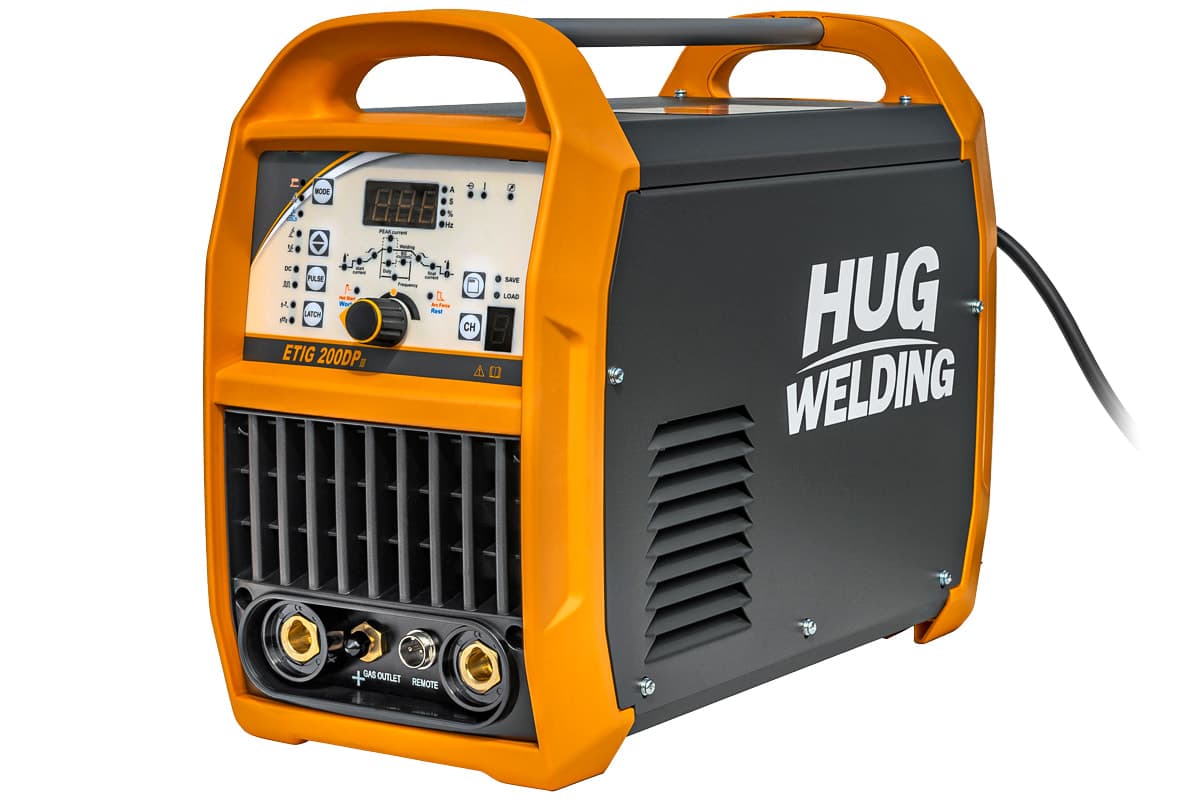
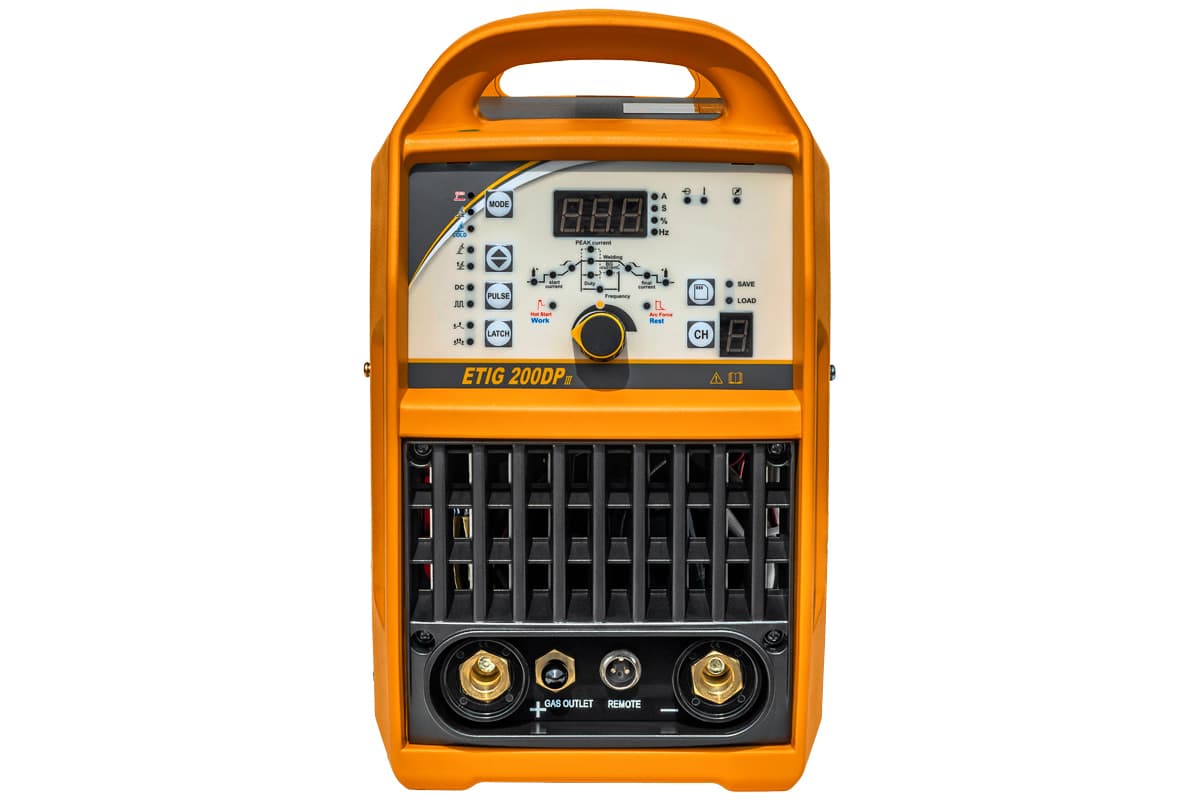
Аппарат аргонодуговой сварки HUGONG ETIG 200DP III (cold tack)
Контроль дефектов сварных швов: какими методами проверяют
Методы контроля дополняют друг друга: каждый видит свой тип дефектов.
| Метод | Что находит | Где применяют |
|---|---|---|
| Визуальный и измерительный (ВИК) | подрезы, наплывы, кратеры, прожоги, поверхностные поры и трещины, размеры катета и усиления | всегда, первым этапом |
| Капиллярный (цветная дефектоскопия) | тонкие поверхностные трещины и поры, невидимые глазом | нержавейка, алюминий, проверка выборки трещины |
| Магнитопорошковый | поверхностные и подповерхностные трещины | только магнитные стали |
| Ультразвуковой (УЗК) | внутренние непровары, несплавления, трещины, крупные поры | толстые стыки, трубопроводы, металлоконструкции |
| Радиографический (рентген) | поры, шлак, непровар — с изображением на снимке | ответственные стыки, трубопроводы, сосуды |
Для мастерской доступен первый метод и капиллярный набор из аэрозолей. УЗК и рентген выполняют аттестованные лаборатории по нормативам на изделие — они же оценивают, допустим ли найденный дефект.
Как исправить дефект сварного шва: общий порядок
- Найти границы дефекта — осмотром, а для трещин капиллярным контролем.
- Выбрать дефектный участок шлифмашиной или фрезой до здорового металла, с плавными скосами под сварку. У трещины сначала засверлить концы.
- Зачистить выборку и по 10–20 мм вокруг до блеска.
- Переварить тем же процессом и материалами, что и основной шов, — режим подобрать под ремонтную толщину.
- Повторить контроль тем же методом, которым дефект нашли.
Один и тот же участок многократно не переваривают: каждый нагрев ухудшает металл в зоне термического влияния, поэтому число ремонтов ответственных швов ограничивают нормативы.
Безопасность при сварке и исправлении швов
Подробно о маске — в статье как выбрать сварочную маску.
Все аппараты для ручной дуговой сварки — в разделе сварочные инверторы MMA, полуавтоматы — в разделе MIG/MAG, аппараты для аргона — в разделе TIG, электроды и проволока — в сварочных материалах. PROTSS — официальный дилер ТСС: работаем с юрлицами по счёту, в том числе по 44-ФЗ и 223-ФЗ, доставляем по России, для юрлиц действуют скидки до 30%.
Частые вопросы
Какие дефекты сварного шва бывают?
По ГОСТ 30242-97 и ГОСТ Р ИСО 6520-1 дефекты делят на шесть групп: трещины, полости (поры и свищи), твёрдые включения (шлак, вольфрам, оксиды), несплавления и непровары, нарушения формы (подрез, наплыв, прожог, кратер, неравномерная ширина) и прочие — брызги и следы поджига. На практике их делят на наружные, видимые глазом, и внутренние, которые находят ультразвуком или рентгеном.
Каковы причины дефектов сварных швов?
Три основные группы: неверный режим (ток, напряжение, скорость ведения), грязный или влажный металл и плохая защита ванны (ржавчина, масло, сырые электроды, сквозняк, неверный расход газа) и ошибки техники — длина дуги, угол электрода или горелки, незачищенный шлак между проходами. Реже причина в металле: высокое содержание серы и углерода даёт горячие трещины.
Почему в сварном шве поры?
Пора — газ, не успевший выйти из ванны. При ручной сварке электродом причины — ржавчина, краска и масло на кромках, отсыревшие электроды, длинная дуга. При полуавтомате — сквозняк, мал или слишком велик расход газа, забитое брызгами сопло, подсос воздуха. При TIG — мал расход аргона, нет постпродувки, грязная присадка. Поверх пор не варят: участок выбирают до чистого металла и переваривают.
Что такое непровар сварного шва и как его исправить?
Непровар — металл не расплавлен на всю глубину соединения, чаще всего в корне. Причины: мал ток, велика скорость, узкий зазор или разделка, слишком толстый электрод в корневом проходе, при полуавтомате — заниженное напряжение. Исправляют подварочным швом с обратной стороны, если к ней есть доступ, или вырезают шов до корня и переваривают.
Чем опасен подрез сварного шва?
Подрез — канавка в основном металле вдоль края валика. Он уменьшает рабочее сечение и работает как надрез: при переменной нагрузке от него начинается усталостная трещина. Причины — завышенный ток или напряжение, длинная дуга, быстрый ход без задержки на кромках. Мелкий подрез зачищают и заполняют тонким валиком на пониженном токе.
Как проверить сварной шов на дефекты?
Первым всегда идёт визуальный и измерительный контроль: подрезы, наплывы, кратеры, поверхностные поры и трещины, размеры шва. Тонкие поверхностные трещины находят капиллярным методом, на магнитных сталях — магнитопорошковым. Внутренние непровары, поры и шлак выявляют ультразвуком или рентгеном — это делают аттестованные лаборатории.
Какие дефекты сварных швов недопустимы?
Допустимость определяет нормативный документ на конкретное изделие: проект, СП или отраслевые правила. Трещины любых размеров на ответственных конструкциях не допускаются. Непровары, несплавления, прожоги, свищи и незаваренные кратеры обычно тоже подлежат исправлению. Одиночные мелкие поры и неглубокие подрезы могут допускаться в пределах норм на изделие.