
Полярность при сварке: прямая и обратная, какую выбрать

Филимонов Иван
Эксперт PROTSS · 5 октября 2026 г.
Прямая полярность — электрод на «минусе», обратная — на «плюсе». Разбираем, какую ставить для электродов УОНИ и МР-3, сплошной и порошковой проволоки, TIG по стали и алюминию, как переключить её на аппаратах каталога и как по шву понять, что полярность перепутана.
Полярность при сварке — это то, к какой клемме аппарата подключён электрод (держатель, горелка), а к какой — деталь. Прямая полярность: электрод на «минусе», деталь на «плюсе». Обратная полярность: электрод на «плюсе», деталь на «минусе». Короткий ответ на вопрос «какая полярность при сварке»: электродами с основным покрытием (УОНИ-13/55) и сплошной проволокой в газе варят на обратной, самозащитной порошковой проволокой и TIG по стали — на прямой, алюминий аргоном — на переменном токе. На любом инверторе каталога, от TSS EVO MMA-160 за 4 800 ₽ до полуавтоматов с кабелем смены полярности в комплекте, полярность меняется перестановкой разъёмов за минуту. Цены — на момент публикации.
Прямая и обратная полярность: куда «плюс» и куда «минус»
У любого сварочного инвертора на передней панели два силовых разъёма, подписанных «+» и «−». В один вставляется кабель с электрододержателем (или горелка), в другой — кабель с зажимом массы, который крепится к детали. Других вариантов нет, поэтому запомнить достаточно одно правило: название полярности определяется по электроду.
| Электрод (держатель, горелка) | Деталь (масса) | Обозначения | |
|---|---|---|---|
| Прямая полярность | «−» | «+» | DC−, DCEN, электрод — катод |
| Обратная полярность | «+» | «−» | DC+, DCEP, электрод — анод |
Иностранные обозначения пригодятся при чтении упаковки импортных электродов и проволоки: DCEN (direct current electrode negative) — прямая, DCEP (direct current electrode positive) — обратная. Если на пачке написано просто «DC+», имеется в виду электрод на «плюсе», то есть обратная полярность.
Где больше тепла и почему полярность меняет шов
В дуге постоянного тока тепло делится между электродом и деталью неравномерно. В классической учебной схеме больше тепла выделяется на аноде — на «плюсе». Отсюда привычное правило: на прямой полярности сильнее греется деталь, на обратной — электрод, а деталь нагревается меньше. Поэтому тонкий металл электродом традиционно варят на обратной полярности — меньше риск прожечь лист (подробнее — в статье сварка тонкого металла).
Но для плавящегося электрода это правило — ориентир, а не закон. На форму шва влияют ещё состав покрытия или сердечника, характер переноса капель и стабильность дуги, и производитель расходника подбирает рецептуру под конкретную полярность. Поэтому на практике полярность выбирают не «по теплу», а по процессу и расходнику:
- покрытый электрод — по указанию на пачке;
- сплошная проволока в газе — обратная, потому что на ней капля отрывается ровно и дуга не блуждает;
- самозащитная порошковая проволока — та, под которую составлена шихта, обычно прямая;
- TIG неплавящимся вольфрамом — прямая. Здесь классическая схема работает в чистом виде: на «минусе» вольфрам остаётся относительно холодным, а основная часть тепла — порядка двух третей — уходит в деталь.
Полярность при сварке электродом (MMA)
Вопрос «какая полярность при сварке электродом» решается чтением упаковки: производитель указывает род тока и полярность в паспорте марки, и это указание важнее любых общих правил. Общая картина по типам покрытия такая:
| Покрытие | Типичные марки | Полярность на постоянном токе | Что будет при ошибке |
|---|---|---|---|
| Основное (Б) | УОНИ-13/45, УОНИ-13/55 | Обратная, как правило только она | Дуга рвётся и блуждает, электрод залипает, поры в шве |
| Рутиловое (Р) | МР-3, ОК 46, АНО-21 | Часто любая; уточнять на пачке | Обычно мягче: чуть больше брызг, меняется форма валика |
| Целлюлозное (Ц) | для корня шва трубопроводов | По паспорту марки | Нестабильная дуга, плохое формирование корня |
| Для нержавейки | ЦЛ-11, ОЗЛ-8 и аналоги | Обычно обратная | Брызги, непровар, неровный валик |
Подробно про типы покрытия и подбор диаметра — в статье какие электроды выбрать, про нержавейку — в разборе сварка нержавейки: какой аппарат и электроды.
Обратная полярность при сварке электродом — самый частый режим для инвертора. Держатель вставляют в «+», массу — в «−». Если надпись на пачке стёрлась или пачки нет, разумно начинать с обратной и сделать пробный шов на обрезке.
Прямая полярность при сварке электродом применяется реже: для рутиловых марок, которые её допускают, и там, где нужен сильный нагрев массивной детали. Основные электроды на прямой полярности почти всегда работают плохо.
Сам порядок настройки тока под диаметр электрода и признаки неправильного тока разобраны в статье как настроить сварочный инвертор — здесь важно не путать симптомы: при неправильном токе меняется в первую очередь провар и ширина валика, при неправильной полярности — поведение дуги.
Полярность при сварке полуавтоматом сплошной проволокой с газом
Полярность при сварке полуавтоматом сплошной омеднённой проволокой в углекислоте или смеси аргона с CO₂ — обратная: горелка на «плюсе», масса на «минусе». Это штатный режим MIG/MAG, и для сплошной проволоки другого практически не бывает. То же относится к алюминиевой проволоке и нержавеющей сплошной проволоке в полуавтомате — постоянный ток обратной полярности.
Если поставить сплошную проволоку на прямую полярность, дуга становится «рваной»: проволока плавится крупными каплями, которые летят во все стороны, валик получается высоким и узким, проволока периодически упирается в деталь. Многие новички, получив такую картину, начинают крутить напряжение и подачу — а дело в перекинутом кабеле.
Что ещё влияет на дугу полуавтомата кроме полярности — напряжение, скорость подачи, вылет, газ — в статье настройка сварочного полуавтомата.
Полярность при сварке порошковой проволокой без газа
Полярность при сварке проволокой зависит от того, какая это проволока, а не от аппарата:
- Самозащитная порошковая (без газа, FCAW-S) — обычно прямая полярность: горелка на «минусе», масса на «плюсе». Сердечник с газо- и шлакообразующими компонентами составлен под этот режим.
- Газозащитная порошковая (FCAW-G) — работает с баллоном и, как правило, требует обратной полярности, как сплошная.
Само слово «порошковая» полярность не определяет. Единственный надёжный источник — маркировка на катушке или упаковке: там стоит «DC−» или «DCEN» для прямой полярности и «DC+» или «DCEP» для обратной. В описаниях полуавтоматов HUGONG в каталоге режим FCAW так и подписан: для порошковой проволоки самозащитной и газозащитной — то есть аппарат готов к обоим вариантам, а выбор клеммы остаётся за сварщиком.
Ролики с накаткой, вылет, работа со шлаком и когда сварка без газа вообще оправдана — в отдельной статье сварка порошковой проволокой без газа.
Полярность при TIG: постоянный ток и алюминий на переменном
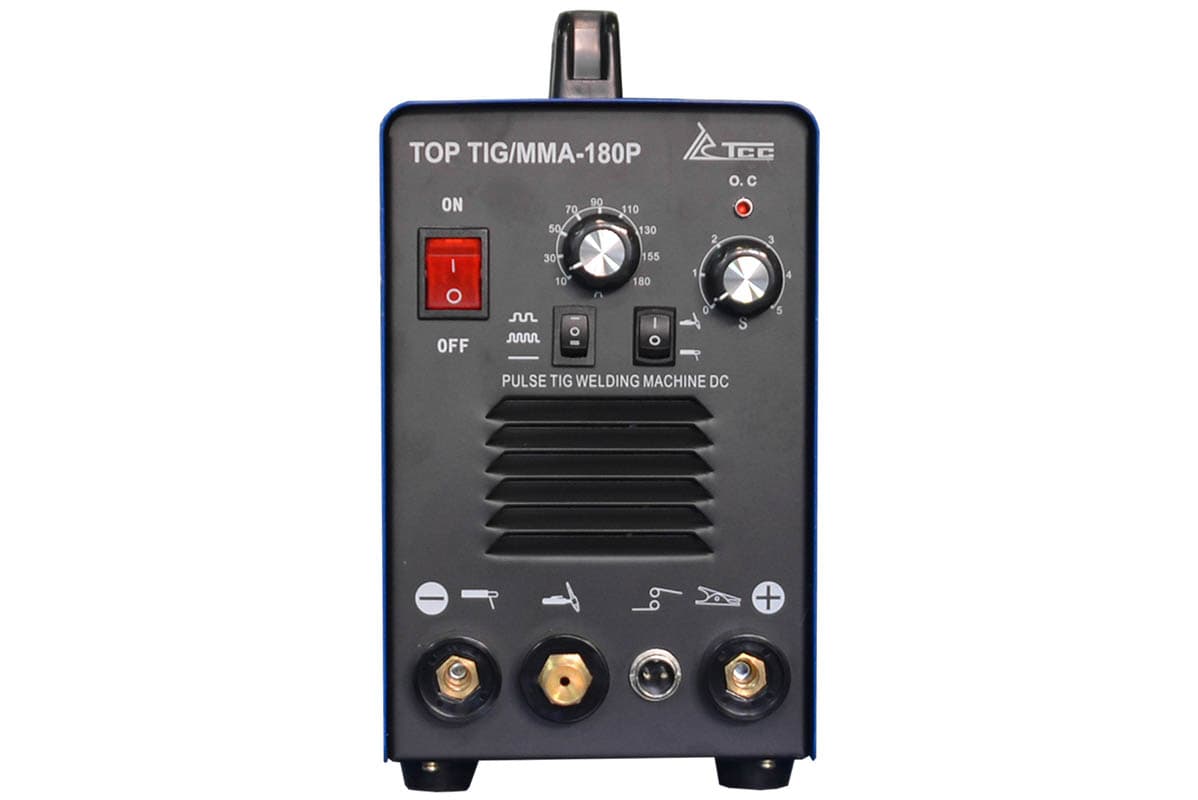
Сталь, нержавейка, медь, титан — постоянный ток прямой полярности. Горелку TIG подключают к «минусу», массу — к «плюсу». На аппаратах аргонодуговой сварки разъём горелки, как правило, уже выведен на «минус», и переставлять ничего не нужно. Если TIG делают «из MMA-инвертора» горелкой с вентилем (ток TIG указан в паспорте, например, у TSS EVO MMA-160 и TSS EVO MMA-200 — по паспорту ток TIG 20–160 и 20–200 А), горелку вставляют в «−», массу в «+».
Обратную полярность для TIG не используют: на «плюсе» вольфрам принимает на себя основное тепло, кончик за секунды оплавляется в шарик, дуга расползается, а капли вольфрама попадают в шов.
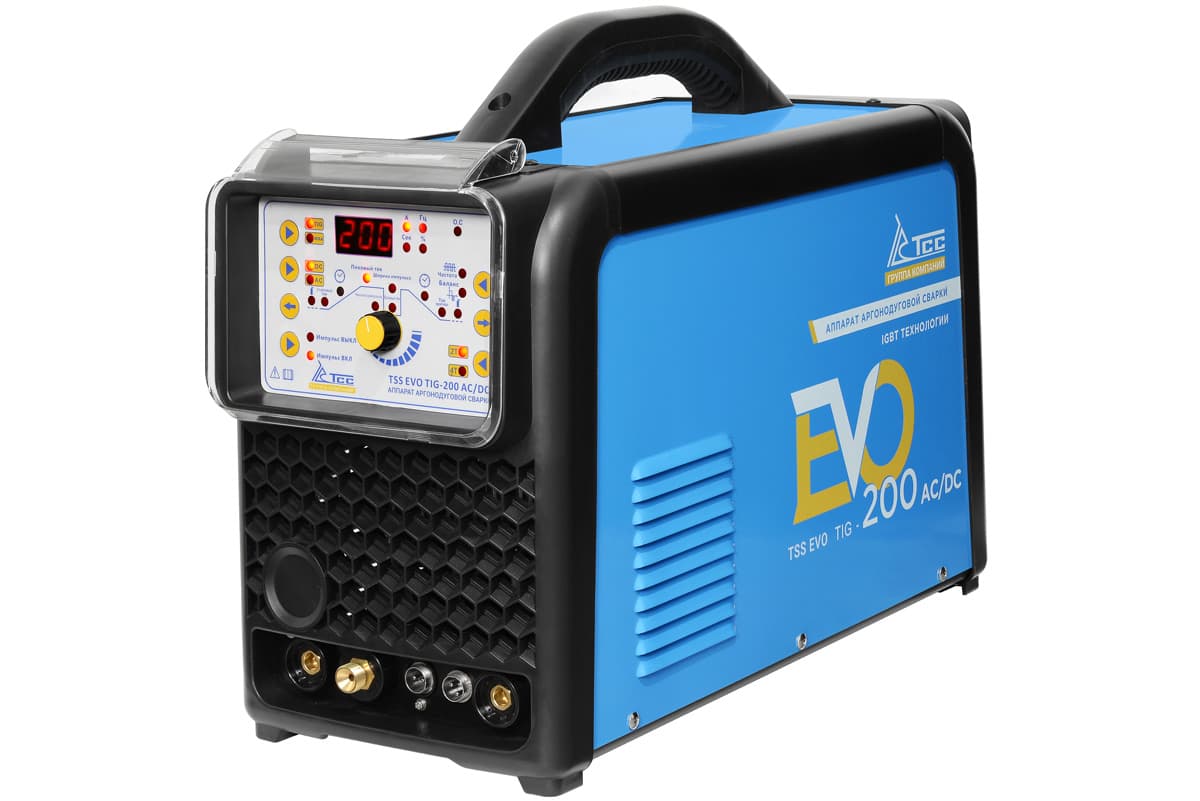
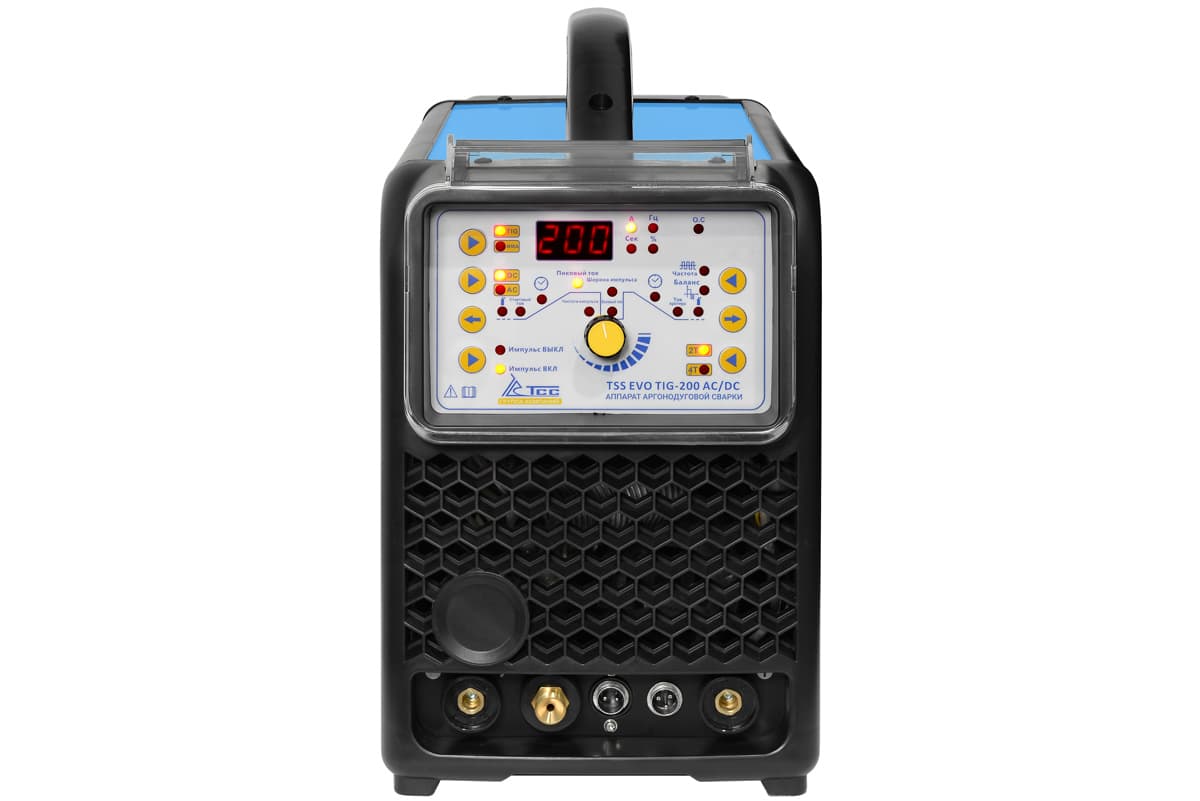
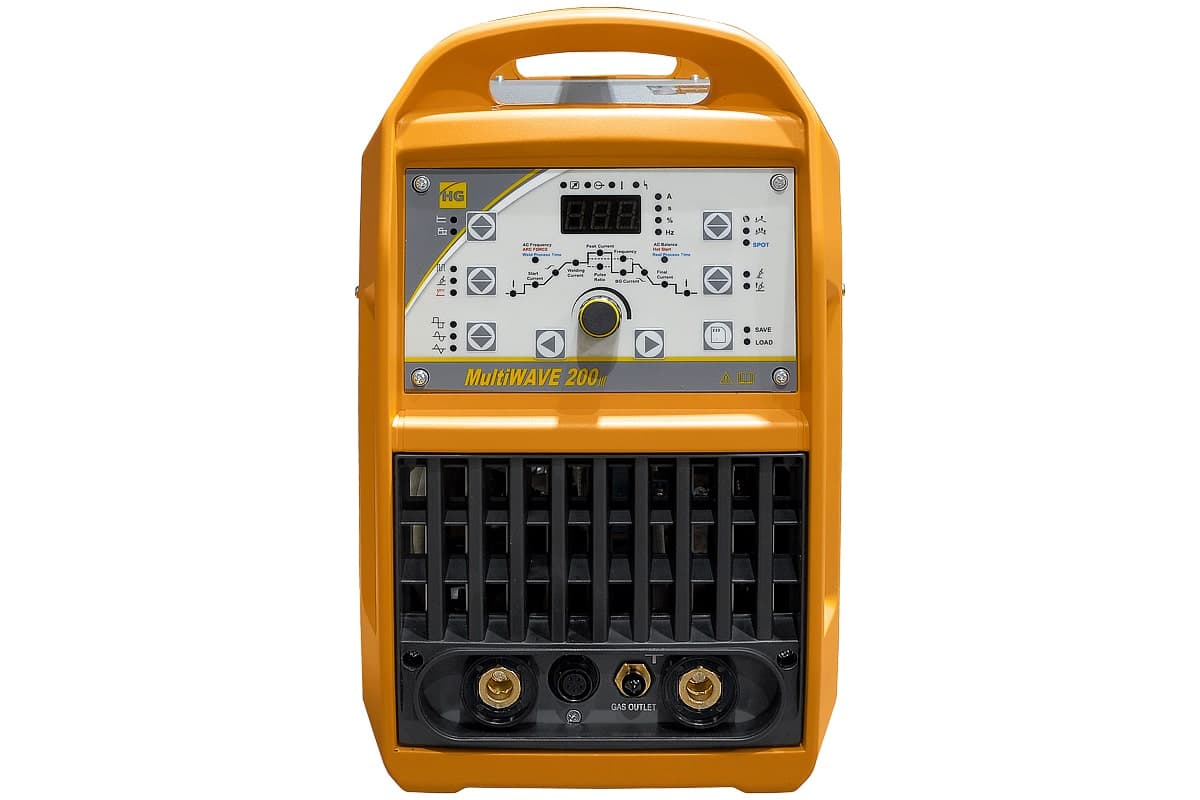
Алюминий и магниевые сплавы — переменный ток (AC). Оксидная плёнка на алюминии плавится при намного более высокой температуре, чем сам металл, и разрушает её только полуволна обратной полярности, а проплавляет деталь — полуволна прямой. Соотношение полуволн задаёт регулировка баланса: у TSS PRO TIG/MMA 200P AC/DC Digital по описанию баланс переменного тока 20–80%, у HUGONG MultiWAVE 200 III AC/DC — 15–50% времени очистки при частоте 50–150 Гц. Что крутить на панели и в какую сторону — в статьях сварочный аппарат AC/DC: зачем нужен и аргонодуговая сварка TIG.
| Аппарат | Режимы | Ток TIG | Сеть | Цена |
|---|---|---|---|---|
| TSS TOP TIG/MMA-180P | TIG DC, MMA | 10–180 А | 220 В | 14 238 ₽ |
| TSS EVO TIG-200 | TIG DC, MMA | 10–200 А | 220 В | 19 323 ₽ |
| TSS EVO TIG-200 AC/DC | TIG AC/DC, MMA | 10–200 А | 220 В | 30 000 ₽ |
| TSS PRO TIG/MMA 200P AC/DC Digital | TIG AC/DC, импульс, MMA | 10–200 А | 220 В | 40 578,30 ₽ |
| HUGONG MultiWAVE 200 III AC/DC | TIG AC/DC, разные формы волны, MMA | 8–200 А | 220 В | 59 900 ₽ |
Для TIG на постоянном токе нужен вольфрамовый электрод под эту полярность — например, лантанированный WL20 1,6 мм, 915,30 ₽ за 10 шт. Все электроды — в разделе сварочные материалы.
Аппараты TIG: DC и AC/DC для алюминия
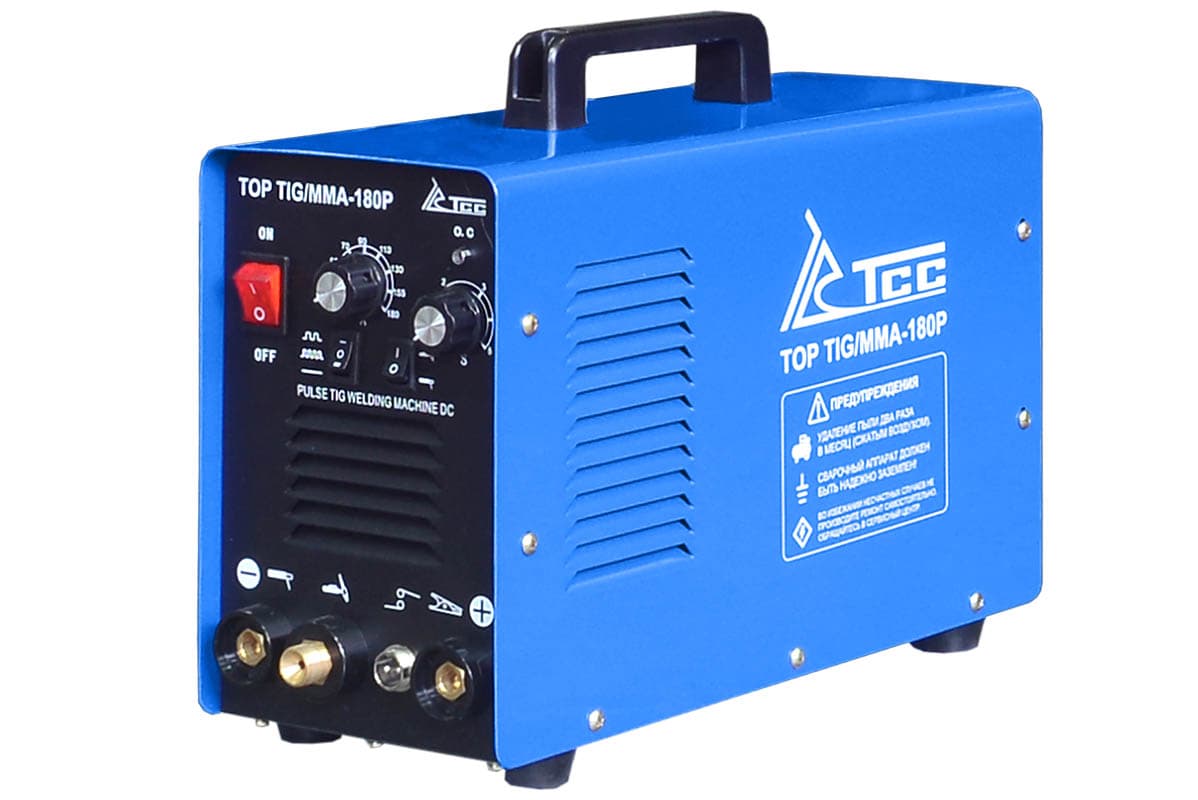
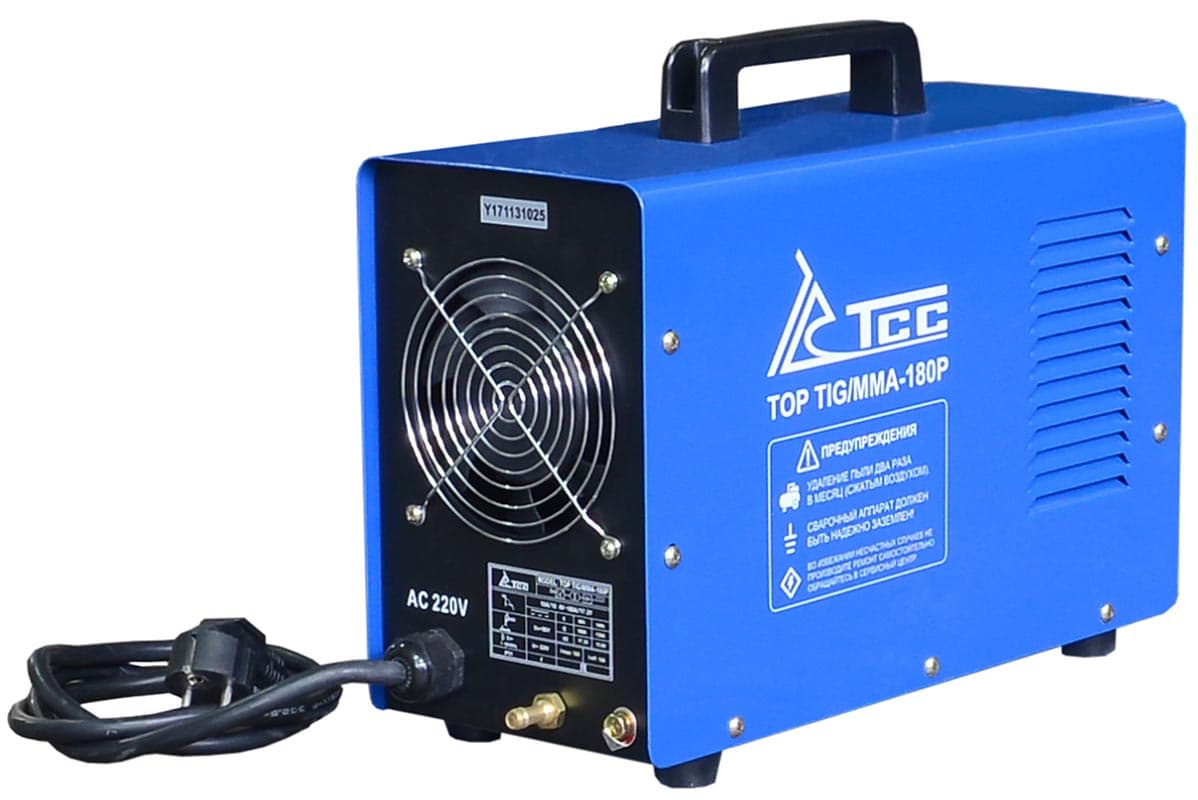
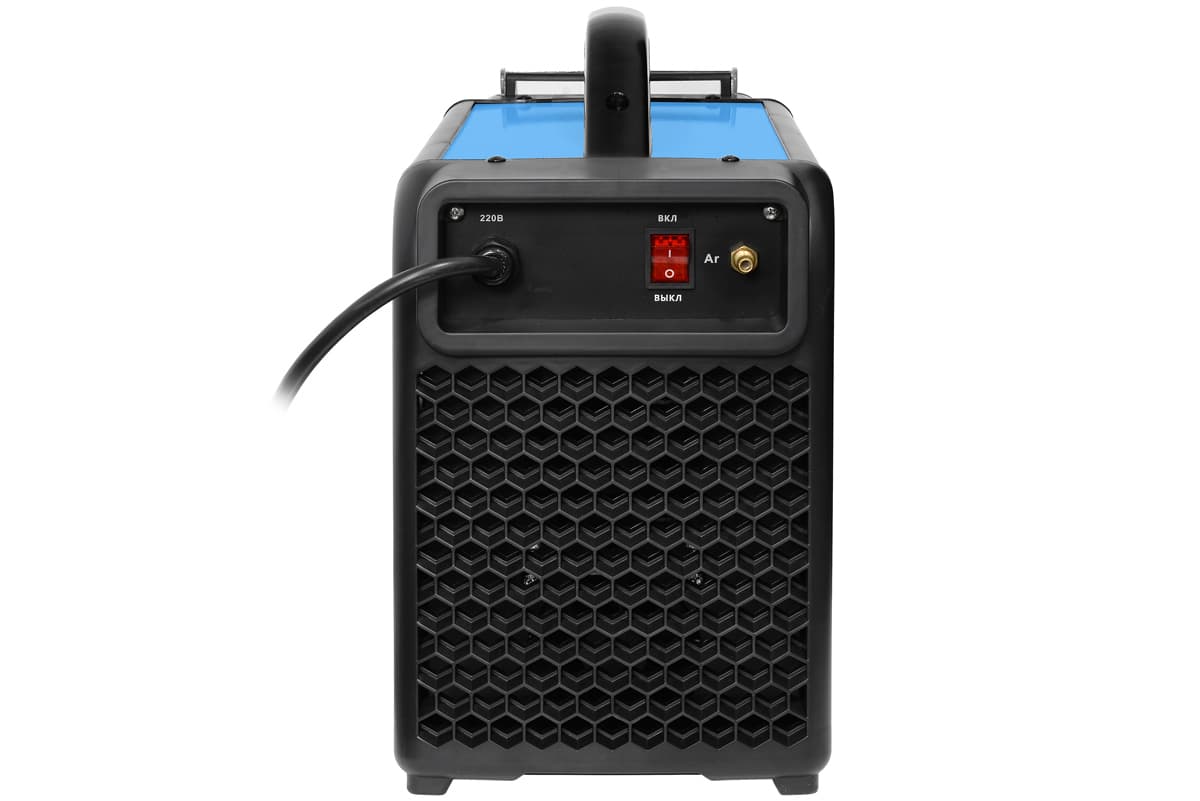
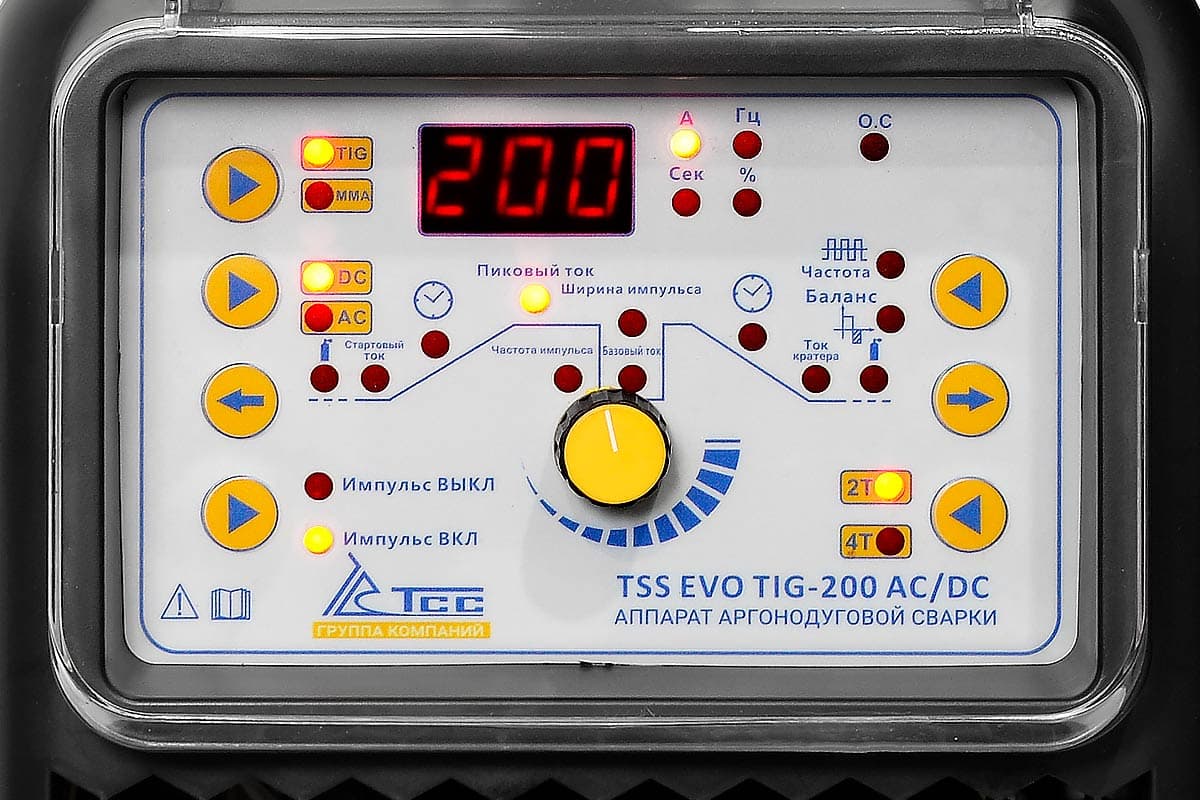
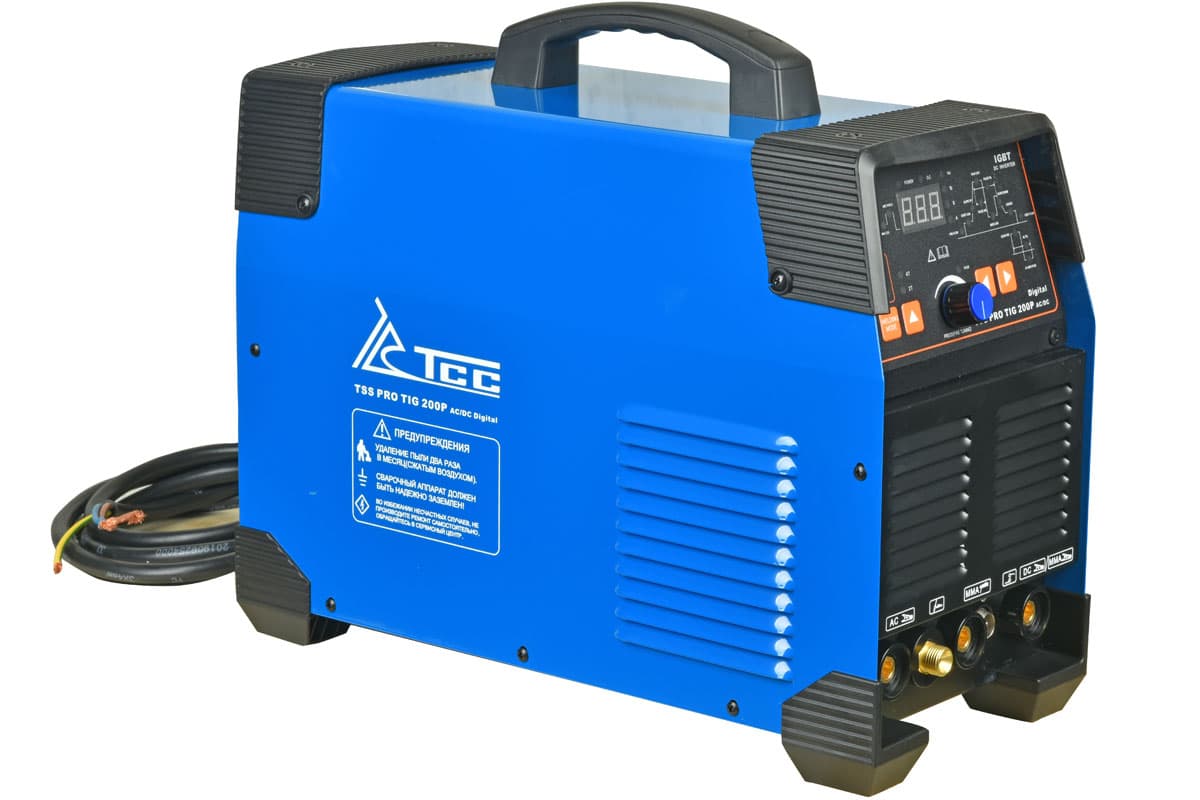
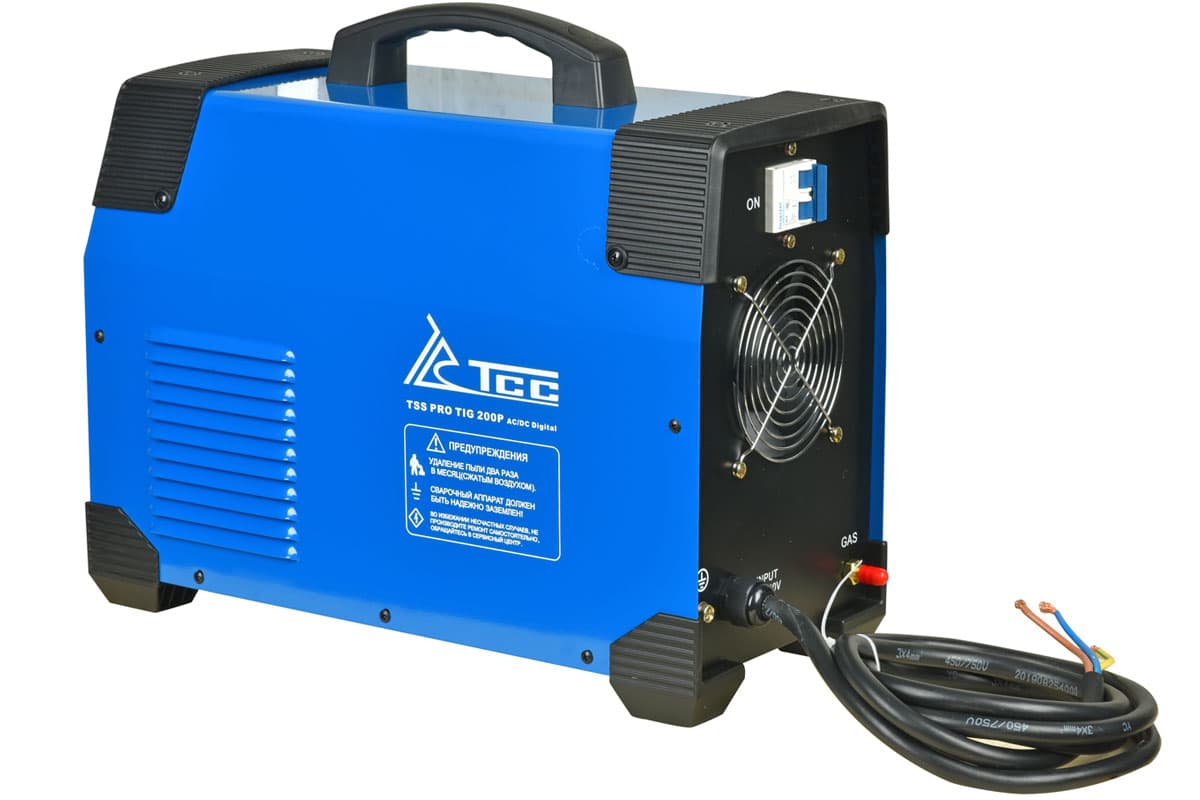
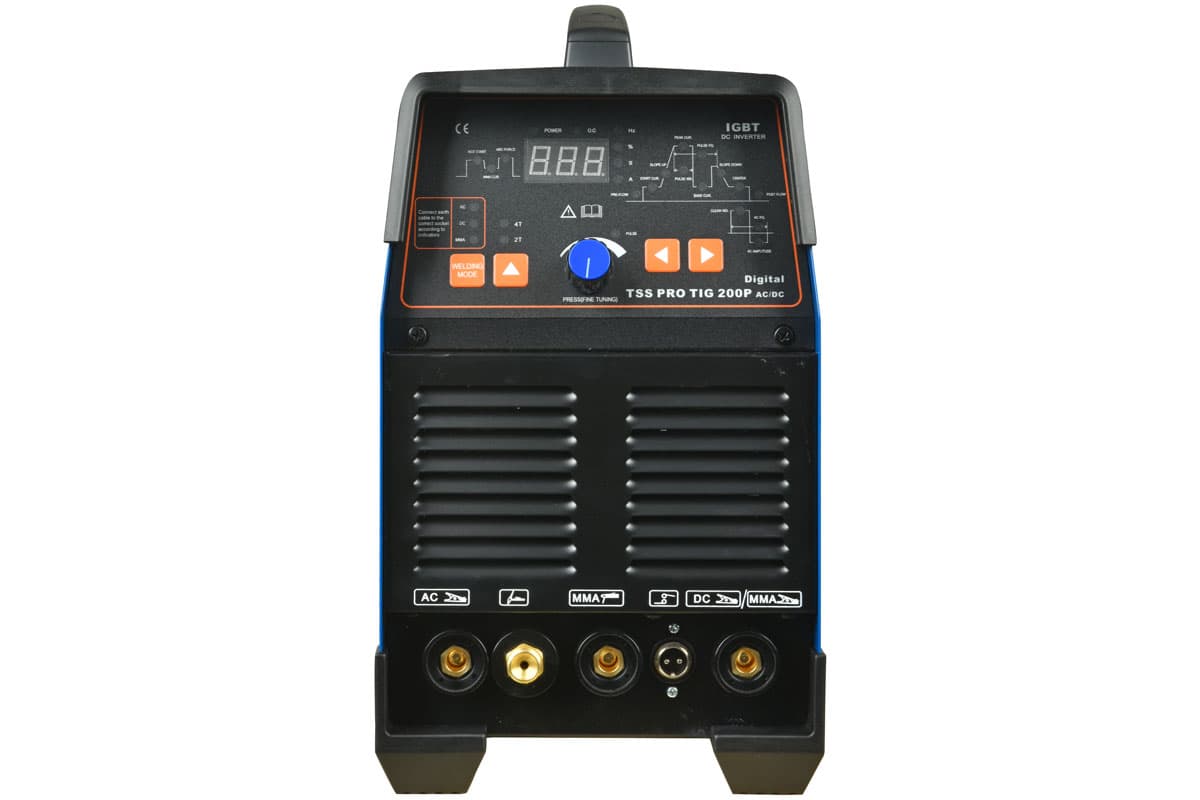
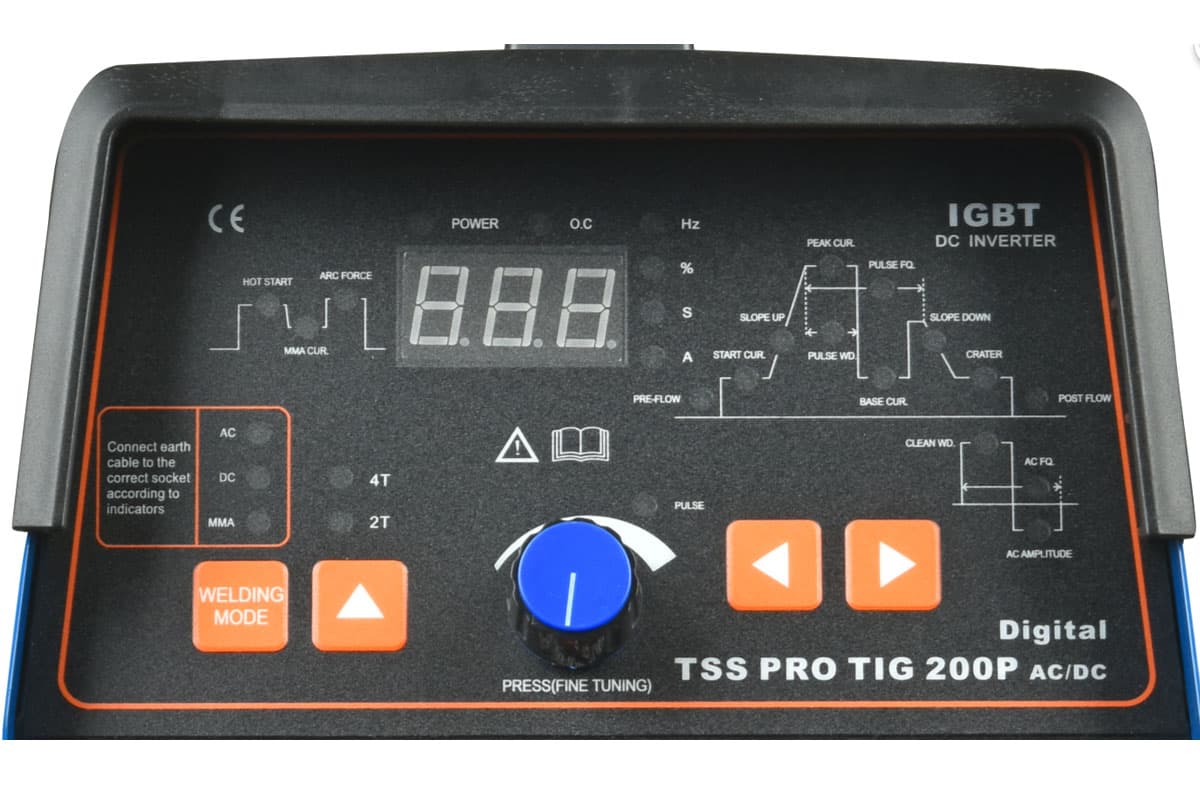
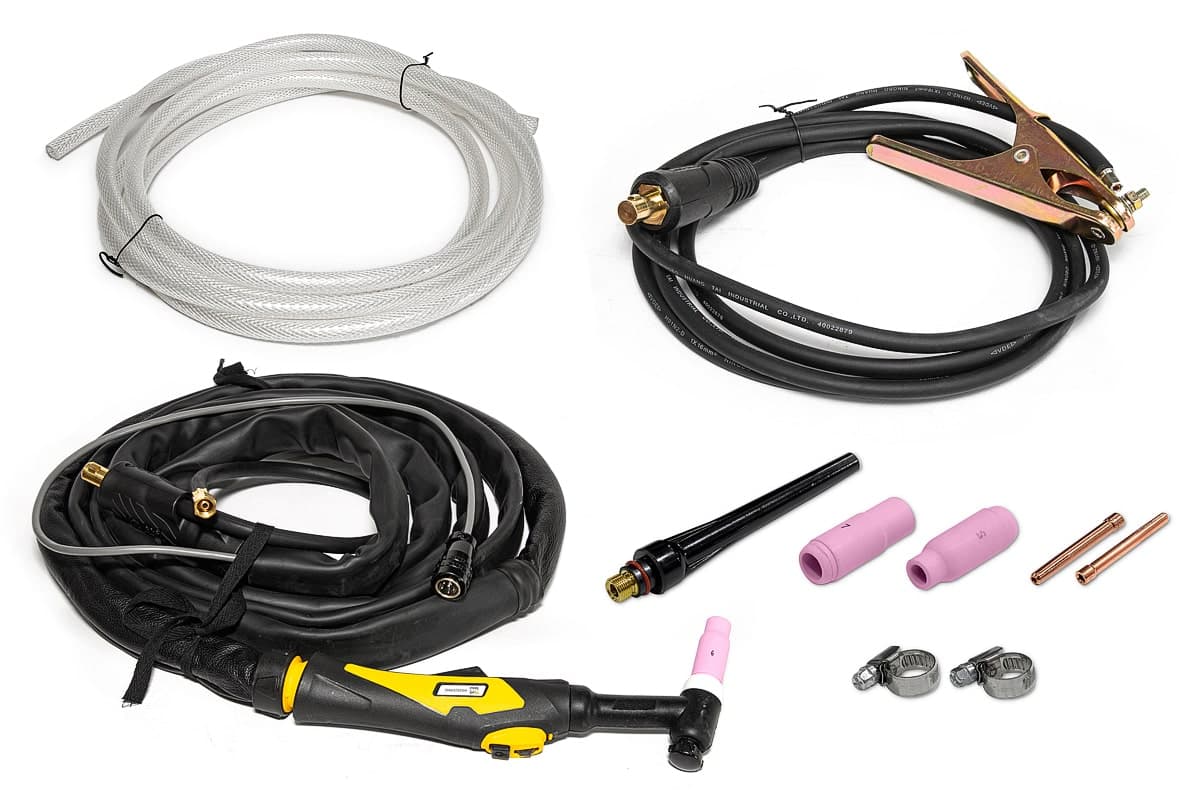
Аппарат TIG сварки алюминия TSS PRO TIG/MMA 200P AC/DC Digital
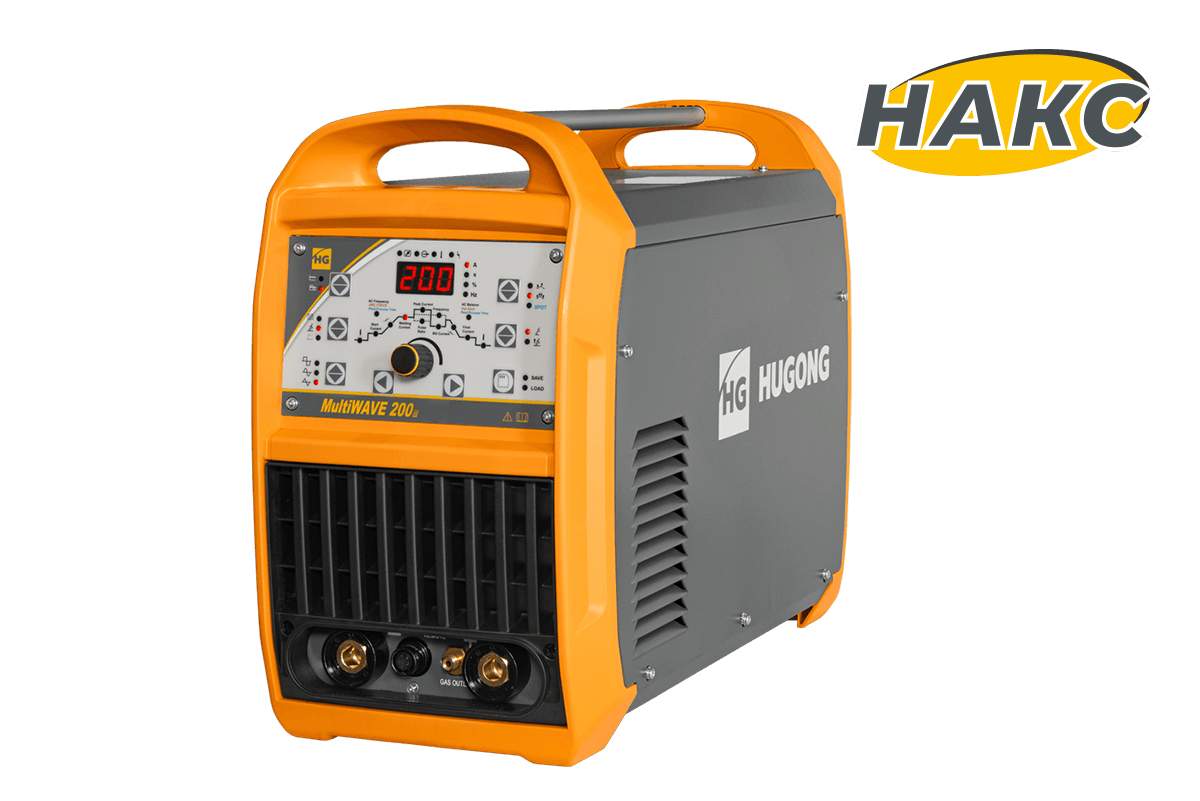
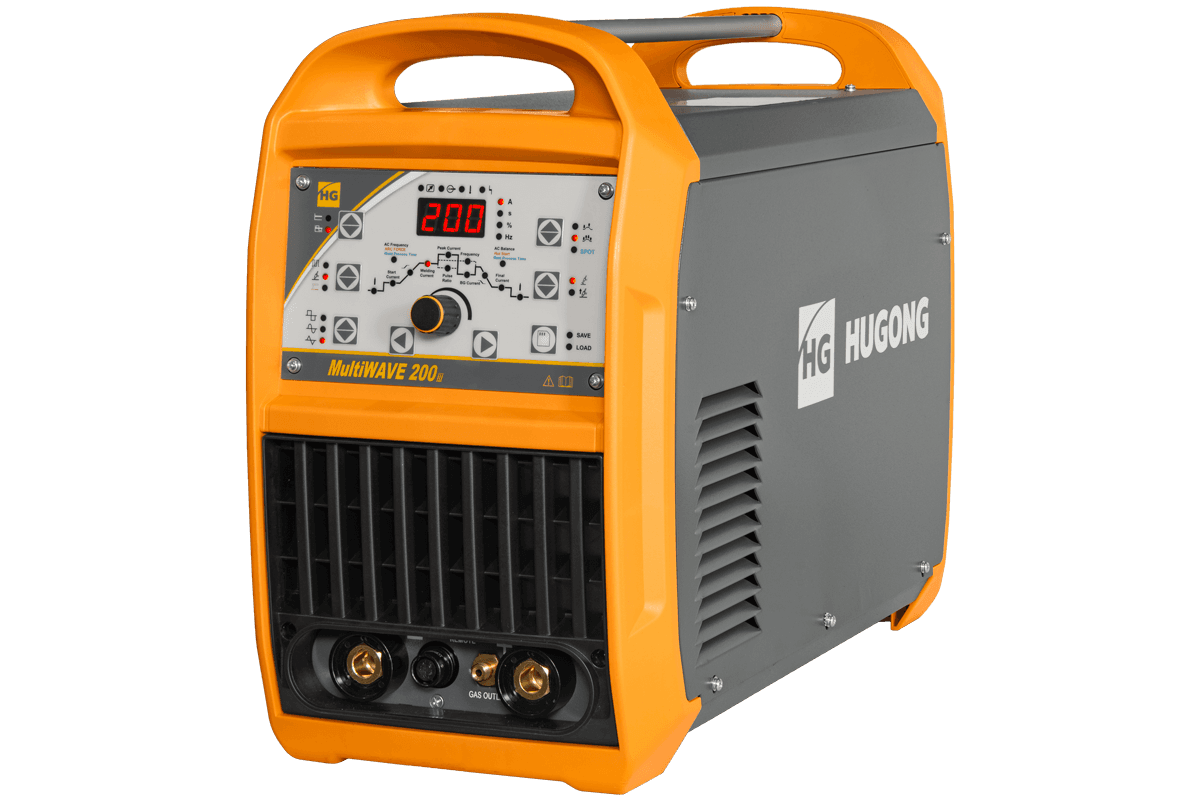
Шпаргалка: какая полярность при сварке
| Процесс и расходник | Горелка / держатель | Масса | Полярность |
|---|---|---|---|
| MMA, основные электроды (УОНИ-13/55) | «+» | «−» | Обратная |
| MMA, рутиловые (МР-3, ОК 46) | по пачке | по пачке | Чаще любая, обычно обратная |
| MMA, тонкий металл | «+» | «−» | Обратная, если марка допускает |
| MMA, электроды для нержавейки | «+» | «−» | Обычно обратная |
| MIG/MAG, сплошная проволока в газе | «+» | «−» | Обратная |
| MIG, алюминиевая проволока | «+» | «−» | Обратная |
| Порошковая самозащитная, без газа | «−» | «+» | Обычно прямая, по катушке |
| Порошковая газозащитная, с газом | «+» | «−» | Обычно обратная, по катушке |
| TIG по стали, нержавейке, меди | «−» | «+» | Прямая |
| TIG по алюминию | — | — | Переменный ток, баланс AC |
Правило одной строкой: надпись на пачке электродов или катушке проволоки главнее таблицы.
Как переключить полярность на аппарате
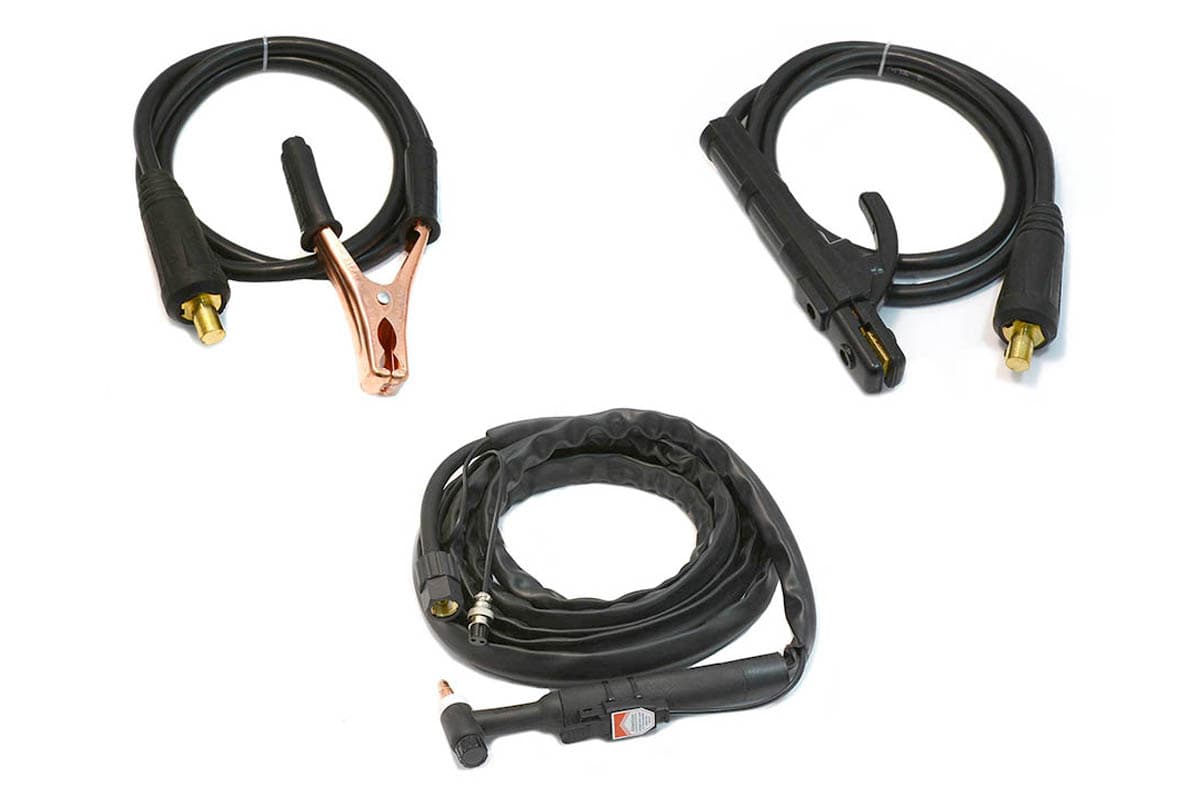
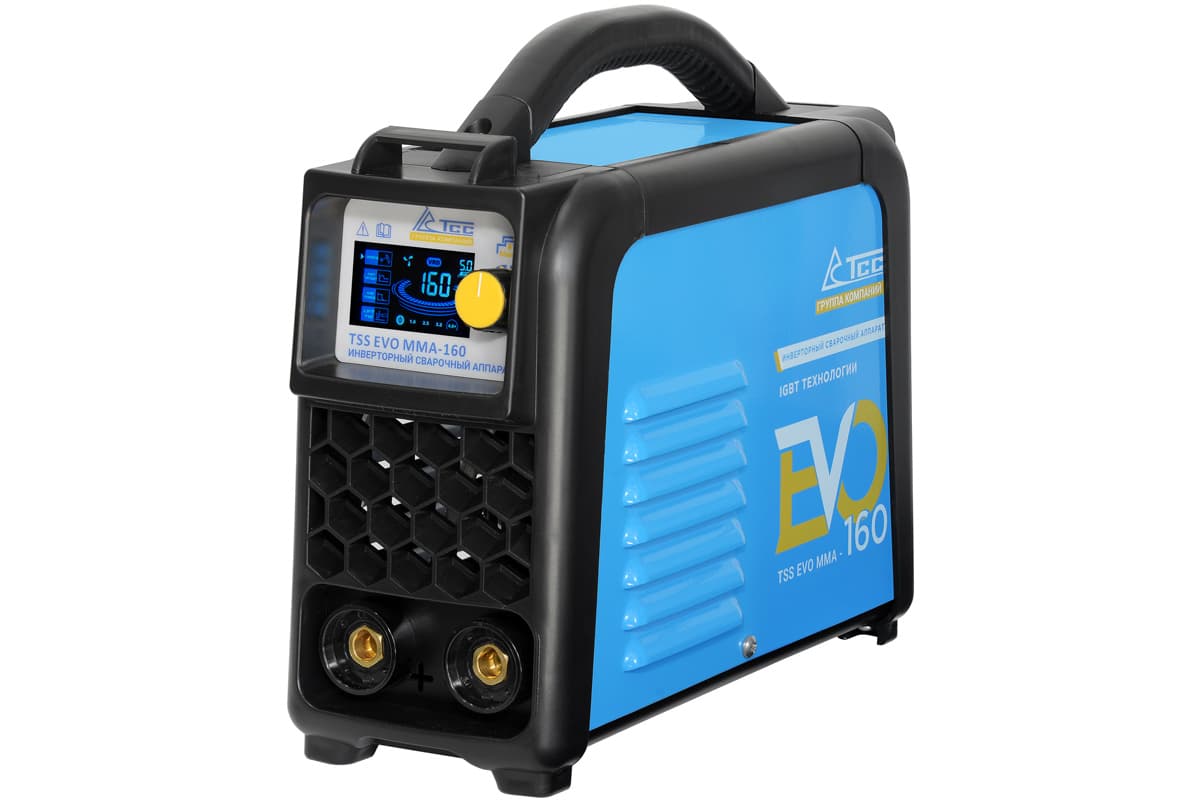
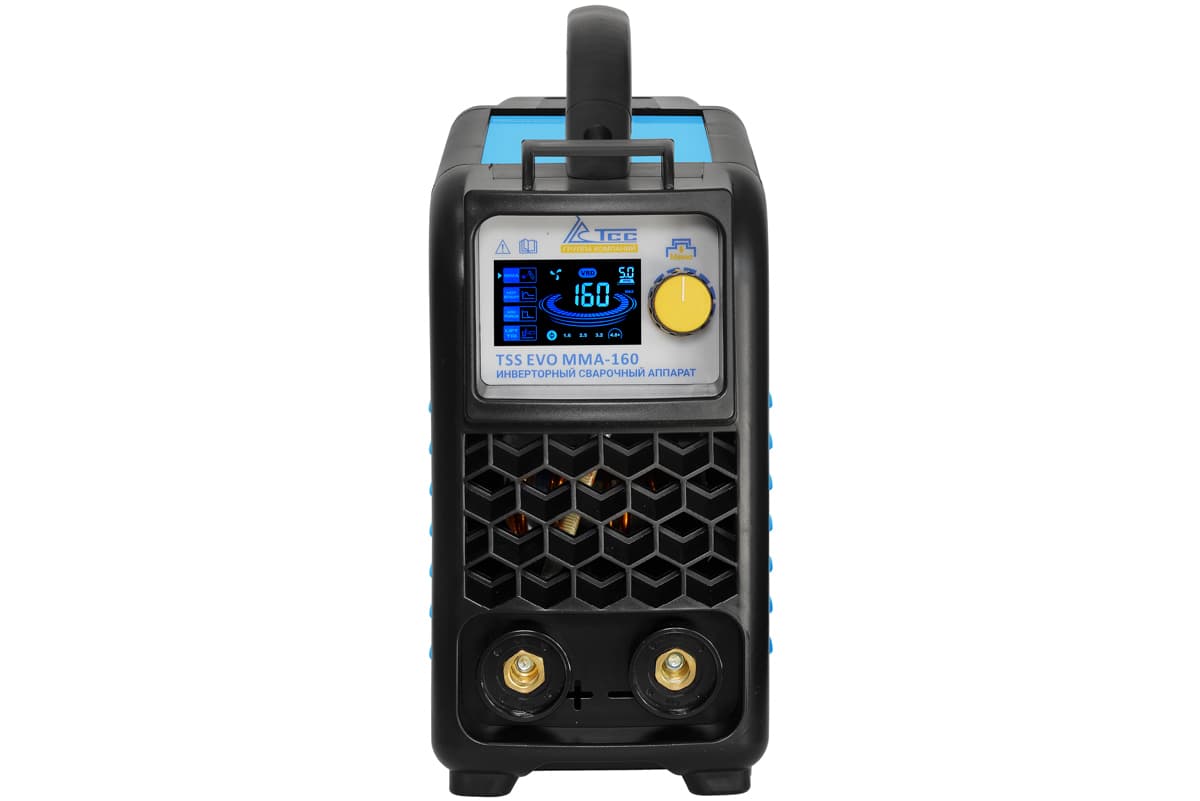
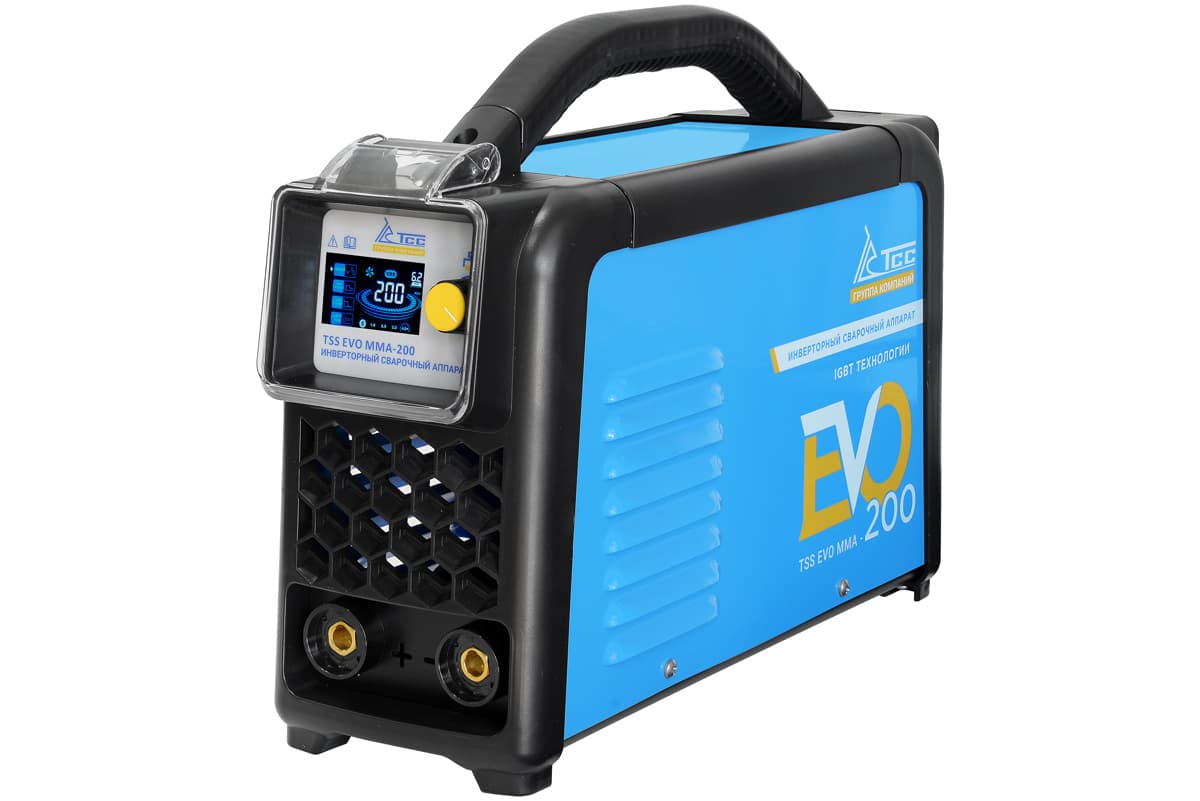
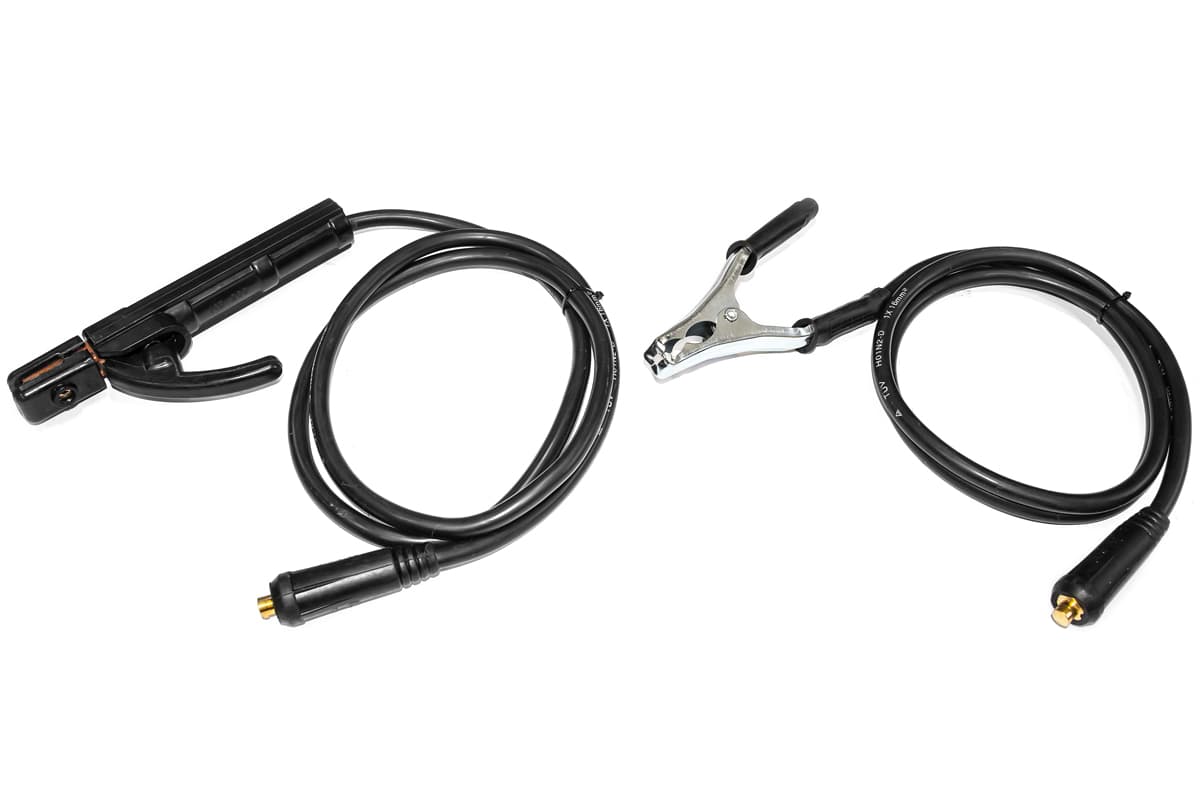
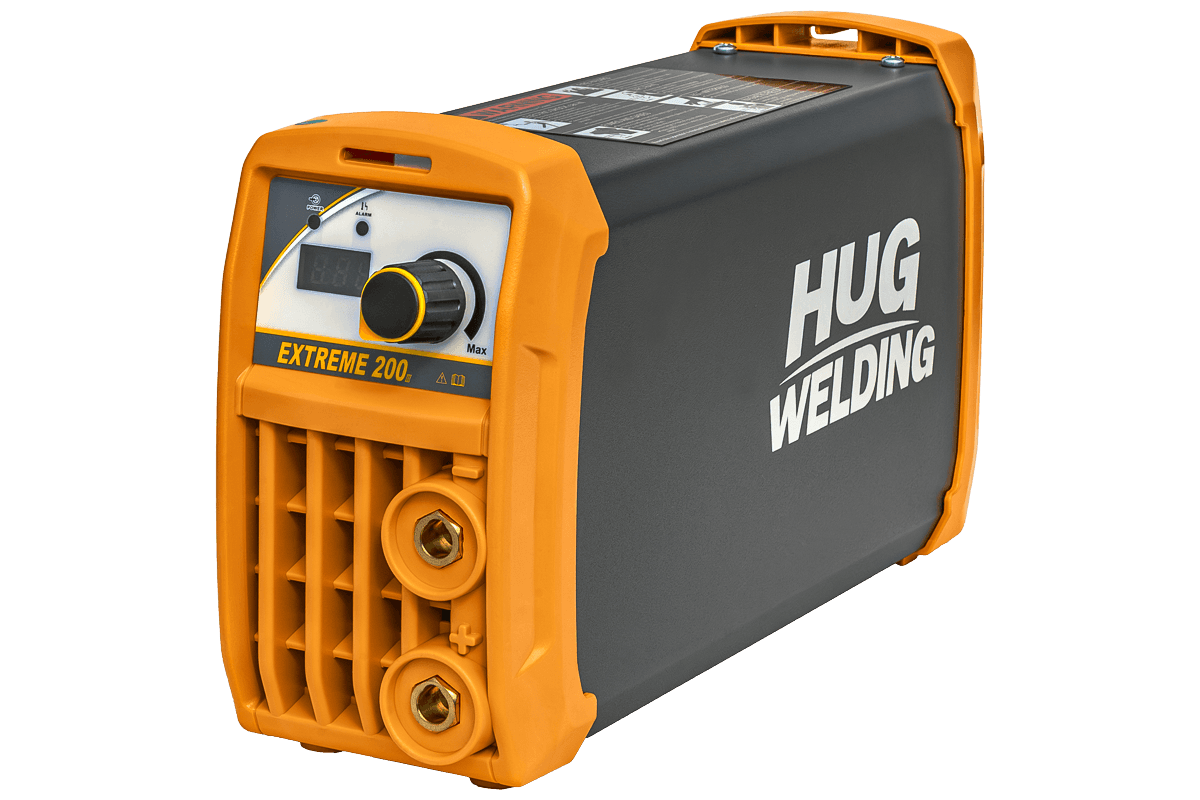
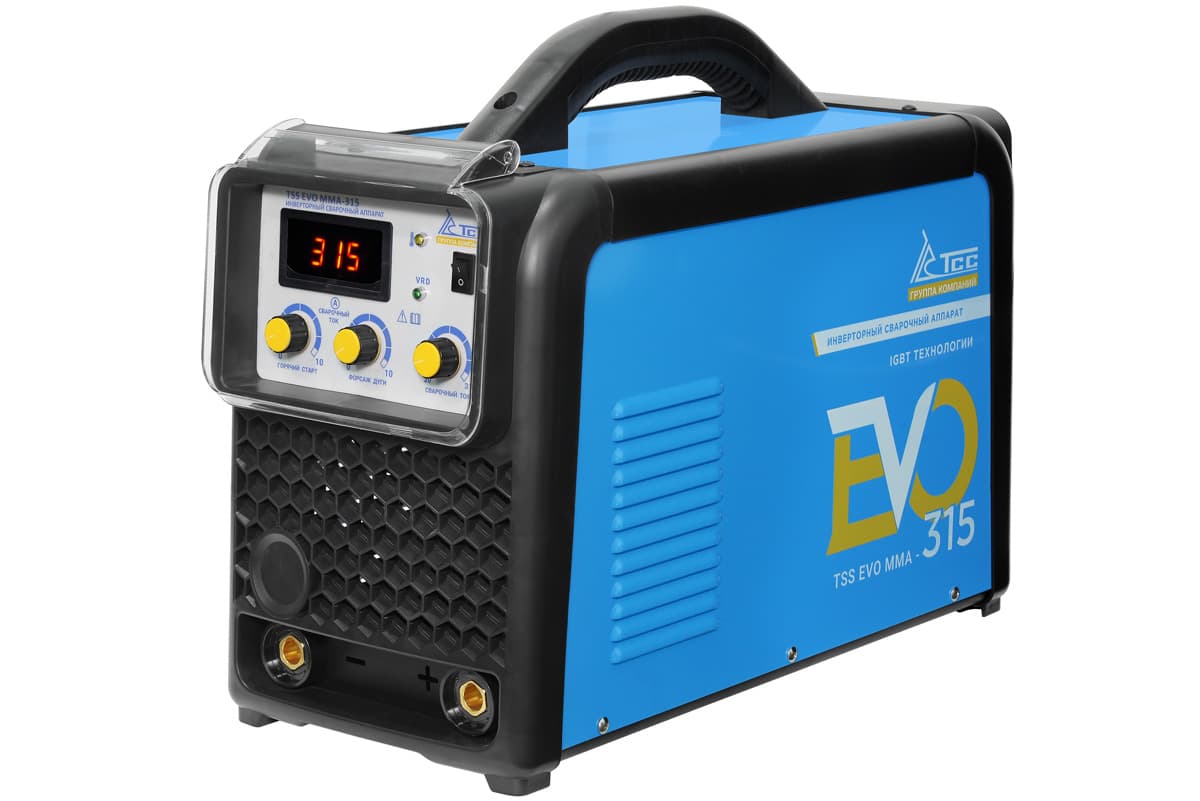
MMA-инверторы. Оба кабеля — держатель и масса — подключаются в байонетные разъёмы «+» и «−» на передней панели. Чтобы сменить полярность, выключите аппарат, выньте оба штекера, поменяйте местами и доверните до упора. Так устроены TSS PRO MMA-200, TSS EVO MMA-315 и другие модели раздела. В описании HUGONG EXTREME 200 III отдельно отмечена лёгкая смена полярности на панели управления.
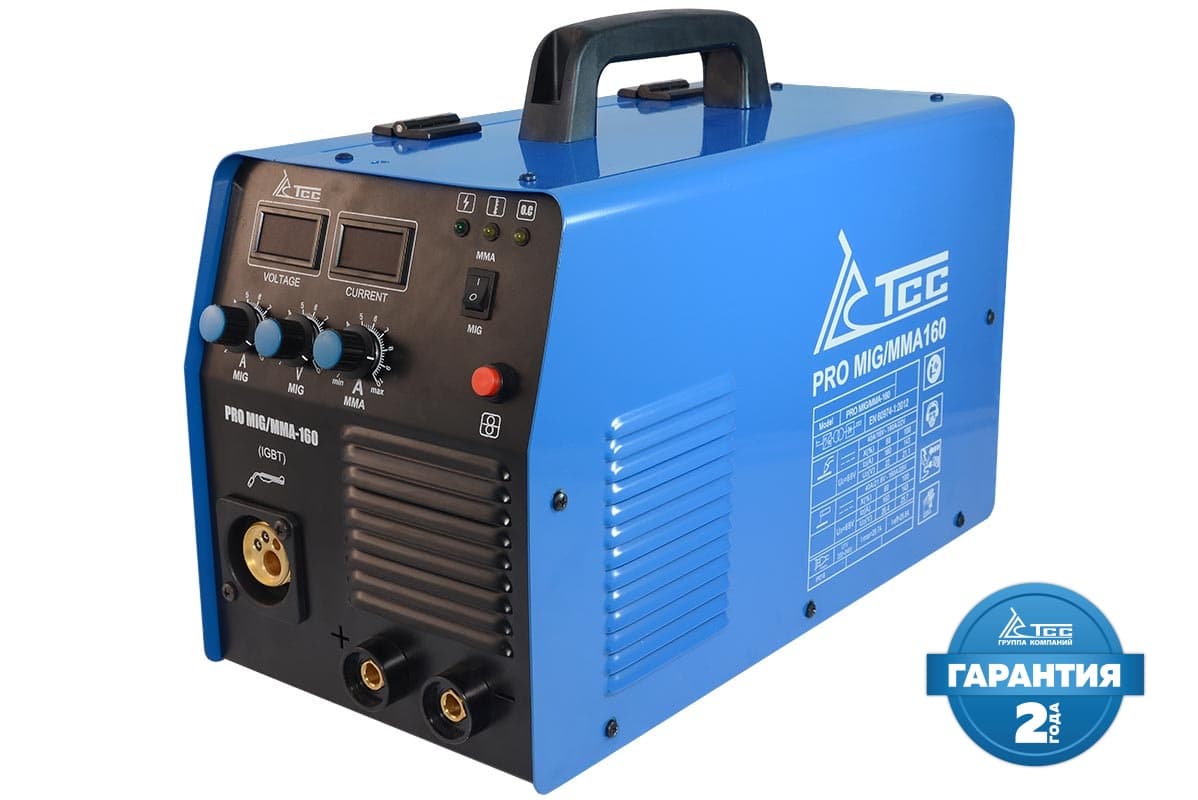
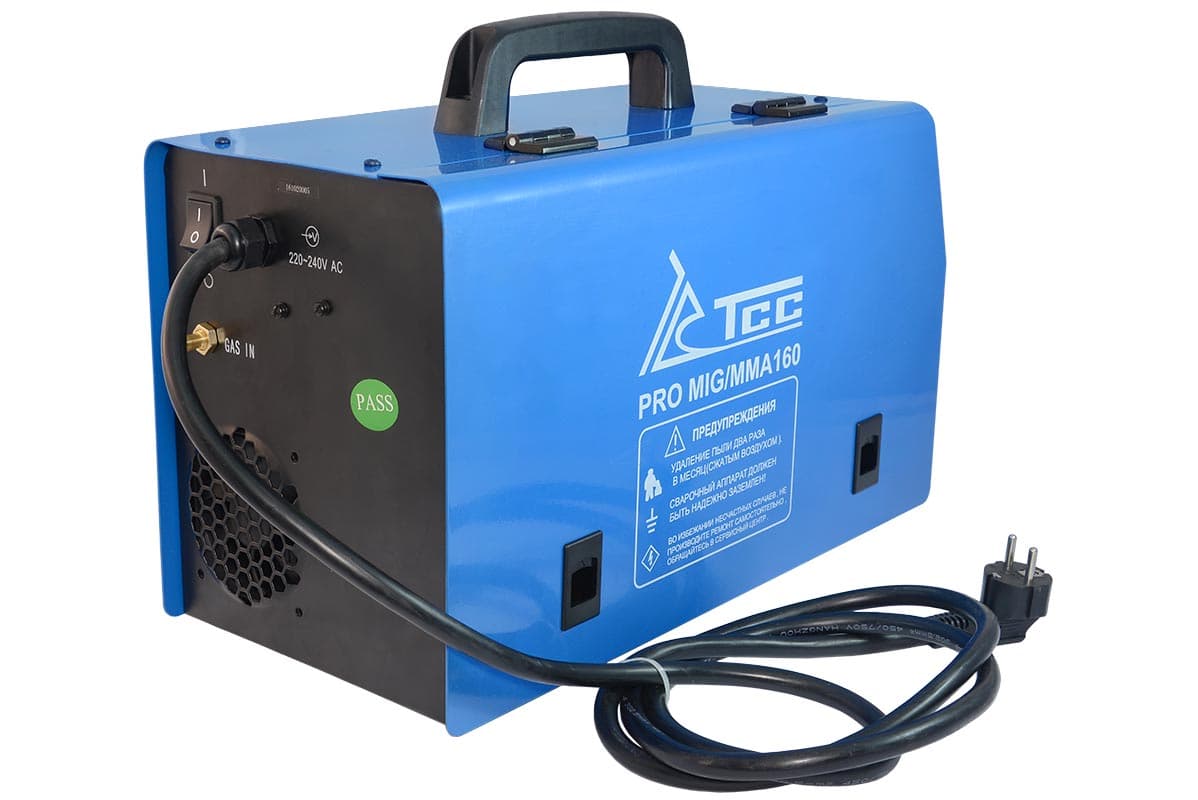
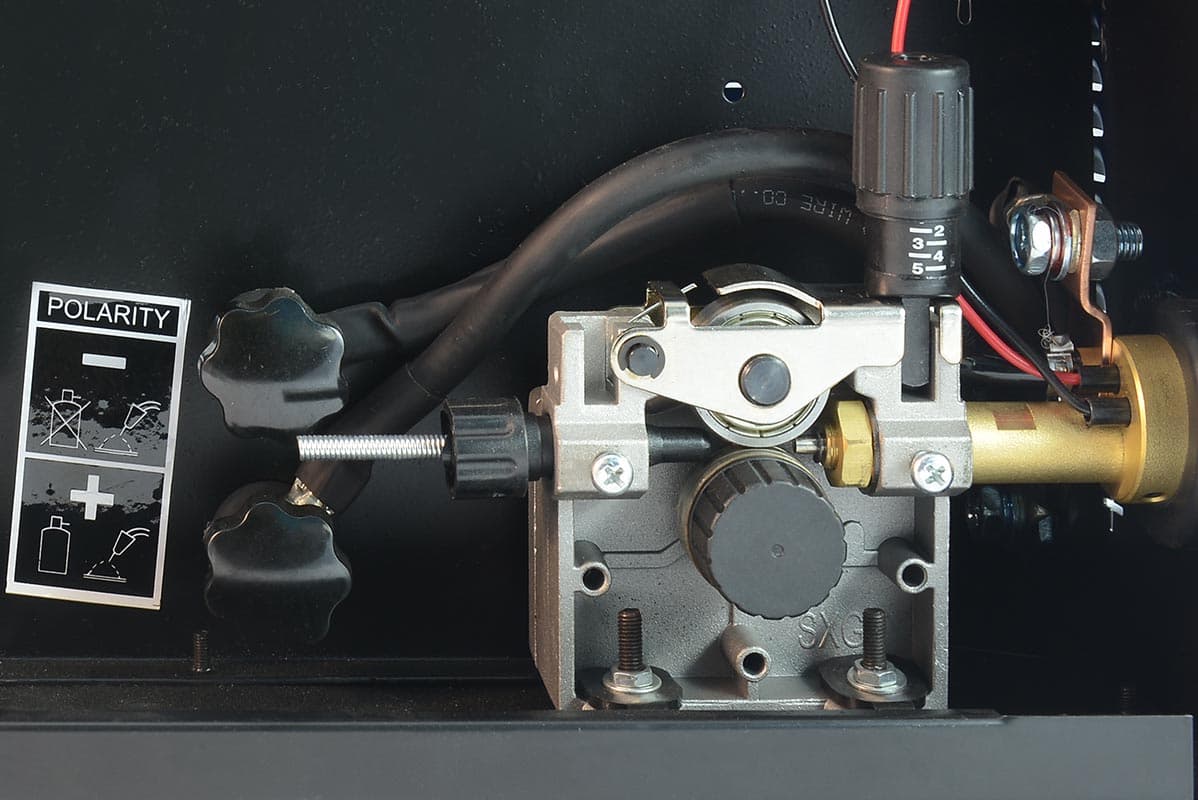
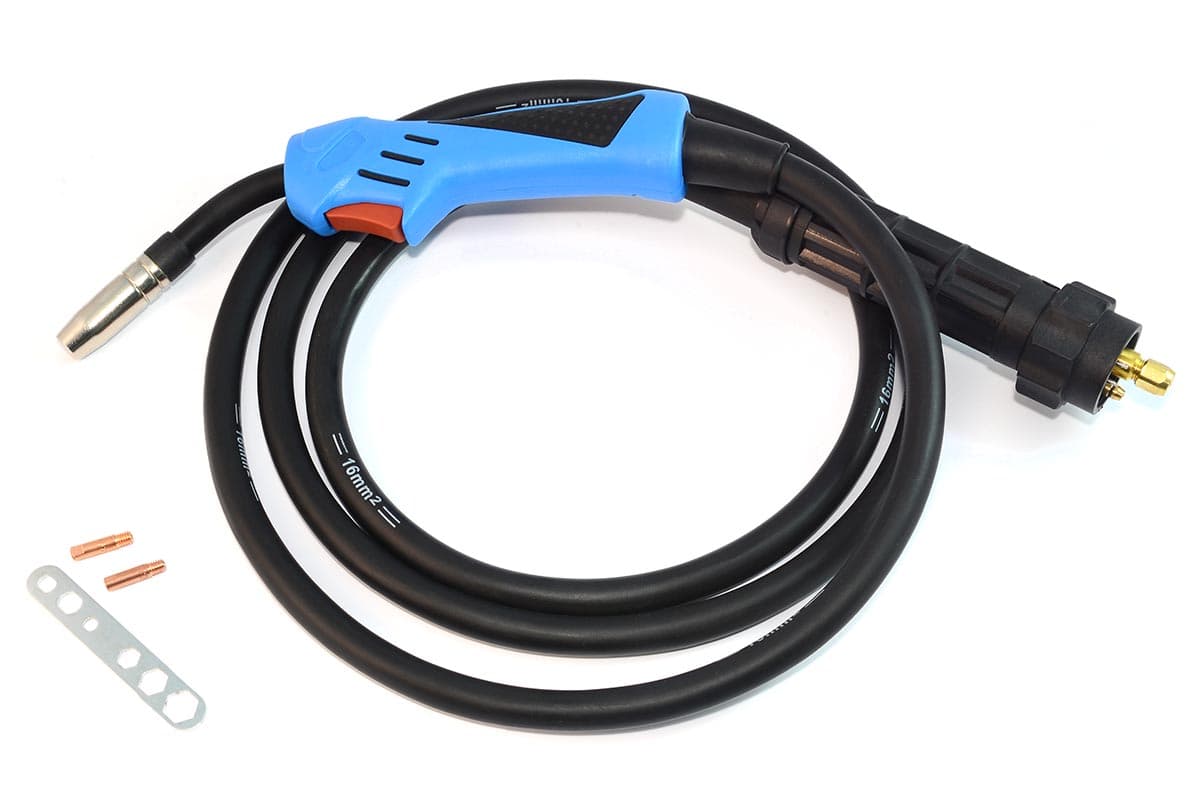
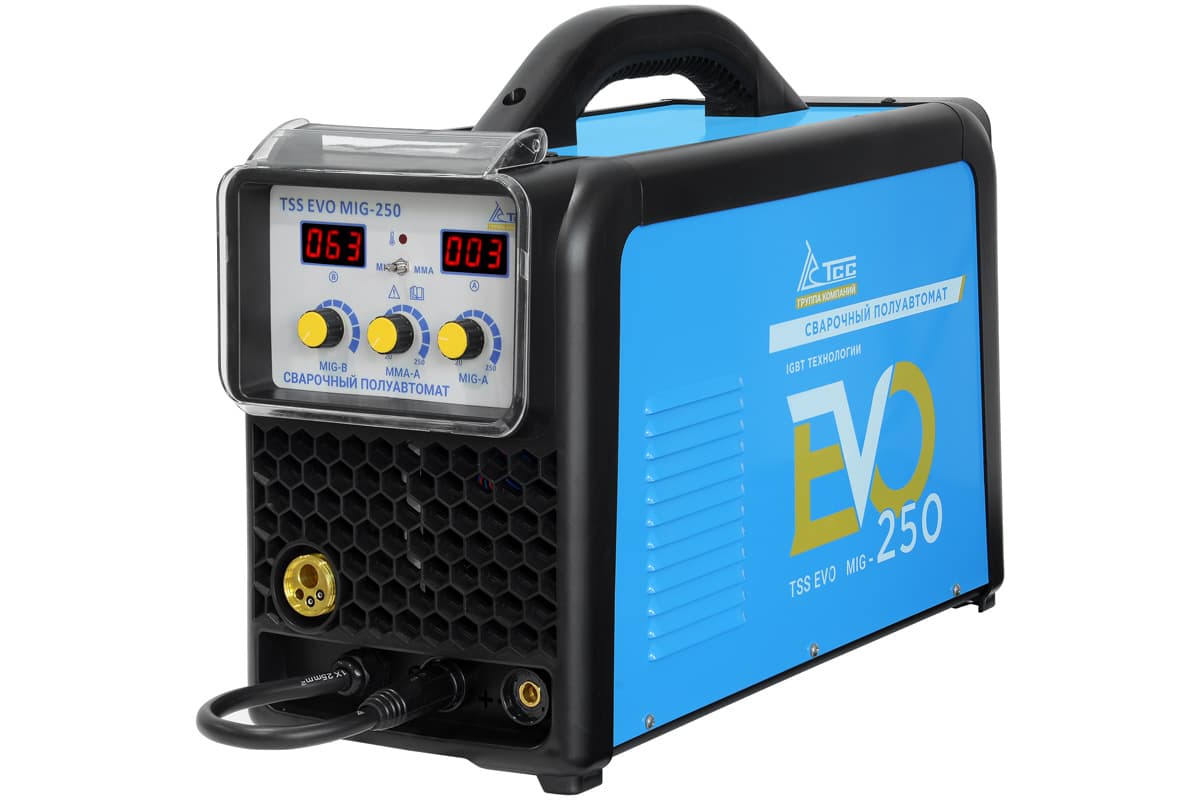
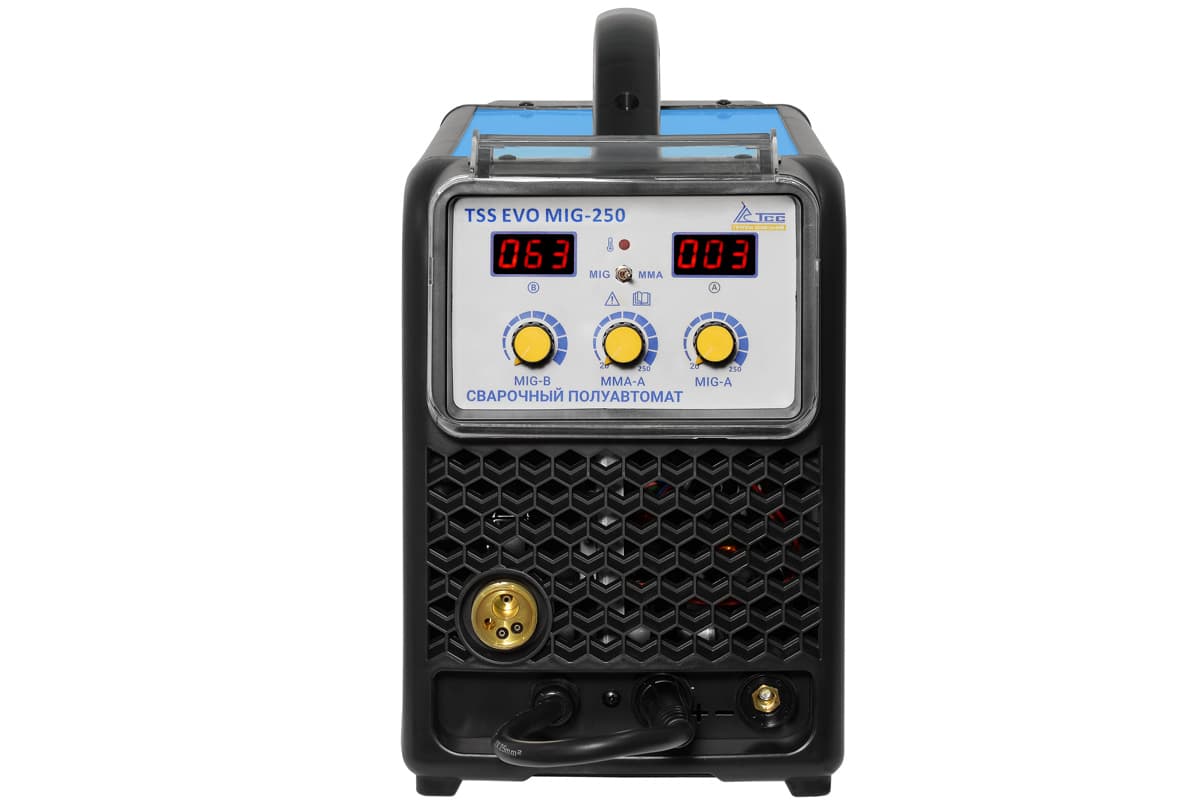
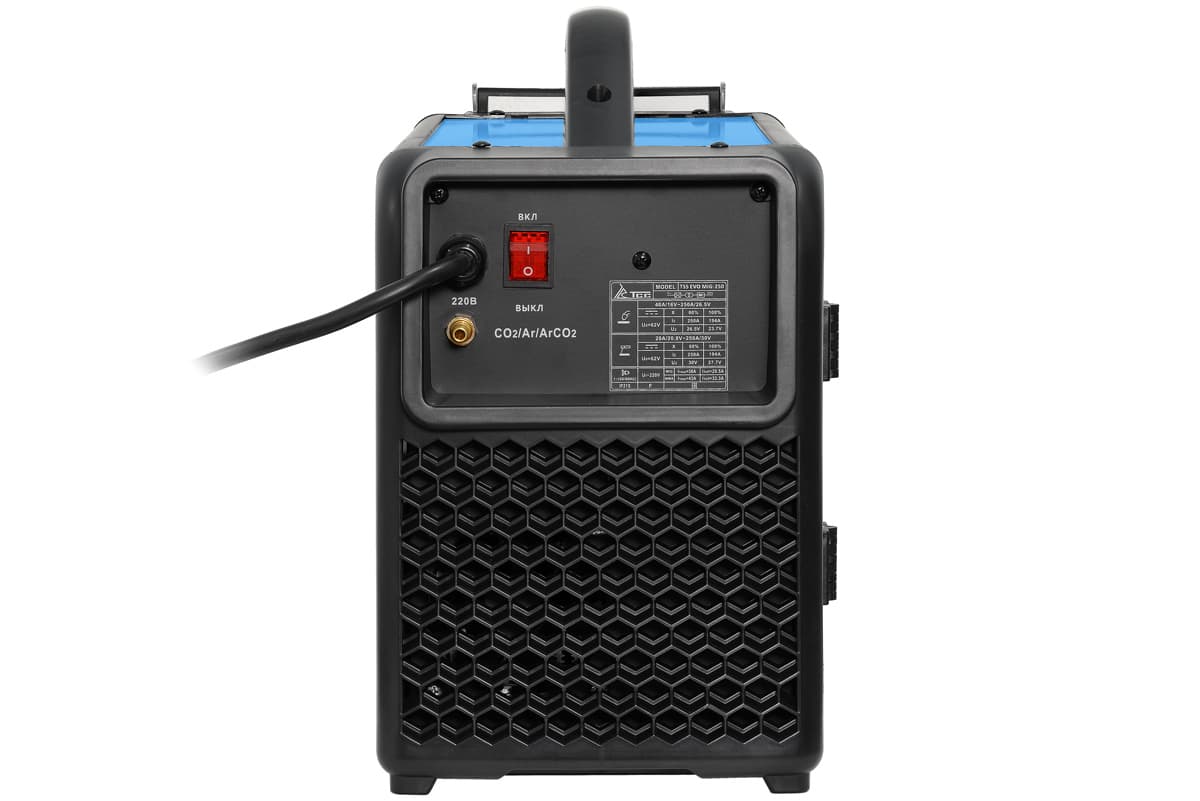
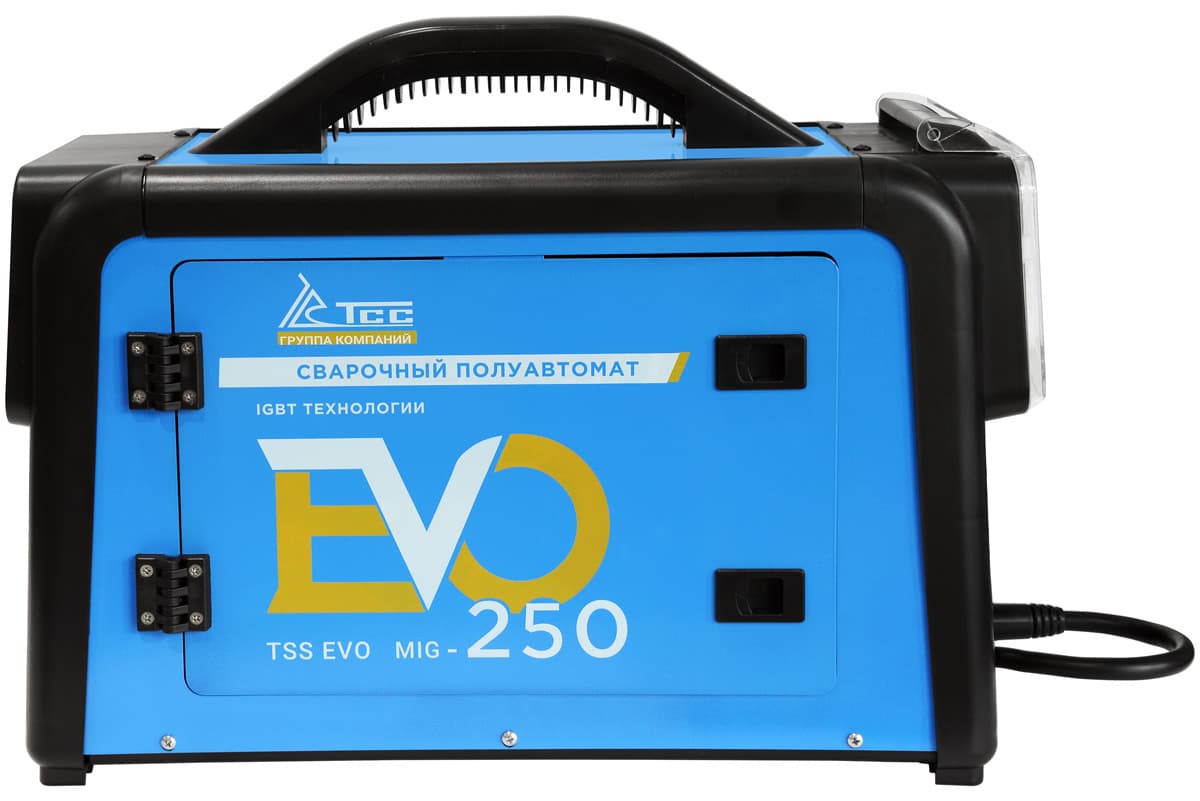
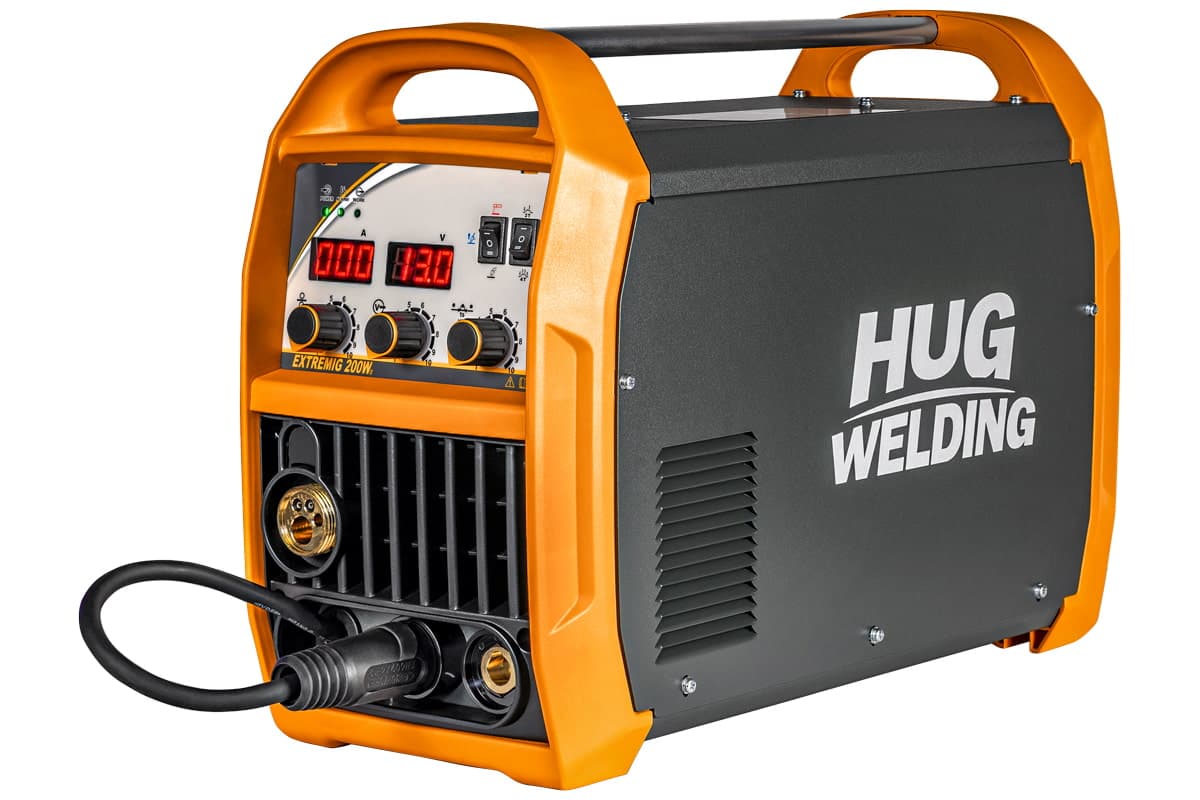
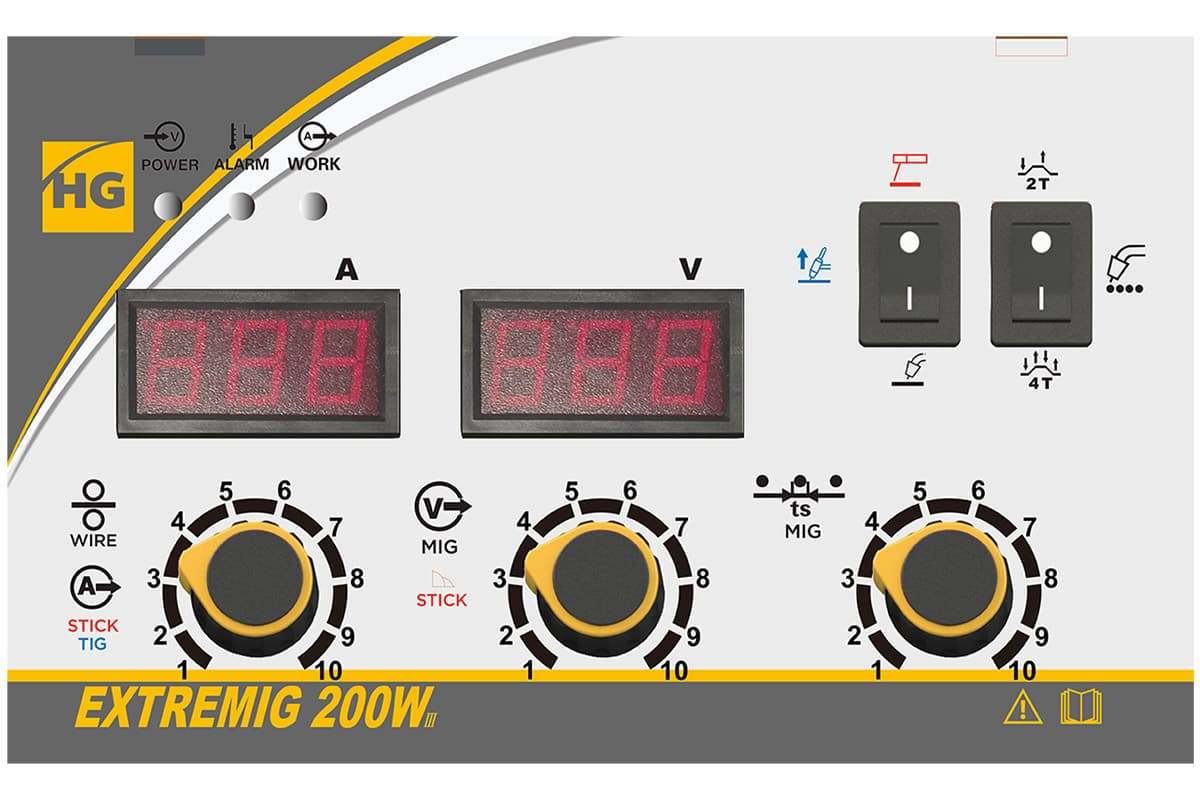
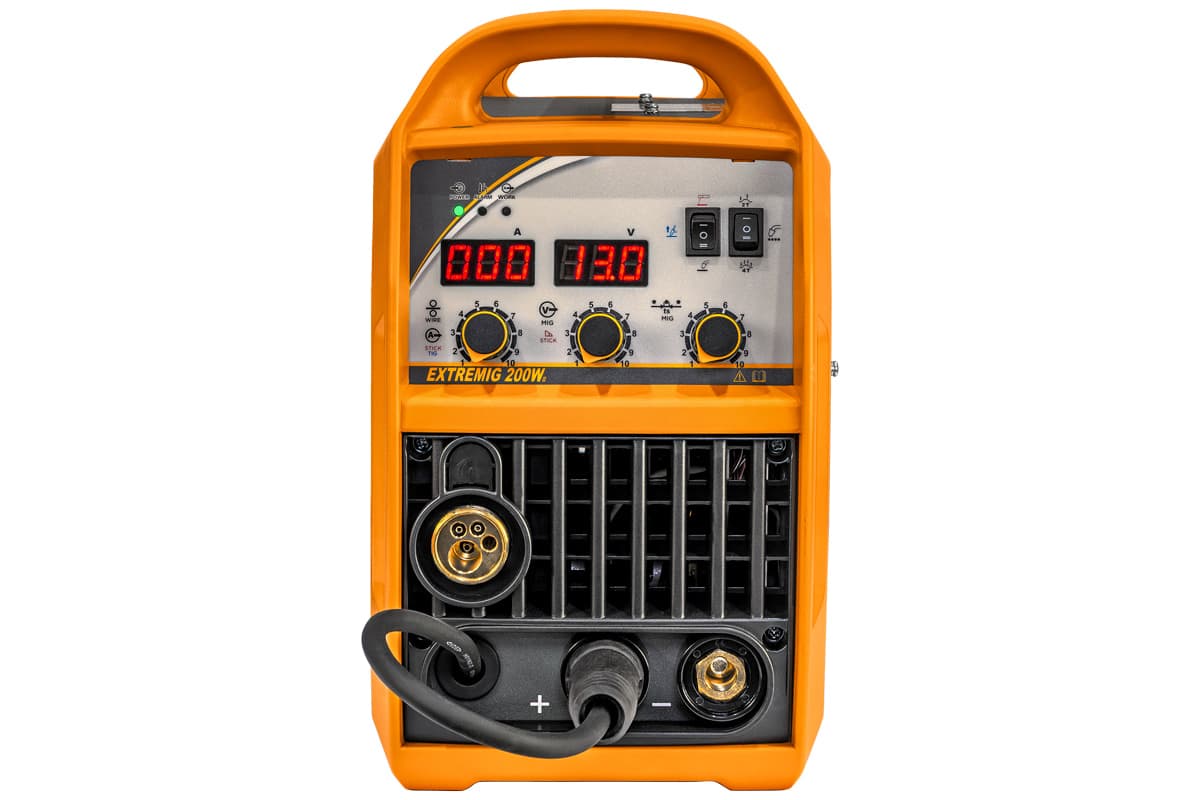
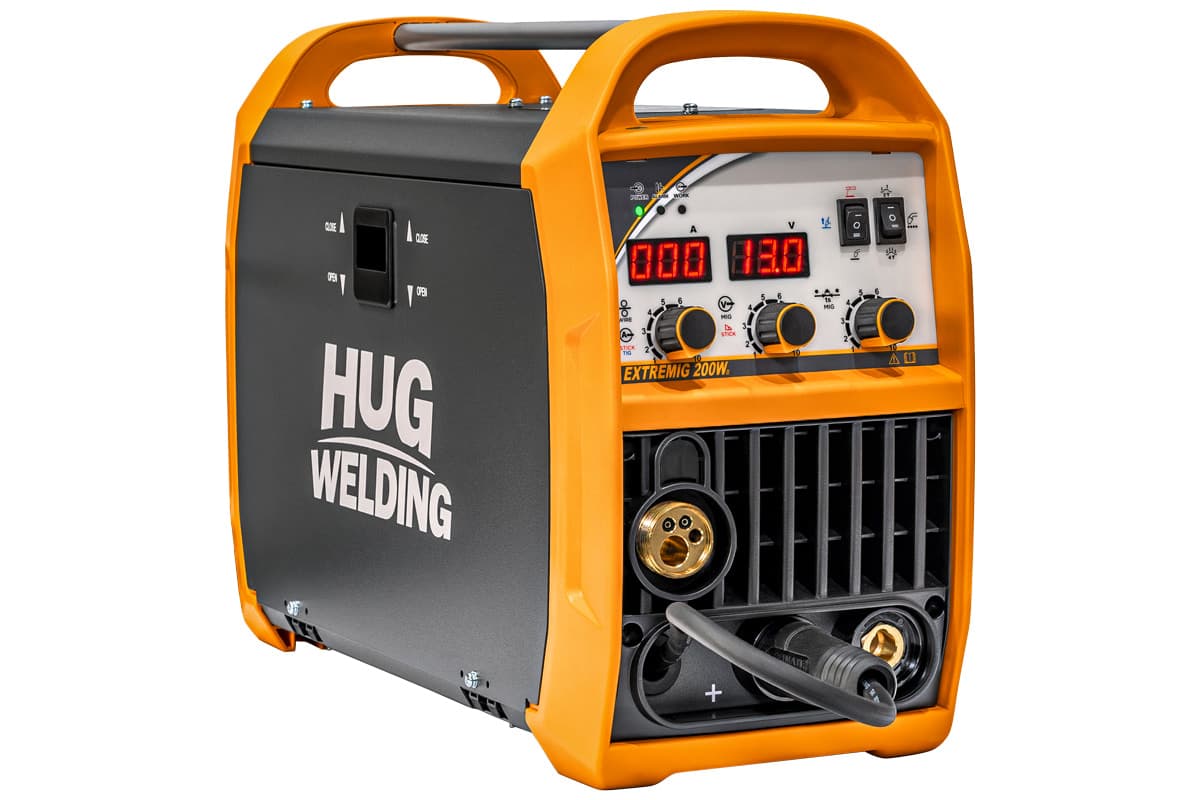
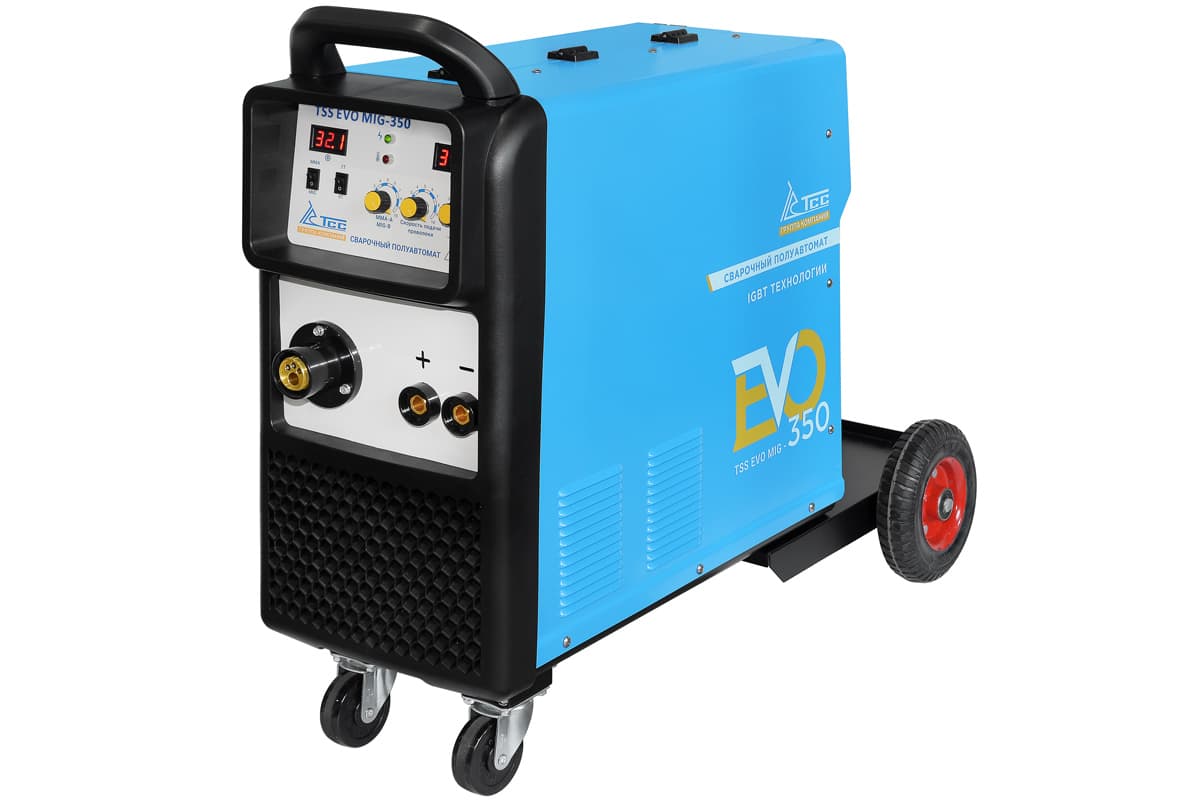
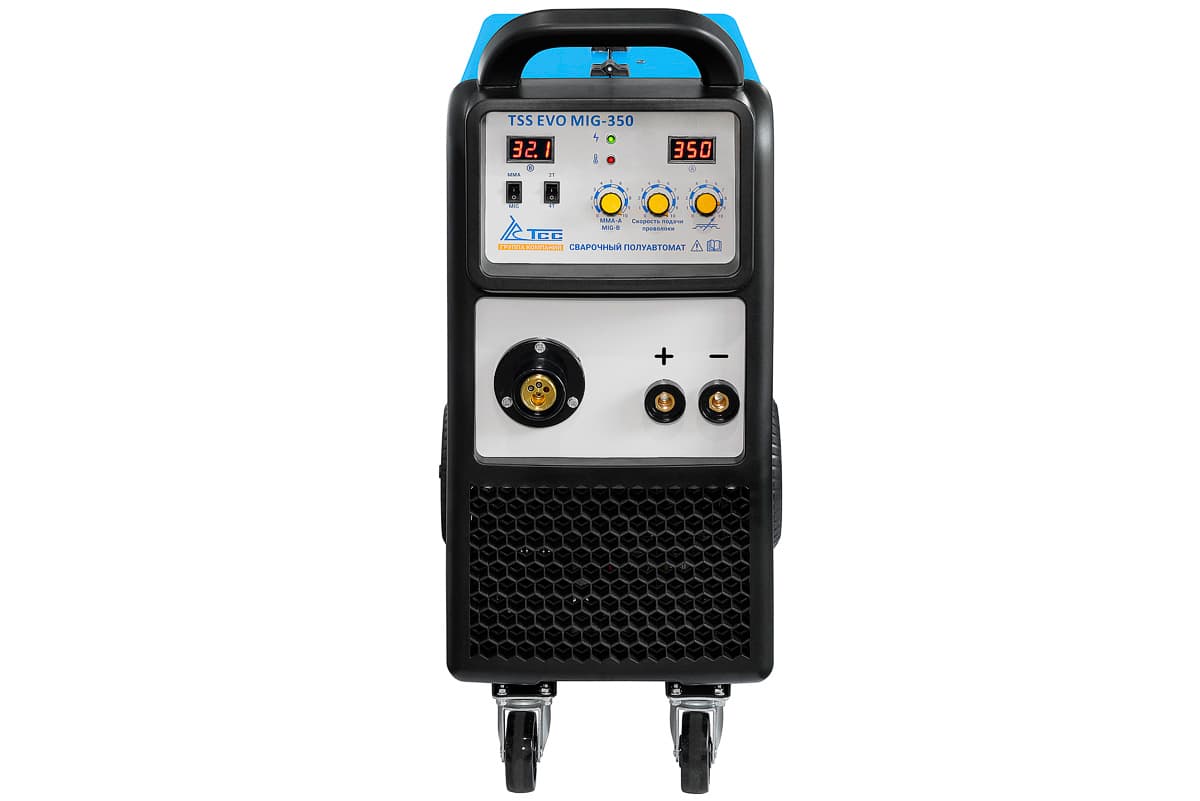
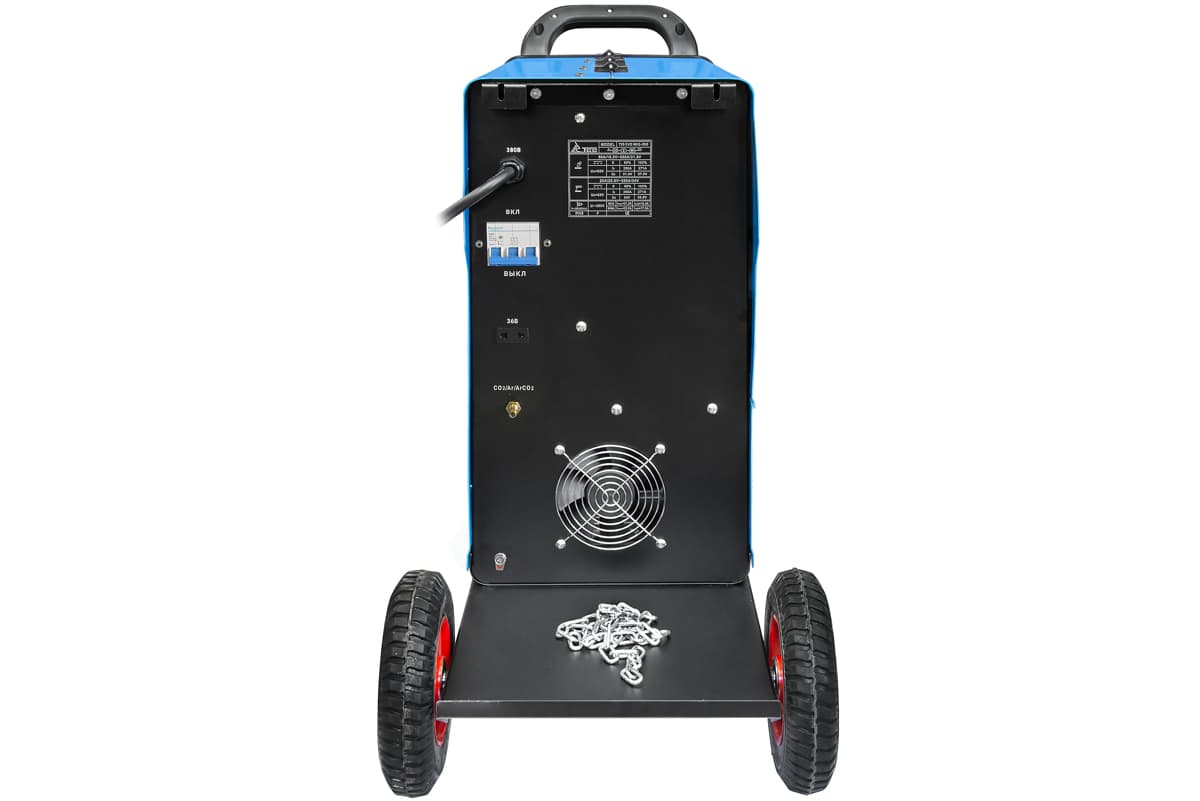
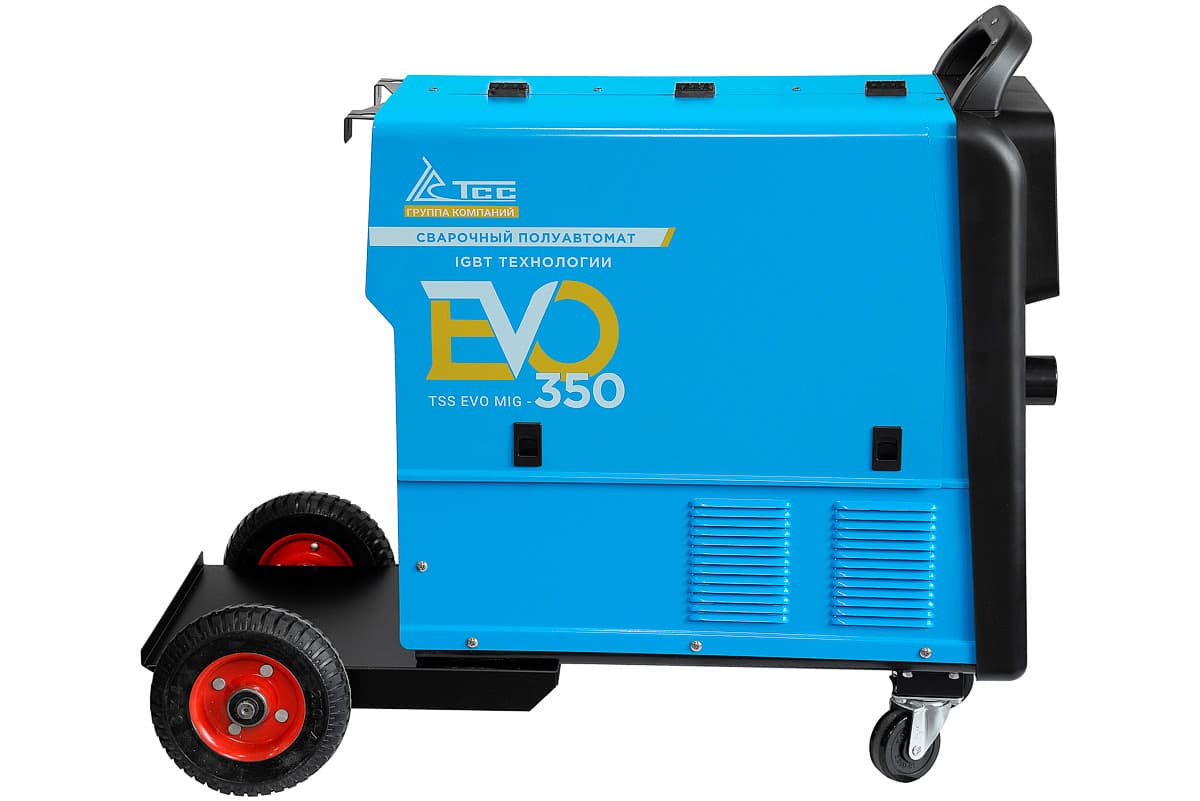
Полуавтоматы. Горелка подключается к евроразъёму, а её полярность задаёт короткий перекидной кабель, который вставляют в «+» или «−». Вторым разъёмом подключают массу. У TSS EVO MIG-250 и TSS EVO MIG-350 кабель переключения полярности входит в комплект поставки, у TSS PRO MIG/MMA-160 в описании указана смена полярности для горелки, у HUGONG EXTREMIG 200W III — быстрая смена полярности. Где именно выведен перекидной кабель — на передней панели или в отсеке катушки, — зависит от модели; смотрите схему в руководстве по эксплуатации.
Порядок для полуавтомата:
- Выключите аппарат из сети.
- Прочитайте маркировку на катушке: какая проволока и какая полярность.
- Перекидной кабель горелки — в «+» для сплошной проволоки, в «−» для самозащитной порошковой.
- Кабель массы — в оставшийся разъём.
- Проверьте, что штекеры довёрнуты: недожатый разъём греется и подгорает.
- Пробный шов на обрезке того же металла.
Режим MMA у полуавтомата. Держатель электрода подключается в свободный разъём «+» или «−» по тем же правилам, что у MMA-инвертора, а перекидной кабель горелки при этом не используется.
Сечение и длина кабелей тоже влияют на дугу: при слишком тонком или длинном кабеле симптомы похожи на ошибку полярности. Как подобрать — в статье кабель для сварочного аппарата.
Полуавтоматы с быстрой сменой полярности
Признаки неверной полярности
| Что видно | Где чаще | Что проверить |
|---|---|---|
| Дуга блуждает, рвётся, электрод залипает при нормальном токе | Основные электроды на прямой полярности | Держатель должен быть на «+» |
| Сильное разбрызгивание крупными каплями, высокий узкий валик | Сплошная проволока на прямой полярности | Перекидной кабель горелки — в «+» |
| Много брызг, пористый шов, шлак ложится коркой | Самозащитная порошковая на обратной | Маркировка на катушке, кабель горелки — в «−» |
| Вольфрам оплавляется в шарик, дуга широкая и неустойчивая | TIG на обратной полярности | Горелка TIG — в «−» |
| Алюминий не смачивается, шов «катается» по чёрной плёнке | TIG по алюминию на постоянном токе | Режим AC и баланс |
Если признаки есть, а полярность верная — проверьте ток, длину дуги, контакт массы на зачищенном металле и влажность электродов: основные электроды после хранения во влажном помещении дают поры и залипание даже на правильной полярности.
Безопасность при сварке и смене полярности
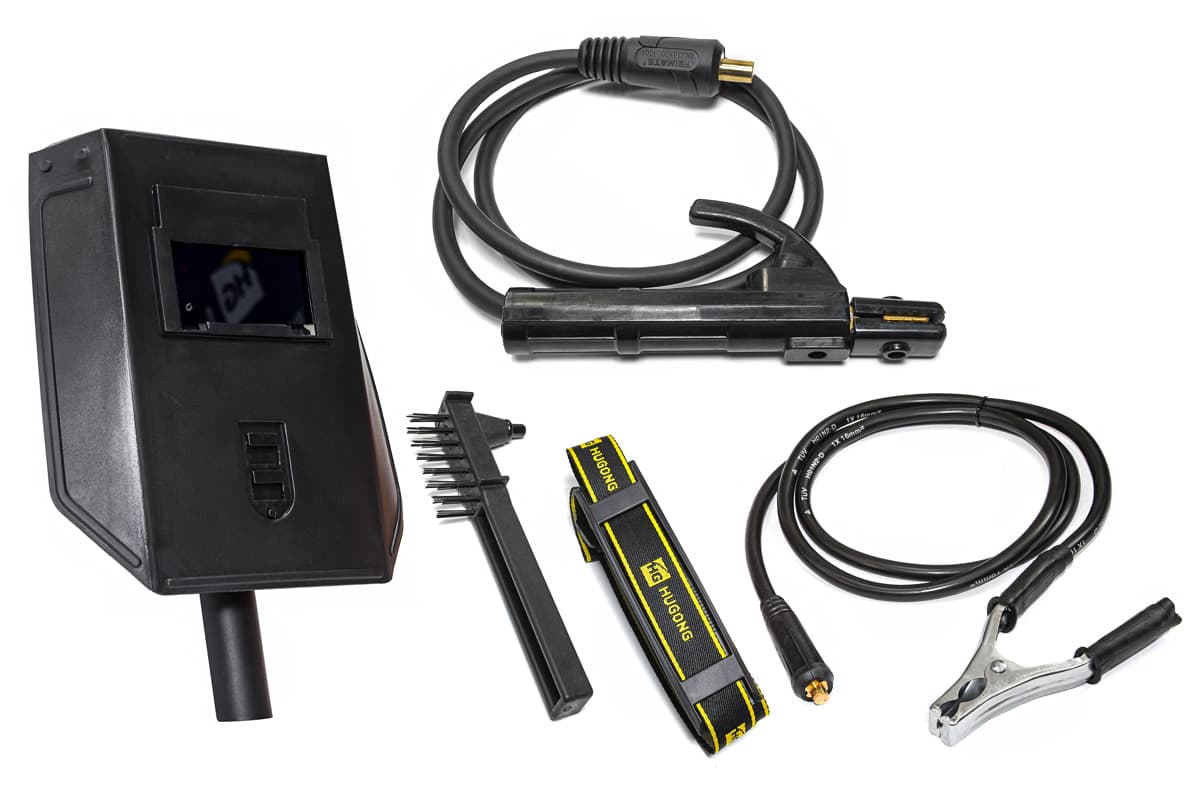
- Маска. Светофильтр подбирают по току: чем больше ток, тем сильнее затемнение. Маска-хамелеон с регулируемым затемнением закрывает весь диапазон бытовых и цеховых токов. Как выбрать — в статье сварочная маска: как выбрать.
- Защита от брызг и УФ. Брезентовая или спилковая куртка, краги, закрытая обувь; без голой кожи на руках и шее — ультрафиолет дуги даёт ожог за минуты.
- Вентиляция. Сварка порошковой проволокой и электродами даёт много дыма; в закрытом помещении нужна вытяжка или проветривание.
- Пожарная безопасность. Уберите горючее из зоны разлёта искр, держите рядом огнетушитель и осмотрите место через некоторое время после окончания работ.
- Баллоны. Баллон с газом крепят вертикально цепью, держат вдали от искр и нагрева, редуктор подключают к закрытому вентилю.
Что выбрать для работы на обеих полярностях
Любой из инверторов каталога работает на обеих полярностях — переключение ручное и занимает минуту, поэтому полярность при выборе аппарата не ограничение. Значение имеет другое:
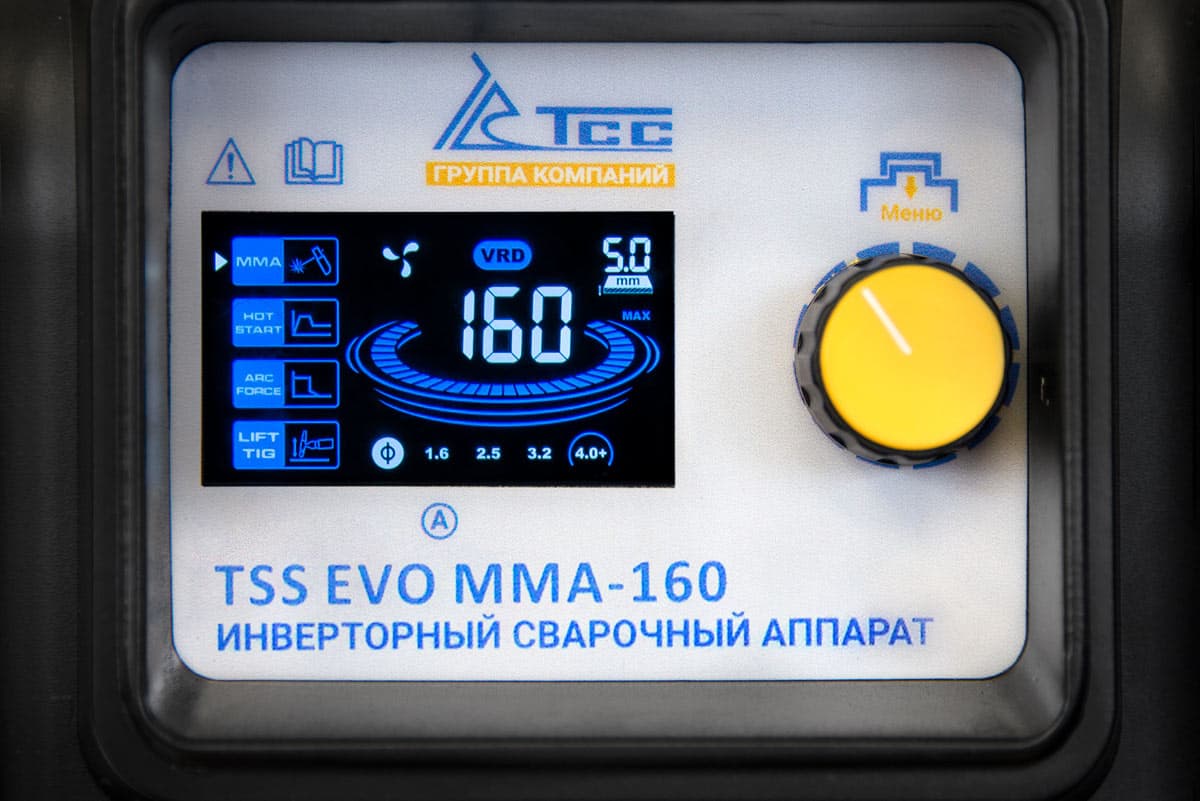
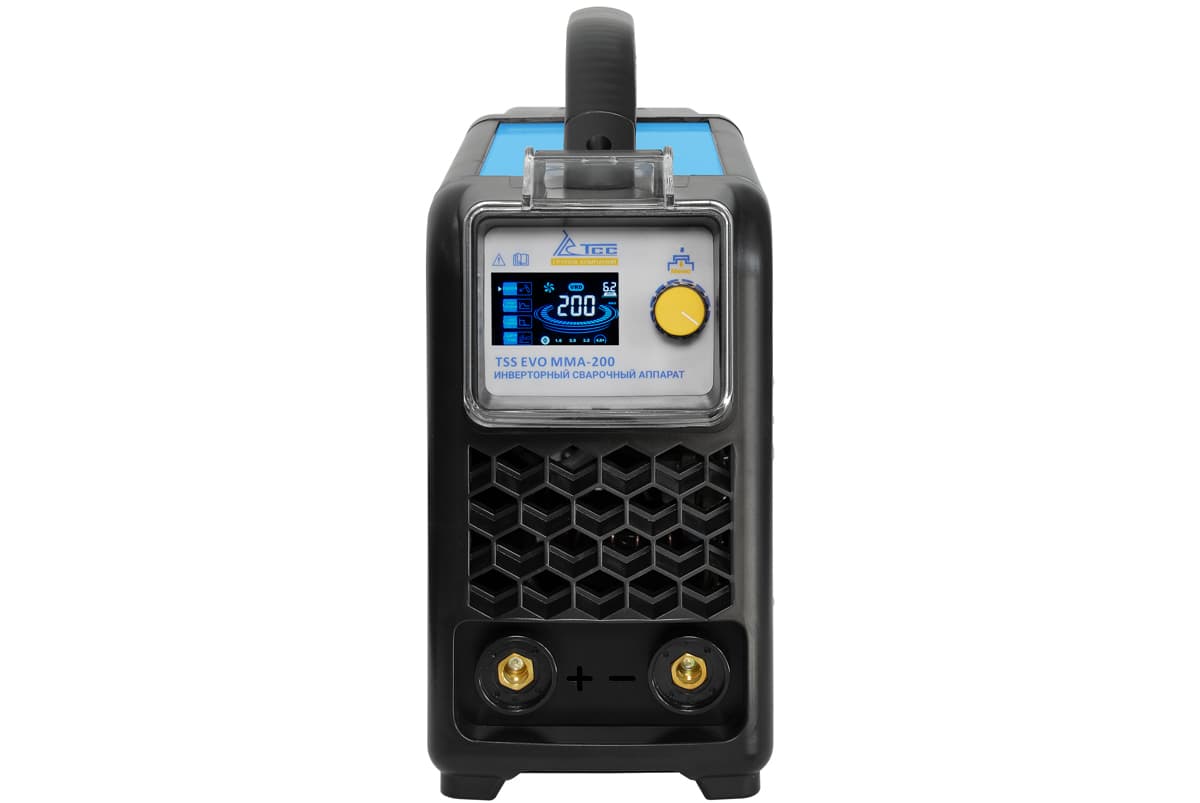
- для электродов — запас тока и ПВ: TSS EVO MMA-200 за 6 000 ₽ (20–200 А, ПВ 60%) закрывает электроды до 4 мм от сети 220 В;
- для полуавтомата с порошковой проволокой — диаметр проволоки по паспорту и наличие режима FCAW или кабеля смены полярности;
- для алюминия аргоном — только аппарат AC/DC, на постоянном токе алюминий TIG не варится.
MMA-инверторы: от 4 800 ₽
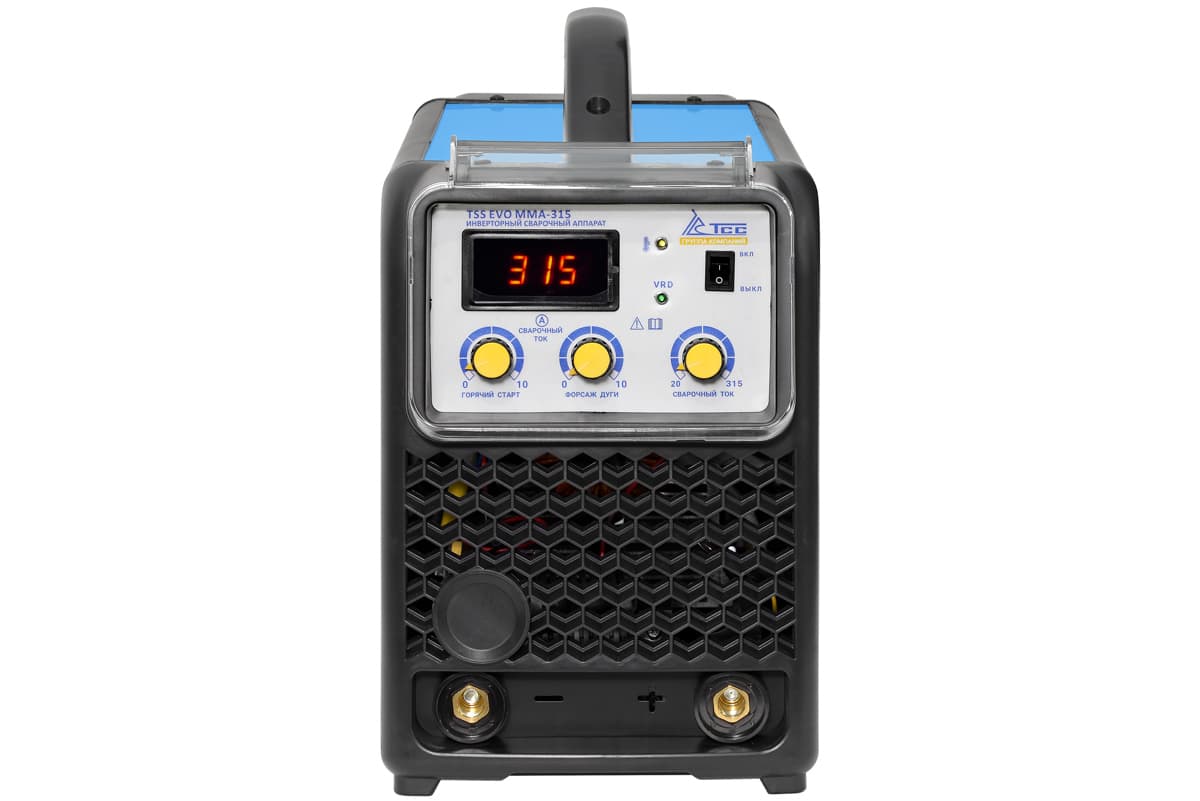
Все модели — в разделах сварочные аппараты MMA, полуавтоматы MIG/MAG, аппараты TIG и универсальные MMA/TIG/CUT; ролики, наконечники и горелки — в разделе MIG расходники и комплектующие. PROTSS — официальный дилер ТСС: работаем с юрлицами по счёту, в том числе по 44-ФЗ и 223-ФЗ, доставляем по России, для юрлиц действуют скидки до 30%.
Частые вопросы
Какая полярность при сварке электродом инвертором?
Та, что указана на пачке электродов. Электроды с основным покрытием (УОНИ-13/45, УОНИ-13/55) рассчитаны на постоянный ток обратной полярности: держатель на «плюс», масса на «минус». Рутиловые марки вроде МР-3 и ОК 46 обычно допускают любую полярность. Если надписи нет, начинайте с обратной и сделайте пробный шов на обрезке.
Что такое обратная полярность при сварке?
Подключение, при котором электрод (держатель или горелка) стоит на «плюсе», а деталь через зажим массы — на «минусе». На импортной упаковке её обозначают DC+ или DCEP. На обратной полярности варят основными электродами, сплошной проволокой в защитном газе и газозащитной порошковой проволокой.
Что такое прямая полярность при сварке и когда её применяют?
Прямая полярность — электрод на «минусе», деталь на «плюсе», обозначается DC− или DCEN. Её используют при TIG-сварке стали, нержавейки и меди вольфрамовым электродом, при сварке самозащитной порошковой проволокой без газа и для рутиловых электродов, которые её допускают. Основные электроды на прямой полярности работают плохо: дуга блуждает и электрод залипает.
Какая полярность при сварке полуавтоматом с газом и без газа?
Сплошной проволокой в углекислоте или смеси — обратная: горелка на «плюсе», масса на «минусе». Самозащитной порошковой проволокой без газа — обычно прямая: горелка на «минусе», масса на «плюсе». Газозащитной порошковой проволокой — как правило обратная. Точный ответ — маркировка на катушке: DC− означает прямую полярность, DC+ — обратную.
Какая полярность при сварке тонкого металла?
Электродом тонкий металл обычно варят на обратной полярности: по классической схеме при ней меньше тепла уходит в деталь и ниже риск прожечь лист. Полуавтоматом сплошной проволокой полярность всё равно обратная, а тонкость металла компенсируют малым током, тонкой проволокой 0,6–0,8 мм и короткими швами.
Какая полярность при сварке алюминия?
Аргонодуговой сваркой TIG алюминий варят на переменном токе: полуволна обратной полярности разрушает оксидную плёнку, полуволна прямой проплавляет металл, соотношение задаёт баланс AC. Нужен аппарат AC/DC — например, TSS EVO TIG-200 AC/DC за 30 000 ₽ на момент публикации. Полуавтоматом алюминиевой проволокой варят на постоянном токе обратной полярности.
Как понять, что полярность при сварке перепутана?
По поведению дуги при нормальном токе. Основной электрод на прямой полярности залипает, дуга рвётся и блуждает. Сплошная проволока на прямой полярности даёт крупные брызги и высокий узкий валик. Самозащитная порошковая на обратной — брызги, поры и шлак коркой. При TIG на обратной полярности вольфрам за секунды оплавляется в шарик. Аппарат от ошибки не ломается — достаточно переставить кабели при выключенном аппарате.