
Сварка нержавеющей стали: какой аппарат и электроды нужны

Филимонов Иван
Эксперт PROTSS · 22 сентября 2026 г.
Нержавейку, в отличие от алюминия, варят постоянным током — AC не нужен, а вот межслойный перегрев и коррозия шва «в трещины» — реальная проблема. Разбираем выбор аппарата, электродов и проволоки для нержавейки, и почему шов темнеет после сварки.
Нержавеющую сталь путают с алюминием чаще, чем кажется: оба металла требуют аккуратности и «особого» аппарата, поэтому легко решить, что раз для алюминия нужен переменный ток, значит и для нержавейки тоже. Это не так. Нержавейку варят постоянным током (DC) — как обычную сталь, только с более узкими допусками по теплу, чистоте и выбору присадки. Если ваша задача — только нержавейка, специально искать AC/DC-аппарат не нужно: он пригодится, только если параллельно варите ещё и алюминий.
Какой способ сварки выбрать
- MMA (ручная дуговая) нержавеющими электродами. Проще всего освоить, подходит для ремонта и монтажа на объекте без баллона с газом. Общий разбор электродов — в статье какие электроды выбрать, но для нержавейки нужны именно электроды соответствующего легирования, не универсальные конструкционные.
- TIG (аргонодуговая). Даёт самый чистый и аккуратный шов — выбор для тонкого листа, видимых швов, пищевого и медицинского оборудования. Подробности устройства — в статье аргонодуговая сварка TIG.
- Полуавтомат (MIG) проволокой из нержавеющей стали в среде защитного газа. Быстрее ручных способов на протяжённых швах и в серийном производстве.
Межслойный перегрев — главная техническая проблема
Нержавеющая сталь проводит тепло примерно в три раза хуже обычной углеродистой стали. При многослойной сварке (несколько проходов один поверх другого) тепло от каждого следующего прохода не успевает рассеяться в металл так же быстро, как на обычной стали, и накапливается. Перегрев провоцирует выпадение карбидов хрома по границам зёрен металла — межкристаллитную коррозию, из-за которой шов со временем разрушается именно там, где менее всего заметно на глаз. Практическое правило: между проходами давать металлу остыть до температуры, при которой его можно свободно держать голой рукой в перчатке (ориентировочно ниже 150 °C), а не сваривать проход за проходом без пауз.
Почему шов темнеет
После сварки на нержавейке вокруг шва появляются цветные разводы — от соломенного до синего и чёрного, в зависимости от того, насколько сильно нагрелся металл. Это цвета побежалости — тонкая оксидная плёнка, а не дефект сварки. На конструкционных изделиях это чисто эстетический вопрос и убирается механической зачисткой. Там, где важна коррозионная стойкость поверхности (пищевое оборудование, медицина, наружные конструкции), зачистки часто недостаточно — применяют пассивацию поверхности кислотным раствором, это отдельная технологическая операция, а не часть самой сварки.
Аппараты для нержавейки
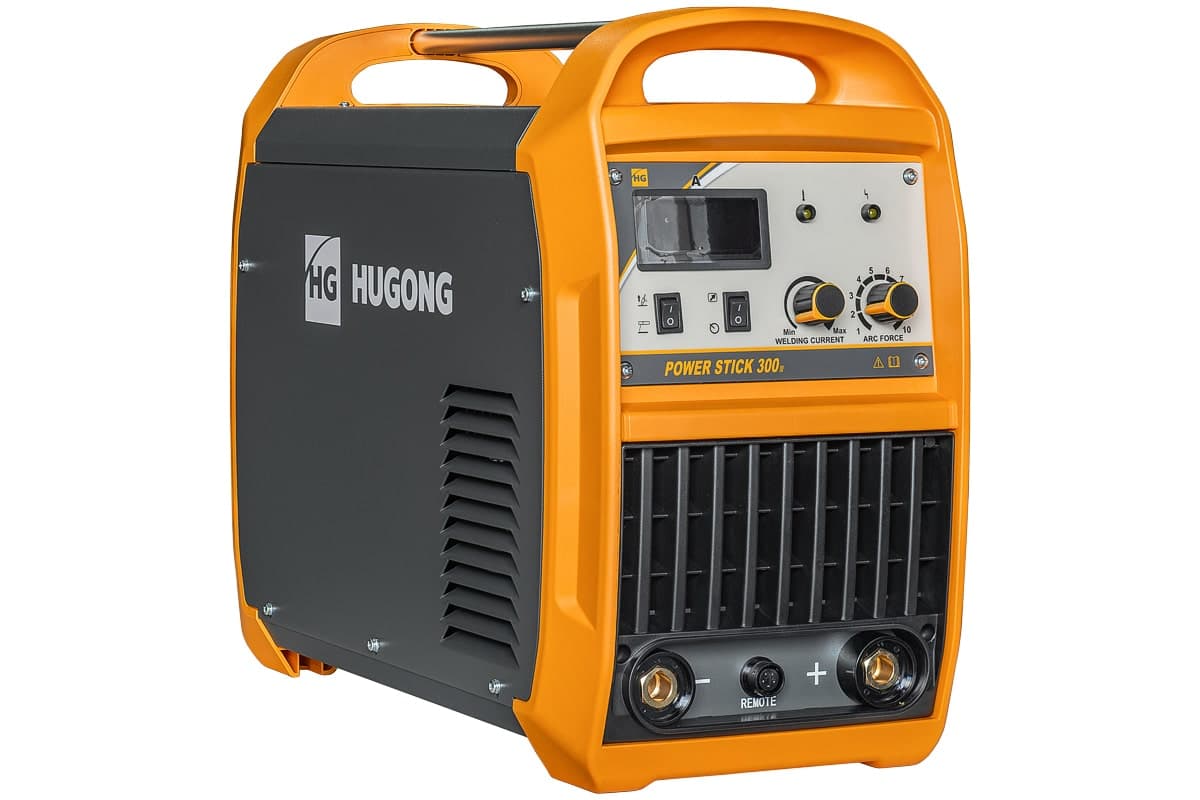
Аппараты для сварки нержавеющей стали
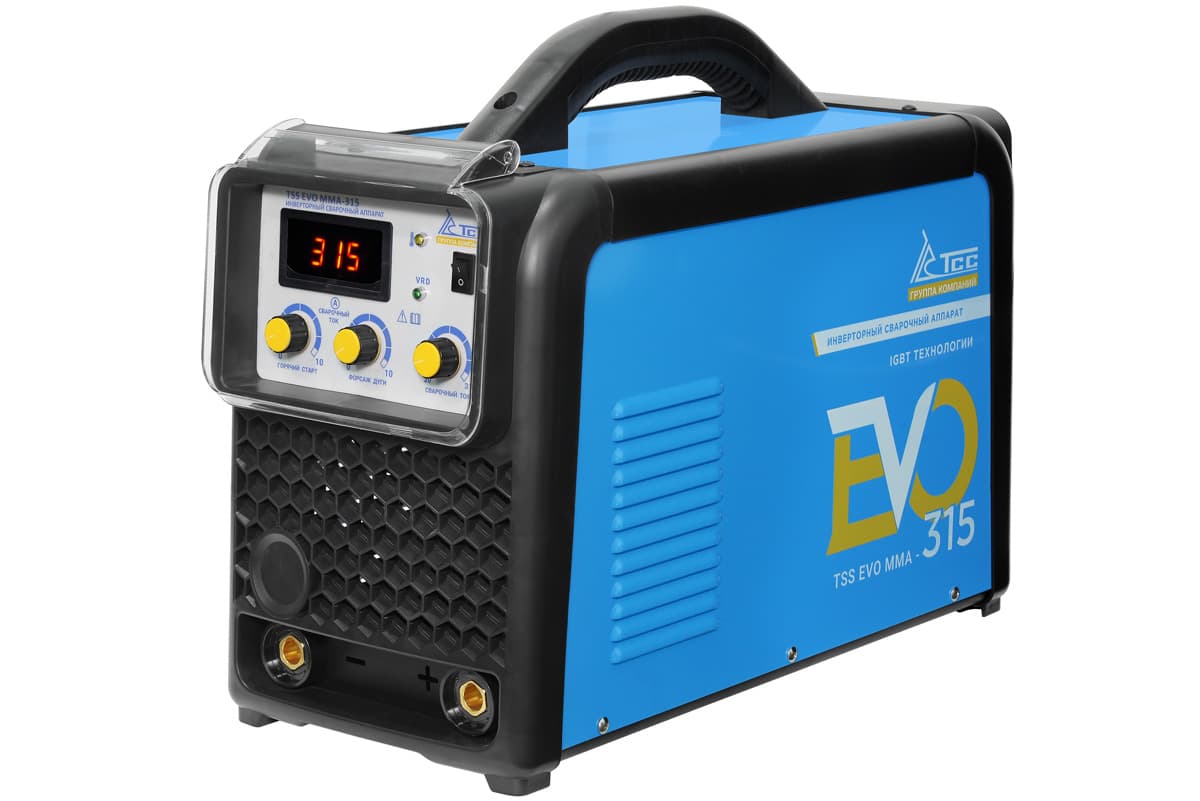
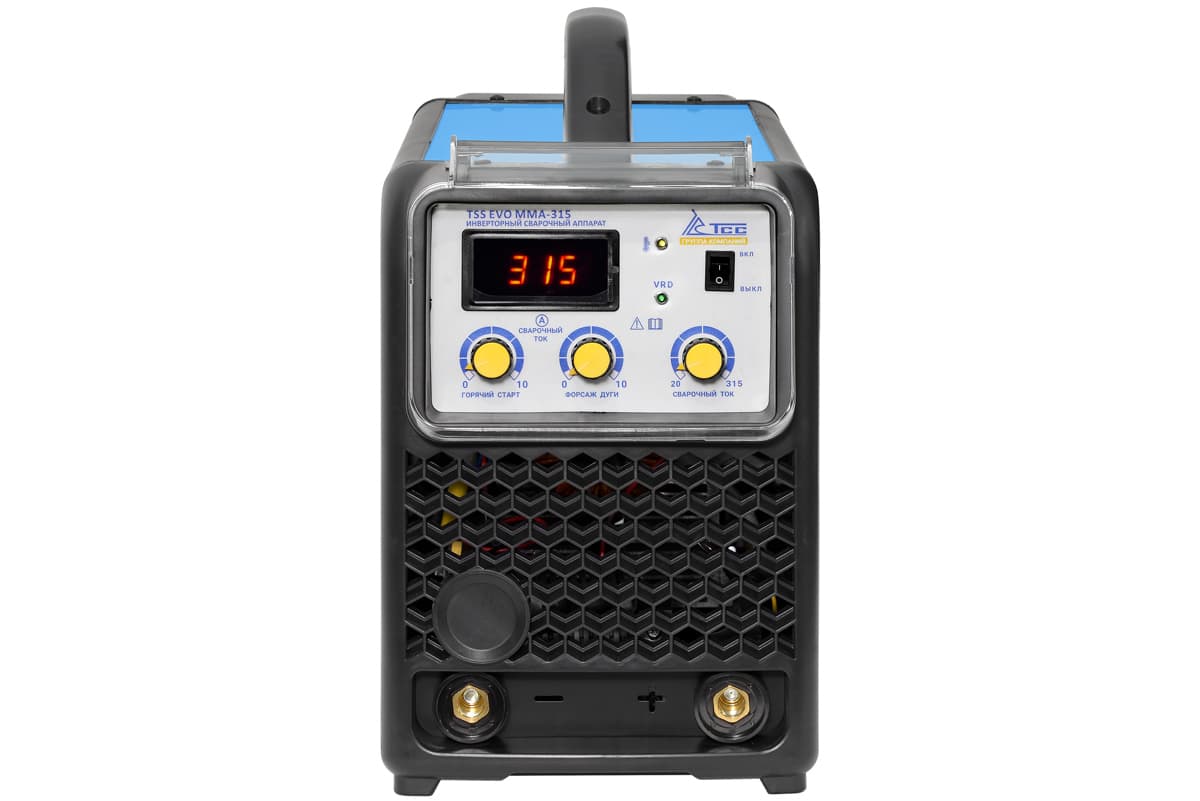
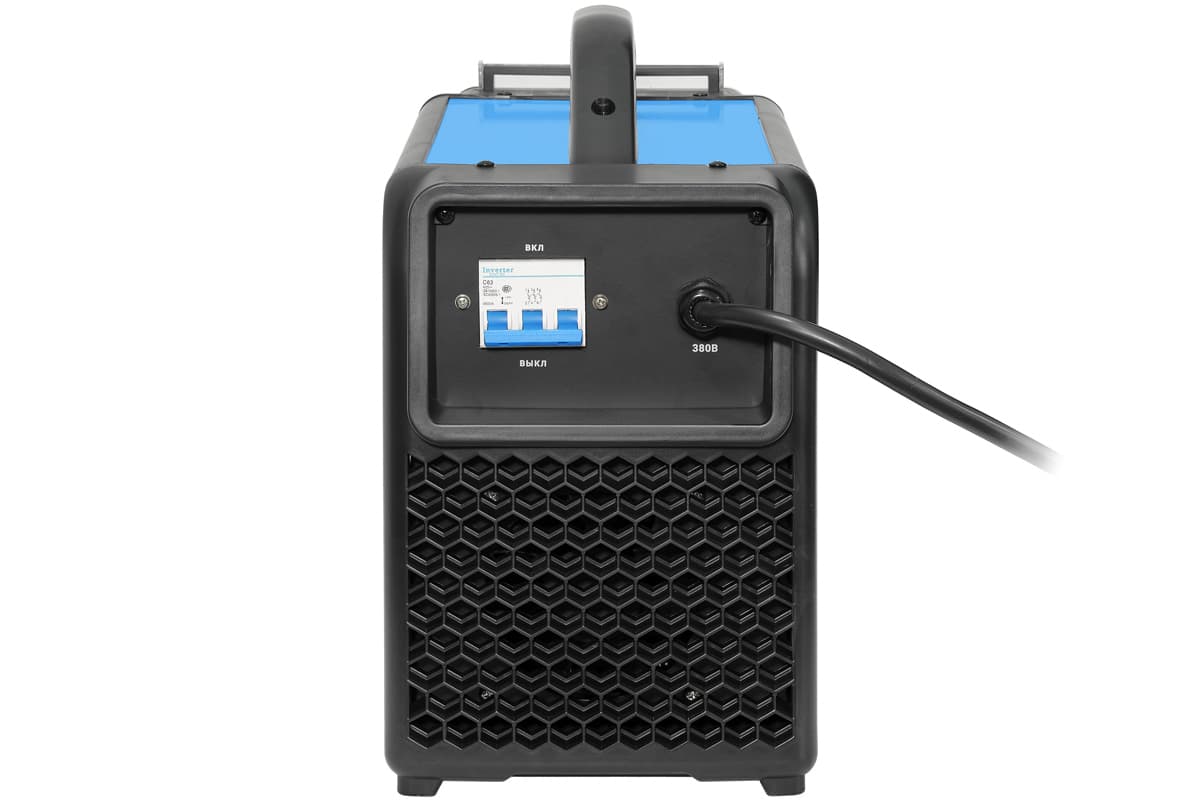
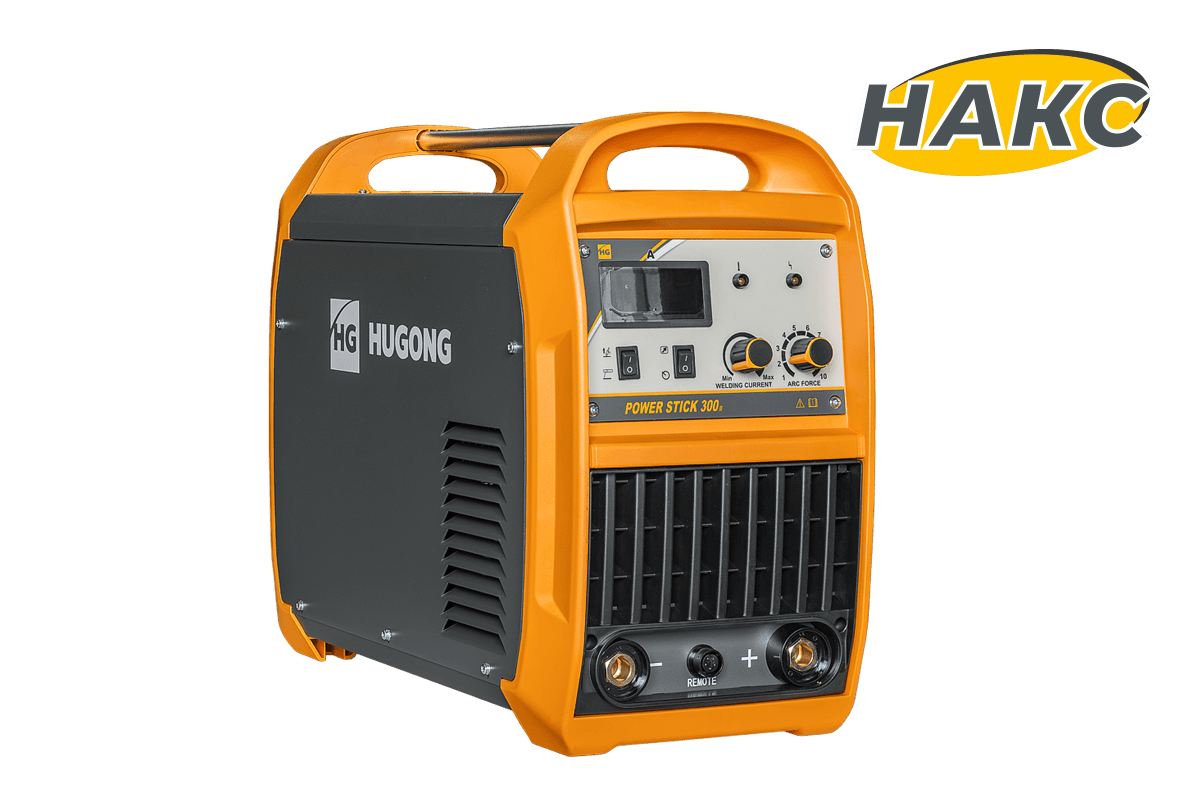
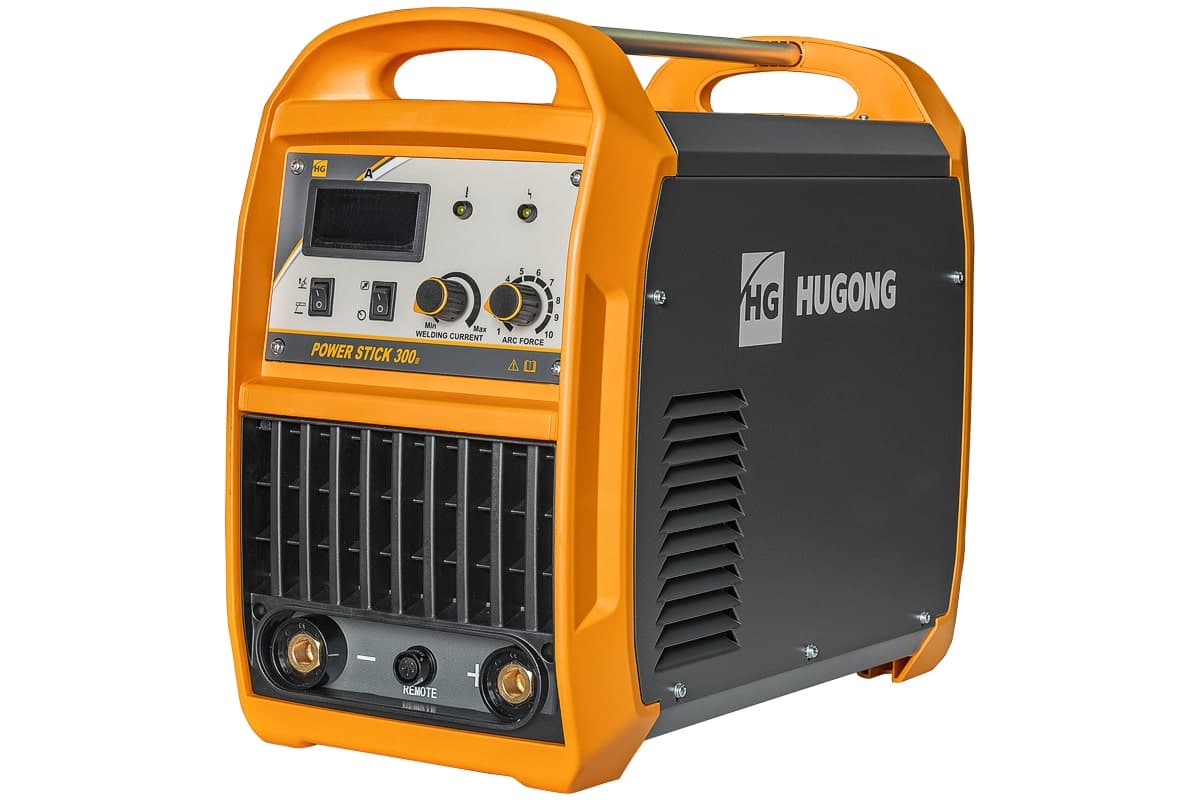
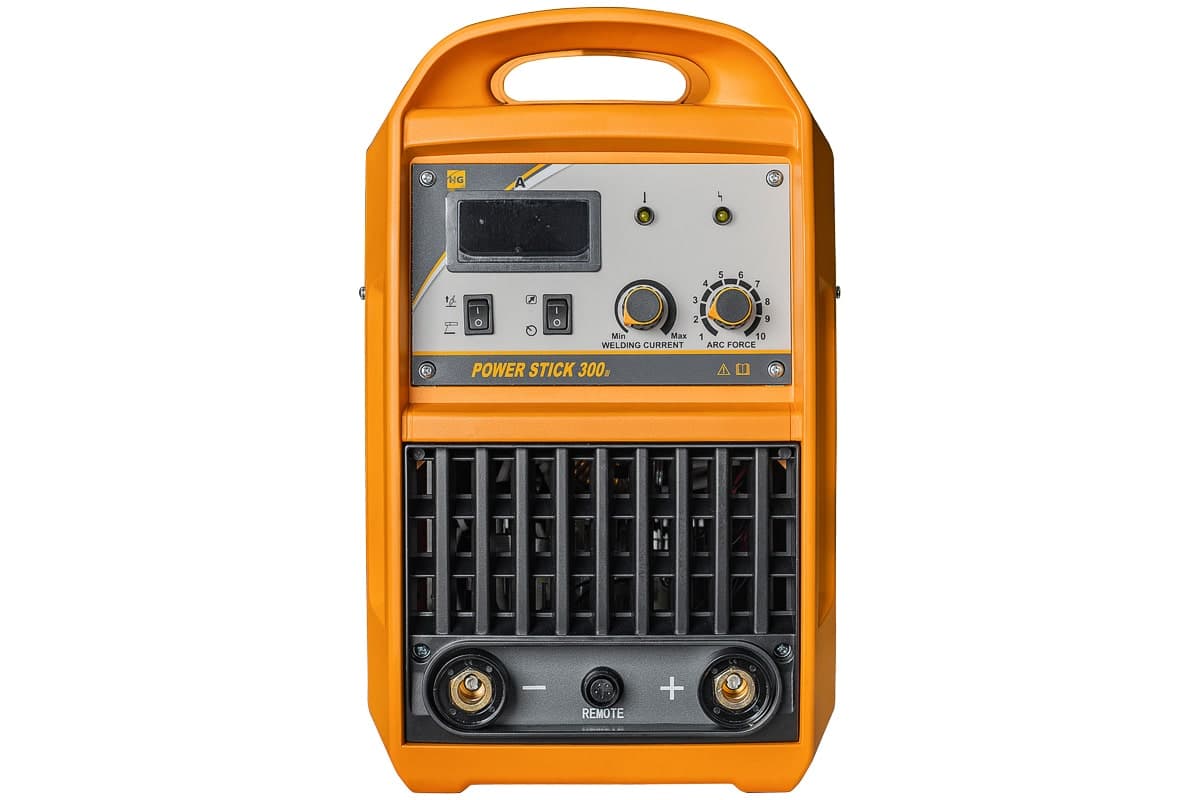
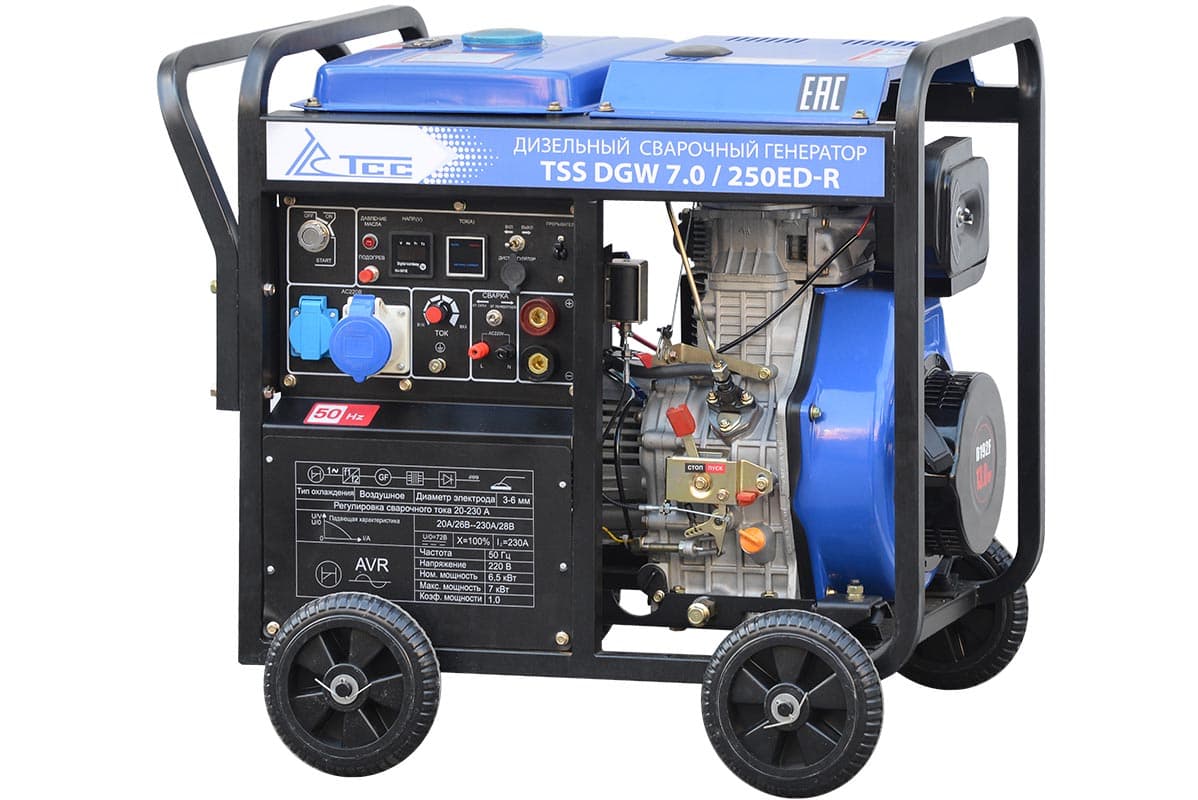
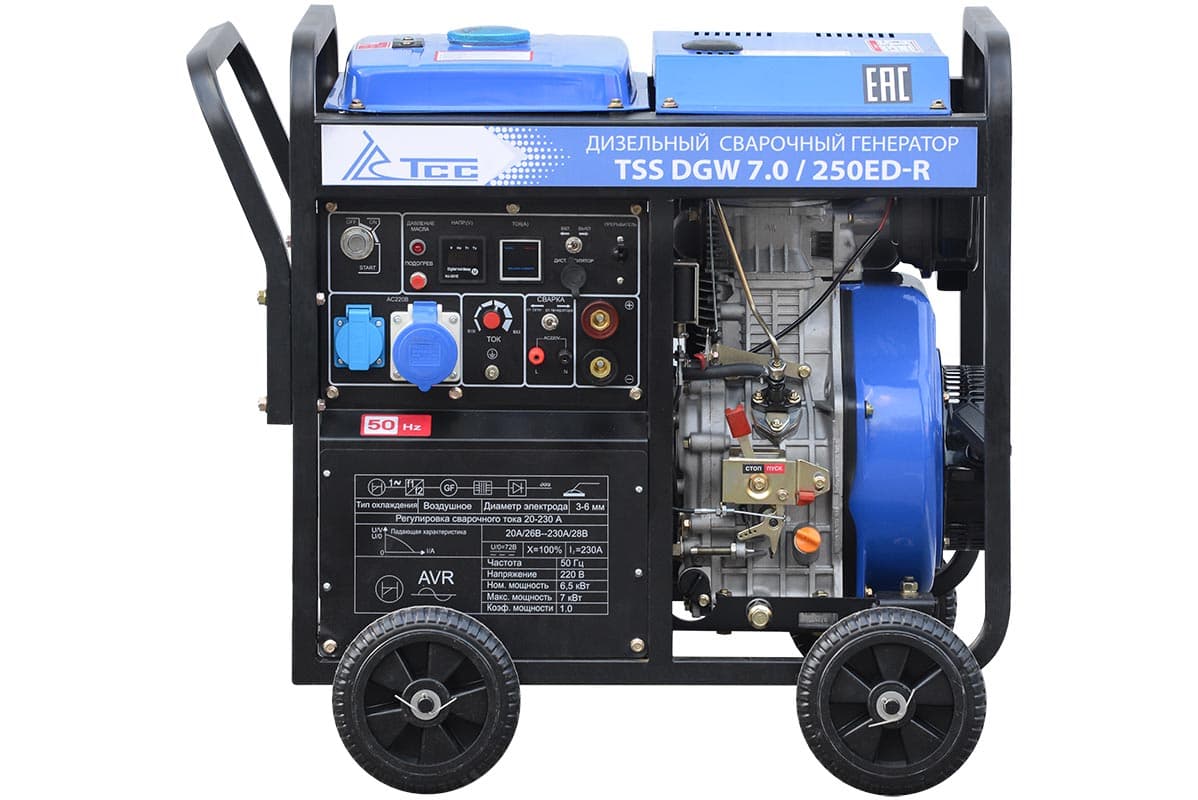
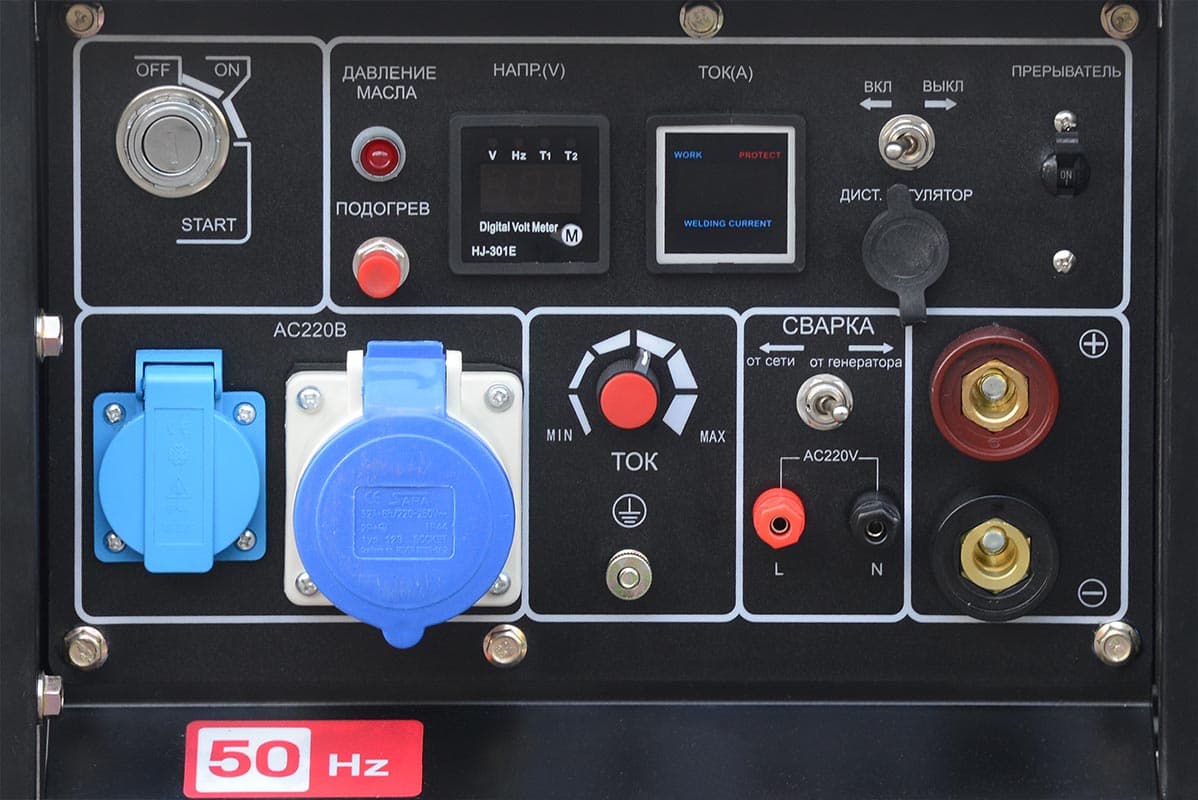
Инверторный дизельный сварочный генератор TSS DGW 7.0/250ED-R
Для TIG на нержавейке достаточно обычного DC-аппарата нужного тока; AC/DC модели тоже подойдут, но переплата за функцию AC оправдана только при параллельной работе с алюминием — см. статью сварка алюминия: какой аппарат нужен. Для MMA на нержавейке — обычный инвертор из статьи сварочный аппарат для дома и гаража с электродами под нержавеющую сталь, а не общего назначения.
Что уточнить перед началом
- Марка нержавейки — влияет на выбор электрода или проволоки, не берите легирование «на глаз».
- Толщина металла и число проходов — от этого зависит риск межслойного перегрева и нужна ли пауза между проходами.
- Требования к внешнему виду шва — решает, достаточно ли механической зачистки или нужна пассивация.
- Способ сварки под задачу — MMA для ремонта на объекте, TIG для видимых и точных швов, полуавтомат для протяжённых серийных швов.
Частые вопросы
Нужен ли AC/DC-аппарат для сварки нержавеющей стали?
Нет, если работаете только с нержавейкой. Её, в отличие от алюминия, варят постоянным током (DC) — обычный DC-TIG или MMA-инвертор справляется. AC/DC-аппарат имеет смысл покупать, только если параллельно нужно варить и алюминий, которому переменный ток действительно необходим.
Почему шов на нержавейке темнеет после сварки?
Это цвета побежалости — тонкая оксидная плёнка, которая появляется от нагрева металла при сварке, не дефект шва. На конструкционных изделиях убирается механической зачисткой; там, где важна коррозионная стойкость поверхности (пищевое, медицинское оборудование), дополнительно применяют пассивацию кислотным раствором.
Что такое межслойный перегрев при сварке нержавейки?
Нержавеющая сталь хуже стали отводит тепло, и при многослойном шве тепло от каждого следующего прохода накапливается, если металл не успевает остыть. Перегрев провоцирует выпадение карбидов хрома по границам зёрен — межкристаллитную коррозию, из-за которой шов со временем разрушается. Практическая мера — давать металлу остыть между проходами.
Какие электроды нужны для сварки нержавеющей стали?
Электроды, соответствующие марке нержавейки, а не универсальные конструкционные — для самой распространённой AISI 304 (аналог 08Х18Н10) нужны электроды соответствующего легирования. Использование обычных электродов для чёрной стали на нержавейке даёт хрупкий и подверженный коррозии шов.
Каким способом лучше варить нержавейку: MMA, TIG или полуавтоматом?
MMA проще всего для ремонта и монтажа на объекте без баллона с газом. TIG даёт самый чистый шов — выбор для тонкого листа и видимых соединений. Полуавтомат быстрее на протяжённых и серийных швах. Выбор зависит от задачи, а не от того, что «лучше» в общем смысле.