
Сварка чугуна электродом и полуавтоматом: как заварить трещину

Филимонов Иван
Эксперт PROTSS · 27 сентября 2026 г.
Почему чугун трескается при сварке, чем отличается холодный способ от горячего, какие электроды брать, зачем проковывать шов и медленно остужать деталь. Когда получится инвертором, а когда лучше пайка или замена.
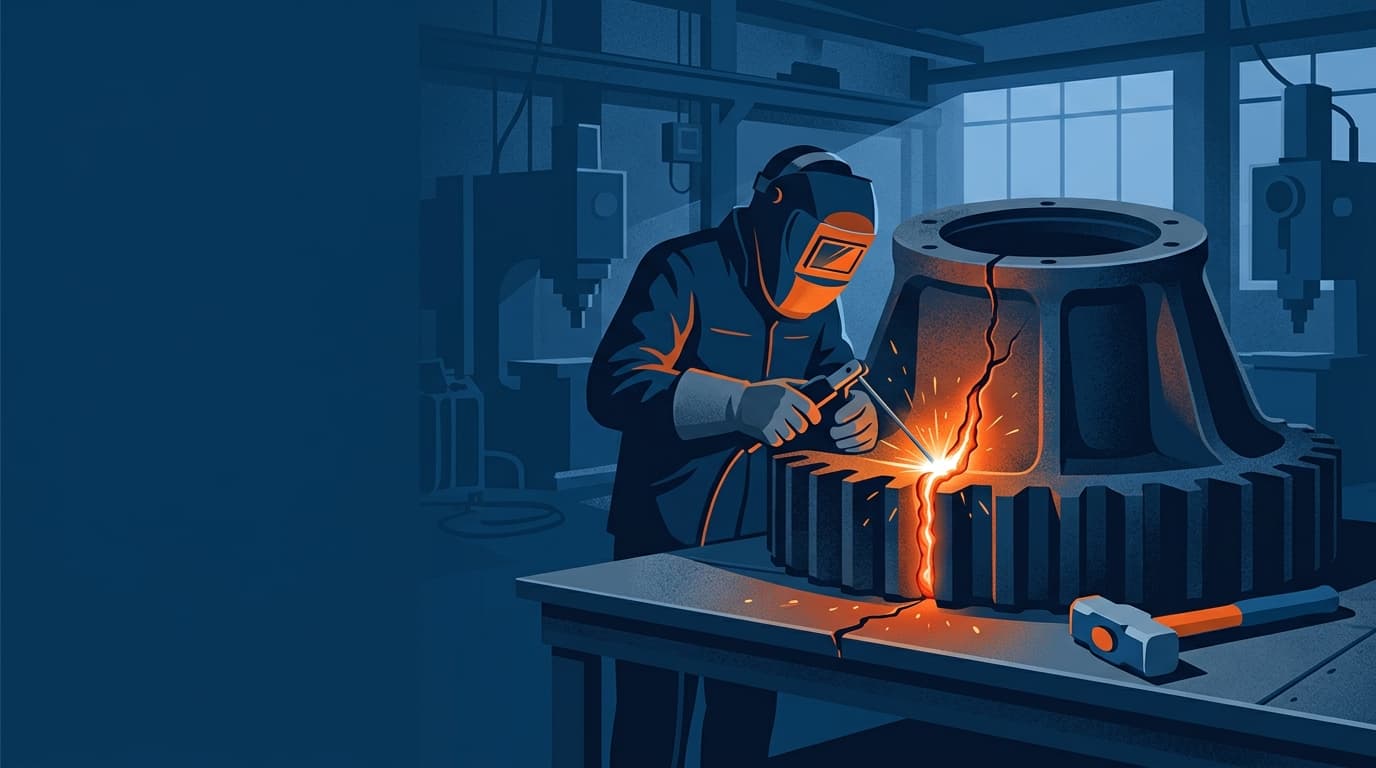
Чугун варят короткими швами специальными электродами для чугуна — на никелевой, медно-никелевой или медно-железной основе — на минимальном токе, проковывая каждый участок и давая детали остыть медленно. Обычным стальным электродом чугун заварить можно только «на вид»: шов получается твёрдым и хрупким и часто отрывается с трещиной рядом. Дома реальна холодная сварка инвертором MMA; горячая, с нагревом всей детали до нескольких сотен градусов, требует печи и опыта.
Почему чугун трудно варить
Чугун — сплав железа с углеродом, где углерода больше 2,14%, у распространённых марок обычно 3–4%. Часть углерода находится в виде графита — отсюда серый цвет излома и хорошие литейные свойства. Но это же делает металл хрупким: он почти не тянется, а значит не может компенсировать напряжения, которые возникают при местном нагреве.
При сварке происходит три неприятных процесса:
- Трещины от напряжений. Участок у шва разогревается и расширяется, холодная часть отливки его держит. При остывании шов стягивается, и хрупкий чугун рядом лопается — иногда со щелчком прямо во время работы.
- Отбел. При быстром охлаждении углерод не успевает выделиться в графит и остаётся в виде карбидов. Зона у шва становится белой, очень твёрдой и хрупкой — её не берёт ни сверло, ни напильник.
- Поры. Старые чугунные детали пропитаны маслом и продуктами износа, а графит выгорает с образованием газа — шов получается пористым.
Чугуны бывают разные. Серый — самый распространённый (корпуса, станины, радиаторы, ванны, сковородки) и вполне свариваемый при правильной технике. Высокопрочный и ковкий варятся сложнее. Белый чугун практически не сваривается.
Как отличить чугун от стали
Если непонятно, из чего деталь: сделайте надпил или просверлите незаметное место. Стальная стружка вьётся, чугунная — крошится в порошок. Излом чугуна серый и зернистый. При шлифовке болгаркой сталь даёт длинные светлые искры, чугун — короткие, тёмно-красные, с частыми разветвлениями.
Холодная и горячая сварка: в чём разница
| Способ | Нагрев | Чем варят | Где применяют |
|---|---|---|---|
| Холодная | без общего подогрева, деталь остаётся тёплой на ощупь | электроды для чугуна, инвертор MMA | ремонт трещин, отколов, креплений в мастерской и дома |
| Полугорячая | местный подогрев до 300–400 °C горелкой | электроды для чугуна | детали средней ответственности, толстые стенки |
| Горячая | вся деталь 600–700 °C, остывание в печи | чугунные прутки или электроды с чугунным стержнем | производство, ответственные отливки |
Горячая сварка даёт шов, близкий по составу и структуре к основному металлу, без отбела и трещин. Но деталь нужно равномерно прогреть в печи, варить не давая ей остыть и затем охлаждать вместе с печью много часов. В гараже это нереально.
Холодная сварка работает по обратному принципу: не прогревать деталь, а вносить так мало тепла, чтобы она не успевала нагреться. Шов кладут короткими участками, каждый сразу проковывают и дают остыть. Этим способом заваривают большинство трещин на корпусах, станинах, кронштейнах, чугунных ваннах и радиаторах.
Слово «холодная сварка» в магазинах обозначает ещё и двухкомпонентный эпоксидный состав. Это клей, а не сварка: он годится для заделки неответственных трещин без нагрузки и нагрева, но металлического соединения не создаёт.
Электроды для сварки чугуна
Для чугуна выпускают отдельные электроды. Главная идея — получить шов из металла, который пластичнее чугуна и не образует хрупких структур. Классы по назначению:
| Основа стержня | Что даёт | Когда брать |
|---|---|---|
| Никель (чистый никель) | мягкий пластичный шов, хорошо обрабатывается, минимальный отбел | ответственный ремонт, где шов будут сверлить и фрезеровать |
| Железо-никель | прочнее никелевого, хорош для высокопрочного чугуна | нагруженные детали, толстые стенки |
| Медь-никель (типа монель) | пластичный шов, поддаётся обработке | заварка дефектов литья, трещин в тонких стенках |
| Медь-железо | прочный шов, обработка затруднена | ремонт без последующей механической обработки |
| Сталь со специальным покрытием | дешевле, шов твёрже | неответственные детали, заварка без обработки |
Из широко известных отечественных марок: МНЧ-2 — на медно-никелевой основе, ОЗЧ-2 — медный стержень с покрытием, содержащим железный порошок, ЦЧ-4 — стальной стержень с покрытием, связывающим углерод. Для никелевых электродов разных производителей на пачке пишут «для чугуна» и состав стержня — ориентируйтесь на него.
Обычные стальные электроды — рутиловые или с основным покрытием для стали — для чугуна не подходят. Шов берёт углерод из чугуна, становится закалённым и хрупким, а отбел рядом со швом гарантирован. Такой ремонт иногда держится, если деталь не несёт нагрузки, но чаще трескается по границе шва. Как устроены покрытия и чем они отличаются, разобрано в статье какие электроды выбрать.
Диаметр электрода для холодной сварки — 2,5–3 мм, реже 4 мм на толстом металле. Чем тоньше электрод, тем меньше тепла и напряжений. Электроды для чугуна перед работой прокаливают по режиму, указанному на пачке.
Подготовка детали
- Найти концы трещины. Трещина в чугуне обычно длиннее, чем видно глазом. Место зачищают и смачивают керосином, вытирают и присыпают мелом: там, где трещина, мел потемнеет.
- Засверлить концы. На каждом конце трещины сверлят отверстие небольшого диаметра — оно останавливает рост трещины при нагреве.
- Разделать кромки. Трещину раскрывают V-образной канавкой болгаркой или бор-фрезой на глубину до двух третей толщины стенки, на тонких стенках — на всю толщину с небольшим притуплением.
- Выжечь масло. Старый чугун впитывает масло. Зону шва прогревают горелкой до прекращения дыма и зачищают снова, иначе будут поры.
- Зачистить до металла на 15–20 мм вокруг разделки.
Для толстостенных нагруженных деталей иногда применяют стальные шпильки: в кромки ввинчивают шпильки в шахматном порядке, сначала обваривают их, потом заполняют разделку. Это уже работа для опытного сварщика.
Как варить чугун инвертором: техника холодной сварки
Режим. Постоянный ток, полярность — по пачке электродов; для большинства электродов для чугуна это обратная полярность, держатель на «плюсе». Ток — нижняя граница диапазона производителя. Ориентир для электрода 3 мм — 70–100 А, для 2,5 мм — 50–80 А; точные цифры на пачке и в паспорте аппарата. Дуга — короткая.
Порядок:
- Шов кладут участками 20–30 мм, без поперечных колебаний, электродом почти перпендикулярно.
- Сразу после каждого участка, пока металл горячий, шов проковывают — лёгкими частыми ударами молотка со скруглённым бойком. Металл шва немного растягивается и компенсирует усадку, напряжения снимаются.
- Отбивают шлак и дают участку остыть до 50–60 °C — так, чтобы рука терпела. Не охлаждать водой и воздухом.
- Следующий участок кладут в другом месте трещины — вразброс, от концов к середине, — чтобы тепло не накапливалось.
- Кратер в конце каждого участка заваривают, отводя электрод назад на уже наплавленный металл.
Весь ремонт трещины длиной 20–30 см может занять больше часа, и это нормально: торопливость — главная причина новых трещин рядом со швом.
Чем варить чугун: инвертор или полуавтомат
Инверторы MMA для сварки чугуна
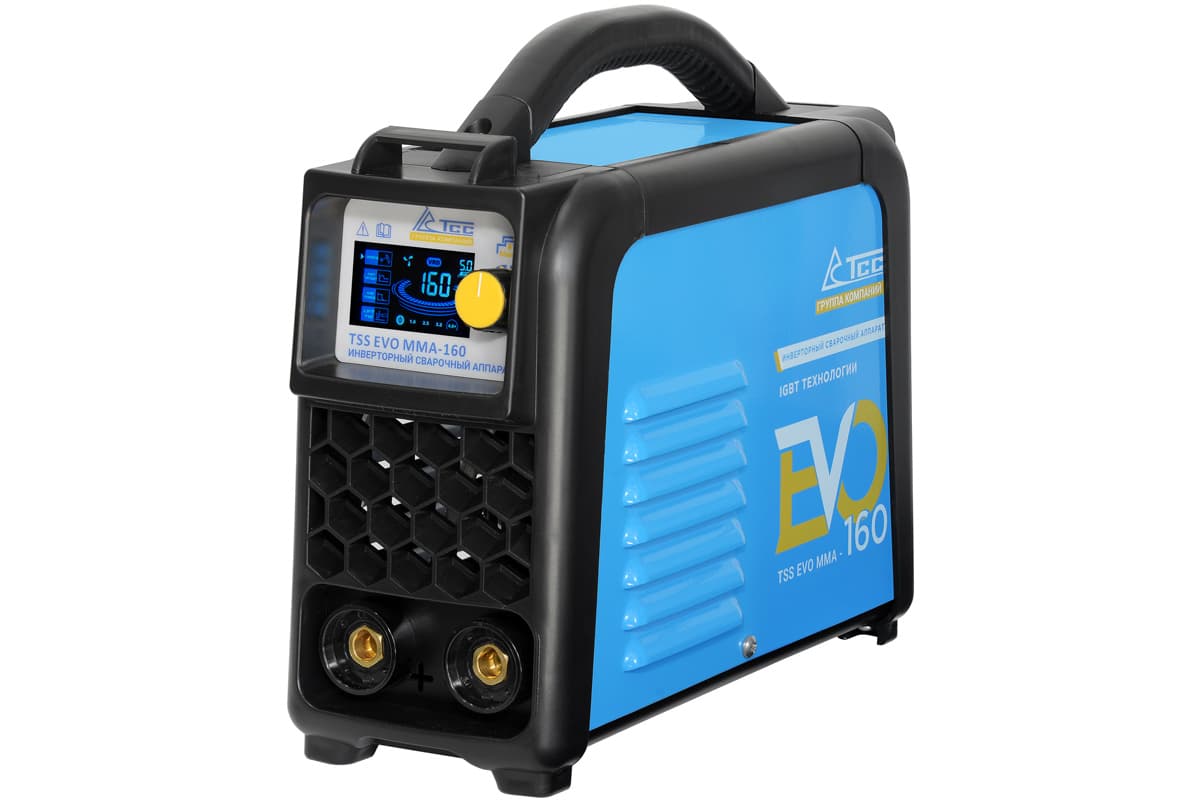
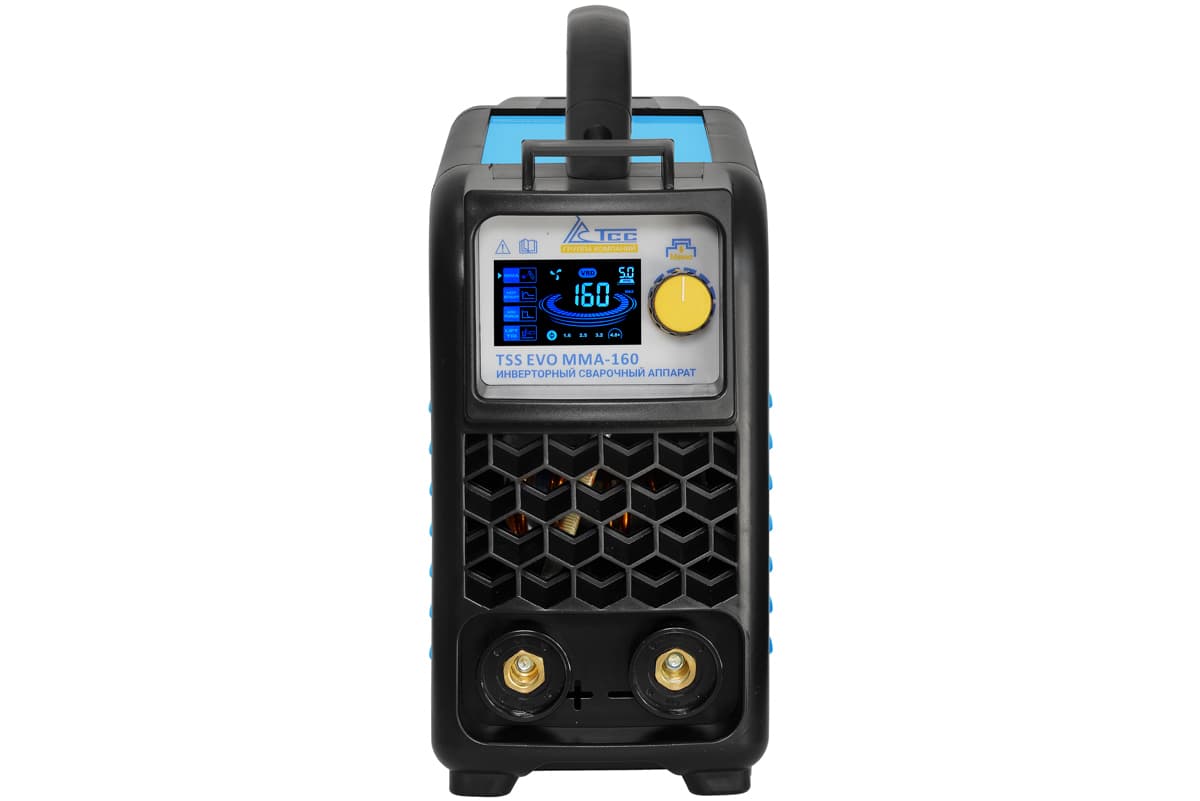
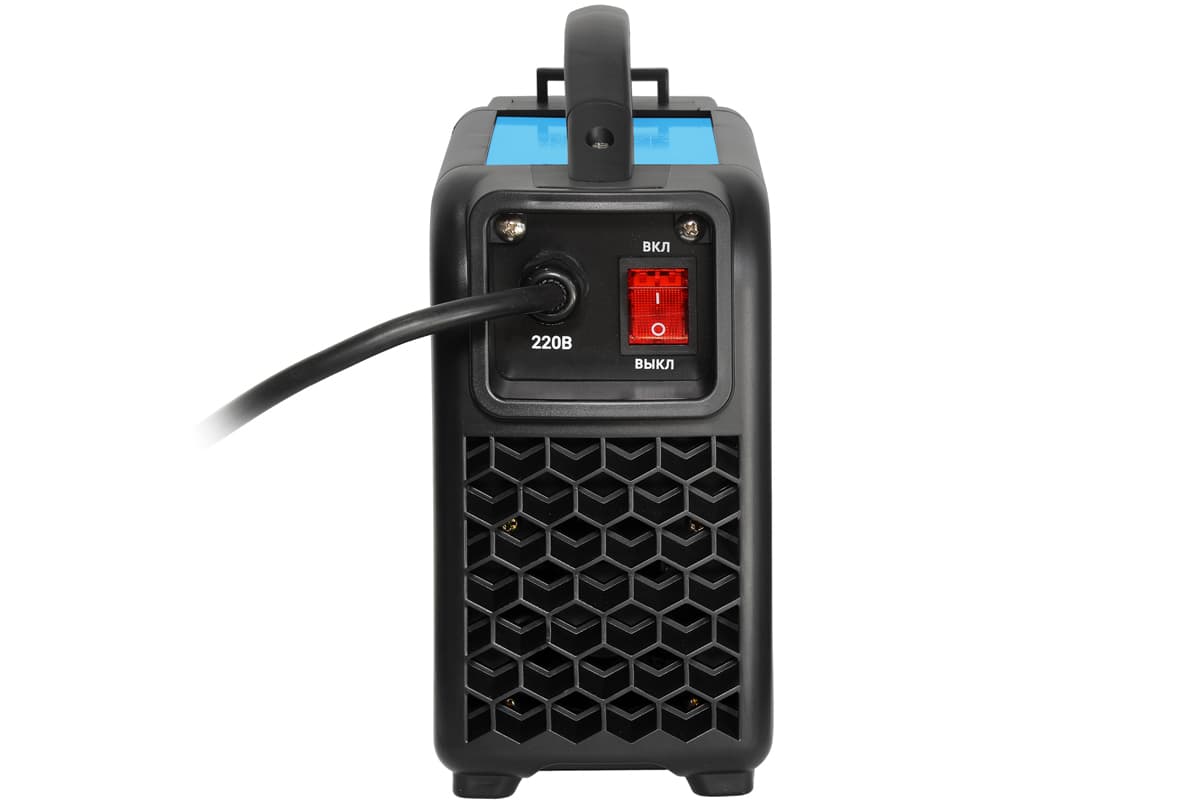
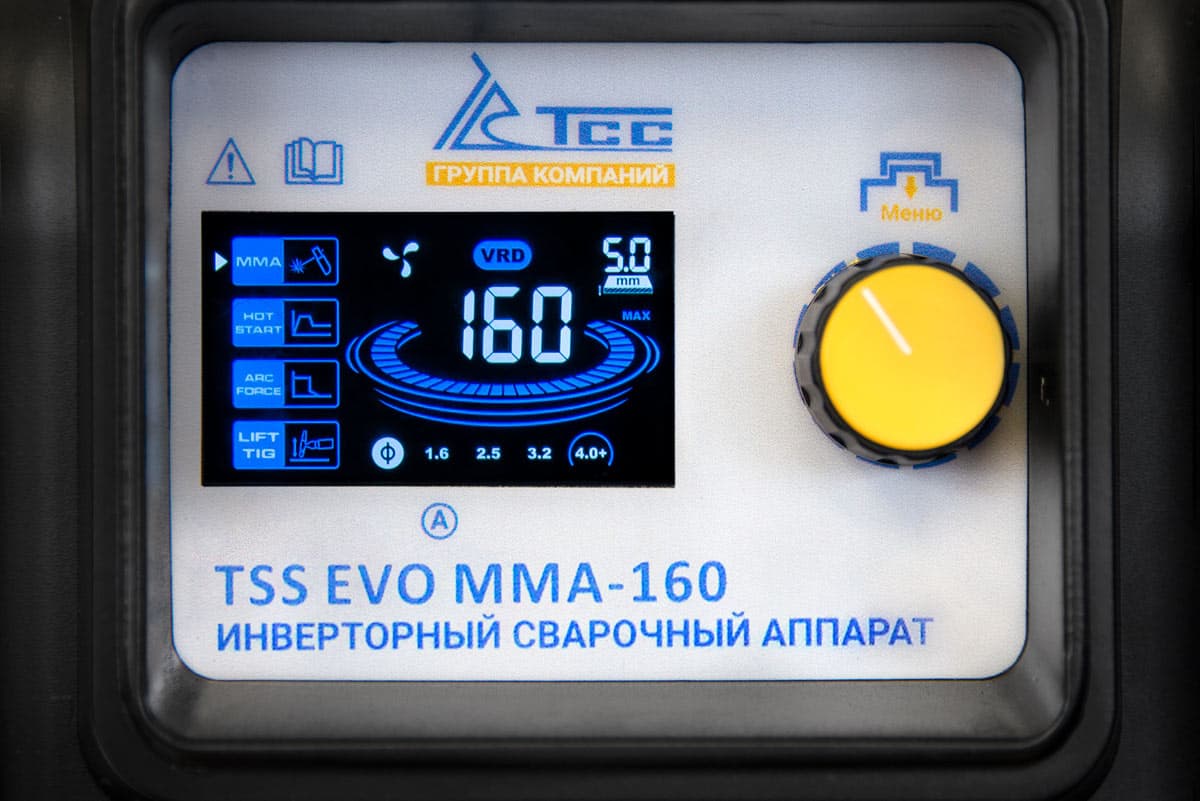
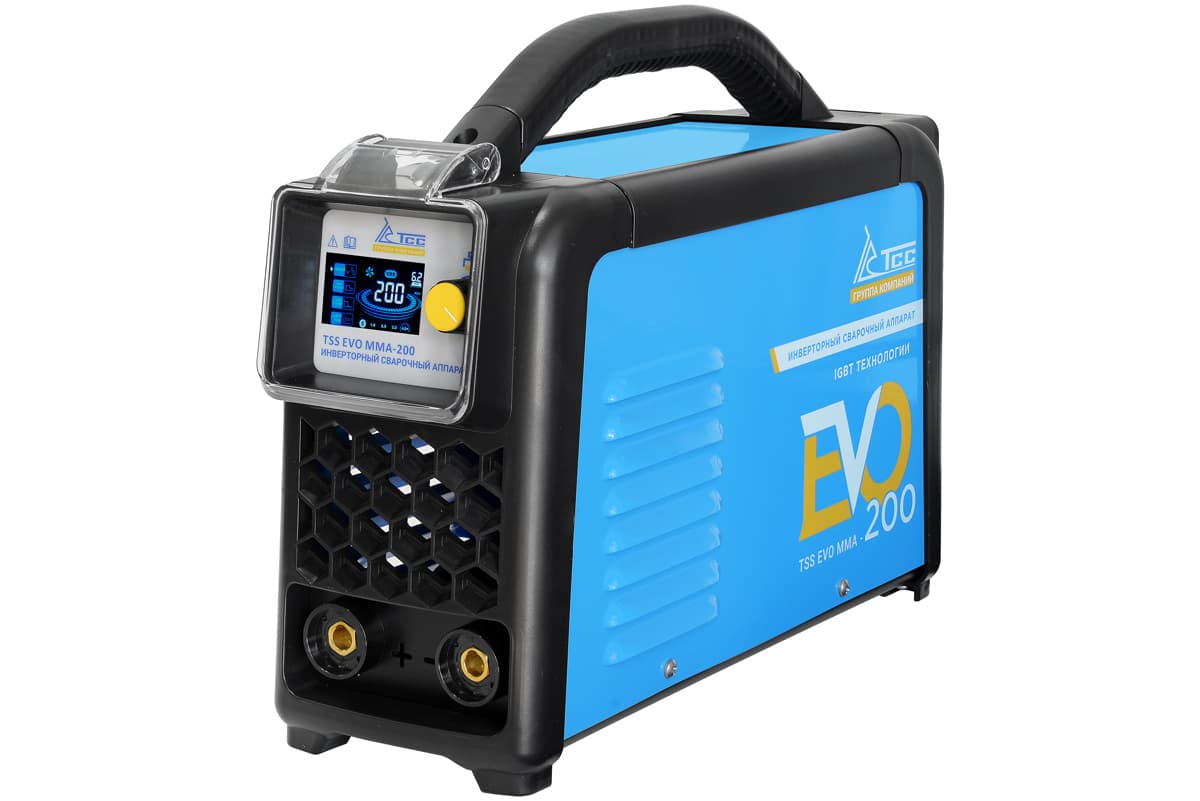
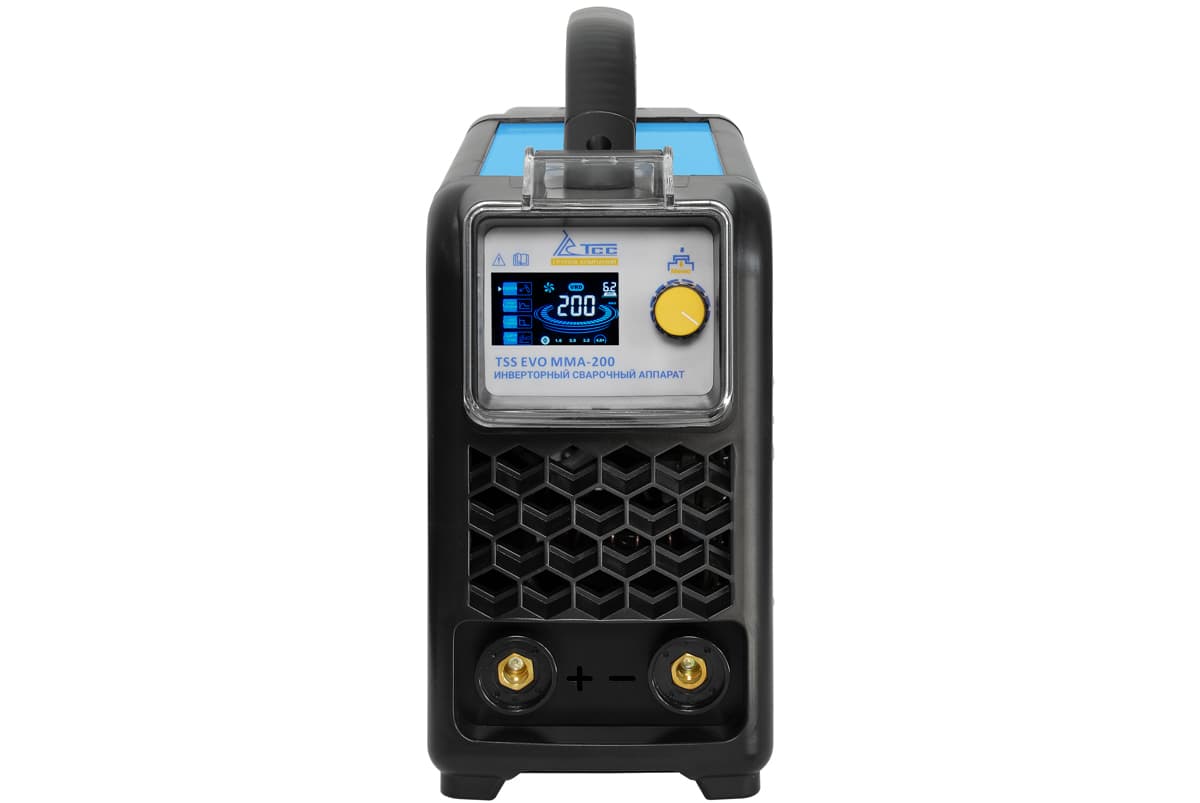
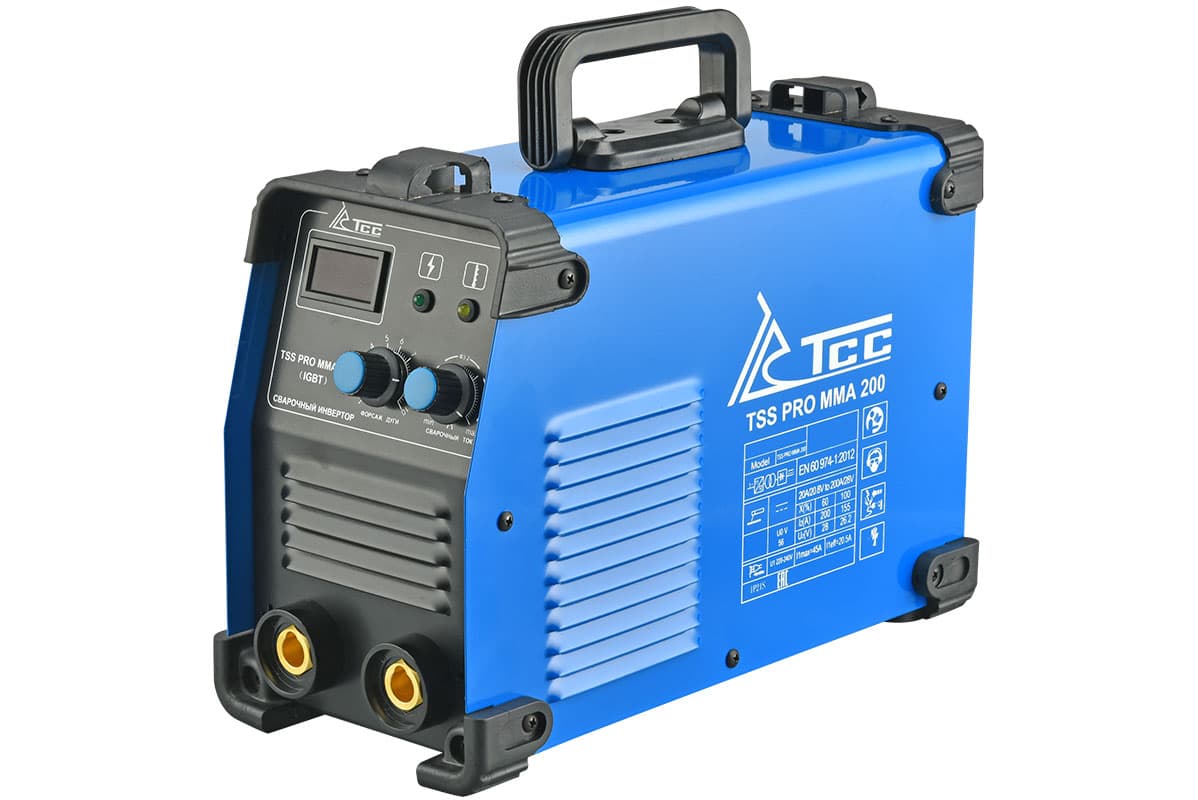
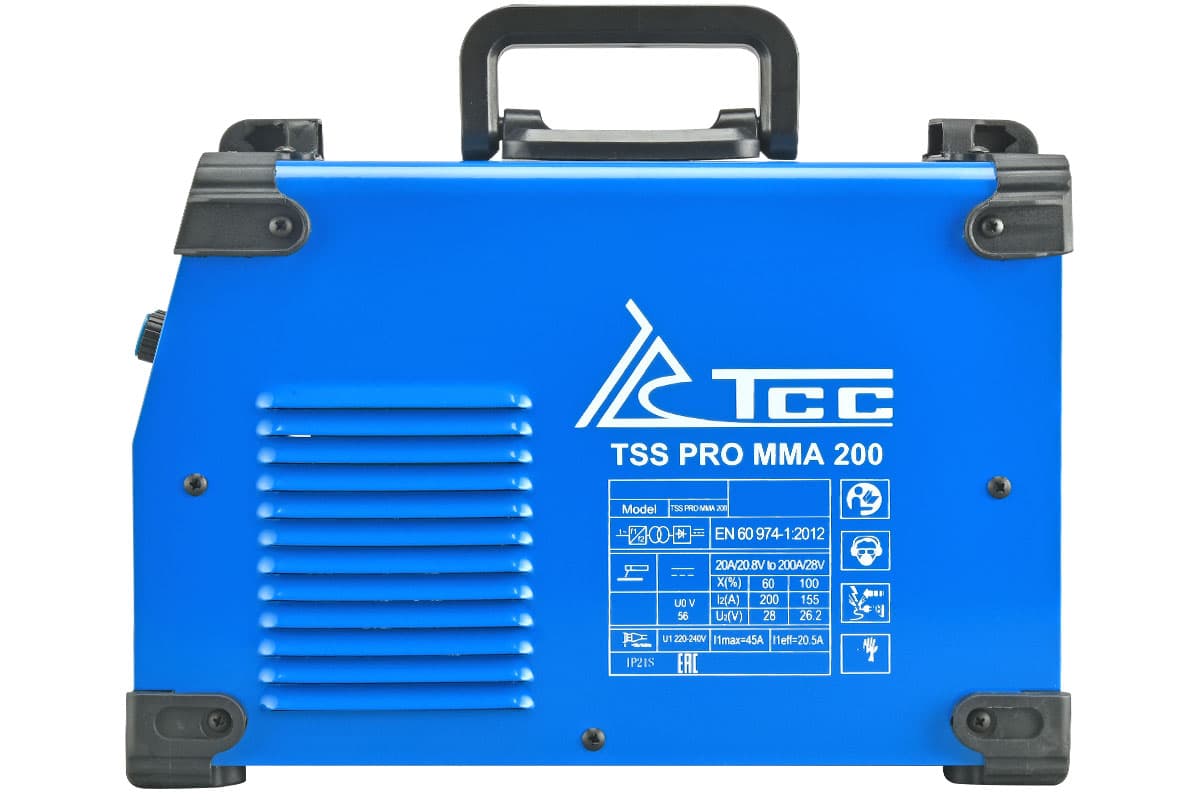
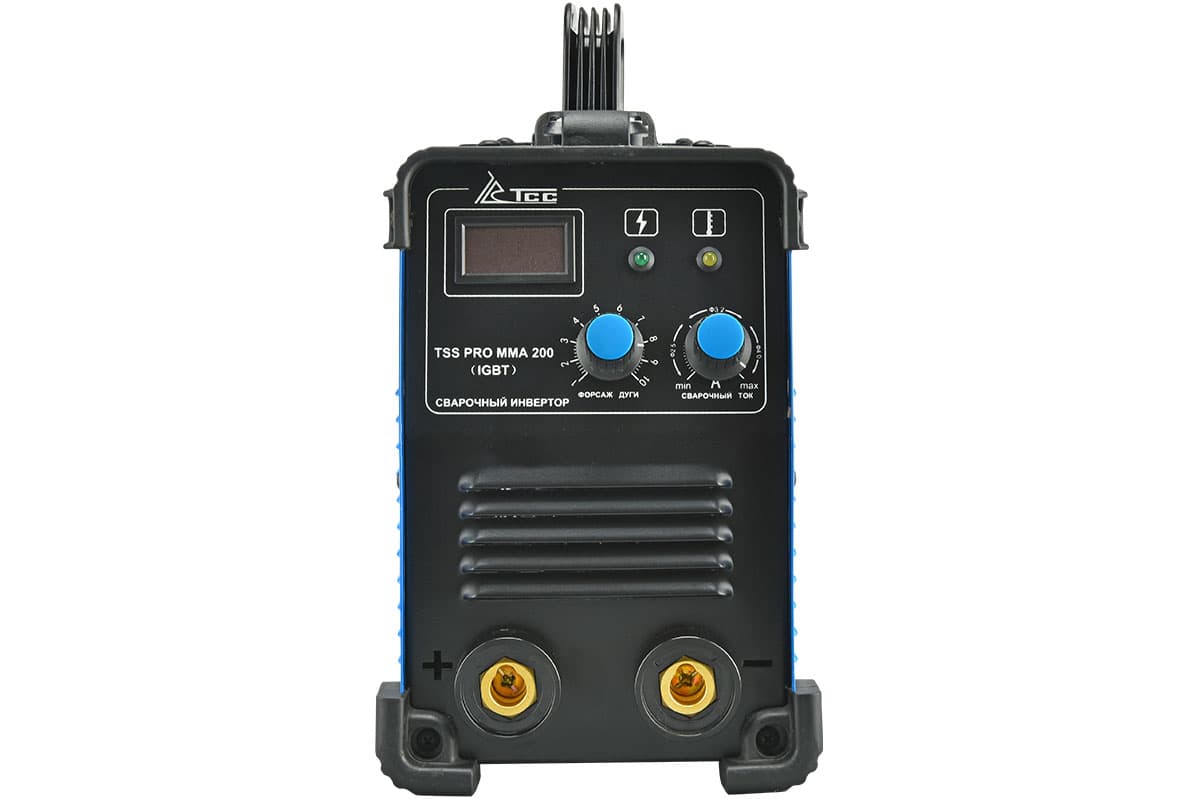
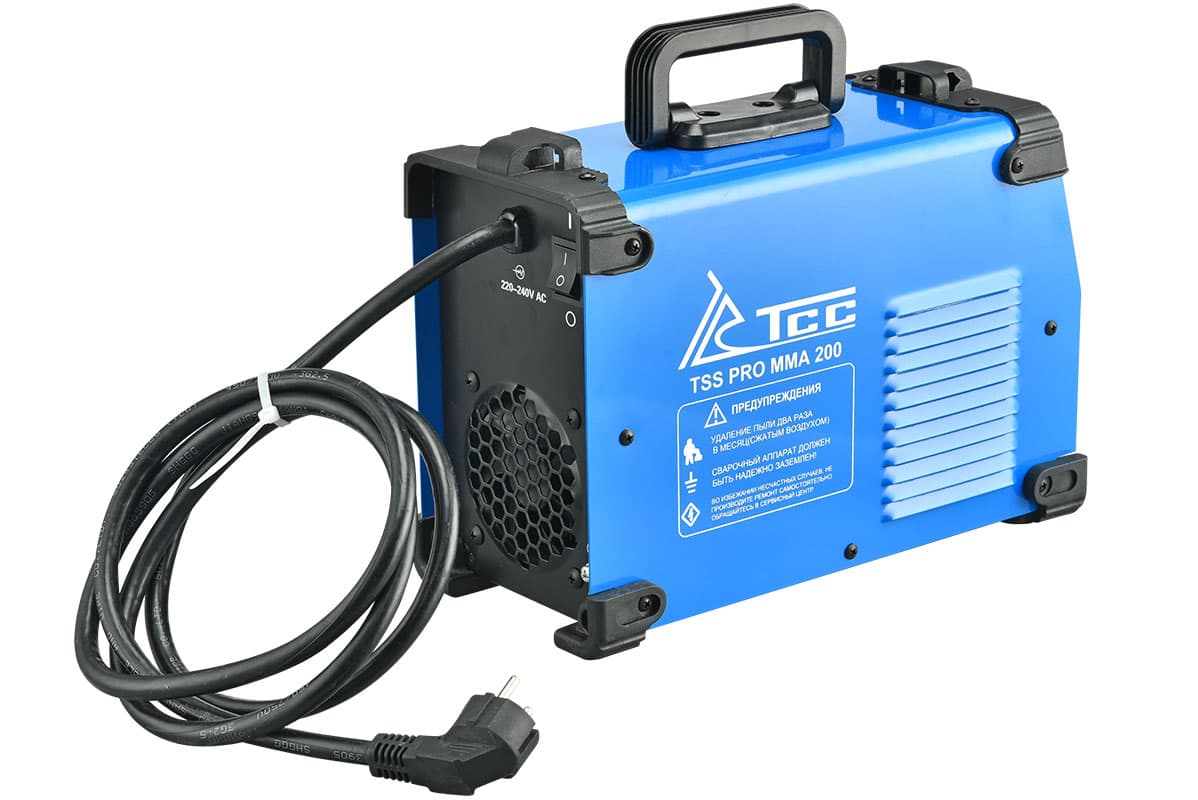
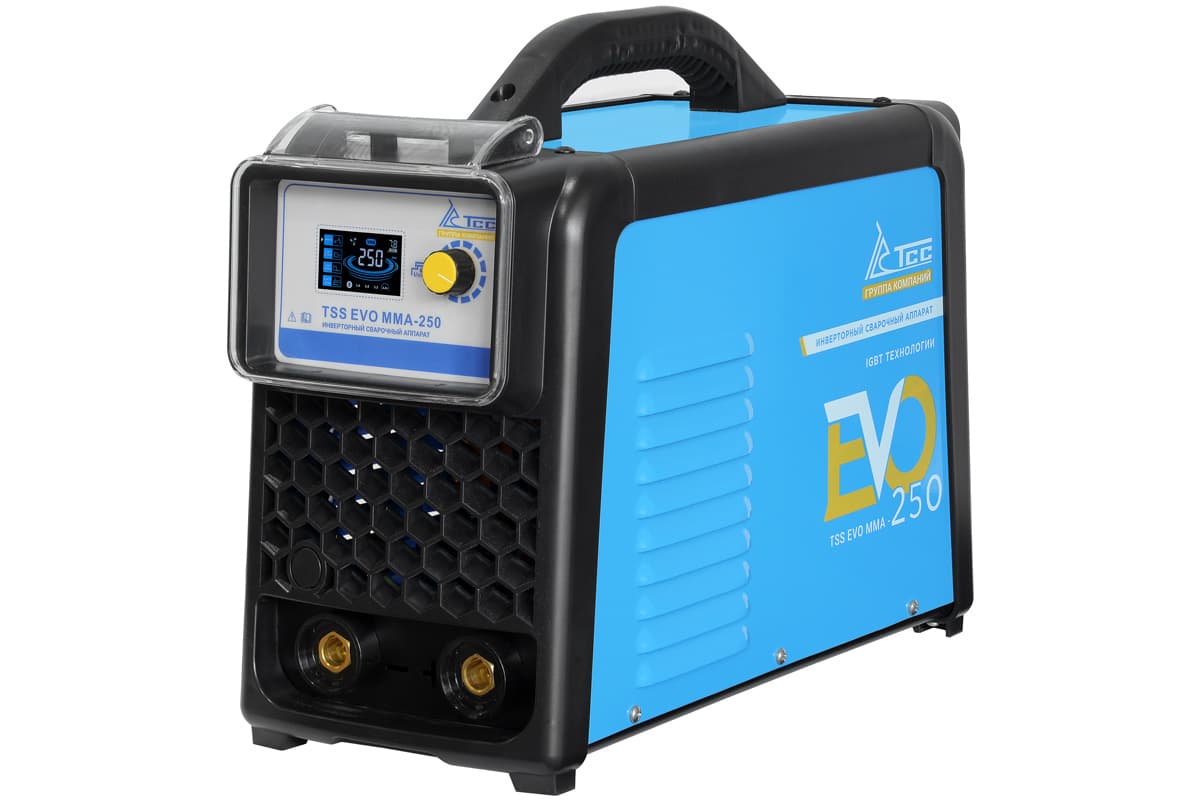
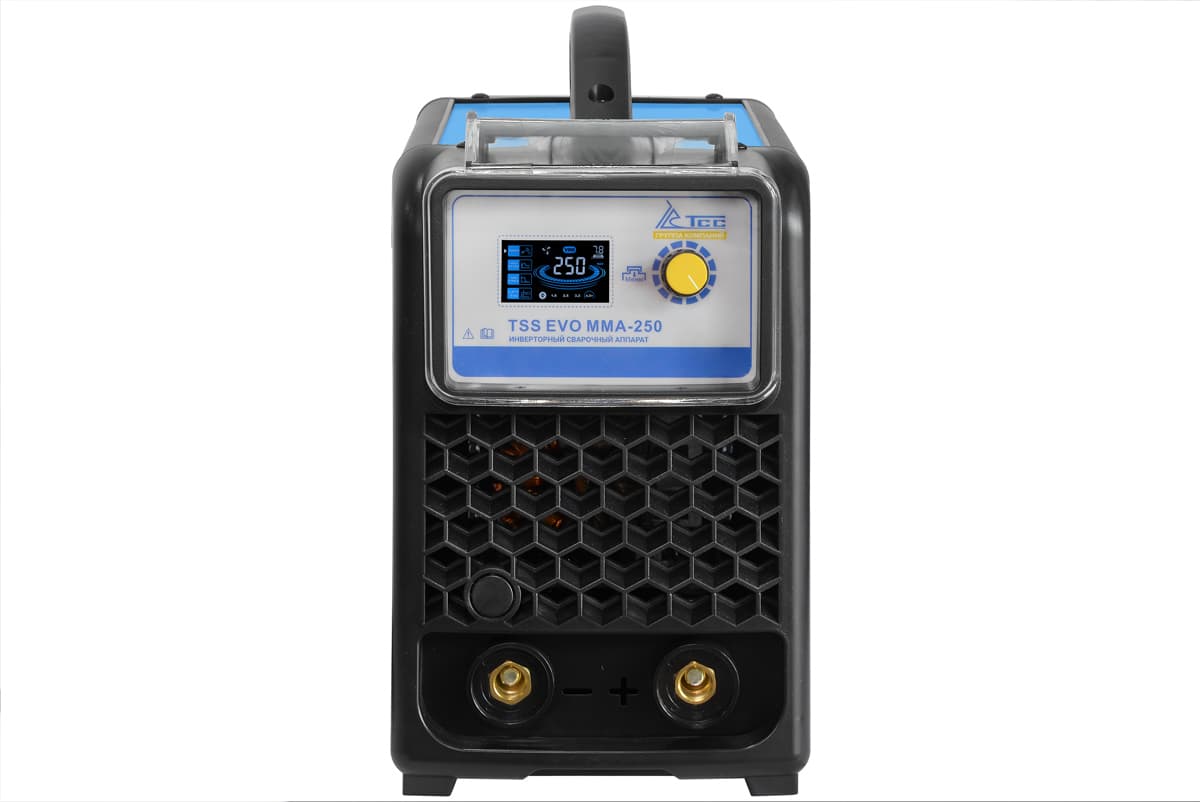
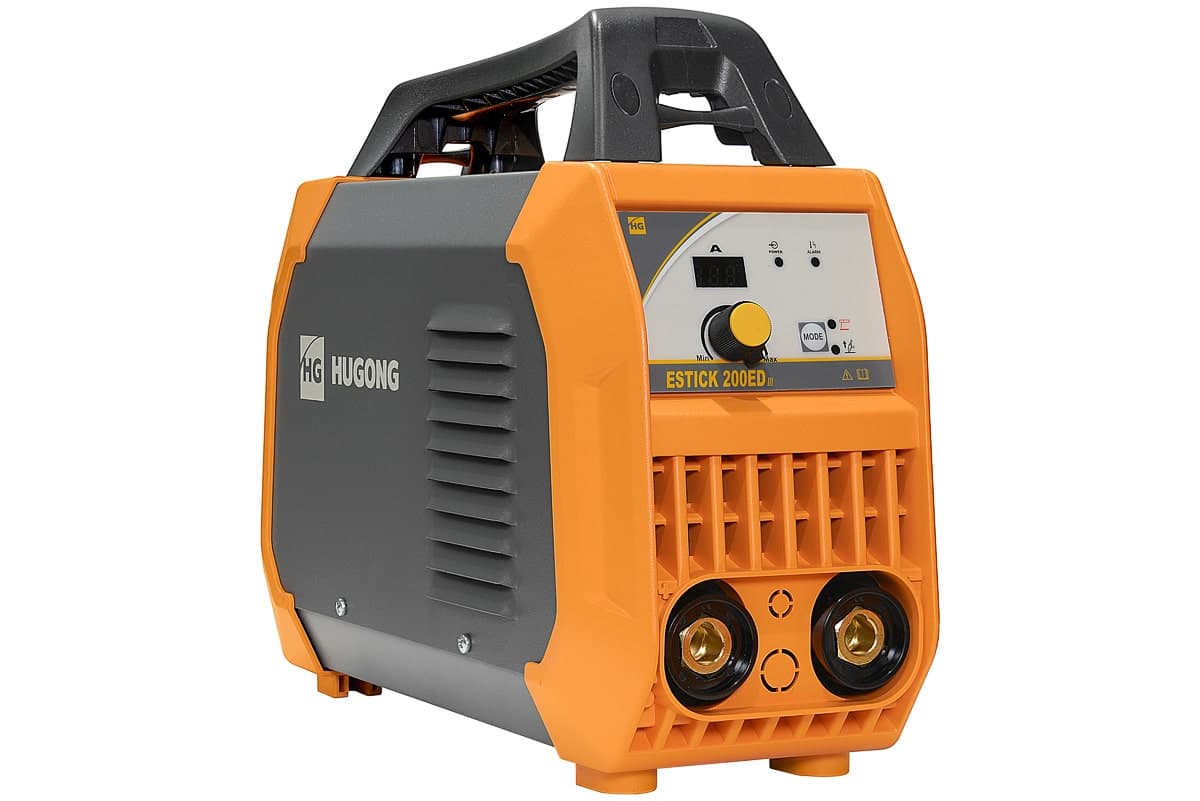
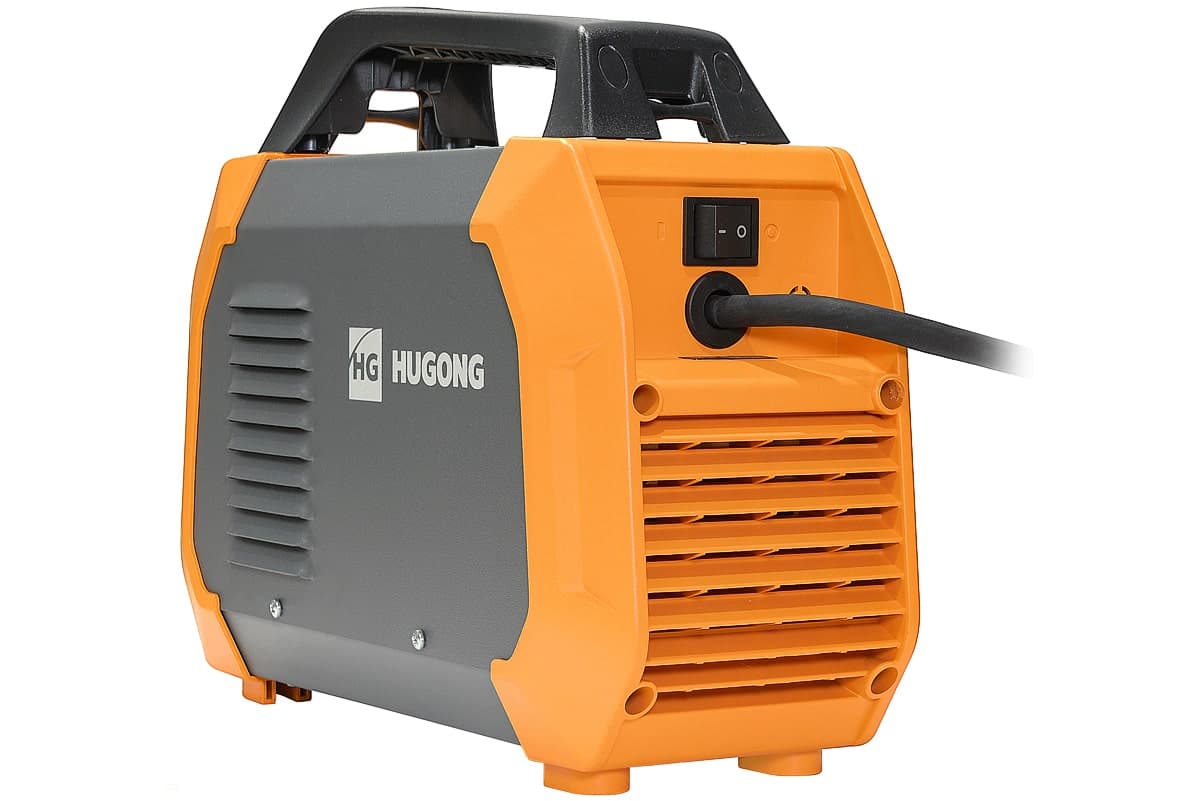
Инвертор MMA — основной инструмент для чугуна. Нужен постоянный ток и стабильная дуга на малых токах: чугун варят на нижней границе диапазона, и аппарат должен держать дугу на 50–80 А без обрывов. Бытового инвертора на 160–200 А хватает с запасом: у TSS EVO MMA-160 и TSS EVO MMA-200 ток ручной дуговой сварки начинается от 20 А. Горячий старт помогает поджечь электрод без залипания, а форсаж — удержать короткую дугу. Все модели — в разделе сварочные инверторы MMA; настройка тока, полярности и горячего старта описана в статье как настроить сварочный инвертор.
Сварка чугуна полуавтоматом возможна, но не обычной стальной проволокой: результат будет как у стального электрода — твёрдый хрупкий шов. Варианты два:
- Специальная проволока для чугуна — никелевая или порошковая, предназначенная именно для чугуна. Техника та же: короткие швы, проковка, медленное остывание.
- Сварка-пайка бронзовой проволокой в аргоне на минимальных режимах. Чугун при этом не расплавляется, соединение получается за счёт припоя — тепла меньше, трещин меньше. Подходит для неответственных деталей и тонких стенок.
Полуавтомат для этого нужен с плавной регулировкой на малых токах и возможностью работать с мягкой проволокой — подробнее о настройке в статье настройка сварочного полуавтомата, модели — в разделе сварочные полуавтоматы MIG/MAG.
Когда лучше не варить: пайка и другие способы
- Пайка латунью газовой горелкой. Кромки нагревают до красного каления, припой с флюсом затекает в разделку. Чугун не плавится, риск трещин меньше. Способ подходит для корпусов, крышек, декоративного литья.
- Механический ремонт. Накладки на болтах, стяжные скобы, штифтование трещины — там, где нагрев вообще нежелателен.
- Эпоксидные составы — для неответственных трещин без нагрузки и нагрева.
- Замена детали. Блоки и головки двигателей, корпуса насосов и редукторов под нагрузкой, детали под давлением — если нет возможности отдать их специалистам с печью для горячей сварки, надёжнее заменить.
Если осваиваете ручную дуговую сварку с нуля, начните со стали: техника удержания дуги описана в статье сварка инвертором для начинающих. С чугуном она та же, просто требования к дисциплине выше. Защита — как при любой сварке, подбор маски разобран в статье как выбрать сварочную маску.
Частые вопросы
Какими электродами варить чугун?
Специальными электродами для чугуна. Лучшие по качеству — на никелевой и железо-никелевой основе: шов пластичный и обрабатывается. Дешевле — медно-никелевые, медно-железные и стальные со специальным покрытием; шов у них твёрже. Из известных отечественных марок — МНЧ-2, ОЗЧ-2, ЦЧ-4. Обычные электроды для стали для чугуна не подходят.
Можно ли сварить чугун обычным сварочным инвертором?
Да, холодная сварка чугуна делается обычным инвертором MMA на постоянном токе. Важны не особенности аппарата, а электроды для чугуна и техника: минимальный ток, короткие участки 20–30 мм, проковка каждого участка, остывание между проходами и медленное остывание детали.
Можно ли варить чугун полуавтоматом?
Можно, но не обычной стальной проволокой — шов получится хрупким. Нужна специальная проволока для чугуна либо сварка-пайка бронзовой проволокой в аргоне на малых режимах. Техника та же: короткие швы и медленное остывание.
Чем отличается холодная сварка чугуна от горячей?
При горячей сварке всю деталь нагревают до 600–700 °C, варят не давая остыть и охлаждают в печи — шов получается близким к основному металлу. При холодной деталь не прогревают, а вносят минимум тепла короткими участками с проковкой. Горячая надёжнее, но требует печи; холодная реальна в мастерской и дома.
Почему чугун трескается после сварки?
Из-за хрупкости и быстрого остывания. Нагретая зона при охлаждении стягивается, а чугун не может растянуться и лопается. Кроме того, при быстром охлаждении у шва образуется отбел — очень твёрдая и хрупкая зона. Помогают короткие швы, проковка, минимальный ток и медленное остывание под теплоизоляцией.
Зачем проковывать шов при сварке чугуна?
Лёгкие частые удары молотком по горячему шву немного растягивают наплавленный металл и компенсируют его усадку при остывании. Напряжения, которые иначе порвали бы чугун рядом со швом, уменьшаются. Проковывают сразу после каждого короткого участка, пока металл горячий.