
Как резать плазморезом: настройка, поджиг, высота и скорость реза

Филимонов Иван
Эксперт PROTSS · 5 октября 2026 г.
Пошагово: давление воздуха по паспорту (3–8,5 атм у моделей каталога), ток под толщину с запасом 40% от паспортного максимума, поджиг, высота 1,5–3 мм, скорость по искрам, прожиг, направляющие для ровного реза и разбор ошибок.
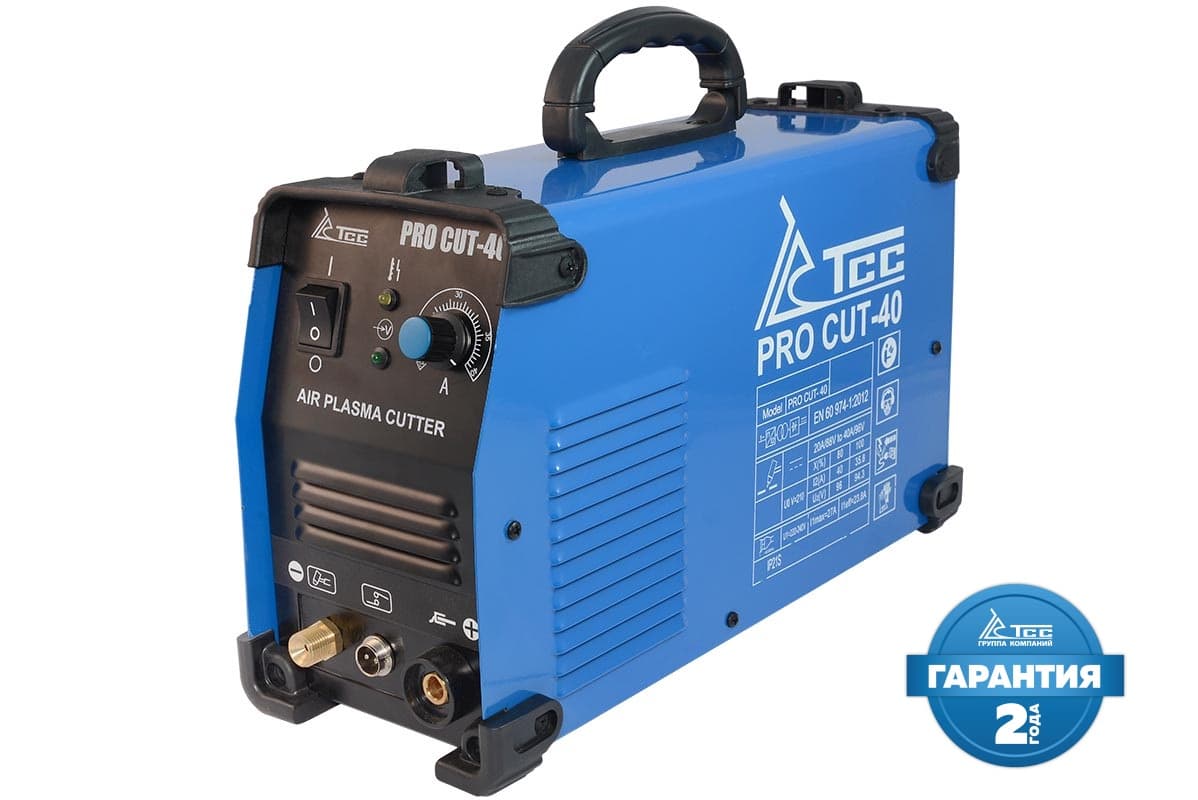
Резать плазморезом правильно — значит выставить давление воздуха по паспорту аппарата (у 40-амперных моделей каталога это 3–6 атм при расходе 160–200 л/мин), подобрать ток так, чтобы лист был не толще 60% паспортного максимума, начать рез с кромки, держать сопло перпендикулярно металлу на высоте 1,5–3 мм и вести резак с такой скоростью, чтобы искры уходили сквозь лист с небольшим наклоном назад. Например, TSS PRO CUT-40 на 20–40 А режет до 12 мм по паспорту, а чистую кромку под сварку, по нашей оценке, даёт примерно до 6–7 мм. Ниже — каждый шаг с цифрами из карточек моделей.
Что нужно для резки плазморезом
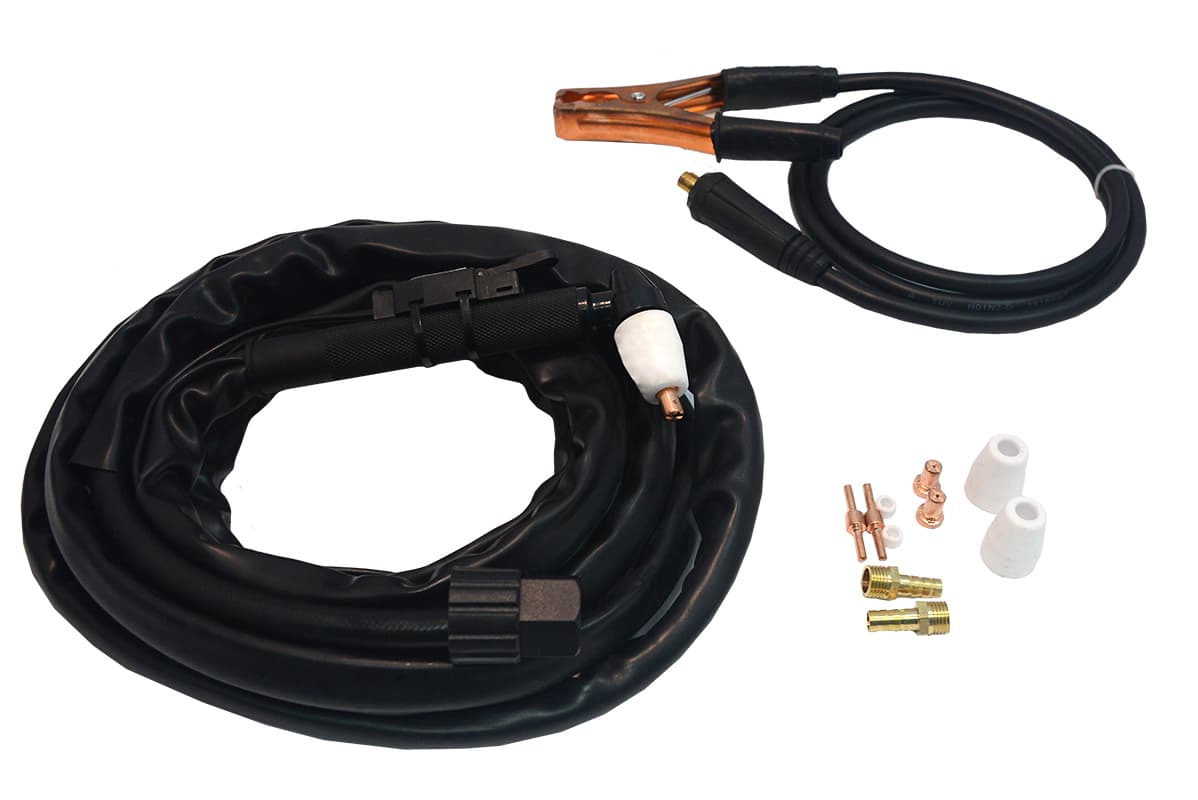
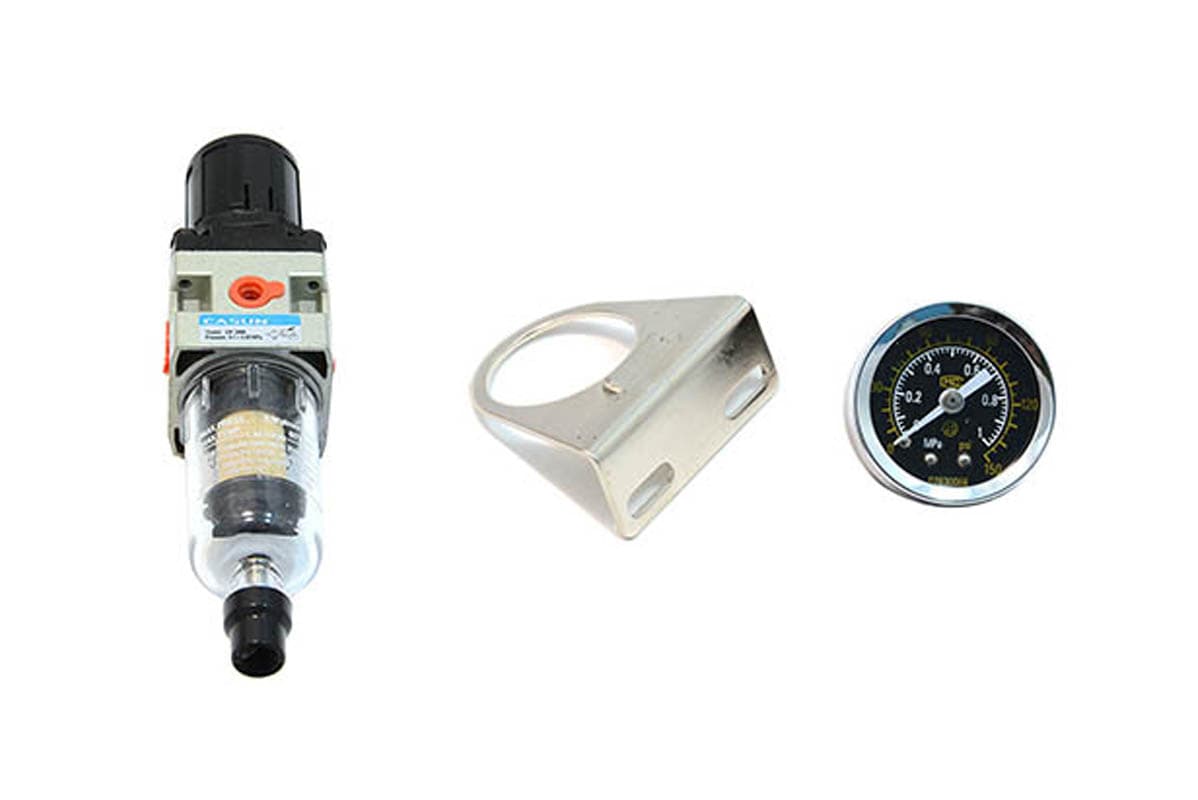
Комплект для ручной воздушно-плазменной резки — четыре вещи: аппарат с горелкой, кабель массы, источник сжатого воздуха и средства защиты. Горелка и кабель обычно уже в коробке:
| Модель | Ток реза | Толщина по паспорту | Горелка в комплекте | Подготовка воздуха в комплекте |
|---|---|---|---|---|
| TSS TOP CUT-40 | 15–40 А | 12 мм | PT-31, 4 м | редуктор-осушитель |
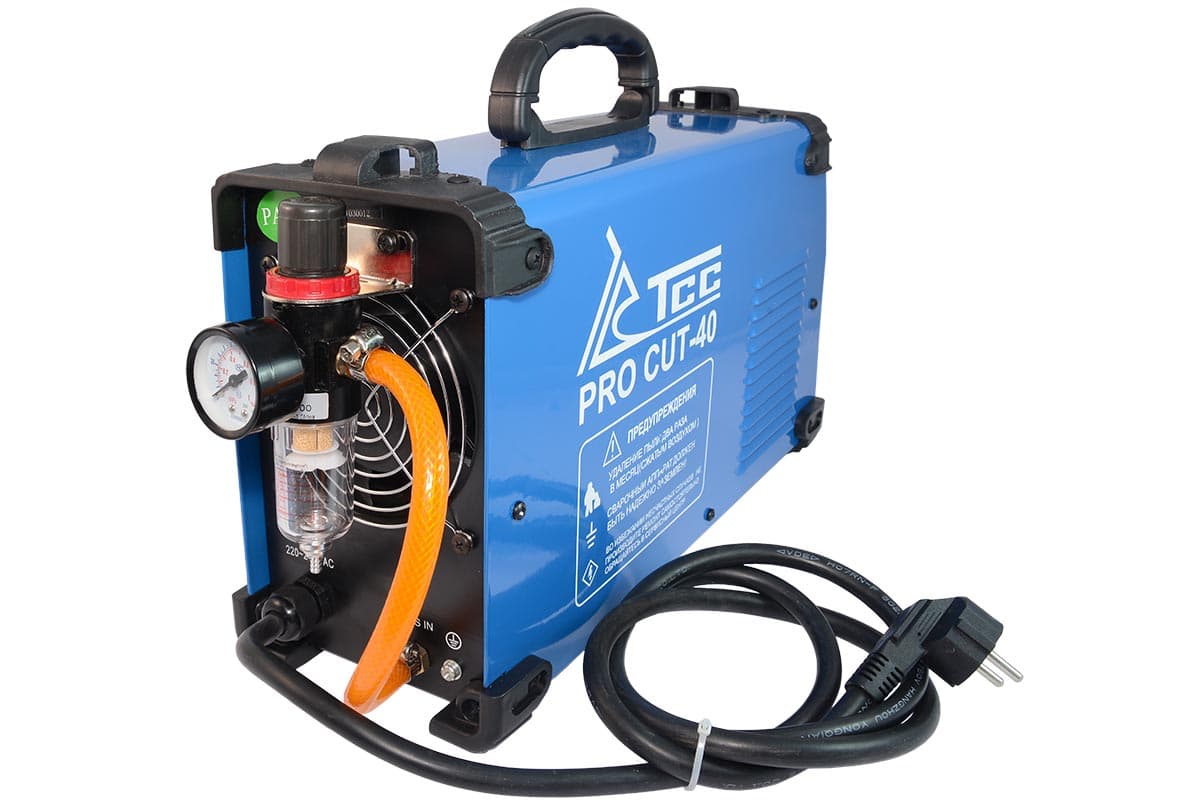
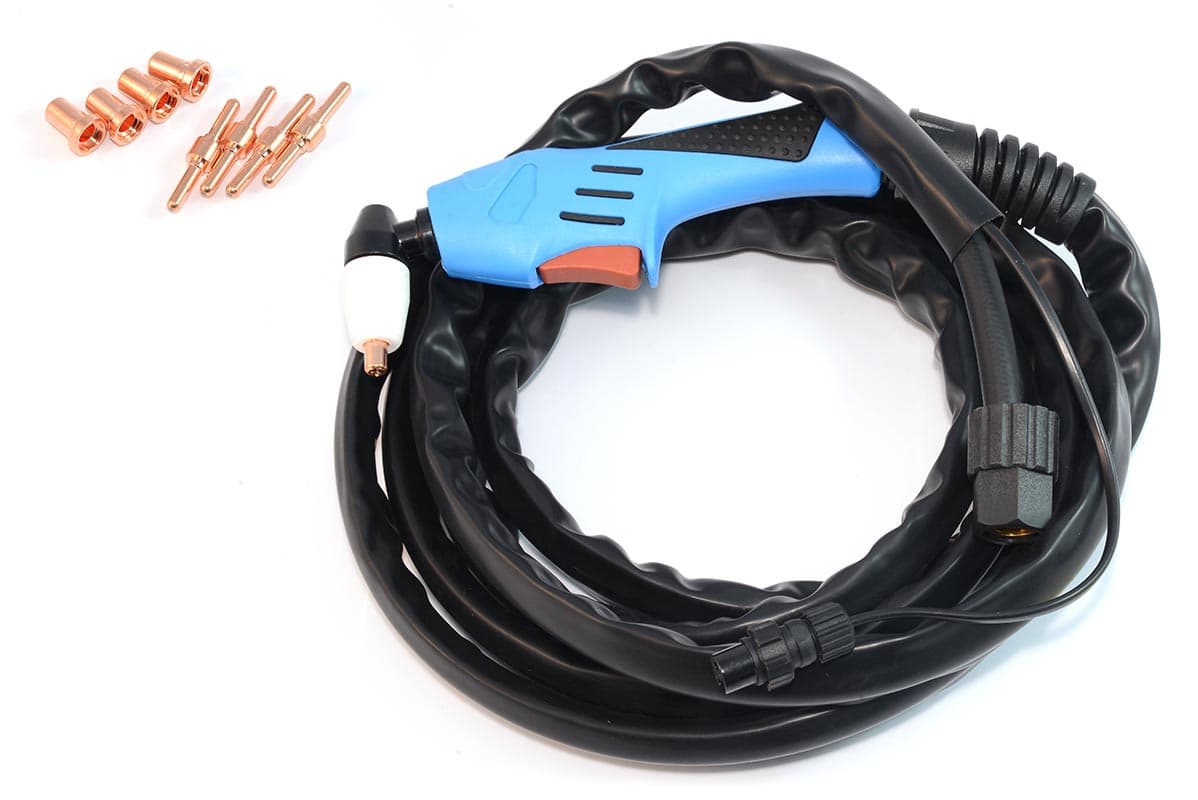
| TSS PRO CUT-40 | 20–40 А | 12 мм | PT-31, 5 м | редуктор-осушитель |
| HUGONG CUT 40X | 20–40 А | 10 мм | PT-31, 5 м | встроенный фильтр-регулятор |
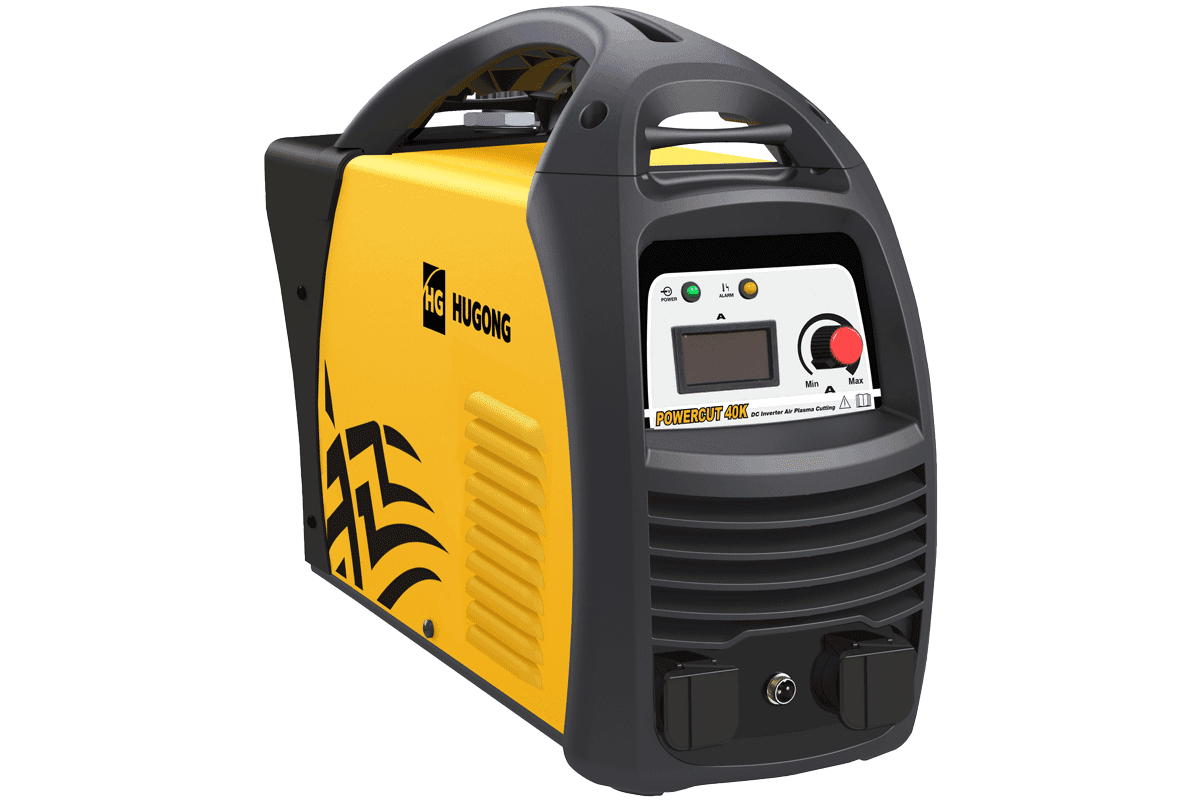
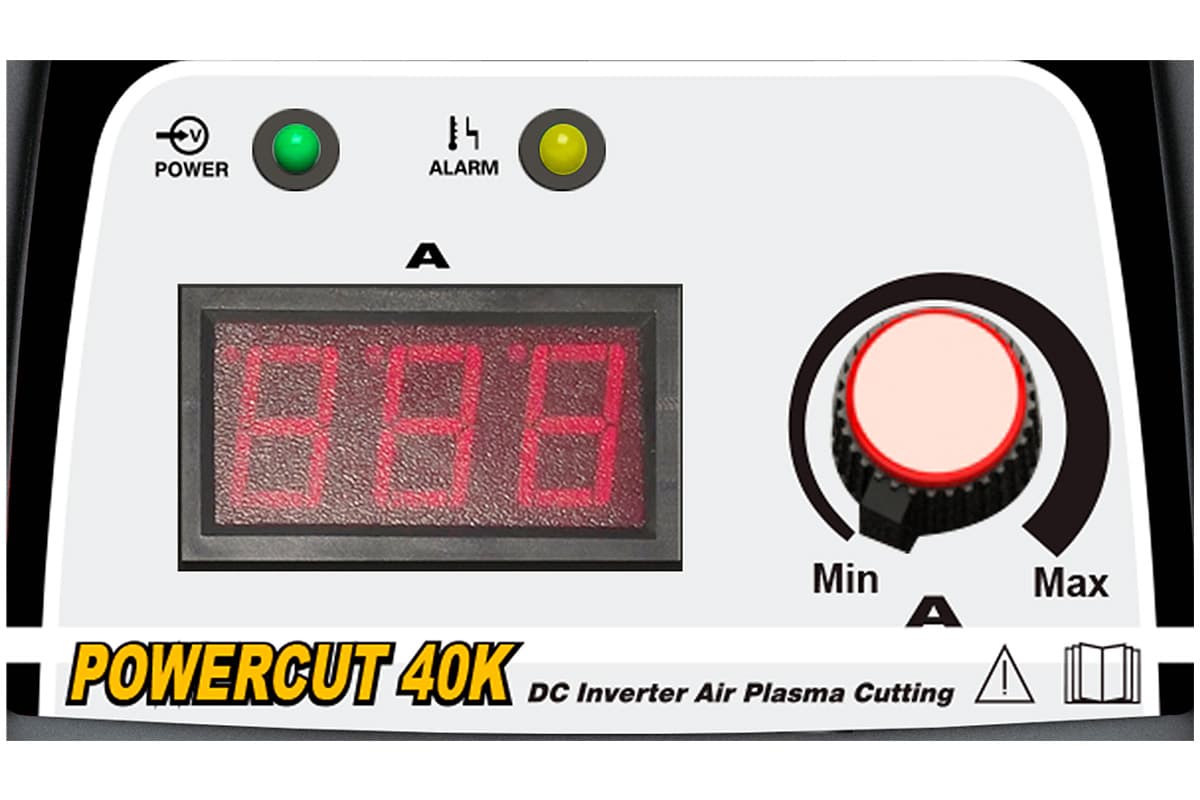
| HUGONG POWERCUT 40K | 15–40 А | 15 мм | PT-31, 5 м | встроенный фильтр-регулятор |
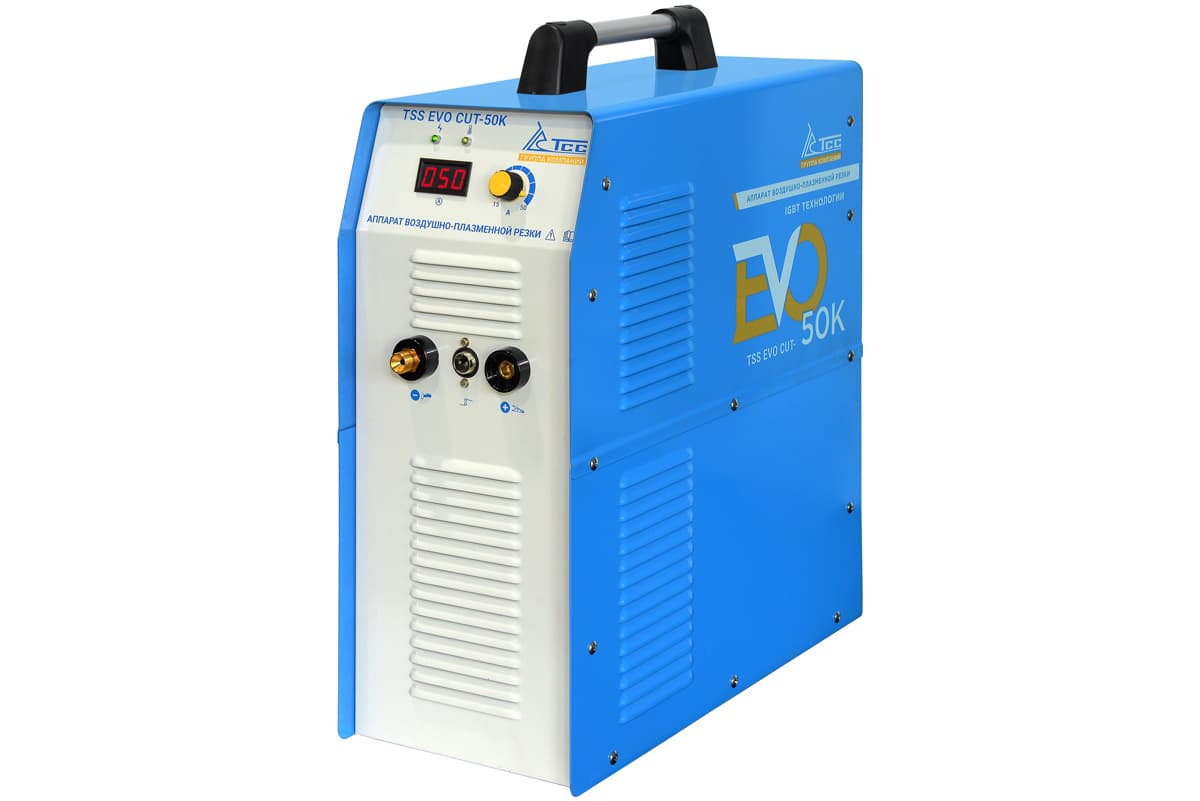
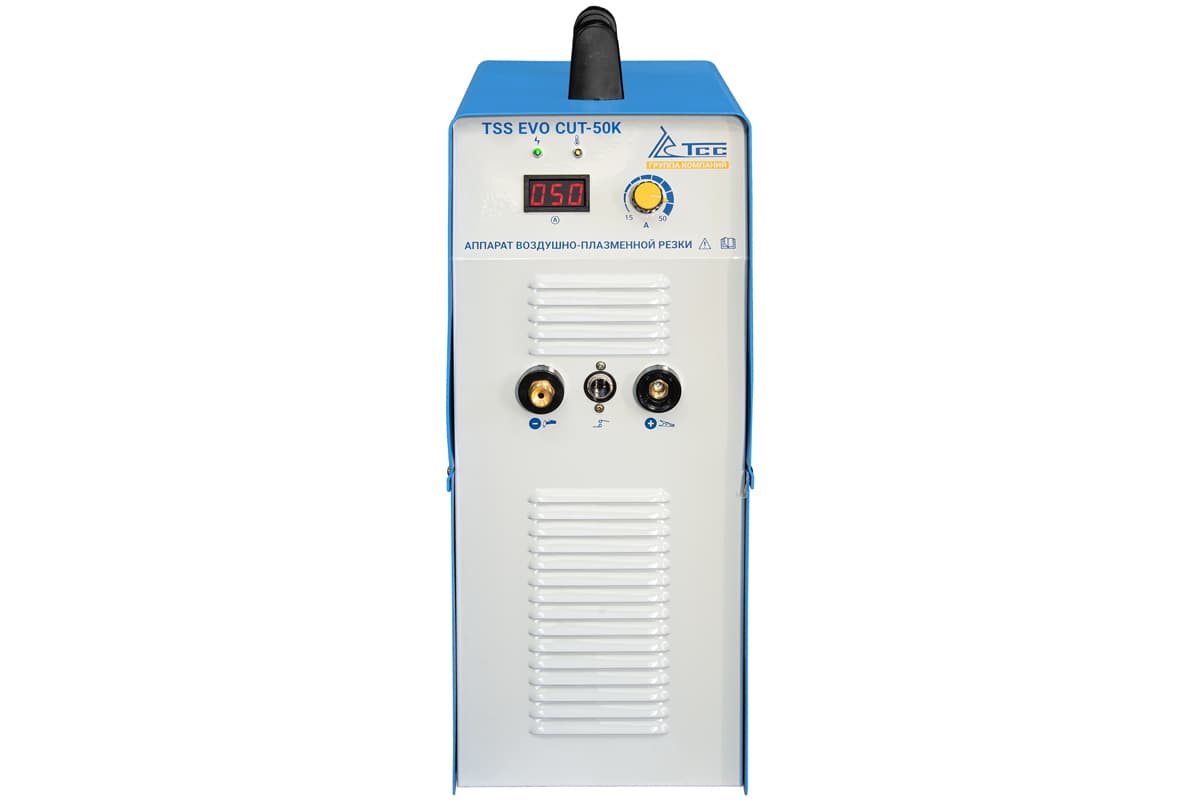
| TSS EVO CUT-50K | 15–50 А | 15 мм | PT-31, 4 м | — |
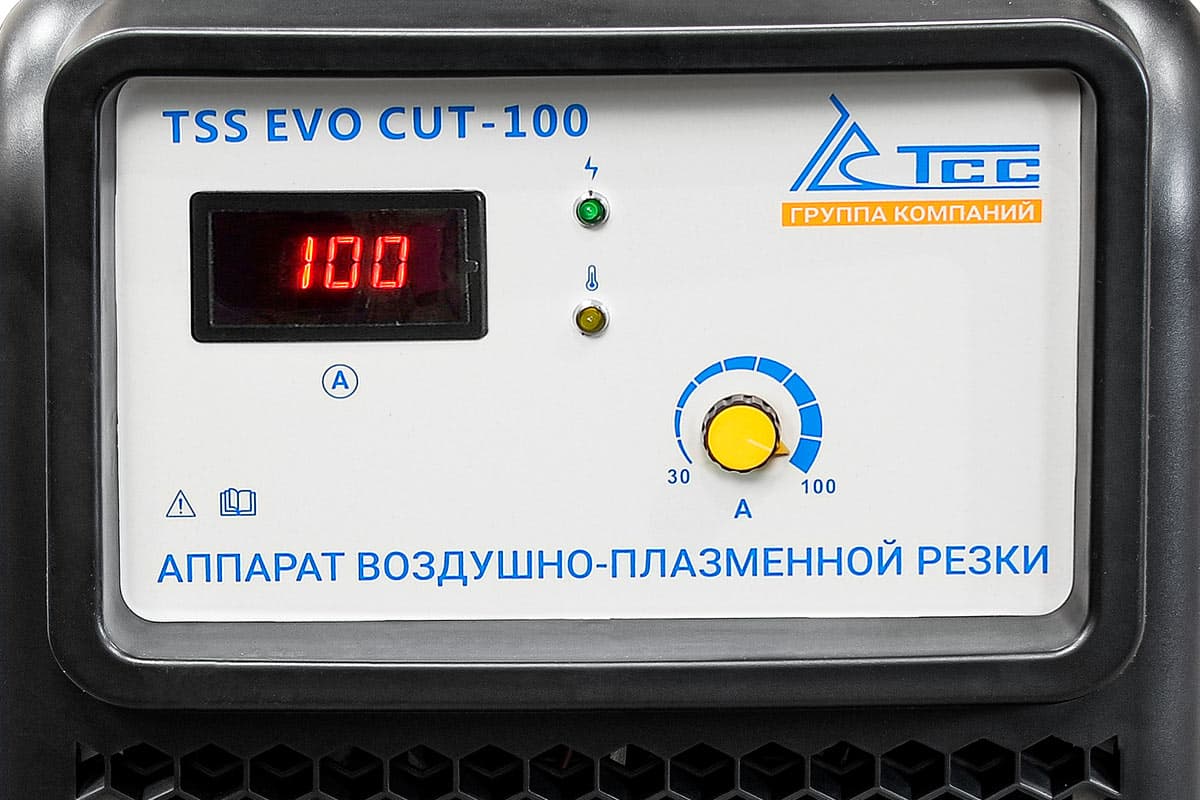
| TSS EVO CUT-100 | 20–100 А | 35 мм | P-80C, 3 м | встроенный регулятор |
| HUGONG POWER CUT 70 HF III | 25–70 А | 25 мм | P-80, 5 м | фильтр-регулятор |
| HUGONG INVERCUT 100 III | 20–100 А | 40 мм | P-80, 5 м | фильтр-регулятор |
| TSS EVO CUT-160 | 20–160 А | 50 мм | A-141, 4 м | встроенный регулятор |
| HUGONG INVERCUT 160W | 20–160 А | 60 мм | LT-141, 5 м | редуктор-осушитель |
Если аппарат ещё не выбран, начните со статьи как выбрать аппарат плазменной резки и рейтинга плазморезов — здесь речь только о том, как им работать.
Шаг 1. Подготовка: компрессор, давление и осушка воздуха
Давление воздуха для плазмореза у каждой модели своё, и оно напечатано в карточке:
| Модель | Давление | Расход воздуха |
|---|---|---|
| TSS TOP CUT-40, PRO CUT-40, EVO CUT-50K | 3,5–5 атм | 170–200 л/мин |
| HUGONG CUT 40X, POWERCUT 40K | 3–6 атм | 160 л/мин |
| HUGONG POWER CUT 70 HF III | 3–6 атм | 300 л/мин |
| HUGONG INVERCUT 100 III | 4,5 атм | 250 л/мин |
| TSS EVO CUT-100 | 4,5–5 атм | 300–350 л/мин |
| TSS EVO CUT-160 | 6–8 атм | 350–400 л/мин |
| HUGONG INVERCUT 160W | 4,5–8,5 атм | 300 л/мин |
Как выставлять на практике:
- Давление проверяют на продувке, а не в покое. Манометр на регуляторе без расхода покажет больше, чем будет при горящей дуге. У HUGONG POWER CUT 70 HF III, INVERCUT 100 III и 160W есть ручная тестовая подача воздуха и индикатор «давление достаточно / недостаточно» — включите продувку и подстройте регулятор под паспортное значение.
- Компрессор должен держать расход непрерывно. Производительность поршневого компрессора в паспорте обычно указана по всасыванию, а реальная отдача ниже — закладывайте запас. Подробный подбор — в статье плазморез со встроенным компрессором.
- Осушка обязательна. Сливайте конденсат из ресивера перед работой, ставьте влагоотделитель на входе в аппарат. Влажный воздух виден сразу: дуга трещит и «плюётся», сопло темнеет, электрод выгорает за смену.
Слишком низкое давление даёт широкий рез, грат и двойную дугу, слишком высокое — трудный поджиг и обрыв дуги на тонком металле. Если дуга гаснет сразу после поджига, начните с проверки давления, а не тока.
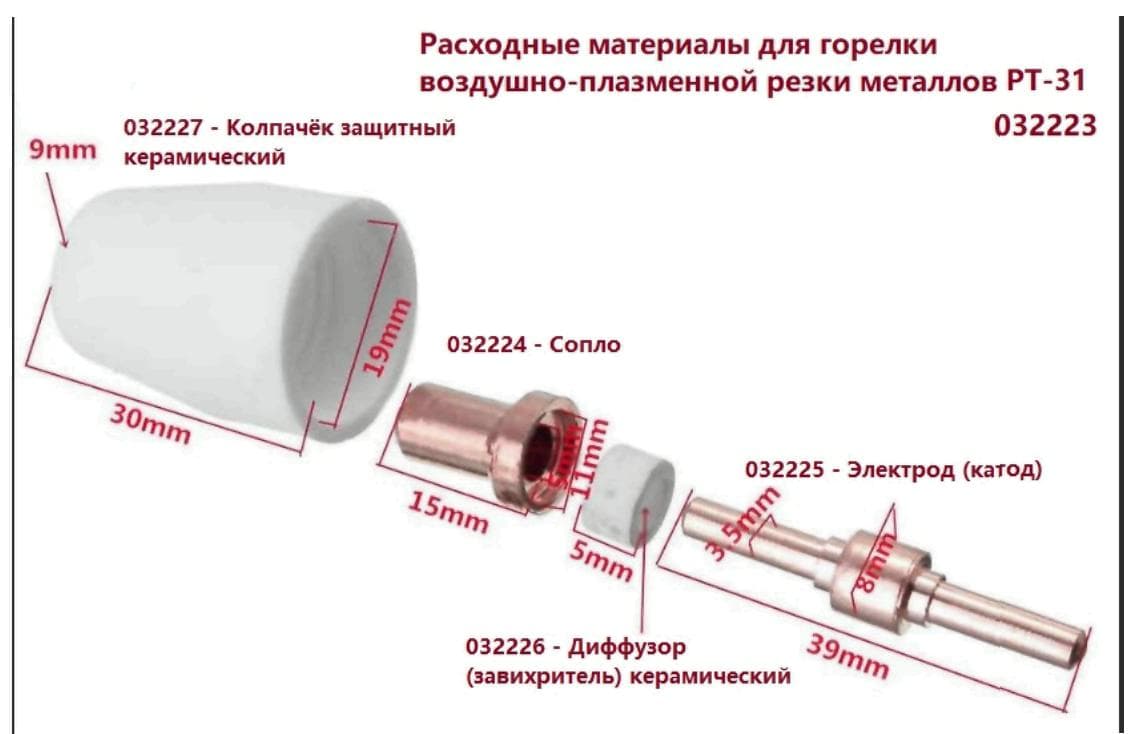
Проверка расходников. Перед работой разберите горелку: электрод, завихритель, сопло, защитный колпачок. Отверстие сопла должно быть круглым, без нагара; на торце электрода — ровная площадка, а не глубокая лунка. Собирают в том же порядке, колпачок затягивают рукой до упора — без него горелка с датчиком не включится, а неплотная сборка уводит струю. Когда менять пару сопло–электрод и почему только вместе, разобрано в статье расходники для плазмореза.
Масса. Зажим ставят на зачищенный металл самой детали, а не на стол через ржавчину и краску. Плохой контакт — вторая после воздуха причина, по которой плазморез «не режет».
Шаг 2. Настройка плазмореза по толщине металла
Главное правило настройки: паспортная «максимальная толщина реза» — это разделительный рез, когда лист просто разделяют, а кромку потом обрабатывают. Чистый рез с ровной кромкой под сварку получается на меньшей толщине. В каталоге оба значения указаны только у комбинированного HUGONG CT520: режет до 20 мм, качественный рез — до 12 мм, то есть около 60% максимума. Это соотношение удобно как ориентир и для остальных моделей:
| Модель | Максимум по паспорту | Ориентир чистого реза (оценка) |
|---|---|---|
| HUGONG CUT 40X | 10 мм | до 6 мм |
| TSS TOP CUT-40, PRO CUT-40 | 12 мм | до 7 мм |
| HUGONG POWERCUT 40K, TSS EVO CUT-50K | 15 мм | до 9 мм |
| HUGONG POWER CUT 70 HF III | 25 мм | до 15 мм |
| TSS EVO CUT-100 | 35 мм | до 21 мм |
| HUGONG INVERCUT 100 III | 40 мм | до 24 мм |
| TSS EVO CUT-160 | 50 мм | до 30 мм |
| HUGONG INVERCUT 160W | 60 мм | до 36 мм |
Ток выставляют по толщине и скорости, которую вы готовы держать рукой. Общепринятые ориентиры для углеродистой стали при ручной резке:
| Толщина листа | Ток, ориентир |
|---|---|
| 1–2 мм | 15–25 А |
| 3–4 мм | 25–35 А |
| 5–6 мм | 35–40 А |
| 8–10 мм | 50–70 А |
| 12–16 мм | 70–100 А |
| 20–25 мм | 100–130 А |
| 30 мм и более | 130–160 А |
Цифры — стартовая точка, а не таблица производителя: точный режим для вашей горелки и диаметра сопла дан в руководстве по эксплуатации аппарата. Для нержавейки и алюминия той же толщины обычно нужен ток выше. Если на максимальном токе металл режется только на очень малой скорости, это предел аппарата, а не настройка: кромка будет с гратом, а сопло станет изнашиваться быстрее.
Отдельно о тонком металле. Нижняя граница тока у моделей разная: 15 А у TOP CUT-40, POWERCUT 40K и EVO CUT-50K, 20 А у PRO CUT-40 и CUT 40X, 25 А у POWER CUT 70 HF III. Для листа 1–1,5 мм и кузовного железа чем ниже минимальный ток, тем уже рез и меньше коробление.
ПВ на длинных резах. У 40-амперных HUGONG ПВ 60% при 20 °C и 35% при 40 °C: летом на максимальном токе аппарат режет три с половиной минуты из десяти, потом уходит в защиту. Учитывайте это при раскрое длинных листов — подробнее в статье ПВ сварочного аппарата.
Плазморезы на 220 В: ток до 40–50 А, рез до 12–15 мм
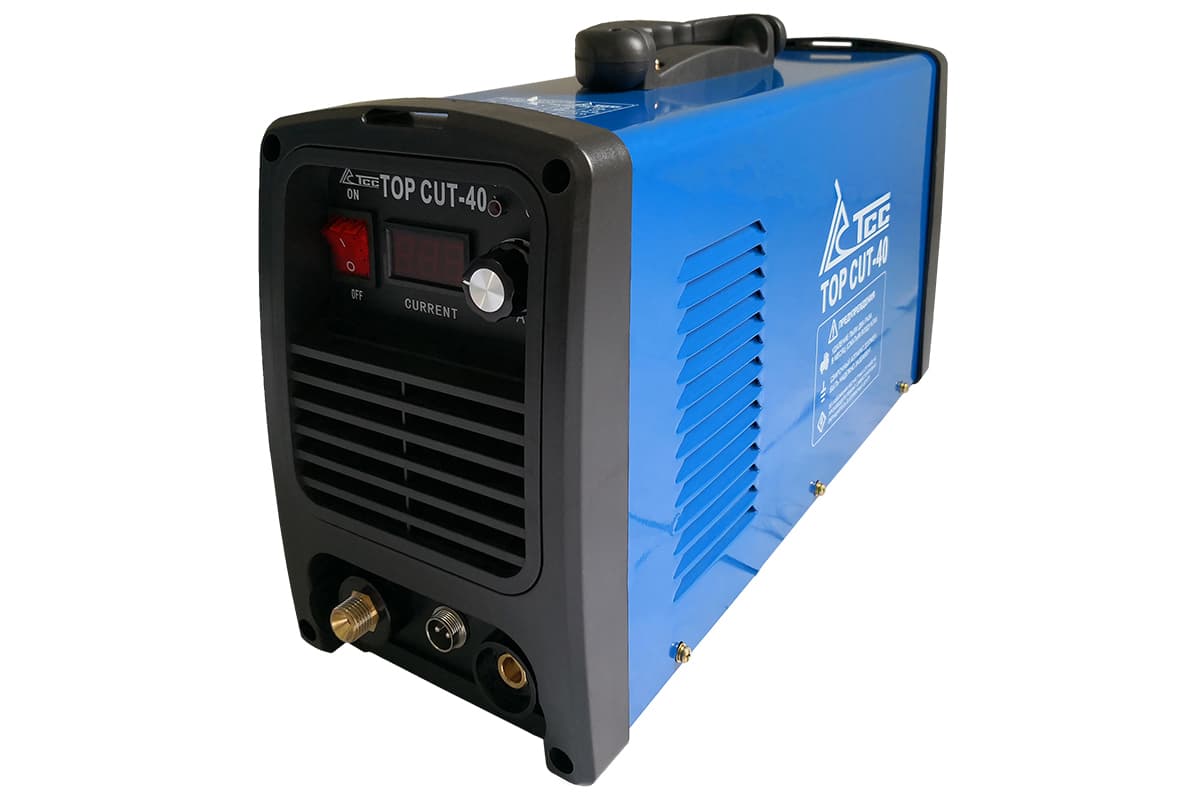
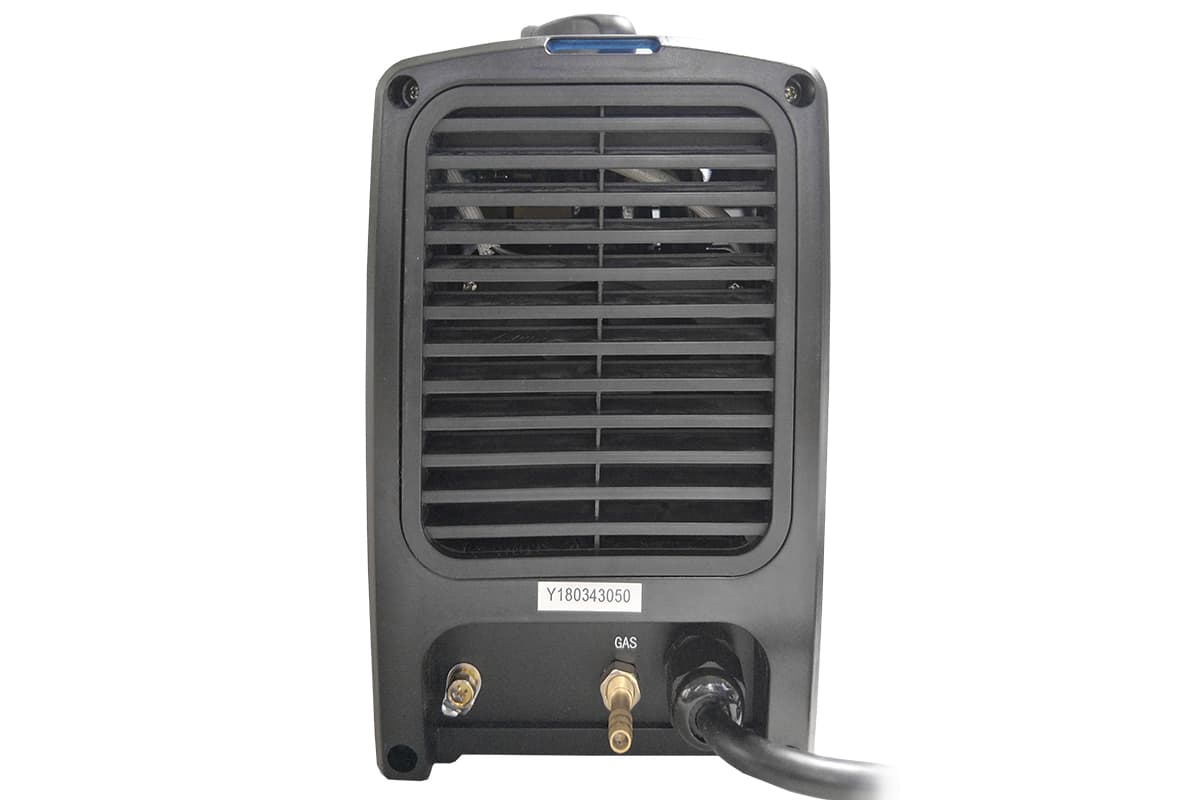
Шаг 3. Поджиг: контактный, бесконтактный HF и дежурная дуга
В карточках каталога два типа поджига.
Контактный — у TSS TOP CUT-40, PRO CUT-40, EVO CUT-50K и NEO CUT-50K. Сопло (через защитный колпачок) ставят на металл, нажимают кнопку — дуга зажигается от касания, и резак отводят на рабочую высоту. Плюсы — нет высокочастотных помех, проще и дешевле аппарат. Минусы — сопло касается металла при каждом поджиге и изнашивается быстрее, а по ржавчине и краске дуга зажигается хуже: место старта лучше зачистить до блеска.
Бесконтактный высокочастотный (HF) — у TSS EVO CUT-100 и EVO CUT-160 и у всех HUGONG в разделе. Дуга зажигается без касания, резак подносят на 2–3 мм и нажимают кнопку. Сопло живёт дольше, старт по грязному металлу надёжнее. Но высокочастотный разряд создаёт помехи: держите аппарат подальше от компьютеров, контроллеров и чувствительной электроники.
Дежурная (пилотная) дуга и режим резки сетки. У HUGONG INVERCUT 100 III и INVERCUT 160W есть режим резки сетки: аппарат быстро переключается между режущим током и дежурной дугой, и дуга не гаснет, когда резак проходит над отверстием. Это нужно для просечно-вытяжного листа, решёток и перфорированного металла. После такой работы обязательно переключитесь обратно в нормальный режим — производитель предупреждает, что постоянная резка в режиме сетки сокращает срок службы сопел.
2Т и 4Т. У HUGONG POWER CUT 70 HF III, INVERCUT 100 III и 160W есть 4-тактный режим: кнопку не нужно держать всё время реза. На длинных прямых это снижает усталость руки и рывки резака.
Шаг 4. Как правильно держать резак: высота и угол
- Угол — 90° к поверхности. Наклон в сторону даёт скошенную кромку: рез получается шире сверху, чем снизу, или наоборот.
- Высота — 1,5–3 мм для ручной резки на токах до 60–70 А, на мощных аппаратах — до 3–5 мм. Это ориентир, конкретное расстояние для своей горелки смотрите в руководстве. Выше — дуга растягивается, рез расширяется и косит. Ниже или вплотную — брызги летят в сопло, растёт риск двойной дуги.
- Касание при резке. Вести сопло прямо по металлу можно только тогда, когда горелка это допускает — с дистанционным упором или роликовой насадкой. Голым соплом по металлу на рабочем токе не режут.
- Опора для руки. Рез ровнее, когда рука лежит на упоре или ведёт резак вдоль линейки, а вы двигаетесь корпусом, а не только кистью. Перед резом сделайте холостой проход вдоль всей линии.
Шаг 5. Скорость: как определить по искрам
Правильную скорость не выставляют на аппарате, её держат рукой. Определяют её по снопу искр под листом:
| Что видно | Что это значит | Что сделать |
|---|---|---|
| Искры уходят сквозь лист вниз с небольшим наклоном назад, примерно 15–20° | скорость правильная | держать темп |
| Искры летят вверх, на резак и в лицо | лист не прорезан, слишком быстро или мал ток | замедлиться или добавить ток |
| Искры бьют строго вниз, на нижней кромке крупные капли грата | слишком медленно | ускориться |
| Тонкий твёрдый наплыв снизу, который трудно отбить | слишком быстро | немного замедлиться |
| Рез широкий, кромка оплавлена | медленно или резак высоко | ускориться, опустить резак |
Быстрее всего скорость находят пробным резом на обрезке того же металла: три полосы по 10–15 см на разной скорости. Грат, который отваливается от лёгкого удара, — признак медленной скорости; тонкий «приваренный» валик — быстрой.
Шаг 6. Начало реза: с кромки или прожигом
С кромки — лучший вариант всегда, когда он возможен. Ось сопла ставят точно на край листа, зажигают дугу, дожидаются, пока металл прорежется на всю толщину, и только потом начинают движение. Старт с кромки меньше всего нагружает расходники.
Прожиг (пирсинг) нужен, когда деталь вырезают из середины листа:
- Выберите точку прожига в отходе, в нескольких миллиметрах от линии реза, — на месте прожига отверстие получается шире реза.
- Наклоните резак примерно на 45°, чтобы выброс расплава летел в сторону, а не в сопло.
- Зажгите дугу и плавно выводите резак в вертикаль по мере прожига.
- Когда искры пошли сквозь лист, выходите на линию реза и ведите деталь.
Прожигом уверенно проходят примерно половину паспортной толщины. Толще — сверлите стартовое отверстие или заходите с кромки. Каждый прожиг изнашивает сопло сильнее, чем метр прямого реза, поэтому раскрой планируют так, чтобы прожигов было минимум.
Конец реза. На краю листа не отрывайте резак рано — дорежьте до конца. Отпустив кнопку, не убирайте горелку от аппарата сразу: воздух ещё идёт, охлаждая электрод. У TSS TOP CUT-40, PRO CUT-40 и EVO CUT-100 это «охлаждение воздухом после резки», у HUGONG POWER CUT 70 HF III время продувки регулируется — производитель прямо пишет, что охлаждение продлевает жизнь электрода.
Как ровно резать плазморезом ручным: направляющие и циркуль
Рука не держит прямую на метровой длине, поэтому для ровного реза ставят направляющую.
- Линейка или уголок на струбцинах. Подойдёт стальной уголок или полоса. Отступ от линии реза равен расстоянию от оси сопла до края колпачка: замерьте его один раз и отметьте на заготовке.
- Роликовая насадка. Держит постоянную высоту и сама катится по листу, поэтому рез ровный по глубине и ширине. В каталоге есть роликовая насадка для горелок P-80 — такая горелка стоит на TSS EVO CUT-100, HUGONG POWER CUT 70 HF III и INVERCUT 100 III; совместимость с конкретной горелкой уточните у менеджера.
- Пруток вдоль линии. На черновых работах вдоль разметки прихватывают пруток 4–6 мм и ведут резак по нему.
- Труба. Её оборачивают полосой плотного картона или линолеума с ровным краем, размечают и режут по краю полосы.
- Циркуль для кругов. Это штанга с центровой иглой, закреплённая на горелке. В центре круга набивают керн, выставляют радиус с поправкой на половину ширины реза и проходят круг одним движением, начав с прожига внутри отхода. Циркуль и упоры подбирают под конкретную горелку — PT-31, P-80 или A-141 и LT-141.
Разметка. Мел сдувает струёй воздуха; надёжнее керновать линию с шагом 10–20 мм или размечать маркером. Закладывайте припуск на ширину реза: на 40-амперных аппаратах это обычно полтора-два миллиметра.
Фигурный рез и отверстия
- Порядок. Сначала вырезают внутренние контуры и отверстия, потом наружный: пока деталь связана с листом, её не ведёт.
- Углы. Во внутренний угол не поворачивайте резак на месте — выйдите петлёй в отход и зайдите с другой стороны. На поворотах чуть сбавляйте скорость, иначе угол «срежется».
- Мелкие отверстия. Отверстие диаметром меньше полутора-двух толщин металла ручной плазмой выходит конусным и рваным. Такие отверстия сверлят.
Если после резки кромки идут под сварку, зачистите окалину и грат до металла. Про подготовку соединений — в статьях сварка профильной трубы и сварка тонкого металла.
Ошибки при резке плазморезом и как их исправить
| Проблема | Частые причины | Что сделать |
|---|---|---|
| Окалина и грат на нижней кромке | скорость не та, мал ток, изношено сопло | найти скорость пробным резом, добавить ток, сменить пару сопло–электрод |
| Косой рез | наклон резака, большая высота, разработанное сопло | держать 90°, опустить резак, заменить сопло |
| Двойная дуга (дуга бьёт между соплом и металлом, сопло выгорает с торца) | касание соплом на рабочем токе, низкое давление, брызги при прожиге, изношенное сопло | поднять резак, проверить давление на продувке, прожигать под наклоном, сменить сопло |
| Быстрый износ сопла и электрода | влага и масло в воздухе, много прожигов, ток выше номинала сопла, долгая дуга в воздухе | осушитель, старт с кромки, сопло под свой ток, не держать дугу без металла |
| Дуга гаснет или не прорезает | плохой контакт массы, высокое давление, резак высоко, мал ток | зачистить место под зажим, выставить давление по паспорту, опустить резак |
| Аппарат отключается посреди реза | сработала тепловая защита | дать остыть, учитывать ПВ при 40 °C |
Плазморезы на 380 В: рез 25–60 мм
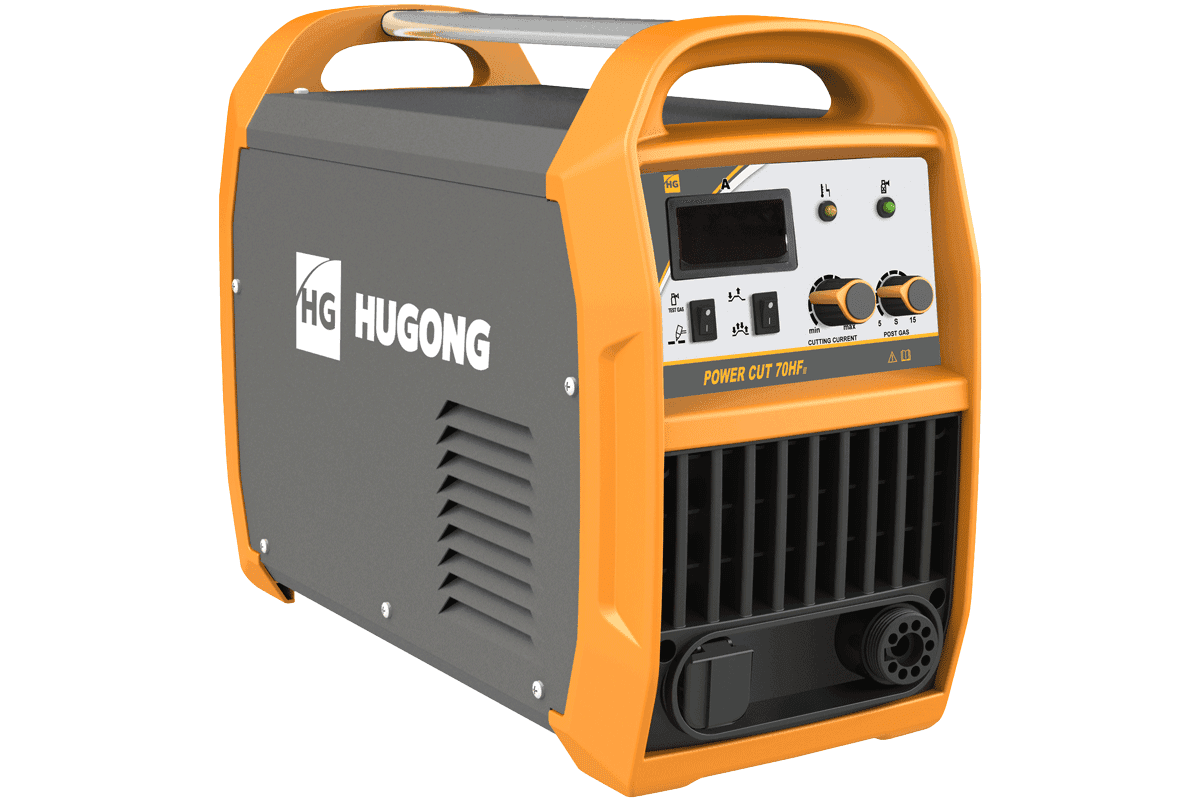
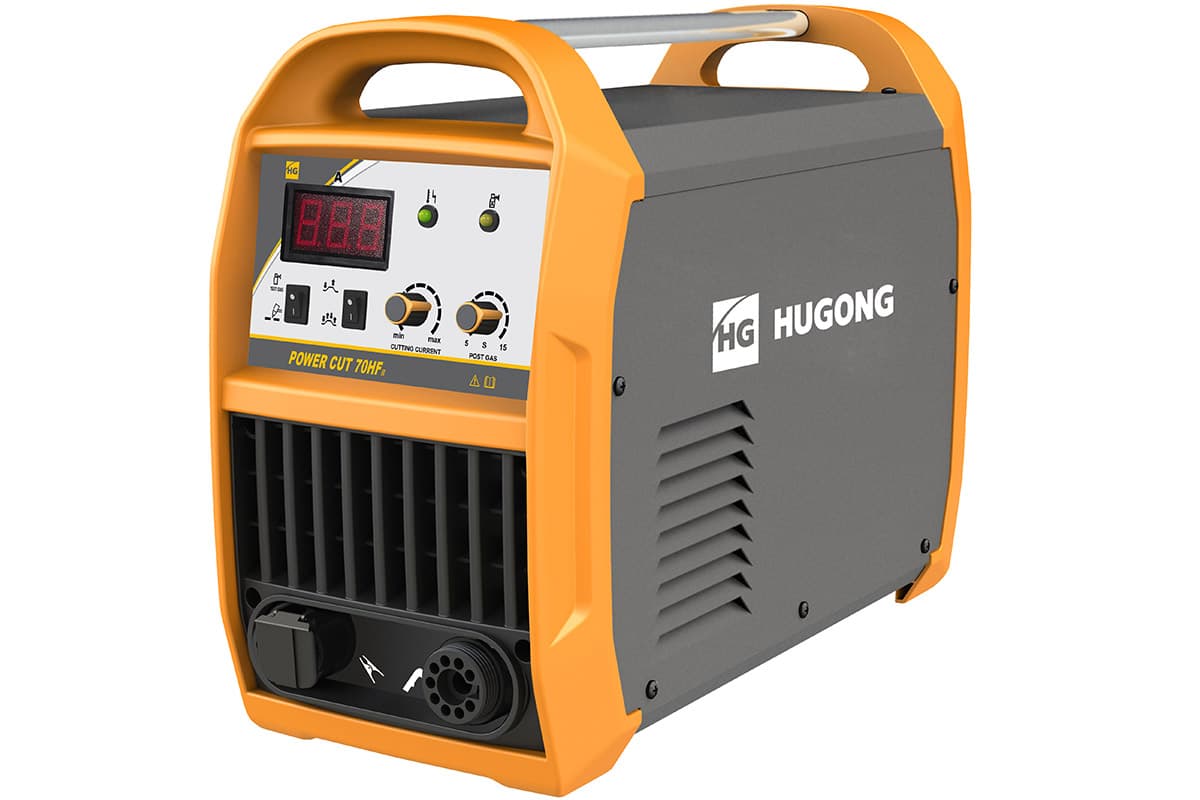
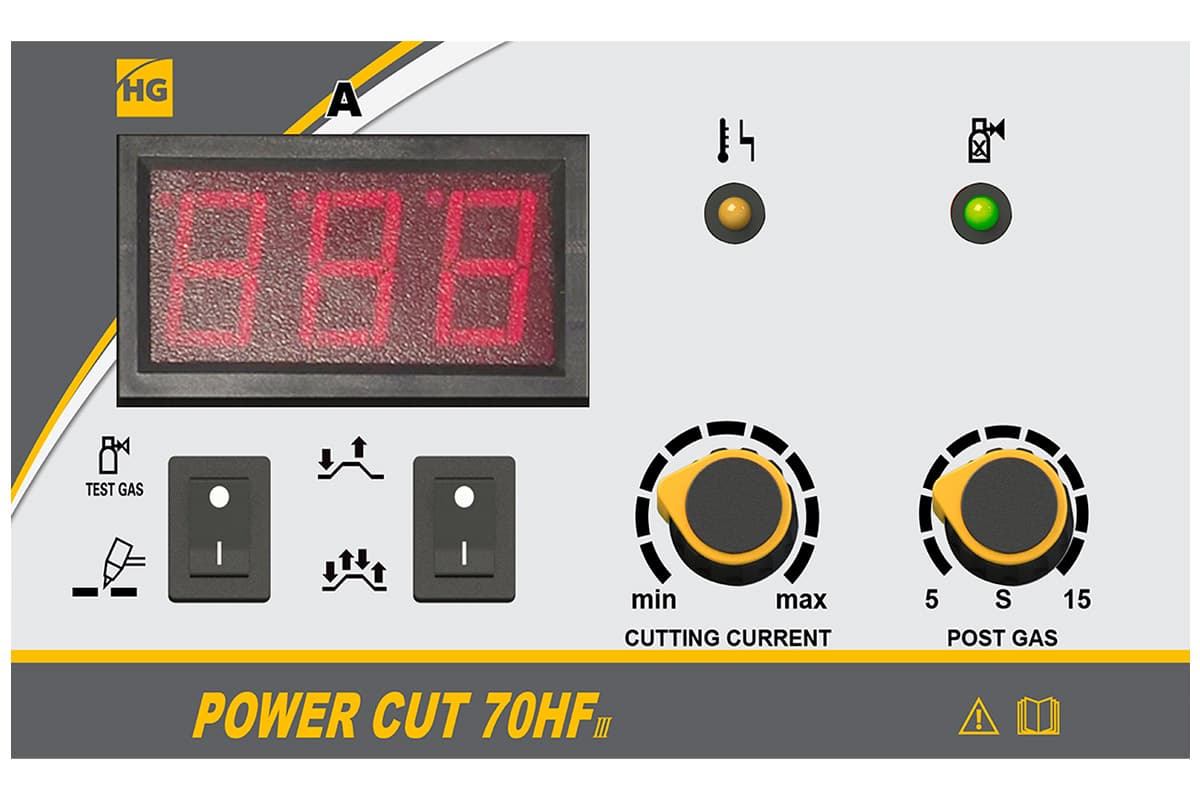
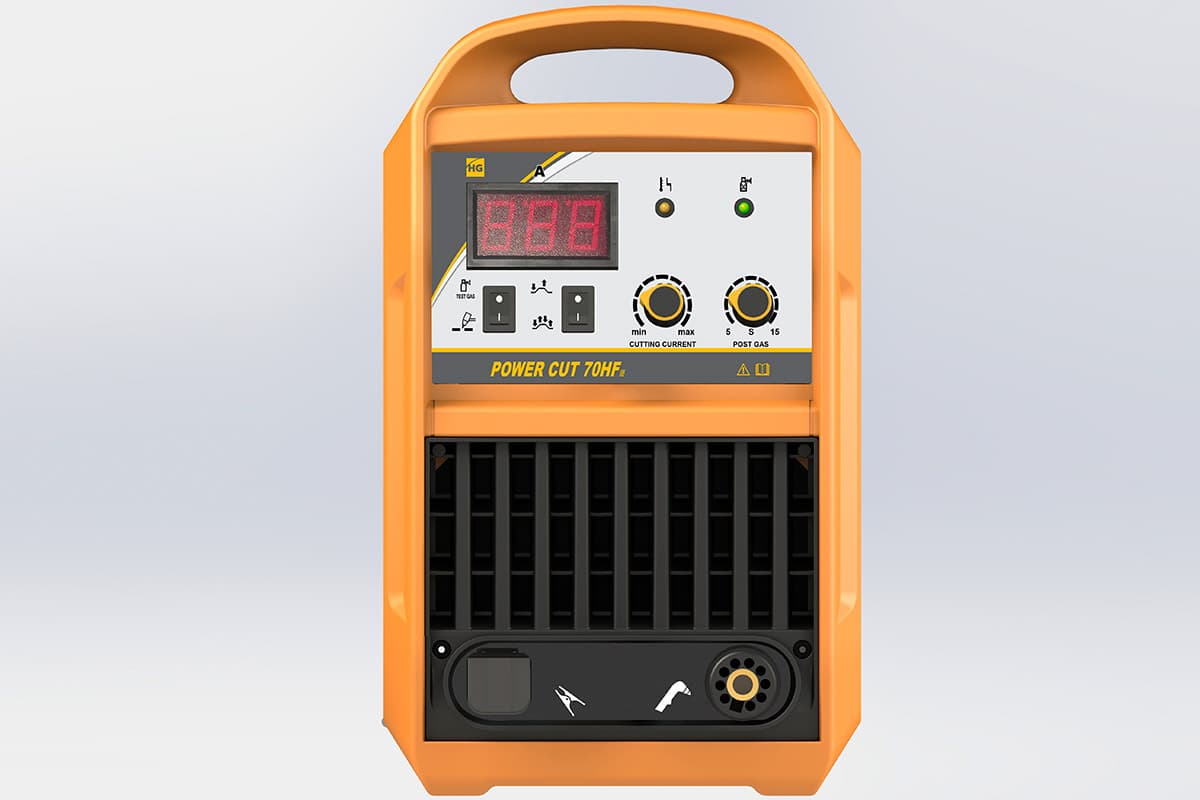
Аппарат воздушно-плазменной резки HUGONG POWER CUT 70 HF III
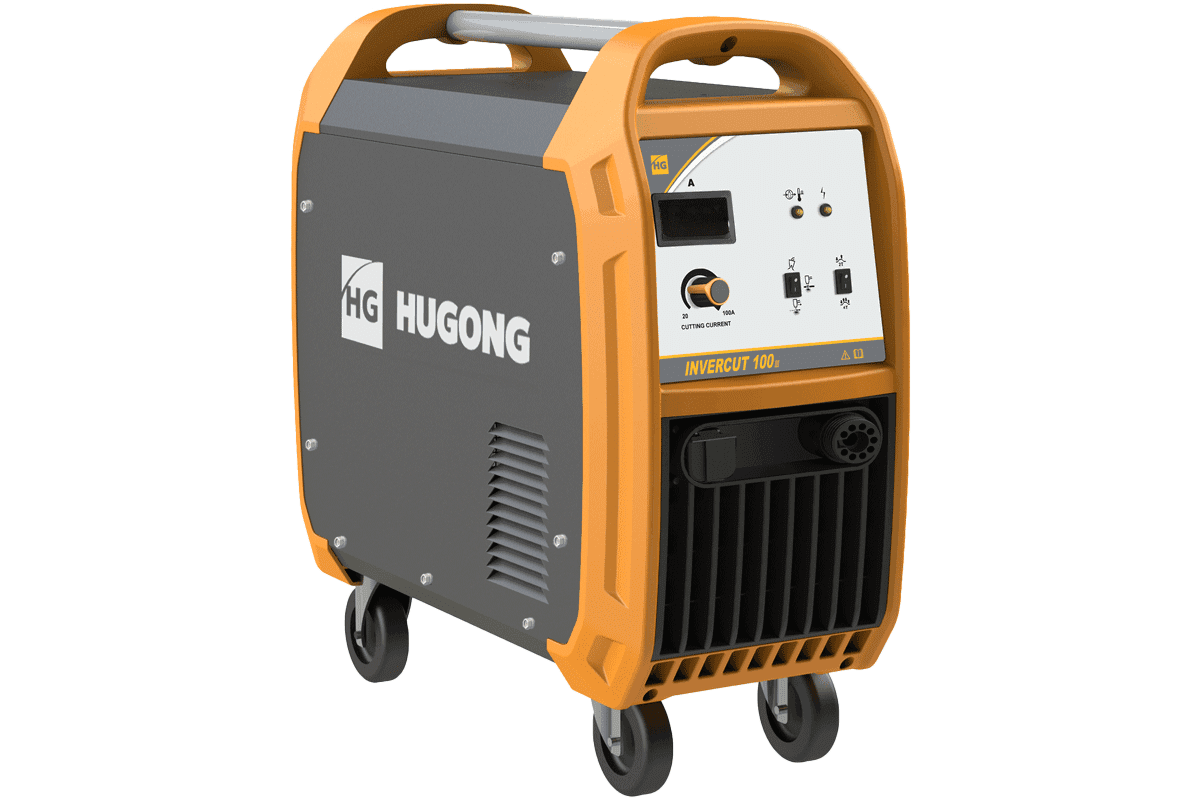
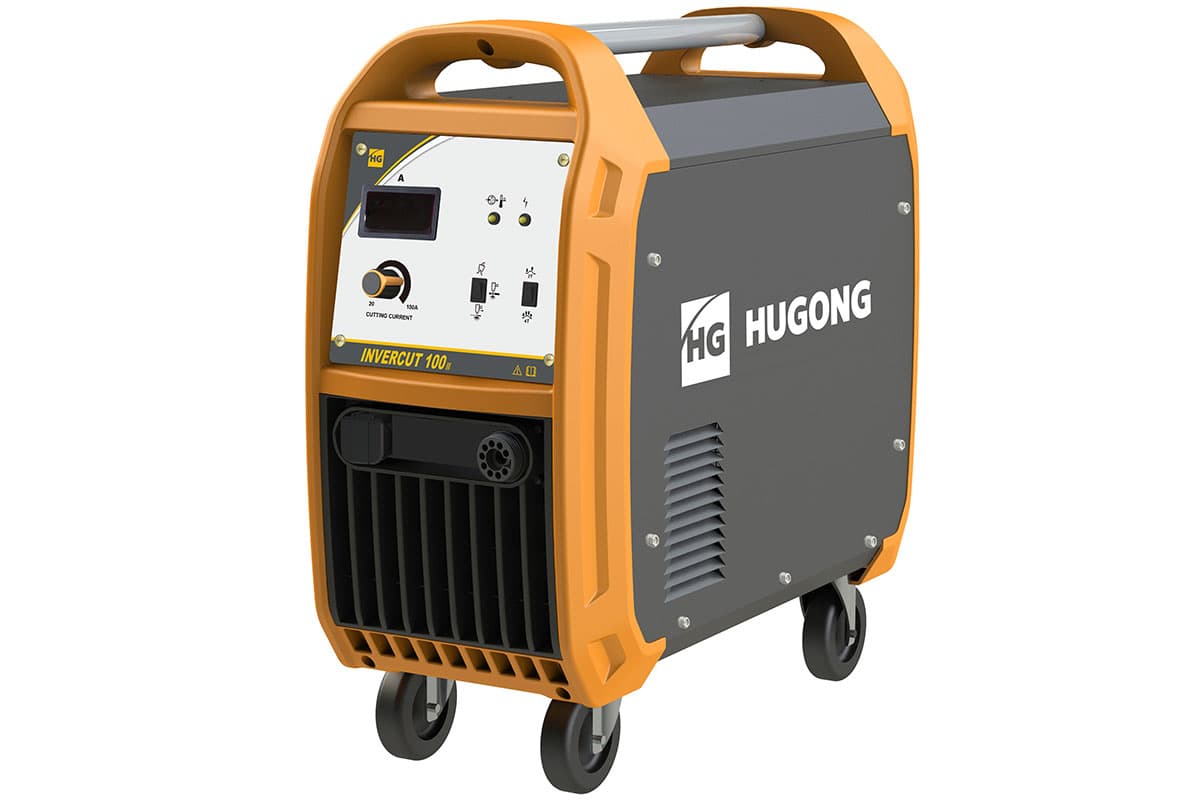
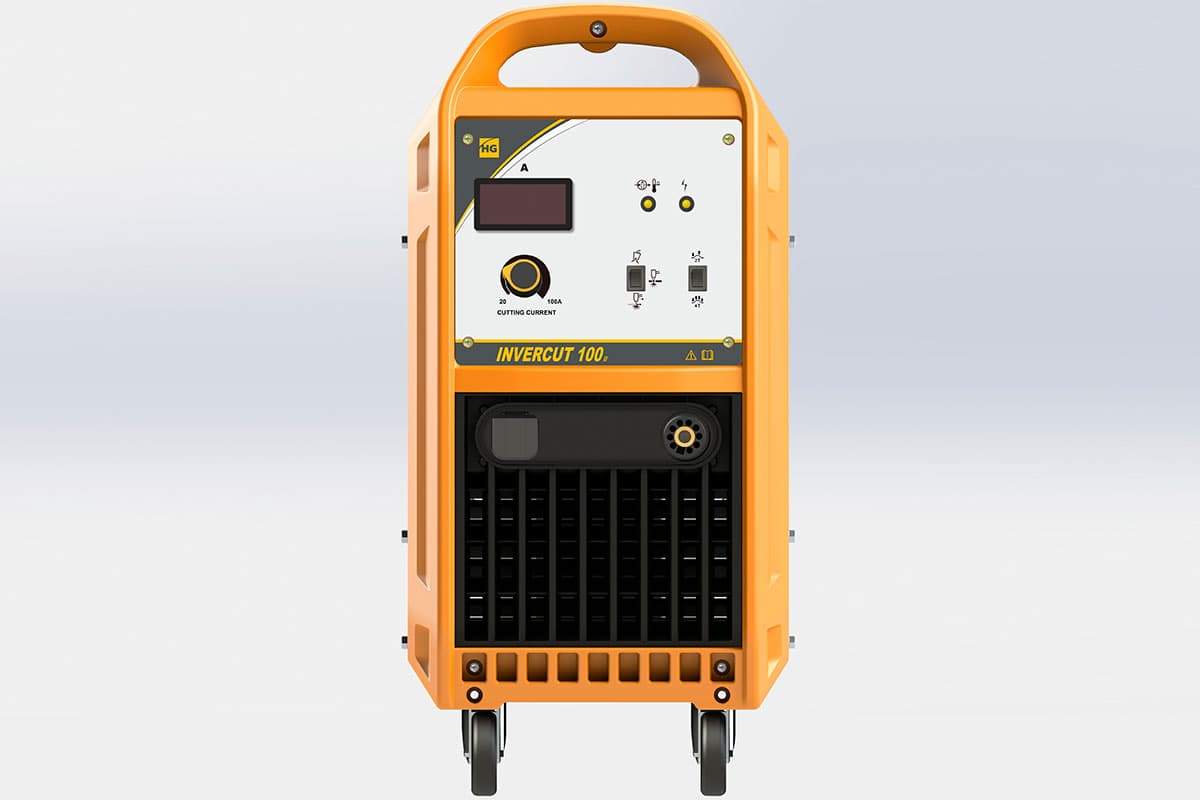
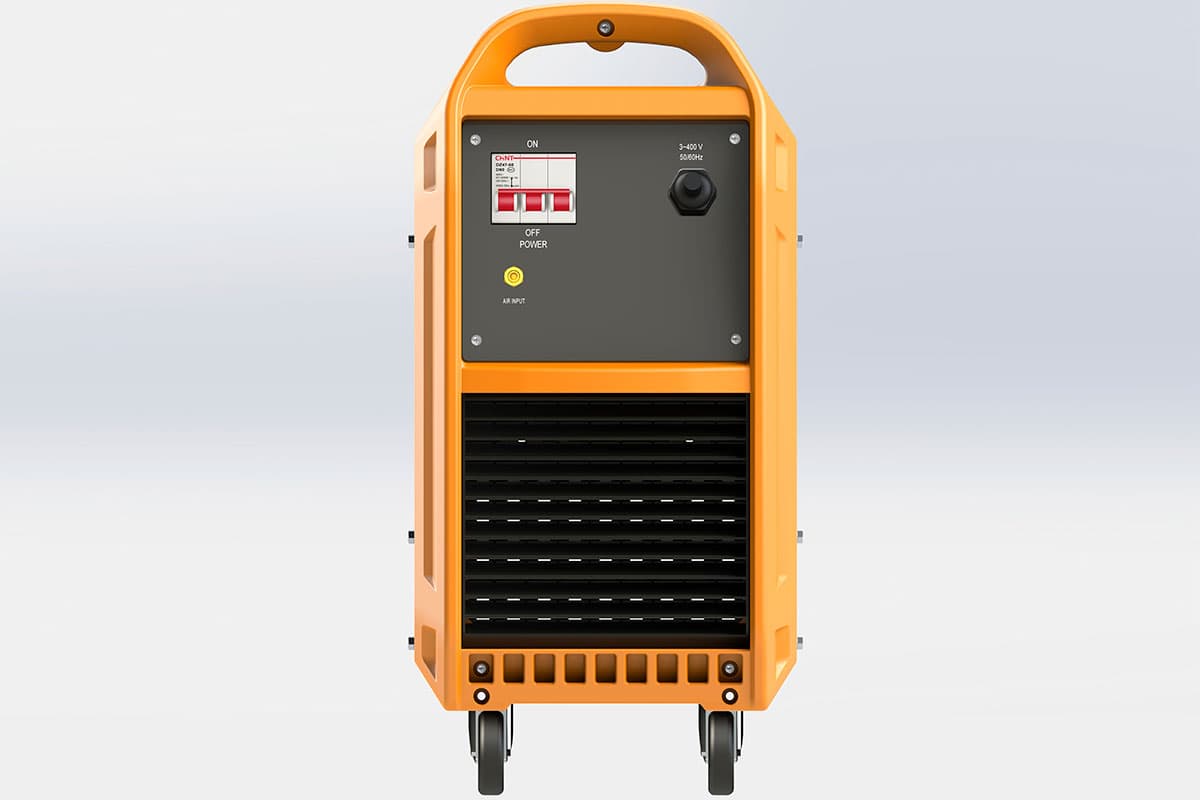
Аппарат воздушно-плазменной резки HUGONG INVERCUT 100 III
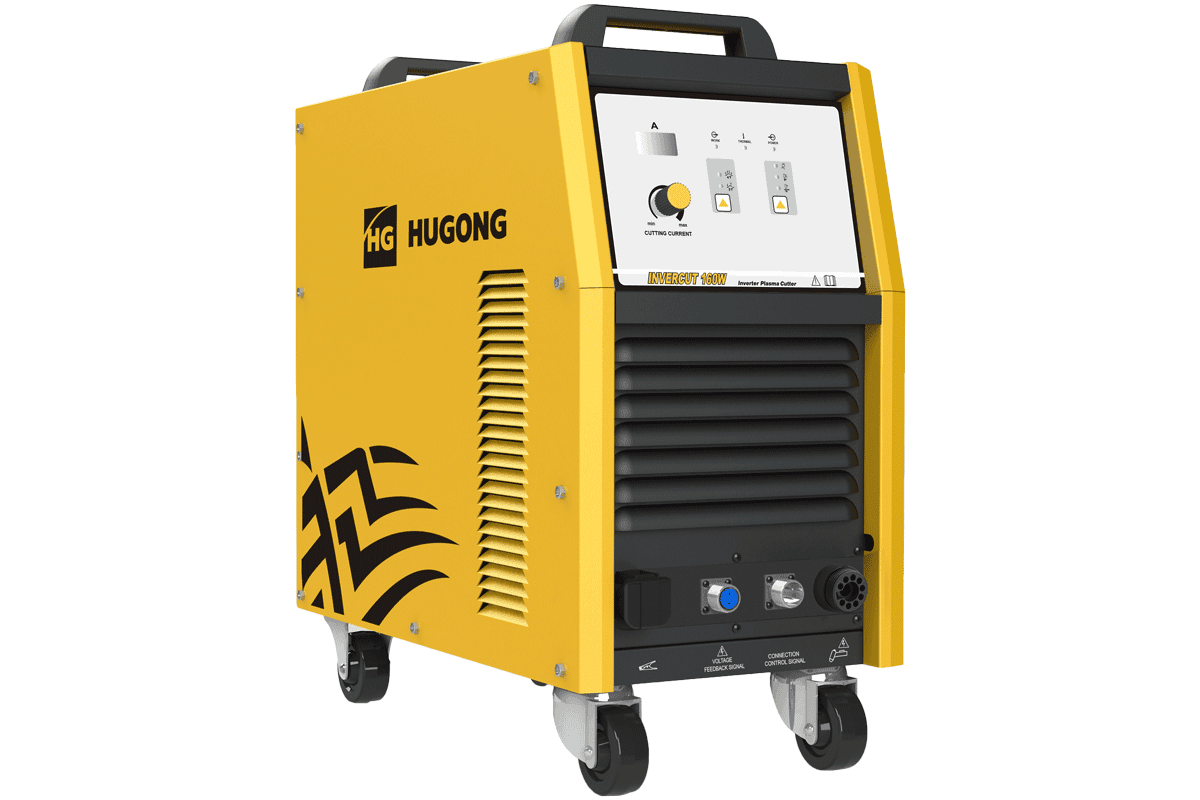
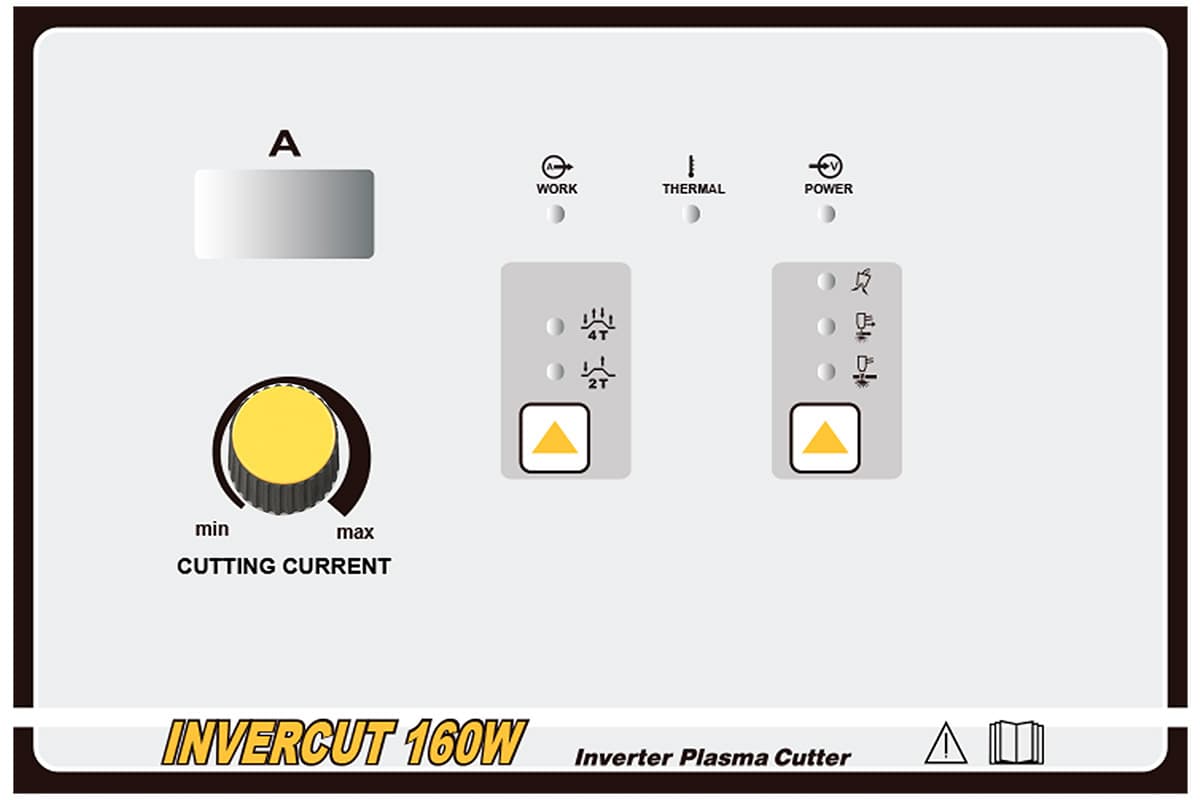
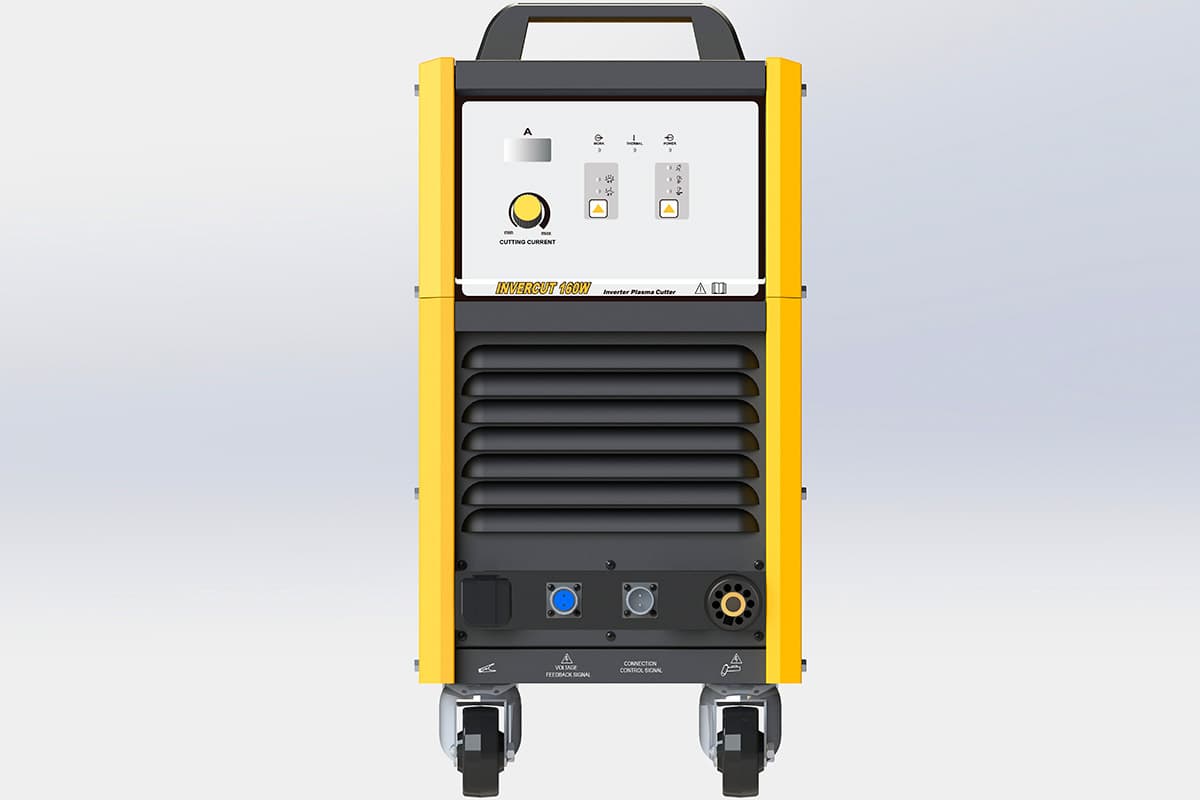
Аппарат воздушно-плазменной резки HUGONG INVERCUT 160W
Безопасность при работе плазморезом
- Глаза. Дуга плазмы светит ультрафиолетом, как сварочная. Ориентир по затемнению — DIN 5–6 при токе до 60 А и DIN 8–9 при 60–160 А; точное соответствие смотрите в инструкции к маске или очкам. Как выбрать маску — в статье сварочная маска.
- Слух. Струя плазмы выходит со сверхзвуковой скоростью — в описании моделей каталога производитель прямо требует наушники или беруши.
- Одежда. Краги, куртка из негорючей ткани с длинным рукавом, закрытая обувь. Синтетика под искрами плавится и прилипает к коже.
- Вентиляция. Работайте на улице или с вытяжкой. Особенно вреден дым от оцинковки, окрашенного металла и нержавейки.
- Пожар. Искры летят на несколько метров: уберите ветошь, растворители, топливо, держите рядом огнетушитель и проверьте место через 20–30 минут после работы. Ёмкости из-под топлива и газа без дегазации не режут никогда.
- Сжатый воздух. Не направляйте шланг на людей. Если вместо компрессора используете баллон со сжатым воздухом или азотом — только через редуктор, баллон закреплён вертикально и стоит вдали от искр.
- Кардиостимулятор. Людям с кардиостимулятором нельзя работать рядом с аппаратами с высокочастотным поджигом без разрешения врача.
Для выездной резки там, где сети нет, аппарат питают от генератора — подбор мощности с запасом под инвертор разобран в статье какой генератор нужен для сварочного инвертора. Если резка нужна от случая к случаю, а варить приходится чаще, посмотрите универсальные аппараты MMA/TIG/CUT: например, TSS EVO CT-518 режет на 15–50 А до 18 мм. Все плазморезы — в разделе плазменная резка, горелки, сопла и электроды — в разделе расходники и комплектующие CUT, остальная техника — в разделе сварочное оборудование. PROTSS — официальный дилер ТСС: работаем с юрлицами по счёту, доставляем по России, юрлицам — скидки до 30%.
Частые вопросы
Как правильно резать плазморезом?
Выставьте давление воздуха по паспорту аппарата (у 40-амперных моделей каталога 3–6 атм), закрепите массу на зачищенном металле, подберите ток с запасом: для чистого реза лист не толще 50–60% паспортного максимума. Начинайте с кромки, держите сопло под 90° на высоте 1,5–3 мм и ведите резак так, чтобы искры уходили сквозь лист с небольшим наклоном назад. В конце реза не убирайте горелку сразу — воздух ещё охлаждает электрод.
Как настроить плазморез по толщине металла?
Ориентиры для стали при ручной резке: 1–2 мм — 15–25 А, 3–4 мм — 25–35 А, 5–6 мм — 35–40 А, 8–10 мм — 50–70 А, 12–16 мм — 70–100 А, 20–25 мм — 100–130 А. Точный режим — в руководстве аппарата. Паспортная максимальная толщина — это разделительный рез: у HUGONG CT520 это 20 мм, а качественный рез — 12 мм. Поэтому на 40-амперном аппарате ровную кромку рассчитывайте получить примерно до 6–7 мм.
Какое давление воздуха нужно для плазмореза?
То, что указано в паспорте конкретной модели: у TSS TOP CUT-40, PRO CUT-40 и EVO CUT-50K — 3,5–5 атм при 170–200 л/мин, у HUGONG POWERCUT 40K — 3–6 атм при 160 л/мин, у TSS EVO CUT-100 — 4,5–5 атм при 300–350 л/мин, у TSS EVO CUT-160 — 6–8 атм при 350–400 л/мин. Давление выставляют при включённой продувке, а не в покое, и компрессор должен держать расход непрерывно.
Как ровно резать плазморезом ручным?
Используйте направляющую: стальной уголок или полосу на струбцинах с отступом, равным расстоянию от оси сопла до края колпачка, или роликовую насадку, которая держит постоянную высоту. Для кругов нужен циркуль с центровой иглой. Перед резом сделайте холостой проход по всей линии, держите резак под 90° и рукой опирайтесь на упор.
Почему плазморез не режет металл?
Чаще всего из-за плохого контакта массы — зажим стоит на краске или ржавчине. Следом идут неправильное давление воздуха (низкое или слишком высокое), изношенная пара сопло–электрод, слишком большая высота резака или слишком высокая скорость при малом токе. Если металл толще 50–60% паспортного максимума, аппарат режет на пределе: медленно и с гратом.
Чем опасен плазморез?
Высоким напряжением холостого хода: у моделей каталога 210–347 В, поэтому расходники меняют только на отключённом от сети аппарате. Ультрафиолетом дуги — нужен светофильтр, ориентир DIN 5–6 до 60 А и DIN 8–9 при 60–160 А. Шумом сверхзвуковой струи — нужны наушники. Искрами, которые разлетаются на несколько метров, и дымом от оцинковки и краски. Высокочастотный поджиг опасен для людей с кардиостимулятором.
Что нужно для резки плазморезом?
Аппарат с горелкой и кабелем массы — обычно они в комплекте, источник сжатого воздуха с влагоотделителем, запасные сопла и электроды под свою горелку (PT-31, P-80, A-141 или LT-141), средства защиты: маска или очки со светофильтром, наушники, краги и негорючая одежда. Для ровного реза — линейка на струбцинах или роликовая насадка, для кругов — циркуль.