
Сварка профильной трубы электродом и полуавтоматом: ток, углы, порядок швов

Филимонов Иван
Эксперт PROTSS · 5 октября 2026 г.
Профильную трубу 1,5–4 мм варят электродом 2–3 мм на 40–120 А или полуавтоматом проволокой 0,8 мм. Разбираем режимы по толщине стенки, углы 90° и 45°, Т-соединения, порядок швов против поводки и защиту полости от коррозии.
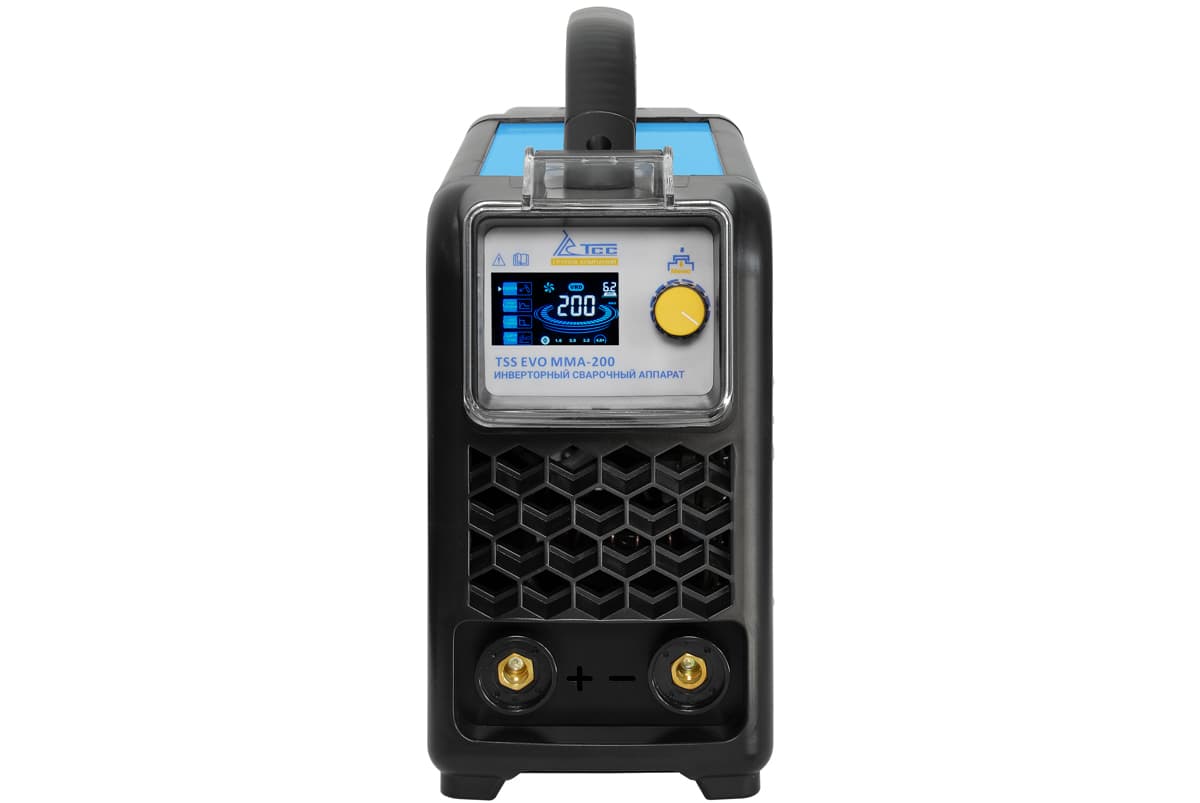
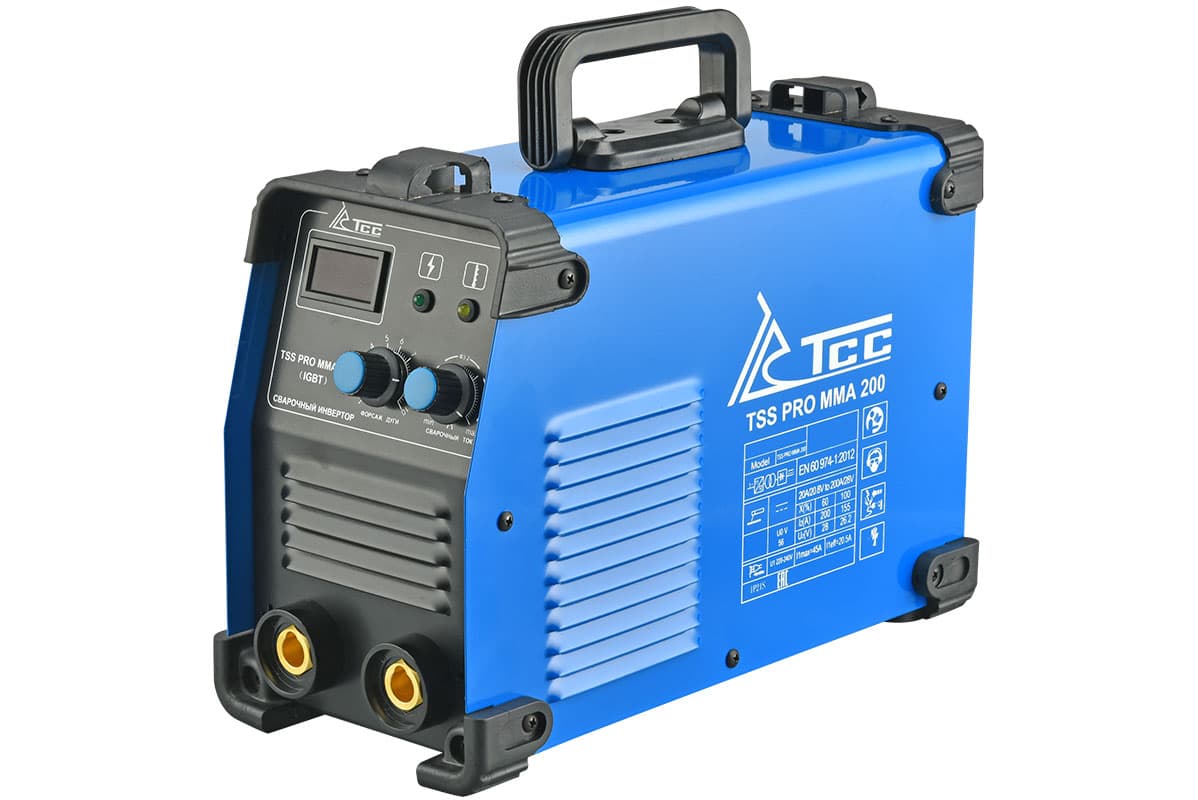
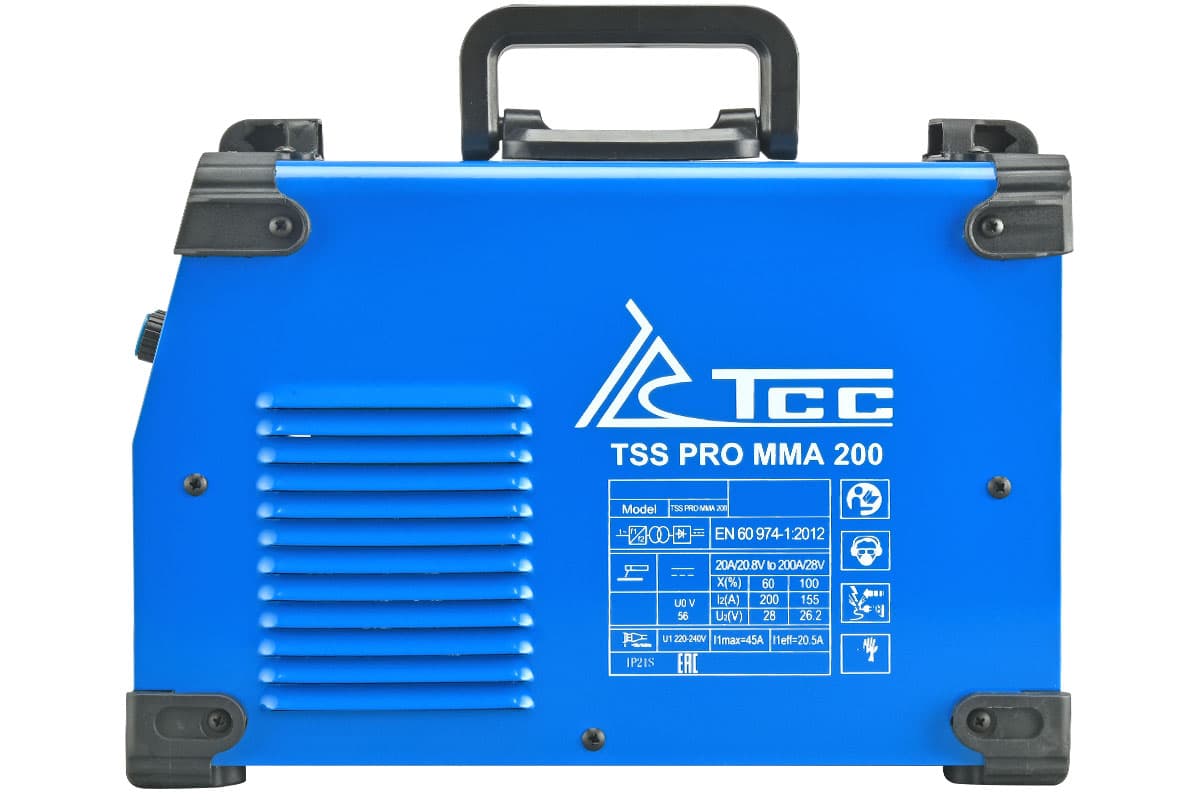
Сварка профильной трубы для каркаса, ворот, навеса или теплицы чаще всего — это стенка 1,5–3 мм, и её проще всего варить электродом 2–2,5 мм на токе около 40–90 А или полуавтоматом проволокой 0,8 мм. Для такой работы хватает бытового инвертора на 160–200 А от розетки 220 В — например, TSS EVO MMA-200 за 6 000 ₽ или TSS PRO MMA-200 за 6 204 ₽ с ПВ 80%; если профиля много и он тонкий, удобнее полуавтомат вроде TSS PRO MIG/MMA-160 за 20 340 ₽. Цены на момент публикации. Но качество каркаса решает не аппарат, а сборка, прихватки и порядок швов — именно из-за них ворота перестают закрываться, а навес ведёт винтом.
Электрод или полуавтомат: какая сварка лучше для профильной трубы
Оба способа сваривают профиль одинаково прочно, если режим подобран правильно. Разница — в удобстве на тонкой стенке и в том, где идёт работа.
| Критерий | Электрод (MMA) | Полуавтомат (MIG/MAG) |
|---|---|---|
| Удобная толщина стенки | от 1,5–2 мм | от 1 мм |
| Риск прожечь торец | выше, особенно электродом 3 мм | ниже, ванна меньше и управляемее |
| Шлак | отбивать после каждого шва | нет (в газе) |
| Работа на улице и ветре | без ограничений | газ сдувает; на ветру — порошковая проволока |
| Расходники | только электроды | проволока, газ, наконечники |
| Цена аппарата в каталоге | от 4 800 ₽ | от 20 340 ₽ |
Практическое правило: забор, ворота и навес из трубы 40×20 и 60×40 со стенкой 2 мм нормально варятся электродом. Теплица, стеллажи, мебельный каркас из профиля 20×20 и 25×25 со стенкой 1–1,5 мм — работа для полуавтомата. Если варить приходится и то и другое, есть модели «два в одном» с режимами MIG и MMA.
Ток и электроды по толщине стенки профильной трубы
Ниже — общепринятые ориентиры для низкоуглеродистой стали в нижнем положении. Это стартовая точка, а не таблица производителя: уточняйте по паспорту аппарата и пачке электродов, а на месте подстраивайте по пробному шву на обрезке той же трубы.
| Стенка трубы | Электрод, диаметр | Ток MMA | Проволока | Ток MIG |
|---|---|---|---|---|
| 1–1,5 мм | 1,6–2 мм | 35–60 А | 0,6–0,8 мм | 40–80 А |
| 2 мм | 2–2,5 мм | 50–80 А | 0,8 мм | 70–110 А |
| 3 мм | 2,5–3 мм | 70–110 А | 0,8–1,0 мм | 100–150 А |
| 4 мм | 3 мм | 90–130 А | 1,0 мм | 130–180 А |
Почему у профиля ток ниже, чем у листа той же толщины: у листа тепло уходит во все стороны, а у трубы на торце — только вдоль одной стенки. Кромка нагревается быстро, и ванна на углу проваливается раньше, чем на середине стенки. Поэтому сварка профильной трубы 2 мм электродом 3 мм возможна, но требует опыта: ток на нижней границе пачки, дуга короткая, шов прерывистый. Новичку проще взять электрод 2,5 мм.
Полярность для тонкостенного профиля — обычно обратная, держатель на «плюсе»: деталь греется меньше. Но приоритет у надписи на пачке — некоторые электроды рассчитаны на прямую полярность или переменный ток.
Какие электроды для сварки профильной трубы
Для каркасов, ворот и навесов обычно хватает рутиловых электродов типа Э46 (например, распространённые марки АНО-4, АНО-21, МР-3): они легко зажигаются на малом токе, держат короткую дугу, шлак отходит без труда, к ржавчине на кромках менее чувствительны. Электроды с основным покрытием (УОНИ-13/55) дают более пластичный шов, но им нужна прокалка, обратная полярность и чистый металл — их берут для нагруженных узлов: стоек навеса под снег, ферм, рам прицепа.
Диаметр важнее марки. Самая частая ошибка — электрод 3 мм «потому что он был в гараже» на трубе со стенкой 1,5 мм: ток для его устойчивой дуги уже прожигает стенку. Подробно о покрытиях, прокалке и хранении — в статье какие электроды выбрать, основы поджига и ведения дуги — в статье сварка инвертором для начинающих.
Подготовка и сборка: резка, зазоры, прихватки
- Резка в размер и под угол. Отрезной круг 1–1,6 мм или ленточная пила. Заусенцы снимают, иначе торцы не сойдутся плотно.
- Зачистка. Окалину, краску и ржавчину снимают на 15–20 мм от кромки. Оцинкованный профиль зачищают от цинка в зоне шва — об этом ниже в разделе о безопасности.
- Зазор. На стенке до 2 мм — практически без зазора, плотная подгонка. На 3–4 мм допустим зазор около 1 мм, чтобы проварить на всю толщину.
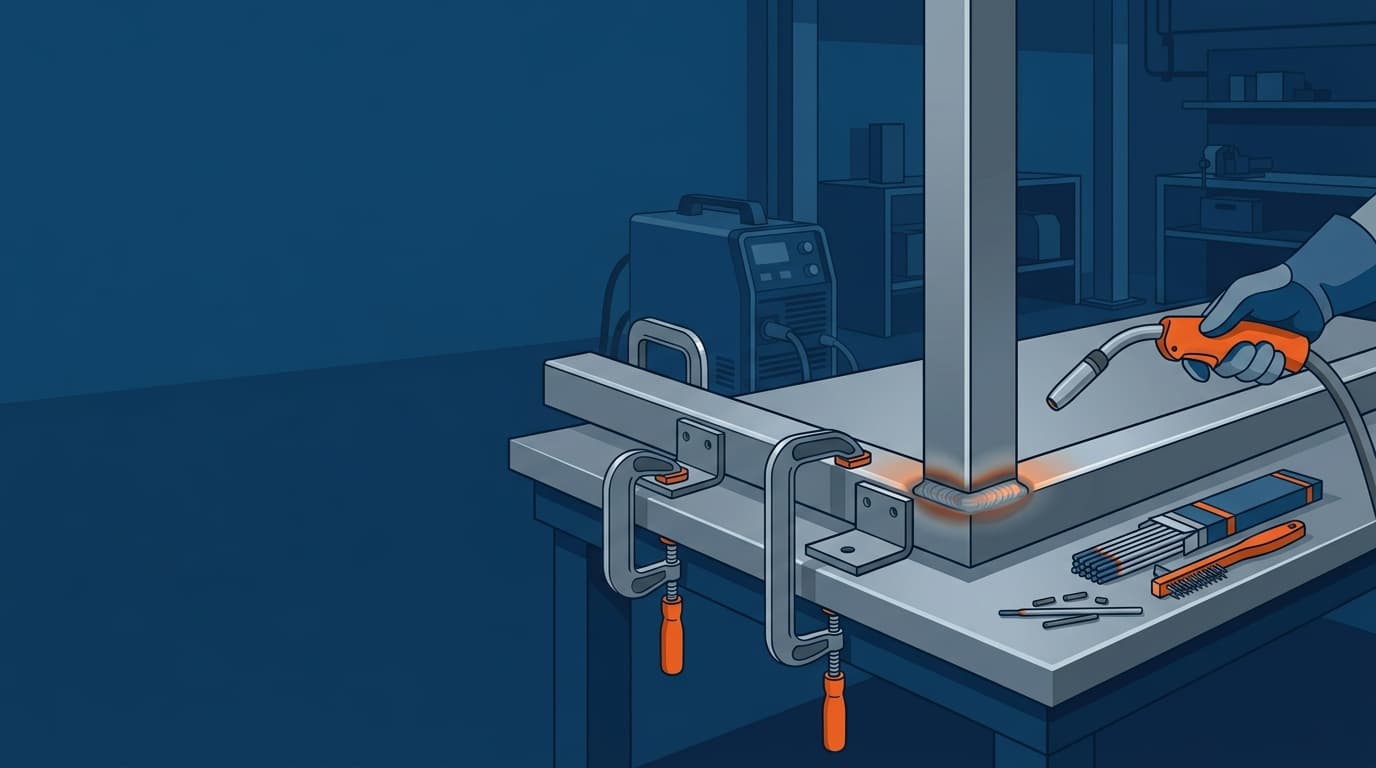
- Фиксация. Детали прижимают к ровному столу или плите струбцинами, углы — угловыми магнитами или угловыми струбцинами. Без фиксации прихватка тянет деталь, и угол 90° превращается в 88°.
- Прихватки. Короткие точки 5–10 мм. На узле из трубы 40×20 — по прихватке на каждую широкую сторону, на крупном профиле — на каждую сторону. На длинных стыках — через 150–250 мм.
- Контроль геометрии. После прихваток рамку меряют по диагоналям: разница больше 2–3 мм на воротах — выбивают прихватку и выравнивают сейчас, а не после сварки.
Сварка углов профильной трубы: 90° и 45°
Угол 90° с торцом на стенку. Самый простой узел: одна труба упирается торцом в боковую стенку другой. Открытый торец потом закрывают заглушкой или вваривают пластину. Дугу держат на сплошной стенке, ванну подтягивают к торцу — так меньше риск прожечь кромку.
Угол 45° («на ус»). Обе трубы режут под 45° и стыкуют. Узел аккуратный и закрытый, внутренняя полость изолирована, но сборка требует точного реза: ошибка в 1° на каждой детали даёт 2° на углу. Варят его так:
- сначала прихватки на двух противоположных сторонах, проверка угла угольником;
- затем короткие швы поочерёдно на противоположных сторонах — наружная, внутренняя, верх, низ;
- скруглённое ребро профиля проходят одним движением, не начиная и не обрывая шов на нём: на ребре металл тоньше, и кратер там прожигается.
Если варите угловой шов на 90° в вертикальном положении — например, на уже установленном столбе ворот, — технику снизу вверх и сверху вниз смотрите в статье сварка вертикального шва.
Т-образное соединение и стыковка профильной трубы сваркой
Т-образное соединение. Перекладина торцом упирается в середину стойки. Варят по периметру торца угловым швом. Стойка массивнее торца, поэтому электрод или горелку направляют на стойку под углом 45–60°, а ванну подводят к кромке перекладины. Сначала варят две широкие стороны, потом узкие — так узел меньше перекашивает.
Соединение профильной трубы сваркой встык — когда трубу нужно удлинить. Торцы режут ровно под 90°, внутрь вставляют вкладыш — отрезок трубы меньшего сечения или полосу, которая заходит в обе трубы на 30–50 мм. Вкладыш держит соосность и не даёт ванне провалиться внутрь. Варят по периметру с поворотом трубы, чтобы большая часть шва шла в нижнем положении. Если стык нагруженный — например, в прогоне навеса, — его сверху усиливают накладкой.
Сварка профильной трубы к круглой. Торец профиля подгоняют по радиусу трубы шлифмашиной, иначе по бокам остаются клиновидные зазоры, которые на тонкой стенке не заварить. Если речь идёт о трубопроводах под давлением, это другая технология — она разобрана в статье какой аппарат выбрать для сварки труб.
Порядок наложения швов: как не повело каркас
Профильную трубу ведёт потому, что каждый шов при остывании стягивает металл в свою сторону. Если варить все швы рамки подряд с одной стороны, деформации складываются, и ворота становятся «пропеллером». Порядок, который работает:
- Собрать каркас целиком на прихватках и проверить диагонали.
- Прижать к столу струбцинами по углам и в середине длинных сторон.
- Варить узлы по диагонали: левый верхний — правый нижний — правый верхний — левый нижний.
- В каждом узле — сначала одна сторона, потом противоположная, а не обе соседние подряд.
- Длинные швы — участками 20–30 мм вразбежку, давая предыдущему остыть.
- Перевернуть каркас и проварить обратную сторону в том же порядке.
- Снимать струбцины только после полного остывания.
Охлаждать узлы водой не стоит: резкое охлаждение увеличивает напряжения в шве. Если каркас всё-таки повело на 2–3 мм, его правят нагревом выпуклой стороны или стягиванием перед следующими швами — сварка противоположной стороны часто сама возвращает геометрию.
Сварка тонкостенной профильной трубы без прожогов
Профиль 20×20, 25×25 и 40×20 со стенкой 1–1,5 мм — самая капризная часть каркасов теплиц и стеллажей. Ключевые приёмы:
- ток на нижней границе, электрод 1,6–2 мм или проволока 0,6–0,8 мм;
- шов точками или короткими участками, а не одним проходом;
- дугу направлять на более массивную деталь — на стенку, а не на торец;
- начинать шов с середины широкой стороны и уходить к ребру, а не наоборот;
- при прожоге — дать остыть и закрыть дыру от краёв к центру короткими точками.
Подробный разбор режимов, импульсной сварки и медной подкладки — в статье сварка тонкого металла. Для профиля такой толщины электрод требует аппарата, который устойчиво держит дугу на малом токе: у TSS PRO MMA-200 диапазон электродов заявлен от 1 мм, у большинства инверторов — от 1,6 мм.
Сварка профильной трубы полуавтоматом
Для стенки 1,5–3 мм — проволока 0,8 мм, газовая смесь аргона с углекислотой: дуга мягче и брызг меньше, чем на чистой углекислоте. Вылет проволоки 8–12 мм, горелка углом вперёд, без широких колебаний. На торцах и углах полуавтомат удобен тем, что можно поставить серию точек и не отбивать шлак между ними.
Сварка профильной трубы полуавтоматом без газа возможна самозащитной порошковой проволокой: так варят на улице и ветру, но шов даёт шлак, больше брызг и прожигает тонкую стенку легче. Полярность ставят по упаковке проволоки — для самозащитной обычно прямая. Подробности — в статьях какой газ для полуавтомата, сварка порошковой проволокой и настройка сварочного полуавтомата.
Защита внутренней полости от коррозии
Профильная труба ржавеет изнутри быстрее, чем снаружи: в полость попадает конденсат, а краска туда не доходит. Есть два рабочих подхода.
- Закрыть полость. Торцы вваривают пластинами или забивают пластиковыми заглушками, узлы 45° варят сплошным герметичным швом по периметру. Без доступа воздуха и воды коррозия внутри почти не развивается. Столбы ворот и навеса сверху обязательно закрывают — открытый столб собирает дождевую воду.
- Дать полости дышать. Если конструкция негерметична, в нижних точках — внизу стоек, в нижней перекладине ворот — сверлят дренажное отверстие 5–6 мм. Вода не копится, зимой не замерзает и не раздувает трубу.
Худший вариант — прерывистый шов с открытыми щелями: влага заходит, а выйти не может. После сварки швы зачищают от шлака и брызг и грунтуют в тот же день. Полость можно дополнительно обработать консервантом для скрытых полостей через технологическое отверстие, как пороги автомобиля.
Какой аппарат выбрать для сварки профильной трубы
Для каркасов и ворот из профиля до 4 мм достаточно бытового класса; большой ток здесь не нужен, важны стабильная дуга на 40–100 А и ПВ, чтобы варить без частых пауз.
| Модель | Режимы | Ток | Электрод / проволока | ПВ | Масса | Цена |
|---|---|---|---|---|---|---|
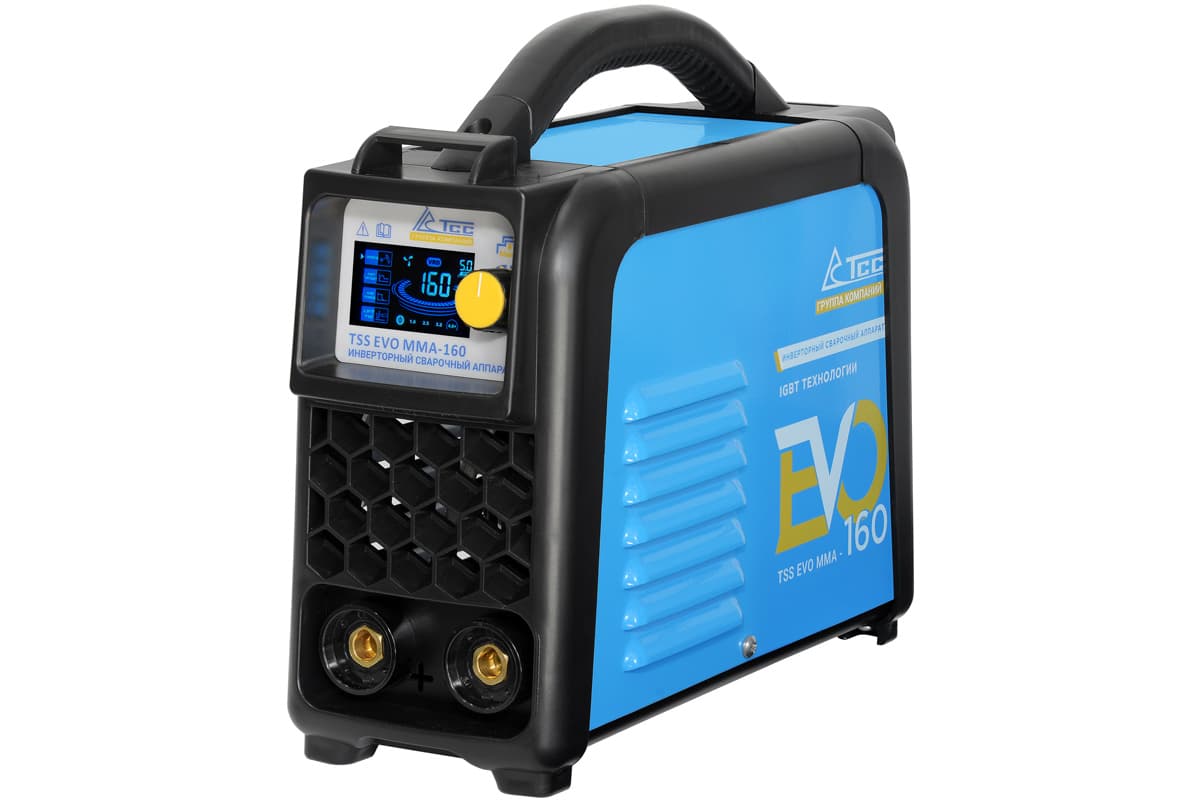
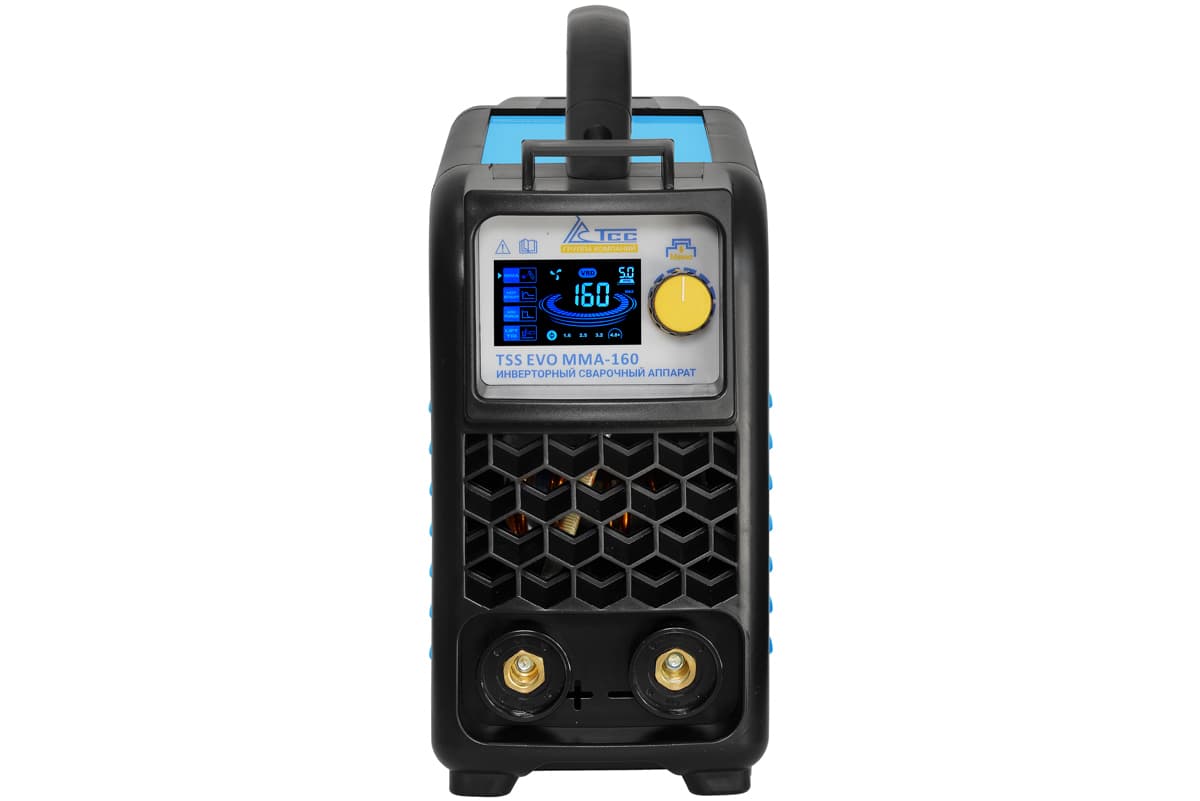
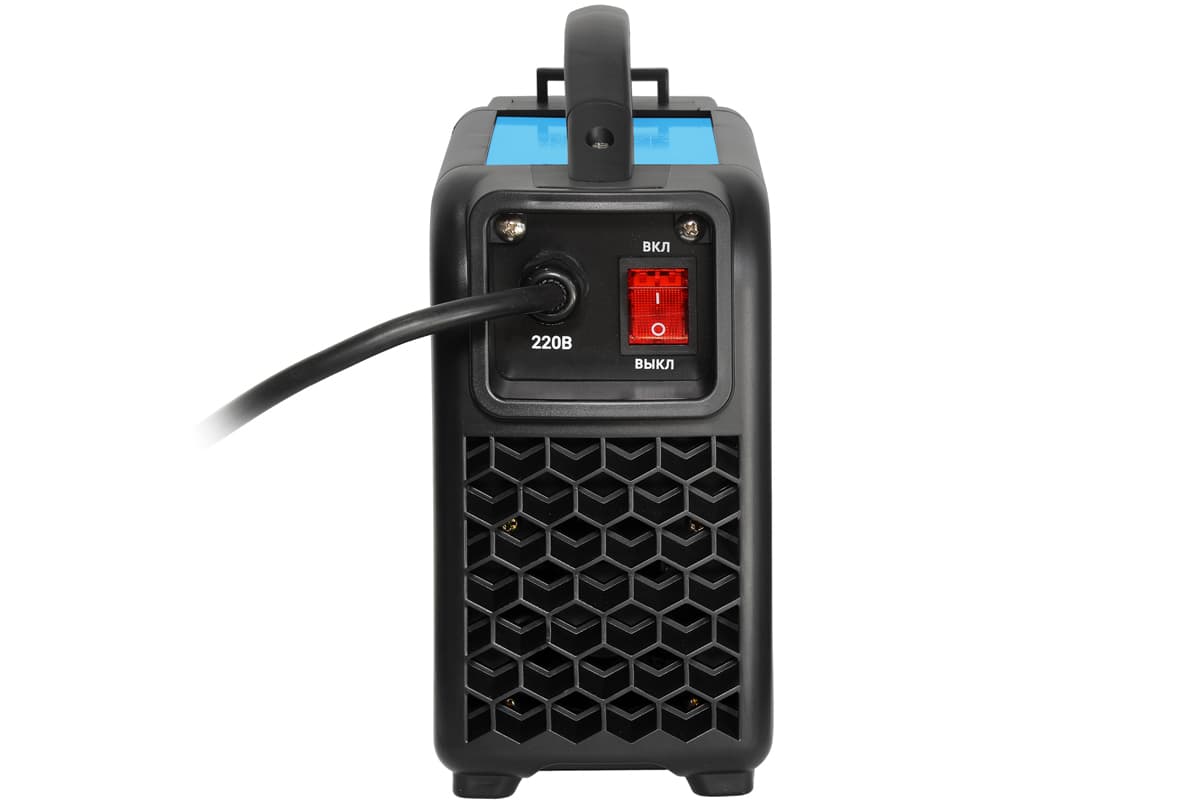
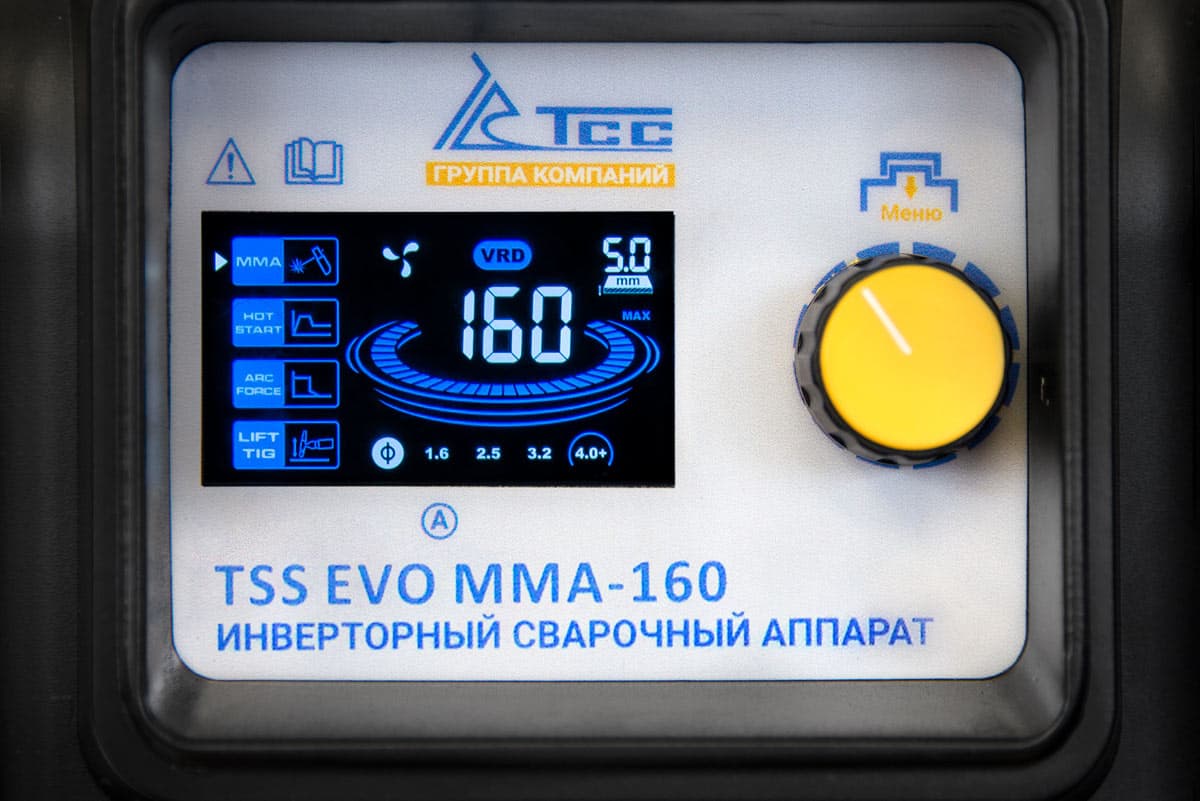
| TSS EVO MMA-160 | MMA | 20–160 А | 1,6–4 мм | 60% | 4 кг | 4 800 ₽ |
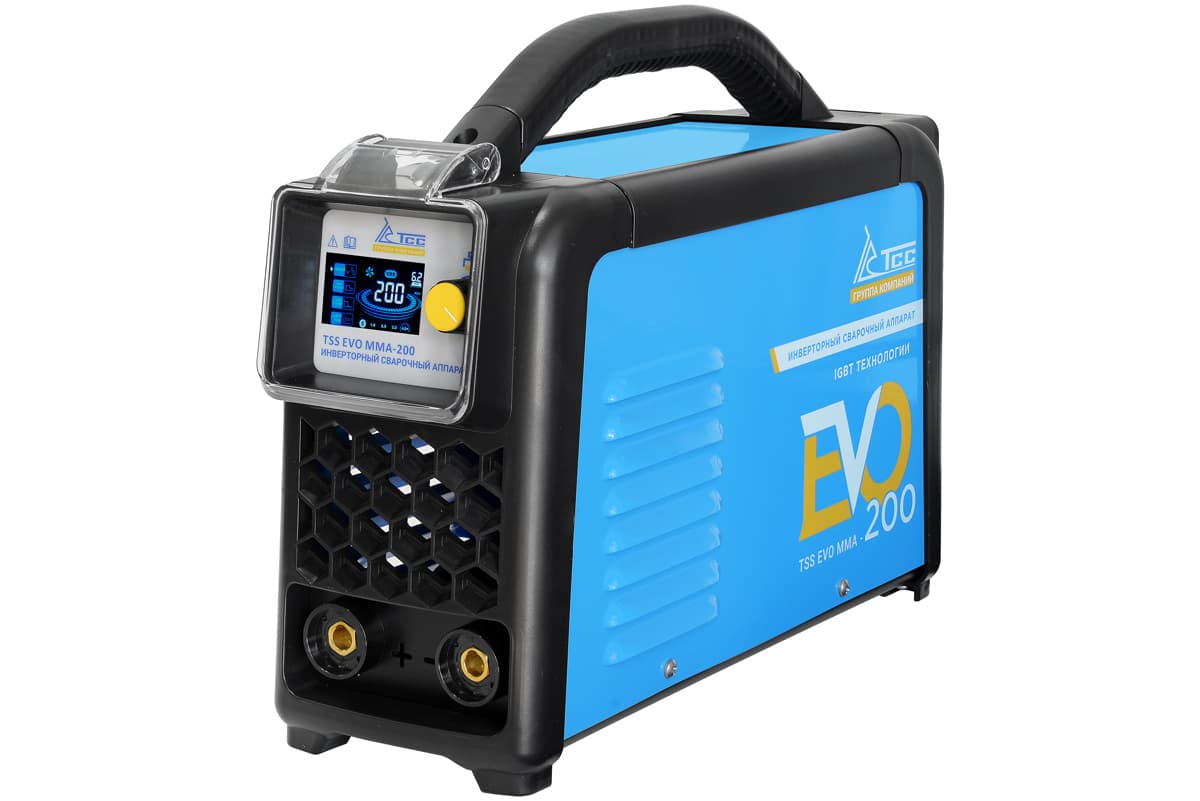
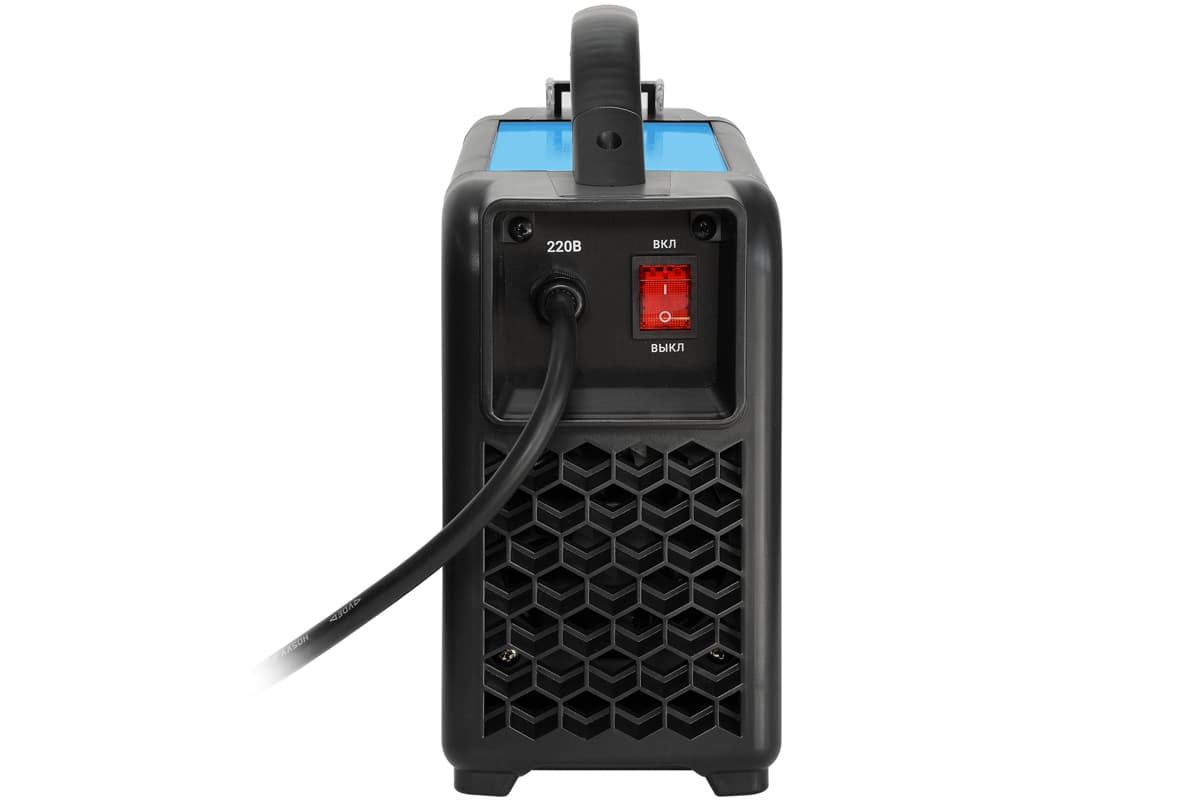
| TSS EVO MMA-200 | MMA | 20–200 А | 1,6–4 мм | 60% | 4,5 кг | 6 000 ₽ |
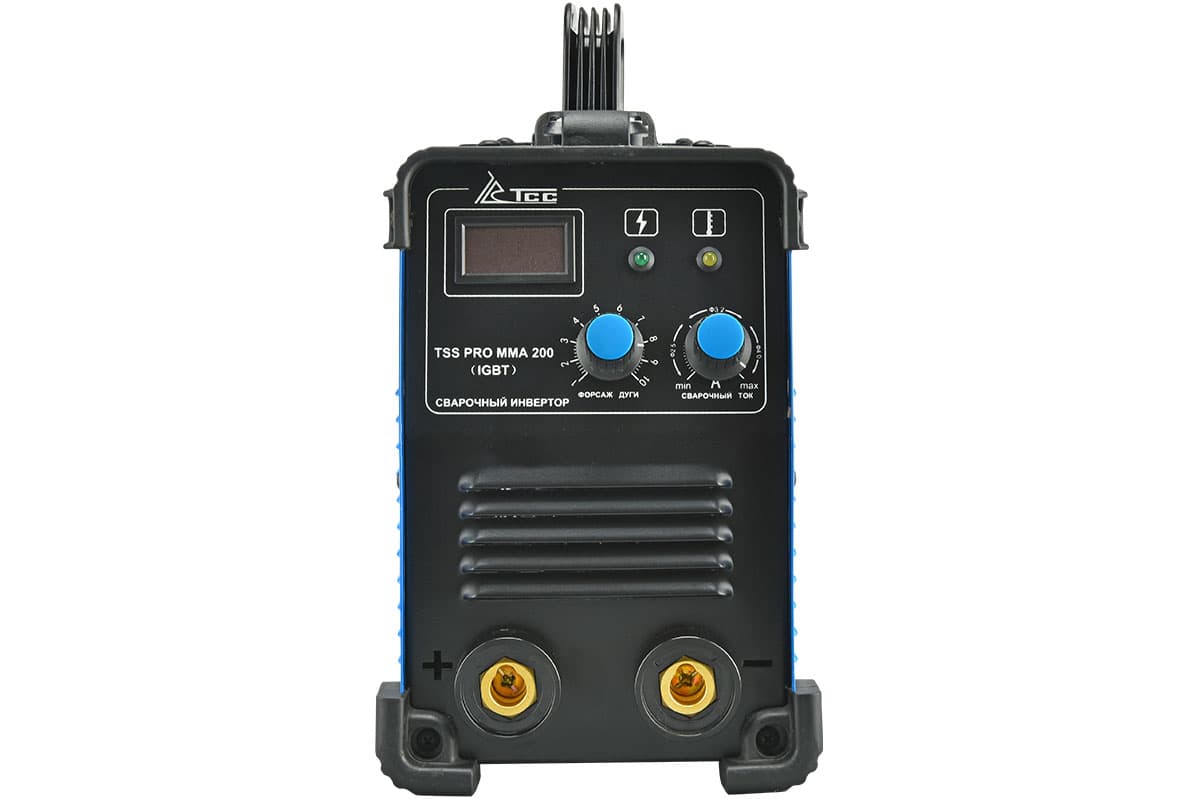
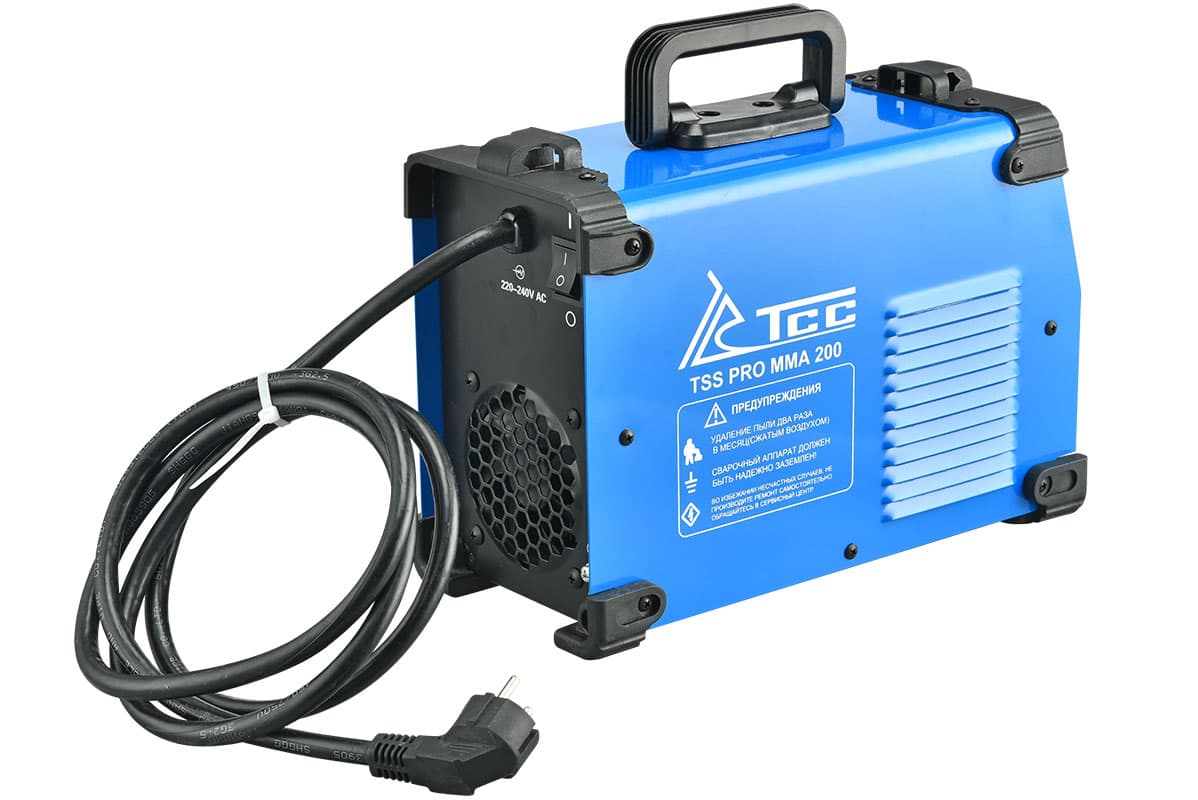
| TSS PRO MMA-200 | MMA | 20–200 А | 1–4 мм | 80% | 6,8 кг | 6 204 ₽ |
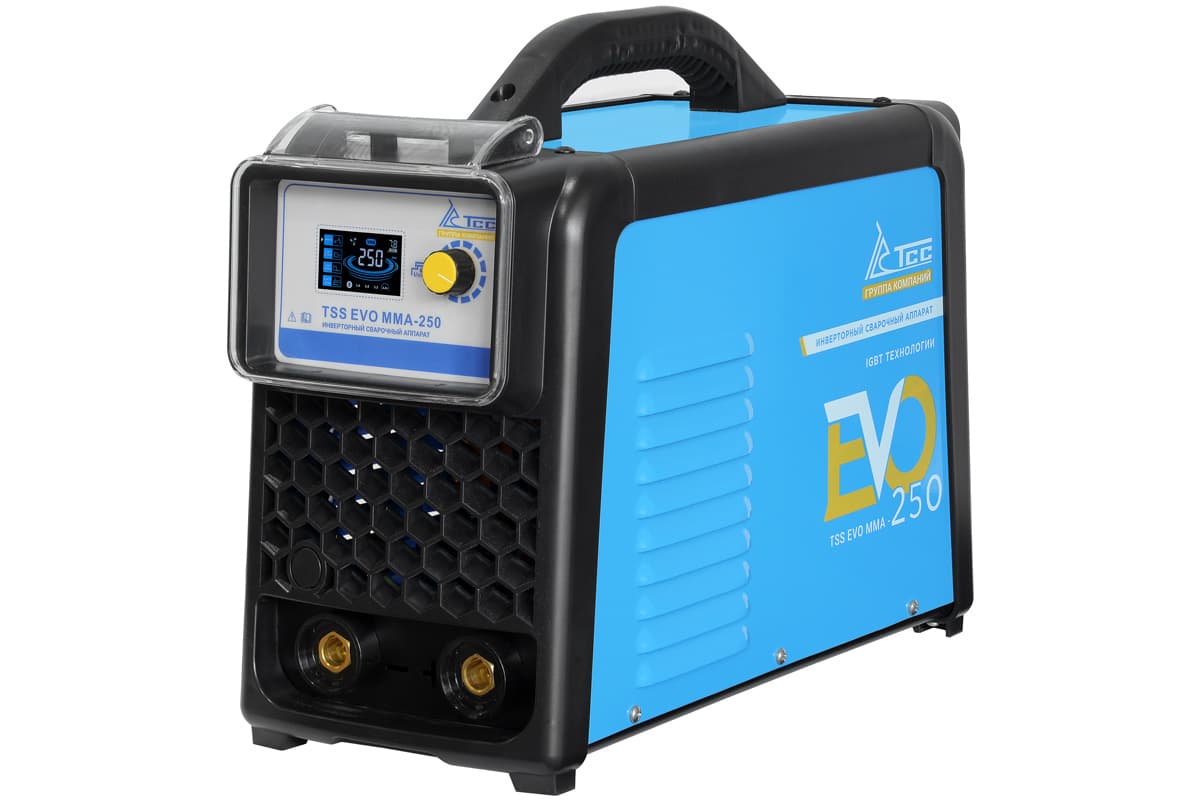
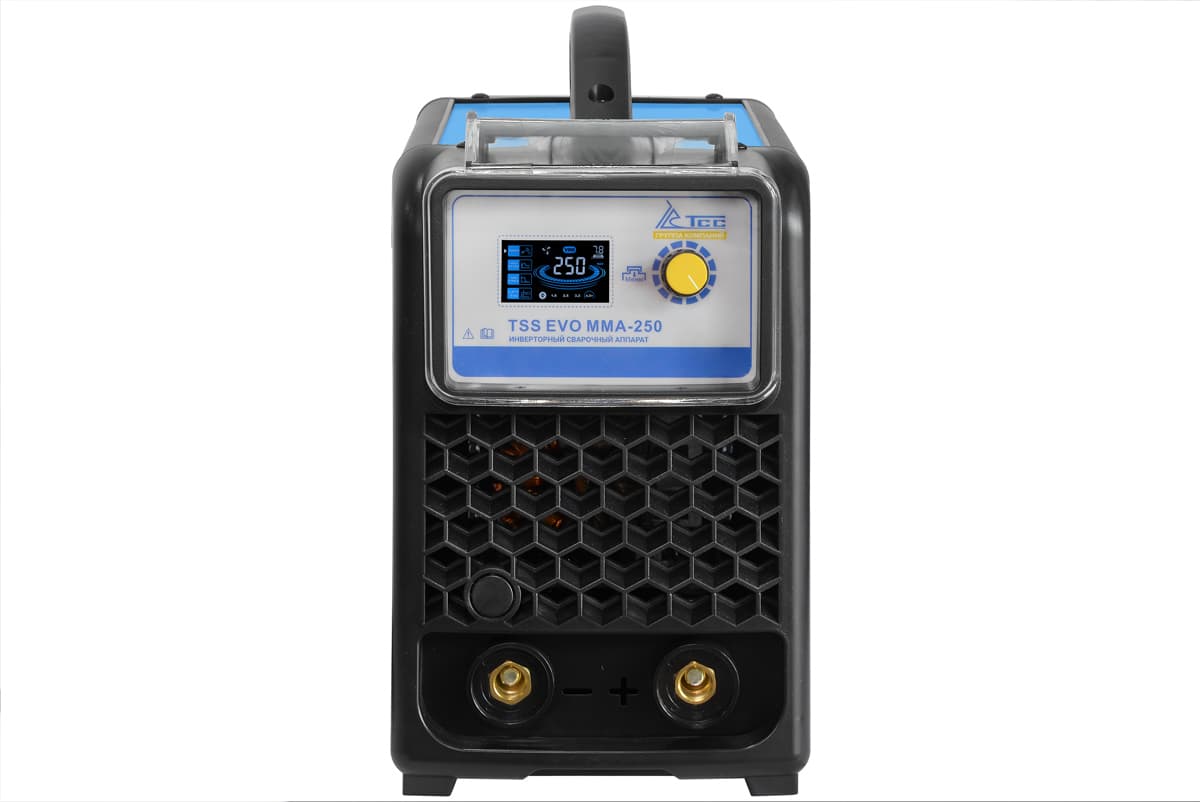
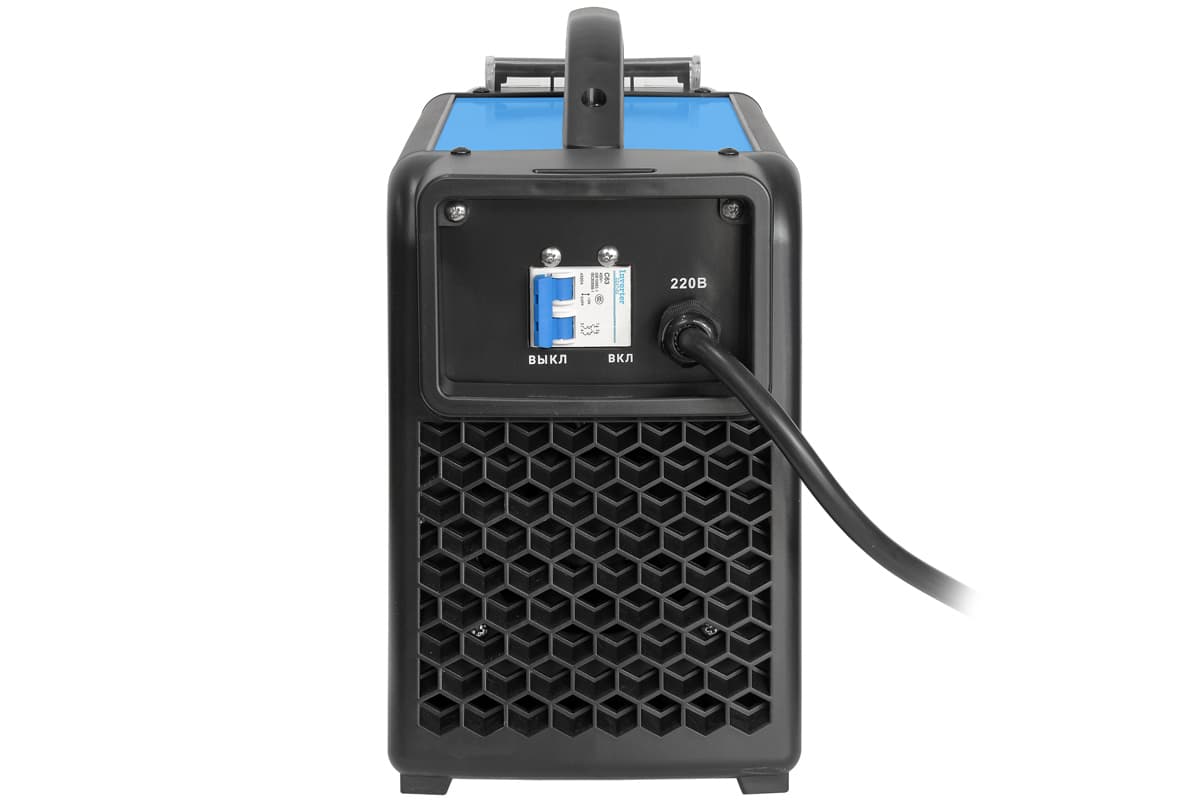
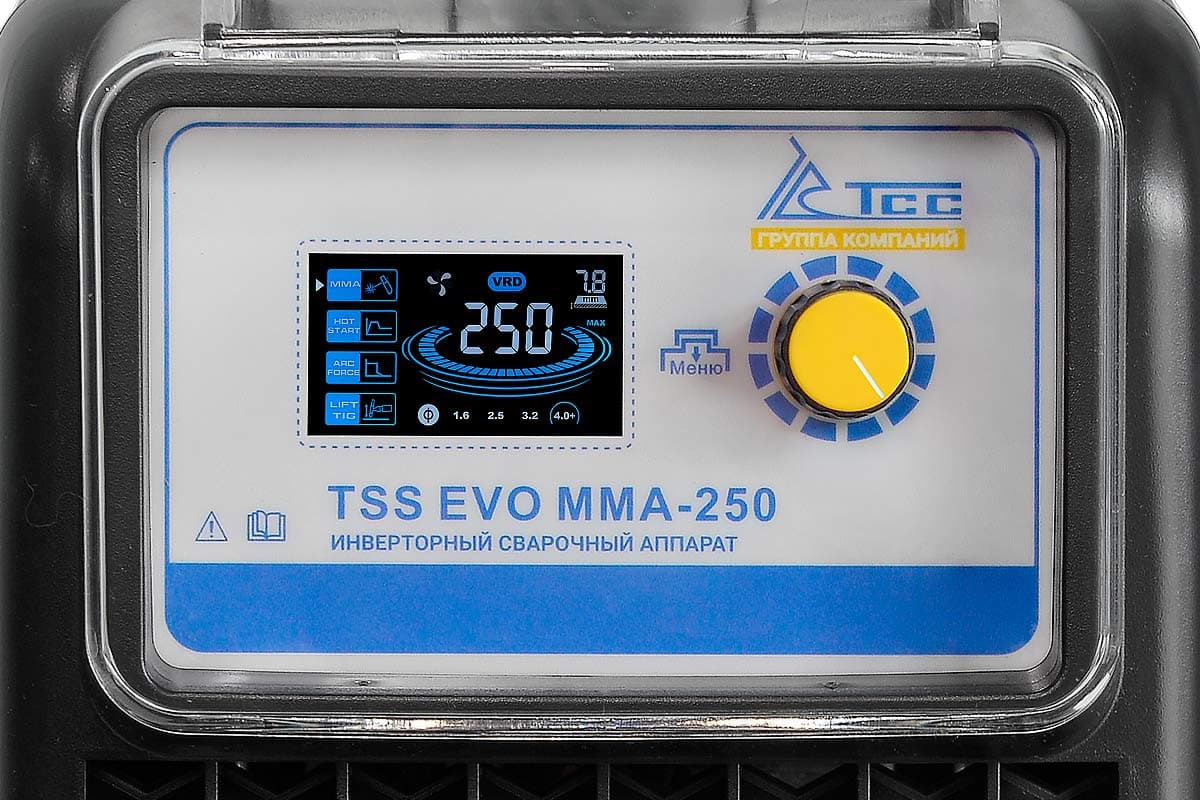
| TSS EVO MMA-250 | MMA | 20–250 А | 1,6–5 мм | 60% | 9,5 кг | 10 170 ₽ |
| HUGONG ESTICK 200ED III | MMA, сеть 160–250 В | 20–200 А | 1,6–5 мм | 60% при 20 °C | 4,76 кг | 23 469 ₽ |
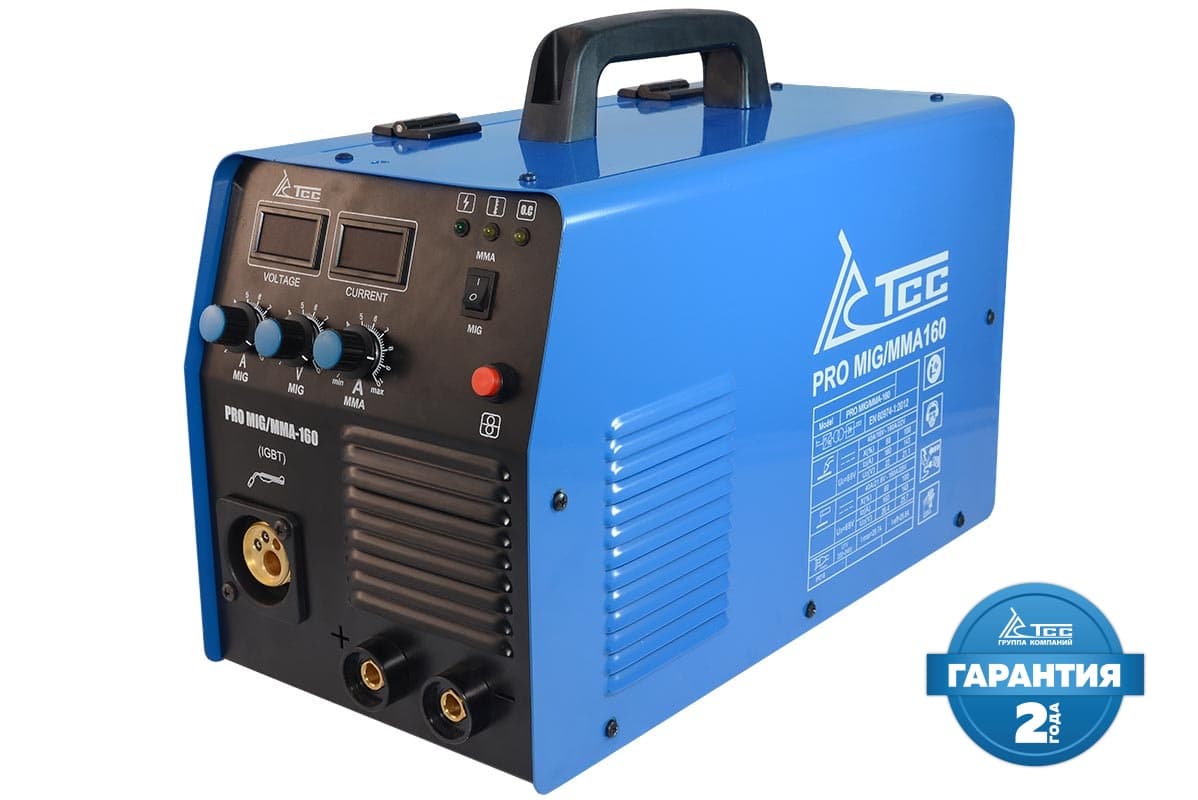
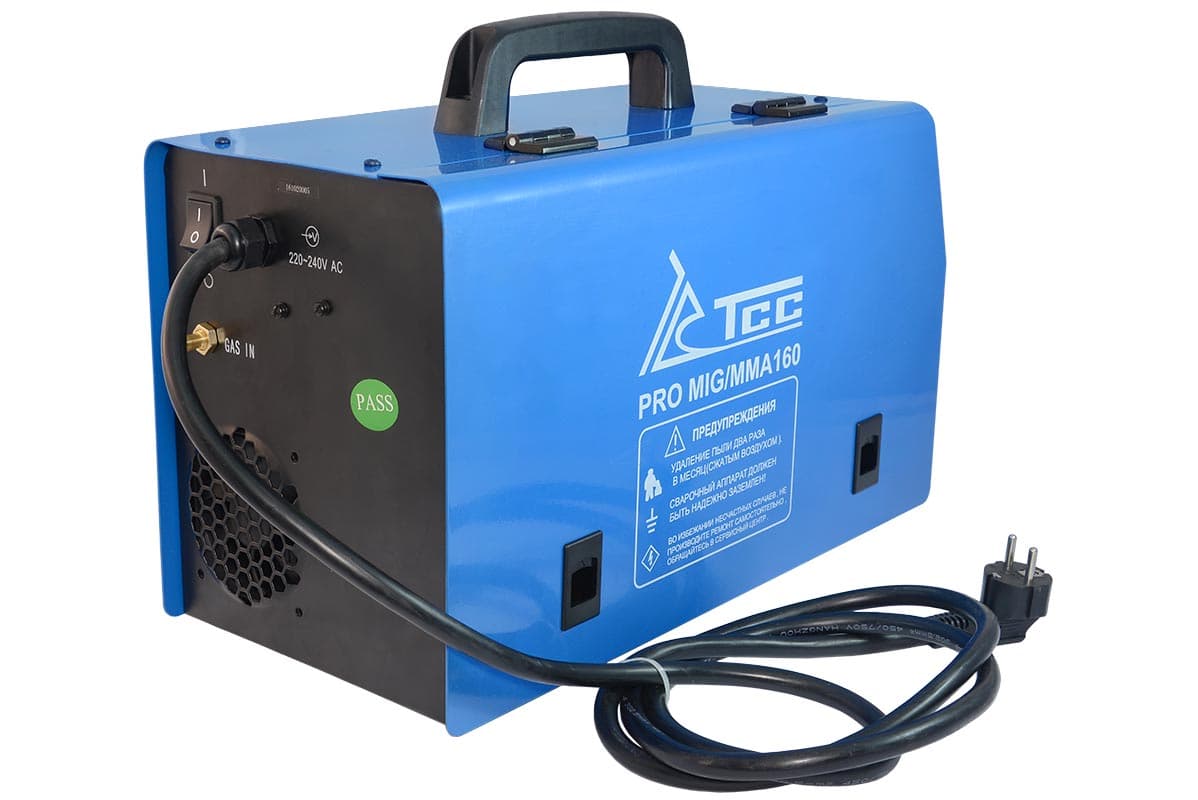
| TSS PRO MIG/MMA-160 | MIG, MMA | MIG 25–160 А | проволока 0,6–0,8 мм | 80% | 13,9 кг | 20 340 ₽ |
| TSS EVO MIG-250 | MIG, MMA | MIG 40–250 А | проволока 0,6–1,0 мм | 60% | 15 кг | 22 374 ₽ |
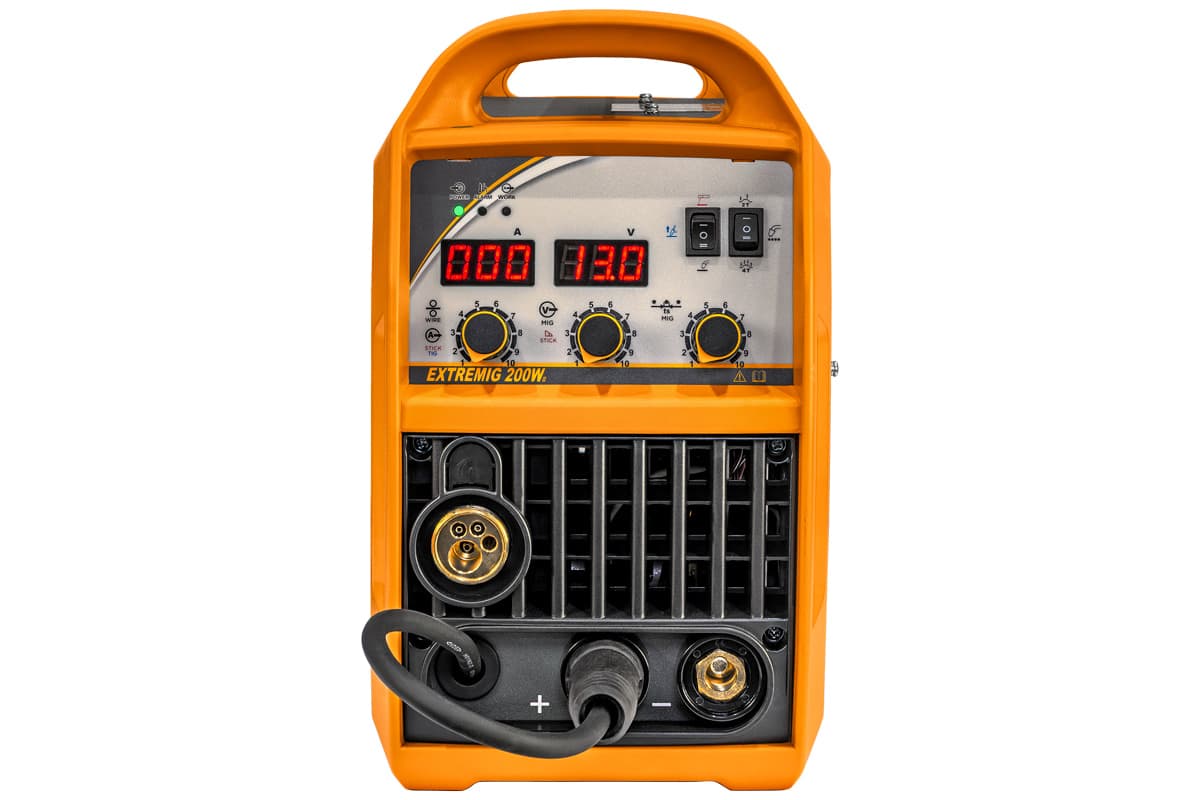
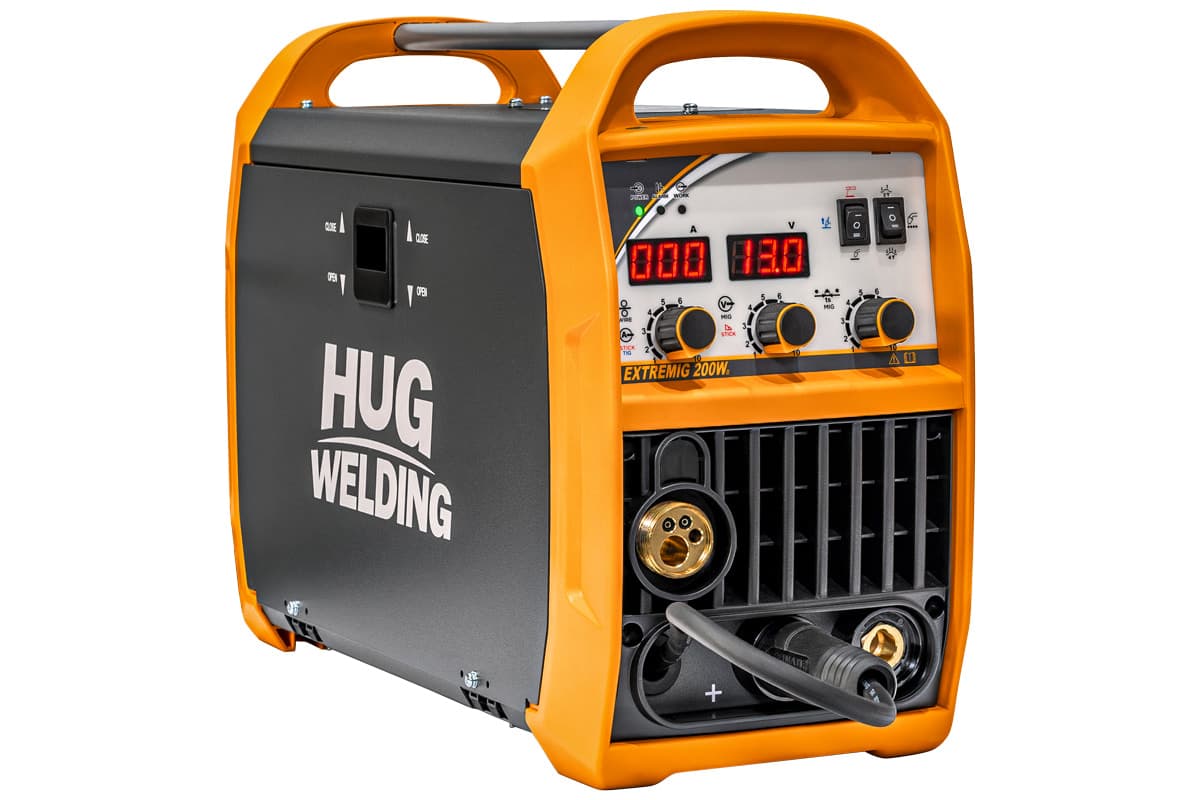
| HUGONG EXTREMIG 200W III | MIG, порошковая, MMA, TIG | MIG 30–200 А | проволока 0,6–1,0 мм | 30% при 20 °C | 10,5 кг | 45 000 ₽ |
Цены на момент публикации. Все модели работают от сети 220 В. У инверторов серии EVO регулируются горячий старт и форсаж дуги, есть отключаемая функция VRD — это помогает удерживать короткую дугу на малом токе без залипания электрода. Если профиль тонкий и его много, посмотрите TSS EVO MTM-200 PULSE за 50 850 ₽: импульсный MIG снижает тепловложение. Подробное сравнение бытовых моделей и требования к розетке и удлинителю — в статье сварочный аппарат для дома и гаража.
Инверторы MMA для каркасов и ворот
Полуавтоматы для тонкостенного профиля
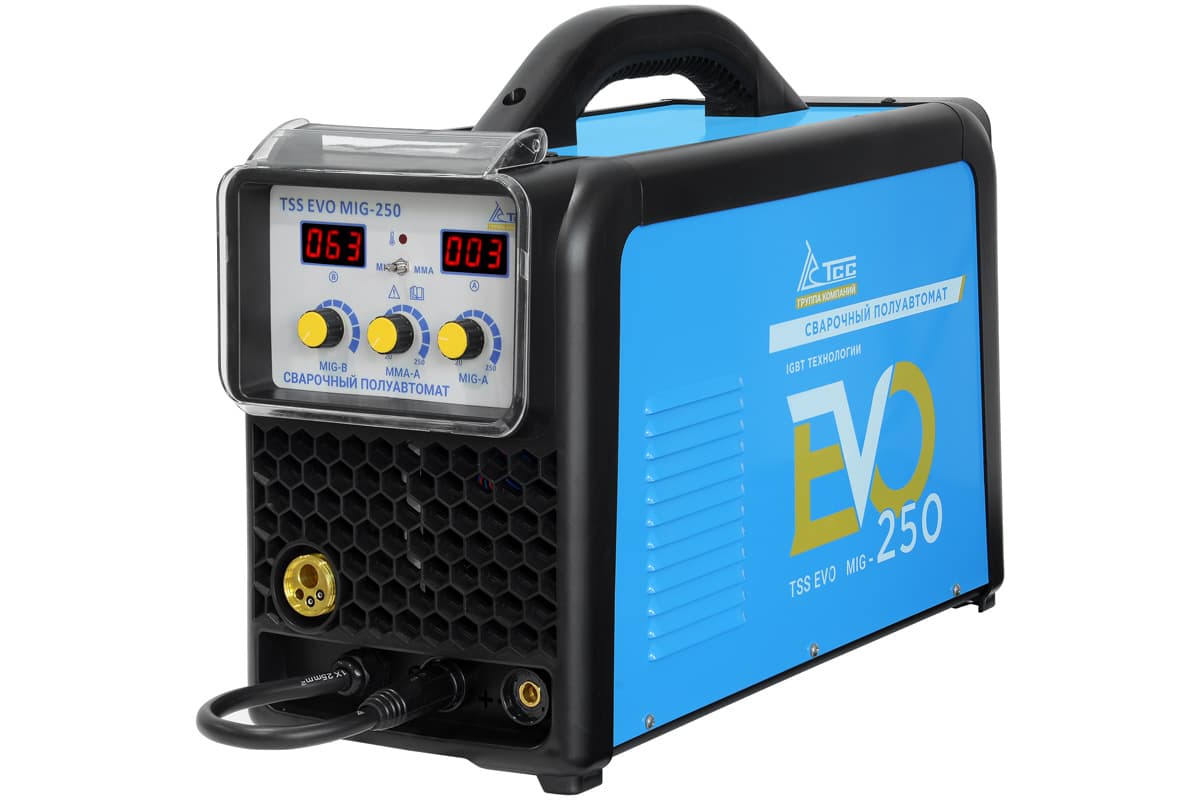
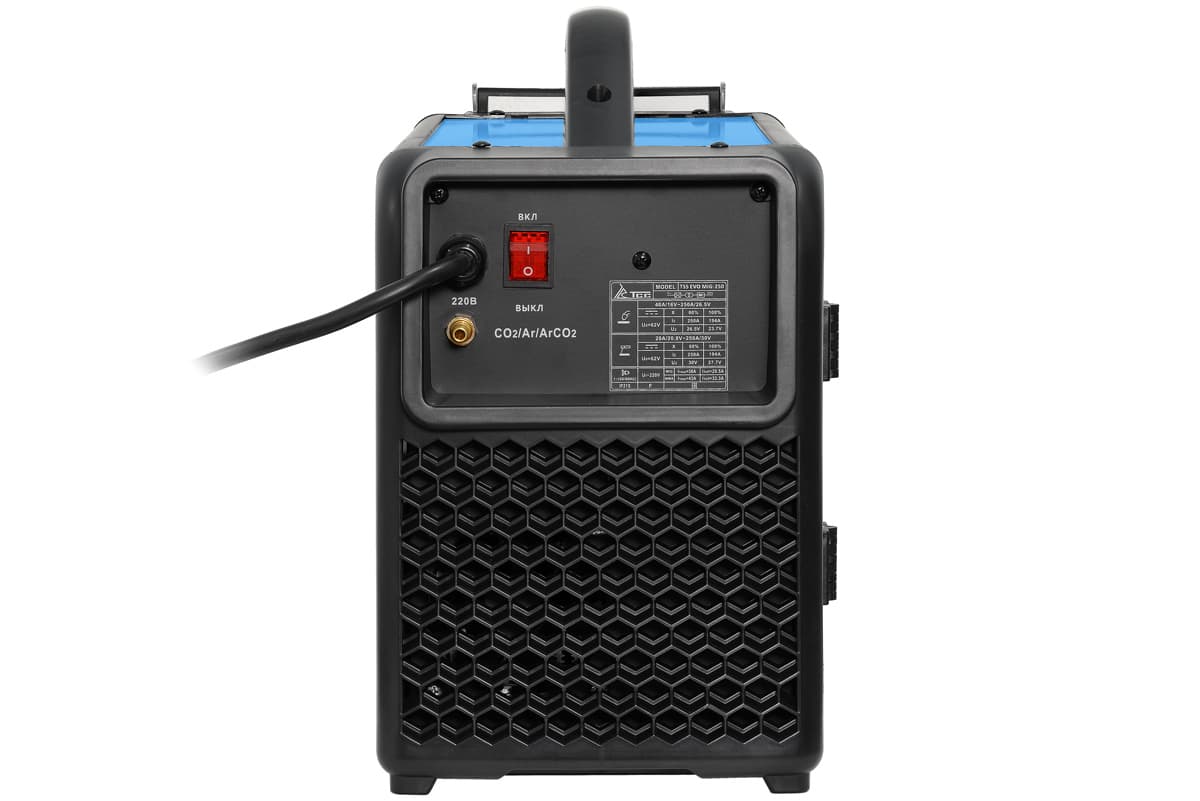
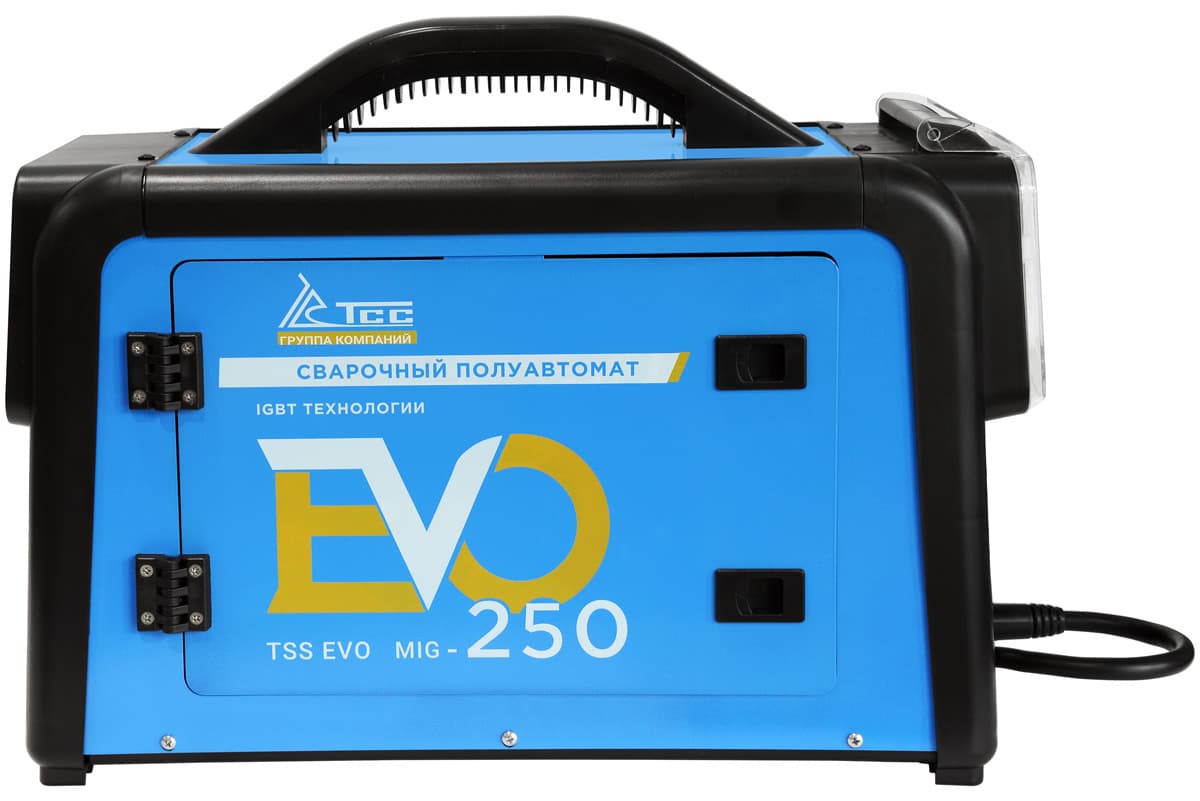
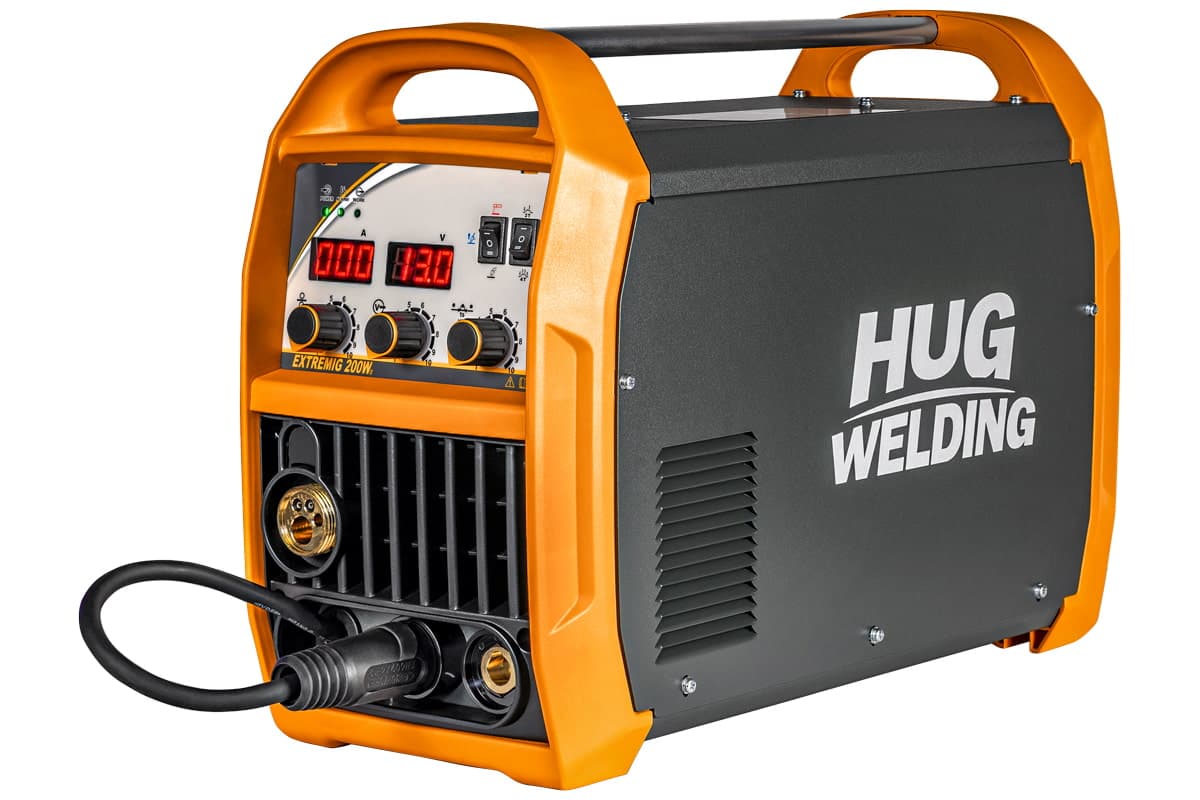
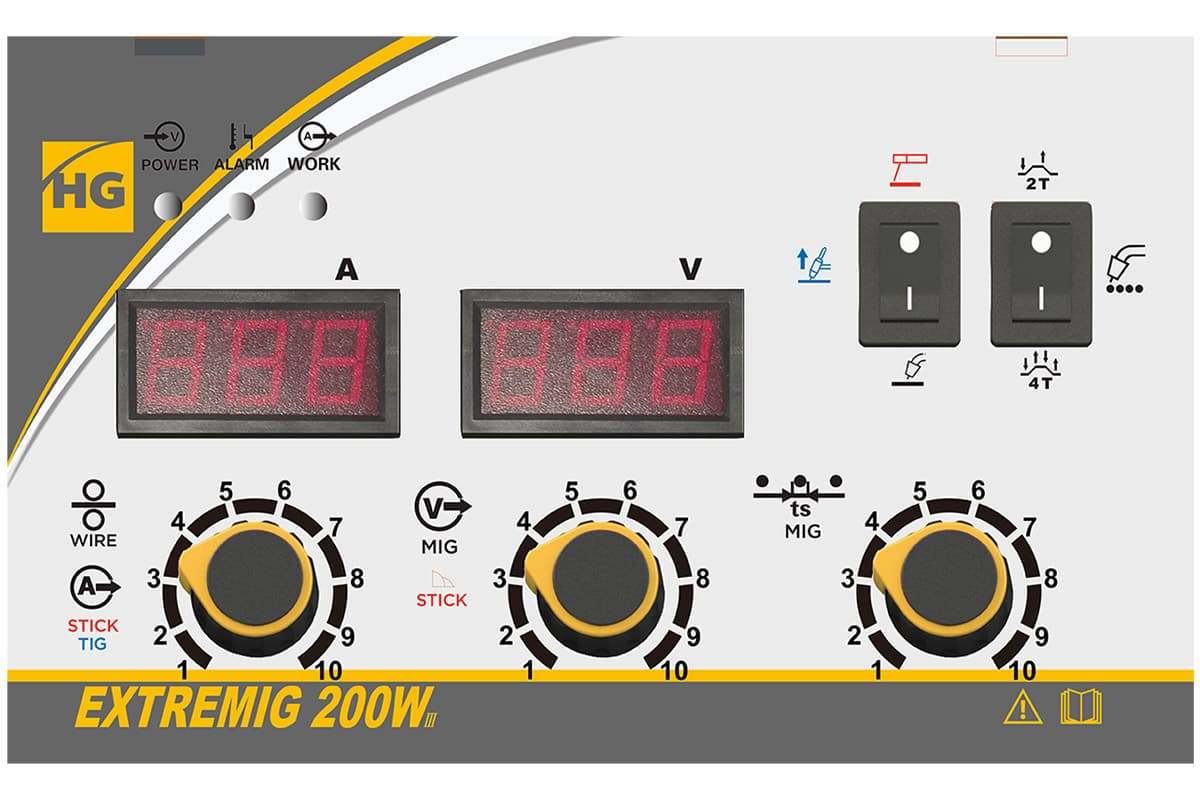
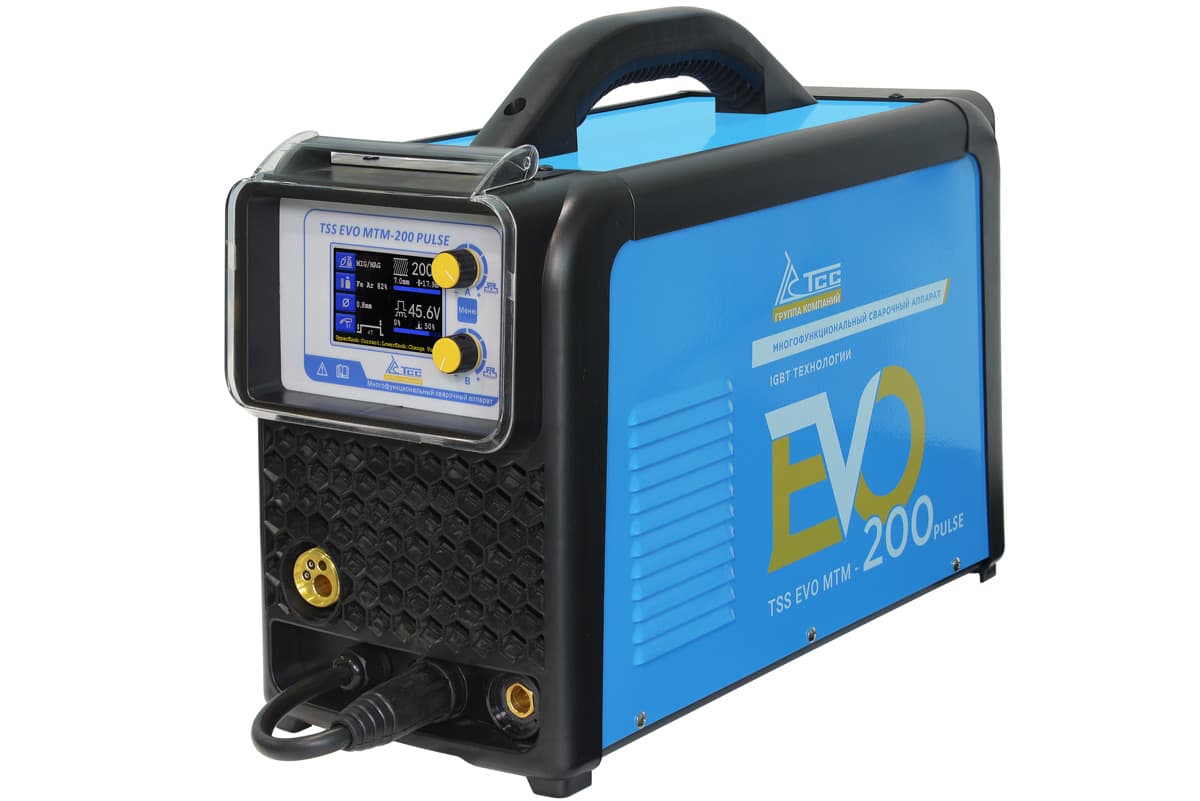
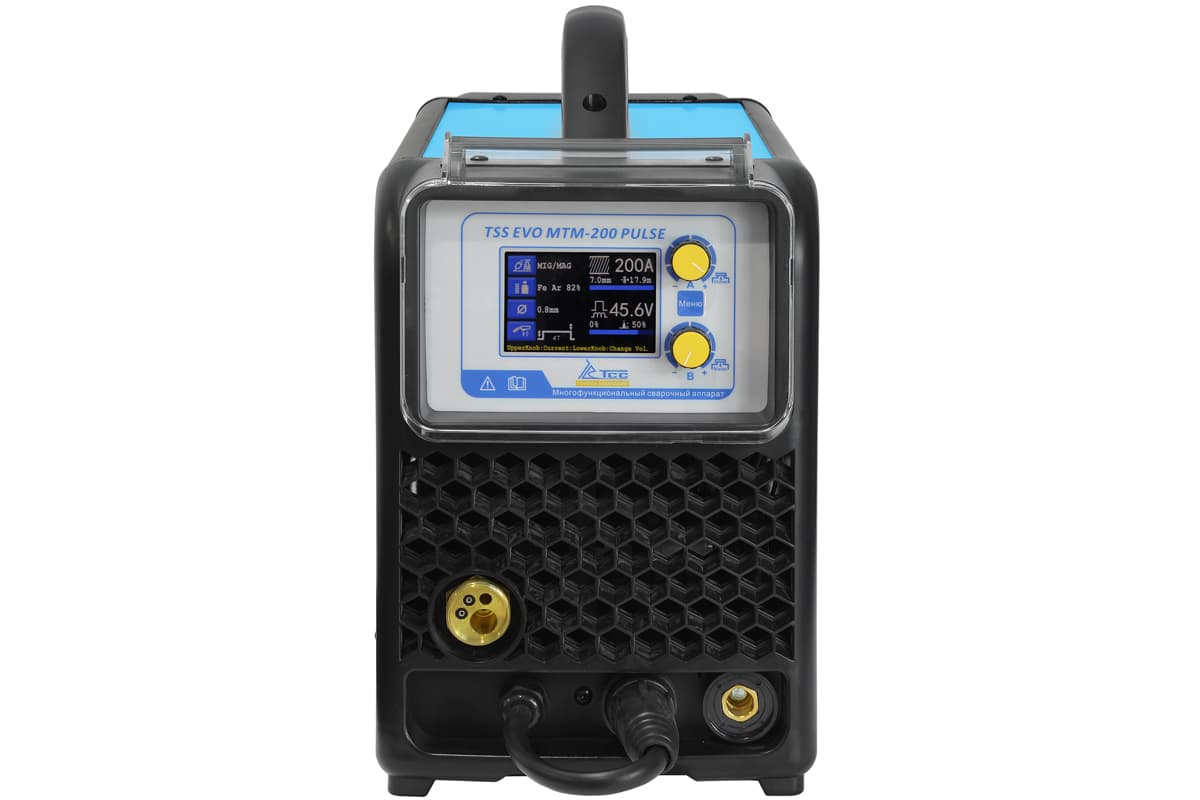
Сварочный полуавтомат многофункциональный TSS EVO MTM-200 PULSE
Безопасность при сварке
- Маска. Для токов 40–150 А обычно нужно затемнение 9–11 по DIN; маска-хамелеон с регулировкой 9–13 закрывает весь диапазон. Выбор — в статье как выбрать сварочную маску.
- Защита тела. Краги, куртка из негорючей ткани без синтетики, закрытая обувь. Ультрафиолет дуги обжигает открытую кожу за минуты, брызги прожигают синтетику.
- Вентиляция. Работайте на открытом воздухе или с вытяжкой. Оцинкованный профиль перед сваркой зачищают от цинка в зоне шва: пары цинка ядовиты и вызывают литейную лихорадку.
- Пожарная безопасность. Убрать на 5 м вокруг сухую траву, опилки, ветошь, держать рядом огнетушитель или воду. Окалина и брызги разлетаются дальше, чем кажется, — особенно при сварке навеса на высоте.
- Баллоны. Баллон с газом крепят вертикально цепью, держат подальше от зоны брызг и от нагрева, редуктор проверяют на утечку мыльным раствором.
- Электрика. Клемма массы — на зачищенный металл рядом со швом, не через петли ворот и подшипники. Не работайте в мокрой обуви и на мокрой земле.
Типичные ошибки при сварке профильной трубы
| Что видно | Причина | Как исправить |
|---|---|---|
| Прожог на торце или ребре | ток велик, шов начат с угла | снизить ток, начинать с середины стенки, вести к ребру |
| Ворота перекосило винтом | швы подряд с одной стороны, нет струбцин | порядок крест-накрест, сборка на ровном столе |
| Угол 45° с щелью | неточный рез | резать в стусле или на пиле с упором, проверять угольником |
| Шов лежит сверху, не сплавлен | ток мал, дуга длинная | поднять ток на 10–15%, укоротить дугу |
| Поры в шве | ржавчина, краска, цинк, сырые электроды | зачистка 15–20 мм, прокалка электродов |
| Трубу разорвало зимой | вода в полости замёрзла | заглушки или дренажные отверстия в нижних точках |
Все инверторы для ручной сварки собраны в разделе сварочные инверторы MMA, полуавтоматы — в разделе сварочные полуавтоматы MIG/MAG, электроды и проволока — в разделе сварочные материалы. PROTSS — официальный дилер ТСС: работаем с юрлицами по счёту, в том числе по 44-ФЗ и 223-ФЗ, доставляем по России, для юрлиц действуют скидки до 30%.
Частые вопросы
Какие электроды для сварки профильной трубы лучше?
Для каркасов, ворот и навесов — рутиловые электроды типа Э46 (например, АНО-4, АНО-21, МР-3): легко зажигаются на малом токе и держат короткую дугу. Диаметр подбирают по стенке: 1,5 мм — электрод 1,6–2 мм, 2 мм — 2–2,5 мм, 3 мм — 2,5–3 мм, 4 мм — 3 мм. Для нагруженных узлов — стоек навеса, ферм — берут электроды с основным покрытием (УОНИ-13/55), их прокаливают и варят на обратной полярности.
Какой ток ставить для сварки профильной трубы 2 мм?
Ориентир для электрода 2 мм — 50–70 А, для электрода 2,5 мм — 60–80 А; полуавтоматом с проволокой 0,8 мм — около 70–110 А. Это стартовые значения: уточняйте по паспорту аппарата и пачке электродов и проверяйте режим на обрезке той же трубы. На вертикали ток снижают на 10–20%.
Чем лучше варить профильную трубу — электродом или полуавтоматом?
Профиль со стенкой от 2 мм — забор, ворота, навес из трубы 40×20 и 60×40 — нормально варится электродом, бытовой инвертор стоит от 4 800 ₽ на момент публикации. Для тонкой стенки 1–1,5 мм (теплицы, стеллажи, профиль 20×20) удобнее полуавтомат: меньше тепла, нет шлака, ниже риск прожечь торец. Полуавтоматы в каталоге — от 20 340 ₽.
Как сварить профильную трубу под 90 градусов?
Зафиксировать детали угловым магнитом или угловой струбциной на ровном столе, поставить прихватки 5–10 мм на двух противоположных сторонах, проверить угол угольником. Затем варить короткими швами поочерёдно на противоположных сторонах, дугу держать на сплошной стенке, а не на торце. Скруглённое ребро профиля проходить одним движением, не обрывая на нём шов.
Как варить профильную трубу, чтобы её не повело?
Собрать весь каркас на прихватках, проверить диагонали, прижать к столу струбцинами. Варить узлы по диагонали крест-накрест, в каждом узле — сначала одну сторону, потом противоположную, длинные швы — участками 20–30 мм вразбежку. Перевернуть и проварить обратную сторону в том же порядке, струбцины снимать после остывания, водой не охлаждать.
Можно ли варить профильную трубу полуавтоматом без газа?
Да, самозащитной порошковой проволокой — так работают на улице и ветру. Но шов даёт шлак и больше брызг, а тонкую стенку 1–1,5 мм прожечь легче, чем сплошной проволокой в газе. Полярность ставят по упаковке проволоки, для самозащитной обычно прямая. Аппарат должен поддерживать режим порошковой проволоки.
Как защитить профильную трубу от коррозии изнутри после сварки?
Либо закрыть полость полностью — вварить пластины или поставить заглушки на торцы и варить узлы сплошным швом, — либо, если конструкция негерметична, просверлить дренажные отверстия 5–6 мм в нижних точках, чтобы вода не копилась и не замерзала. Столбы сверху закрывают всегда. Швы грунтуют в день сварки.