
Почему прилипает электрод при сварке и что с этим делать

Филимонов Иван
Эксперт PROTSS · 5 октября 2026 г.
Электрод прилипает к металлу чаще всего из-за малого тока для диаметра, слишком короткой дуги или задержки при поджиге. Разбираем все восемь причин — от просадки сети и тонкого удлинителя до сырых электродов — с таблицей «симптом → причина → что сделать» и функциями Hot Start и Arc Force у инверторов каталога.
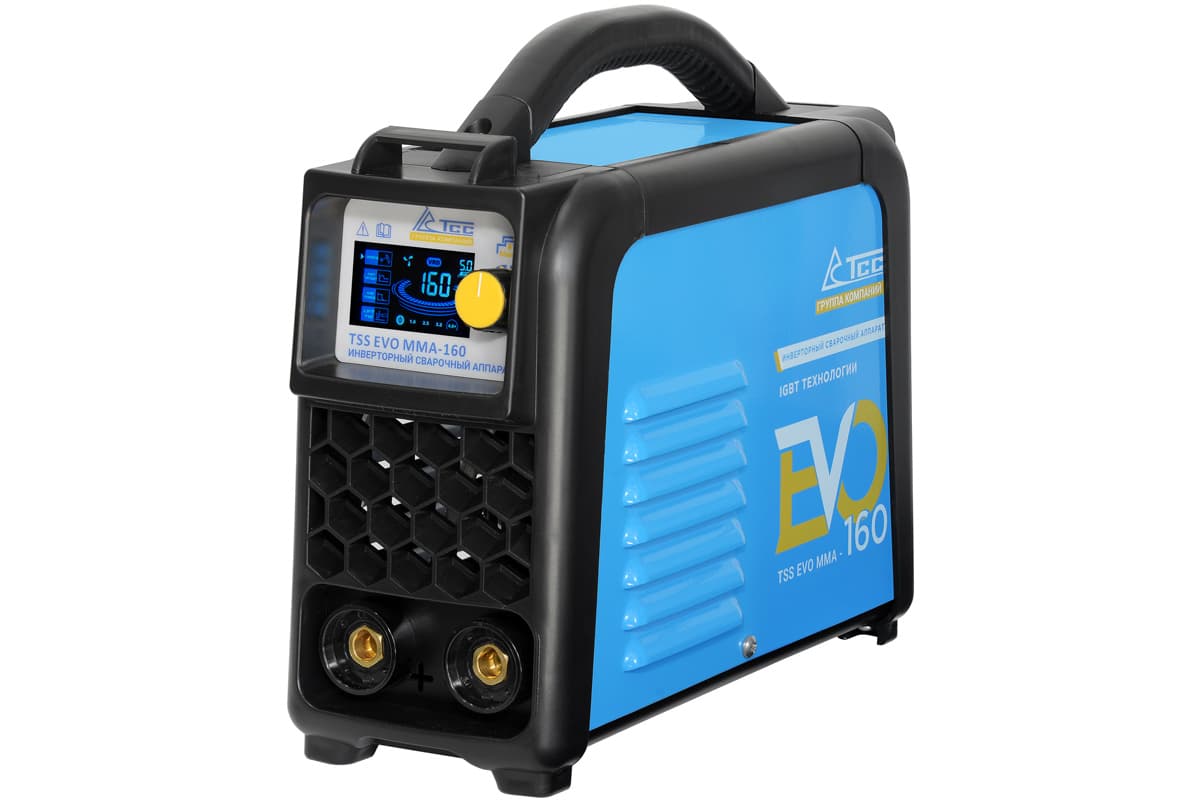
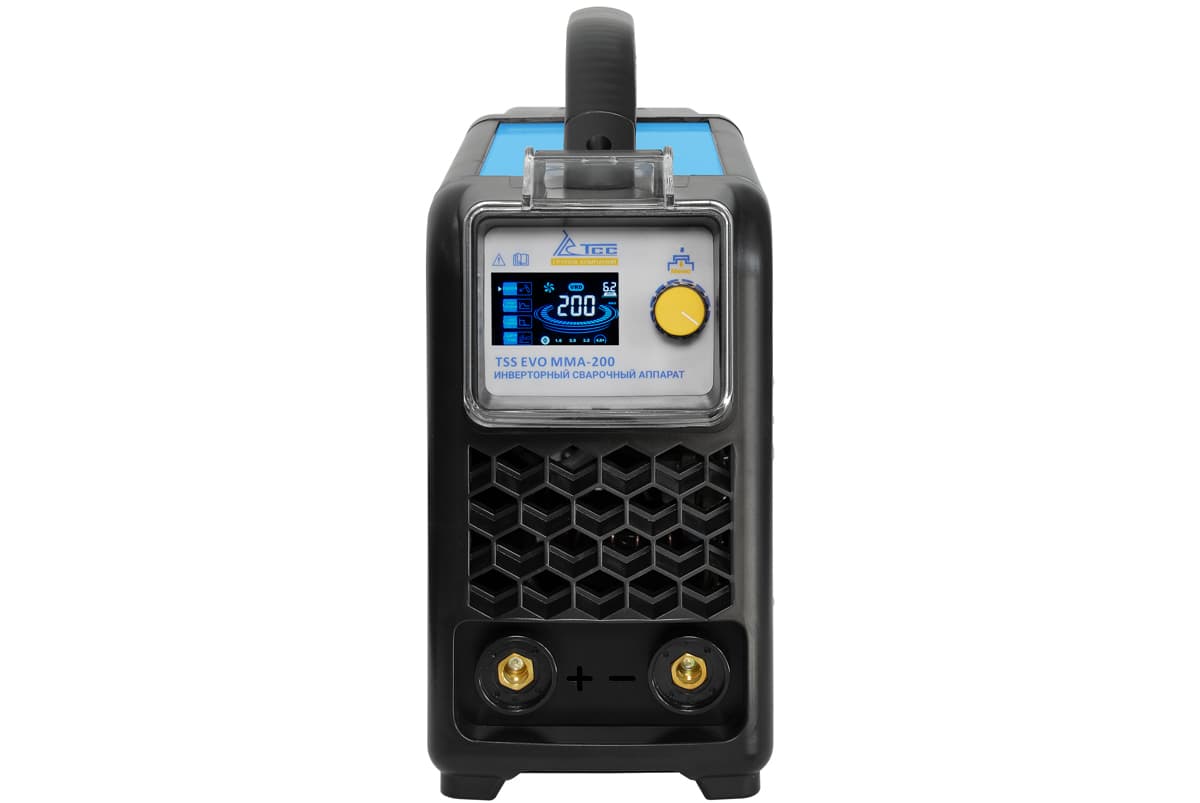
Электрод прилипает при сварке, когда источнику не хватает энергии, чтобы прожечь мостик между стержнем и деталью: чаще всего ток мал для диаметра (для электрода 3 мм общий ориентир — 90–130 А), дуга слишком короткая или электрод на долю секунды задержали на металле при поджиге. Реже виноваты просадка сети или тонкий удлинитель, сырые электроды, ржавчина под зажимом массы и перепутанная полярность. Если электрод липнет постоянно, начните с трёх проверок: прибавьте 10–15 А, зачистите место под массой и попробуйте свежую пачку. На инверторах с регулируемыми горячим стартом и форсажем дуги — например, TSS EVO MMA-160 за 4 800 ₽ или TSS EVO MMA-200 за 6 000 ₽ на момент публикации — часть проблем снимается настройкой, а не только руками.
Почему электрод прилипает к металлу: что происходит в момент касания
Дуга горит, пока между торцом электрода и деталью есть зазор. Когда торец касается металла, цепь замыкается накоротко, точка контакта плавится, и аппарат должен выдать достаточно тока, чтобы прожечь этот мостик и снова перейти в дугу. Если энергии мало — из-за низкой уставки, просевшей сети, длинного тонкого провода или плохого контакта, — мостик не прогорает, и электрод приваривается. Правило диагностики: всё, что уменьшает реальный ток на дуге или сокращает зазор, повышает шанс залипания.
Залипает в начале сварки или в процессе: первый шаг диагностики
- Липнет при поджиге, а потом дуга горит ровно — смотрите горячий старт, скорость касания, торец электрода, влажность пачки и чистоту металла.
- Липнет в процессе, дуга вялая — смотрите ток, длину дуги, напряжение сети или генератора, удлинитель и контакт массы.
- Первые электроды нормально, потом всё хуже — греются зажим массы или удлинитель, сеть проседает под нагрузкой.
Не уверены — сделайте пять поджигов подряд на обрезке. Три–четыре залипания из пяти при старте — это режим и техника поджига; редкие залипания в середине шва — длина дуги.
Причина 1. Мал ток для диаметра электрода
Новички боятся прожечь деталь и занижают ток, а дуга на нижней границе диапазона горит вяло и гаснет от любого приближения электрода. Практический ориентир — примерно 30–40 А на миллиметр диаметра: для «тройки» это 90–130 А, для электрода 2,5 мм — 70–100 А. Точный диапазон напечатан на пачке электродов и важнее общего правила; уточняйте его вместе с паспортом аппарата. Полная таблица токов и порядок настройки — в статье как настроить сварочный инвертор.
- Тонкий металл. Ток снижают, чтобы не прожечь, но для выбранного диаметра он уже ниже нижней границы. Правильный ход — взять электрод тоньше, а не «душить» толстый.
- Вертикаль и потолок. Ток здесь действительно берут ниже, чем в нижнем положении, — и залипание растёт. Компромисс ищут пробными швами шагами по 5 А.
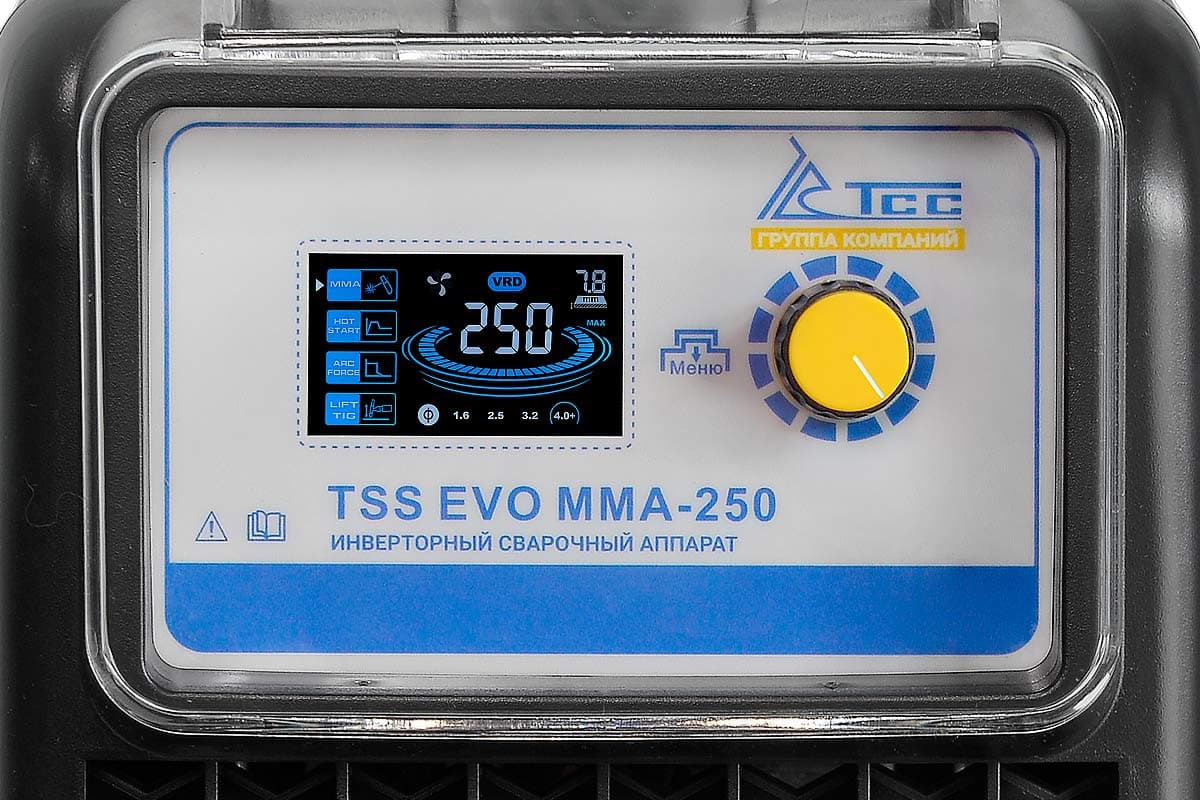
- Аппарат на пределе. Электрод 4 мм на инверторе, рассчитанном на 160 А, работает у верхней границы, и любая просадка сети сразу превращается в залипание. Для «четвёрки» удобнее аппарат на 200–250 А: у TSS EVO MMA-250 диапазон 20–250 А и электроды до 5 мм.
Признак, что виноват ток: валик высокий и узкий, шлак отбивается с трудом, а после прибавки 10–15 А залипания почти исчезают.
Причина 2. Просадка сети, удлинитель и работа от генератора
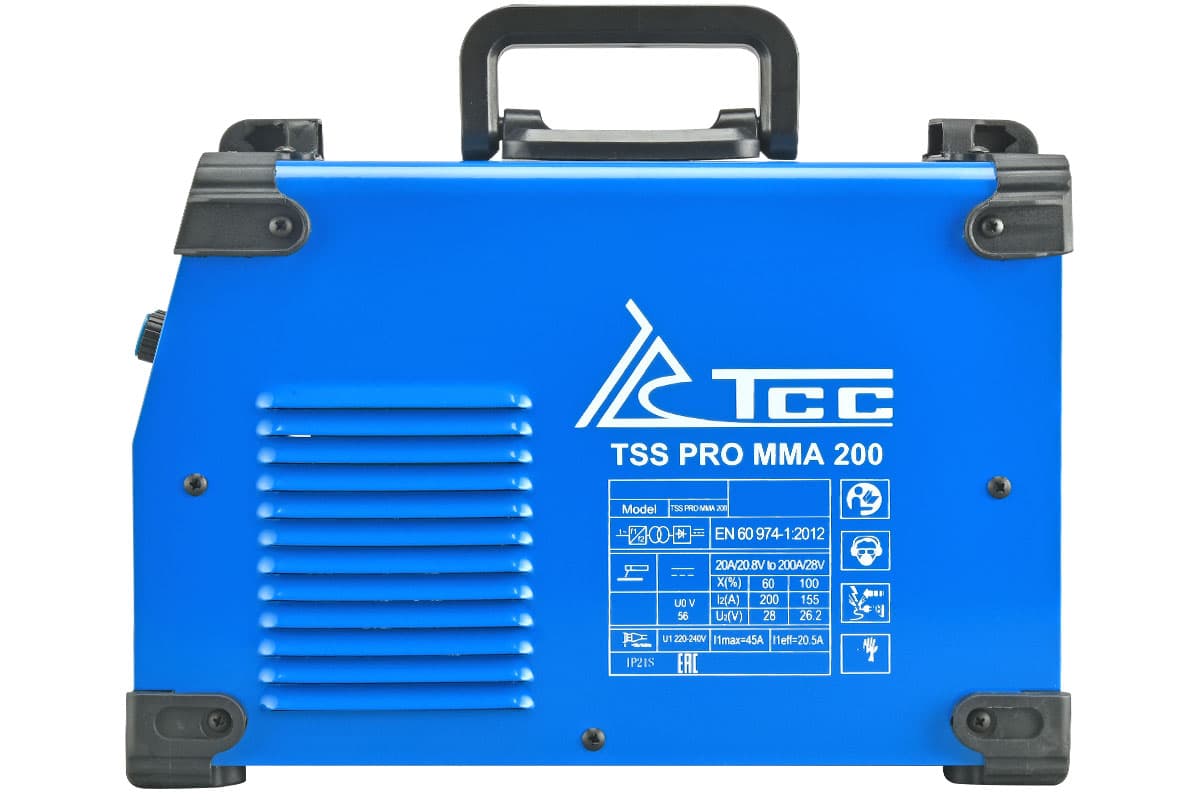
Бытовые инверторы TSS EVO MMA-160, EVO MMA-200 и TSS PRO MMA-200 по паспорту рассчитаны на сеть 220 В ±15%, то есть примерно 187–253 В. В частном доме или на даче вечером напряжение в розетке под нагрузкой бывает ниже этой границы — и аппарат выдаёт меньше тока, чем показывает регулятор. Электрод прилипает инвертором именно в такие часы, а днём тот же режим работает нормально.
Признаки: лампы тускнеют в момент поджига, залипает сильнее вечером и в выходные, а днём или в розетке ближе к щитку та же настройка работает.
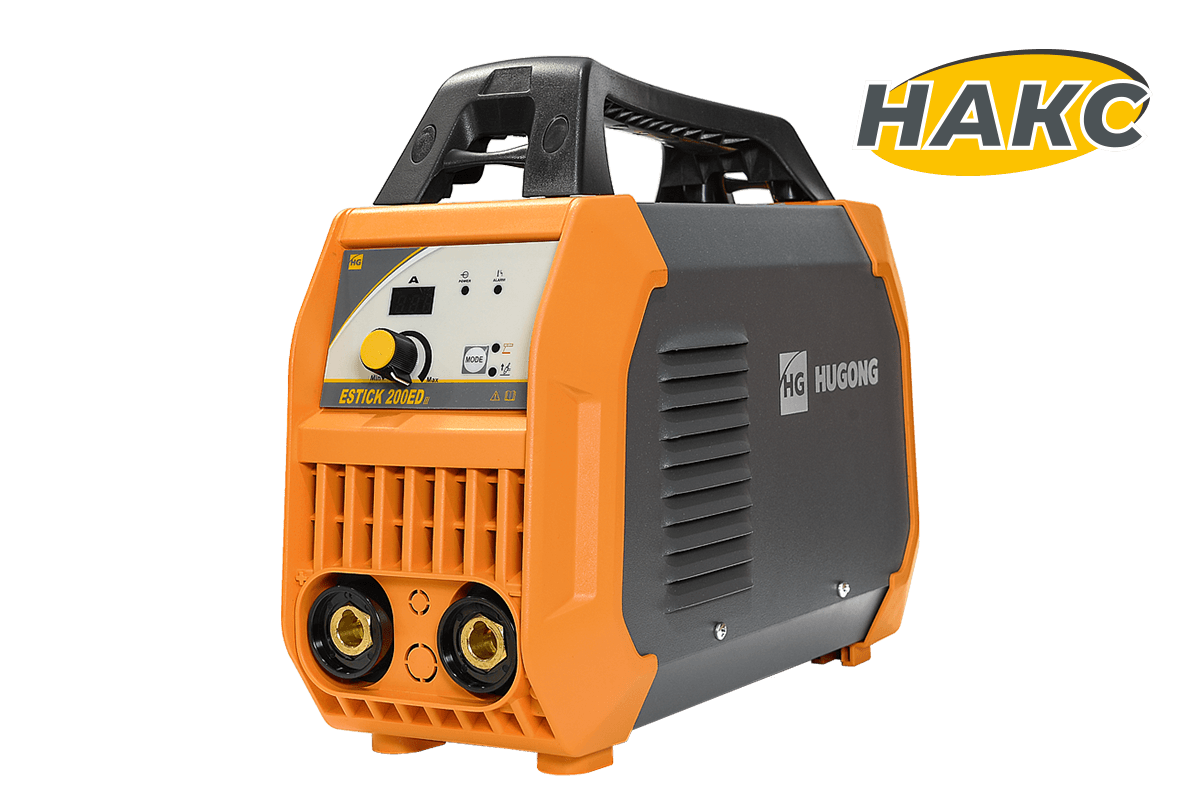
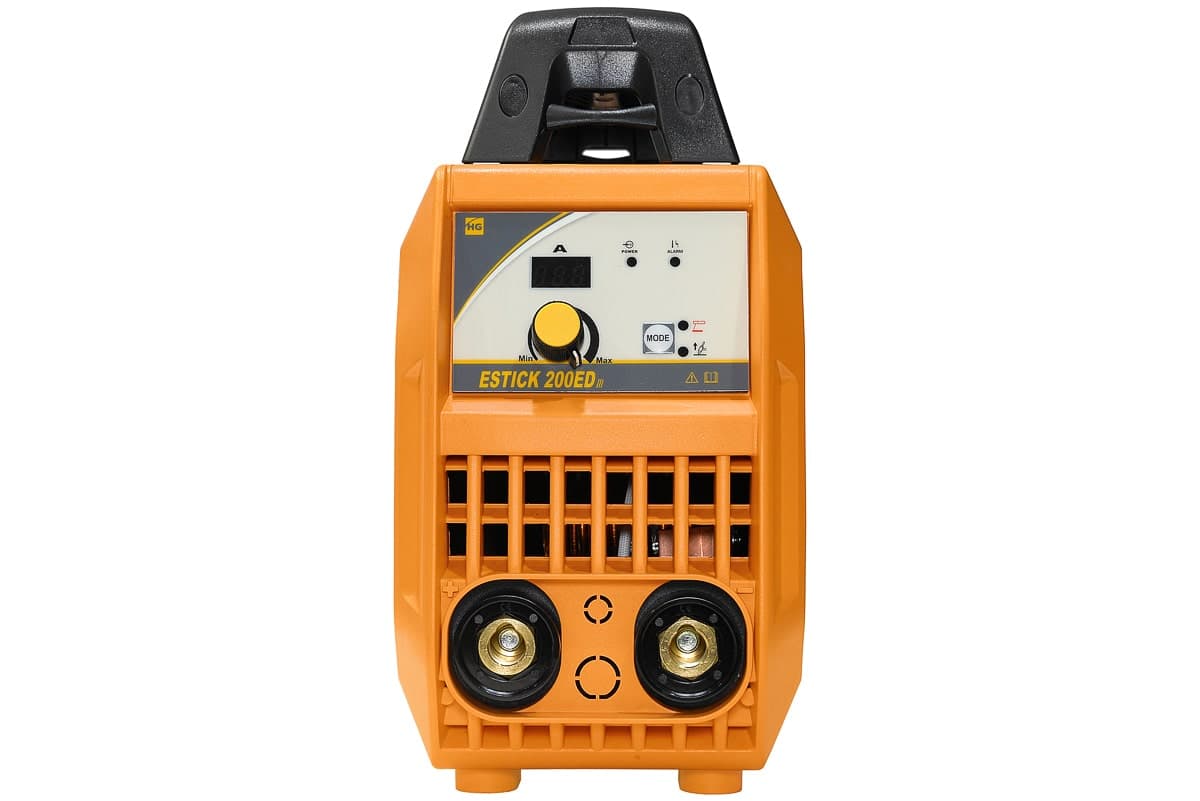
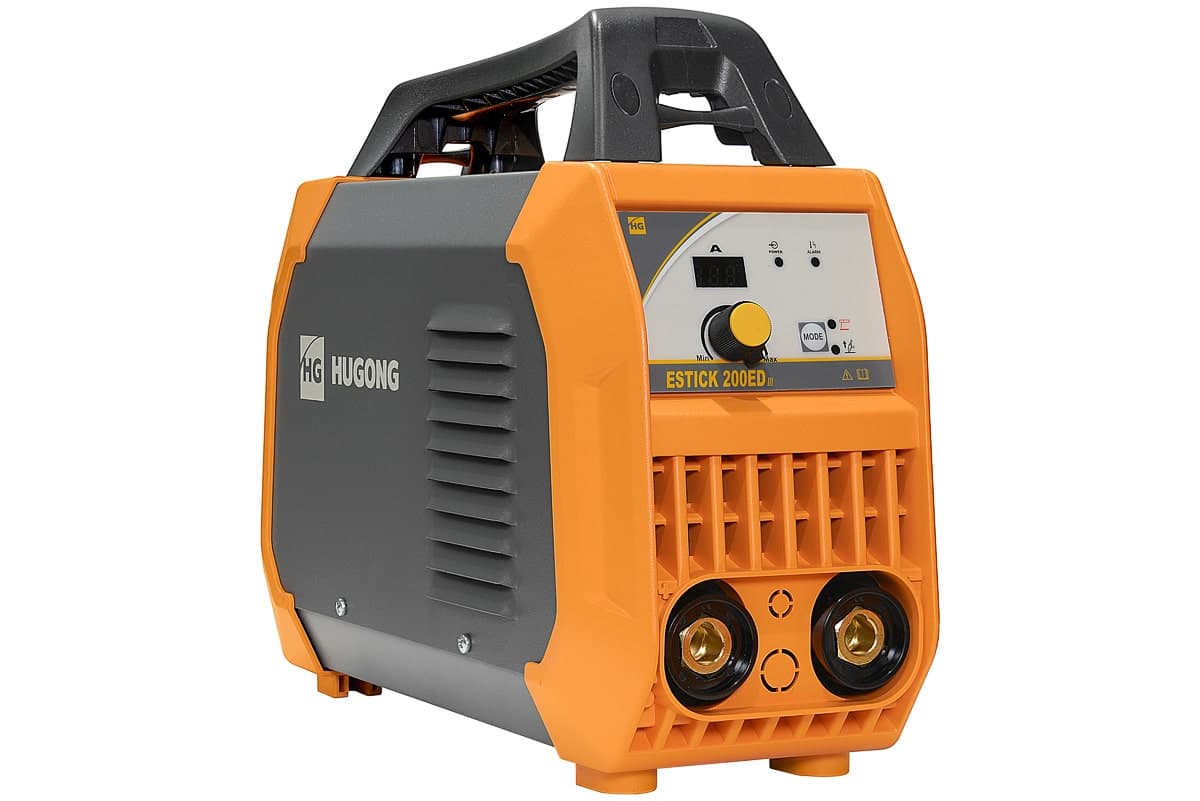
Что делать: подключаться к розетке ближе к вводному щитку, а не через цепочку переходников; удлинитель брать медный, достаточного сечения и полностью разматывать с катушки. Тонкий бытовой удлинитель на 20–30 метров сам съедает заметную часть напряжения. Если сеть слабая постоянно, есть аппараты с широким входным диапазоном: HUGONG ESTICK 200ED III по паспорту работает от 160–250 В.
От генератора электрод липнет, когда мощности не хватает и напряжение проседает при поджиге. Расчёт мощности под ток аппарата — в статье какой генератор нужен для сварочного инвертора; если сеть или генератор нужны только ради сварки на выезде, посмотрите бензиновые сварочные генераторы — в них источник тока и двигатель согласованы на заводе.
Причина 3. Сварочные кабели и масса: длина, сечение, контакт
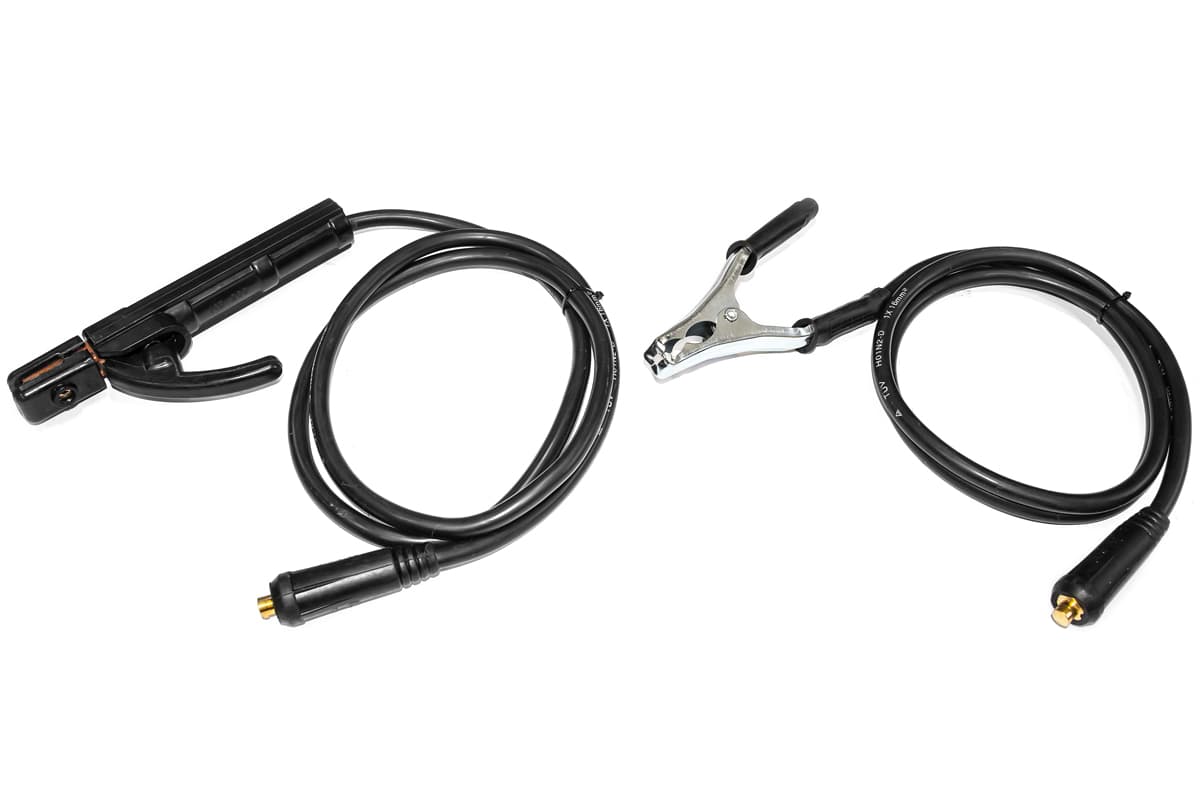
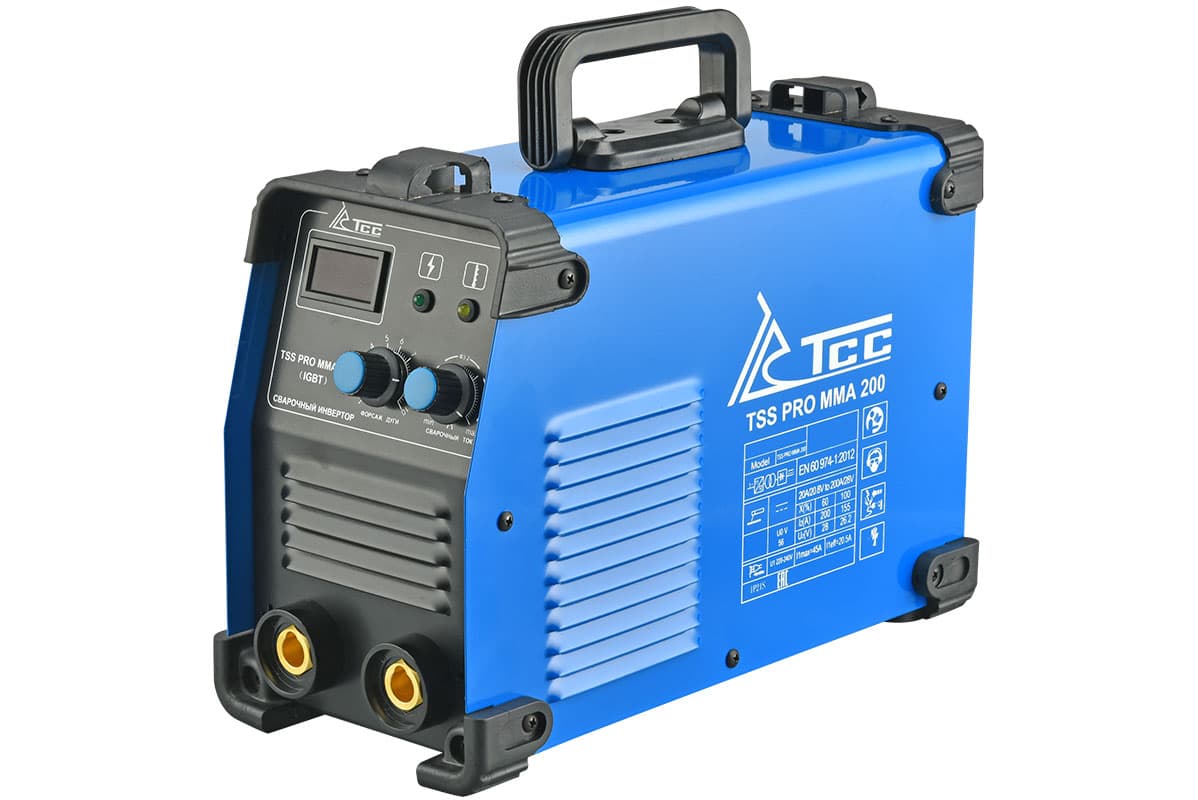
Ток возвращается к аппарату через кабель массы и зажим, и каждое плохое соединение в этой цепи работает как сопротивление. Штатные кабели у бытовых моделей короткие: у TSS EVO MMA-160 и EVO MMA-200 — 1,6 м к держателю и 1,4 м к массе, у TSS PRO MMA-200 — по 2 м сечением 25 мм². Когда кабели наращивают до 10–15 метров тем же или меньшим сечением, напряжение на дуге падает, и электрод начинает липнуть при той же уставке. Сколько сечения закладывать под длину и почему кабель массы должен быть таким же, как кабель держателя, — в статье какой кабель нужен для сварочного аппарата.
Чаще, чем кабель, подводит зажим массы:
- Ржавчина, окалина, краска под зажимом. Контакт идёт через несколько точек, дуга вялая. Место под массу зачищают до блеска так же, как кромки шва.
- Масса далеко от шва. Ток идёт через всю конструкцию, болтовые соединения и петли ворот. Ставьте зажим на ту же деталь, как можно ближе к месту сварки.
- Разболтанный разъём на корпусе. Быстроразъёмный штекер должен входить до упора и проворачиваться с усилием. Тёплый на ощупь разъём или зажим после пары электродов — прямой признак плохого контакта.
Причина 4. Сырые электроды и прокалка
Обмазка электрода гигроскопична. Сырое покрытие горит неравномерно, дуга «плюётся» и рвётся, а поджиг становится тяжёлым — электрод чаще прилипает при старте. Особенно капризны электроды с основным покрытием (УОНИ-13/45, УОНИ-13/55): их почти всегда прокаливают перед ответственной работой. Рутиловые терпимее, но пачка, пролежавшая зиму в холодном гараже, ведёт себя так же плохо. Режим прокалки — только с упаковки; правила хранения и признаки сырых электродов разобраны в статье какие электроды выбрать.
Вторая, неочевидная причина того же рода — состояние торца:
- Козырёк обмазки. После обрыва дуги покрытие на торце выступает над стержнем чашечкой. При следующем поджиге металл стержня не достаёт до детали, электрод не зажигается, его прижимают сильнее — и он прилипает. Перед повторным поджигом козырёк сбивают лёгким постукиванием торцом по металлу.
- Оббитая обмазка. Если покрытие осыпалось и голый стержень торчит на несколько миллиметров, он касается детали без защиты газом и шлаком и приваривается. Такой электрод лучше заменить или сбить голый конец.
Причина 5. Неверная полярность
Инвертор выдаёт постоянный ток, и для многих марок важно, к какой клемме подключён держатель. Электроды с основным покрытием на прямой полярности (держатель на «минусе») ведут себя характерно: дуга блуждает, рвётся, электрод залипает даже на нормальном токе. Рутиловые электроды к полярности обычно менее чувствительны. Нужная полярность указана на пачке; как переключить кабели и как распознать ошибку по шву — в статье полярность при сварке. Если новая марка липнет на проверенном режиме — сначала сверьте пачку и клеммы.
Причина 6. Техника: поджиг и слишком короткая дуга
Чирканье против постукивания. Чирканье — скользящее касание вбок, как спичкой по коробку, — даёт контакт на ходу, и электрод почти не успевает прихватиться. Постукивание — вертикальное касание и отрыв — точнее по месту, но требует быстрой руки: задержка в долю секунды, и электрод приварен. Новичку удобнее чиркать по будущему шву, постукивание — для тесноты и деталей без царапин. Типичная ошибка при обоих способах — «тыкать» электрод в металл и задерживать его, ожидая дугу: дуга появляется при отрыве, а не при нажиме.
Слишком короткая дуга. Электрод сгорает, и рука должна непрерывно опускать его со скоростью сгорания. Если опускать быстрее, зазор исчезает и электрод залипает в середине шва — обычно ближе к концу, когда рука устала, а электрод короткий и горячий. Ориентир — зазор около одного диаметра электрода; ровное плотное потрескивание дуги означает, что длина правильная. Подробно о длине дуги, угле и скорости — в пошаговом разборе сварка инвертором для начинающих.
Таблица: симптом → причина → что сделать
| Симптом | Причина | Что сделать |
|---|---|---|
| Липнет при каждом поджиге, дуга потом горит нормально | Мал горячий старт или касание долгое | Прибавить Hot Start, поджигать чирканьем и сразу отрывать на 2–3 мм |
| Липнет и при поджиге, и в процессе, валик высокий и узкий | Ток ниже диапазона для диаметра | Прибавить 10–15 А или взять электрод тоньше |
| Липнет только вечером или на даче, свет мигает | Просадка напряжения сети | Розетка ближе к щитку, без удлинителя; проверить напряжение под нагрузкой |
| Липнет после того, как кабели удлинили | Длинный кабель малого сечения | Укоротить или взять кабель большего сечения; масса и держатель одного сечения |
| Зажим массы горячий, дуга вялая | Плохой контакт массы | Зачистить металл, поставить зажим ближе к шву, проверить разъём |
| Липнет от генератора, от сети — нет | Генератору не хватает мощности | Снизить ток или подобрать генератор по расчёту |
| Новая пачка липнет, дуга «плюётся», обмазка трещит | Сырые электроды | Прокалить по режиму с пачки, хранить в пенале |
| Электрод не зажигается, а при нажиме прилипает | Козырёк обмазки на торце | Сбить козырёк постукиванием по металлу |
| Основной электрод липнет на нормальном токе, дуга блуждает | Прямая полярность вместо обратной | Держатель на «+», сверить с пачкой |
| Липнет к концу электрода, в середине шва | Дуга укорачивается | Держать зазор около диаметра, опереть локоть |
| Липнет на вертикали, в нижнем положении — нет | Ток снижен под положение, дуга короткая | Прибавить Arc Force, ток подбирать шагами по 5 А |
| Электрод прилипает и не варит при любых настройках | Неисправность аппарата или сети | Контрольный тест (ниже), затем сервис |
Если по шву видны поры, подрезы или непровар — разбор по каждому дефекту в статье дефекты сварных швов.
Hot Start, Arc Force и Anti-Stick: что включить на аппарате
Три функции инвертора работают в разные моменты и решают разные задачи.
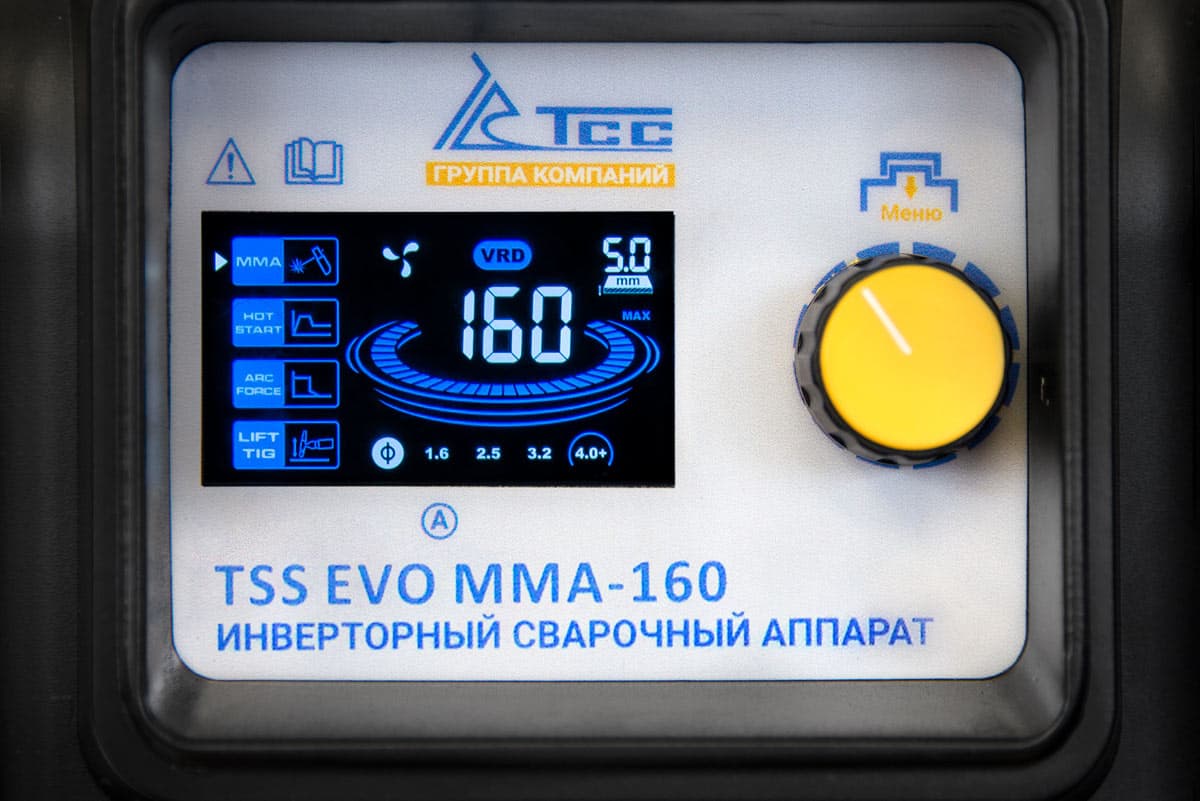
- Горячий старт (Hot Start) — на долю секунды поднимает ток при поджиге. Помогает, когда электрод прилипает при каждом старте, особенно с основным покрытием и на холодном металле.
- Форсаж дуги (Arc Force) — добавляет ток, когда дуга укорачивается и напряжение на ней падает. Не даёт электроду «утонуть» в ванне и прилипнуть в процессе — полезен на вертикали и при короткой дуге.
- Антизалипание (Anti-Stick) — если электрод всё же прилип, аппарат почти сразу сбрасывает ток. Электрод не раскаляется докрасна, обмазка не трескается, его легко отломить. Предотвратить залипание эта функция не может.
Что указано в описаниях моделей каталога:
| Модель | Ток MMA, сеть | Горячий старт | Форсаж дуги | Антизалипание | Цена на момент публикации |
|---|---|---|---|---|---|
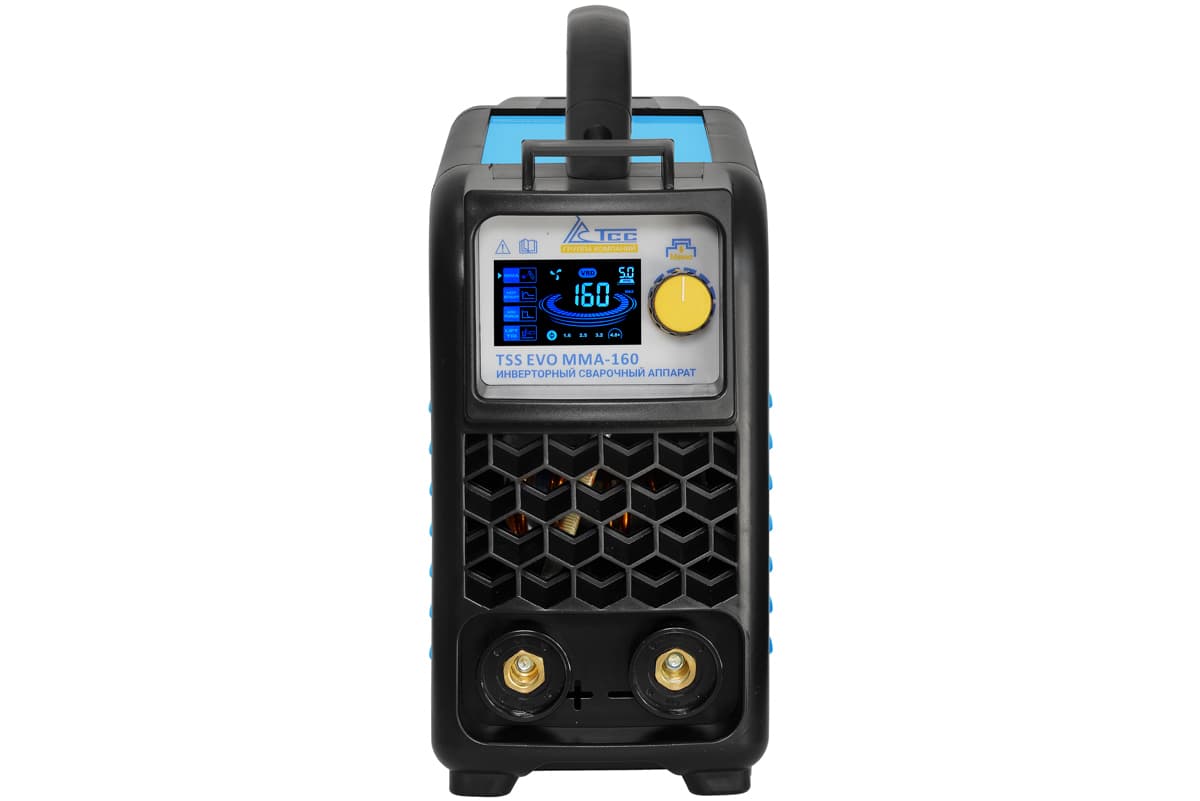
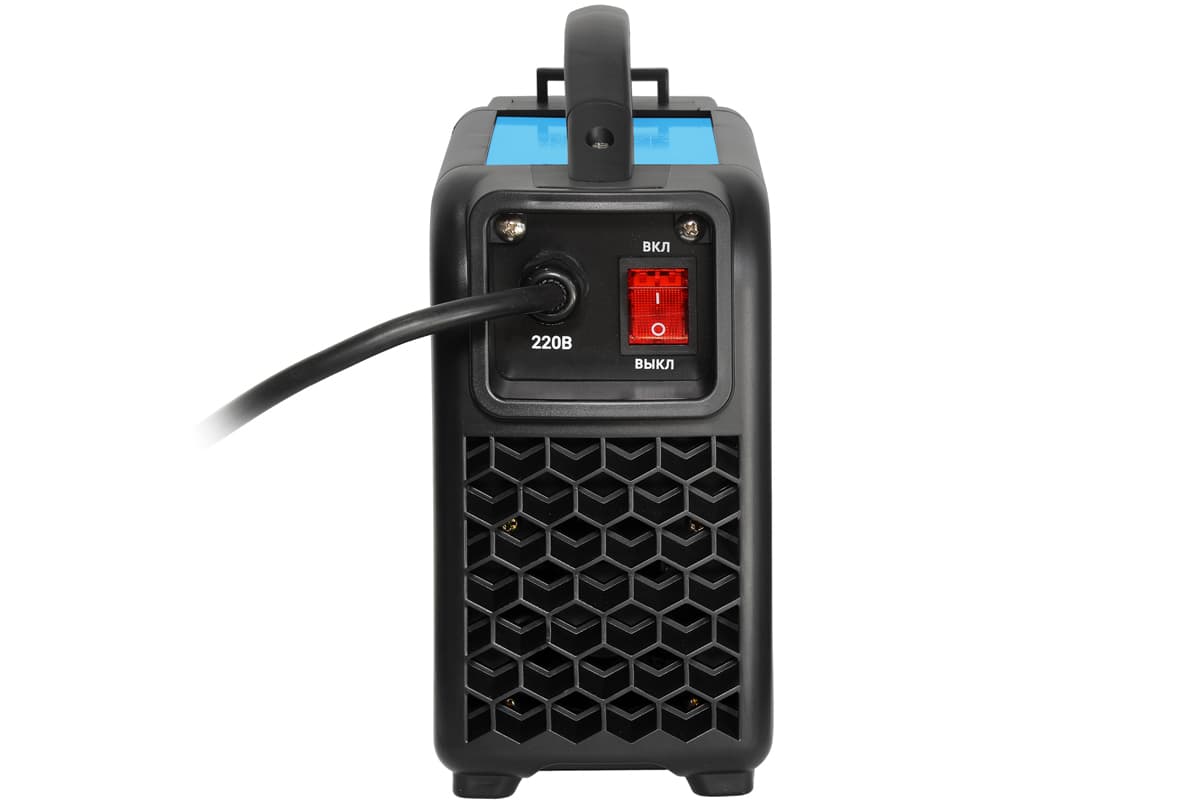
| TSS EVO MMA-160 | 20–160 А, 220 В | регулируемый, шкала 1–100 | регулируемый, 1–100 | есть | 4 800 ₽ |
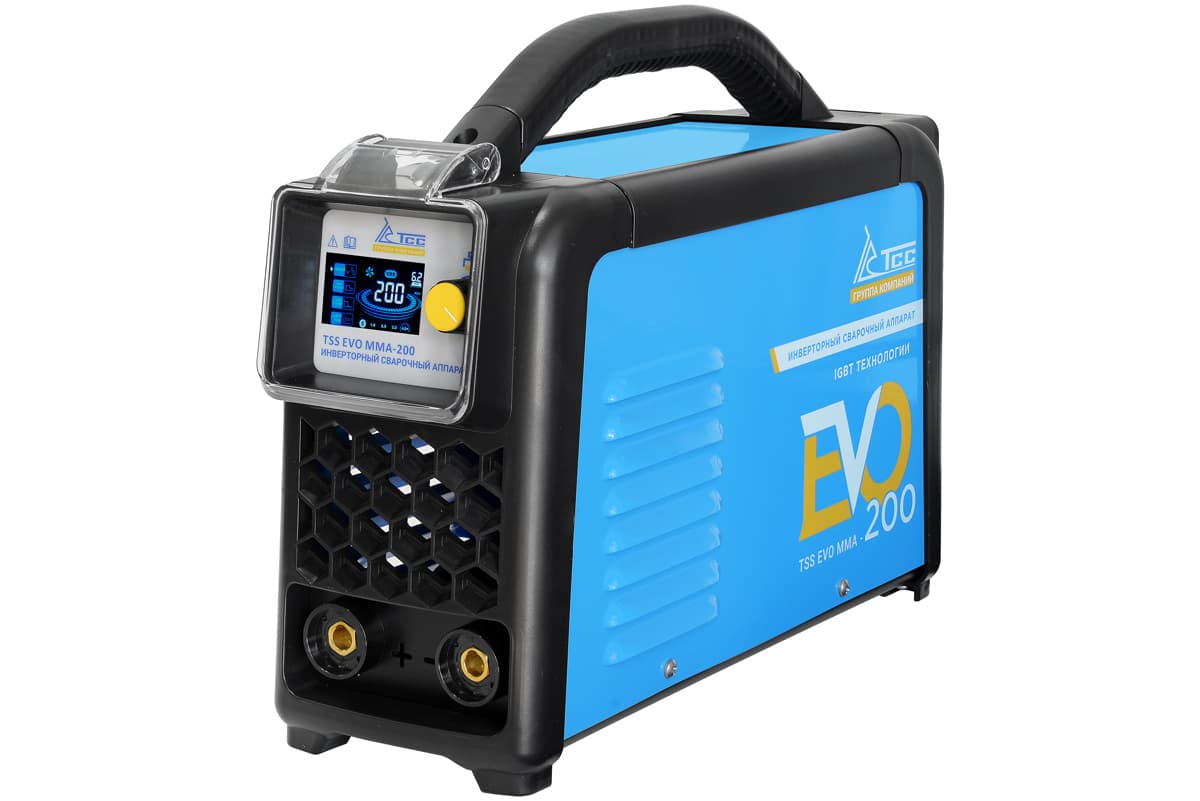
| TSS EVO MMA-200 | 20–200 А, 220 В | регулируемый, 1–100 | регулируемый, 1–100 | есть | 6 000 ₽ |
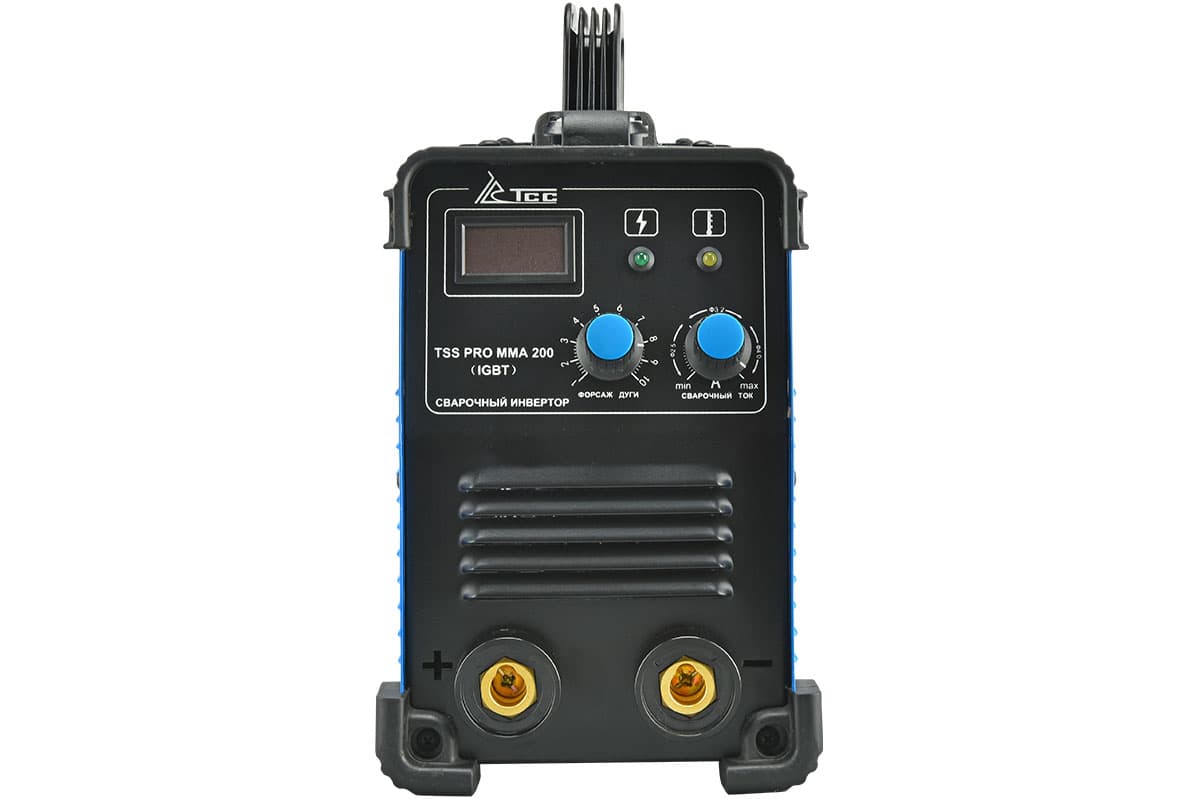
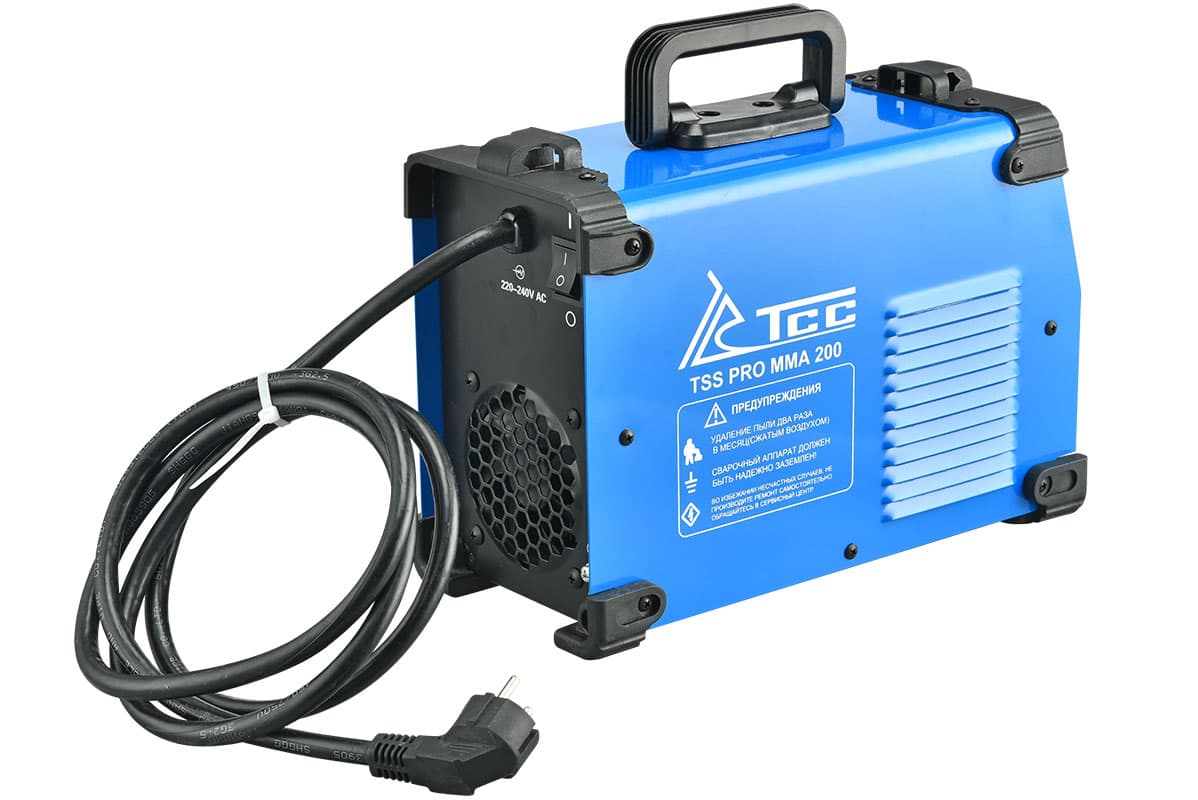
| TSS PRO MMA-200 | 20–200 А, 220 В, ПВ 80% | есть | регулируемый | есть | 6 204 ₽ |
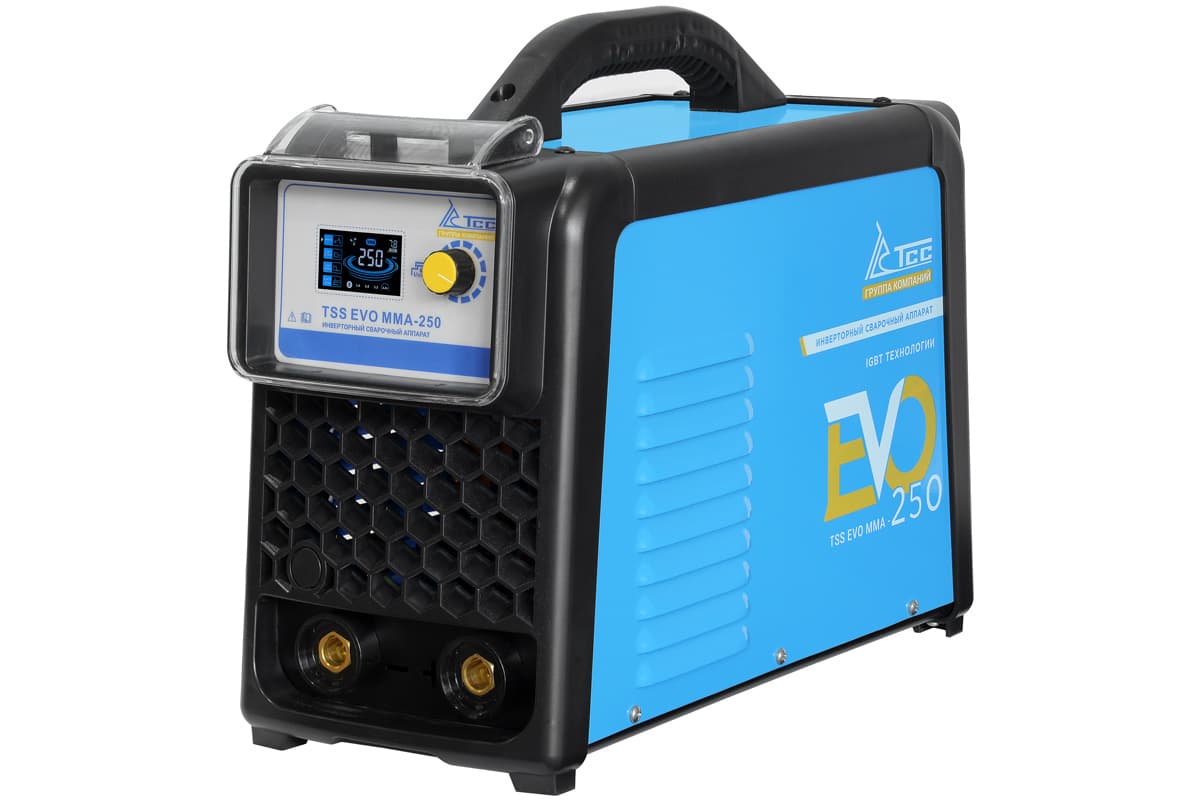
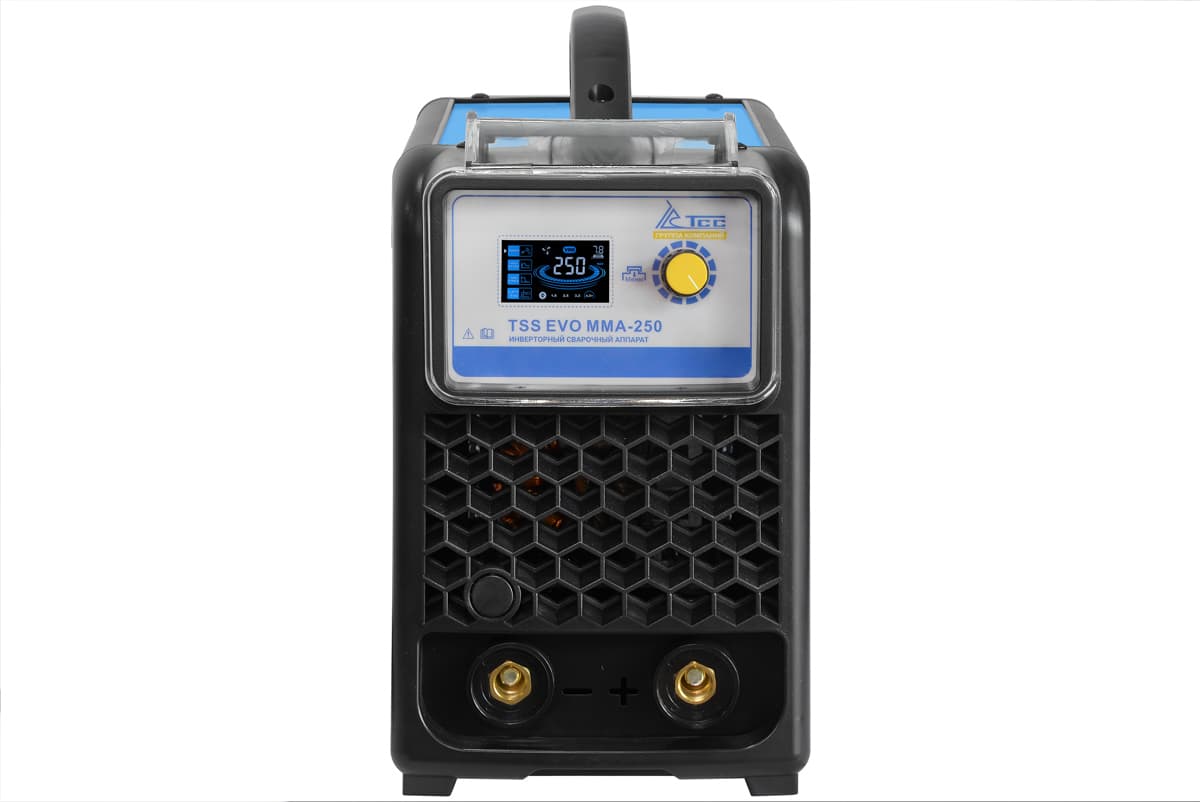
| TSS EVO MMA-250 | 20–250 А, 220 В | регулируемый, 1–100 | регулируемый, 1–100 | есть | 10 170 ₽ |
| HUGONG EXTREME 200 III | 20–200 А, 220 В | встроенный | в описании не указан | есть | 14 521 ₽ |
| HUGONG ESTICK 200ED III | 20–200 А, 160–250 В | встроенный | в описании не указан | есть | 23 469 ₽ |
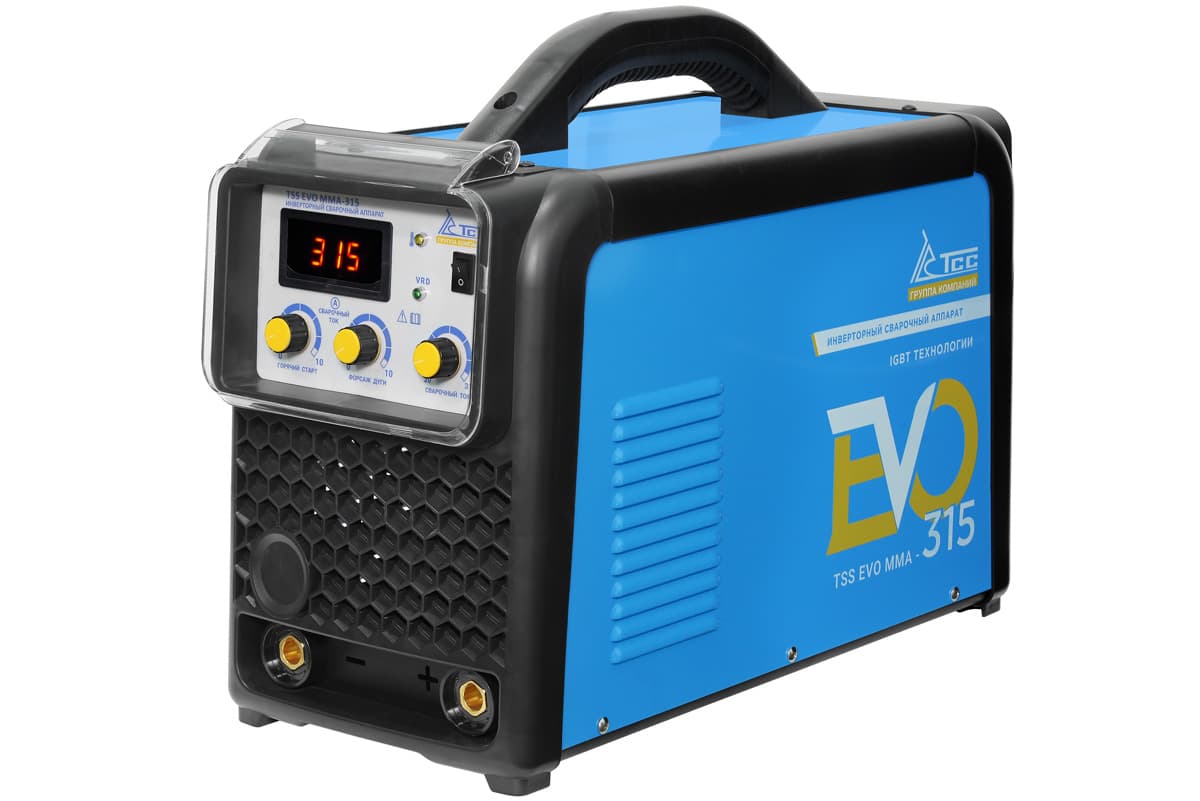
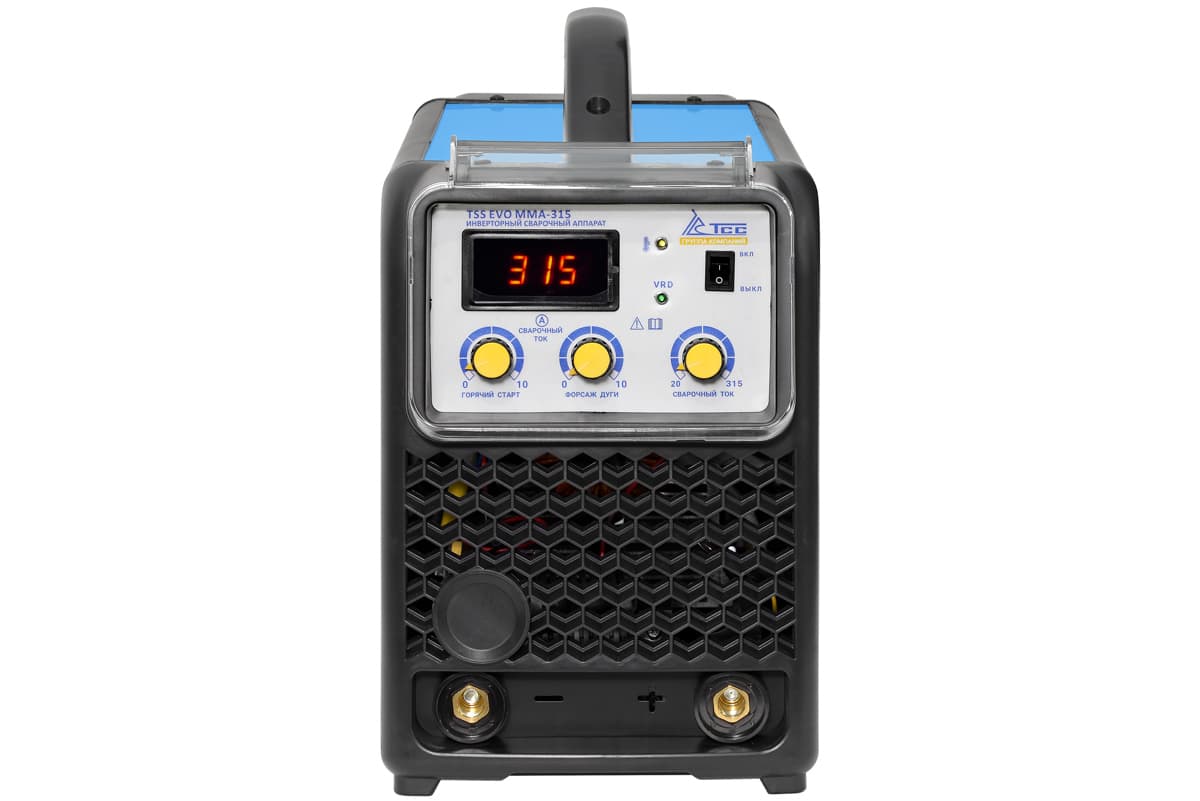
| TSS EVO MMA-315 | 20–315 А, 380 В | регулируемый, 0–10 | регулируемый, 0–10 | есть | 36 981 ₽ |
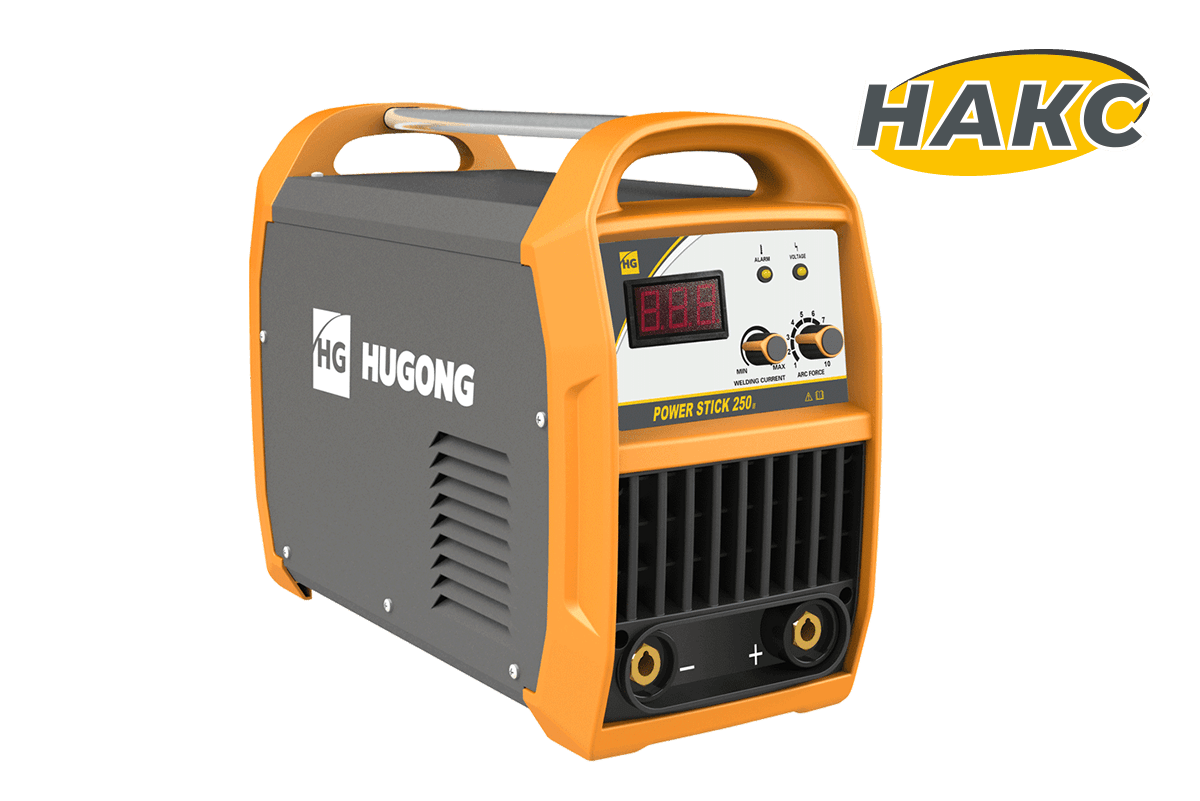
| HUGONG POWER STICK 250 III | 30–250 А, 380 В | встроенный | регулируемый | есть | 39 051 ₽ |
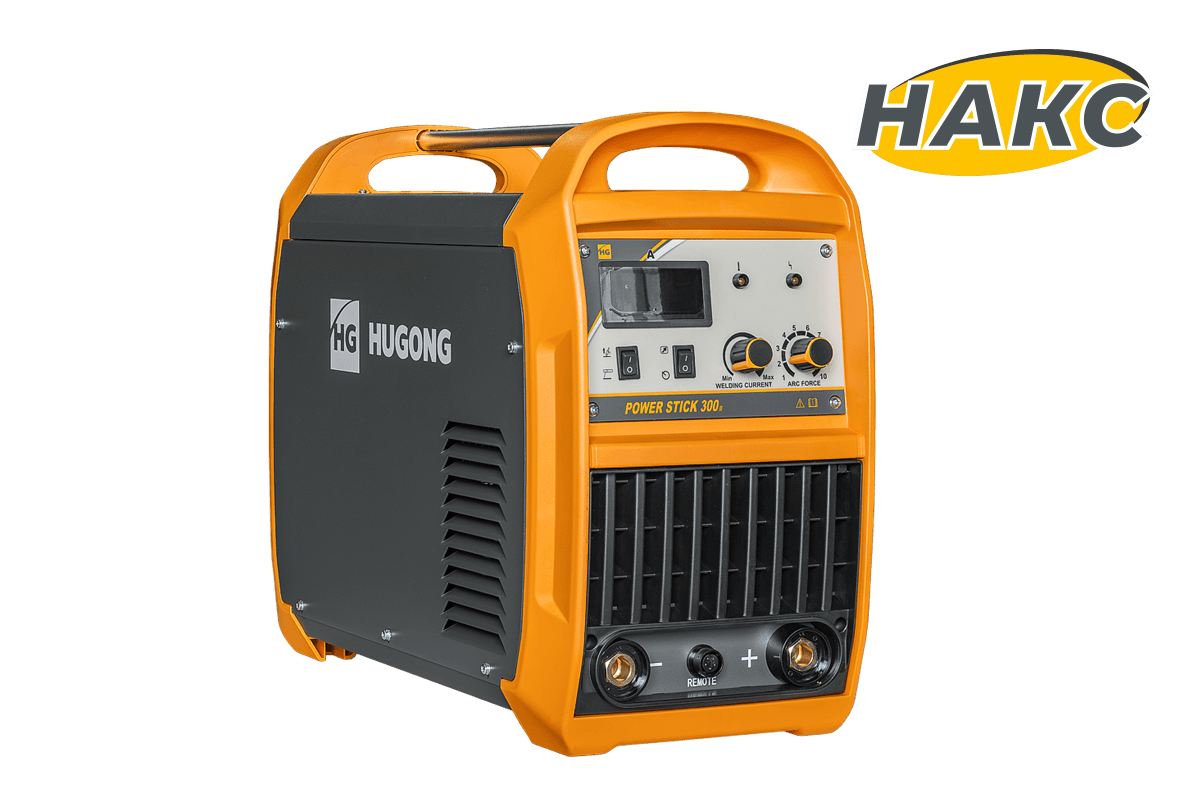
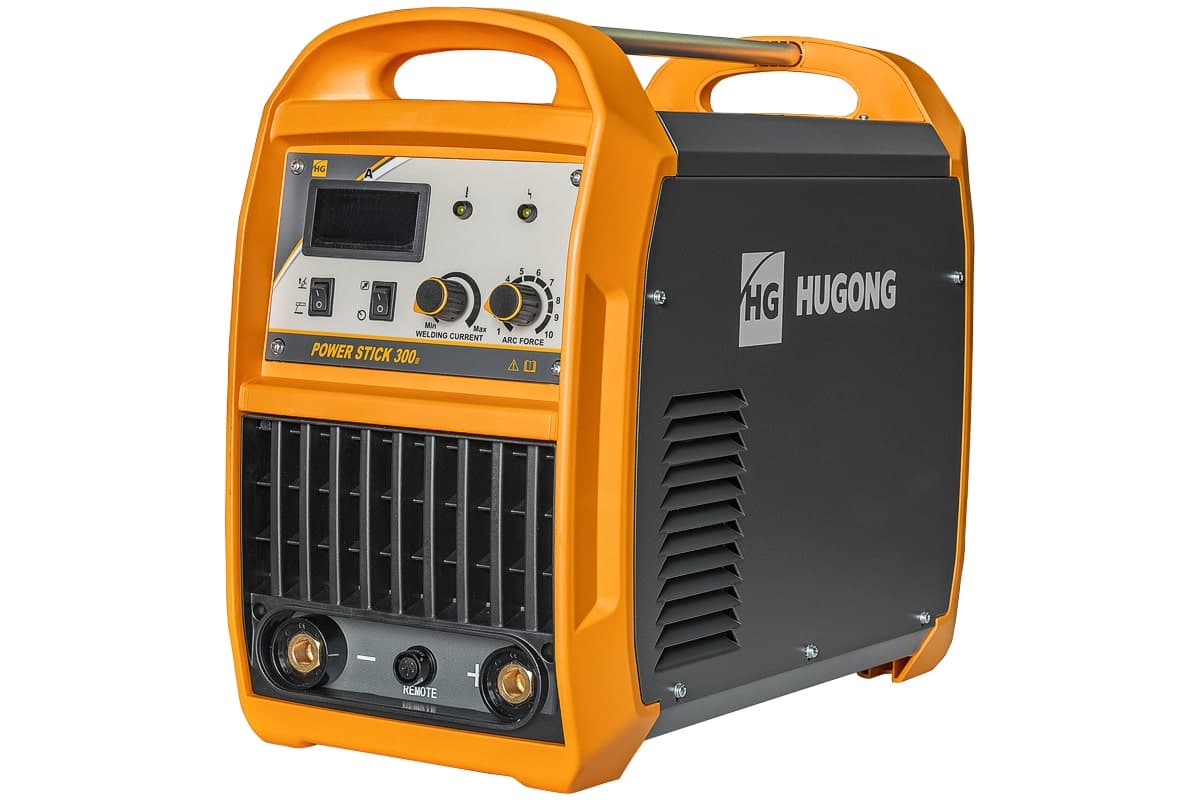
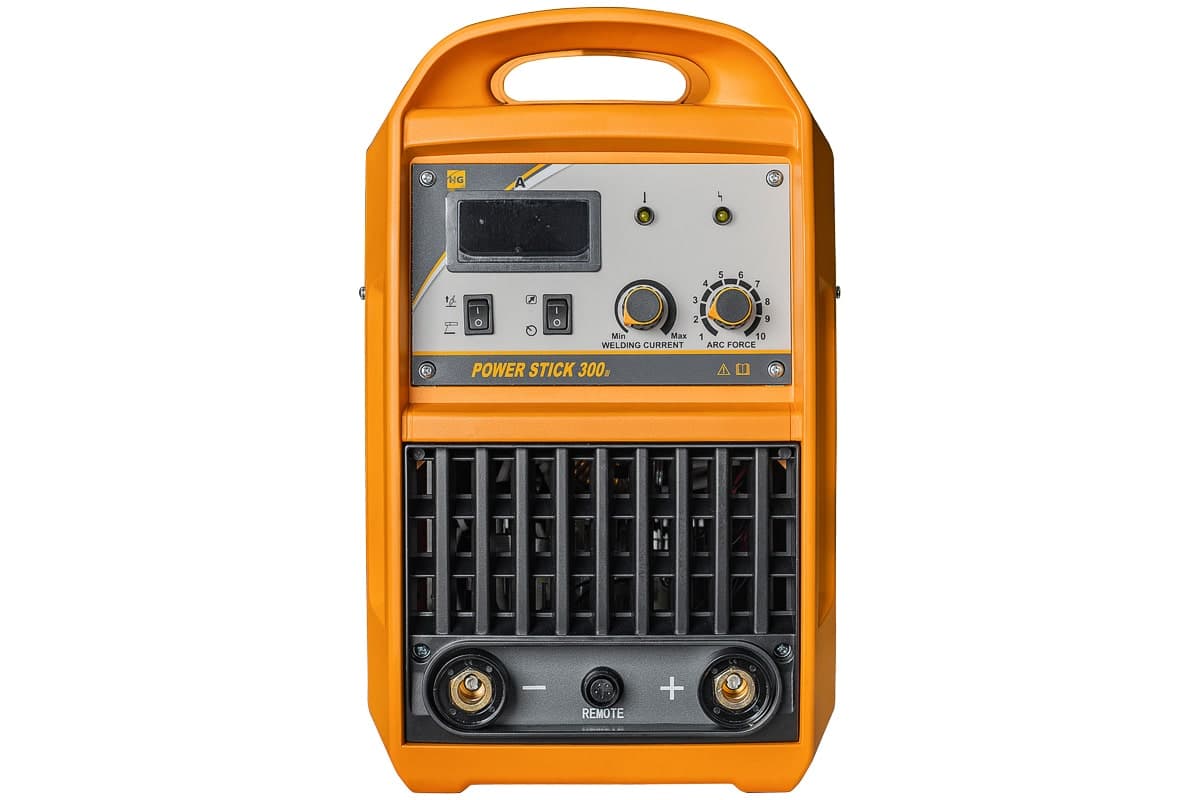
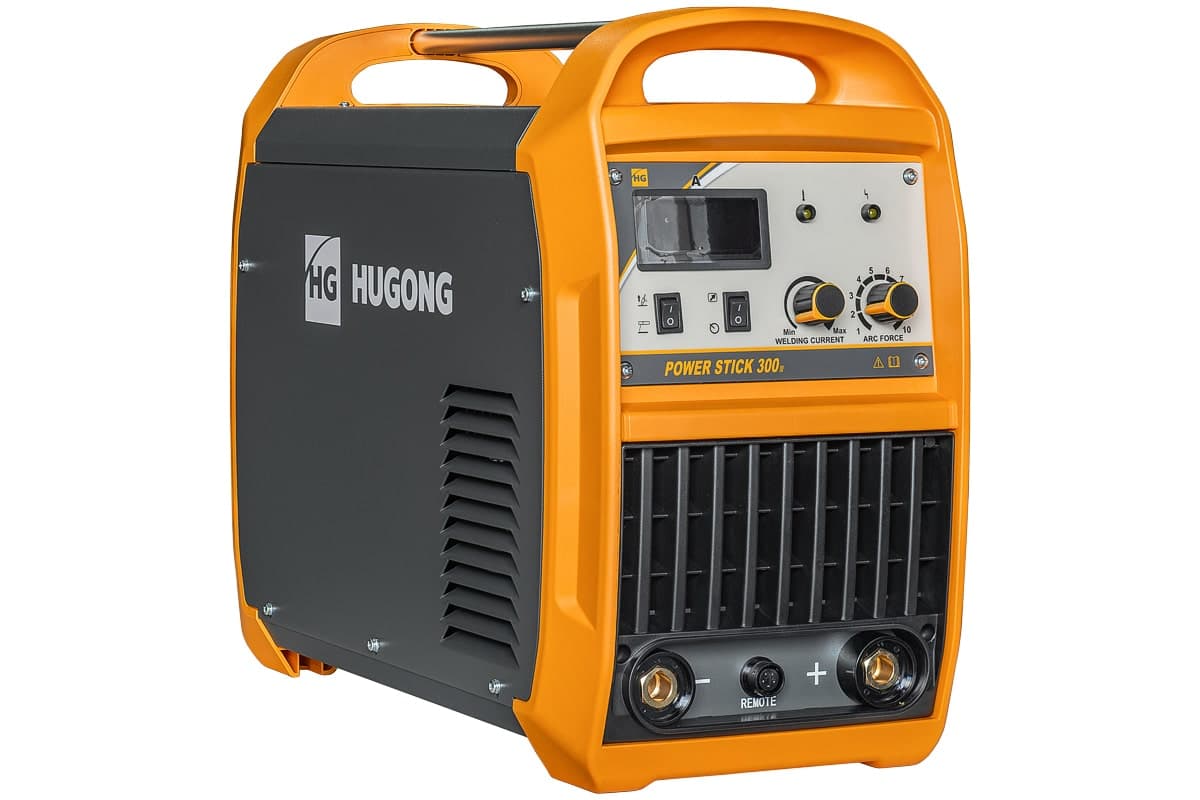
Регулируемый форсаж есть и у HUGONG POWER STICK 251W III на 220 В (43 680 ₽), POWER STICK 300 III на 380 В (52 280 ₽) и INVERDELTA 400 III, где регулируется и горячий старт (75 757 ₽). Из универсальных аппаратов все три функции указаны у TSS EVO CT-518 для MMA, TIG и плазменной резки (22 800 ₽). У моделей EVO MMA есть и функция VRD — снижение напряжения холостого хода до 14 В для защиты сварщика от удара током; на залипание она не влияет.
Если регуляторы есть, начните с середины шкалы обоих и подберите ток по пачке. Липнет при старте — прибавляйте горячий старт, в процессе — форсаж; появились крупные брызги или прожог тонкого листа — верните на шаг назад. Меняйте один параметр за раз и проверяйте пробным швом.
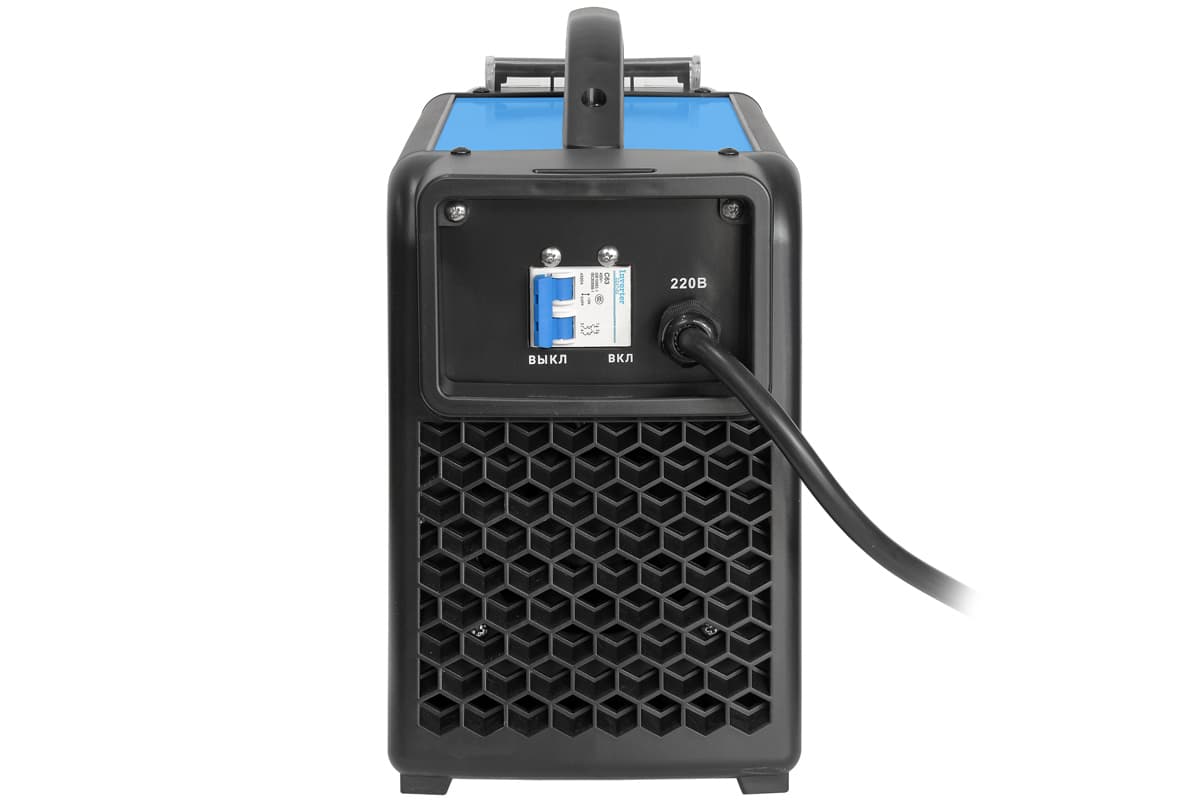
Инверторы MMA с горячим стартом, форсажем и антизалипанием
Как оторвать залипший электрод безопасно
- Не тяните держак на себя. Электрод либо согнётся, либо оторвётся рывком, и дуга вспыхнет у самого лица.
- Резко качните держак вбок. В большинстве случаев электрод отламывается от детали в точке сварки. С антизалипанием ток к этому моменту уже сброшен, и электрод не раскалён.
- Не отрывается — освободите электрод. Разожмите держатель и выньте его из электрода или выключите аппарат кнопкой на корпусе. Без антизалипания это нужно сделать сразу: короткое замыкание раскаляет стержень докрасна за секунды и нагружает аппарат.
- Маску не поднимайте, пока электрод под напряжением: при отрыве дуга может вспыхнуть без предупреждения.
- Голыми руками электрод не трогайте. Он горячий, а при включённом аппарате остаётся под напряжением холостого хода. Отламывайте в краге или плоскогубцами.
- Осмотрите торец. Если обмазка треснула или осыпалась, электрод лучше заменить, а на месте залипания зачистить точку — иначе там останется непровар.
Безопасность при сварке электродом
Упражнения на поджиг: как варить, чтобы не прилипал электрод
Нужны обрезок листа 4–6 мм и рутиловый электрод 3 мм на токе из середины диапазона с пачки.
- Поджиг и сразу обрыв. Двадцать поджигов чирканьем: зажгли — увели электрод вверх, дуга погасла. Цель — дуга с первого касания без залипания.
- Постукивание по меткам. Нанесите мелом точки через 3 см и зажигайте дугу постукиванием точно в точку. Учит быстрому отрыву.
- Удержание дуги на месте. Зажгите и 3–5 секунд держите дугу над одной точкой, опуская электрод по мере сгорания. Получится наплавленная «пуговица»; если электрод прилип — рука опускается быстрее, чем он горит.
- Повторный поджиг на горячем кратере. Оборвите валик, сбейте козырёк обмазки и зажгите дугу снова в кратере — так делают при смене электрода в середине шва.
- Поиск нижней границы тока. Повторяйте поджиги, снижая ток шагами по 5 А, пока электрод не начнёт липнуть. Так вы увидите, где у вашего аппарата и вашей пачки проходит граница, — и будете знать, что залипание при уставке выше неё связано с руками или сетью, а не с током.
Когда поджиг выходит с первого раза, переходите к валикам и стыкам по программе из статьи сварка инвертором для начинающих.
Если ничего не помогло: контрольный тест аппарата
Уберите все переменные сразу:
- рутиловые электроды 3 мм из новой сухой пачки;
- ток около 100 А, горячий старт и форсаж — в середине шкалы;
- штатные кабели без удлинения, зажим массы на зачищенной пластине;
- розетка ближе к вводному щитку, без удлинителя, в часы малой нагрузки на сеть;
- полярность — по пачке.
Если и в этих условиях электрод прилипает и не варит, а дуга вялая на любом токе, вероятна неисправность силовой части или регулировки — признаки по узлам собраны в статье ремонт сварочных аппаратов. Инвертор на гарантии самостоятельно вскрывать не стоит: обращайтесь в сервисные центры ТСС в Москве, Екатеринбурге, Самаре, Ростове-на-Дону и Симферополе.
Для слабой сети и трёхфазного питания
Все модели с характеристиками — в разделах сварочные инверторы MMA и универсальные аппараты MMA/TIG/CUT; для работы вдали от сети — дизельные сварочные генераторы. PROTSS — официальный дилер ТСС: работаем с юрлицами по счёту и по 44-ФЗ и 223-ФЗ, доставляем по России, для организаций действуют скидки до 30%.
Частые вопросы
Почему прилипает электрод при сварке к металлу?
Когда торец касается детали, цепь замыкается накоротко, и если аппарату не хватает тока прожечь точку контакта, электрод приваривается. Чаще всего ток мал для диаметра (для электрода 3 мм ориентир 90–130 А, точнее — по пачке), дуга слишком короткая или электрод задержали на металле при поджиге. Реже — просадка сети, длинный тонкий удлинитель, плохой контакт массы, сырые электроды или неверная полярность.
Что делать, если электрод прилипает?
Сначала оторвать его безопасно: резко качнуть держак вбок, а если не идёт — разжать держатель или выключить аппарат, не поднимая маску и не трогая электрод голыми руками. Затем прибавить ток на 10–15 А, зачистить место под зажимом массы и поджигать быстрым чирканьем, сразу отрывая электрод на 2–3 мм. Если аппарат позволяет, увеличить горячий старт.
Почему залипает электрод при сварке инвертором?
Кроме малого тока и короткой дуги, у инвертора частая причина — напряжение сети. Бытовые модели вроде TSS EVO MMA-200 рассчитаны на 220 В ±15%, примерно 187–253 В; ниже этой границы аппарат выдаёт меньше тока, чем стоит на регуляторе. Признаки — свет мигает при поджиге и залипает сильнее вечером. Помогают розетка ближе к щитку, удлинитель достаточного сечения или аппарат с широким входом, например HUGONG ESTICK 200ED III на 160–250 В.
Почему электрод залипает в начале сварки?
При поджиге мостик между стержнем и холодной деталью требует больше энергии, чем горящая дуга. Залипает, если мал горячий старт, касание слишком долгое, на торце остался козырёк обмазки от прошлого обрыва дуги или электроды отсырели. Прибавьте Hot Start, сбейте козырёк постукиванием по металлу и прокалите электроды по режиму с пачки.
Как зажечь электрод, чтобы не прилипал?
Чиркать торцом по металлу вбок, как спичкой, и в момент вспышки сразу поднять электрод на 2–3 мм — дуга появляется при отрыве, а не при нажиме. Постукивание точнее по месту, но требует более быстрого движения. Тренируйте двадцать поджигов подряд с обрывом дуги на обрезке металла, пока дуга не будет загораться с первого касания.
Какие электроды не прилипают?
Электродов, которые не прилипают совсем, нет — залипание зависит от тока, длины дуги и поджига. Легче всего зажигаются сухие рутиловые электроды, поэтому их советуют новичкам. Основные электроды типа УОНИ-13/55 капризнее: им нужны прокалка, обратная полярность и уверенный поджиг. Помогает аппарат с горячим стартом и форсажем, а антизалипание облегчает отрыв, если электрод всё-таки прилип.
Почему электрод прилипает и не варит?
Если дуга не держится ни на каком токе, проверьте условия по очереди: новая сухая пачка рутиловых электродов 3 мм, около 100 А, штатные кабели, зачищенная масса, розетка без удлинителя рядом со щитком, полярность по пачке. Если и так электрод прилипает и не варит, вероятна неисправность аппарата — гарантийный инвертор лучше сдать в сервисный центр ТСС, а не вскрывать.