
Аппарат ручной лазерной сварки: как выбрать по мощности, питанию и цене

Филимонов Иван
Эксперт PROTSS · 6 октября 2026 г.
Аппарат ручной лазерной сварки в каталоге стоит от 925 139 ₽ за HGLW-1240AIR на 220 В до 2 015 000 ₽ за HGLW-3000EW, который варит металл до 8 мм. Разбираем мощность и толщины, сеть 220/380 В, проволоку, воздух, массу и честно — про лазер для дома.
Аппарат ручной лазерной сварки выбирают по трём цифрам из паспорта: толщине металла, сети и массе. В каталоге четыре сварочные модели. HGLW-1240AIR на 1,2 кВт работает от 220 В, весит 48 кг и варит 1,5–4,5 мм — за 925 139 ₽. HGLW-1500E на 1,5 кВт стоит почти столько же, 925 141 ₽, но требует 380 В, весит 200 кг и берёт металл от 0,5 мм. HGLW-2000E — 1 336 316 ₽, HGLW-3000EW с двумя проволоками для толщин до 8 мм — 2 015 000 ₽. Цены на момент публикации. Что такое лазерная сварка и чем она отличается от аргонодуговой, разобрано в отдельной статье; здесь — только выбор конкретного аппарата.
Модели каталога: паспортные данные в одной таблице
Сначала соберём то, что указано в карточках товаров. Ниже на эти цифры опирается весь выбор.
| Модель | Мощность лазера | Толщина металла | Сеть | Потребление | Масса | Проволока | Цена |
|---|---|---|---|---|---|---|---|
| HGLW-1240AIR | 1,2 кВт | 1,5–4,5 мм | 220 В | 3 кВт | 48 кг | катушка 5–10 кг | 925 139 ₽ |
| HGLW-1500E (Raycus) | 1,5 кВт | 0,5–5,0 мм | 380 В | 8 кВт | 200 кг | в карточке не указана | 925 141 ₽ |
| HGLW-2000E (Raycus) | 2 кВт | 0,5–5,0 мм | 220/380 В | 11 кВт | 200 кг | в карточке не указана | 1 336 316 ₽ |
| HGLW-3000EW (dual wire) | 3 кВт | 1,0–8,0 мм | 380 В | 15 кВт | 300 кг | две проволоки, катушки 5/10/25 кг | 2 015 000 ₽ |
| HGLC-1500E (Raycus) | 1,5 кВт | только очистка | 380 В | 5 кВт | 120 кг | — | 976 120 ₽ |
| HGLC-2000E (Raycus) | 2 кВт | только очистка | 380 В | 8 кВт | 120 кг | — | 1 387 294 ₽ |
Мощность лазера у HGLC указана по индексу в названии. Гарантия у всех шести моделей — 12 месяцев. Весь раздел — лазерная сварка в каталоге сварочного оборудования.
Мощность 1000, 1500, 2000, 3000 Вт: какая толщина металла
Мощность лазера — это первая цифра в названии модели. Она определяет, какую толщину аппарат проваривает и с какой скоростью. Но толщину выбирают по диапазону из карточки, а не по ваттам. Таблица выше показывает, почему.
- HGLW-1240AIR, 1,2 кВт: 1,5–4,5 мм. Нижняя граница — полтора миллиметра. Если основная работа — лист 0,8–1 мм (вентиляция, корпуса, кухонное оборудование), этот диапазон по паспорту не подходит.
- HGLW-1500E и HGLW-2000E: 0,5–5,0 мм. Диапазон в карточках одинаковый. Двухкиловаттная модель даёт запас мощности на верхней границе: при равной толщине больше мощности — выше скорость ведения шва и стабильнее провар. Кроме того, у 2000E в карточке указана сеть 220/380 В. Если толщины те же, а сеть есть только трёхфазная, 1500E закрывает задачу на 411 175 ₽ дешевле.
- HGLW-3000EW, 3 кВт: 1,0–8,0 мм. Единственная модель для металла толще 5 мм. Подача двух проволок сразу нужна для заполнения широкого зазора и разделки на толстом металле.
Толщина в паспорте — предел для стыкового шва в нормальных условиях, а не ежедневный режим. Работа на верхней границе диапазона медленнее и чувствительнее к зазору. Если типичная толщина у вас 4–5 мм, разумнее смотреть на модель, у которой это середина диапазона, а не край. Режимы под конкретный металл — мощность, частоту и амплитуду колебания луча, скорость подачи проволоки — берут из руководства аппарата и подбирают на пробных образцах.
Материал тоже влияет. Нержавеющая и углеродистая сталь варятся лазером хорошо. Алюминий и медь сильно отражают излучение и отводят тепло, поэтому на тех же толщинах им нужна большая мощность. Как варят эти металлы другими способами — в статьях про сварку нержавейки и сварку алюминия. С оцинковкой помните: при лазерной сварке цинк испаряется так же, как при дуговой, и вытяжка обязательна.
Аппараты ручной лазерной сварки, резки и очистки
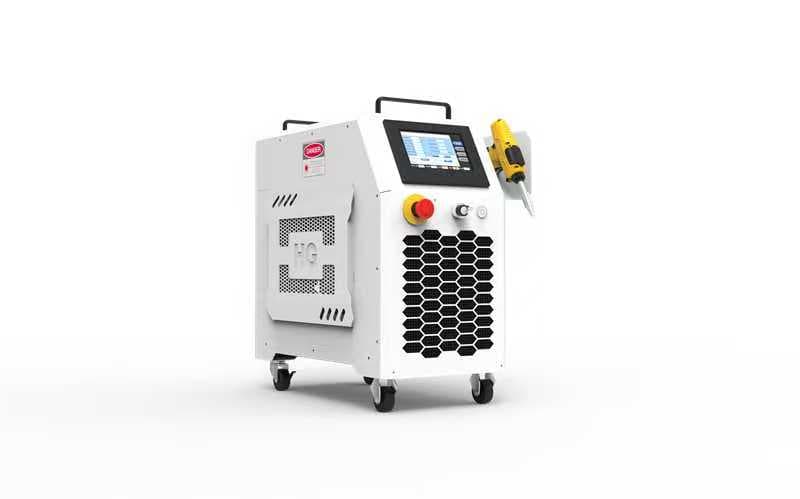
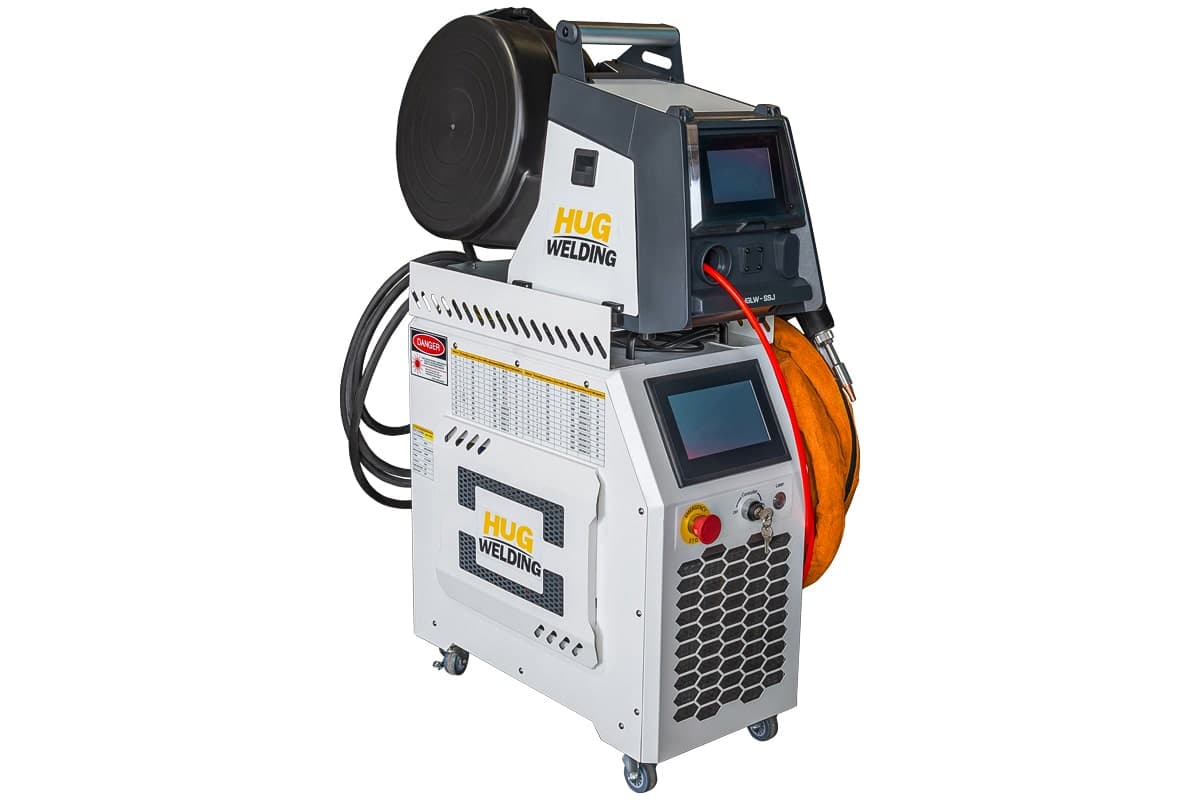
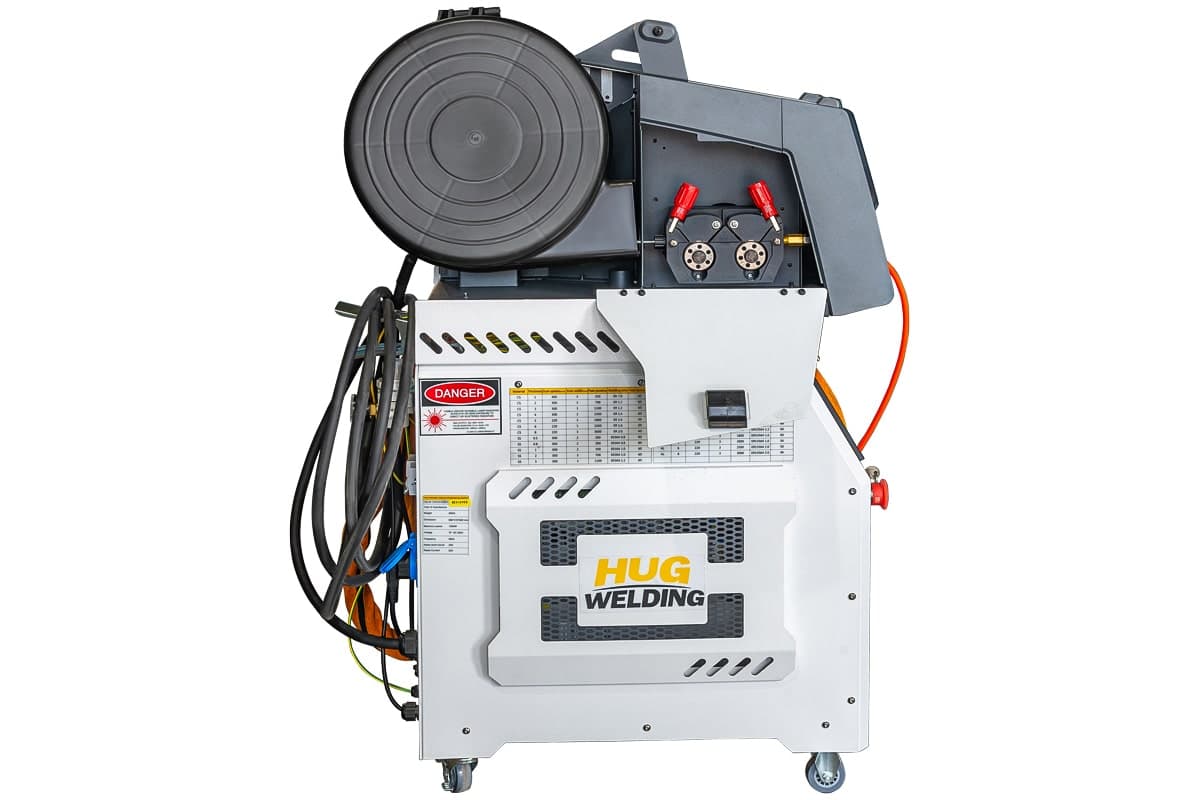
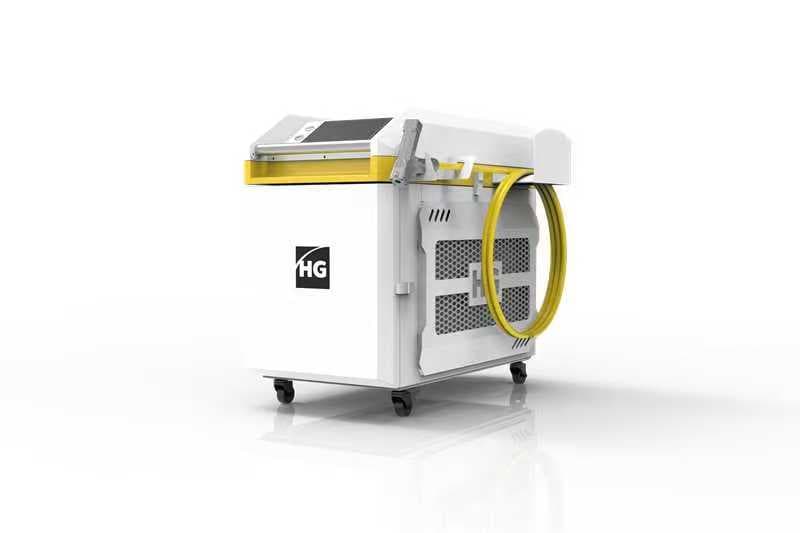
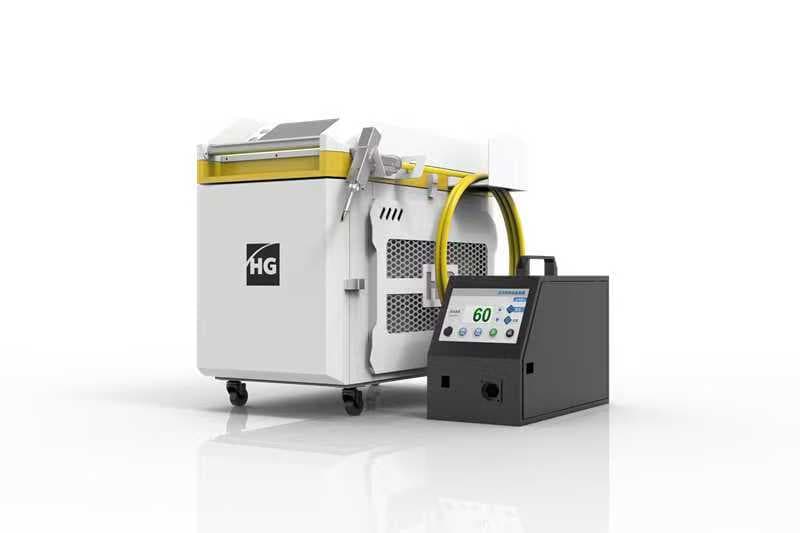
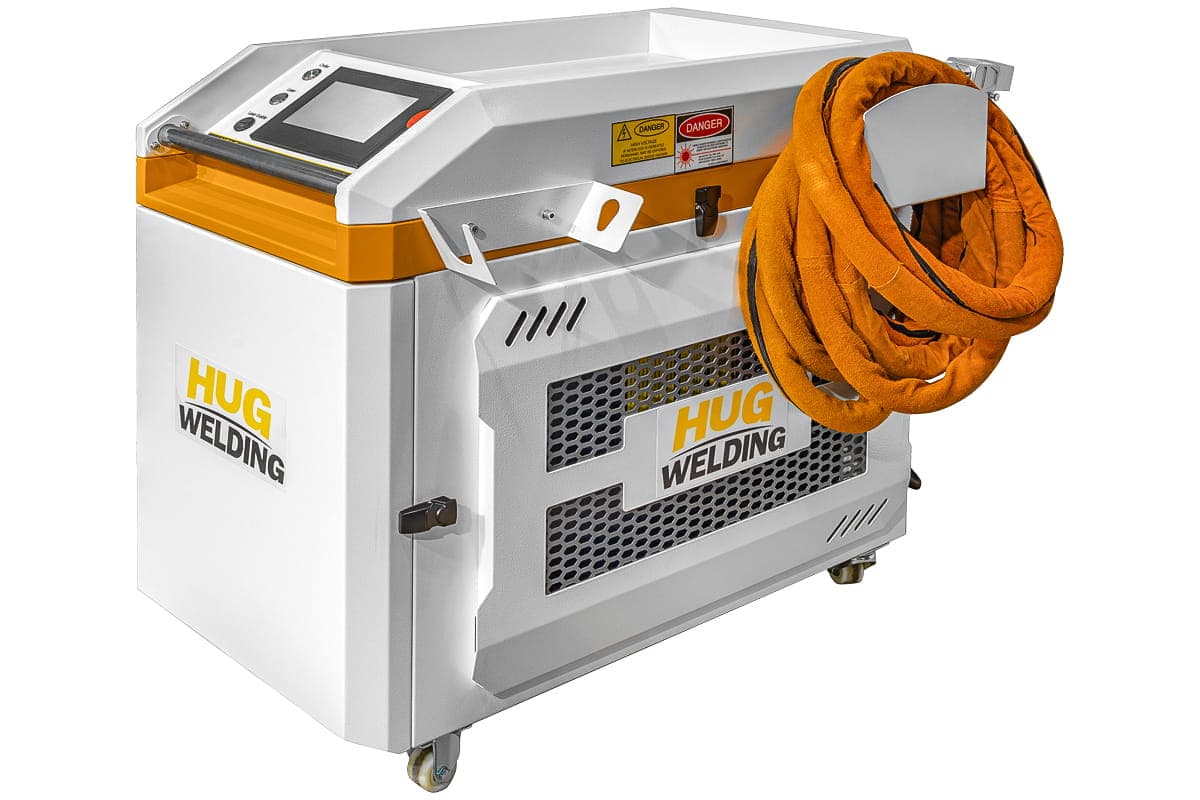
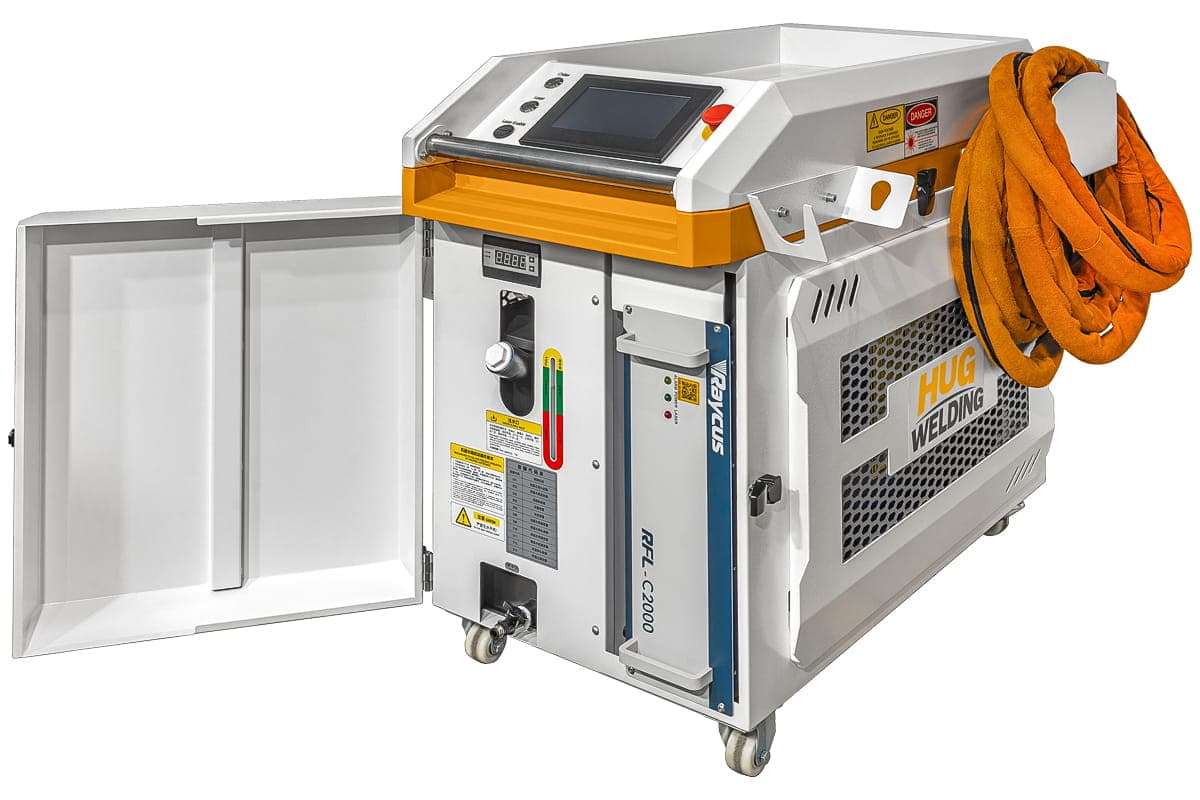
Аппарат для ручной лазерной сварки, резки и очистки HGLW-1240AIR
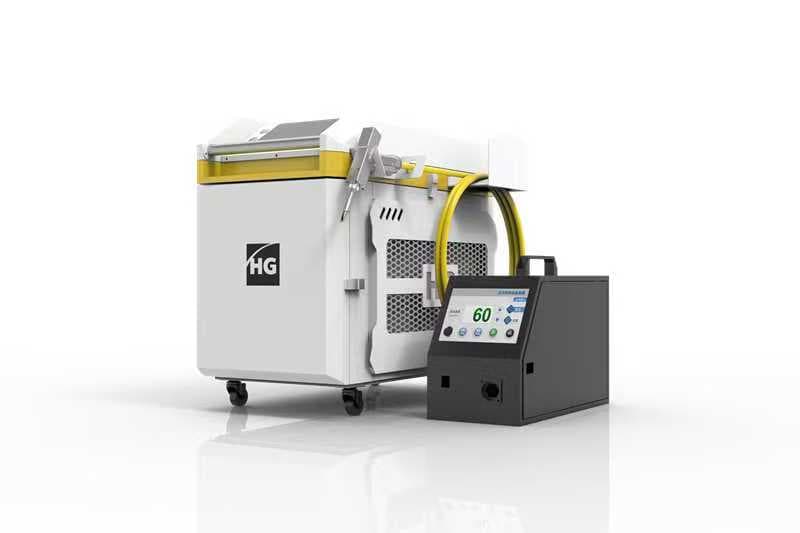
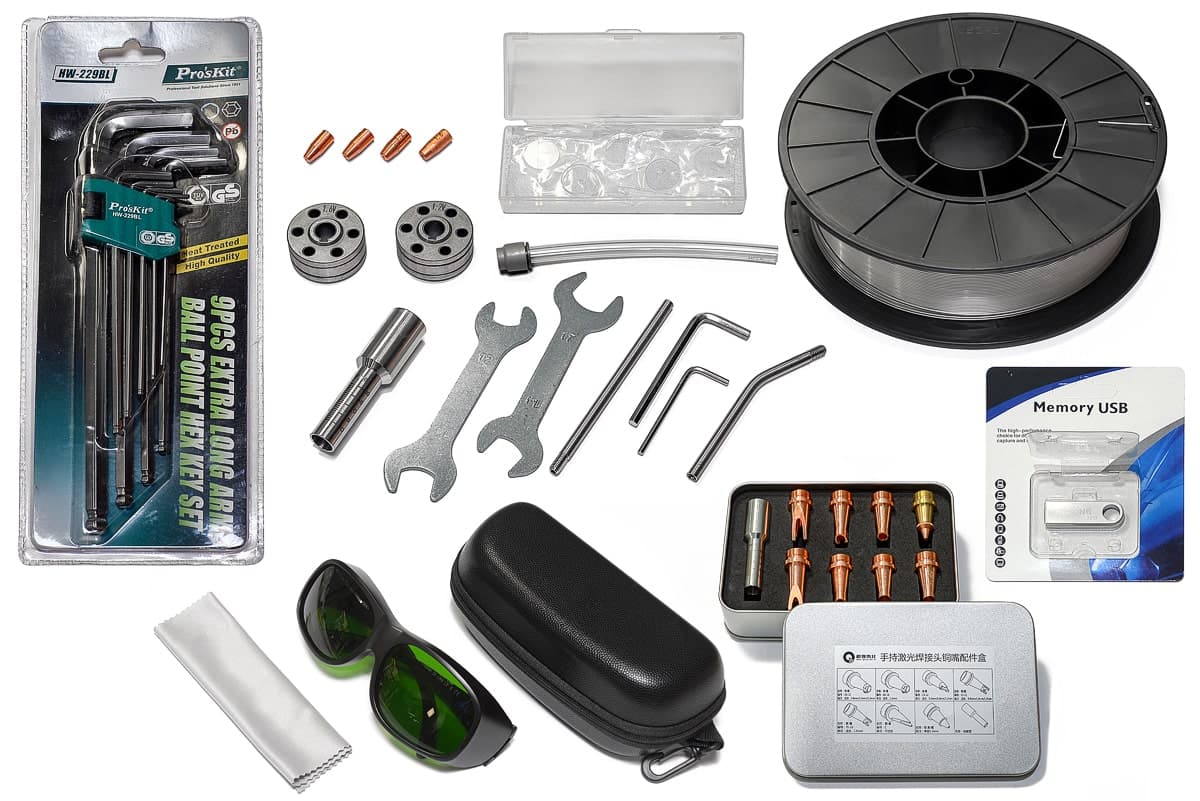
Аппарат для ручной лазерной сварки, резки и очистки HGLW-1500E (Raycus)
Аппарат для ручной лазерной сварки, резки и очистки HGLW-2000E (Raycus)
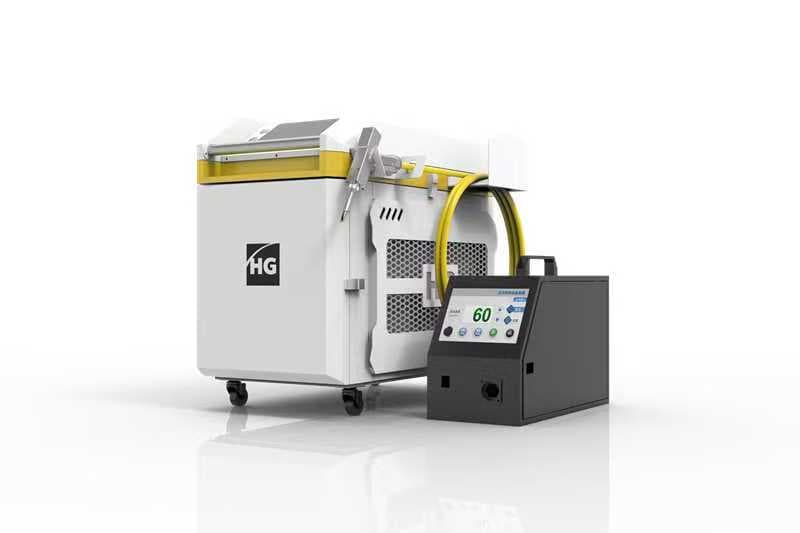
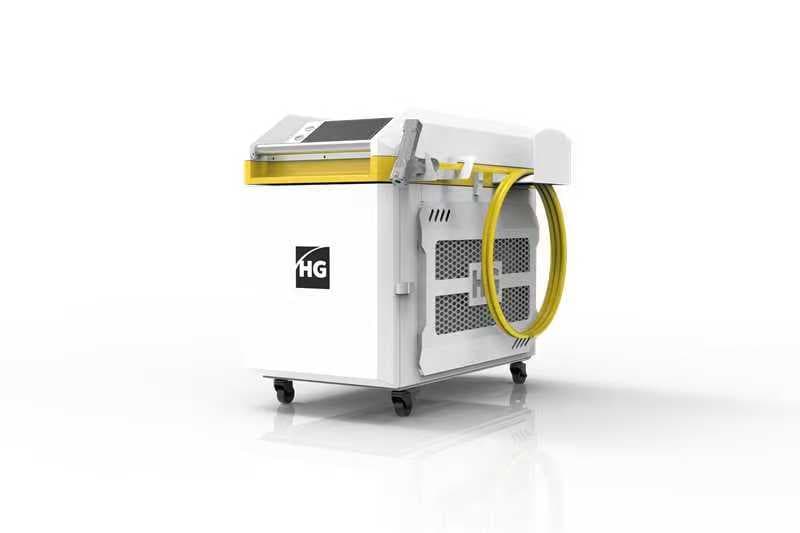
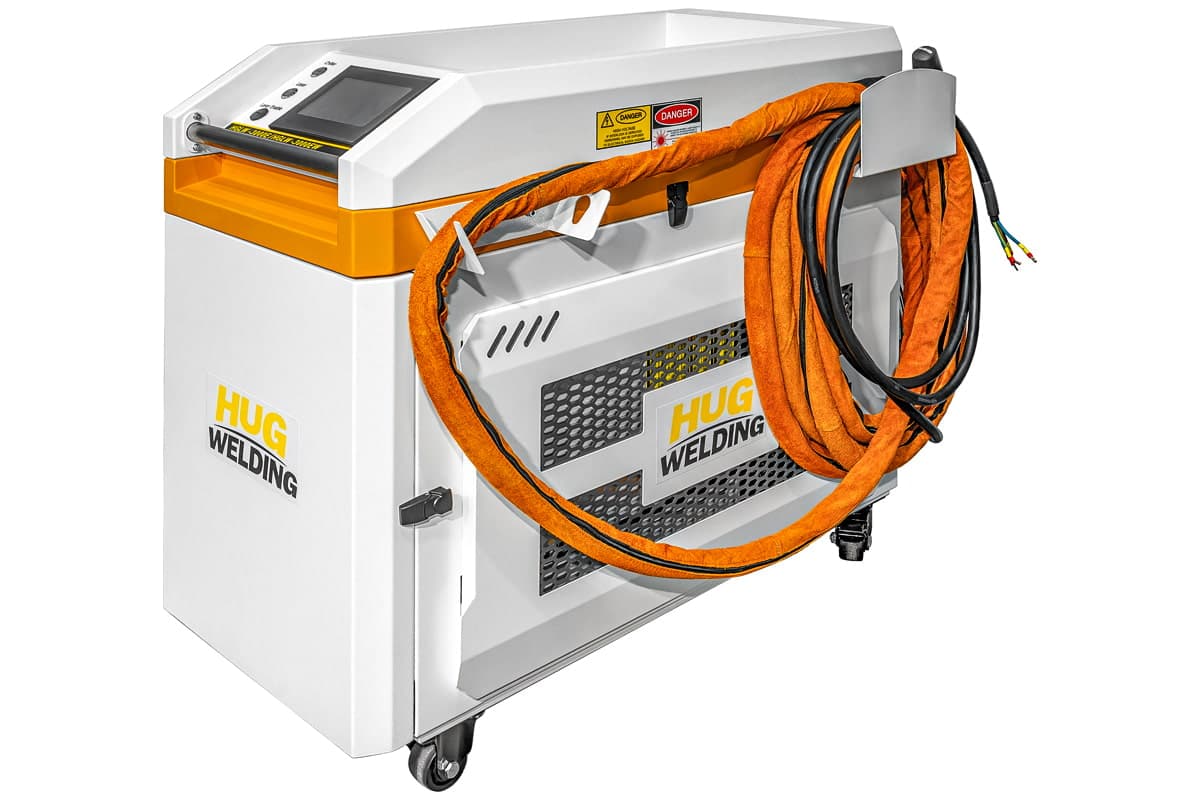
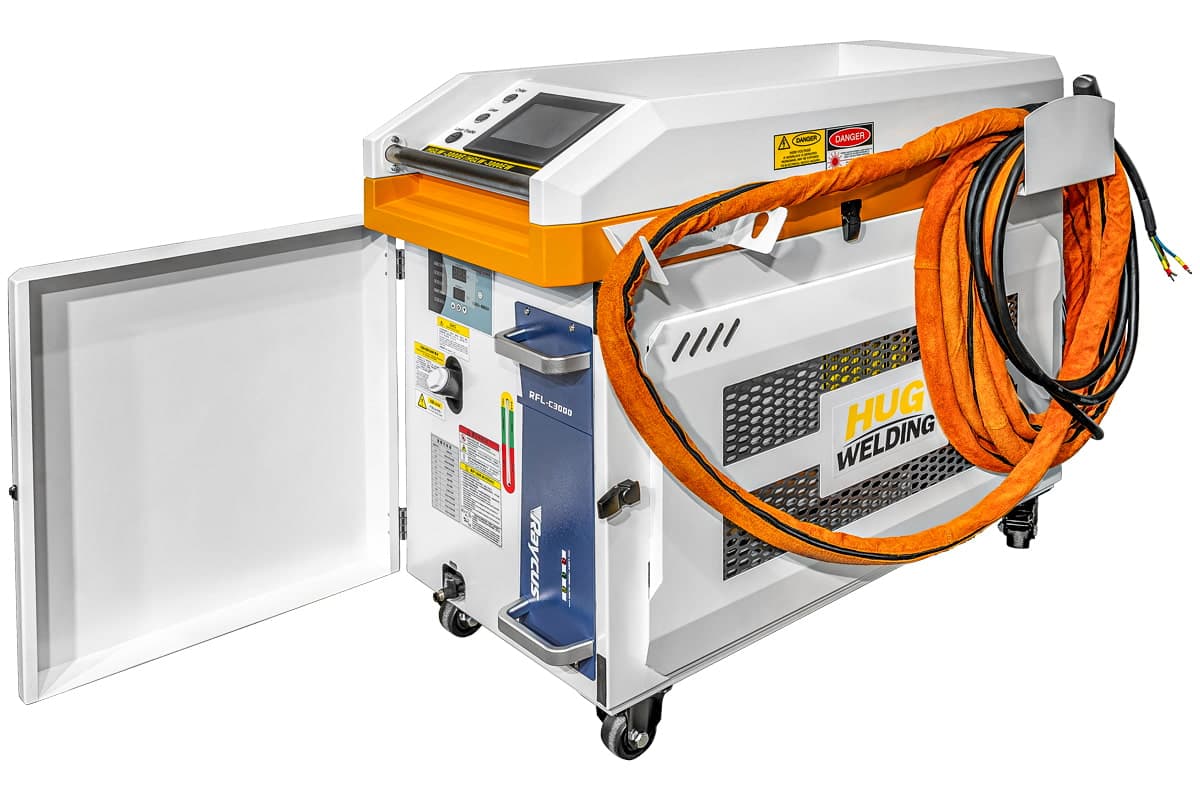
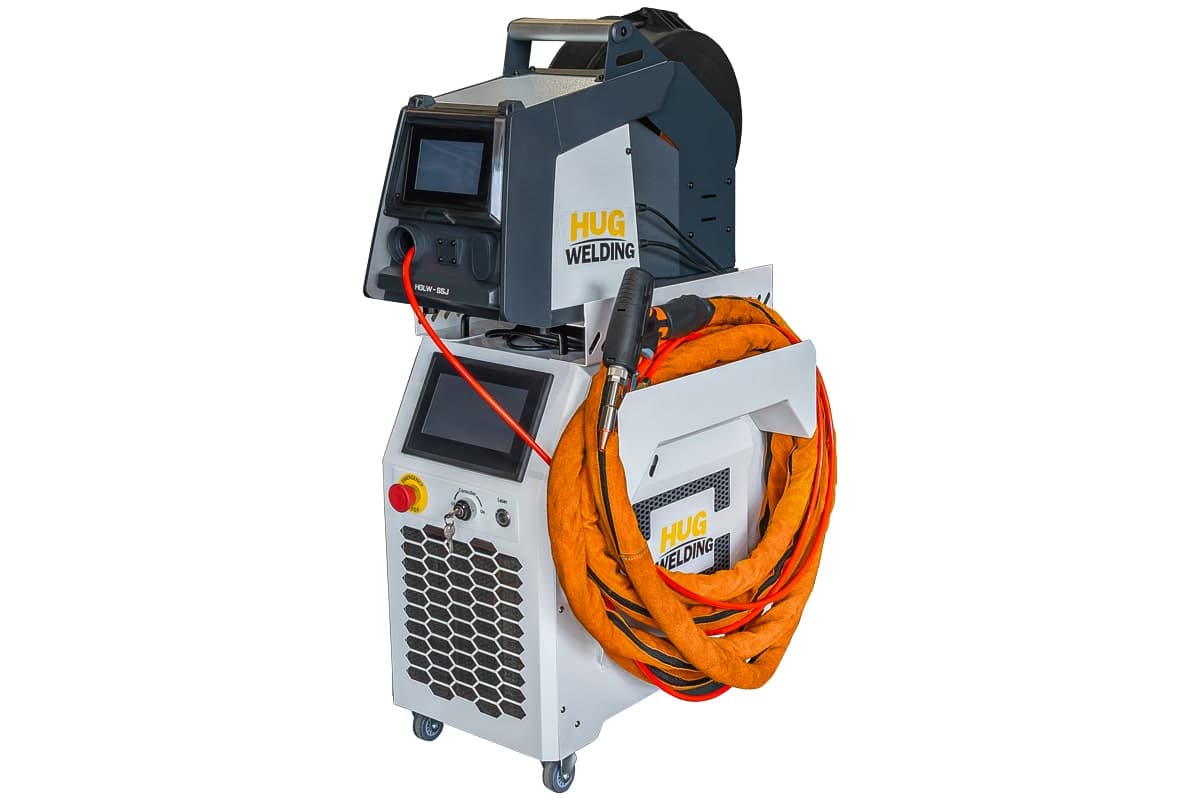
Аппарат для ручной лазерной сварки, резки и очистки HGLW-3000EW (dual wire)
Аппарат лазерной сварки металлов ручной: источник и охлаждение
Ручные аппараты этого класса строятся на волоконном лазере. Излучение от источника в корпусе идёт по гибкому оптическому кабелю к сварочному пистолету. Марка источника указана в названиях четырёх моделей — Raycus у HGLW-1500E, HGLW-2000E и обеих HGLC. Для HGLW-1240AIR и HGLW-3000EW марка источника в карточке не указана. Если для вас это критерий, уточните её у менеджера до счёта.
Длина кабеля задаёт радиус работы вокруг аппарата. В карточках указаны 5 м у HGLW-1240AIR и HGLW-2000E и 10 м у HGLC-1500E. На крупной конструкции это значит, что аппарат придётся перекатывать вдоль шва. У тяжёлых моделей заранее продумайте, как это будет происходить.
Тип охлаждения в карточках не указан. Волоконный источник и сварочная головка нагреваются, поэтому у аппаратов такой мощности, как правило, жидкостное охлаждение со встроенным чиллером. Индекс AIR в названии HGLW-1240AIR обычно означает воздушное охлаждение, но это стоит подтвердить по паспорту. Перед покупкой спросите три вещи:
- Какой тип охлаждения и какую жидкость заливать в контур.
- В каком диапазоне температур в помещении аппарат можно эксплуатировать и хранить.
- Что делать с контуром, если пост стоит в неотапливаемом цехе или гараже. Замёрзшая вода в контуре — риск для чиллера и источника.
Подача проволоки и сжатый воздух
Проволока. Без присадки лазер сваривает плотно подогнанные кромки: металл плавится узкой ванной, шов получается тонким. Когда зазор неровный или нужен угловой шов с катетом, нужна подающая проволока. В карточках HGLW-1240AIR указан вес катушки 5–10 кг, у HGLW-3000EW — 5, 10 или 25 кг на две проволоки. Значит, подача у этих моделей предусмотрена. Для HGLW-1500E и HGLW-2000E параметра катушки в карточке нет. Если без присадки вам не обойтись, проверьте комплектацию подающего механизма до оплаты.
Сжатый воздух. У HGLW-1500E и HGLW-2000E в карточках указано давление сжатого воздуха 4–7 атм. Воздух нужен в первую очередь для резки: он выдувает расплав из реза. Значит, на посту понадобится компрессор с осушкой — те же требования к чистому сухому воздуху, что и у плазмореза.
Защитный газ. Сварку ведут в защитном газе, обычно в аргоне или азоте — в зависимости от металла. Без газа шов окисляется. Расход газа в карточках не указан; берите его из руководства и закладывайте баллоны с редуктором в смету.
Сварка, резка и очистка: какие модели «3 в 1»
Все четыре модели HGLW по названию — «для ручной лазерной сварки, резки и очистки». Функцию переключают сменной головкой или насадкой на общем источнике. Для мастерской это значит, что один пост закрывает подготовку кромки от ржавчины и окалины, сварку и раскрой. Отдельный плазморез или пескоструй под небольшие объёмы не нужен.
HGLC-2000E и HGLC-1500E — аппараты только для очистки: снятие ржавчины, краски и окалины перед покраской или сваркой. Варить ими нельзя. Их берут, когда очистка идёт потоком и занимать ею сварочный аппарат невыгодно. Резку на HGLW тоже стоит оценивать трезво: это ручной рез тонкого листа, а не замена плазменной резки на толстом металле или раскройного станка.
Лазерная очистка: отдельные аппараты и модель 3 в 1
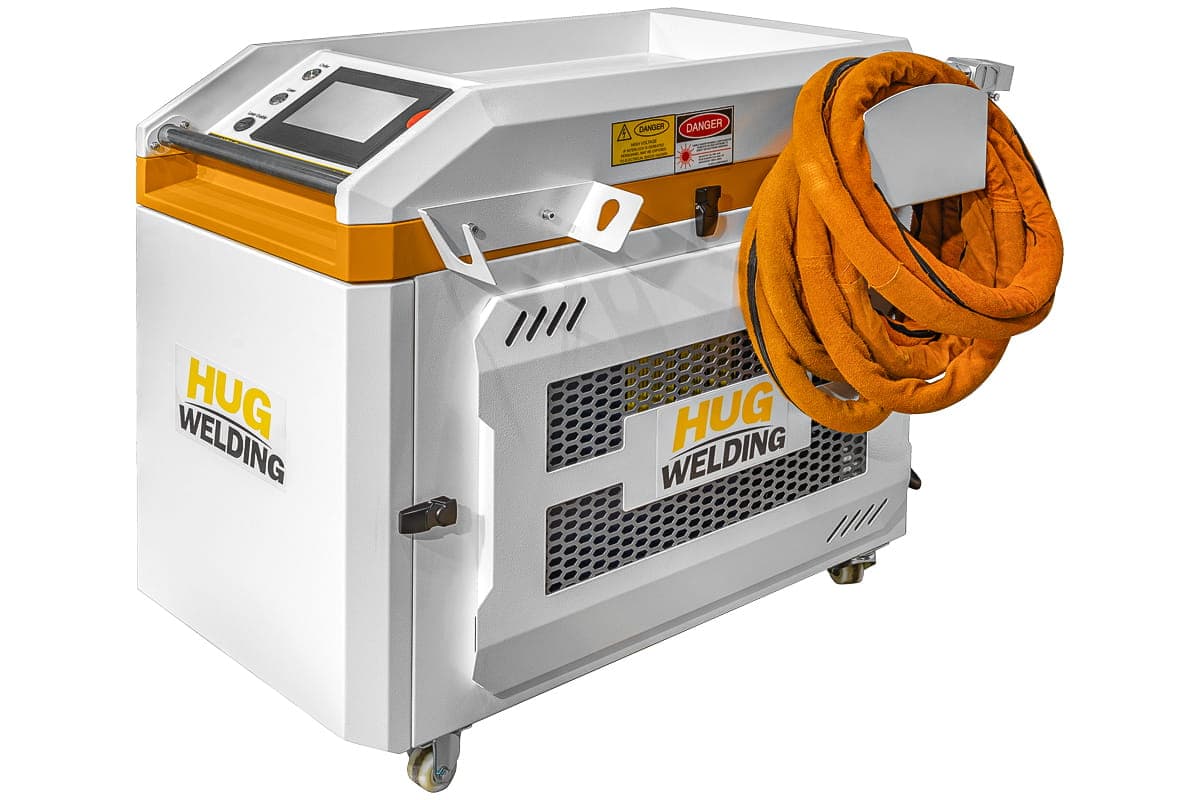
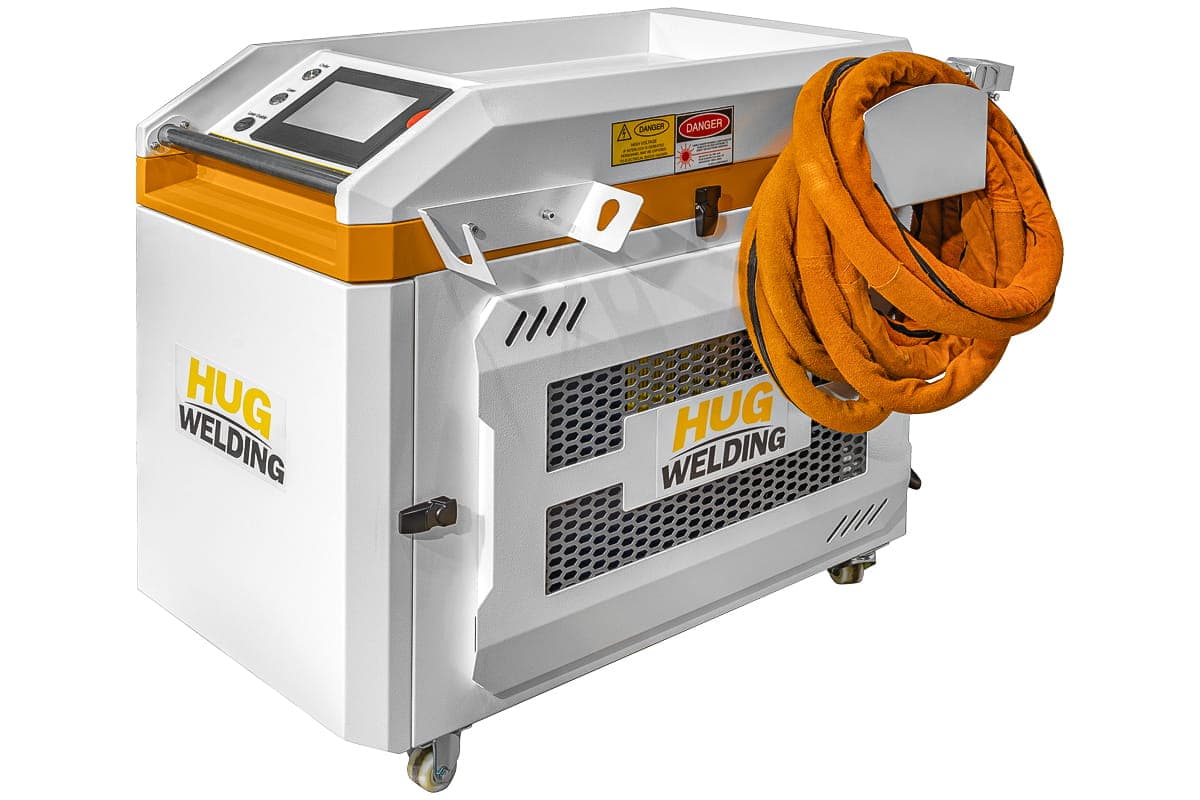
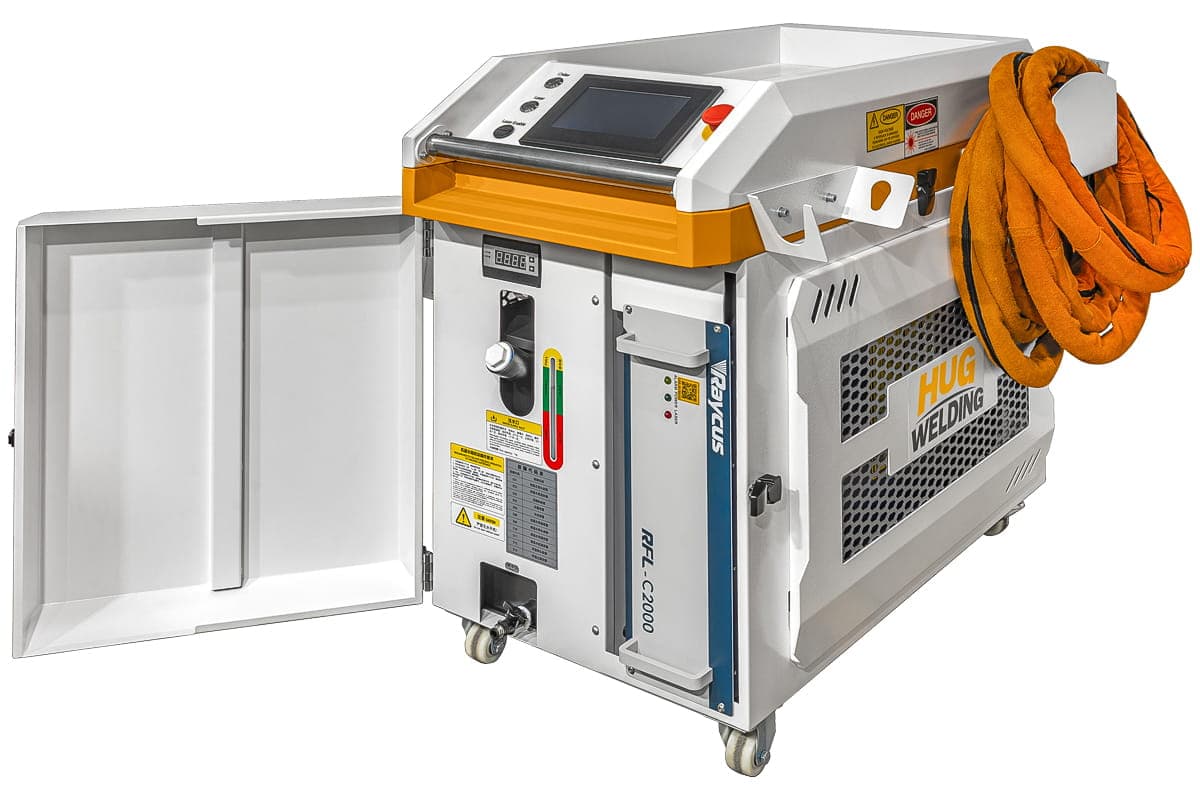
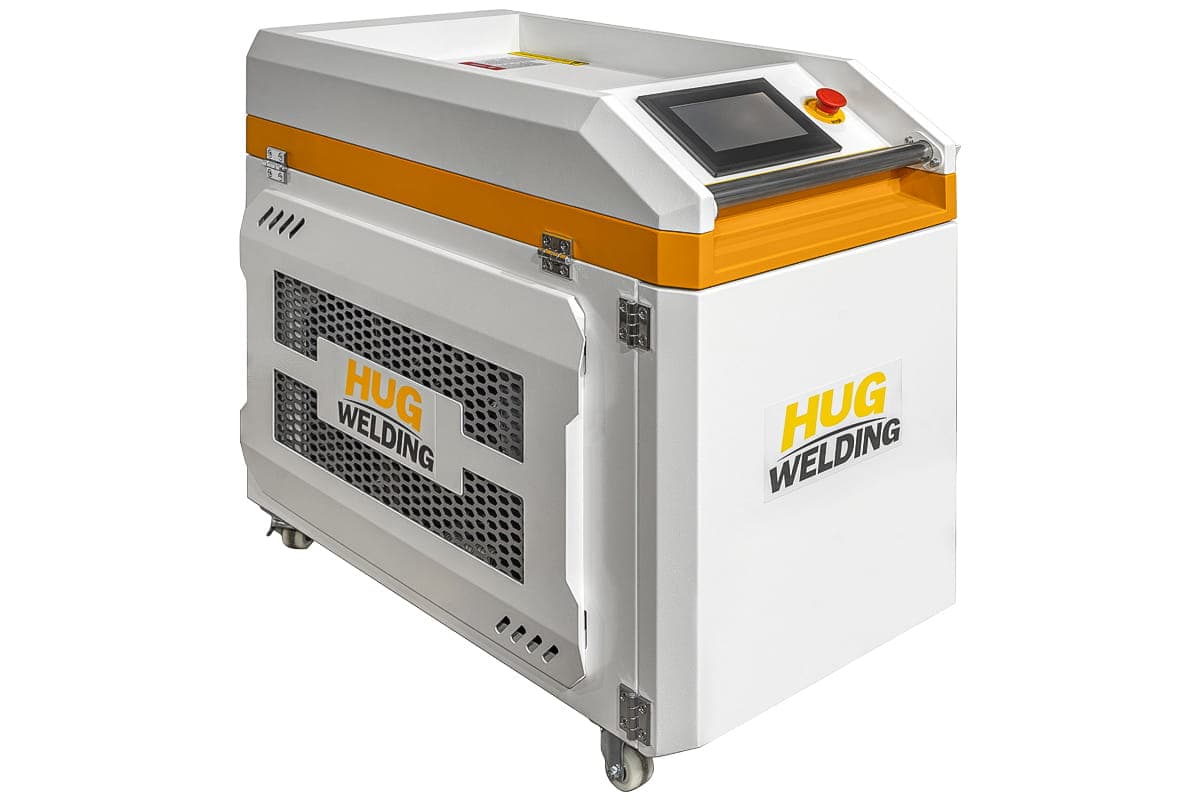
Аппарат для ручной лазерной очистки HGLC-1500E (Raycus)
Аппарат для ручной лазерной очистки HGLC-2000E (Raycus)
Аппарат для ручной лазерной сварки, резки и очистки HGLW-1500E (Raycus)
Питание 220 или 380 В: что выдержит ваша сеть
Потребляемая мощность в карточках — это то, что аппарат берёт из сети вместе с охлаждением. Ток по ней грубо считается так: однофаза — мощность, делённая на 220 В; трёхфаза — мощность, делённая на 1,73 × 380 В. Реальный ток будет немного выше из-за коэффициента мощности.
| Модель | Потребление | Сеть | Ток, расчётно не менее |
|---|---|---|---|
| HGLW-1240AIR | 3 кВт | 220 В | около 14 А |
| HGLC-1500E | 5 кВт | 380 В | около 8 А на фазу |
| HGLW-1500E | 8 кВт | 380 В | около 12 А на фазу |
| HGLC-2000E | 8 кВт | 380 В | около 12 А на фазу |
| HGLW-2000E | 11 кВт | 380 В / 220 В | около 17 А на фазу / около 50 А по одной фазе |
| HGLW-3000EW | 15 кВт | 380 В | около 23 А на фазу |
Выводы:
- HGLW-1240AIR — единственная модель для обычной однофазной линии. 14 А — это отдельная розеточная линия с автоматом на 16 А, а не удлинитель через всю мастерскую.
- HGLW-2000E от 220 В — это ток около 50 А. Такой ток тянет на вводной автомат целого дома. Подключение по однофазной схеме согласуйте с электриком.
- Модели на 380 В требуют трёхфазного ввода с запасом по выделенной мощности. Учитывайте и компрессор, и вытяжку, которые работают одновременно с аппаратом.
От генератора лазерный аппарат питать можно, но нужен запас по мощности и стабильное напряжение: оптика и электроника источника чувствительнее сварочного инвертора. Логика расчёта — как в статье какой генератор нужен для сварочного инвертора. Для моделей на 380 В нужна трёхфазная станция.
Масса и мобильность
Здесь модели делятся на два класса.
- HGLW-1240AIR: 48 кг, 690×300×570 мм. Помещается в багажник универсала или фургона, переносят вдвоём. Это вариант для выездных работ: монтаж перил и ограждений на объекте, ремонт оборудования у заказчика.
- HGLW-1500E, HGLW-2000E, HGLC: 120–200 кг, около 1×0,65×1,16 м. Это напольный шкаф, который перемещают внутри цеха. На выезд его везут грузовым транспортом с погрузкой.
- HGLW-3000EW: 300 кг, 1015×512×1305 мм. Стационарный пост, под который планируют место, ввод питания и подход с тележкой.
Расходники: защитные линзы, сопла, газ, проволока
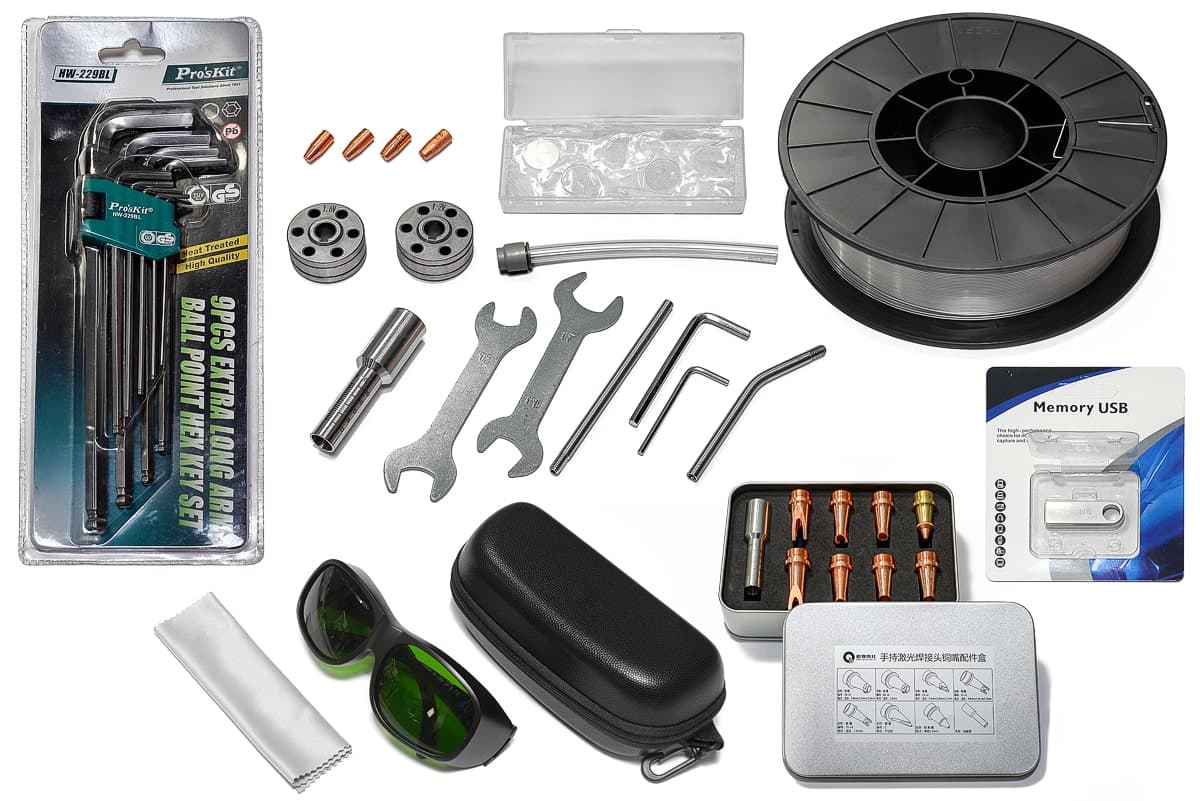
Отдельных расходников к лазерным аппаратам в каталоге пока нет, поэтому комплект обсуждают вместе с заказом аппарата. Что изнашивается при работе:
- Защитная линза (защитное стекло) в пистолете. Она прикрывает оптику от брызг и дыма. Загрязнённая линза снижает мощность на металле и может треснуть от перегрева. Её меняют по мере загрязнения, поэтому запас нужен с первого дня.
- Сопла. Медные наконечники разной формы под стыковой, угловой, нахлёсточный шов и под резку. Обгорают и забрызгиваются, меняются как расходник.
- Проволока и защитный газ. Диаметр и марку проволоки, расход газа берут из руководства под конкретный металл.
- Жидкость контура охлаждения — по регламенту производителя.
Спросите у менеджера, что входит в комплект поставки: запасные линзы, набор сопел, насадки для резки и очистки. Разница в комплектации заметна при сравнении предложений.
Ручная лазерная сварка: цена аппарата и стоимость поста
Цены моделей — в таблице выше, от 925 139 до 2 015 000 ₽ на момент публикации. Стоимость лазерного ватта у сварочных моделей:
| Модель | Цена | Цена за 1 Вт лазера |
|---|---|---|
| HGLW-1240AIR | 925 139 ₽ | около 771 ₽ |
| HGLW-1500E | 925 141 ₽ | около 617 ₽ |
| HGLW-2000E | 1 336 316 ₽ | около 668 ₽ |
| HGLW-3000EW | 2 015 000 ₽ | около 672 ₽ |
Самый дешёвый ватт — у HGLW-1500E. HGLW-1240AIR дороже за ватт, но в цену входят однофазное питание, малая масса и подача проволоки. Это доплата за мобильность, а не за мощность.
К цене аппарата добавьте остальное оборудование поста. Для 1500E и 2000E нужен компрессор с осушкой. Для всех моделей — баллоны с защитным газом и редуктор, вытяжка, ограждение рабочей зоны, защитные очки для каждого, кто находится в зоне, и стартовый запас линз и сопел. Если на трёхфазный ввод нужна дополнительная мощность, её подключение тоже входит в смету.
Организациям оборудование ТСС продают по счёту, в том числе по 44-ФЗ и 223-ФЗ — порядок описан в статье про поставку для юрлиц. Действуют скидки до 30%. Организациям оборудование стоимостью от 200 тысяч рублей доступно в лизинг.
Лазерная сварка для дома: оправдано ли
Запрос «аппарат ручной лазерной сварки для дома» задают часто, поэтому ответим прямо. Для домашних задач это почти всегда неоправданно, и причин три.
- Цена. Младшая модель стоит 925 139 ₽. Хороший аппарат аргонодуговой сварки для тонкого металла и нержавейки стоит в разы меньше — сравните по рейтингу аппаратов TIG и в разделе аргонодуговая сварка. Для гаража и дачи хватит инвертора или полуавтомата — их выбор разобран в статье сварочный аппарат для дома.
- Питание. От бытовой однофазной сети работает только HGLW-1240AIR, и ему нужна отдельная линия.
- Безопасность. Об этом — следующий раздел. Требования к рабочей зоне в квартире или жилой части дома выполнить нельзя.
Где лазер «для дома» имеет смысл: в отдельной нежилой мастерской или гараже частного мастера, который зарабатывает на тонком металле — нержавеющие изделия, перила, корпуса, кузовной ремонт. Аппарат работает на заказы и окупается ими. Если сварка нужна раз в месяц, деньги разумнее вложить в TIG или универсальный MMA/TIG/CUT, а тонкий металл варить по рекомендациям из статьи про сварку тонкого металла.
Сварка ручным лазерным аппаратом: безопасность и обучение
Минимальные меры для поста ручной лазерной сварки:
- Очки под длину волны конкретного аппарата. Длину волны и требуемую оптическую плотность фильтра берут из паспорта аппарата. Очки нужны оператору и каждому, кто находится в зоне, а не «на всякий случай».
- Ограждение зоны. Непрозрачные экраны или отдельное помещение, предупреждающие знаки на входе, никаких окон и проходов с посторонними в зоне прямой видимости.
- Защита кожи. Закрытая негорючая одежда и перчатки: излучение и брызги обжигают.
- Вытяжка. Испарения металла и покрытий те же, что при дуговой сварке, а с оцинковкой и окрашенным металлом — опаснее.
- Пожарная безопасность. Убрать горючее из зоны, держать огнетушитель рядом. Отражённый луч может поджечь материалы на расстоянии.
- Блокировки. Не отключайте и не обходите защитные функции пистолета, предусмотренные производителем.
- Никакой работы в жилом помещении. Рядом с людьми, которые не знают об опасности, без экранов и средств защиты аппарат использовать нельзя.
Обучение. Сформировать ровный шов лазером обычно проще, чем научиться вести горелку TIG. Но оператор должен знать технику лазерной безопасности, порядок обслуживания оптики — замену линзы, чистку — и настройку режимов под металл. При покупке уточните у менеджера, что входит в пусконаладку и первичный инструктаж. Сварщикам, которые переходят с дуги, стоит учесть: требования к подготовке кромок и точности сборки у лазера строже, чем у TIG.
Чек-лист выбора
- Основная толщина и металл. До 1,5 мм — 1500E или 2000E. 1,5–4,5 мм с выездами — 1240AIR. Свыше 5 мм — только 3000EW.
- Сеть на месте работы. 220 В — 1240AIR. Трёхфазная линия на 8–15 кВт — остальные модели.
- Нужна ли присадочная проволока. Подача заявлена у 1240AIR и 3000EW, у 1500E и 2000E её проверяют.
- Есть ли компрессор с осушкой — для 1500E и 2000E в карточках указан воздух 4–7 атм.
- Где будет стоять аппарат и как перемещаться: 48 кг или 120–300 кг.
- Нужна ли очистка потоком — тогда отдельный HGLC, а не сварочный аппарат.
- Тип охлаждения, условия зимнего хранения, состав комплекта расходников — вопросы менеджеру до счёта.
- Отдельное ограждённое помещение, очки под длину волны, вытяжка — до первого включения.
Все модели — в разделе лазерная сварка, остальное оборудование — в каталоге сварочного оборудования. Если сомневаетесь, нужен ли лазер или хватит дуговой сварки, начните со статьи какой сварочный аппарат выбрать.
Частые вопросы
Какой аппарат ручной лазерной сварки выбрать?
По толщине металла и сети. Для выездных работ на 220 В подходит HGLW-1240AIR: 1,2 кВт, металл 1,5–4,5 мм, 48 кг, 925 139 ₽. Для цеха с трёхфазной сетью и тонкого листа от 0,5 мм — HGLW-1500E за 925 141 ₽ или HGLW-2000E за 1 336 316 ₽ (до 5 мм). Для металла до 8 мм — HGLW-3000EW с двумя проволоками за 2 015 000 ₽. Цены на момент публикации.
Сколько стоит аппарат ручной лазерной сварки?
В каталоге — от 925 139 ₽ за HGLW-1240AIR и 925 141 ₽ за HGLW-1500E до 1 336 316 ₽ за HGLW-2000E и 2 015 000 ₽ за HGLW-3000EW на момент публикации. Все четыре модели совмещают сварку, резку и очистку. К цене поста добавляются защитный газ, вытяжка, ограждение, защитные очки, запас линз и сопел, а для 1500E и 2000E — компрессор. Юрлицам действуют скидки до 30%, доступен лизинг.
Можно ли купить лазерную сварку для дома?
Купить можно, но для домашних задач это почти всегда неоправданно. Младшая модель стоит 925 139 ₽, от бытовой сети 220 В работает только HGLW-1240AIR на отдельной линии, а лазер класса 4 требует ограждённой зоны, очков под длину волны и не применяется в жилых помещениях. Лазер оправдан в отдельной мастерской, которая зарабатывает на тонком металле. Для дома и гаража выгоднее аппарат TIG или инвертор.
Какую толщину металла варит ручной лазерный аппарат?
По карточкам каталога: HGLW-1240AIR на 1,2 кВт — 1,5–4,5 мм, HGLW-1500E и HGLW-2000E — 0,5–5,0 мм, HGLW-3000EW на 3 кВт — 1,0–8,0 мм. Верхняя граница — предел, а не ежедневный режим. Если типичная толщина у края диапазона, берите модель мощнее. Алюминий и медь при той же толщине требуют больше мощности, чем сталь.
Можно ли варить лазерной сваркой без газа?
Нет, для качественного шва нужен защитный газ — обычно аргон или азот в зависимости от металла. Без газа шов окисляется. Расход газа в карточках моделей не указан, его берут из руководства аппарата. Для резки на HGLW-1500E и HGLW-2000E дополнительно нужен сжатый воздух 4–7 атм.
Какое напряжение нужно для аппарата лазерной сварки?
HGLW-1240AIR работает от 220 В и потребляет 3 кВт — это около 14 А, нужна отдельная линия на 16 А. HGLW-1500E (8 кВт) и HGLW-3000EW (15 кВт) — только 380 В, ток около 12 и 23 А на фазу. У HGLW-2000E в карточке 220/380 В при потреблении 11 кВт: от одной фазы это около 50 А, поэтому обычно подключают трёхфазно.
Какие расходники нужны для ручной лазерной сварки?
Защитные линзы пистолета — меняются по мере загрязнения брызгами и дымом. Медные сопла под разные типы швов и под резку. Присадочная проволока: подача заявлена у HGLW-1240AIR (катушка 5–10 кг) и HGLW-3000EW (две проволоки, катушки 5/10/25 кг). Защитный газ и жидкость контура охлаждения. Отдельно в каталоге расходники к лазерным аппаратам пока не продаются — стартовый комплект обсуждают вместе с заказом.