
Сварка оцинковки: как варить оцинкованный металл без отравления и пор

Филимонов Иван
Эксперт PROTSS · 5 октября 2026 г.
Оцинковку варят электродом, полуавтоматом или паяют проволокой CuSi3 — но сначала решают вопрос с парами цинка: вытяжка, респиратор FFP3, улица. Разбираем снятие цинка, режимы, поры, MIG-пайку на HUGONG EXTREMIG 200 III LCD и восстановление защиты шва.
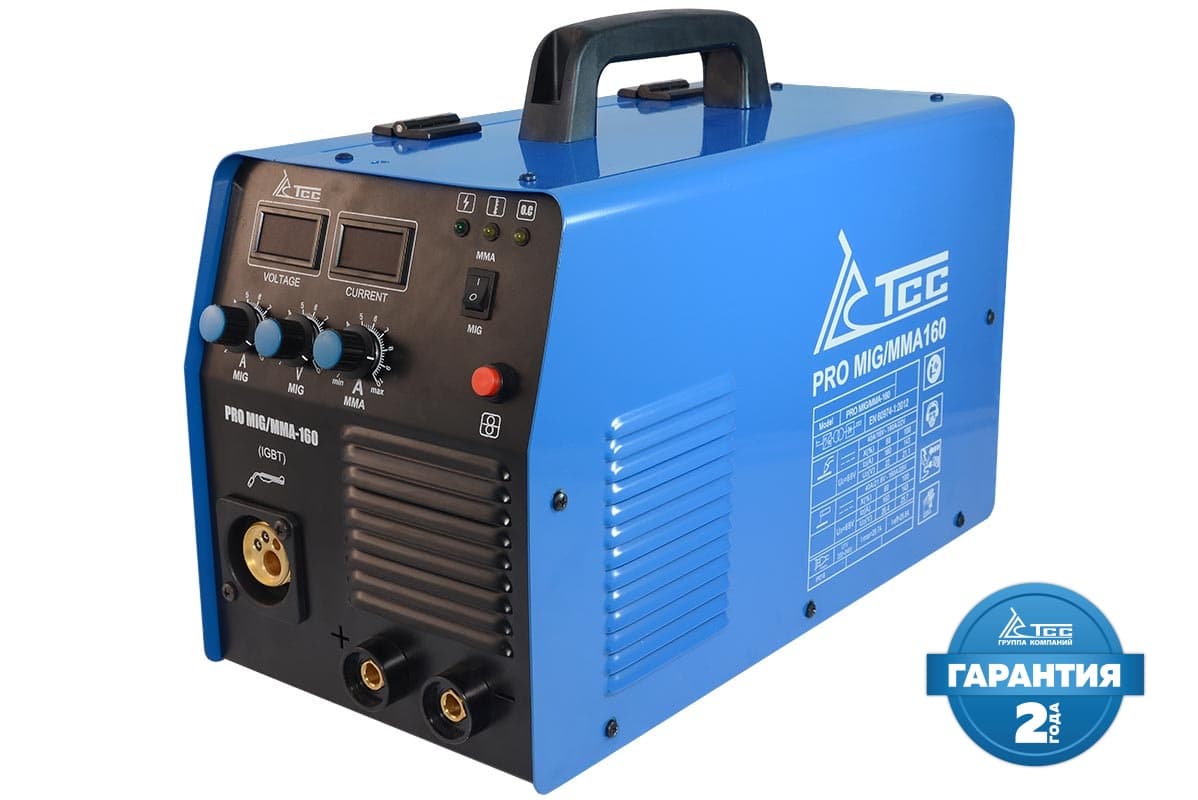
Сварка оцинковки возможна обычным бытовым оборудованием: электродом на инверторе вроде TSS EVO MMA-200 за 6 000 ₽, полуавтоматом в газе или порошковой проволокой — например, TSS PRO MIG/MMA-160 за 20 340 ₽, — а тонкий оцинкованный лист лучше паять проволокой CuSi3 на аппарате с такой программой, как HUGONG EXTREMIG 200 III LCD за 79 400 ₽. Цены на момент публикации. Но главный вопрос при сварке оцинкованного металла — не аппарат, а пары цинка: без вытяжки или улицы и без респиратора работа заканчивается отравлением.
Чем опасна сварка оцинковки и почему «молоко» не помогает
При сварке оцинкованного металла цинк не плавится вместе со сталью, а испаряется раньше, окисляется на воздухе и превращается в мелкодисперсный аэрозоль — тот самый белый дым и белый налёт вокруг шва. Частицы настолько мелкие, что проходят глубоко в лёгкие.
Литейная лихорадка обычно начинается не во время работы, а через несколько часов — вечером или ночью. Признаки похожи на простуду: озноб, жар, кашель, слабость, боли в мышцах, сладковатый или металлический привкус во рту. Обычно состояние проходит за сутки-двое, но повторные отравления не делают организм устойчивее, а сочетание с дымом от сгоревшей краски, масла или старого покрытия бывает тяжелее. Народный совет «выпить молока перед сваркой» от паров не защищает — защищает только то, что не даёт им попасть в лёгкие.
Что усиливает опасность:
- закрытое помещение — дым накапливается, концентрация растёт с каждым швом;
- сварка по цинку без зачистки — паров в разы больше, чем после снятия покрытия;
- толстое горячее цинкование — на трубах, уголке, ограждениях слой толще, чем на тонком листе и профнастиле;
Защита при сварке оцинковки: вытяжка, респиратор, улица
Правило простое: дым должен уходить от лица, а то, что всё же дошло до лица, должен задержать фильтр.
| Мера | Что делать | Зачем |
|---|---|---|
| Место | открытый воздух, ветер в спину или сбоку | дым уносит от зоны дыхания |
| Вытяжка | местный отсос у шва, раструб в 20–30 см от дуги | забирает дым до того, как он поднимется к лицу |
| Респиратор | противоаэрозольный FFP3 или фильтр P3, минимум FFP2; при паре краски — комбинированный фильтр | задерживает частицы оксида цинка |
| Маска | сварочная маска, под которую входит респиратор, или маска с принудительной подачей воздуха | без зазоров по лицу |
| Положение | голова сбоку от столба дыма, а не над ним | меньше вдыхаемого аэрозоля |
| Зачистка | снимать цинк лепестковым кругом тоже в респираторе | цинковая пыль от шлифовки тоже вредна |
Остальная защита — как при любой дуговой сварке:
- Светофильтр. Для токов 40–150 А обычно нужно затемнение 9–11 по DIN, маска-хамелеон с регулировкой 9–13 перекрывает весь диапазон. Выбор — в статье как выбрать сварочную маску.
- Брызги и ультрафиолет. По цинку брызг заметно больше, чем по чистой стали: краги, куртка из негорючей ткани без синтетики, закрытая обувь, защищённая шея.
- Пожарная безопасность. Убрать на 5 м вокруг траву, опилки, ветошь, держать рядом огнетушитель или воду; после работы проверить место через 30–60 минут.
- Баллоны. Баллон с газом закрепить вертикально цепью, держать вдали от брызг и нагрева, редуктор проверить мыльным раствором.
Можно ли варить оцинковку: снять цинк или варить по цинку
Да, оцинкованный металл варится — сама сталь под цинком обычная, низкоуглеродистая. Мешает только покрытие, и с ним поступают одним из двух способов.
| Подход | Как | Плюсы | Минусы | Когда выбирать |
|---|---|---|---|---|
| Снять цинк в зоне шва | зачистка 20–30 мм от кромки с обеих сторон | меньше паров, пор и брызг, шов как на обычной стали | лишняя операция, шире зона без защиты | ответственные швы, закрытые помещения с вытяжкой |
| Варить по цинку | без зачистки, на сниженной скорости | быстрее | больше дыма, пор и брызг, капризная дуга | короткие некритичные швы на улице |
| MIG-пайка CuSi3 | медно-кремниевая проволока в аргоне | металл почти не плавится, цинк выгорает меньше | нужна программа или опыт, прочность ниже сварного шва | тонкий лист, кузовные детали, короба |
Для начинающего правильнее первый путь: почти все проблемы сварки оцинковки — поры, брызги, «стреляющая» дуга, дым — уходят вместе с цинком.
Как снять цинк перед сваркой
- Механически. Лепестковый круг на болгарке, металлическая щётка или шлифшкурка. Снимают до блестящего металла на 20–30 мм от кромки с обеих сторон, а в нахлёсточных соединениях — и с тех поверхностей, которые лягут друг на друга. Это основной и самый предсказуемый способ. Работать в респираторе и очках.
- Химически. Цинк растворяется в кислотах, в том числе в соляной. Но при реакции выделяется водород (взрывоопасен) и едкие пары, кислота разъедает кожу и глаза, а остатки её на детали дают коррозию. Если всё же выбираете этот путь — только на улице, в химзащитных перчатках и очках, с тщательной промывкой водой и просушкой перед сваркой. Для бытовой работы мы его не рекомендуем.
- Выжиганием горелкой — не вариант: это то же испарение цинка, только без сварки, и с теми же парами.
После зачистки кромку обезжиривают. Окалину, краску и масло с соседних участков тоже убирают — их дым добавляется к цинковому.
Сварка оцинковки электродом: какие электроды выбрать
Специальных «электродов для оцинковки» в обиходе почти нет — оцинковку варят обычными электродами для низкоуглеродистой стали. Чаще всего это рутиловые электроды типа Э46 (распространённые марки — АНО-4, АНО-21, МР-3, ОЗС-12): они легко зажигаются на малом токе, держат короткую дугу и менее чувствительны к остаткам покрытия. Электроды с основным покрытием (УОНИ-13/55) дают более пластичный шов, но плохо переносят загрязнения кромки — с ними цинк снимать обязательно. Тип покрытия, допустимую полярность и диапазон тока берите с пачки; подробно о покрытиях и прокалке — в статье какие электроды выбрать, о выборе полярности — в статье полярность при сварке.
Ориентиры по приёму (уточняйте по паспорту аппарата и пачке электродов):
- Диаметр. Для листа и профиля 1,5–3 мм — электрод 2–2,5 мм, для уголка и трубы со стенкой 3–5 мм — 3 мм.
- Ток. Ближе к нижней границе диапазона с пачки: по цинку дуга менее стабильна, а лишний ток только усиливает испарение.
- Скорость. Медленнее, чем на чистой стали, с небольшими колебаниями электрода — цинк успевает выгореть перед ванной, а не попасть в неё.
- Дуга. Короткая, без задержек на одном месте: длинная дуга по цинку горит неустойчиво и разбрызгивает металл, а задержка перегревает зону и выжигает лишний цинк вокруг шва.
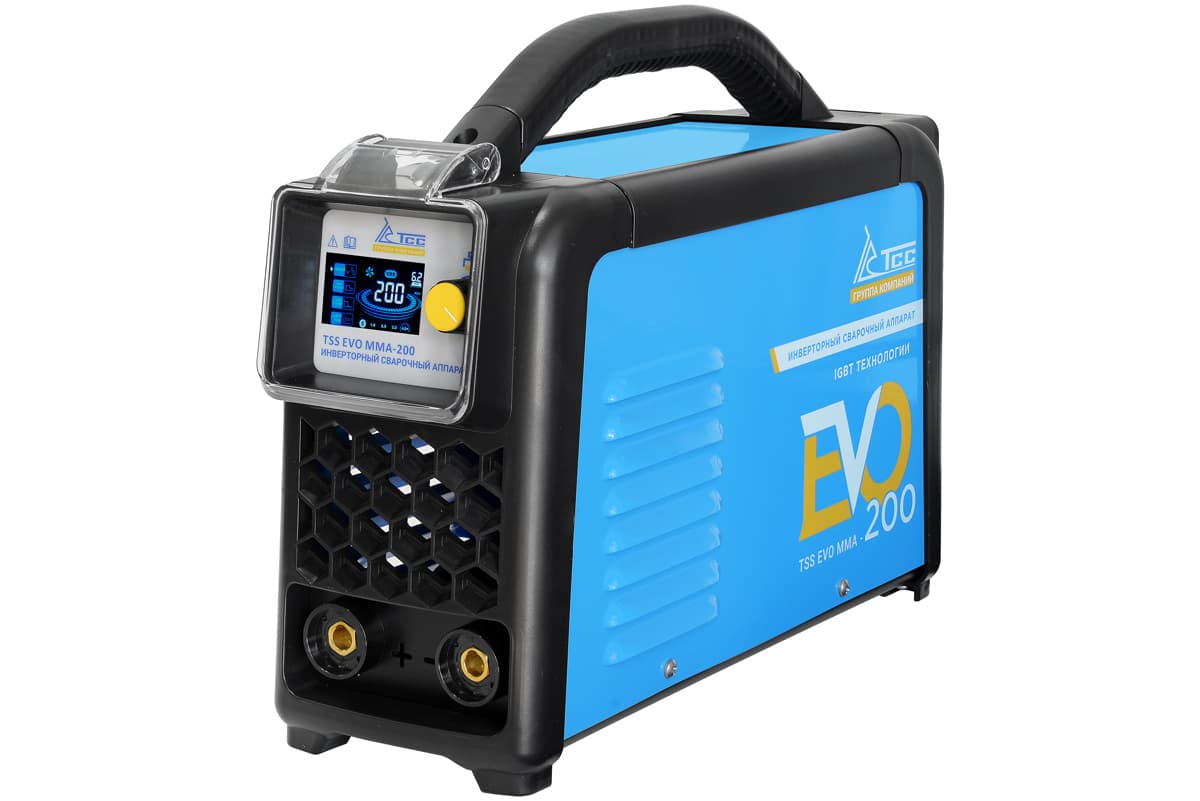
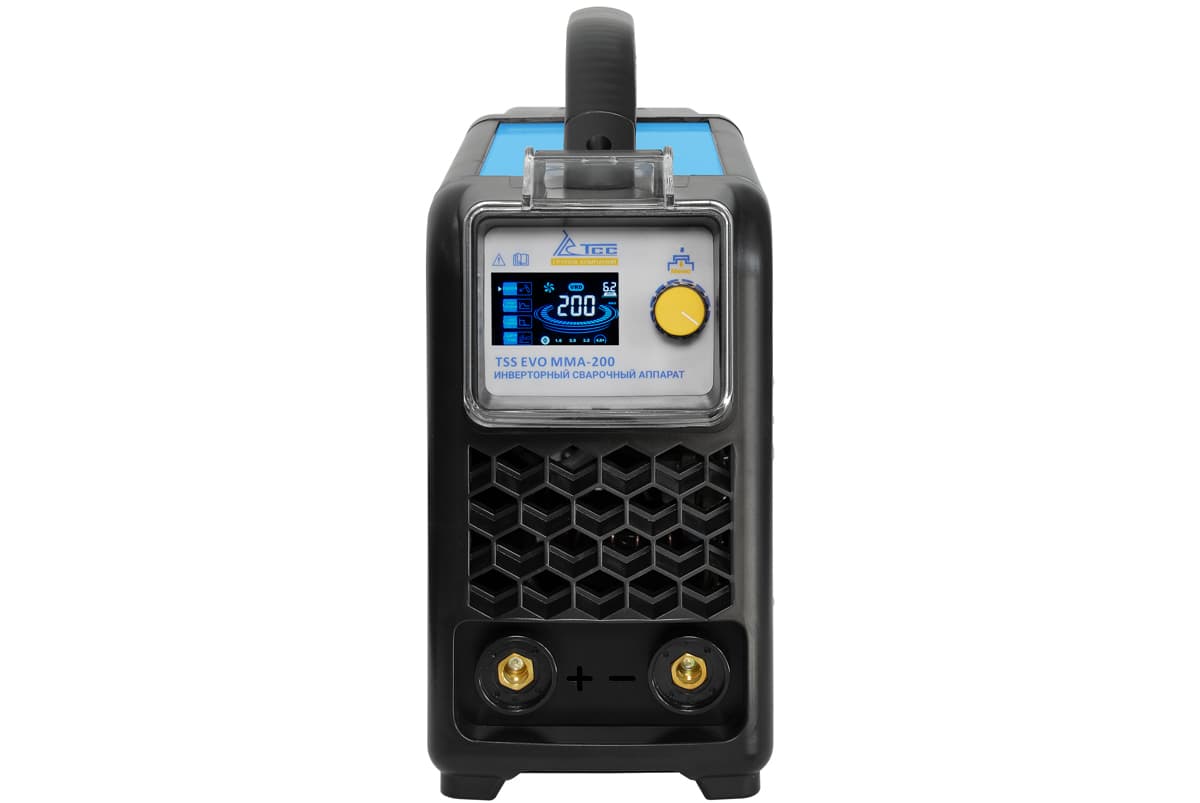
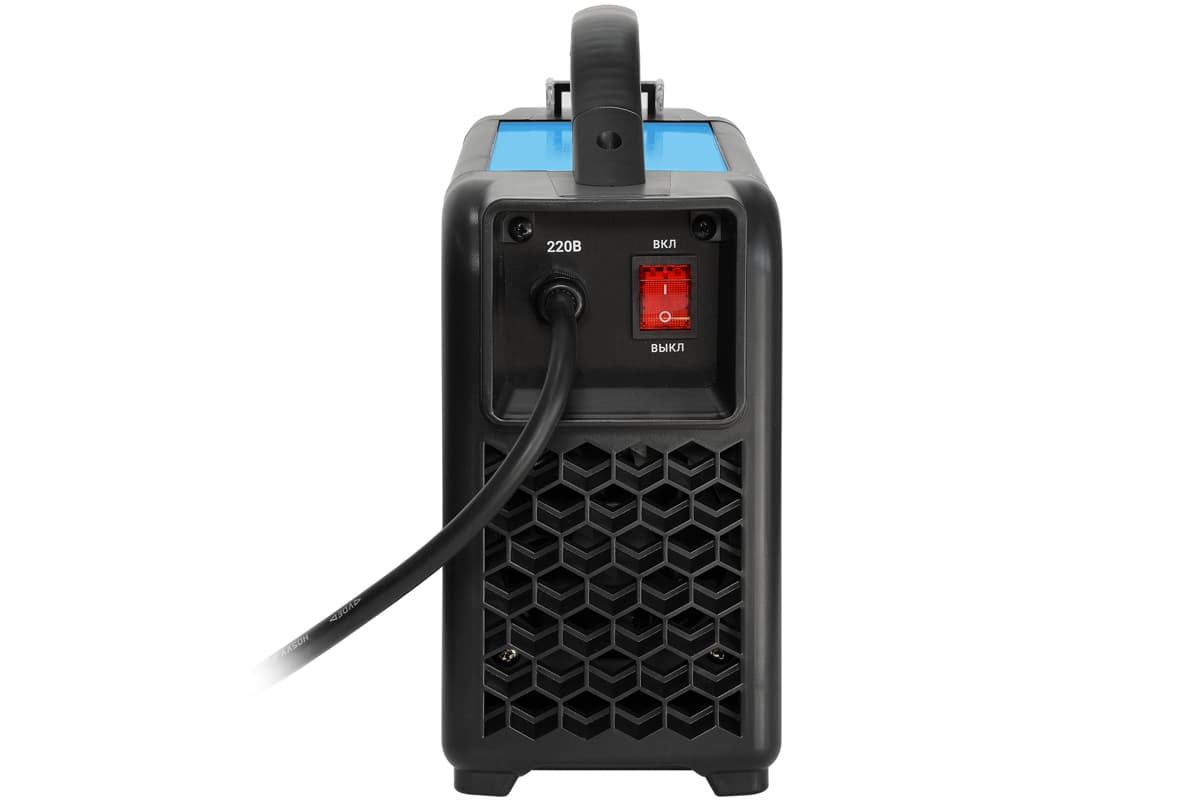
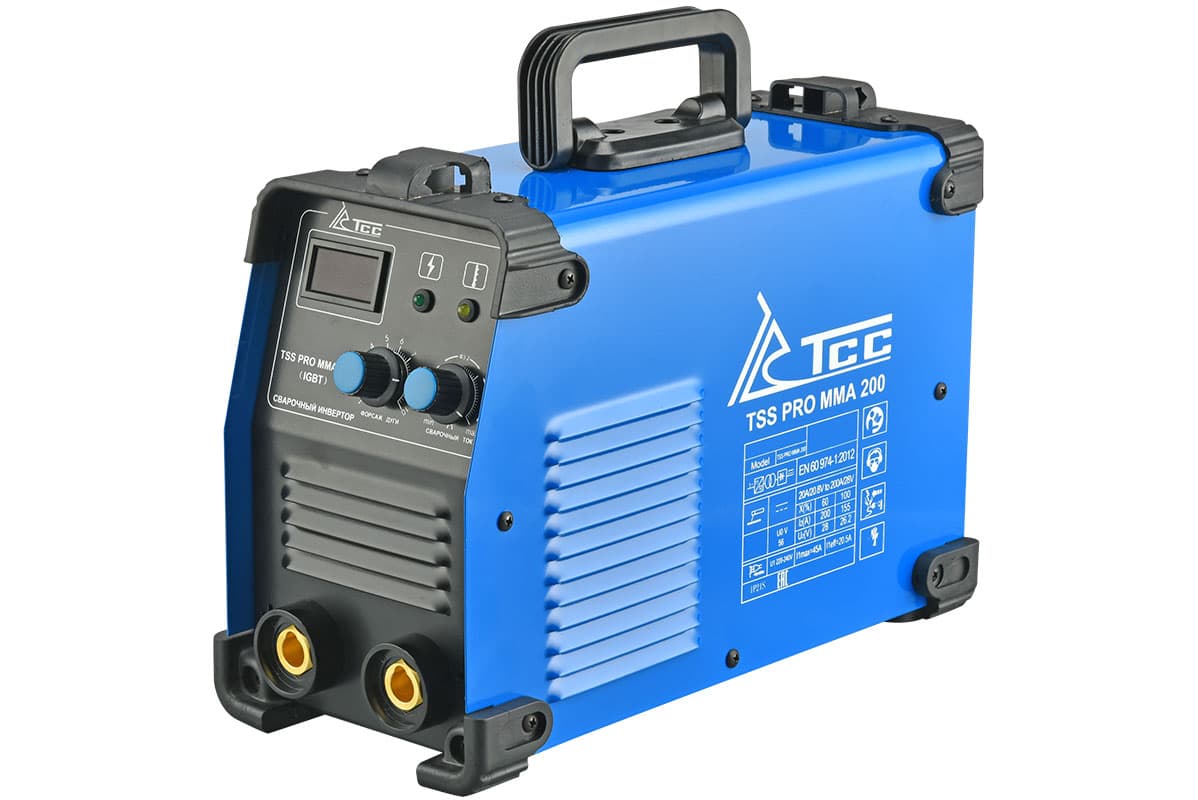
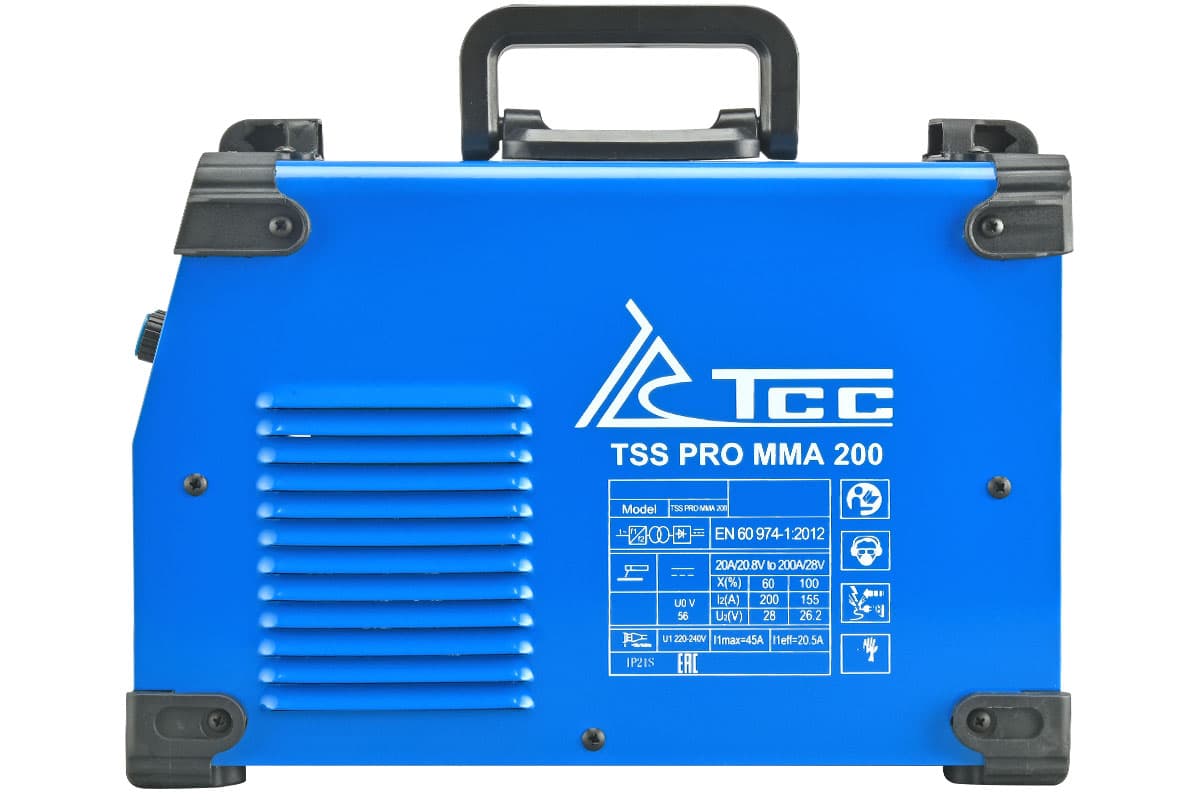
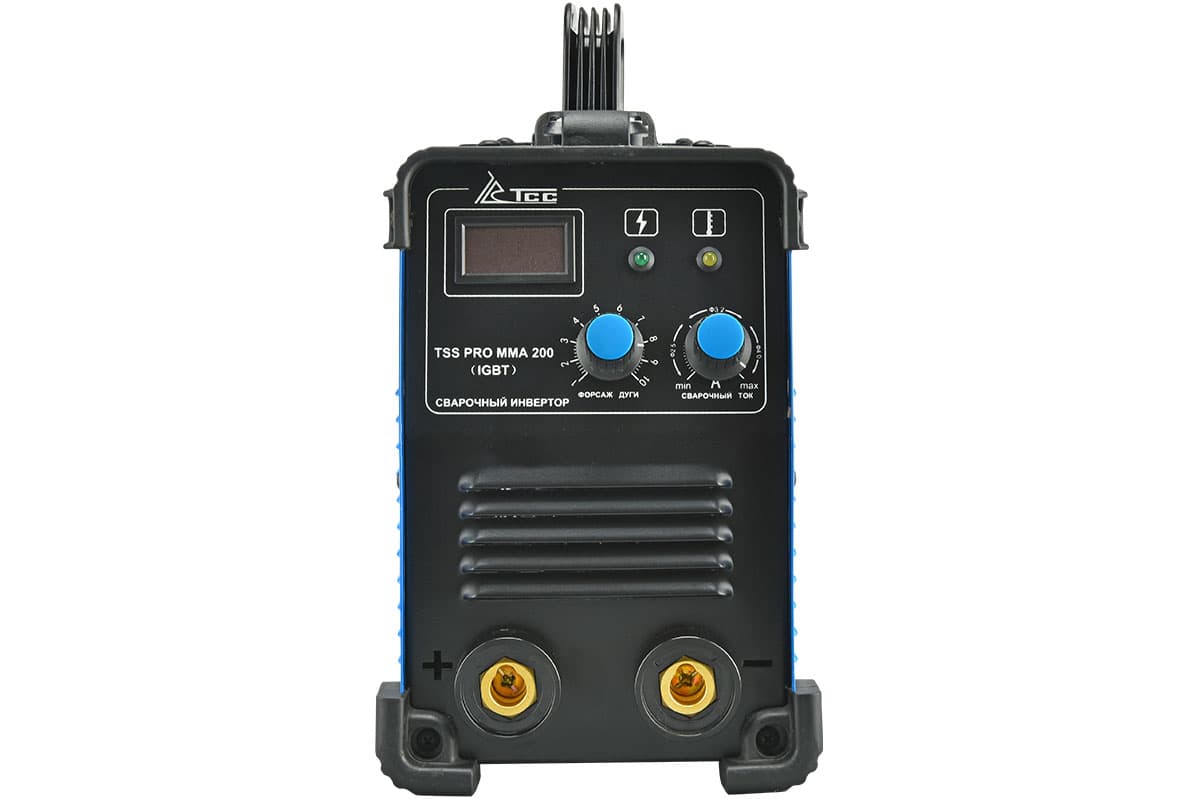
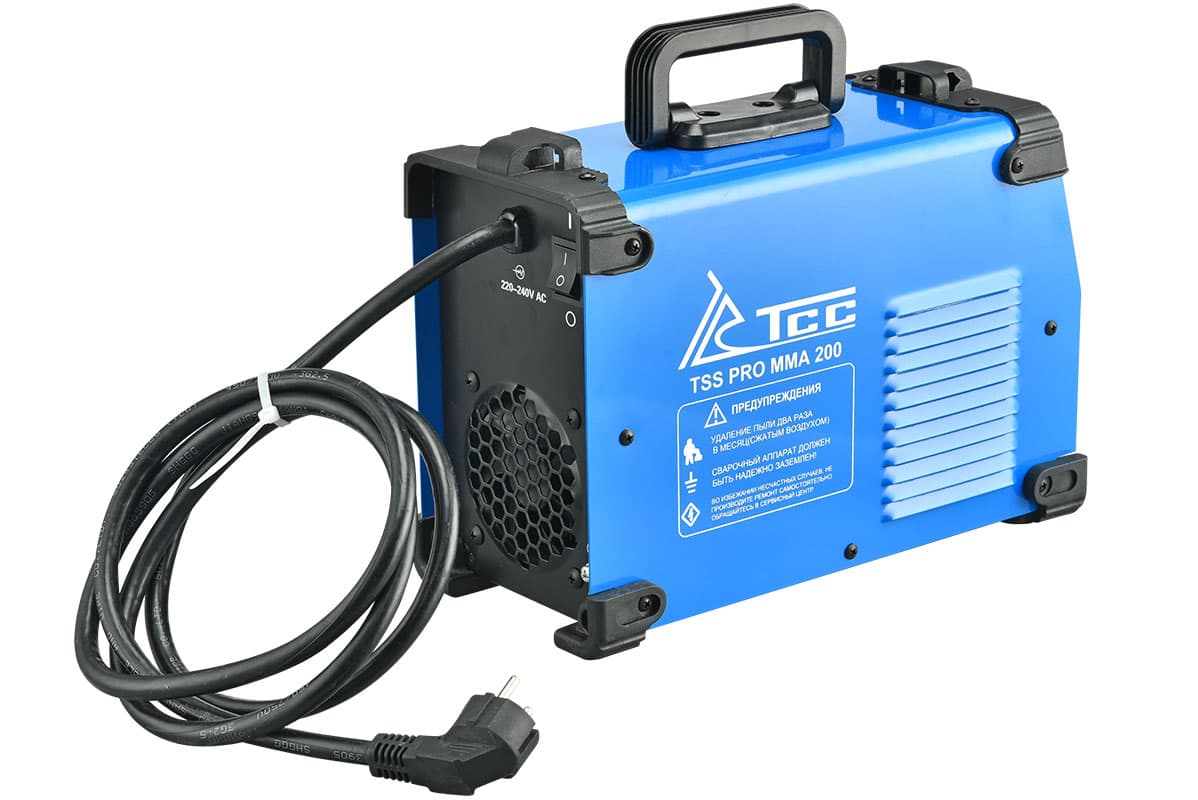
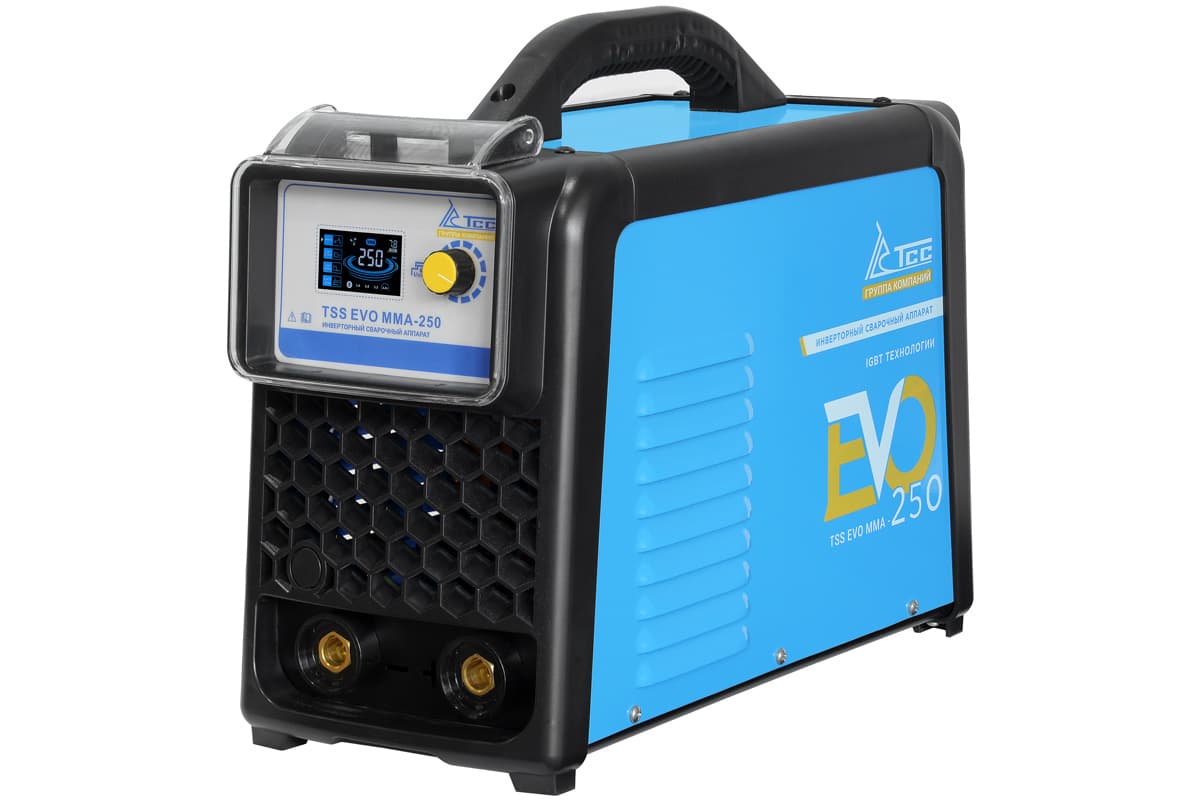
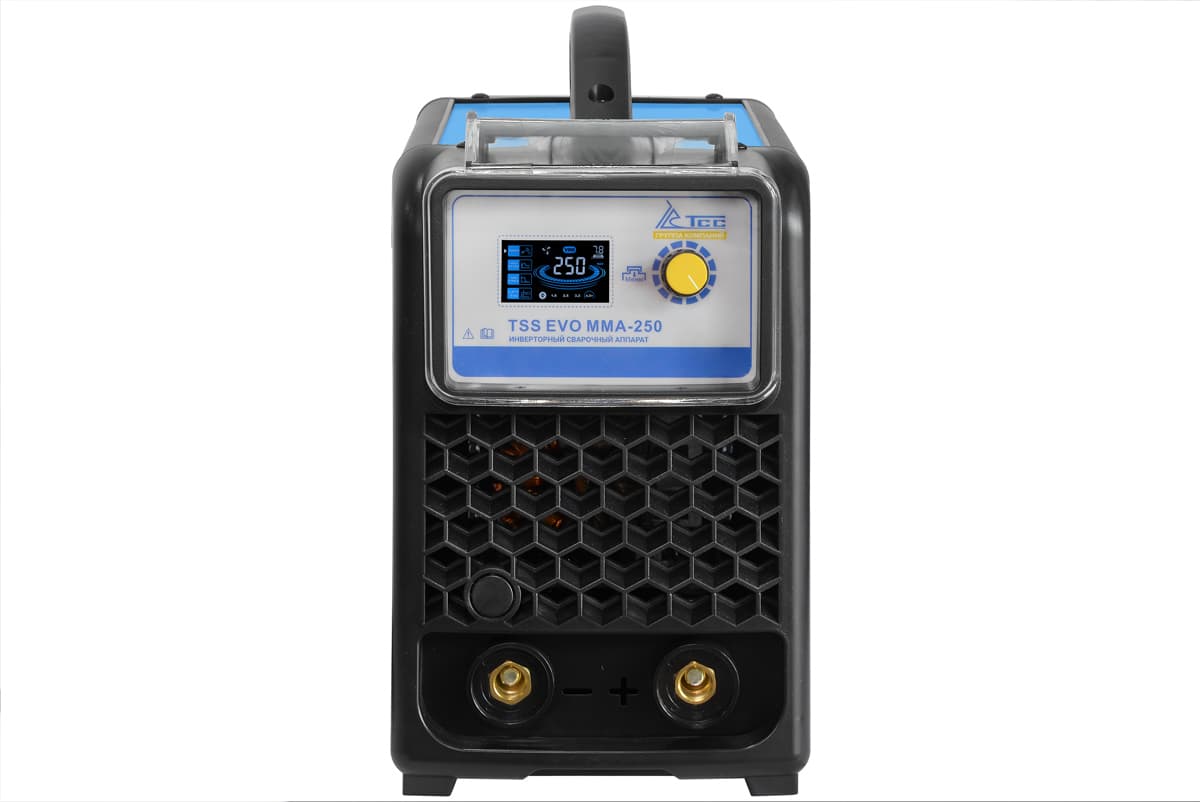
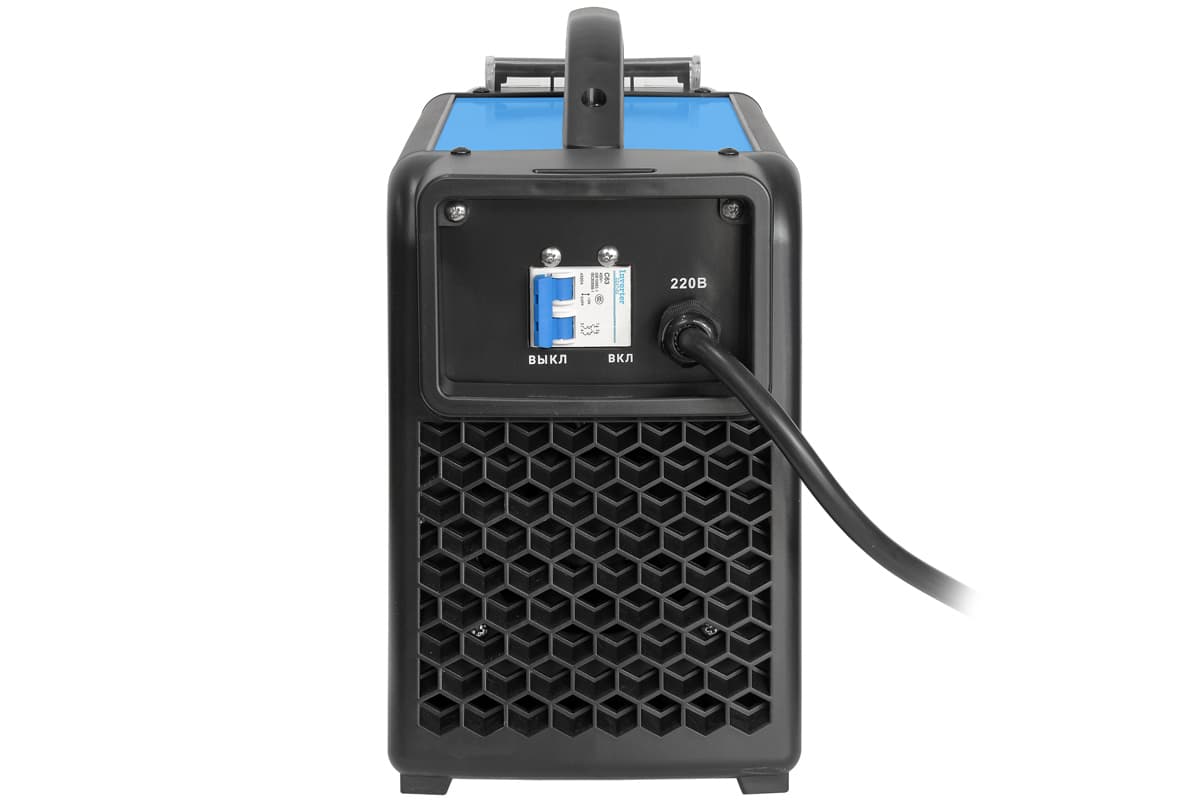
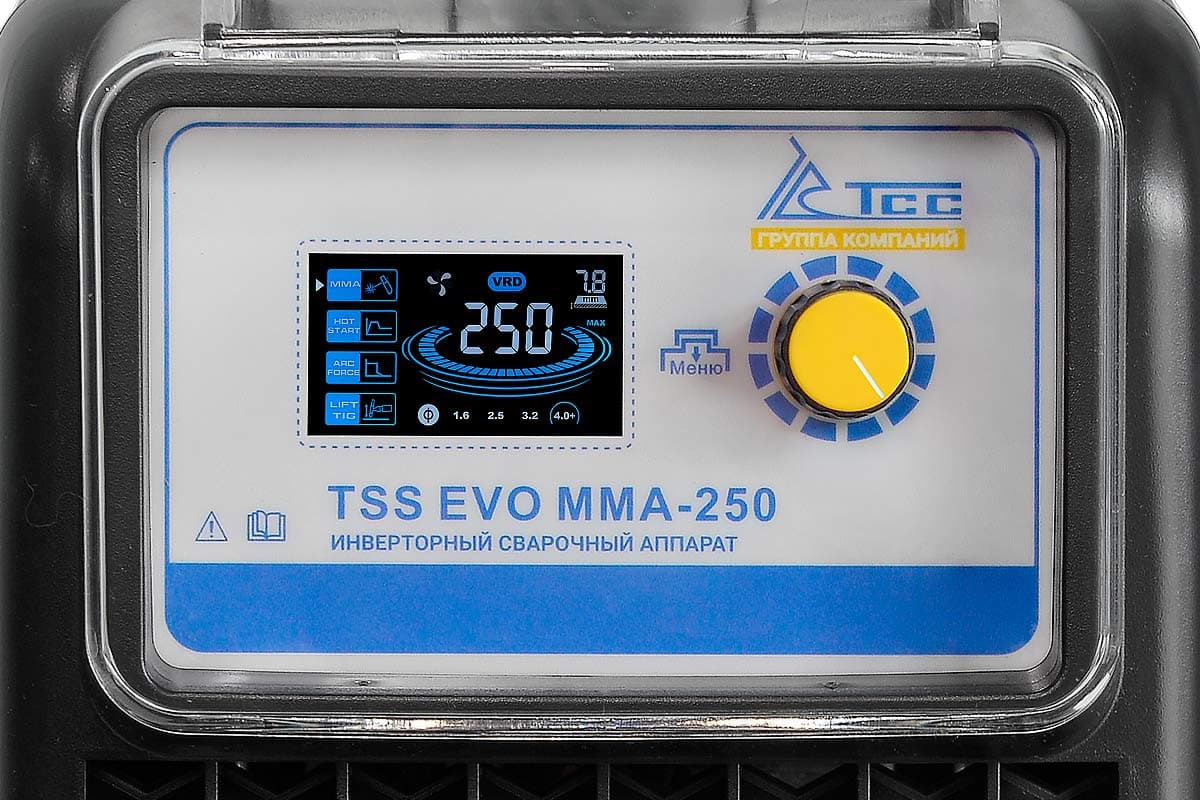
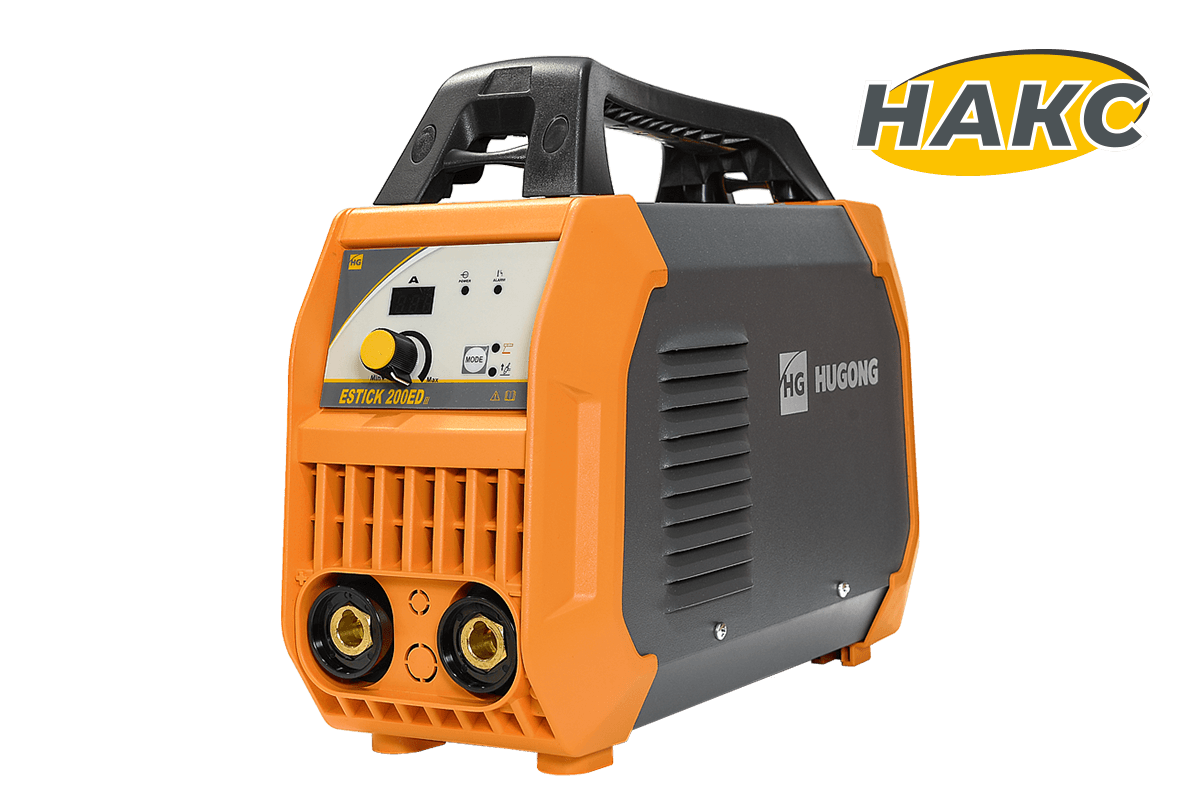
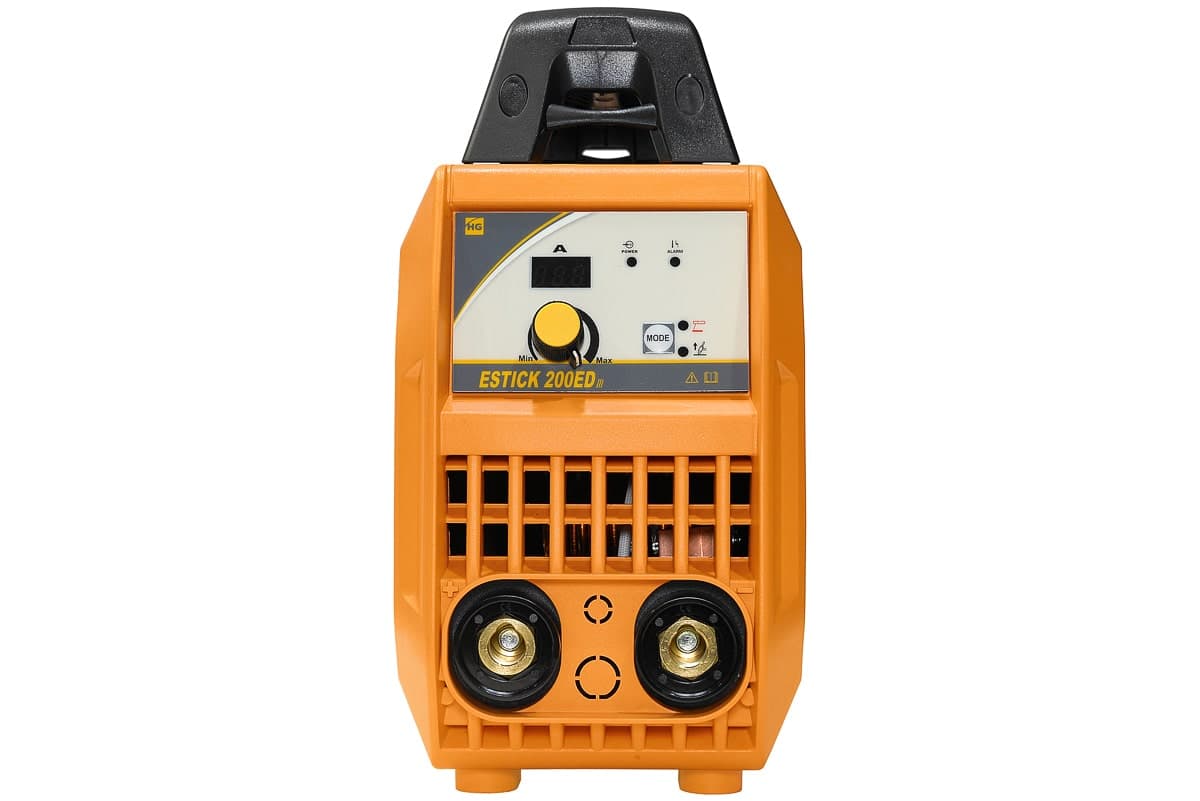
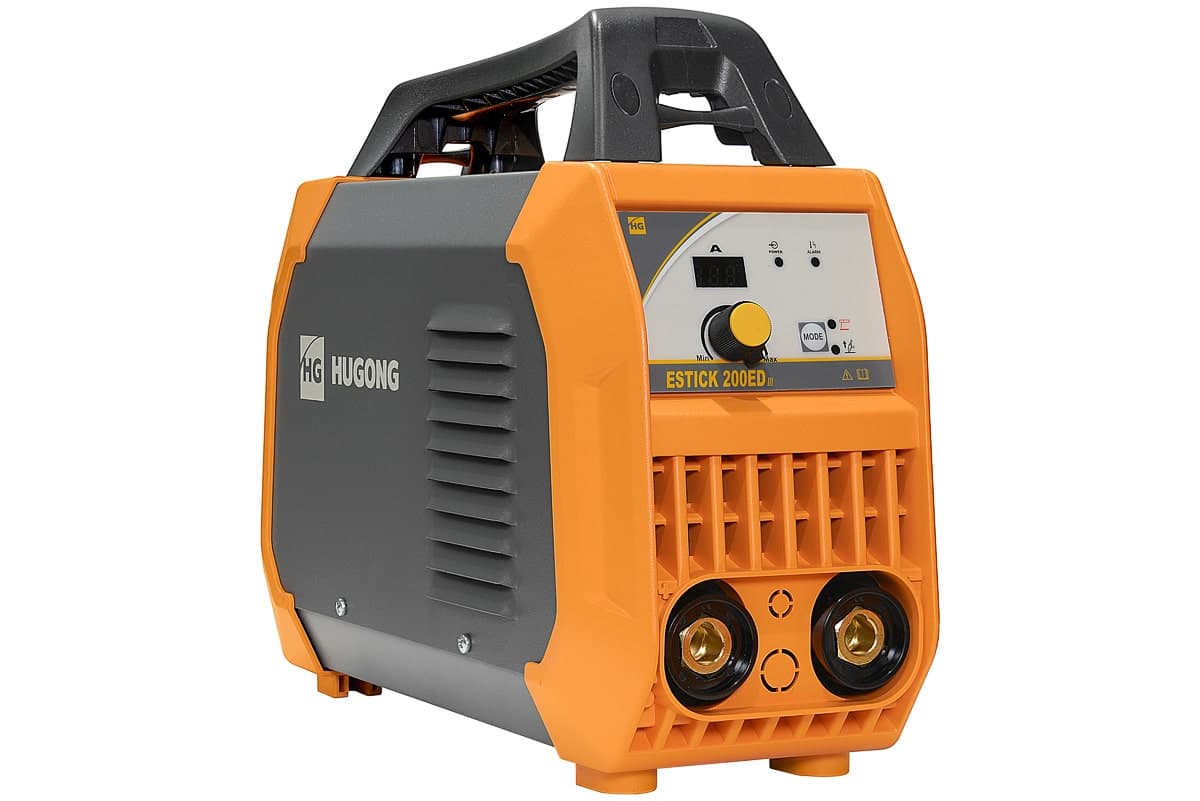
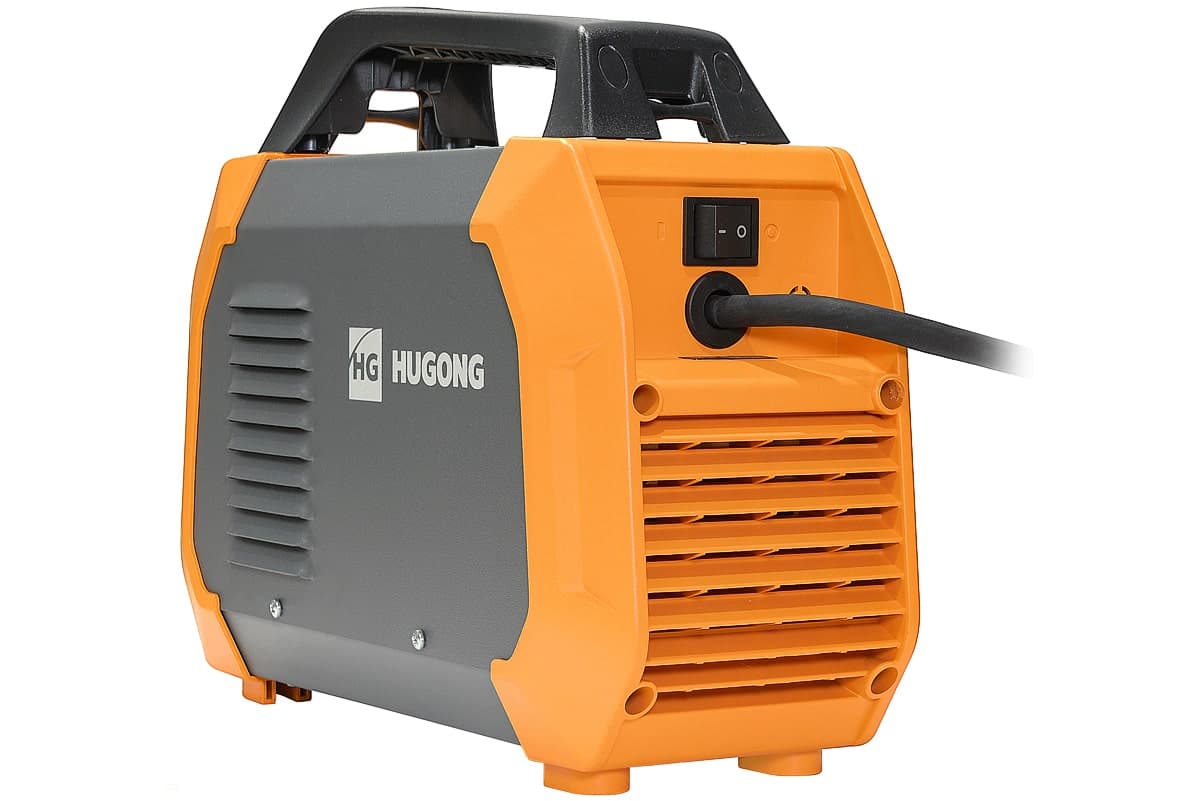
Для такой работы подходят бытовые инверторы с регулировкой горячего старта и форсажа дуги: TSS EVO MMA-200 (20–200 А, электроды 1,6–4 мм, ПВ 60%, 4,5 кг), TSS PRO MMA-200 за 6 204 ₽ с ПВ 80% и электродами от 1 мм, TSS EVO MMA-250 за 10 170 ₽ для электрода до 5 мм. На даче с просадками сети пригодится HUGONG ESTICK 200ED III за 23 469 ₽ — он работает от сети 160–250 В.
Инверторы MMA для сварки оцинковки электродом
Сварка оцинковки полуавтоматом: с газом и без газа
Полуавтомат удобнее электрода на тонком оцинкованном металле: меньше тепла, проще ставить точки и короткие швы. Главное отличие от сварки чистой стали — пары цинка в ванне дают поры и брызги, поэтому режим меняют.
С газом. Сплошная проволока для низкоуглеродистой стали (Св-08Г2С), газ — смесь аргона с CO₂: дуга мягче, брызг меньше, чем на чистой углекислоте. Полярность обратная, горелка на «плюсе». По цинку скорость снижают, горелку держат углом вперёд, а сопло чаще чистят от брызг — по оцинковке они налипают быстрее. «Стреляющая» дуга и хлопки при сварке оцинковки полуавтоматом с газом — почти всегда признак того, что цинк не снят, и именно его пары рвут дугу. Подбор газа и расход — в статье какой газ для полуавтомата, установка напряжения и скорости подачи — в статье настройка сварочного полуавтомата.
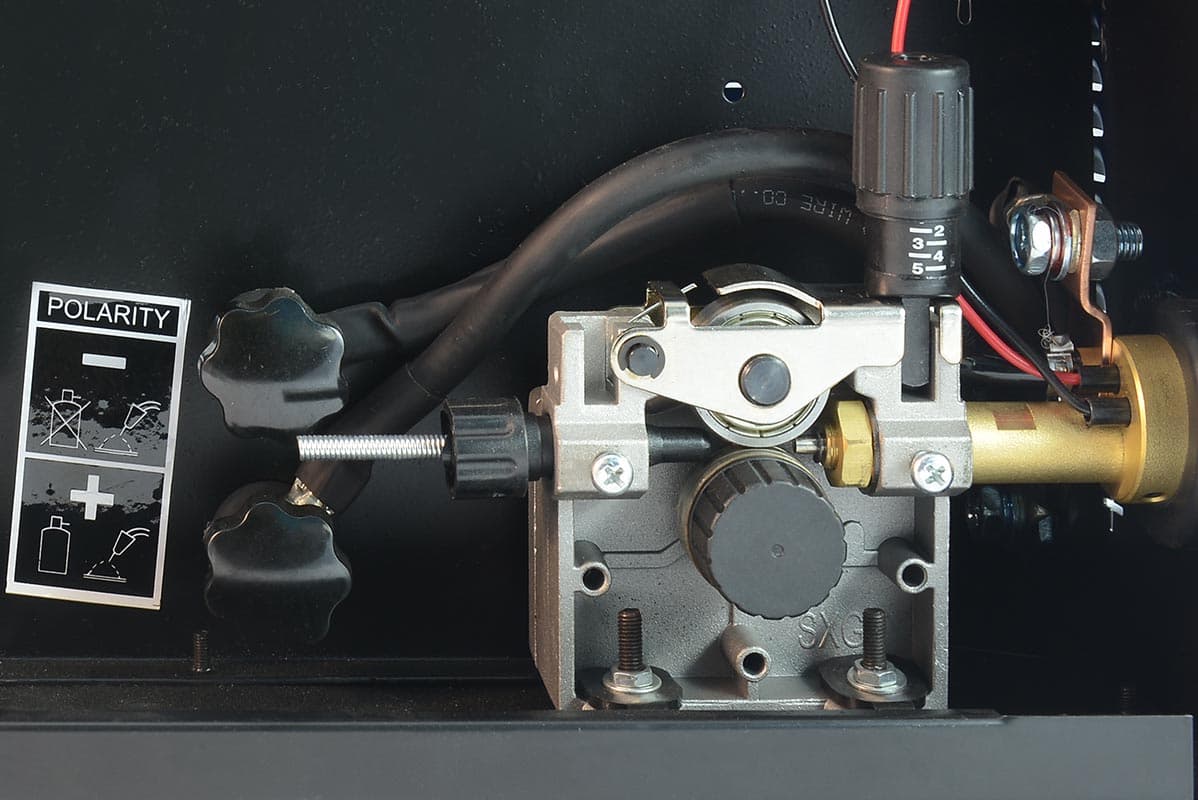
Без газа. Самозащитная порошковая проволока — основной способ варить оцинковку полуавтоматом на улице, где газ сдувает ветром, а дым уносит. Полярность для самозащитной проволоки обычно прямая (горелка на «минусе») — по упаковке. Шов получается со шлаком и брызгами, а дыма больше, чем при сварке в газе: защита дыхания здесь не менее важна. Подробно о переходе на порошковую проволоку, роликах и полярности — в статье сварка порошковой проволокой.
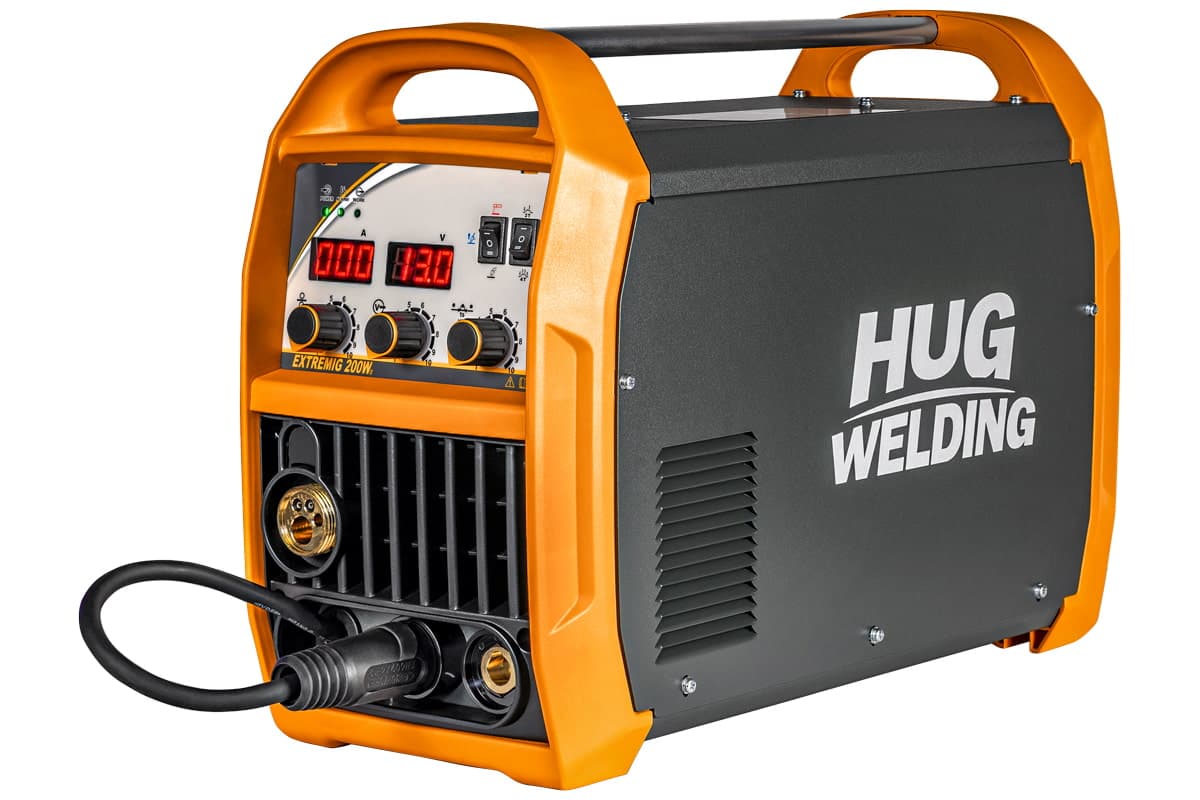
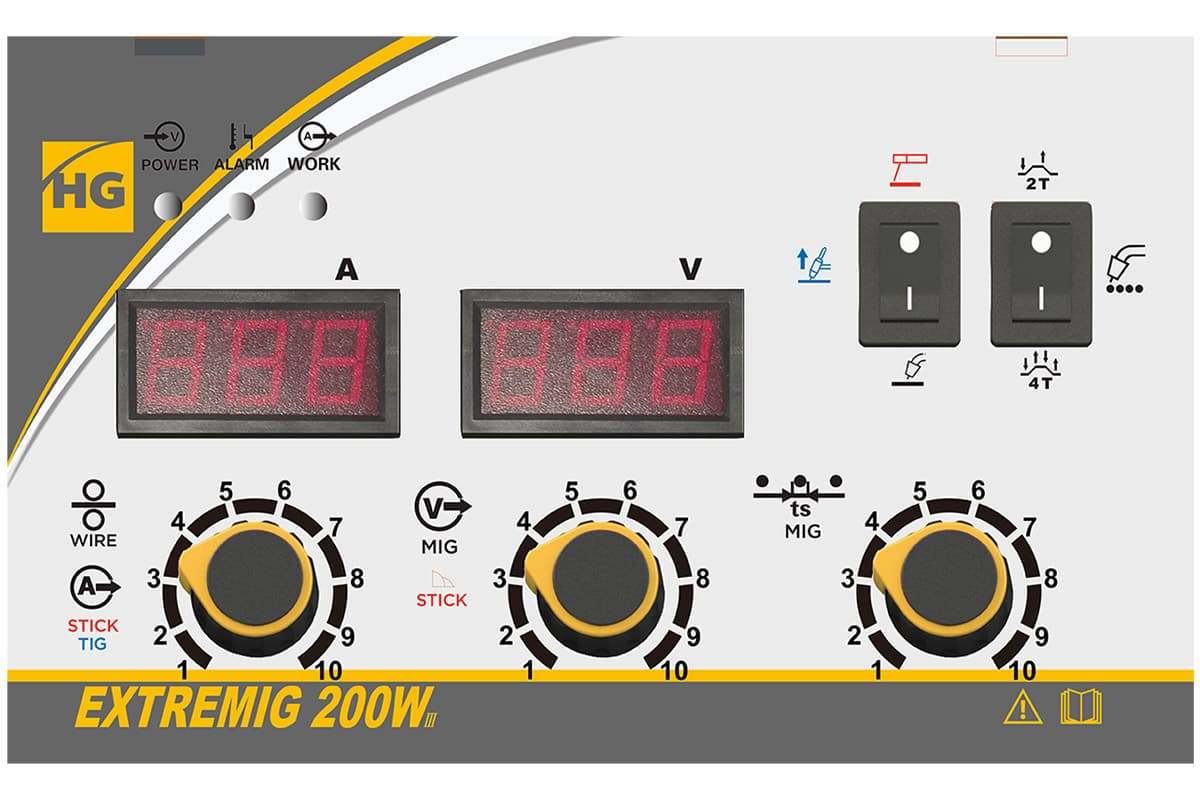
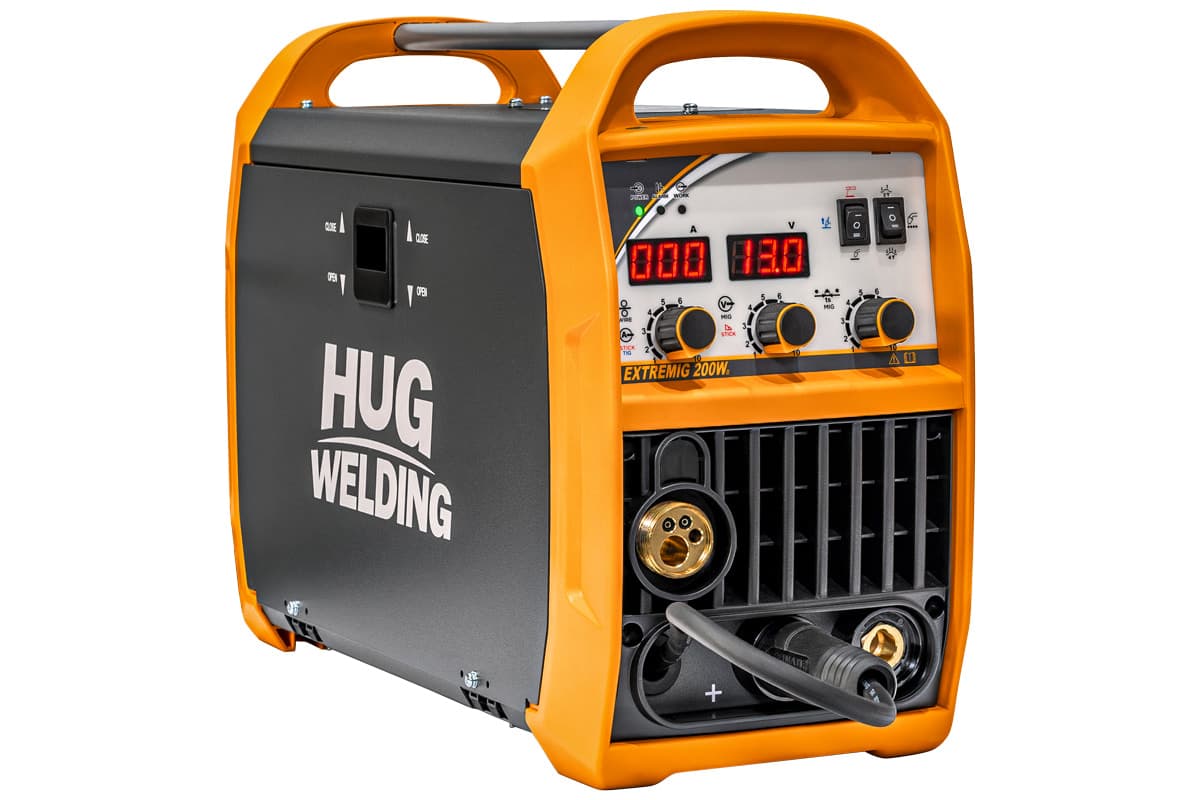
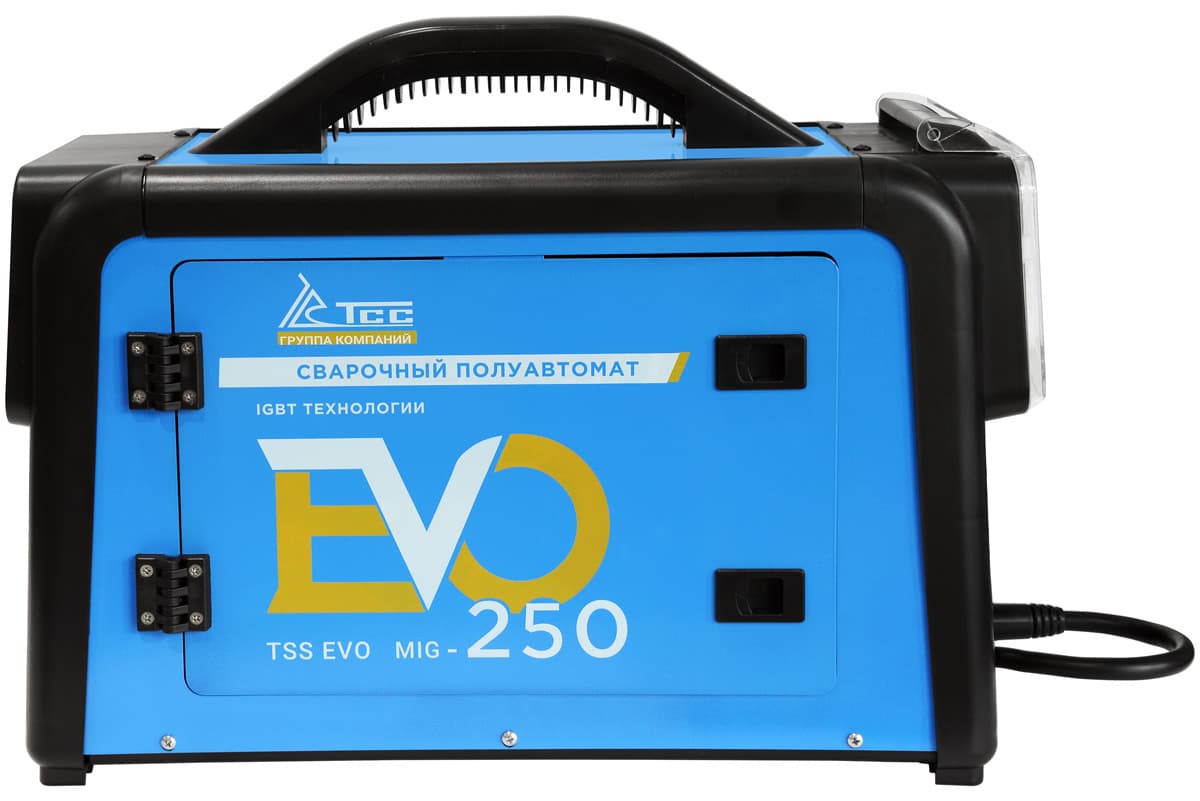
Режим порошковой проволоки (FCAW) заявлен в описаниях TSS PRO MIG/MMA-160 (MIG 25–160 А, проволока 0,6–0,8 мм, ПВ 80%, смена полярности горелки) и HUGONG EXTREMIG 200W III за 45 000 ₽. У EXTREMIG 200W III в описании есть и режим SPOT — сварка точками, который производитель указывает для оцинкованных изделий и нержавейки: короткая точка даёт меньше тепла и меньше выгоревшего цинка вокруг. Если нужен только MIG/MAG и MMA на 220 В без порошковой в описании, есть TSS EVO MIG-250 за 22 374 ₽ с быстрой сменой полярности.
MIG-пайка проволокой CuSi3: когда она лучше сварки
MIG-пайка (пайкосварка) — это работа полуавтоматом, но вместо стальной проволоки подаётся медно-кремниевая CuSi3. Она плавится примерно при 1000 °C — заметно ниже, чем сталь. Основной металл почти не расплавляется, кромки соединяются припоем, как при пайке, а цинк вокруг выгорает гораздо меньше, чем при сварке. Поэтому способ стал стандартом для оцинкованного кузовного железа и тонкого листа.
Что нужно для MIG-пайки:
- проволока CuSi3, газ — чистый аргон, полярность обычно обратная (по упаковке проволоки);
- ролики под мягкую проволоку и подходящий канал горелки — медная проволока мягче стальной и заминается в V-роликах;
- малый ток и короткая стабильная дуга; проще всего — аппарат с готовой синергетической программой под CuSi3.
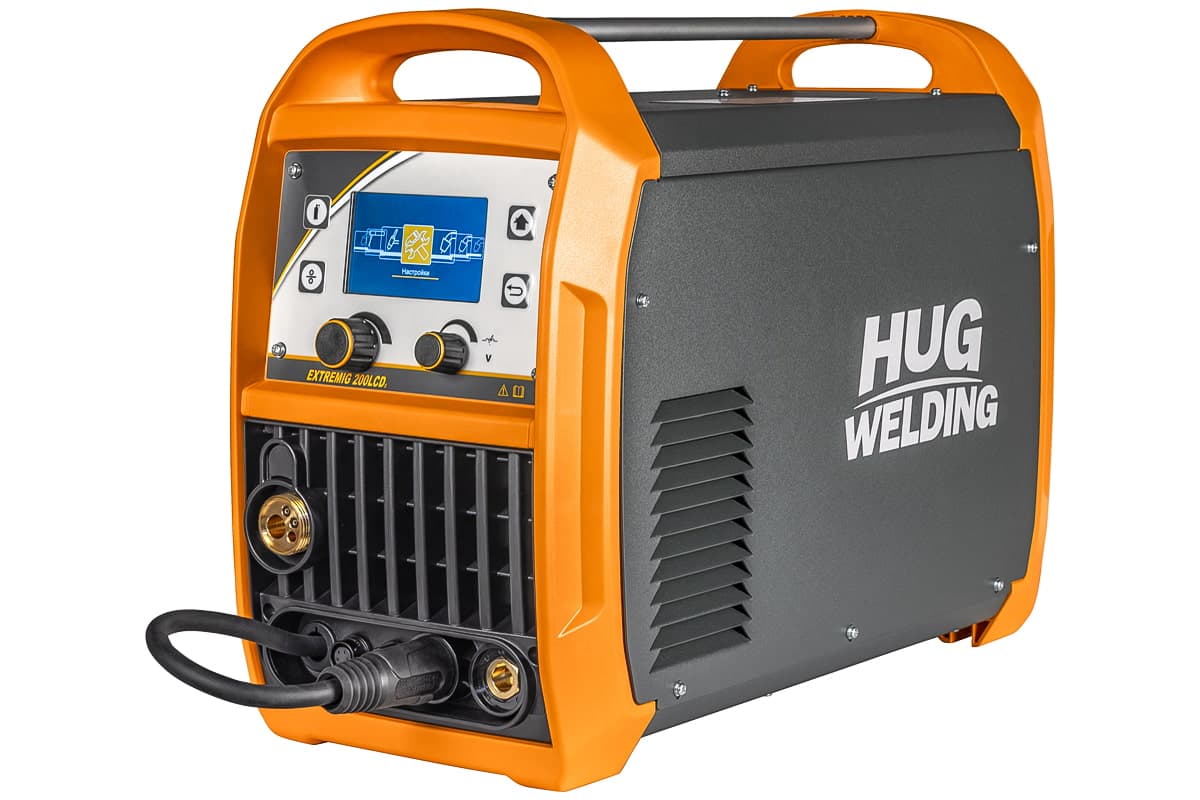
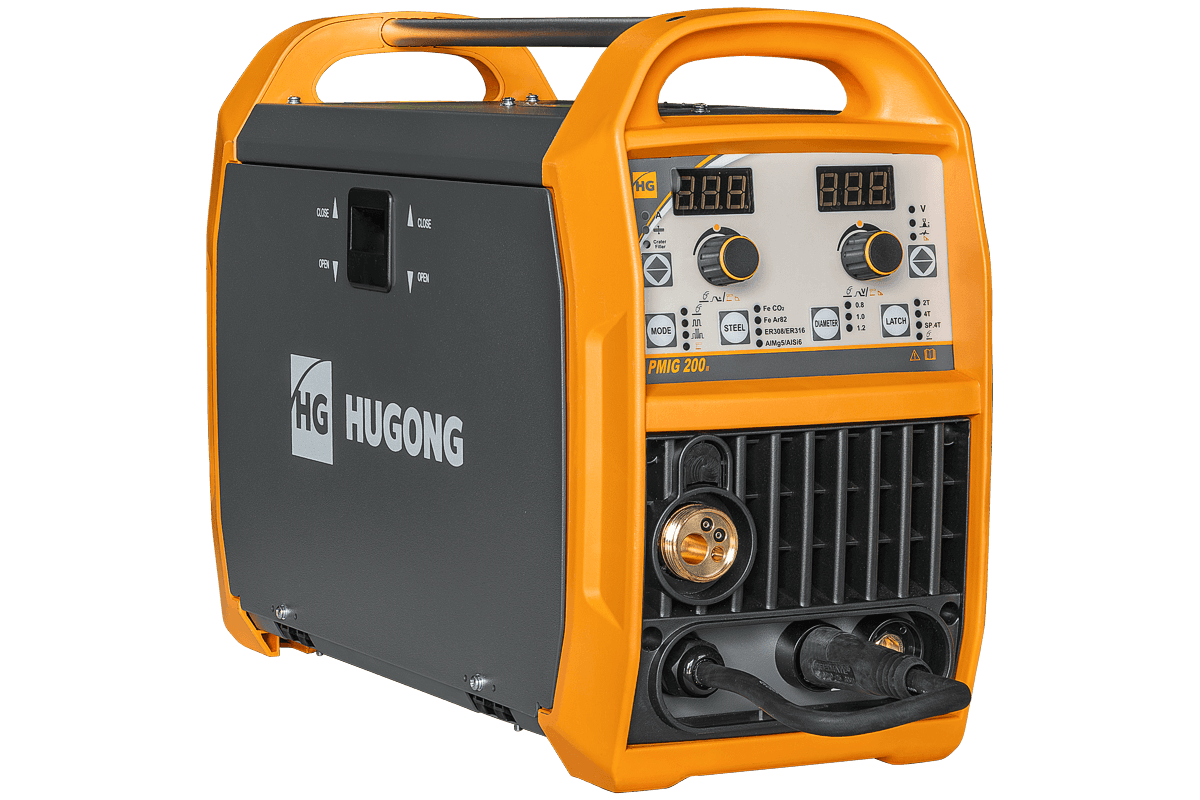
Где это заявлено в каталоге. В описании HUGONG EXTREMIG 200 III LCD перечислены встроенные программы для сварки малоуглеродистой стали, нержавейки, алюминия, порошковой проволоки и МИГ-пайки (CuSi3), плюс режимы SPOT и FCAW; MIG 40–200 А, проволока 0,6–1,0 мм, сеть 220 В. Профессиональный HUGONG INVERMATRIX 251 за 130 000 ₽ (без горелки) по описанию имеет функцию MIG-пайки для работы с оцинкованным металлом, импульсный и двойной импульсный MIG, SPOT и FCAW; MIG 30–250 А, ПВ 100% при 20 °C, катушка 15 кг. У HUGONG PMIG 200 III за 59 100 ₽ в описании есть импульс и двойной импульс, SPOT для оцинкованных изделий и FCAW, но отдельная программа пайки не упомянута — её возможность уточняйте у менеджера. По остальным моделям каталога в описаниях MIG-пайки нет.
Ограничения: паяный шов прочен для листа, коробов, воздуховодов, кузовных панелей, но это не замена сварке для несущих каркасов, ферм, стоек и деталей под ударной нагрузкой. Защиту дыхания при пайке тоже не отменяют — цинк испаряется меньше, но испаряется. Режимы для тонкого листа без прожогов — в статье сварка тонкого металла.
Полуавтоматы с режимами для оцинковки: MIG-пайка, SPOT, FCAW
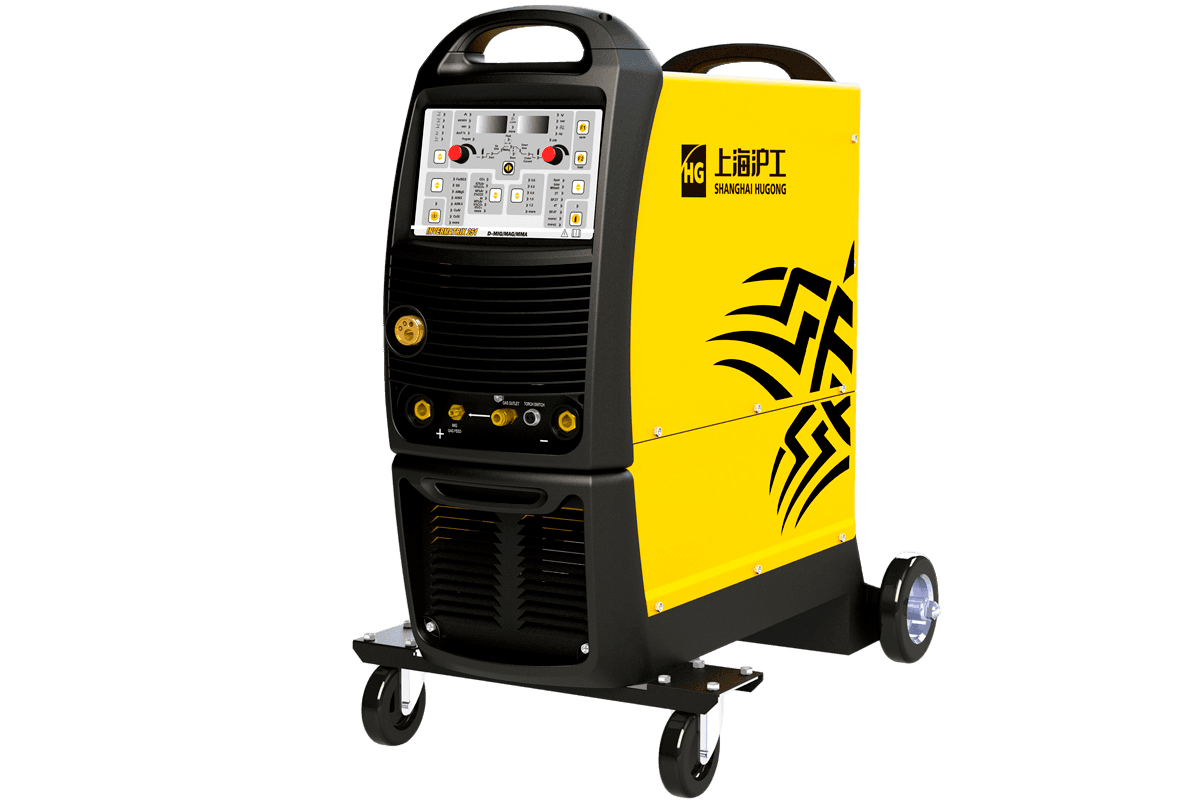
Сварочный полуавтомат HUGONG INVERMATRIX 251 (без горелки)
Сварка оцинкованных труб и профиля
Водопровод внутри здания. СП 73.13330.2016 «Внутренние санитарно-технические системы зданий» не допускает сварные соединения стальных оцинкованных труб: их соединяют на резьбе с оцинкованными фитингами, на накидных гайках, фланцах, пресс-фитингах или грувлочных соединениях. Причина понятна и без норматива: снаружи шов можно закрасить, а изнутри выгоревший цинк не восстановить — труба начнёт ржаветь именно по шву. Для трубопроводов из чёрной стали способы и аппараты разобраны в статье какой аппарат выбрать для сварки труб.
Оцинкованные трубы в конструкциях — ограждения, стойки, навесы, опоры — варят как обычную трубу: цинк снимают у торцов на 20–30 мм, варят электродом или полуавтоматом, потом восстанавливают защиту снаружи. Внутреннюю полость в таких конструкциях закрывают заглушками или герметичным швом, чтобы туда не попадала вода.
Оцинкованный профиль для каркасов теплиц, ворот и навесов — это тонкая стенка 1–2 мм: удобнее полуавтомат или MIG-пайка, электрод — 2 мм на нижней границе тока. Режимы по толщине стенки, углы 90° и 45°, порядок швов против поводки — в статье сварка профильной трубы; здесь добавляются только зачистка цинка и восстановление покрытия.
Оцинковка с чёрным металлом. Варится так же: цинк снимают только с оцинкованной детали, режим ставят по более тонкой из двух. Шов и зону вокруг потом защищают обе — и со стороны оцинковки, и со стороны чёрной стали.
Поры и другие дефекты при сварке по цинку
| Что видно | Причина | Что сделать |
|---|---|---|
| Поры, «губка» в шве | пары цинка в ванне | снять цинк, снизить скорость, в нахлёсте оставить зазор около 1 мм или зачистить сопрягаемые поверхности |
| Много брызг, налипание на сопло | цинк в зоне дуги, чистая углекислота | зачистка, смесь аргона с CO₂, чистка сопла |
| Дуга «стреляет», рвётся | испарение покрытия под дугой | зачистка, короче дуга, медленнее ведение |
| Ржавчина вдоль шва через сезон | выгоревший цинк не восстановлен | холодное цинкование с заходом на целое покрытие |
| Трещины в шве | цинк проник в металл шва | сварка только по зачищенному металлу |
Отдельно — нахлёсточные соединения. Цинк между двумя листами при нагреве испаряется, но выйти ему некуда, кроме как через ванну: отсюда пористый, «кипящий» шов. Поэтому сопрягаемые поверхности зачищают, а если нельзя — оставляют небольшой зазор для выхода паров. Как отличить поры от шлаковых включений и непровара, как их исправлять — в статье дефекты сварных швов.
Как восстановить защиту после сварки оцинковки
Сварной шов и полоса шириной в несколько сантиметров вокруг него после сварки остаются без цинка — это видно по цветам побежалости и белому налёту. Без восстановления защиты именно здесь первой появится ржавчина.
- Дать остыть и снять шлак, брызги и белый налёт щёткой — в респираторе.
- Зачистить до блеска шов и выгоревшую зону, обезжирить.
- Нанести цинкосодержащий состав — холодное цинкование, цинкосодержащую грунтовку или аэрозоль. Чем выше доля цинка в сухой плёнке (указана на банке), тем ближе защита к заводскому покрытию.
- Заходить на целый цинк на 20–30 мм с каждой стороны — граница старого и нового слоя не должна приходиться на голый металл.
- Наносить 2–3 тонких слоя с межслойной сушкой по инструкции к составу, а не один толстый; финишная краска — только совместимая с цинкосодержащим грунтом.
Обычная краска без цинка изолирует металл, пока плёнка цела, но при первой царапине коррозия пойдёт под неё. Цинкосодержащий состав работает иначе — он, как и заводское покрытие, ржавеет вместо стали.
Какой аппарат выбрать для сварки оцинковки
| Модель | Режимы по описанию | Ток | Сеть | Цена |
|---|---|---|---|---|
| TSS EVO MMA-200 | MMA, Lift TIG | 20–200 А | 220 В | 6 000 ₽ |
| TSS PRO MMA-200 | MMA | 20–200 А, ПВ 80% | 220 В | 6 204 ₽ |
| TSS PRO MIG/MMA-160 | MIG/MAG, FCAW, MMA | MIG 25–160 А, ПВ 80% | 220 В | 20 340 ₽ |
| TSS EVO MIG-250 | MIG/MAG, MMA | MIG 40–250 А, ПВ 60% | 220 В | 22 374 ₽ |
| HUGONG EXTREMIG 200W III | MIG/MAG, FCAW, SPOT, MMA, Lift TIG | MIG 30–200 А | 220 В | 45 000 ₽ |
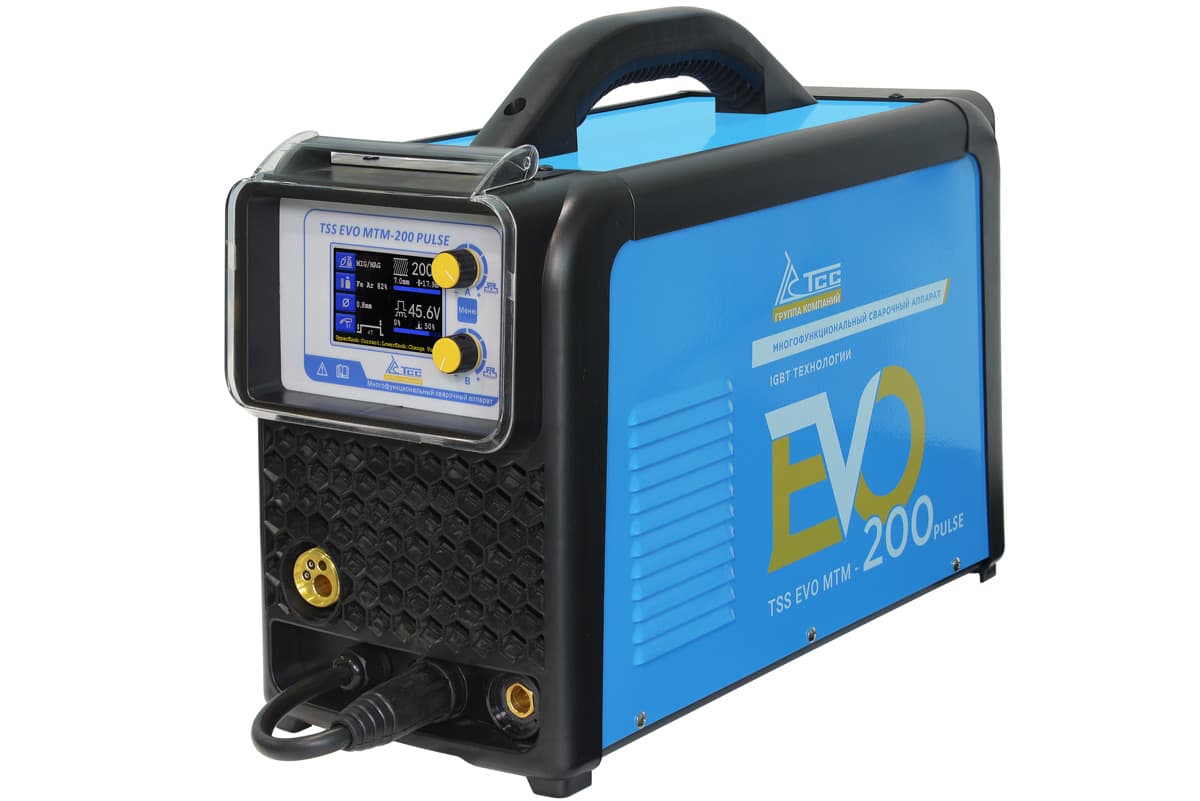
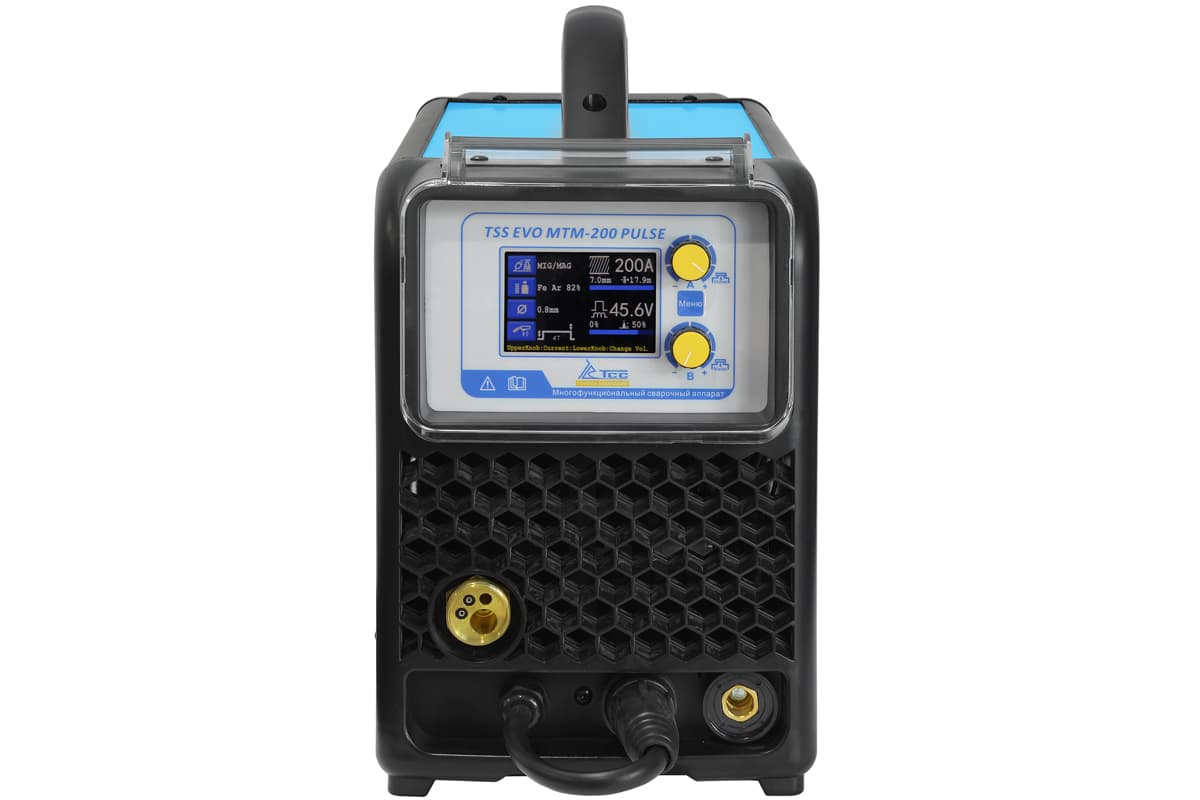
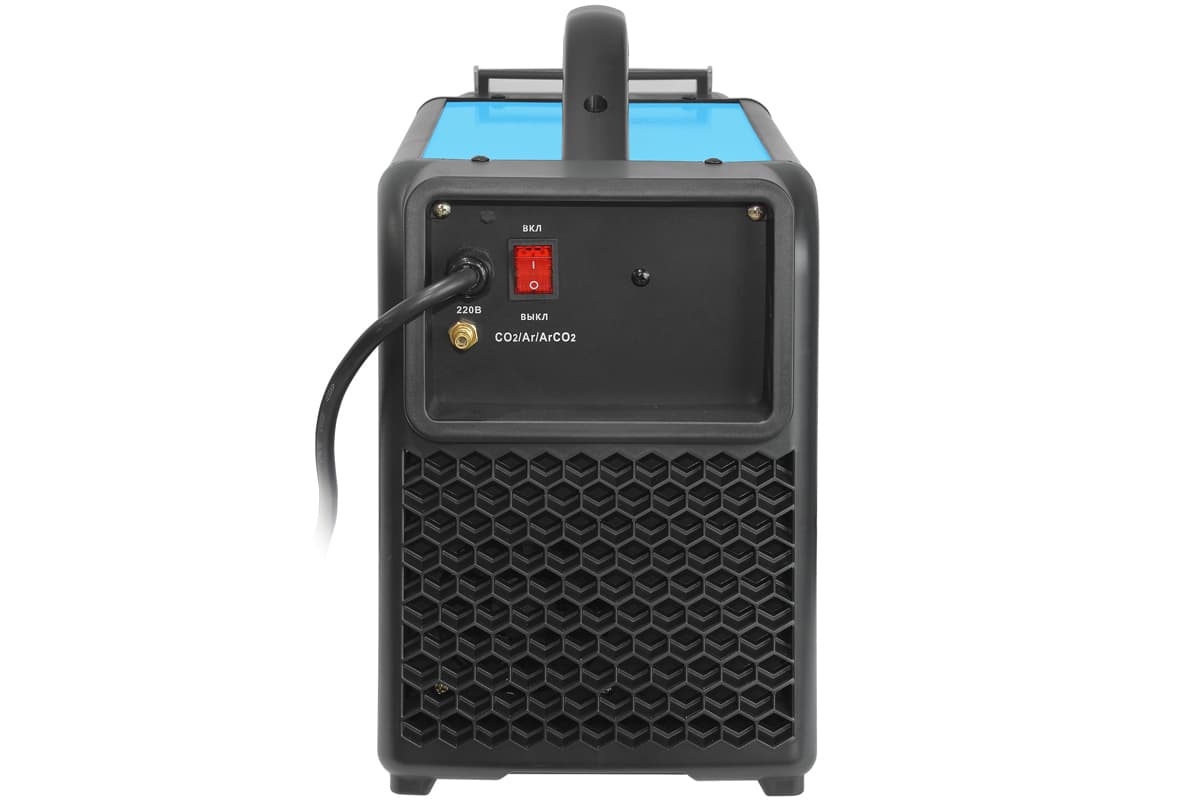
| TSS EVO MTM-200 PULSE | MIG/MAG, PULSE MIG, MMA, TIG | MIG 40–200 А, ПВ 60% | 220 В | 50 850 ₽ |
| HUGONG PMIG 200 III | MIG/MAG, PULSE, DOUBLE PULSE, SPOT, FCAW, MMA | MIG 30–200 А | 220 В | 59 100 ₽ |
| HUGONG EXTREMIG 200 III LCD | MIG/MAG, МИГ-пайка CuSi3, SPOT, FCAW, MMA, Lift TIG | MIG 40–200 А | 220 В | 79 400 ₽ |
| HUGONG INVERMATRIX 251 | MIG-пайка, PULSE, DOUBLE PULSE, SPOT, FCAW, MMA, TIG | MIG 30–250 А, ПВ 100% при 20 °C | 220 В | 130 000 ₽ (без горелки) |
Цены на момент публикации. Как выбирать:
- Редкие швы по оцинковке на даче и в гараже — инвертор MMA и рутиловые электроды 2–3 мм, плюс зачистка и респиратор.
- Профиль, лист, работа на улице — полуавтомат с режимом порошковой проволоки: TSS PRO MIG/MMA-160 или HUGONG EXTREMIG 200W III.
- Тонкий оцинкованный лист, кузовные детали, короба — аппарат с программой МИГ-пайки CuSi3: HUGONG EXTREMIG 200 III LCD, в цеху — HUGONG INVERMATRIX 251.
Полуавтоматы 220 В для оцинкованного профиля и листа
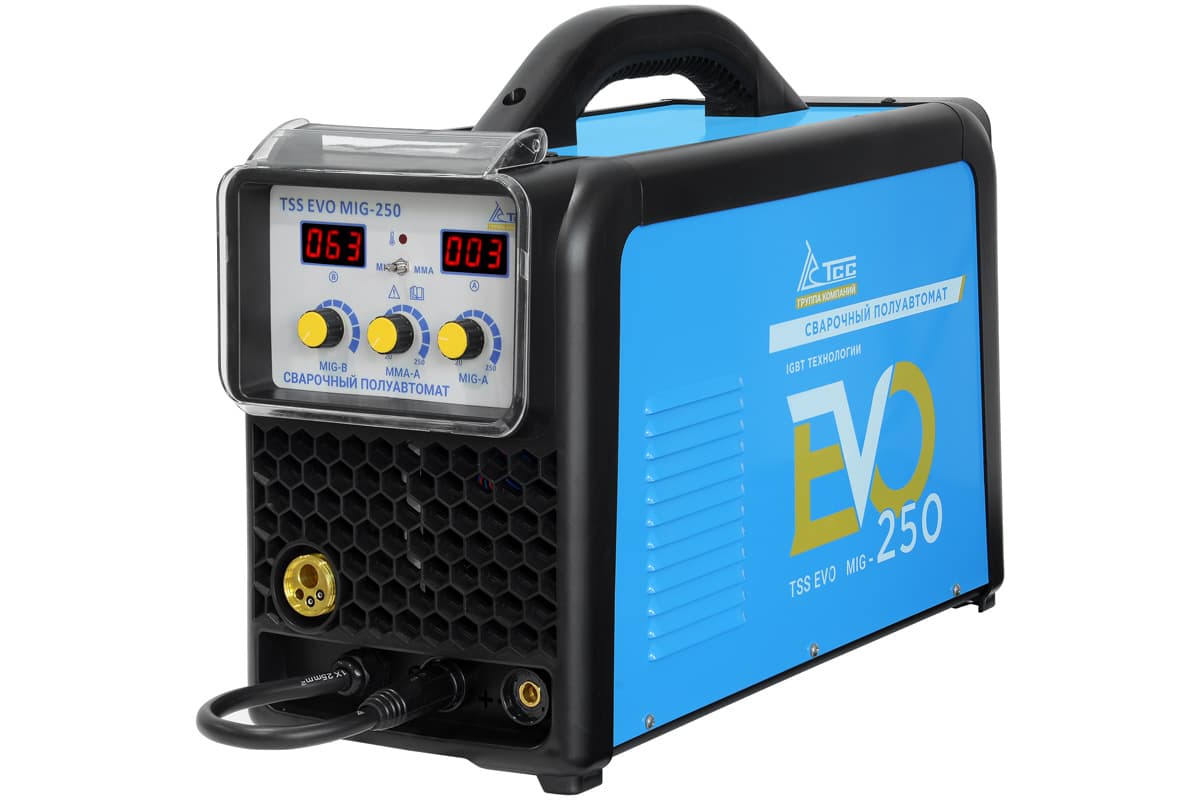
Сварочный полуавтомат многофункциональный TSS EVO MTM-200 PULSE
Все модели — в разделах сварочные полуавтоматы MIG/MAG и сварочные инверторы MMA, остальная техника — в разделе сварочное оборудование. PROTSS — официальный дилер ТСС: работаем с юрлицами по счёту, в том числе по 44-ФЗ и 223-ФЗ, доставляем по России, сервисные центры ТСС есть в Москве, Екатеринбурге, Самаре, Ростове-на-Дону и Симферополе. Для юрлиц действуют скидки до 30%.
Частые вопросы
Можно ли варить оцинковку?
Да, сталь под цинком обычная, и её варят электродом, полуавтоматом в газе или порошковой проволокой, а тонкий лист — MIG-пайкой проволокой CuSi3. Цинк в зоне шва лучше снять на 20–30 мм от кромки: так меньше паров, пор и брызг. Обязательные условия — открытый воздух или местная вытяжка и противоаэрозольный респиратор FFP3, минимум FFP2.
Чем опасна сварка оцинковки?
Цинк кипит примерно при 907 °C и при сварке испаряется, образуя дым оксида цинка. Его вдыхание вызывает литейную лихорадку: через несколько часов после работы появляются озноб, температура, кашель, металлический привкус и ломота. Защита — работа на улице или с вытяжкой у шва, респиратор FFP3 и зачистка цинка перед сваркой. Молоко от паров не защищает. При симптомах обращайтесь к врачу.
Какими электродами варить оцинковку?
Обычными электродами для низкоуглеродистой стали, чаще всего рутиловыми типа Э46 (АНО-4, АНО-21, МР-3, ОЗС-12): они устойчиво горят на малом токе и менее чувствительны к остаткам покрытия. Диаметр — 2–2,5 мм для металла 1,5–3 мм и 3 мм для стенки 3–5 мм. Ток ставят ближе к нижней границе с пачки, ведут медленнее, чем по чистой стали. Тип покрытия и полярность смотрите на пачке.
Можно ли варить оцинковку полуавтоматом без газа?
Да, самозащитной порошковой проволокой — это основной способ работы на улице. Полярность для самозащитной проволоки обычно прямая, по упаковке. Шов получается со шлаком и брызгами, а дыма больше, чем в газе, поэтому респиратор обязателен. Режим порошковой проволоки заявлен, например, у TSS PRO MIG/MMA-160 за 20 340 ₽ и HUGONG EXTREMIG 200W III за 45 000 ₽ на момент публикации.
Какой проволокой варить оцинковку полуавтоматом?
Для сварки — сплошной проволокой Св-08Г2С в смеси аргона с CO₂ или самозащитной порошковой без газа. Для тонкого листа 0,6–2 мм лучше MIG-пайка медно-кремниевой проволокой CuSi3 в чистом аргоне: она плавится около 1000 °C, сталь почти не расплавляет и сжигает меньше цинка. Программа МИГ-пайки CuSi3 заявлена в описании HUGONG EXTREMIG 200 III LCD.
Можно ли сваривать оцинкованные трубы?
Для водопровода внутри здания — нет: СП 73.13330.2016 не допускает сварные соединения стальных оцинкованных труб, их соединяют на резьбе, фитингах, фланцах, пресс-фитингах или грувлочных соединениях. Изнутри выгоревший цинк не восстановить, и труба ржавеет по шву. В конструкциях — ограждениях, стойках, навесах — оцинкованную трубу варят после зачистки цинка у торцов и затем восстанавливают защиту снаружи.
Чем покрыть шов после сварки оцинковки?
Цинкосодержащим составом — холодным цинкованием, цинкосодержащей грунтовкой или аэрозолем. Шов и выгоревшую зону зачищают до блеска и обезжиривают, состав наносят в 2–3 тонких слоя с заходом на целое покрытие на 20–30 мм с каждой стороны. Обычная краска без цинка защищает только пока плёнка цела.