
Сварка потолочного шва электродом и полуавтоматом: техника и режимы

Филимонов Иван
Эксперт PROTSS · 5 октября 2026 г.
Как варить потолочный шов: ток на 10–20% ниже нижнего положения, электрод 2,5–3 мм с допуском на потолок, короткая дуга, ниточный шов и узкие валики, многопроходная схема, упражнения и защита головы и шеи от падающих брызг.
Сварка потолочного шва электродом держится на трёх вещах: маленькой ванне, короткой дуге и быстром ходе. Ток ставят на 10–20% ниже, чем для того же электрода в нижнем положении (для электрода 3 мм это ориентировочно 75–110 А), электрод берут 2,5–3 мм с покрытием, допускающим потолочное положение, дугу держат короче диаметра электрода, а шов ведут узким ниточным валиком без широких колебаний. Широкий шов собирают из нескольких узких проходов. Для такой работы хватает инвертора на 160–200 А с регулируемым форсажем дуги — например, TSS EVO MMA-160 за 4 800 ₽ или TSS EVO MMA-200 за 6 000 ₽ (цены на момент публикации). Полуавтоматом потолок варить проще: шлака нет, ванна меньше.
Почему потолочный шов сложнее вертикального
На вертикали у ванны есть опора: застывший металл снизу работает как полочка, и техника сводится к тому, чтобы класть новую порцию на неё. Об этом подробно — в статье сварка вертикального шва. На потолке опоры нет совсем: ванна висит «вверх дном» и держится только поверхностным натяжением и давлением дуги. Чем она больше и горячее, тем быстрее собирается в каплю и отрывается.
Отсюда главное правило потолочной сварки: ванна должна быть маленькой и успевать застыть раньше, чем наберёт вес. Всё остальное — меньший ток, короткая дуга, узкий валик, высокая скорость — работает на это правило.
Есть и чисто физические сложности. Рука с держателем находится выше плеч и быстро устаёт, кабель тянет держатель вниз, лицо и шея — прямо под зоной падения брызг. Шлак у электродов с покрытием тоже стремится вниз, и если ванна перегрета, он перемешивается с металлом. Поэтому потолок осваивают последним — после уверенного нижнего шва и вертикали. Базу по поджигу и длине дуги смотрите в статье сварка инвертором для начинающих.
Подготовка: кромки, зазор, прихватки и поза
На потолке исправлять сборку по ходу шва неудобно, поэтому всё решается до поджига.
- Зачистка. Кромки и зону шириной 15–20 мм с каждой стороны — до металлического блеска. Ржавчина и краска на потолке дают поры чаще, чем в нижнем положении: газы из ванны выходят хуже.
- Зазор. Для стыкового соединения тонкого и среднего металла — 1–2 мм. Больший зазор на потолке опасен: корень провисает, металл уходит в щель.
- Разделка. От 5–6 мм толщины кромки обычно скашивают V-образно с небольшим притуплением, чтобы корень проваривался без перегрева.
- Прихватки. Ставят чаще и надёжнее, чем в нижнем положении: деталь над головой не должна сместиться от усадки. Концы прихваток зачищают и сводят на нет шлифмашиной, чтобы корень проходил по ним ровно.
- Поза и кабель. Шов должен быть перед лицом сбоку, а не прямо над ним: так капли падают мимо. Кабель перекидывают через плечо или закрепляют, чтобы его вес не тянул держатель. Свободной рукой или локтем опираются на устойчивую поверхность — дрожание руки сразу удлиняет дугу.
Общий порядок сборки и прихваток для полуавтомата описан в статье как варить полуавтоматом, для электрода он тот же.
Какой ток ставить для потолочного шва и какой электрод взять
Ориентир по току — на 10–20% ниже, чем для того же электрода в нижнем положении. Ниже — общепринятые ориентиры, а не норматив: уточняйте режим по паспорту аппарата и по пачке электродов, на многих пачках диапазон указан отдельно для положений.
| Диаметр электрода | Нижнее положение, ориентир | Потолок, ориентир | Где применяют на потолке |
|---|---|---|---|
| 2,5 мм | 70–100 А | 55–90 А | тонкий металл, корень шва, обучение |
| 3 мм | 90–130 А | 75–110 А | основной диаметр: корень и заполнение |
| 4 мм | 130–180 А | 105–160 А | только заполнение толстого металла, опытным сварщикам |
Электроды 5 мм и толще на потолке не используют: ванна получается слишком большой, чтобы её удержать.
Как подстраивать ток по ходу: если металл набухает каплей и капает — убавьте 5–10 А; если электрод залипает, а валик ложится горбом без сплавления с кромками — прибавьте 5 А или поднимите форсаж дуги. Как выставлять ток, горячий старт и форсаж на инверторе, разобрано в статье как настроить сварочный инвертор.
Что смотреть на пачке электродов. Главное — допуск на потолочное положение. Он обозначен пиктограммами положений, а в российской маркировке по ГОСТ 9466 — цифрой пространственного положения: «1» — все положения, «2» — все, кроме вертикали сверху вниз; оба варианта подходят для потолка. Цифра «3» означает нижнее, горизонтальное и вертикальное снизу вверх — для потолка такой электрод не предназначен. В американской маркировке AWS за допуск во всех положениях отвечает предпоследняя цифра «1», как в E6013 или E7018.
По типу покрытия: электроды с основным покрытием дают прочный шов и короткую «густую» дугу, но требуют постоянного тока обратной полярности и обязательной прокалки. Рутиловые проще поджигаются и мягче горят, ими удобнее учиться. Подробный разбор покрытий и прокалки — в статье какие электроды выбрать, а про подключение «плюса» и «минуса» — в статье полярность при сварке. Влажный электрод на потолке особенно заметен: поры и разбрызгивание растут, а брызги летят прямо на вас.
Длина дуги и угол электрода
Дуга. Самая короткая, какую вы удерживаете без залипания, — примерно половина-две трети диаметра электрода. Короткая дуга меньше греет ванну, лучше защищает её газом от покрытия и своим давлением подпирает металл снизу. Длинная дуга на потолке — это почти гарантированные капли и поры.
Угол для стыкового шва. Электрод держат почти перпендикулярно потолку, держатель наклонён вперёд по ходу на 10–20°, так что дуга направлена на ванну и уже наплавленный металл — то есть сварка углом назад. Больший наклон «сдувает» ванну вперёд и ухудшает провар.
Угол для углового и таврового шва. Электрод держат посередине угла между стенками — примерно по биссектрисе, около 45° к каждой, — и так же наклоняют по ходу на 10–20°. Если металл затекает на нижнюю (горизонтальную) полку, а на вертикальной стенке остаётся подрез, поверните электрод чуть больше к вертикальной стенке и задерживайтесь на ней. Потолочный угловой шов осваивают раньше стыкового: у ванны есть хоть какая-то опора на две стенки.
Скорость. Выше, чем в нижнем положении. Валик должен оставаться узким: если за электродом тянется широкое озеро, вы идёте слишком медленно.
Движения: ниточный шов, узкие колебания, отрывы
Ниточный шов. Основа потолочной сварки: электрод ведут прямо или с минимальными колебаниями, ширина валика — 1–1,5 диаметра электрода. Ванна маленькая, застывает быстро, капель нет. Так варят корень, тонкий металл и каждый проход многопроходного шва.
Узкие колебания. Когда нужно чуть шире — лёгкий зигзаг или полумесяц шириной до 2 диаметров электрода. Это заметно уже, чем на вертикали, где допускают до трёх диаметров. На кромках — короткая задержка, чтобы проплавить их и не оставить подреза, через центр — быстро, иначе там скапливается металл и валик становится выпуклым.
Отрывы. Прерывистая дуга, знакомая по вертикали, на потолке выручает при перегреве и на зазорах: наплавили маленькую порцию, на долю секунды увели электрод, дали металлу схватиться и вернулись на край ещё красного кратера. Отрыв делайте короче, чем на вертикали, и возвращайтесь быстрее — иначе между порциями останется непровар.
Короткие участки. Длинный шов не обязательно вести одним электродом подряд. Сварка участками по 100–200 мм с перерывами снижает перегрев детали и ванны; каждый новый участок начинают с перекрытием кратера предыдущего.
Как не дать ванне стечь
Если металл начинает провисать каплей, у вас есть несколько секунд. Порядок действий:
- Ускорьтесь и сузьте движение — это самая быстрая реакция, не требующая останавливаться.
- Укоротите дугу — давление дуги подопрёт ванну, тепла станет меньше.
- Сделайте отрыв на долю секунды, дав ванне схватиться.
- После шва снизьте ток на 5–10 А и проверьте, не стал ли электрод влажным или не греется ли деталь.
Признак правильного режима — ванна размером примерно с диаметр-полтора электрода, ровная, без набухания вниз, а шлак ложится тонкой коркой позади дуги. Кратер в конце шва на потолке заваривают особенно тщательно: несколько коротких поджигов на месте, без длинной задержки, иначе получится провисшая капля или усадочная раковина.
Многопроходный потолочный шов
На потолке нельзя закрыть толстый стык одним широким валиком, как это иногда делают в нижнем положении. Шов набирают из узких проходов.
| Толщина металла | Подготовка | Схема проходов (ориентир) |
|---|---|---|
| до 4 мм | без разделки, зазор 1–1,5 мм | 1 проход ниточным швом электродом 2,5–3 мм |
| 5–8 мм | V-разделка, притупление, зазор 1,5–2 мм | корень 2,5–3 мм + 1–2 прохода заполнения 3 мм |
| 10 мм и толще | V- или X-разделка | корень 3 мм, заполнение узкими валиками 3–4 мм, облицовка |
Правила для каждого прохода:
- Зачистка шлака после каждого валика полностью, до металла: шлак, оставшийся между проходами, на потолке вплавляется особенно легко.
- Порядок укладки. Заполняющие валики кладут рядом, начиная от одной кромки; каждый следующий перекрывает предыдущий на треть-половину ширины.
- Узкие валики вместо широких. Два-три узких прохода надёжнее одного широкого: каждый успевает застыть.
- Облицовка — последний проход, обычно тем же электродом 3 мм с лёгкими колебаниями, без утолщения по центру.
Если варите трубу с поворотом шва из нижнего положения через вертикаль в потолок, режим и выбор аппарата для такой работы разобраны в статье какой аппарат выбрать для сварки труб.
Потолочный шов полуавтоматом
Полуавтоматом потолочный шов варить проще: шлака нет, ванна меньше, руку не нужно подавать по мере сгорания электрода. Основные отличия от нижнего положения:
- Режим — короткая дуга, мелкокапельный перенос; скорость подачи проволоки и напряжение примерно на 10–15% ниже, чем в нижнем положении. Как они связаны и как подбирать пару «скорость — напряжение», описано в статье настройка сварочного полуавтомата.
- Проволока — чаще 0,8 мм: ванна меньше, чем от 1,0 мм, а для потолка это важнее производительности.
- Вылет — короткий, около 10–12 мм; горелка почти перпендикулярна, с наклоном 5–15° по ходу.
- Движение — на себя, ниточным валиком или узким зигзагом с задержкой на кромках.
- Сопло — брызги на потолке летят вверх и забивают сопло быстрее. Чистите его чаще и пользуйтесь антипригарным средством, иначе газовая защита нарушится и пойдут поры. Сопла и наконечники — в разделе расходники MIG.
- Порошковая проволока — только с допуском на все положения по упаковке.
Импульсный режим MIG заметно облегчает потолок: тепло подаётся порциями, ванна меньше и лучше держится. Такой режим есть у TSS EVO MTM-200 PULSE.
Как научиться варить потолочный шов: упражнения
Тренируйтесь на пластинах 4–8 мм электродом 3 мм. Пластину закрепите струбциной на уровне чуть выше головы и сбоку от лица.
- Ниточный валик в нижнем положении — добейтесь ровной ширины и постоянной короткой дуги.
- Горизонтальный шов на вертикальной стене — промежуточный шаг: металл уже тянет вниз, но не так сильно.
- Наплавка ниточных валиков на потолке — без соединения, просто ровные валики на пластине. Цель — без капель от начала до конца электрода.
- Валики рядом с перекрытием на ту же пластину — тренировка многопроходного заполнения.
- Потолочный тавр — угловой шов двух пластин; опора на две стенки упрощает задачу.
- Стыковой шов с зазором 1,5–2 мм — самое сложное упражнение. Проверка — посмотрите обратную сторону: корень должен проплавиться равномерно, без провисаний и непровара.
Каждый этап повторяйте, пока шов не станет одинаковым по всей длине, и только потом переходите к следующему. Разрежьте или сломайте пару образцов — излом сразу покажет поры, шлак и непровар.
Ошибки при сварке потолочного шва
| Что видно | Типичная причина на потолке | Что сделать |
|---|---|---|
| Капли и наплывы, металл свисает | ток велик, дуга длинная, медленный ход | убавить 5–10 А, укоротить дугу, ускориться |
| Выпуклый валик горбом | широкие колебания, задержка в центре | сузить движение, задерживаться на кромках |
| Подрез у вертикальной стенки углового шва | электрод развёрнут к нижней полке | направить электрод больше к стенке, задержка на ней |
| Провисший корень, вогнутость с лица | большой зазор, перегрев | зазор 1–2 мм, сварка участками, отрывы |
| Шлак между проходами | плохая зачистка, перегретая ванна | зачищать каждый проход до металла |
| Поры | длинная дуга, влажные электроды, забитое сопло у полуавтомата | короткая дуга, прокалка, чистка сопла |
Подробная классификация дефектов, причины и способы исправления — в статье дефекты сварных швов.
Безопасность при потолочной сварке
Главное отличие потолка — всё, что отлетает от дуги, падает на сварщика: брызги, капли металла, раскалённый шлак и огарки электродов.
- Маска. Затемнение светофильтра подбирают по току: для ручной сварки на 80–150 А обычно DIN 10–11, выше — 11–12. Маска на потолке должна плотно сидеть и не съезжать при запрокинутой голове. Подробно о выборе — в статье как выбрать сварочную маску.
- Вентиляция. Сварочный дым поднимается вверх и при потолочной сварке идёт прямо в зону дыхания. Нужны местная вытяжка или хорошее проветривание; не держите голову в столбе дыма, в закрытых помещениях работайте в респираторе.
- Пожарная безопасность. Брызги и огарки падают вниз и разлетаются: уберите горючее под рабочим местом и вокруг, держите рядом огнетушитель, после работы осмотрите место и проверьте его ещё раз позже — тлеющий огарок может разгореться не сразу.
- Высота. Варите с устойчивых лесов или подмостей, не со стремянки на вытянутых руках. Кабель закрепите, чтобы он не сдёрнул вас или держатель.
- Электробезопасность. Перчатки и одежда сухие, не опирайтесь мокрой одеждой на металл конструкции. Функция VRD снижает напряжение холостого хода на держателе.
- Баллоны для полуавтомата ставят вертикально, закрепляют цепью и не размещают под зоной сварки, куда падают брызги.
Какой аппарат удобнее для потолочных швов
Инверторы MMA для сварки в любых положениях
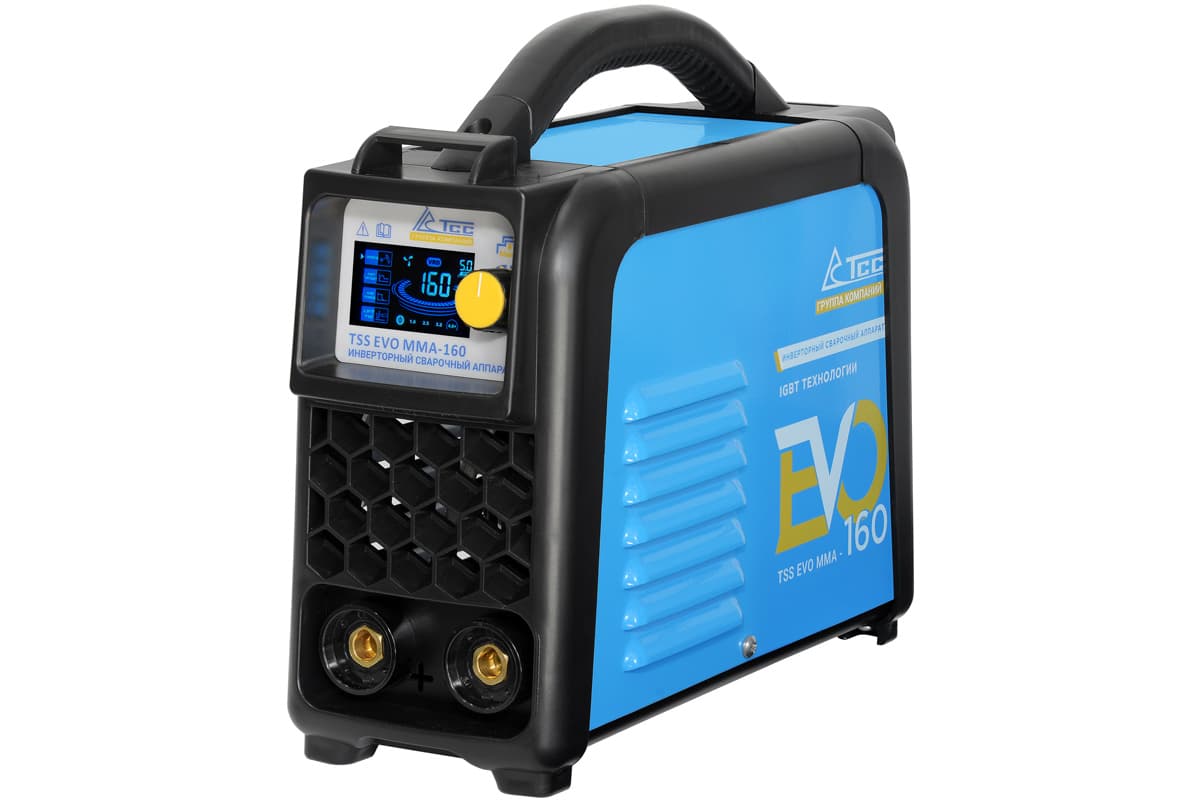
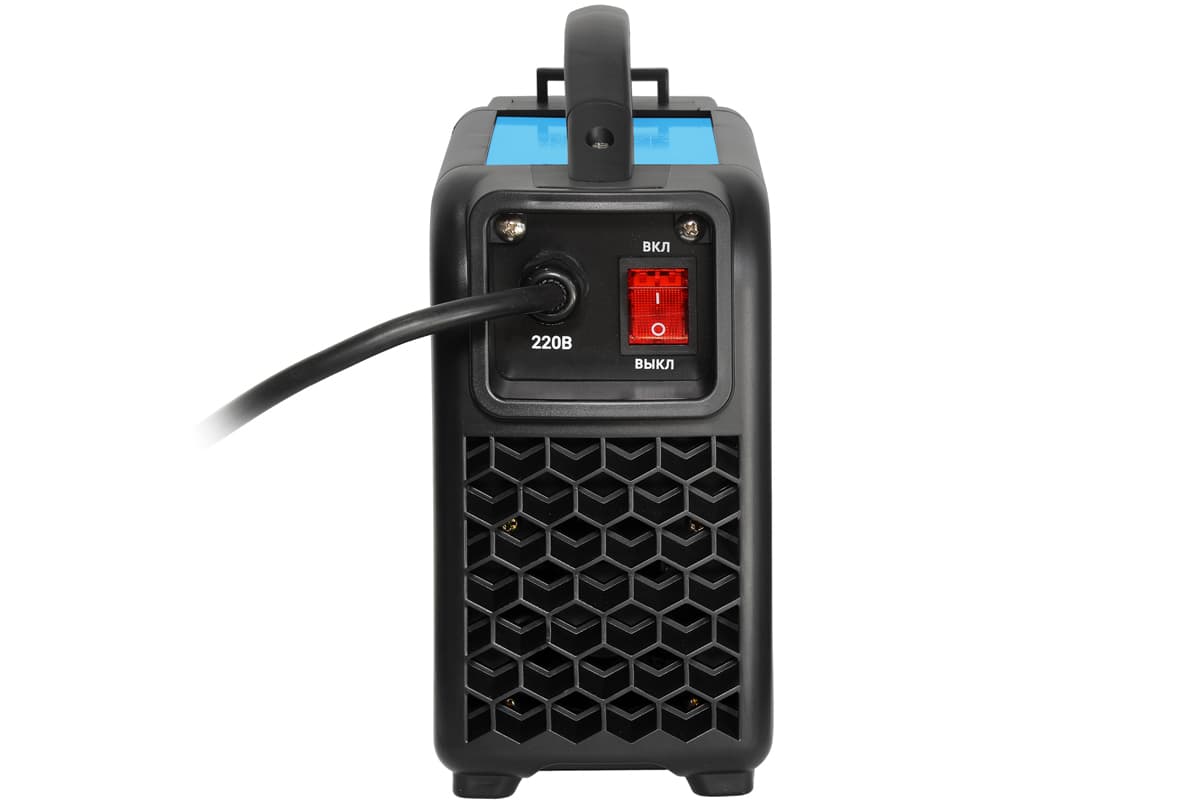
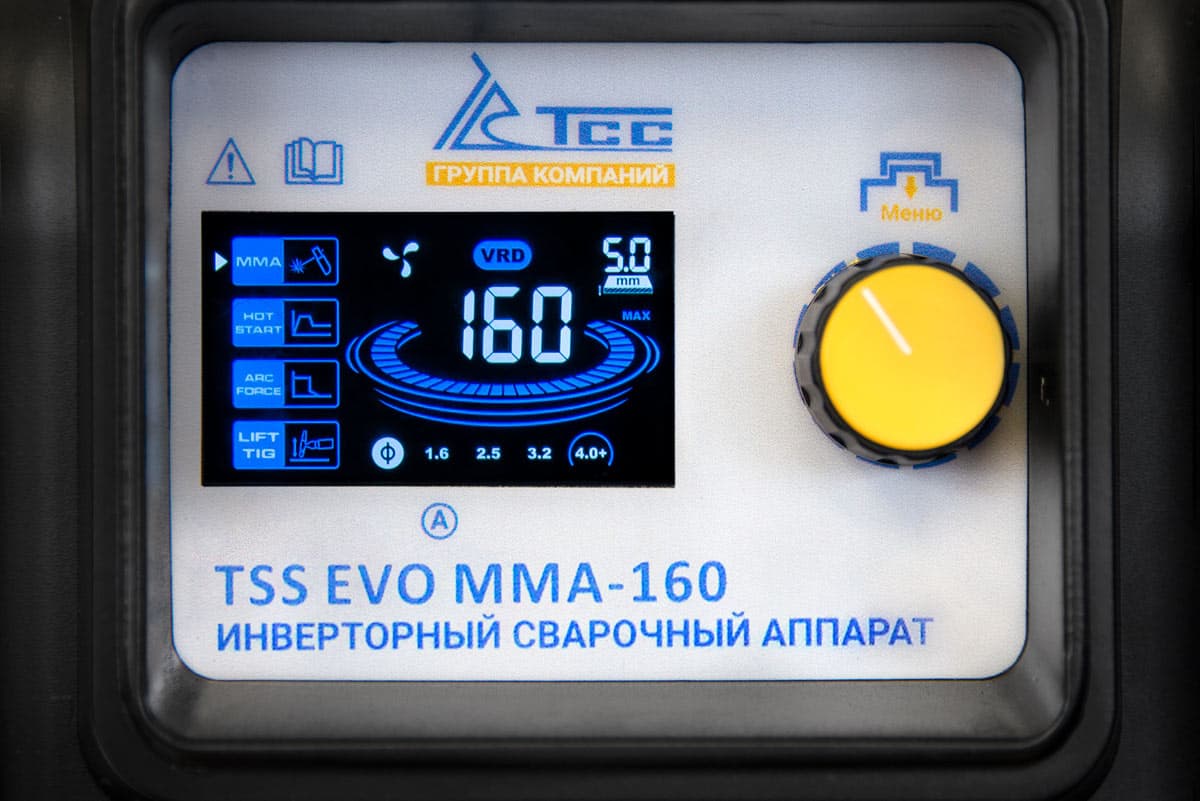
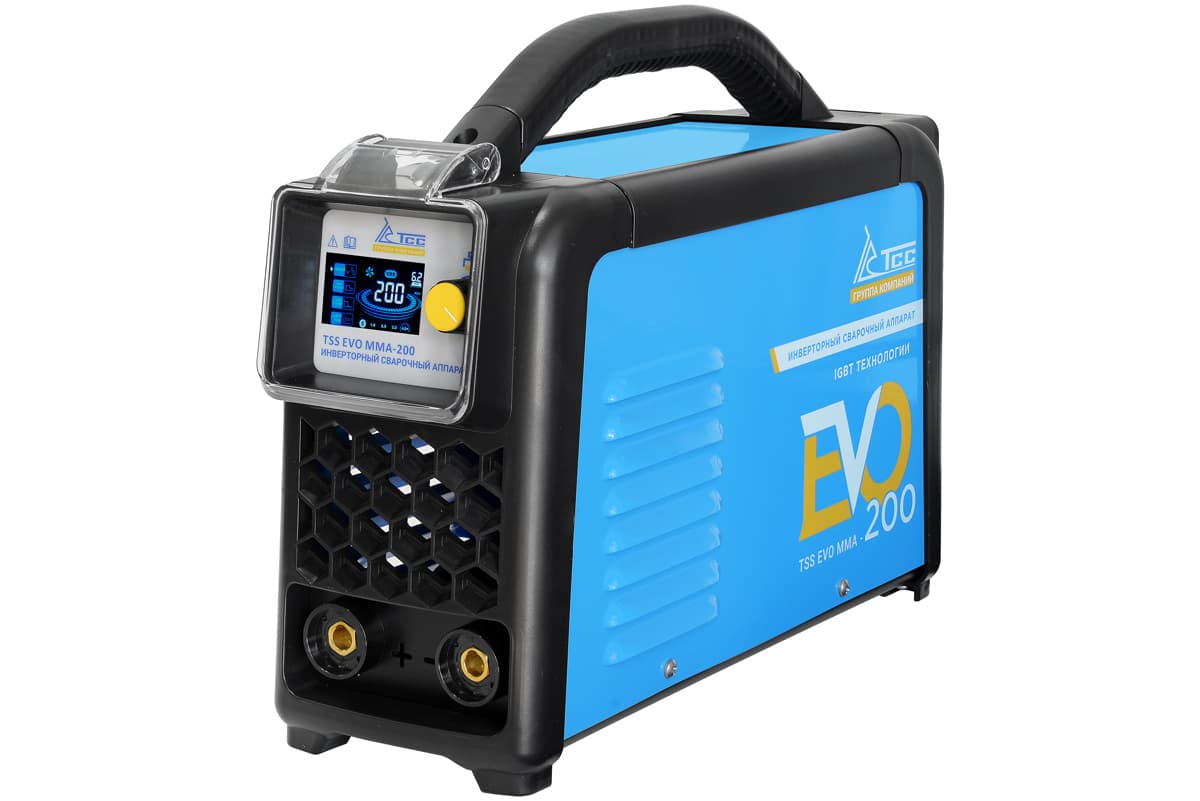
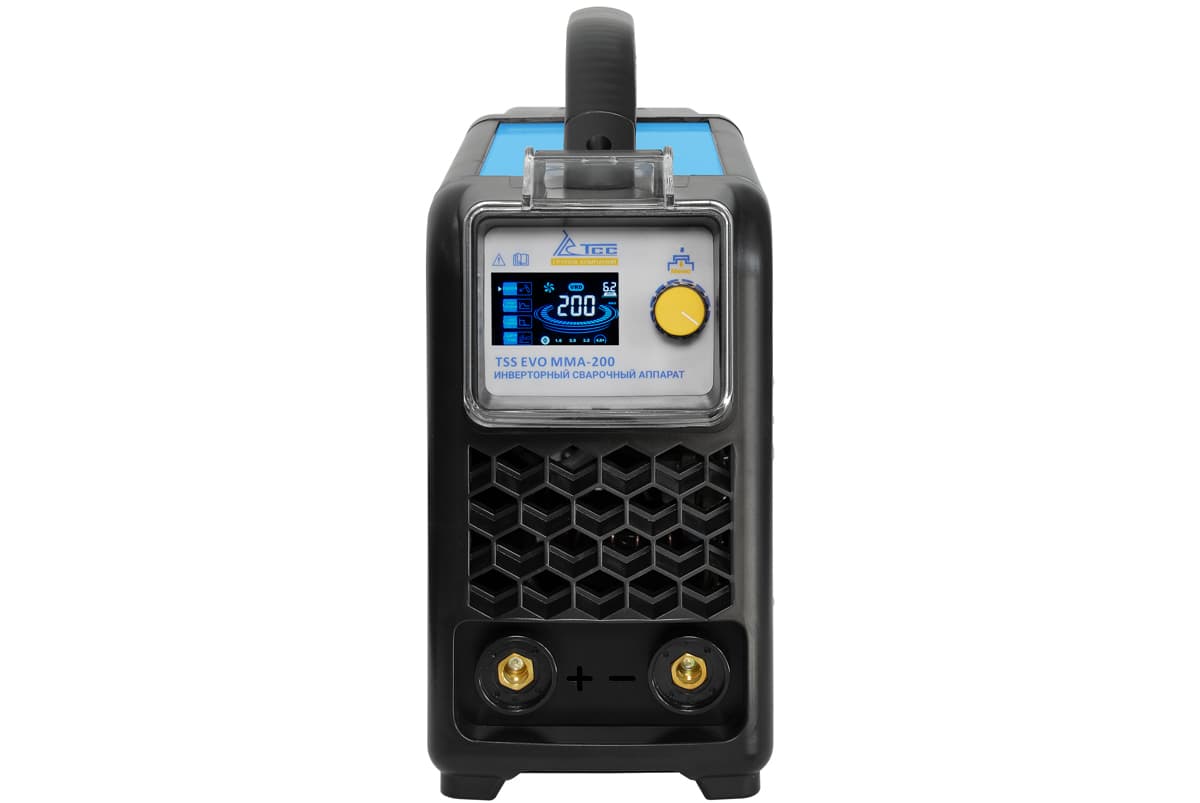
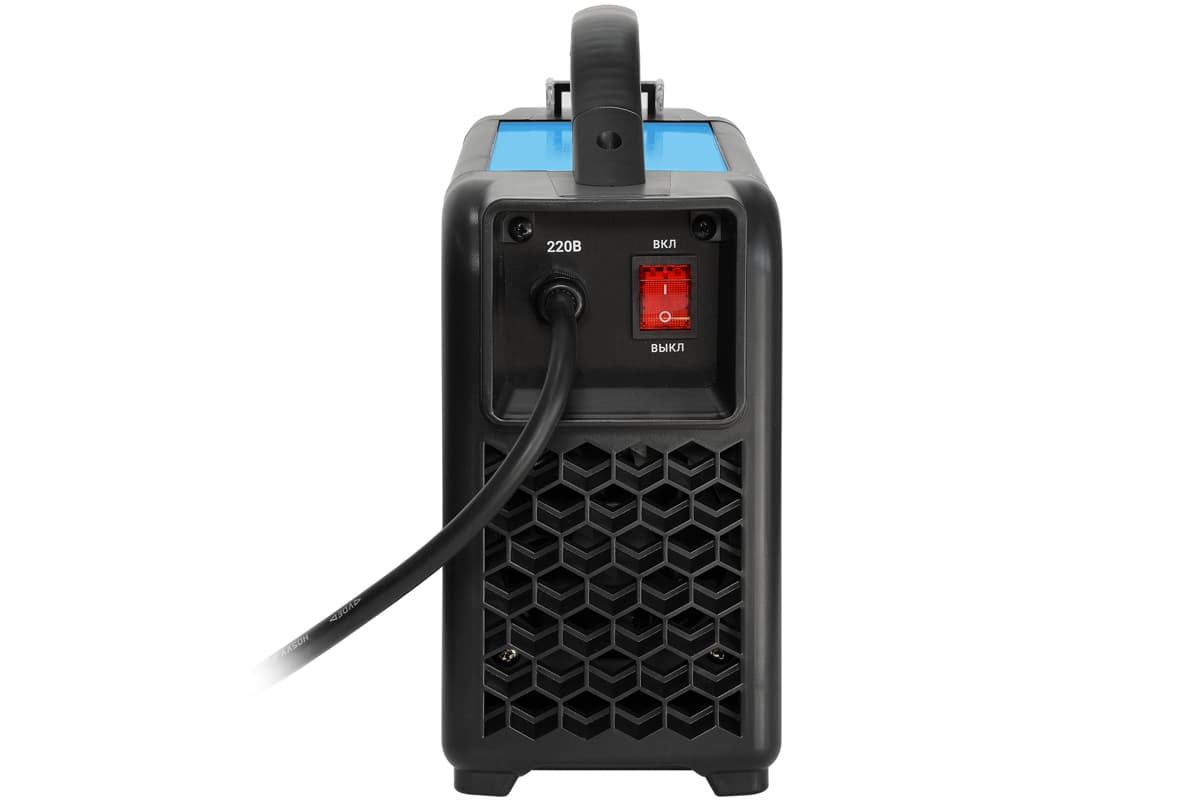
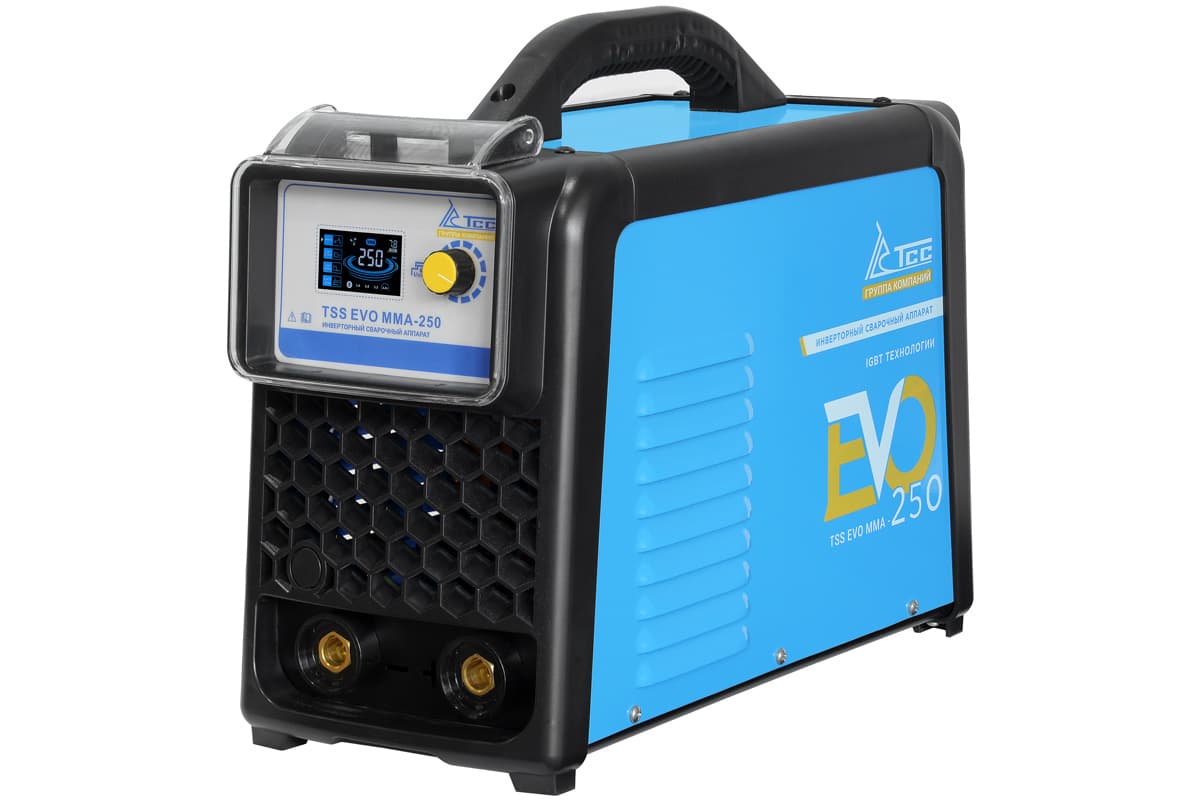
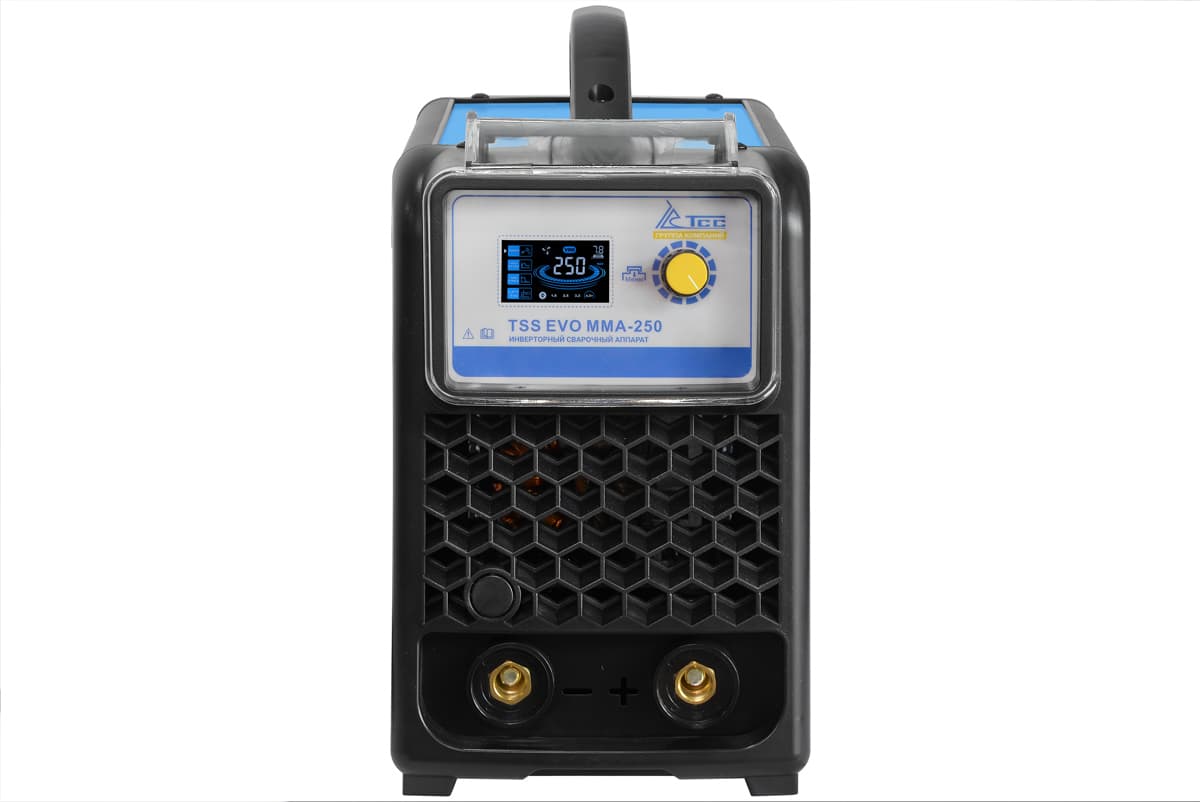
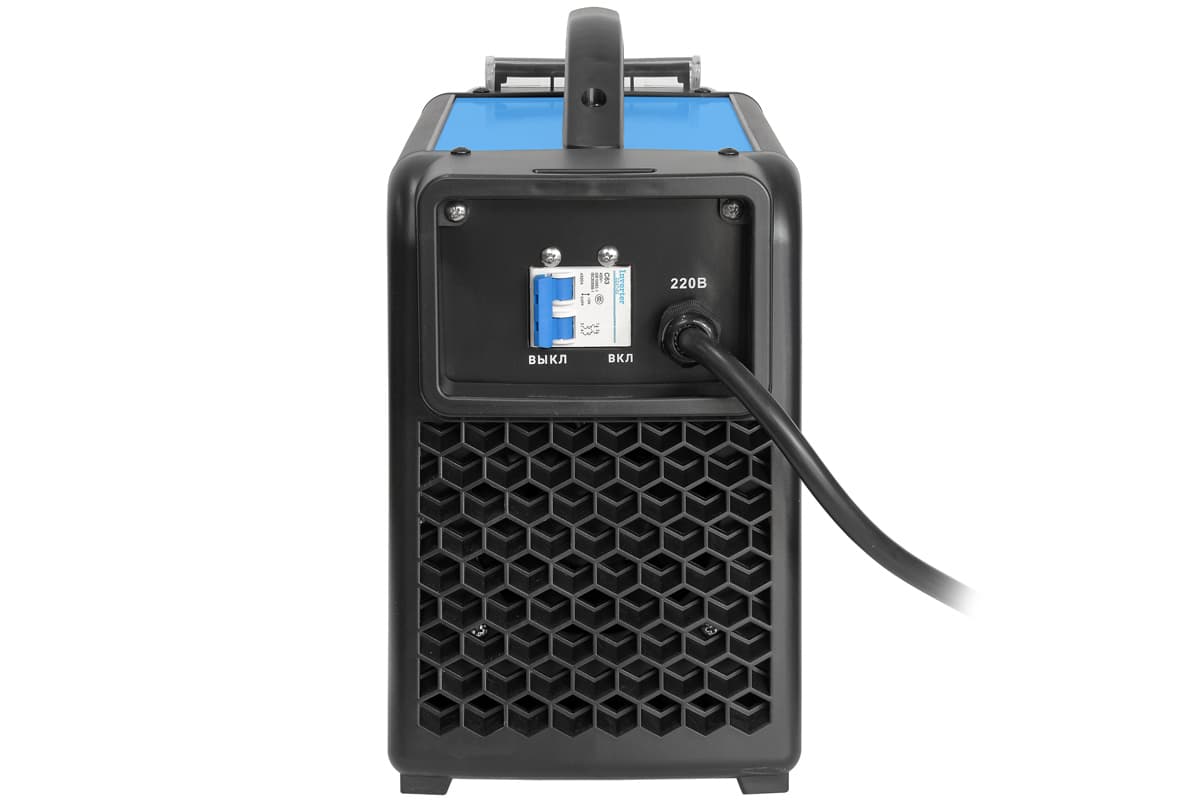
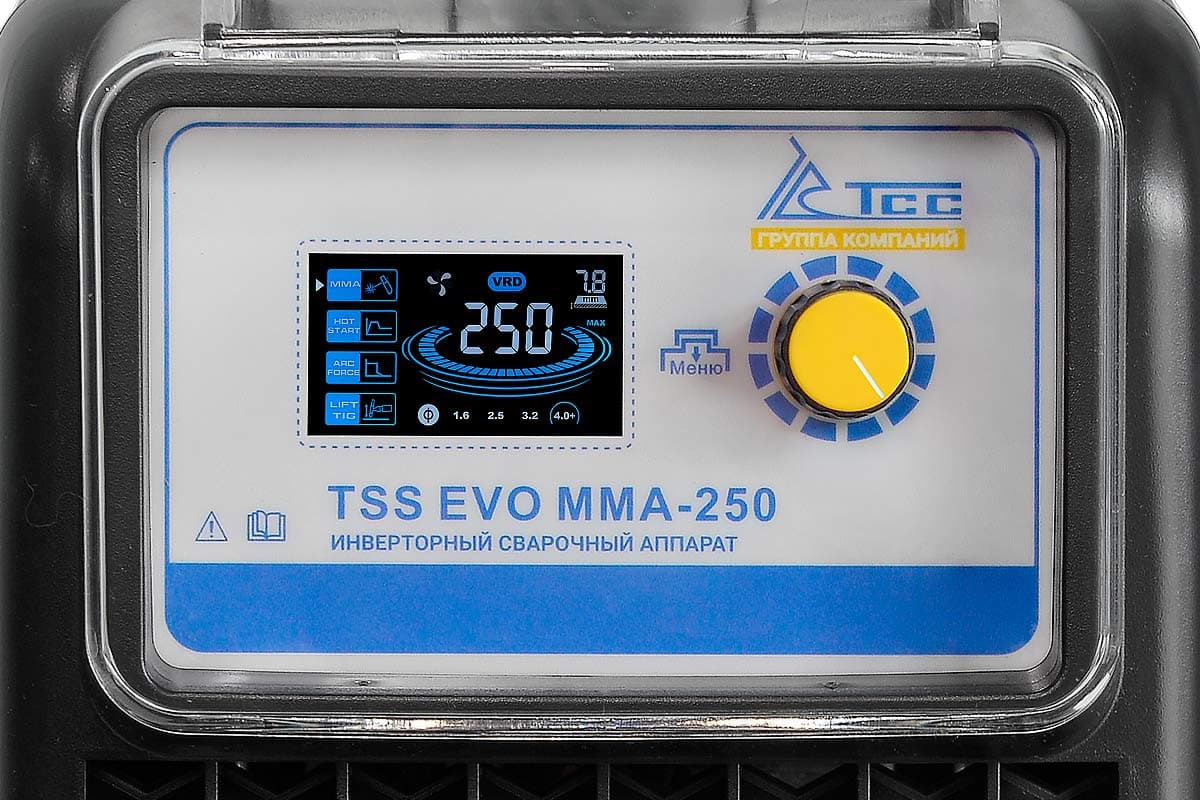
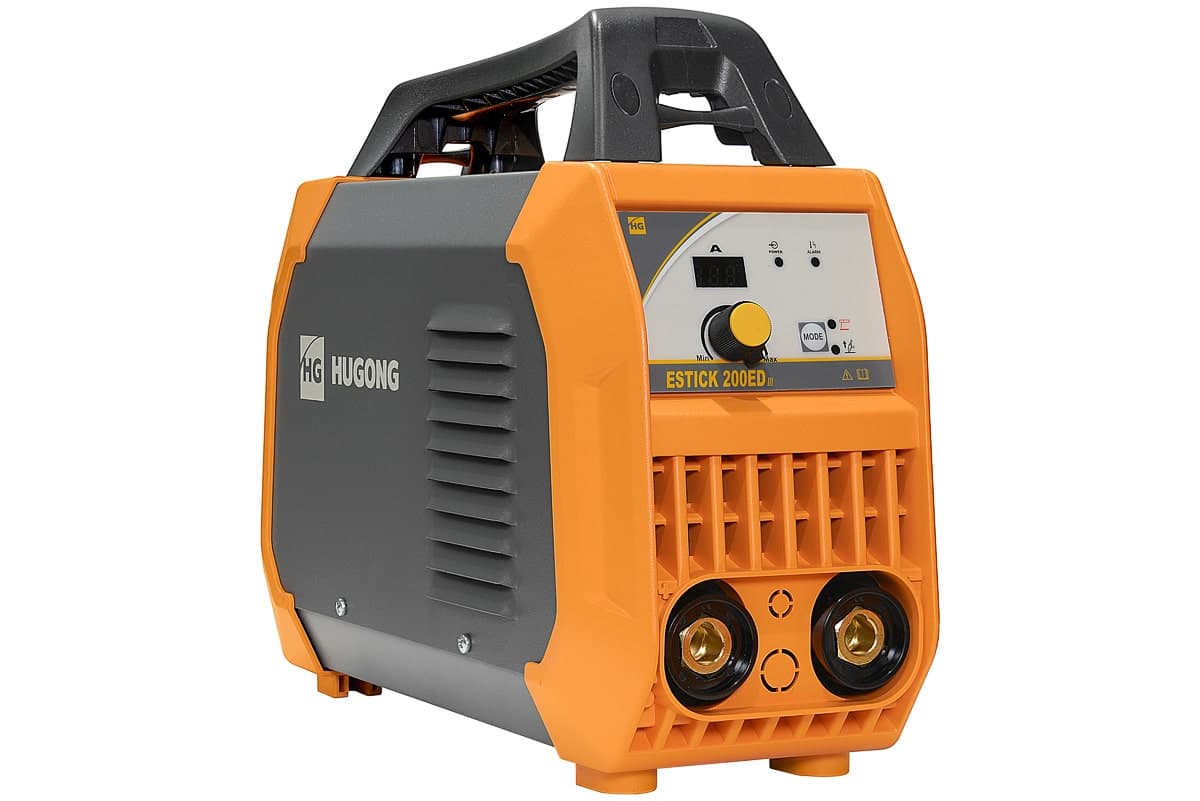
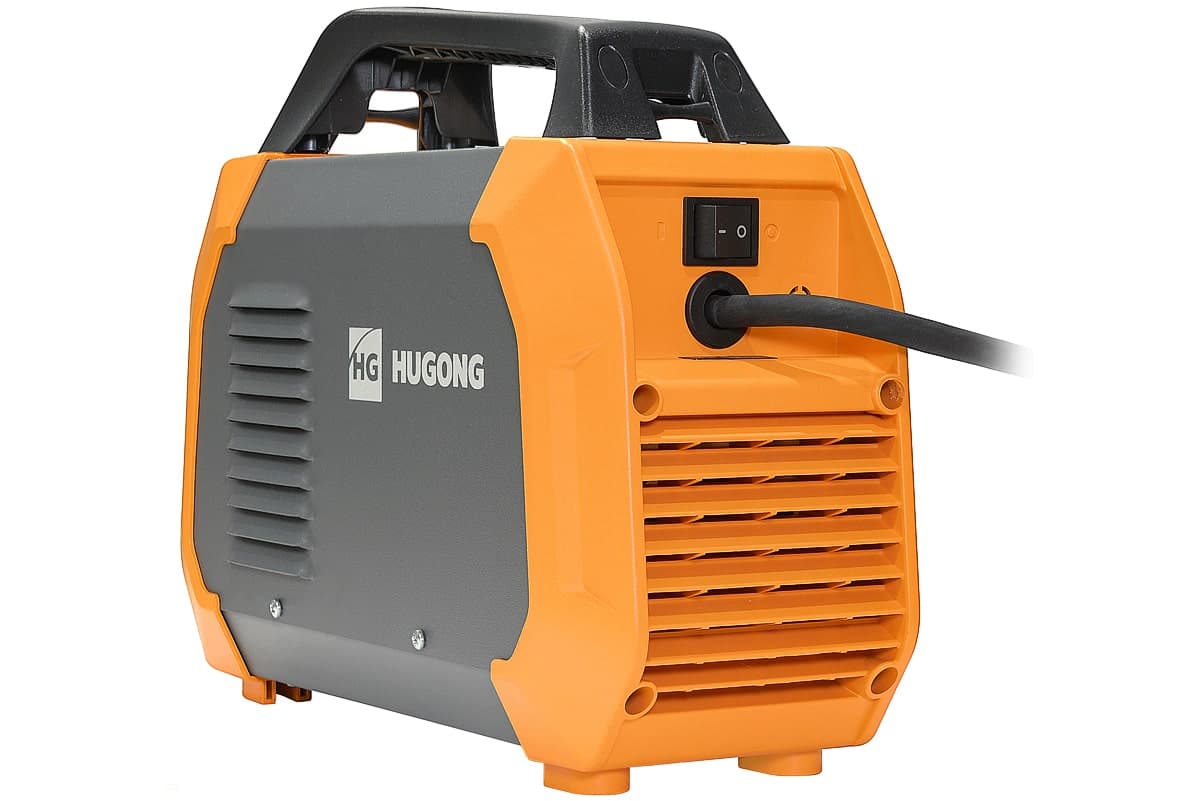
Для потолка электродом 2,5–3 мм достаточно инвертора на 160–200 А; 250 А пригодится для электродов 4 мм на заполнении толстого металла. Важнее тока — регулировки. У TSS EVO MMA-250 за 10 170 ₽ и младших моделей серии EVO горячий старт и форсаж дуги регулируются от 1 до 100, ток выставляется с шагом 1 А, есть антизалипание и отключаемая функция VRD; ПВ — 60%. Форсаж на потолке особенно полезен: короткая дуга без залипания держится легче.
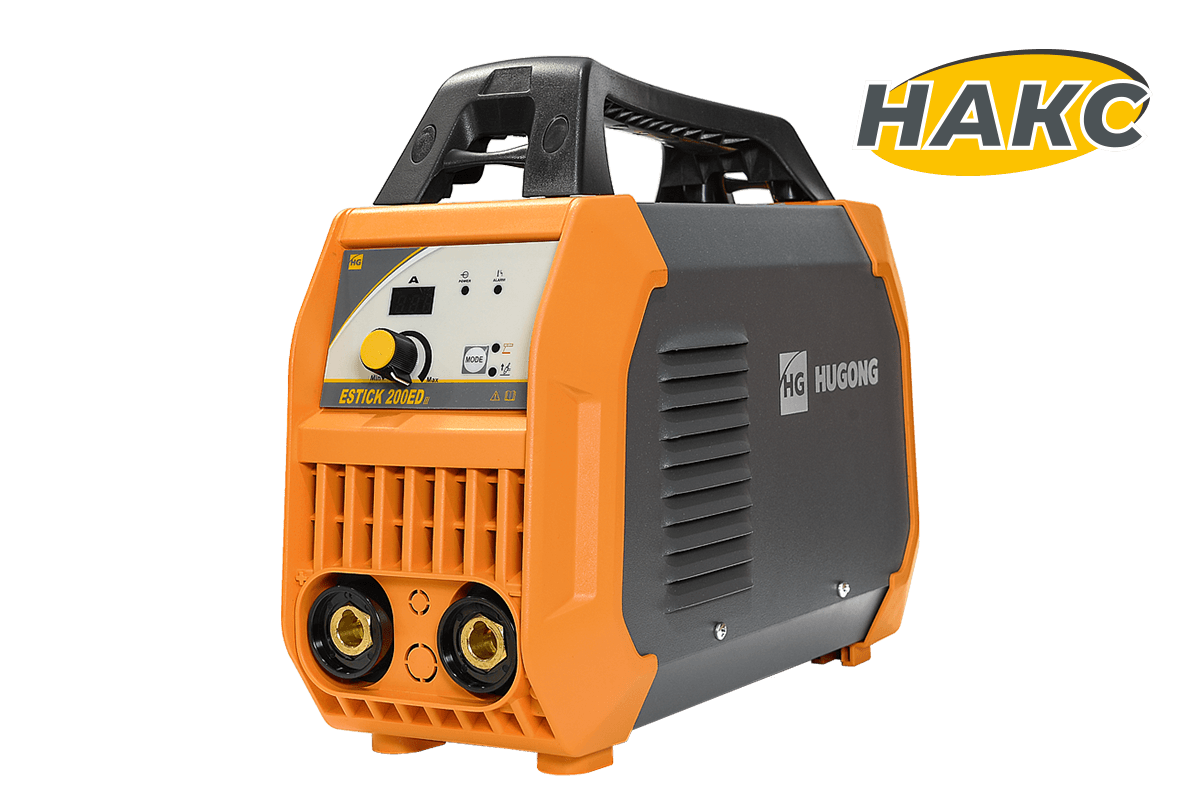
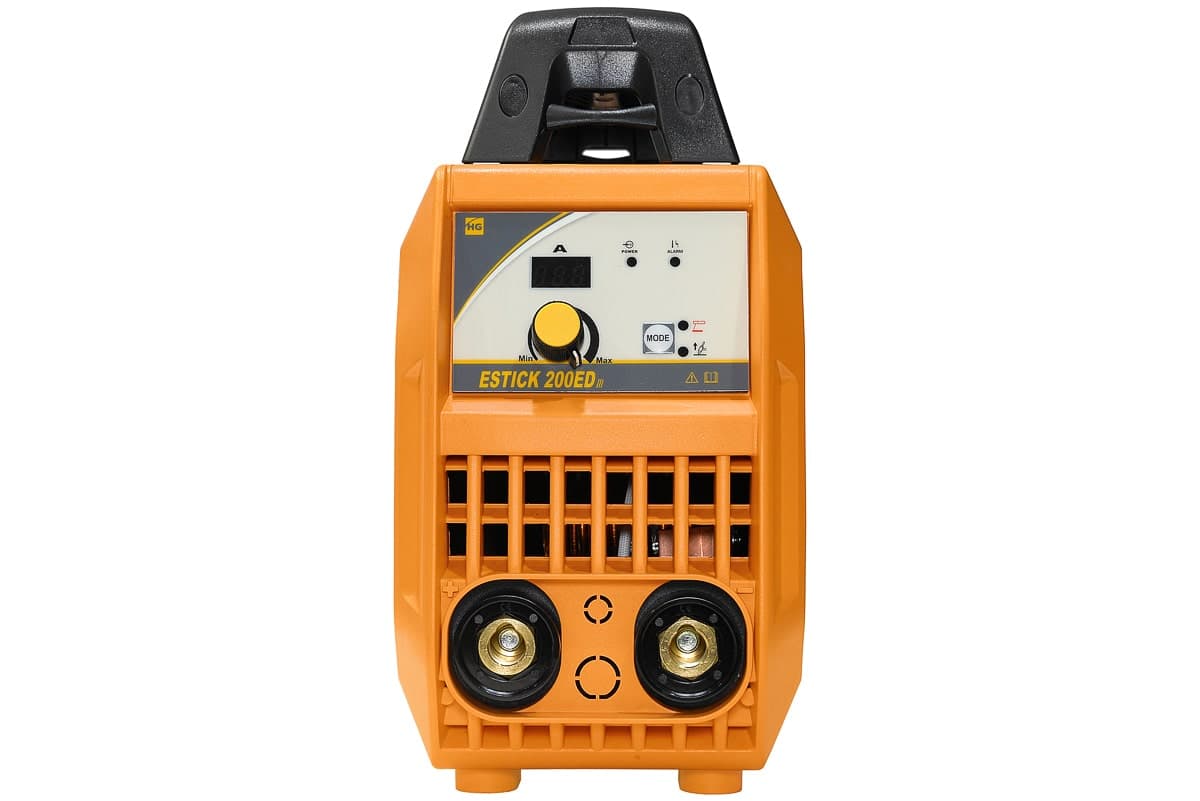
Если варить приходится на лесах и аппарат поднимают с собой, значение имеет масса: EVO MMA-160 весит 4 кг, EVO MMA-200 — 4,5 кг, а HUGONG EXTREME 200 III за 14 521 ₽ — 3 кг (ПВ 25% при 20 °C, для коротких швов этого хватает). На стройке с просадками сети пригодится HUGONG ESTICK 200ED III за 23 469 ₽: он работает при напряжении сети 160–250 В, ПВ 60% при 20 °C, масса 4,76 кг. Для длинных швов с большой загрузкой подойдёт TSS PRO MMA-200 за 6 204 ₽ с ПВ 80%. Все модели — в разделе сварочные инверторы MMA.
Полуавтоматы для потолочных швов
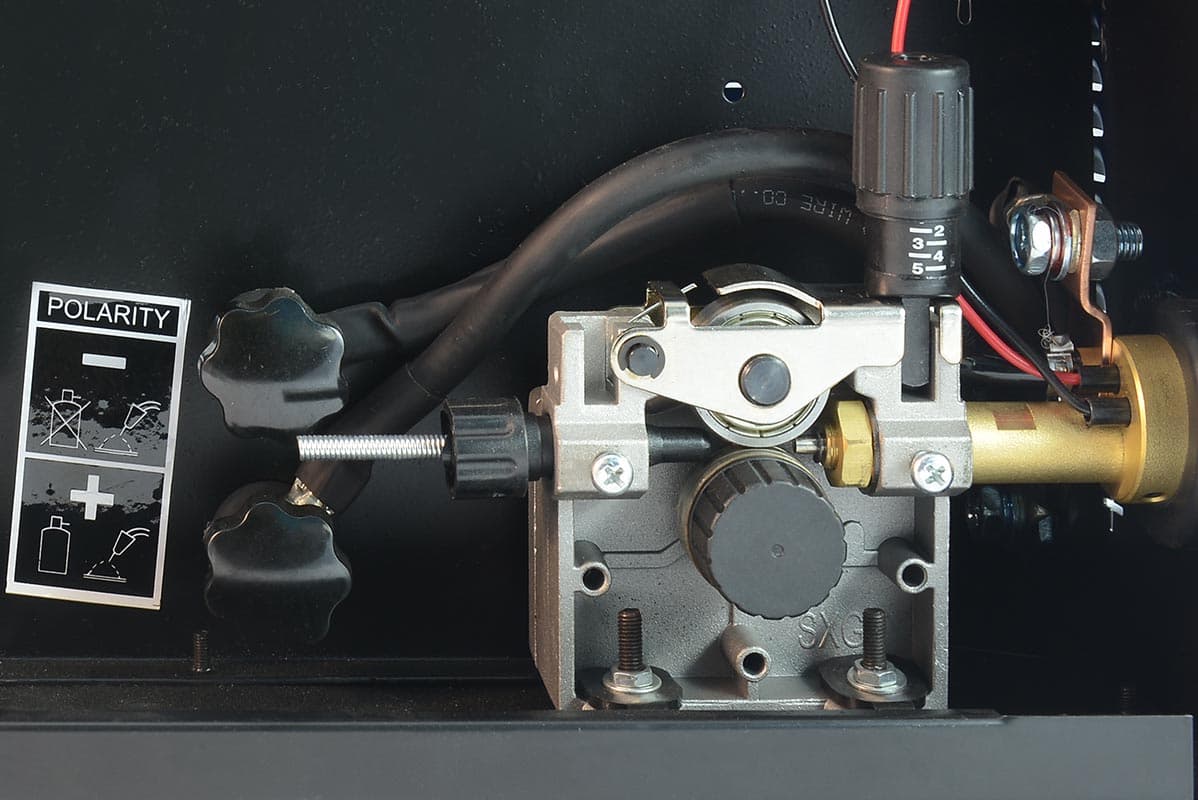
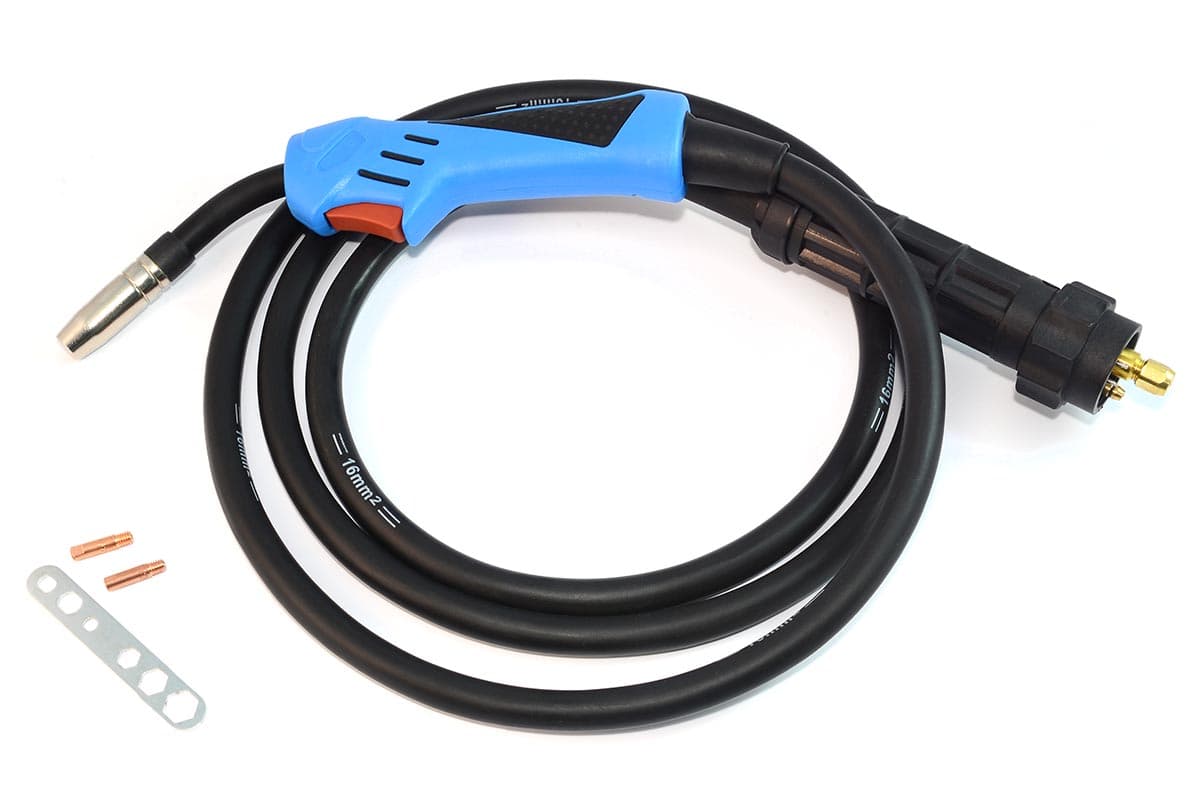
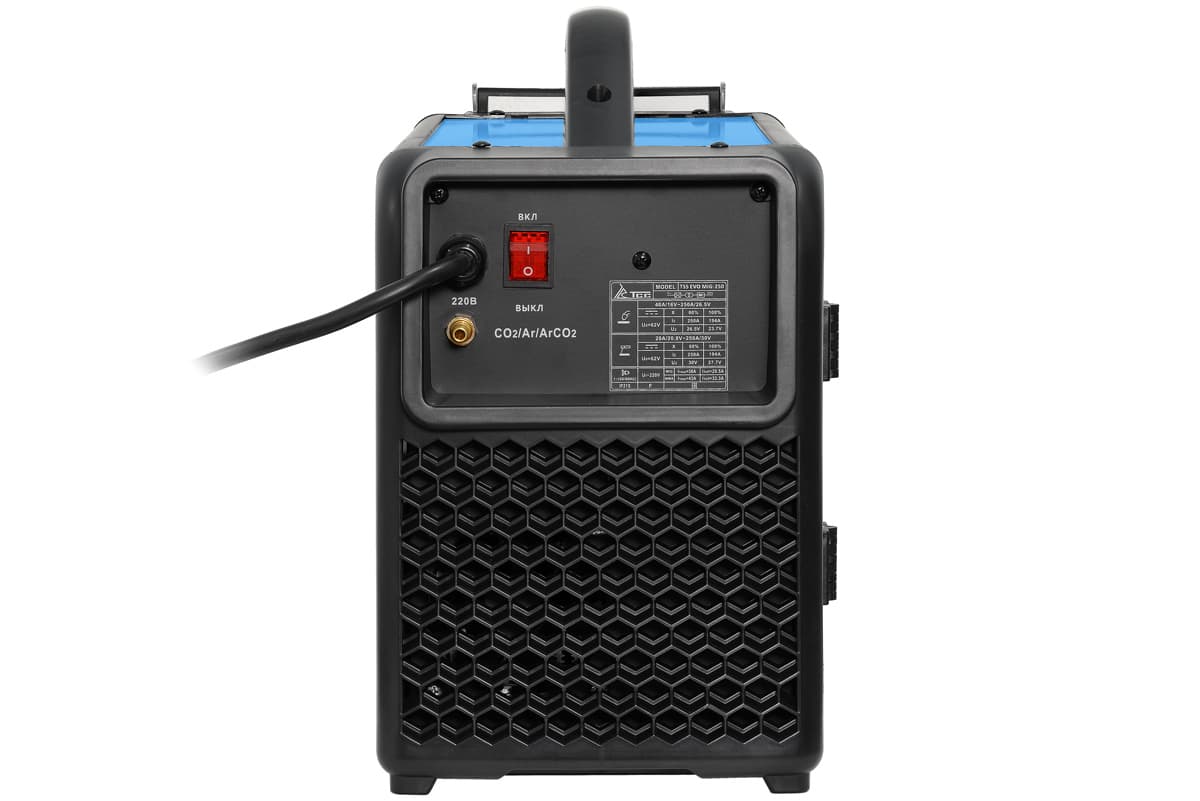
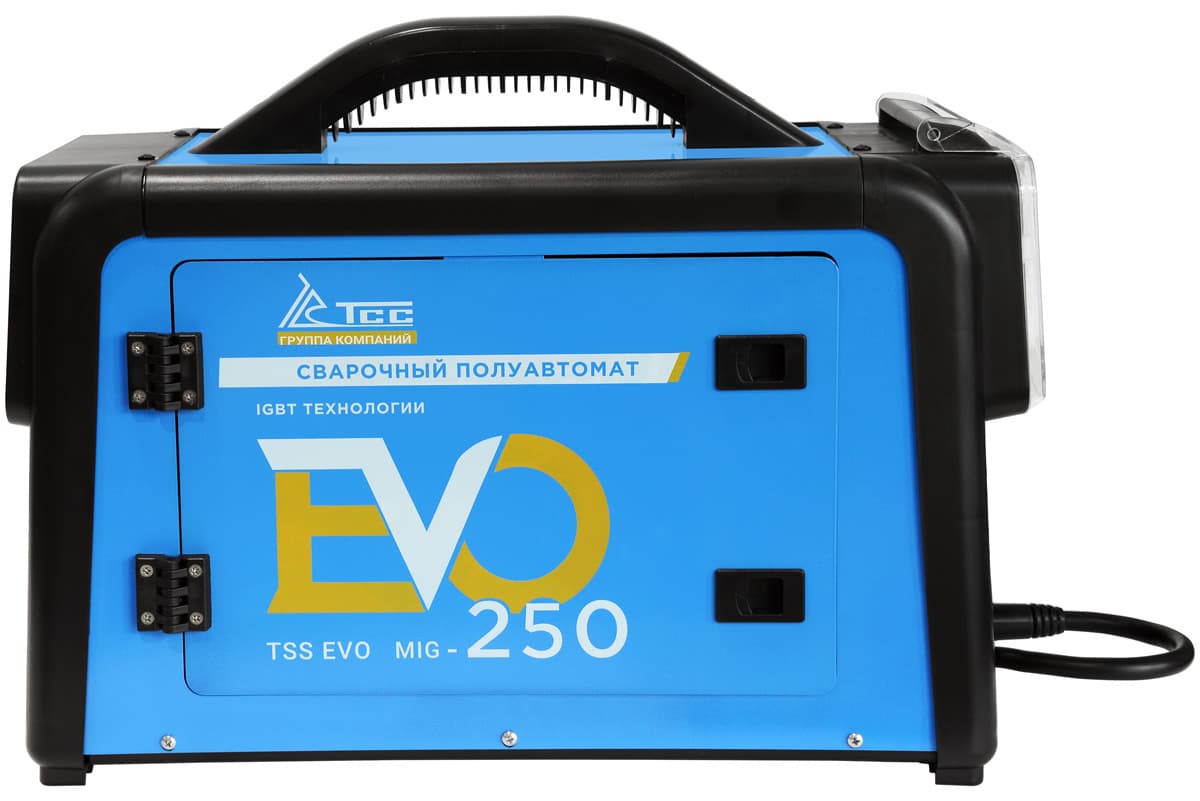
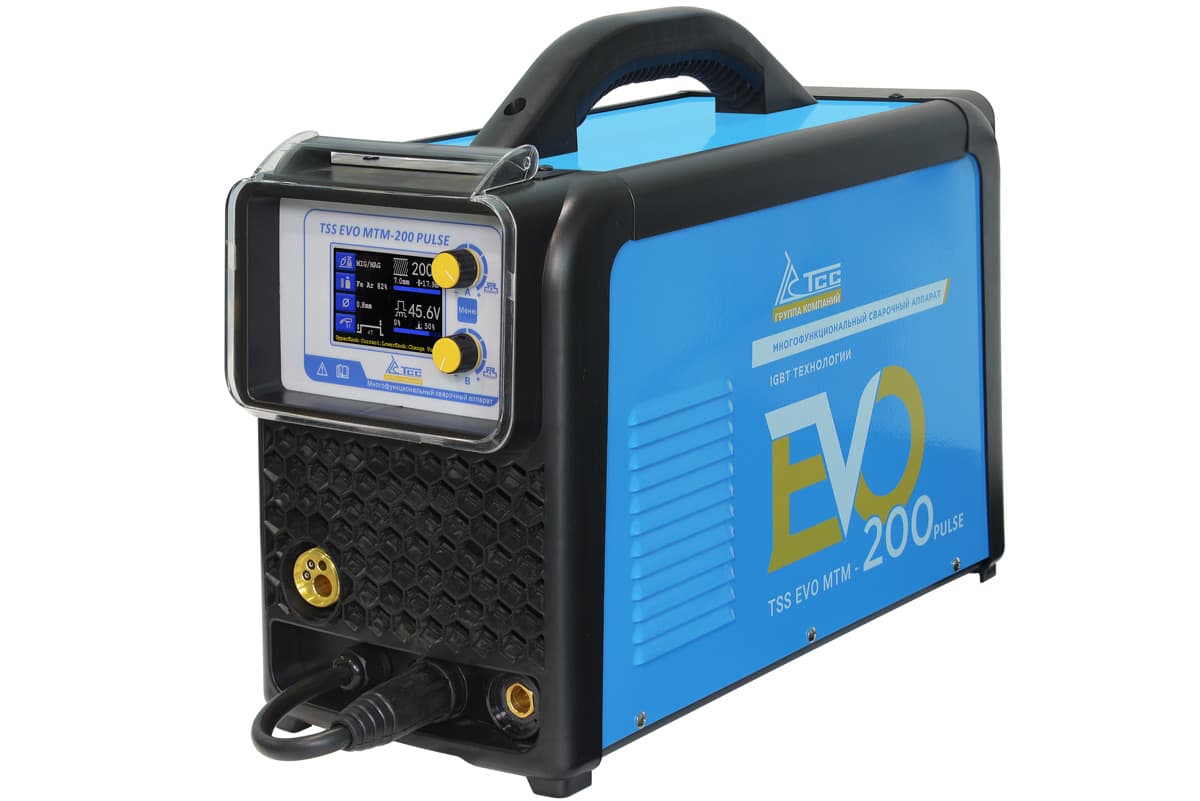
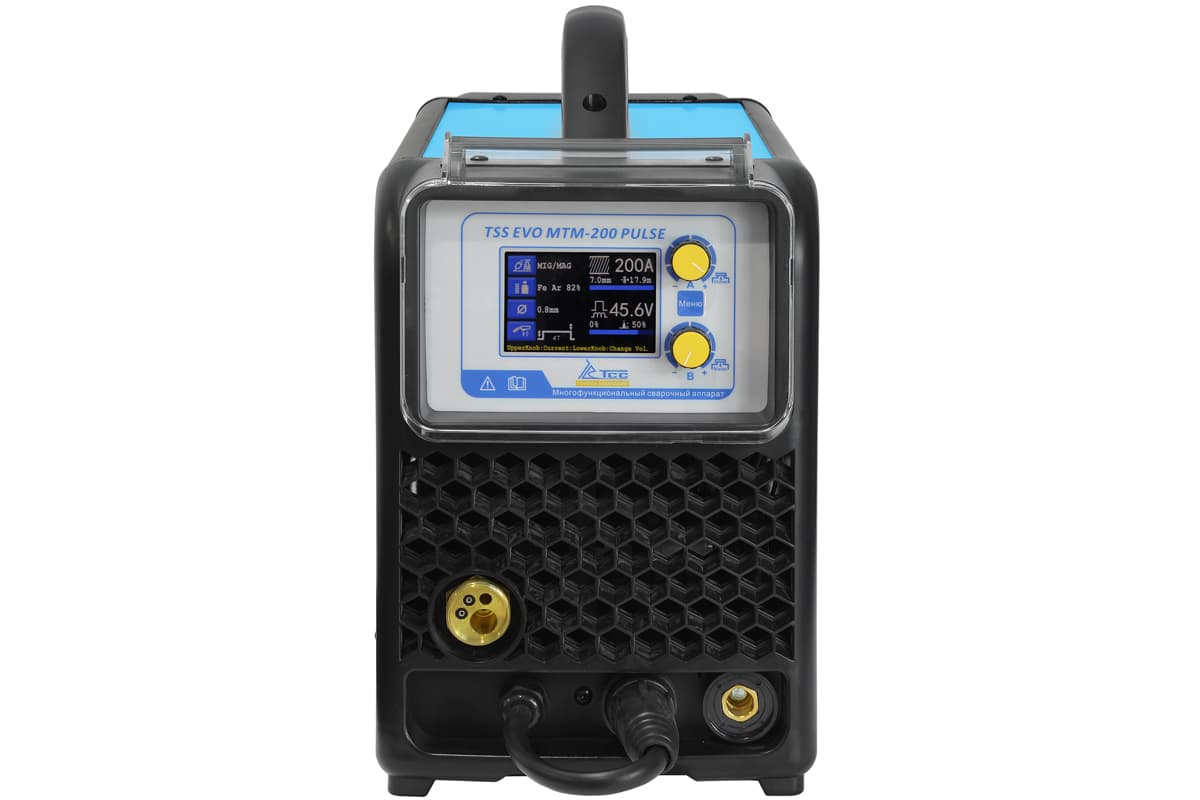
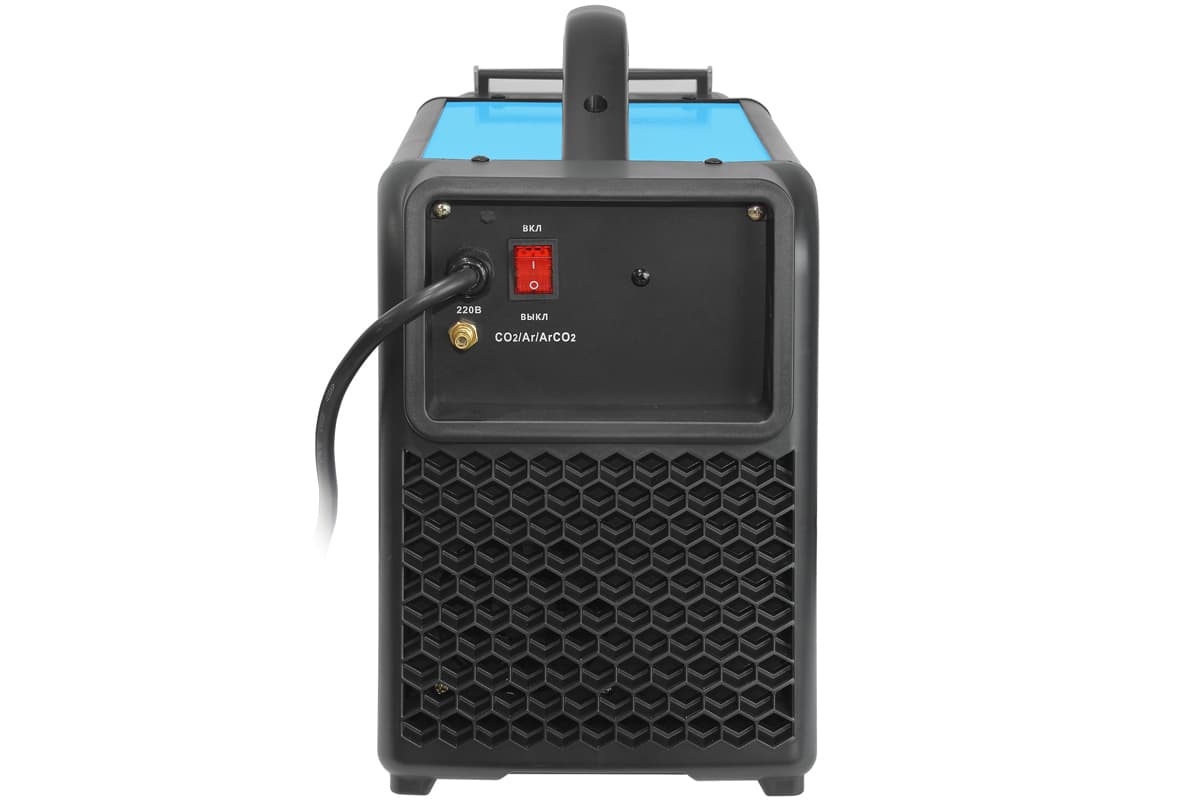
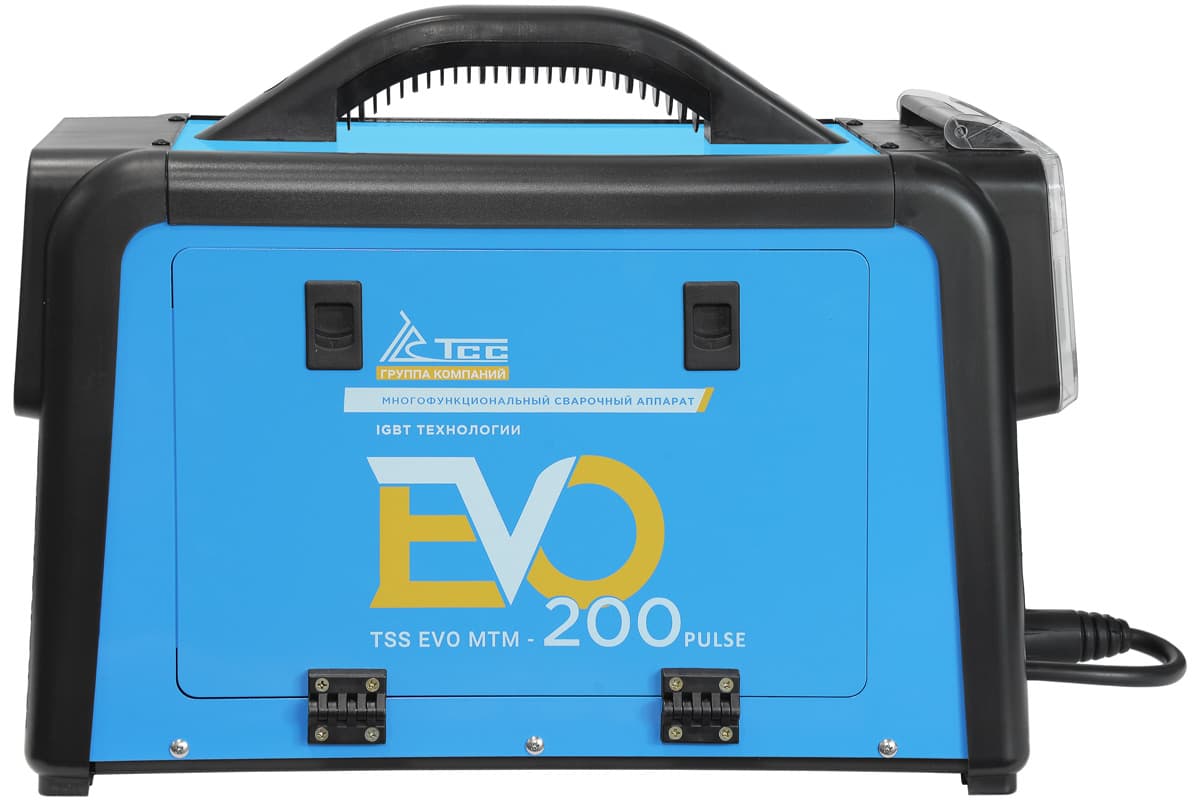
Сварочный полуавтомат многофункциональный TSS EVO MTM-200 PULSE
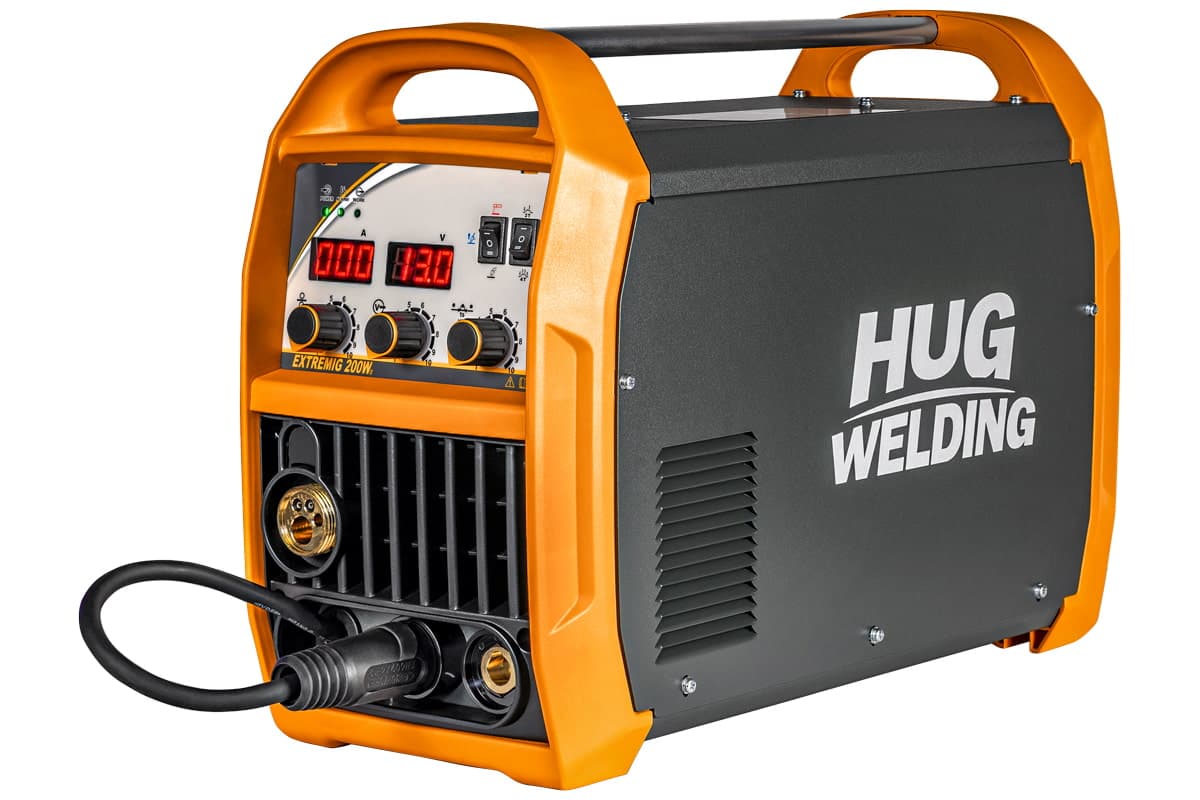
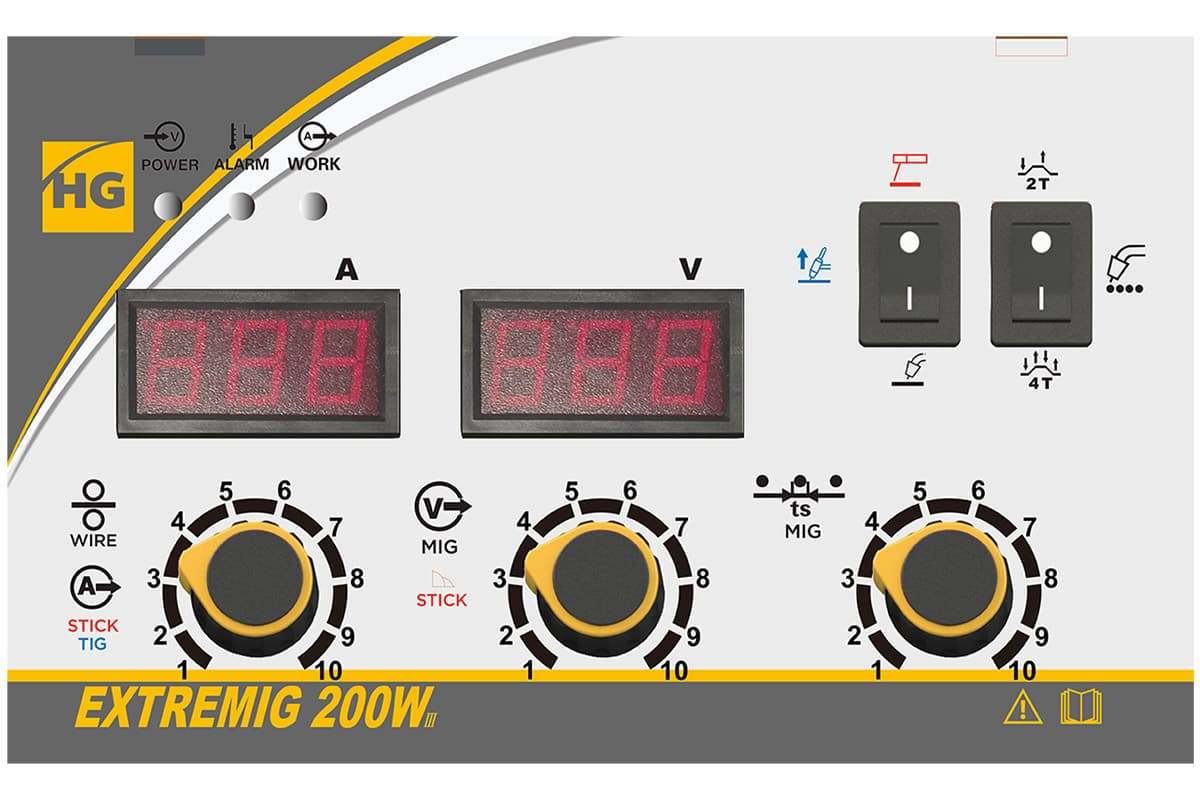
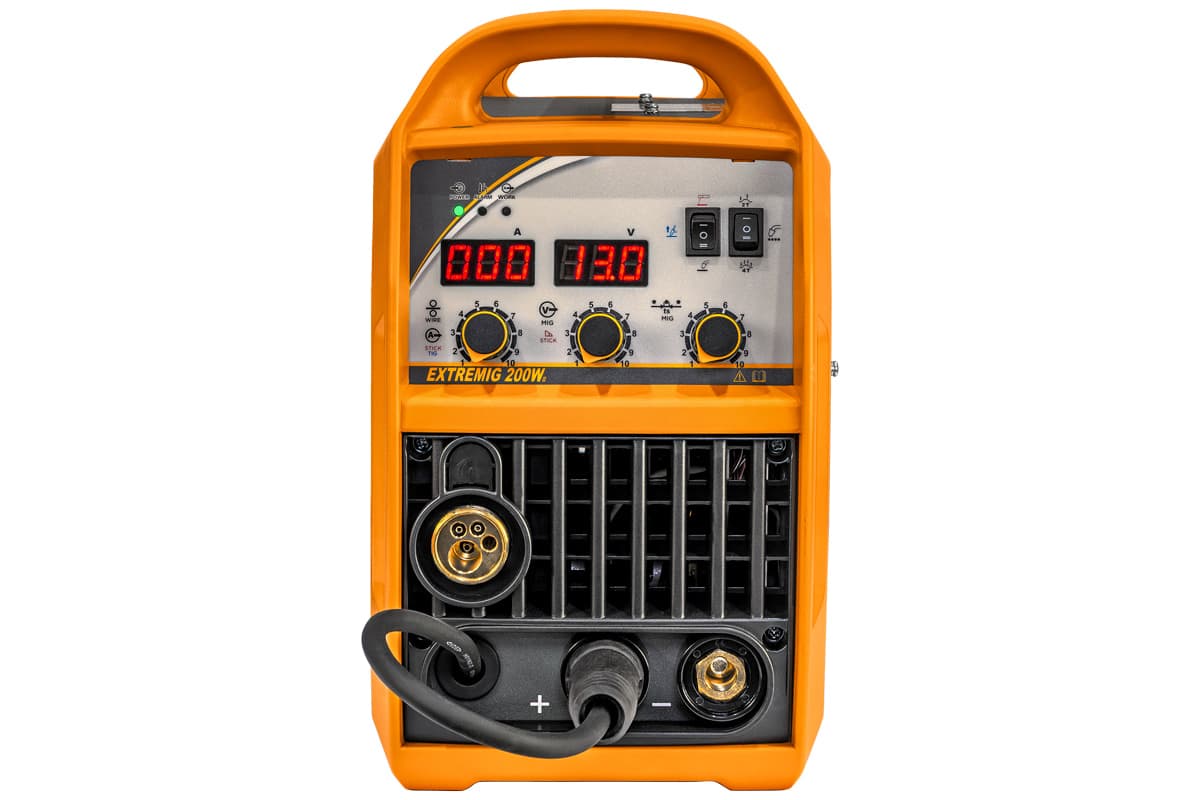
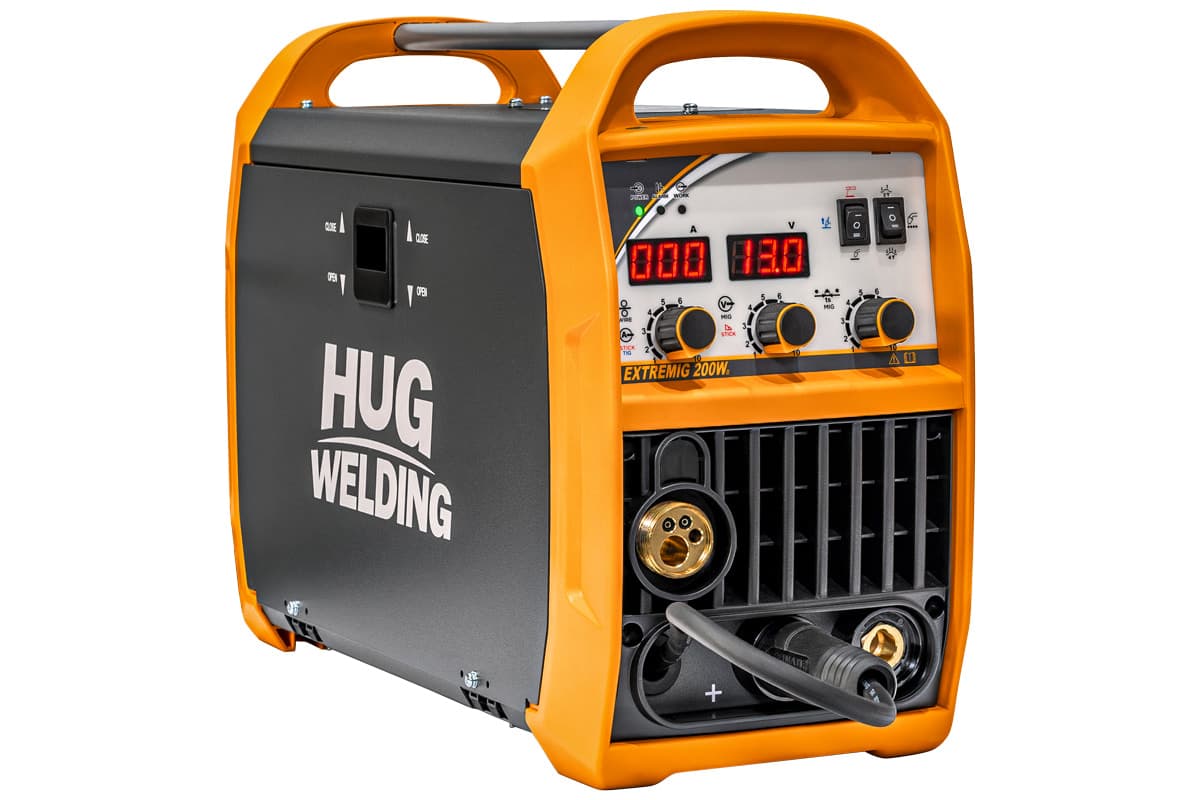
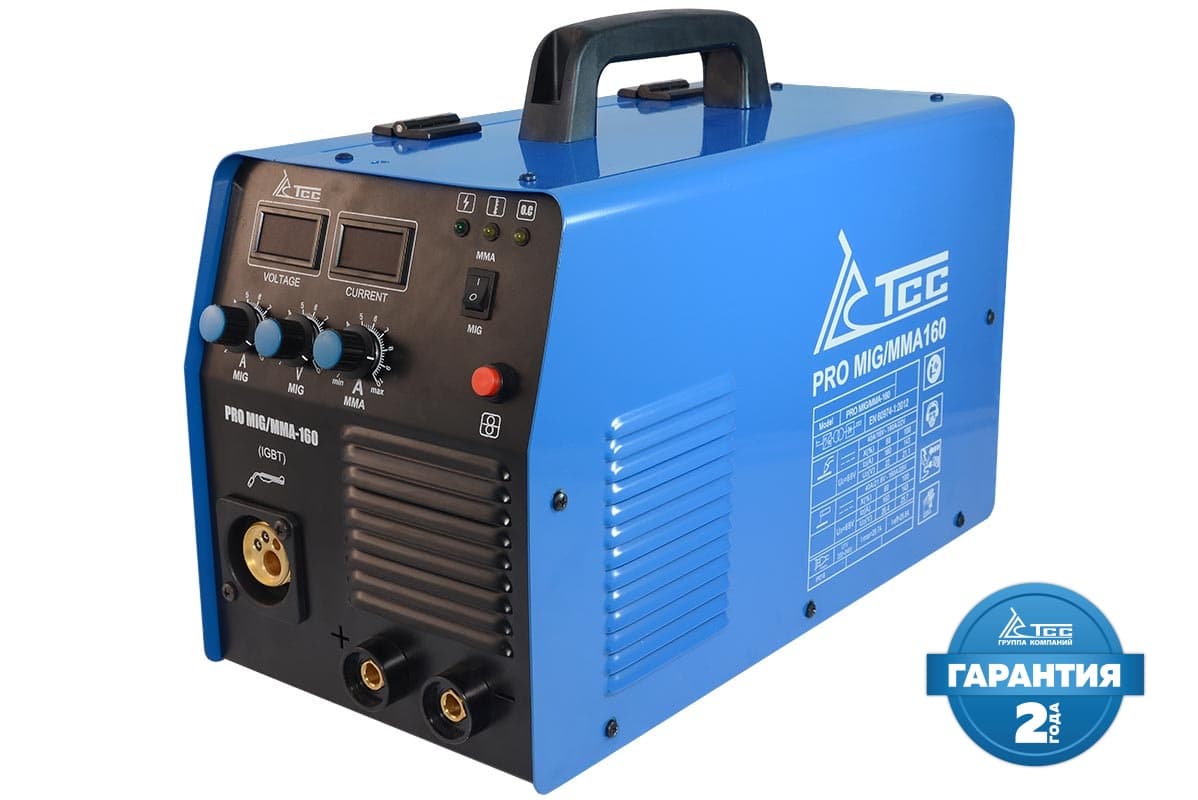
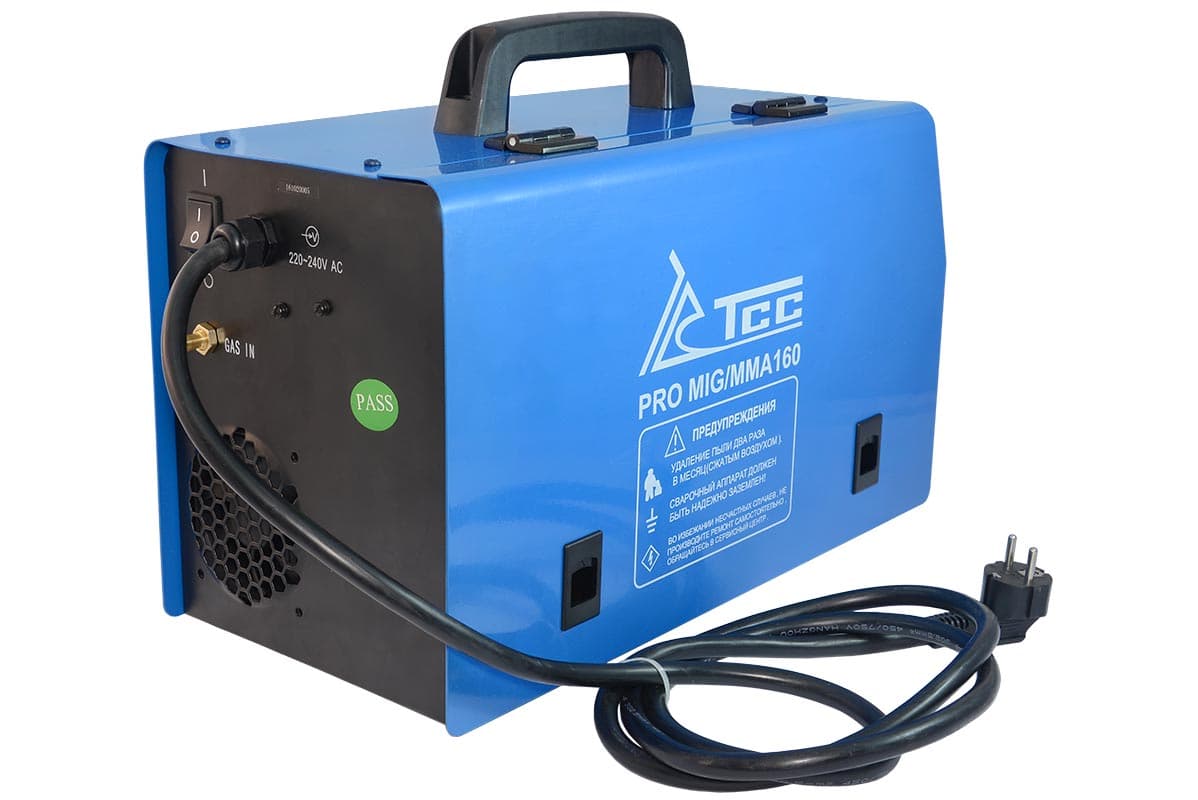
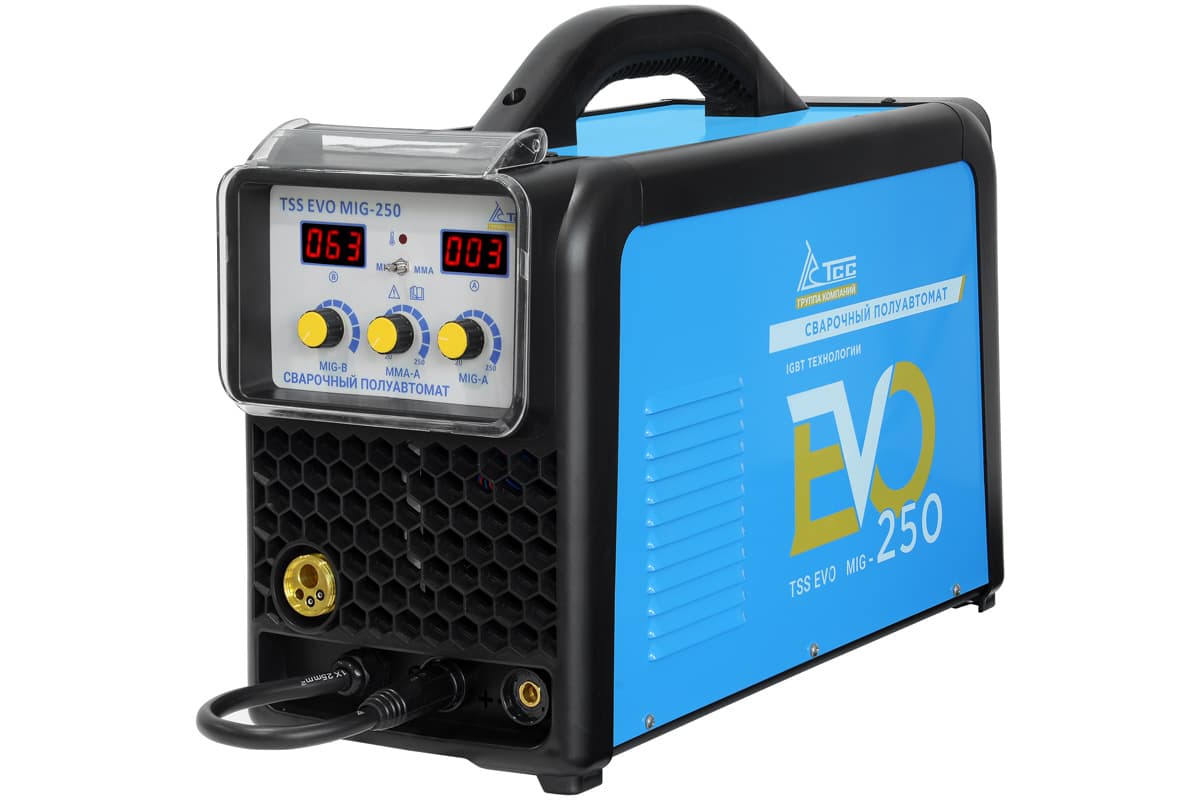
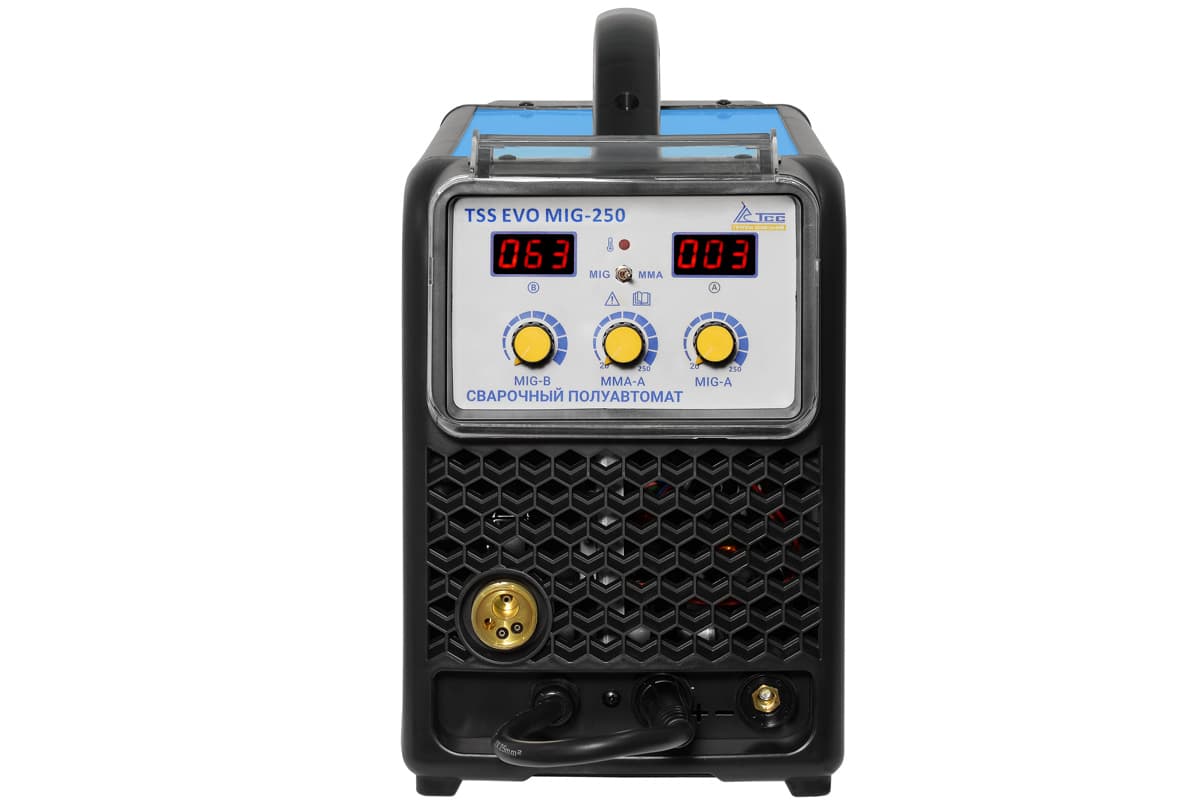
Для полуавтоматической сварки на потолке подойдут TSS PRO MIG/MMA-160 за 20 340 ₽ (MIG 25–160 А, проволока 0,6–0,8 мм, ПВ 80%) и TSS EVO MIG-250 за 22 374 ₽ (MIG 40–250 А, проволока 0,6–1,0 мм). TSS EVO MTM-200 PULSE за 50 850 ₽ добавляет импульсный MIG, MMA и TIG, а HUGONG EXTREMIG 200W III за 45 000 ₽ — MIG до 200 А, MMA и TIG в корпусе 10,5 кг. Полуавтоматы собраны в разделе сварочные полуавтоматы MIG/MAG, многорежимные аппараты MMA/TIG/CUT — в разделе универсальные аппараты. Юрлицам — счёт с НДС и скидки до 30% по программе для организаций.
Частые вопросы
Как варить потолочный шов электродом?
Ток — на 10–20% ниже, чем для того же электрода в нижнем положении, электрод 2,5–3 мм с допуском на потолок, дуга короче диаметра электрода. Электрод почти перпендикулярен потолку с наклоном 10–20° по ходу. Ведут узкий ниточный валик или лёгкие колебания шириной до 2 диаметров, с задержкой на кромках и быстрым ходом.
Какой ток нужен для потолочного шва электродом 3 мм?
Ориентир — примерно 75–110 А, то есть на 10–20% ниже, чем для электрода 3 мм в нижнем положении (90–130 А). Точный диапазон — на пачке электродов и в паспорте аппарата. Если металл капает, убавьте 5–10 А; если электрод залипает — прибавьте 5 А или форсаж дуги.
Какими электродами варить потолочный шов?
Электродами с допуском на потолочное положение: по ГОСТ 9466 это цифра положения «1» (все положения) или «2» (все, кроме вертикали сверху вниз), по AWS — предпоследняя цифра «1», как в E6013 и E7018. Диаметр — 2,5–3 мм, до 4 мм только на заполнении толстого металла. Электроды должны быть сухими, основные — прокалены.
Как варить потолочный шов полуавтоматом?
Короткой дугой, проволокой 0,8 мм, с вылетом около 10–12 мм и горелкой почти перпендикулярно с наклоном 5–15° по ходу. Скорость подачи и напряжение — примерно на 10–15% ниже, чем в нижнем положении. Валик узкий, сопло чистят чаще: брызги на потолке быстро его забивают. Импульсный режим MIG упрощает работу.
Как варить угловой потолочный шов?
Электрод держат по биссектрисе угла, около 45° к каждой стенке, с наклоном 10–20° по ходу. Если металл затекает на горизонтальную полку и на вертикальной стенке остаётся подрез, разверните электрод чуть больше к стенке и задерживайтесь на ней. Угловой потолочный шов осваивают раньше стыкового.
Почему при сварке потолочного шва металл капает?
Ванна слишком большая и горячая: велик ток, длинная дуга, медленный ход или широкие колебания. Ускорьтесь, сузьте движение, укоротите дугу, при необходимости сделайте короткий отрыв, а затем снизьте ток на 5–10 А. Причиной бывают и влажные электроды.
Как научиться варить потолочный шов начинающему?
Сначала добиться ровного ниточного валика в нижнем положении и освоить горизонтальный шов на стене. Затем наплавлять валики на пластину 4–8 мм, закреплённую чуть выше головы и сбоку от лица, электродом 3 мм. Дальше — валики с перекрытием, потолочный тавр и только потом стыковой шов с зазором 1,5–2 мм.